Die Nachfrage nach quadratischen und rechteckigen hohlen Strukturprofilen (HSS)
wächst weiterhin in den Bereichen Bau, Infrastruktur, Automobil und Möbel. Im
Zentrum dieser Produktion steht die Quadratrohrmühle—eine
anspruchsvolle Zusammenstellung von Form-, Schweiß- und Größenbestimmungsausrüstung,
die Stahlband in präzise dimensionierte Rohre umwandelt. Dieser Artikel bietet einen
technischen tiefen Einblick in moderne Quadratrohrmühlen, behandelt
Formstrategien, Schweißintegrität, Toleranzkontrolle und häufige betriebliche
Herausforderungen und hebt hervor, wie SANSO Engineering
robuste Lösungen für die Hochvolumenproduktion von HSS bietet.
Wichtige Komponenten einer modernen Quadratrohrmühle
Eine typische Quadratrohrmühlenlinie ist für den kontinuierlichen,
hochgeschwindigkeitsbetrieb ausgelegt. Das Verständnis jeder Station ist
entscheidend für die Optimierung der Gesamtleistung und der Qualität des
Endprodukts.
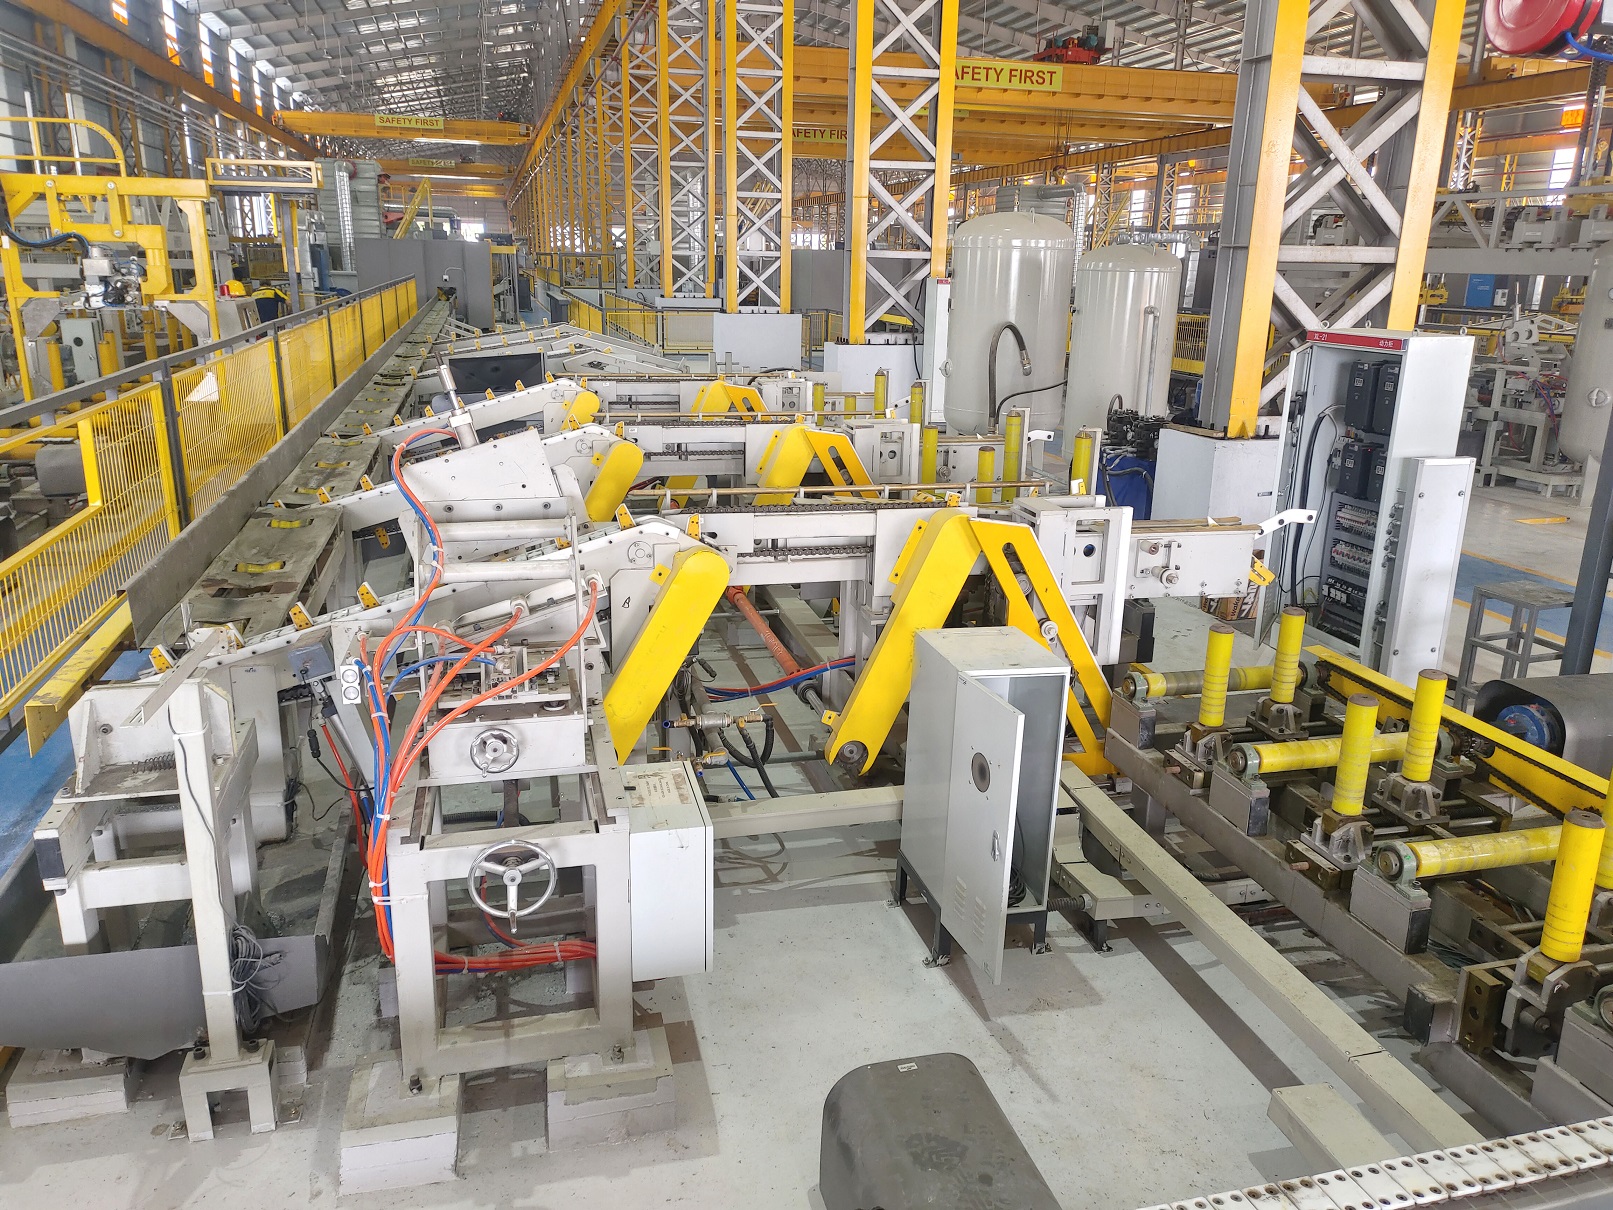
Eingangssektion: Entwickler, Bandakkumulator (oft ein
Rohrmühlenakkumulator), und das
Bandende-Verbindungselement sorgen für einen ununterbrochenen Fluss
während der Coilwechsel.
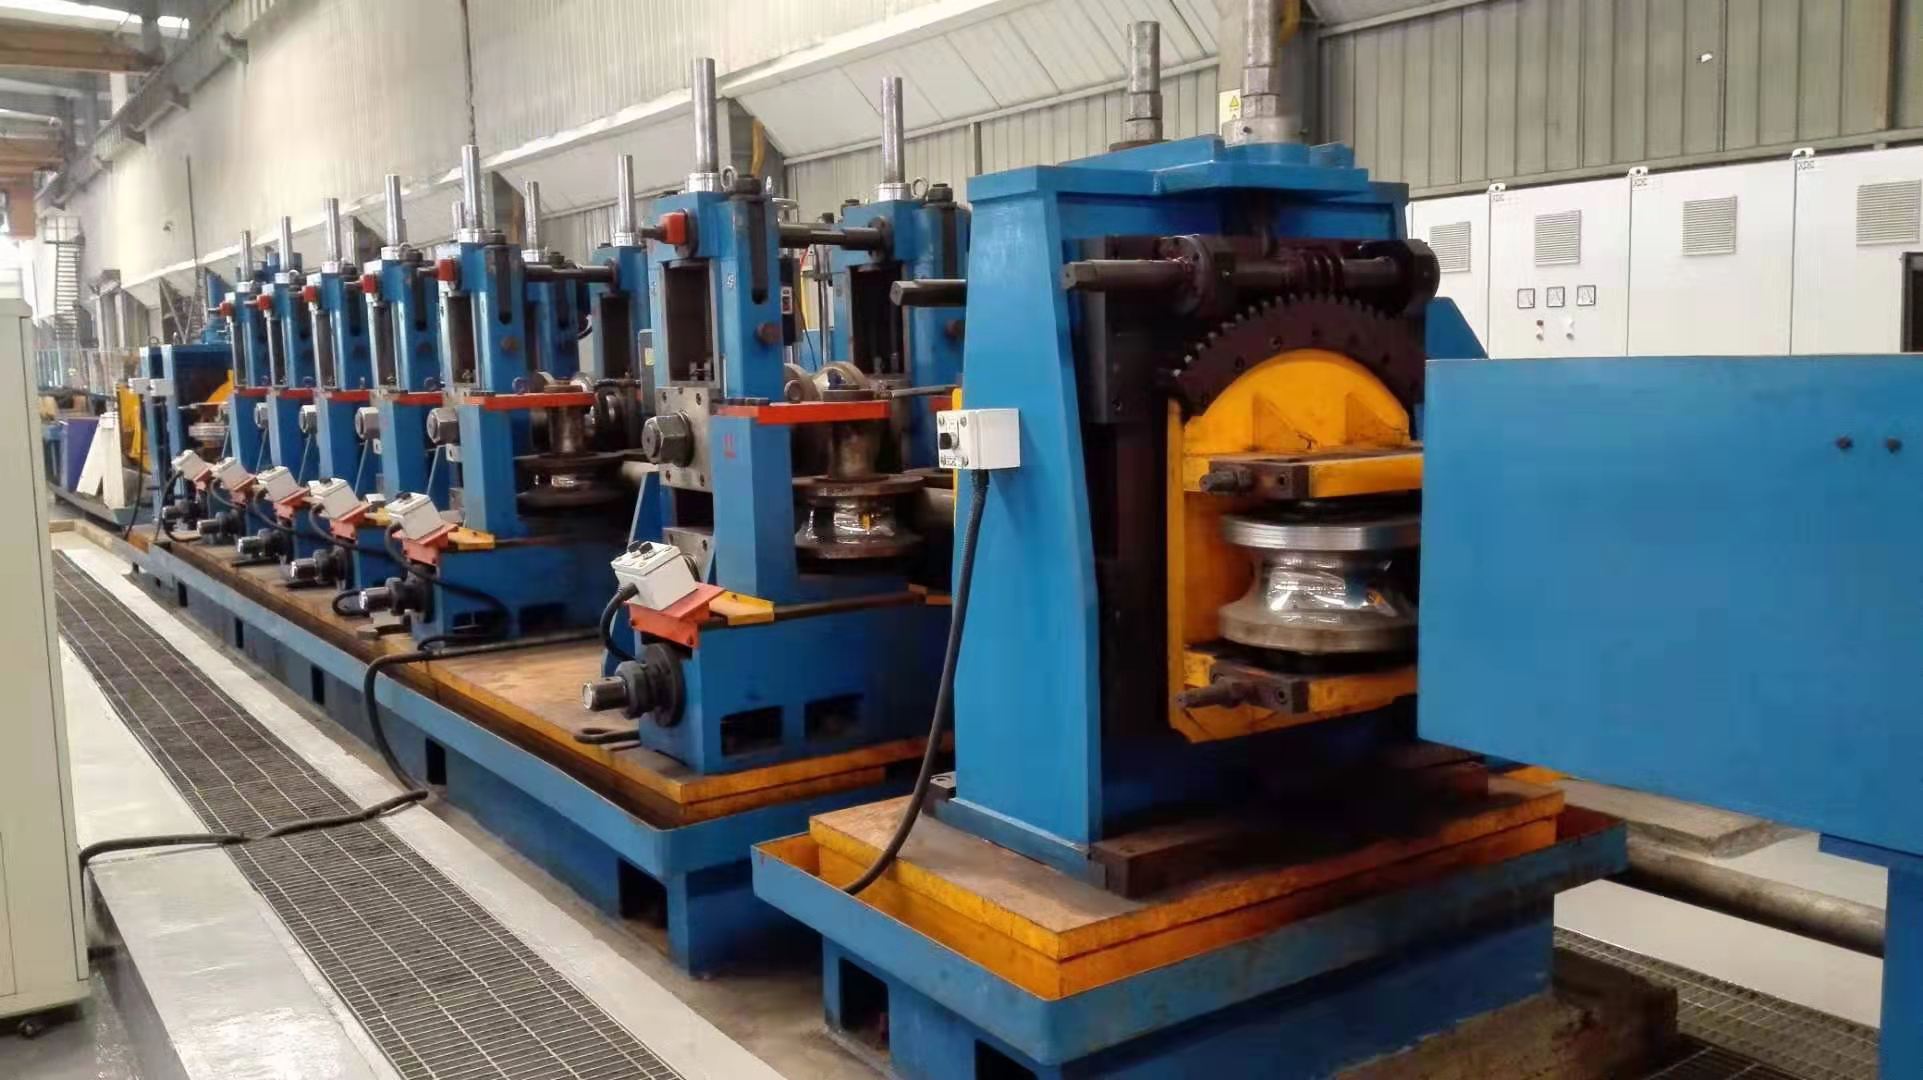
Formungssektion: Eine Reihe von angetriebenen und
stillstehenden Walzen formt das flache Band schrittweise in eine runde oder
quadratische Vorform. Das Walzen-Design beeinflusst direkt die
Eckenausfüllung und die Materialverteilung.
Schweißstation: Hochfrequenzinduktions- (HFI) oder
Kontakt-Schweißen schmilzt die Bandkanten; Quetschwalzen schmieden die Naht.
Abschäummaschinen entfernen interne/externe Überstände.
Normalisierung der Schweißnaht: Optionale
Inline-Wärmebehandlung verfeinert die Schweißkornstruktur für verbesserte
Zugfestigkeit.
Größenbestimmung: Kalibrierwalzen erreichen die
endgültigen quadratischen Abmessungen, Eckradien und Geradheit. Diese
Sektion ist entscheidend für die Einhaltung der ASTM A500 oder EN 10219
Toleranzen.
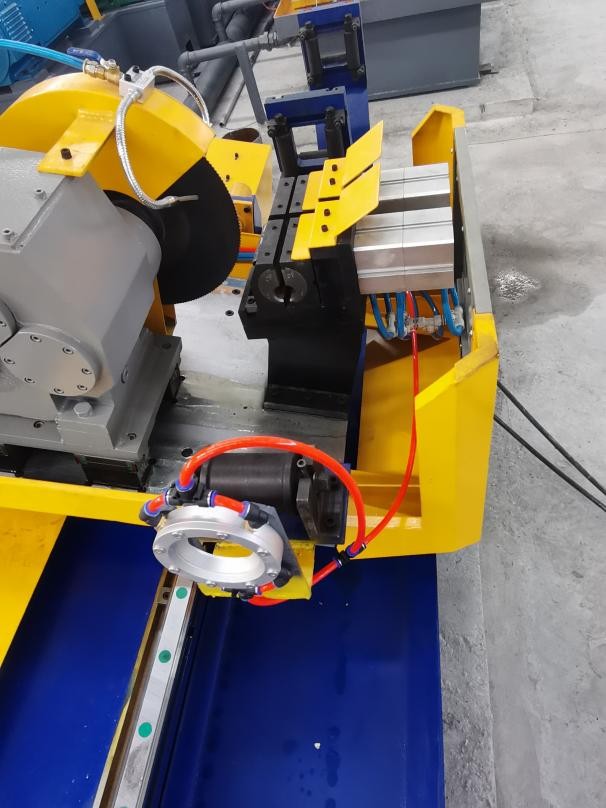
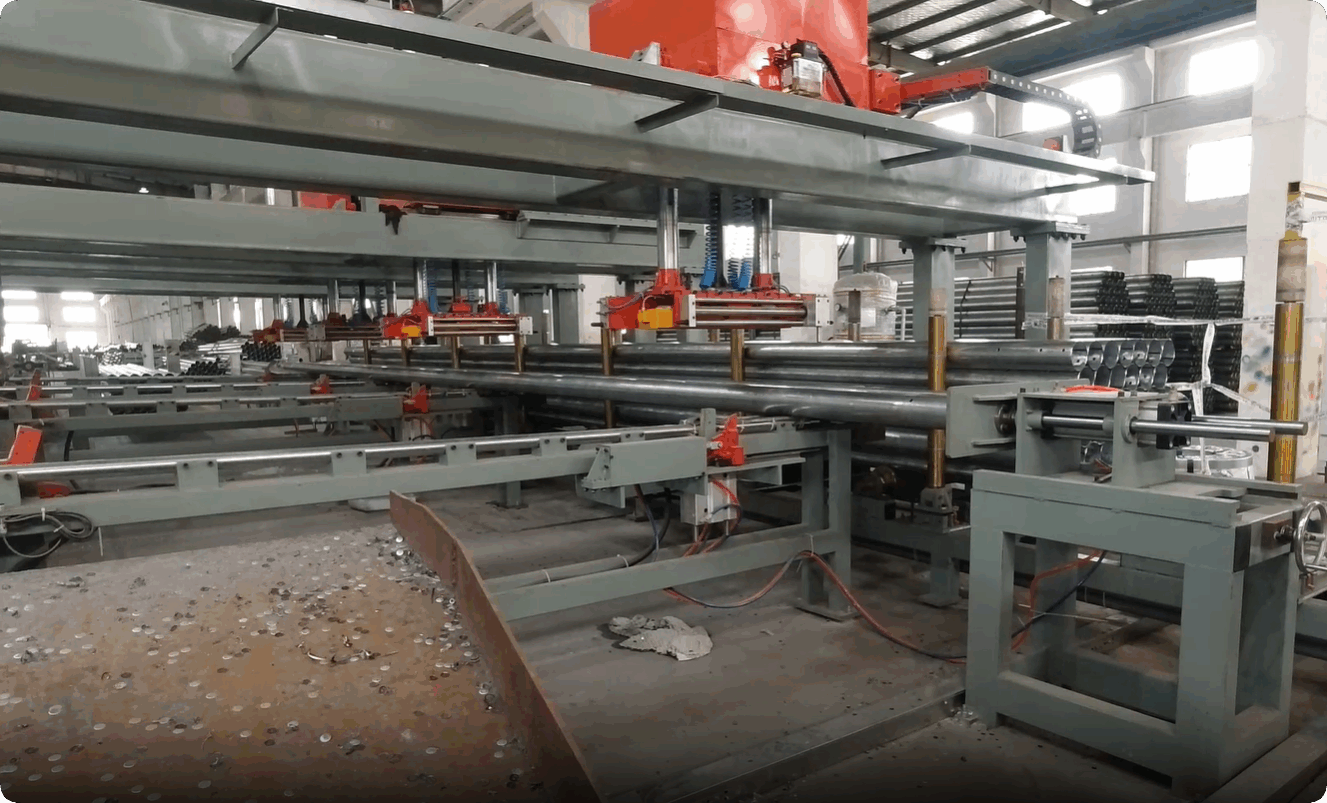
Abtrennung und Auslauf: Fliegende Sägen schneiden
Rohre auf Länge, ohne die Linie zu stoppen; Auslauftische und
Stapelsysteme handhaben fertige Produkte.
Formtechnologie: Direkte vs. Indirekte Formung für Quadratrohre
Der Übergang von einem flachen Band zu einem quadratischen Profil kann
durch zwei primäre Formungswege erreicht werden: direkte Formung vom Band
zum Quadrat oder die häufigere indirekte Methode (rund zu quadratisch).
Indirekte (Rund-zu-Quadratisch) Formung
In diesem weit verbreiteten Ansatz wird das Band zuerst zu einem runden
Rohr geformt, geschweißt und dann durch einen Türkenkopf oder eine Reihe von
Größenwalzen geleitet, die das Runde schrittweise in ein Quadrat umformen.
Vorteile sind:
Einfachere Walzensätze für die anfänglichen Formungsphasen.
Einfachere Kontrolle der Platzierung der Schweißnaht (typischerweise
an der Ecke oder in der flachen Fläche, je nach endgültiger Anwendung).
Bewährte Technologie für mittlere bis hohe Wandstärken.
Direkte Formung (Quadrat-Direkt)
Einige moderne Mühlen verwenden die direkte Formung, bei der das Band
schrittweise in ein quadratisches Kastenprofil geformt wird, ohne eine
zwischenliegende runde Phase. Diese Methode kann die Gesamtanzahl der
Stände reduzieren und den Materialfluss in den Ecken verbessern, erfordert
aber ein komplexeres Walzen-Design. Sie wird häufig für leichtere
Stärken und Spezialprofile verwendet.
Welche Methode auch immer gewählt wird, die Formwalzen müssen präzise bearbeitet werden, um die Materialverteilung zu kontrollieren – insbesondere an den Ecken, wo eine Verdünnung zu einem Versagen der Druckprüfungen führen kann. SANSO bietet maßgeschneiderte Walzensätze basierend auf der Finite-Elemente-Analyse (FEA) an, um eine gleichmäßige Wandstärke und optimale Eckenausfüllung zu gewährleisten.
Schweißen und Nahtintegrität in der Produktion von quadratischen Rohren
Die Schweißnaht eines quadratischen Rohres ist während der anschließenden Größenanpassung und im Betrieb komplexen Spannungen ausgesetzt. Das Hochfrequenzschweißen (HFW) bleibt aufgrund seiner Geschwindigkeit und Zuverlässigkeit der dominierende Prozess. Wichtige Parameter sind:
V-Winkel: Der Winkel, in dem die Streifenränder vor den Quetschwalzen aufeinandertreffen. Ein typischer Bereich von 4–7° sorgt für eine ordnungsgemäße Stromkonzentration.
Quetschkraft: Ausreichender Druck, um die erhitzten Ränder zusammenzuschmieden, ohne übermäßigen inneren oder äußeren Grat zu erzeugen.
Abscheren: Die Entfernung von innerem Grat ist oft erforderlich für Anwendungen, bei denen der Flüssigkeitsfluss oder eine nachfolgende Beschichtung kritisch ist. Äußerer Grat kann inline entfernt oder belassen werden, je nach Endverwendung (z. B. freiliegende tragende Elemente).
Die Schweißqualität wird kontinuierlich mit Wirbelstrom- oder Ultraschallprüfgeräten überwacht. In einem gut abgestimmten quadratischen Rohrwerk sollten die Schweißzone mechanische Eigenschaften aufweisen, die den des Grundmetalls nach der Normalisierung entsprechen.
Präzise Größenanpassung und Richten: Erreichen enger Toleranzen
Nach dem Schweißen gelangt das Rohr in den Größenanpassungsbereich – eine Reihe von Walzen, die die endgültige quadratische Form und Dimensionen verleihen. Die Größenanpassungsstände sind typischerweise in einer Reihenfolge angeordnet, die den Eckenradius allmählich reduziert und die Seiten abflacht. Wichtige Aspekte:
Rechtwinkligkeitstoleranz: Der Unterschied zwischen den Seitenlängen und der Rechtwinkligkeit benachbarter Seiten. Moderne Werke erreichen ±0,5 mm bei mittleren Größen.
Eckenradius: Wird durch die letzten Durchgänge kontrolliert; ein zu scharfer Radius kann zu Eckenrissen führen, während ein zu großer Radius möglicherweise die architektonischen Spezifikationen nicht erfüllt.
Richten: Einige Linien umfassen spezielle Richtwalzen oder einen Walzenrichtapparat nach der Größenanpassung, um jegliches Biegen oder Verdrehen zu beseitigen.
Für hochfeste Materialien (z. B. S355 oder höher) muss eine Rückfederungskompensation in das Walzendesign integriert werden. SANSO Werke integrieren Schnellwechsel-Walzenstände, die eine schnelle Anpassung der Walzenabstände ermöglichen, um enge Toleranzen selbst während der Produktionsläufe aufrechtzuerhalten.
Selbst mit gut gestalteter Ausrüstung stehen Hersteller von quadratischen Rohren vor mehreren operationellen Hürden. Im Folgenden sind häufige Probleme und bewährte Gegenmaßnahmen aufgeführt.
Eckenrisse oder Laminierung
Ursache: Übermäßige Kaltverformung an den Ecken, oft aufgrund falscher Walzenabstände oder Materials mit begrenzter Duktilität.
Lösung: Passen Sie die Formsequenz an, um die Dehnung gleichmäßiger zu verteilen. Verwenden Sie Walzen mit größeren Radien in den Zwischenpassagen und ziehen Sie eine Glühung in Betracht, wenn die Materialeigenschaften grenzwertig sind. Inline-Normalisierung des Schweißbereichs kann ebenfalls helfen.
Welligkeit (Verzug) an den Rohrenden
Ursache: Kompressionsspannungen während der Größenanpassung, oft weil die
vertikalen und horizontalen Walzen nicht
synchronisiert sind.
Lösung: Stellen Sie sicher, dass die Antriebe richtig
eingestellt sind und dass die Zwischenstandspannungen kontrolliert werden. Der Einsatz von angetriebenen
Größenanpassungsständen verringert das Risiko von Verzug.
Dreh- oder Schraubverformung
Ursache: Fehljustierte Walzenstände oder ungleichmäßige Kühlung nach
dem Schweißen.
Lösung: Laserjustierung während der Einrichtung und regelmäßige
Überprüfung. Kühlbetten sollten eben sein, und der Umgang mit Rohren muss
Torsion vermeiden.
Inkonsistente Quadratheitstoleranz
Ursache: Abgenutzte Lager, lose Walzenwellen oder thermische
Ausdehnung des Walzwerksgehäuses.
Lösung: Implementieren Sie einen
vorausschauenden Wartungsplan. Moderne Walzwerke verwenden temperaturkompensierte
Gehäuse und Systeme zur konstanten Spaltkontrolle.
Probleme mit der Schweißnahtverfolgung
Ursache: Die Naht kann sich während der Größenanpassung von der
vorgesehenen Eckposition wegbewegen, was zu Schweißnähten außerhalb der Ecke führt, die hydrostatische
Tests nicht bestehen können.
Lösung: Verwenden Sie Nahtführungsysteme vor dem Größenanpassungsbereich. SANSO bietet automatisierte Nahtorientierungskontrolle, die das Rohr kurz vor
der Größenanpassung dreht, um die Naht an der gewünschten Ecke oder Mittelposition zu fixieren.
Der SANSO Vorteil: Integrierte Lösungen für Quadratrohrmühlen
Mit jahrzehntelanger Erfahrung in der Rohrmühlen-Herstellung liefert SANSO komplette Linien,
die jeden Aspekt der Quadratrohrproduktion abdecken. Unsere Mühlen bieten:
Robuste Formstände mit CNC-bearbeiteten Walzen für schnelle Größenwechsel.
Hocheffiziente Akkumulatoren (Rohrmühlenakkumulator-Designs), die einen kontinuierlichen Betrieb bei Geschwindigkeiten von bis zu 80
m/min gewährleisten.
Integrierte Qualitätskontrolle: Inline- Wirbelstromprüfung, dimensionale Lasermessgeräte und Echtzeit-Datenprotokollierung.
Energieeinsparende AC-Antriebe und Induktionsschweißstromversorgungen.
Anpassbare nachgelagerte Ausrüstungen: fliegende Abtrennung, Stapler und Bündelstationen.
Unser Ingenieurteam arbeitet eng mit den Kunden zusammen, um die optimale Linienkonfiguration
basierend auf ihrem Produktmix zu definieren – egal, ob es sich um präzise Automobilrohre, schwere
Bauteile oder dekorative Möbelprofile handelt.
Qualitätskontrolle und Prüfung für Quadratrohre
Um sicherzustellen, dass jeder Meter Rohr den Spezifikationen entspricht, ist ein mehrschichtiger
Qualitätsansatz erforderlich:
Dimensionale Prüfungen: Laser-Mikrometer messen Seitenlängen,
Eckradien und Geradheit am Walzwerk-Ausgang.
Zerstörungsfreie Prüfung (NDT): Wirbelstromarrays erkennen
Oberflächenfehler in der Schweißnaht und im Grundmaterial; Ultraschallprüfungen können für
dickwandige Rohre hinzugefügt werden.
Zerstörungsprüfungen: Abflachungs-, Ausbuchtung- und Flanschprüfungen
nach ASTM A370 oder gleichwertigen Standards überprüfen die Schweißintegrität und
Duktilität.
Daten aus diesen Prüfungen werden an das Walzwerkskontrollsystem zurückgespeist, was
eine automatische Anpassung der Schweißleistung oder der Walzspalte ermöglicht, um die Qualität innerhalb
der Grenzen aufrechtzuerhalten.
Häufig gestellte Fragen zu Quadratrohrmühlen
F1: Welche Materialien können auf einer Quadratrohrmühle verarbeitet werden?
A1: Die meisten Quadratrohrmühlen sind für Kohlenstoffe
(ASTM A36, A500, S235–S355) ausgelegt, können jedoch mit geeigneten Walzenmaterialien und Schweißparametern auch rostfreie Stähle (304, 316), Aluminium und sogar einige Kupferlegierungen verarbeiten. Hochfeste niedriglegierte (HSLA) Stähle erfordern besondere Aufmerksamkeit hinsichtlich der Formlasten und der Schweißwärmeeinbringung.
F2: Wie unterscheidet sich eine Quadratrohrmühle von einer Rundrohrmühle?
A2: Der Hauptunterschied liegt im Größenabschnitt. Eine
Rundrohrmühle verwendet runde Größenwalzen, während eine Quadratrohrmühle Türkenköpfe oder quadratisch geformte Größenstände umfasst, die das endgültige quadratische Profil erzeugen. Der Formabschnitt kann auch anders konfiguriert sein, um den Streifen für die direkte oder indirekte Formgebung vorzubereiten.
F3: Was ist die typische Produktionsgeschwindigkeit für Quadratrohre?
A3: Die Geschwindigkeiten variieren je nach Wandstärke und Material. Für
Leichtbaurohre (1–3 mm Wand) sind Geschwindigkeiten von 60–80 m/min üblich. Schwere
Bauteile (6–12 mm Wand) laufen typischerweise bei 10–30 m/min. Der begrenzende
Faktor ist oft die Kühlkapazität nach dem Schweißen und die Schnittzykluszeit.
F4: Wie kann ich die Umrüstzeit meiner Quadratrohrmühle reduzieren?
A4: Die Investition in kartuschentypische Formstände und
Schnellverschlusskupplungen kann die Umrüstzeit von Stunden auf Minuten verkürzen.
SANSO bietet ein
„Größenänderung während des Betriebs“-System an, das bestimmte Anpassungen ohne Stillstand der
Linie ermöglicht und die Gesamteffektivität der Anlagen (OEE) erheblich steigert.
F5: Was verursacht die „Elefantenfuß“-Verzerrung an den Enden von geschnittenen Quadratrohren?
A5: Dies bezieht sich auf ein ausgefranstes Ende, das durch den Schneidprozess, insbesondere mit abrasiven Sägen, verursacht wird. Die Verwendung einer Hochgeschwindigkeitsfliegenschere mit
angemessenem Klingenabstand oder einer Kaltäge mit kontrollierter Vorschubgeschwindigkeit minimiert
die Deformation. Einige Mühlen fügen auch eine Endbearbeitungsstation nach dem Schneiden hinzu, um
perfekt quadratische Enden sicherzustellen.
F6: Kann ich rechteckige Rohre auf derselben Mühle produzieren?
A6: Ja. Eine gut gestaltete Quadratrohrmühle kann sowohl
quadratische als auch rechteckige Abschnitte produzieren, indem die Größenwalzen gewechselt werden. Der Formabschnitt bleibt gleich, während die endgültigen Größenwalzen ausgetauscht werden, um das gewünschte Verhältnis von Breite zu Höhe zu erreichen.
Die Auswahl und der Betrieb einer Quadratrohrmühle erfordert ein tiefes Verständnis der Formmechanik, der Schweißphysik
und des Materialverhaltens. Durch den Fokus auf ein angemessenes Anlagendesign, präzise Walzenwerkzeuge
und integrierte Qualitätskontrolle können Hersteller konstant hohle Strukturabschnitte produzieren, die die strengsten Standards erfüllen. Mit
SANSO als Partner erhalten Sie Zugang zu jahrzehntelanger Ingenieurexpertise im Bereich Rohrmühlen,
maßgeschneiderten Lösungen und weltweiter Unterstützung. Kontaktieren Sie uns, um Ihr nächstes
Projekt zur Quadratrohrmühle zu besprechen und herauszufinden, wie wir Ihnen helfen können, eine überlegene
Produktqualität und Produktionseffizienz zu erreichen.