
In der Hochfrequenz-Rohrschweißung (ERW) und in Walzprofilierungsanlagen ist der Streifenverbinder (auch bekannt als Coil-Endenschweißer) der Schlüssel zu einer unterbrechungsfreien Produktion. Durch das permanente Verbinden des nachlaufenden Endes einer Spule mit dem führenden Ende der nächsten ermöglicht er einen echten kontinuierlichen Betrieb, minimiert Ausfallzeiten und maximiert den Ertrag. Dieser Artikel bietet eine technische Untersuchung moderner Streifenverbinder-Technologien, wichtiger Leistungsindikatoren, Integrationsherausforderungen und bewährter Verfahren für die Wartung – verankert im Fachwissen von SANSO, einem führenden Anbieter von Rohrmühlen-Ausrüstung.
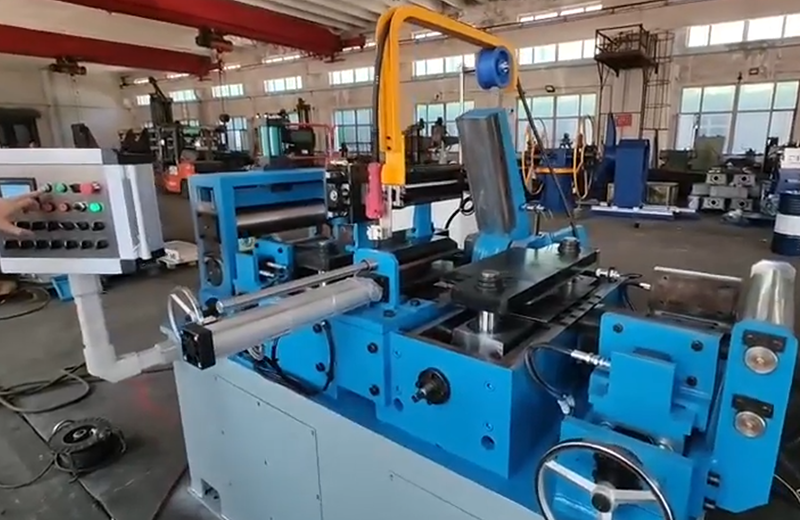
1. Die Rolle des Streifenverbinders im Eingangsbereich der Mühle
Das Eingangssystem einer Rohrmühle besteht typischerweise aus einem Spulenwagen, Abwickler, Streifenakkumulator und dem Streifenverbinder selbst. Während der Akkumulator den Streifen während des Spulenwechsels an den Formungsbereich liefert, muss der Verbinder innerhalb eines engen Zeitfensters – normalerweise 45 bis 90 Sekunden, abhängig von der Streifendicke und -breite – eine hochgradige Schweißnaht abschließen. Der Prozess umfasst:
Streifenvorbereitung: Hydraulische Scheren schneiden beide Coil-Enden rechtwinklig und gratfrei; Kantenfräsen oder -schleifen kann für hochfeste Stähle verwendet werden.
Ausrichtung und Klemmen: Präzisionsführungen und -klemmen positionieren die Streifenränder mit Spaltoleranzen unter 0,2 mm, um die Konsistenz der Schweißpenetration sicherzustellen.
Schweißen und Verdrängen: Bei Stumpfschweißverbindern werden die Enden unter kontrollierter Kraft (Verdrängung) zusammengebracht, während Strom oder Laserenergie das Material verschmelzen. Der Überschuss (ausgetriebenes Metall) wird bündig abgeschnitten.
Nachschweißen-Anlassen (optional): Induktions- oder Widerstands-Anlassen stellt die Duktilität in der wärmebeeinflussten Zone wieder her, was für Materialien, die einer starken Formung unterzogen werden, entscheidend ist.
Moderne Streifenverbinder-Systeme integrieren sich mit der Linien-PLC, um sich mit dem Akkumulatorstand und der Streifengeschwindigkeit zu synchronisieren, und gewährleisten einen nahtlosen Übergang ohne Eingreifen des Bedieners.
2. Vergleich der Schweißtechnologien: Laser-, TIG- und Widerstands-Streifenverbinder
Die Auswahl des richtigen Schweißprinzips hängt vom Streifenmaterial, dem Dickenbereich und der Produktionsgeschwindigkeit ab. Im Folgenden finden Sie einen technischen Vergleich der gängigen Streifenverbinder-Konfigurationen:
2.1 Laser-Streifenverbinder
Festkörper- und Faserlaserquellen (4–8 kW) werden zunehmend für fortschrittliche hochfeste Stähle (AHSS) und Edelstahl spezifiziert. Wichtige Vorteile: schmaler wärmebeeinflusster Bereich (HAZ), minimale Verzerrung und die Fähigkeit, unterschiedliche Dicken (z. B. 2,0 mm bis 3,5 mm) mit maßgeschneiderter Energiedichte zu verbinden. Die Zykluszeiten für 5 mm Kohlenstoffstahl können unter 40 Sekunden liegen, einschließlich Anlassen. SANSO’s Laser Streifenverbinder-Plattformen integrieren eine Echtzeit-Nähverfolgung und adaptive Fokussierung, um Streifenverzug und Oberflächenvariationen auszugleichen.
2.2 TIG (GTAW) Streifenverbinder
TIG bleibt für dünne bis mittlere Wandstärken (0,5–6,0 mm) in Kohlenstoff-, Edelstahl- und exotischen Legierungen verbreitet. Der Prozess bietet eine ausgezeichnete Kontrolle über die Wärmeeinbringung, die für Materialien, die sensibilisiert werden können, entscheidend ist. Moderne TIG-Verbinder verwenden automatische Spannungsregelung (AVC), um die Lichtbogenlänge konstant zu halten, und kalte Drahtzuführungen können Füllmetall hinzufügen, wenn Lücken unvermeidlich sind. Allerdings sind die TIG-Geschwindigkeiten im Allgemeinen langsamer als die von Laser, und die Lebensdauer der Elektroden erfordert strikte Einhaltung der Schleifpläne.
2.3 Widerstands-Blitzstoß- und Umformverbinder
Für Rohre mit dicken Wänden (≥8 mm) und großen Breiten (bis zu 2000 mm) ist das Widerstands-Blitzstoßschweißen üblich. Die Enden werden durch elektrischen Widerstand erhitzt und dann zusammen geschmiedet. Der Prozess erzeugt eine geschmiedete Schweißnaht mit Eigenschaften, die dem Grundmaterial entsprechen, wenn eine Nachwärmebehandlung angewendet wird. Hauptnachteile: größere HAZ und erheblicher Blitz, der von einer Fräseinheit entfernt werden muss, die in die Streifenverbinder-Station integriert ist.
3. Schlüssel-Leistungsindikatoren für die Bewertung von Streifenverbindern
Um die Effektivität des Streifenverbinders zu quantifizieren, überwachen Rohr- und Rohrhersteller diese Kennzahlen:
Schweißfestigkeitskoeffizient: Zerstörende Tests sollten eine Zugfestigkeit ≥ 95 % des Grundmetalls und eine Dehnung ≥ 80 % für duktilitätskritische Anwendungen (z. B. API 5L-Qualitäten) zeigen.
Ausrichtungsgenauigkeit: Optische oder mechanische Sensoren müssen sicherstellen, dass die Streifenrandabweichung ≤ 0,1 mm beträgt, um Schäden an der Matrize und ungleichmäßige Formlasten zu vermeiden.
Konstanz der Zykluszeit: Die Standardabweichung der Gesamtverbindungszeit (Scheren bis bereit) sollte <5 % betragen, um die Kapazität des Akkumulators aufrechtzuerhalten.
Durchschnittliche Schweißnähte zwischen Ausfällen (MWBF): Fortschrittliche Verbinder erreichen >10.000 Schweißnähte ohne ungeplante Wartung an Klemmen, Elektroden oder Antrieben.
Daten aus einer Installation von 2023 eines Streifenverbinders durch SANSO in einem ERW-Werk in Südostasien zeigten eine Reduzierung der Stillstandszeiten am Eingangsende um 22 % und eine Steigerung der Gesamtanlageneffektivität (OEE) um 0,7 %, nachdem ein älterer Blitzschweißer ersetzt wurde.
4. Automatisierung und Integration von Industrie 4.0
Der heutige Streifenverbinder ist ein cyber-physisches Knotenpunkt. Steuerungen protokollieren die Schweißparameter (Strom, Kraft, Vorschubgeschwindigkeit) pro Coil, was Rückverfolgbarkeit und vorausschauende Wartung ermöglicht. Häufige Integrationsmerkmale umfassen:
Kommunikation mit dem MES der Mühle über OPC UA zur Rezeptverwaltung (unterschiedliche Materialqualitäten erfordern unterschiedliche Schweißpläne).
Visionssysteme, die die Geometrie der Schweißnaht inspizieren und Oberflächenfehler sofort nach dem Blitztrimmen erkennen.
Automatische Werkzeugwechsler für Spannbacken, um Breitenänderungen ohne manuelles Eingreifen zu ermöglichen.
SANSO bietet eine vollständig vernetzte Streifenverbinder-Steuerungssuite, die Echtzeitdiagnosen und Fernzugriff auf den Service bietet, wodurch die durchschnittliche Reparaturzeit (MTTR) verkürzt wird.
5. Überwindung von Material- und Übergangsherausforderungen
Hersteller führen oft gemischte Pläne mit abrupten Änderungen in Qualität oder Dicke durch. Streifenverbinder-Systeme müssen diese ohne Beeinträchtigung der Verbindungsintegrität bewältigen. Lösungen umfassen:
5.1 Konische Übergangsschweißnähte
Für Dickensprünge von mehr als 30 % verwenden einige Verbinder eine Doppelpasse- oder oszillierende Schweißtechnik, um die dickere Kante allmählich in die dünnere zu integrieren und Spannungsanreicherungen zu vermeiden. Die Software von SANSO enthält einen Algorithmus, der optimale Energieanlaufgeschwindigkeiten basierend auf dem Dickenverhältnis berechnet.
5.2 Verschiedene Materialien verbinden
Beim Verbinden von galvanisiertem zu unbeschichtetem Stahl (z. B. für Automobilstrukturrohre) kann die Zinkverdampfung Porosität verursachen. Laserverbinder mit kontrollierter Pulsformung und Schutzgasdüsen minimieren dieses Problem. Ebenso erfordern Edelstahl-zu-Kohlenstoff-Verbindungen nickelbasierte Füllstoffe in TIG-Verbindern, um die Karbidniederschlagung zu verhindern.
5.3 Kantenbearbeitung
Integrierte Kantenfräsen oder Laserabtragstationen entfernen Beschichtungen oder Oxide von den Streifenenden unmittelbar vor dem Schweißen, um eine konsistente Leitfähigkeit und Verschmelzung sicherzustellen.
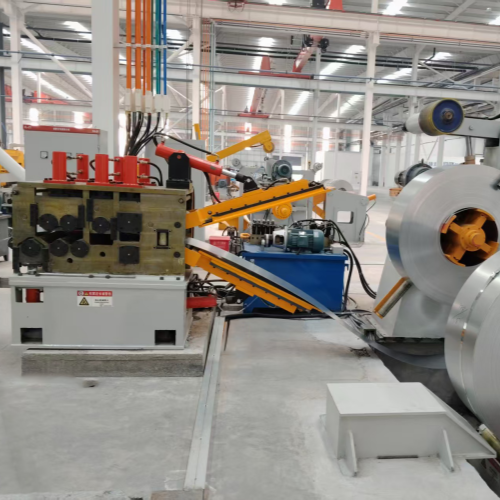
6. Wartungsbest Practices für Streifenverbinder
Die Zuverlässigkeit des Streifenverbinders wirkt sich direkt auf die Verfügbarkeit der Mill aus. Ein strukturierter Wartungsplan sollte Folgendes umfassen:
Inspektion der Spannbacken: Backen mit gezahnten Oberflächen müssen alle 500 Schweißungen auf Abnutzung überprüft werden; abgenutzte Backen führen zu Rutschen und Fehlstellungen.
Elektrodenbearbeitung/ -austausch: Bei Widerstands- und TIG-Verbindern beeinflusst die Elektrodengeometrie die Stromdichte. Kupferelektroden wöchentlich bearbeiten, um Erosion zu entfernen.
Schneidklingen-Schärfe: Stumpfe Klingen erzeugen Grate, die ein festes Spannen verhindern. Die Lebensdauer der Klingen liegt typischerweise zwischen 5.000 und 15.000 Schnitten, abhängig vom Material.
Wartung des Kühlsystems: Laser- und Widerstandseinheiten benötigen deionisierte Wasserkreisläufe; überprüfen Sie monatlich die Leitfähigkeit und den Filterstatus.
SANSO bietet Zustandsüberwachungssensoren, die die Bediener auf Anomalien in der Spannkraft oder Schweißstrom aufmerksam machen und prädiktive Eingriffe ermöglichen.
7. Warum die Lösungen von SANSO für Streifenverbinder Branchenstandards definieren
Mit über drei Jahrzehnten Erfahrung im Bereich Rohrmühlenengineering hat SANSO eine Familie von Streifenverbindern entwickelt, die das gesamte Spektrum der Produktionsanforderungen abdecken – von Hochgeschwindigkeitsautomobillinien bis hin zu schweren strukturellen Mühlen. Jeder Streifenverbinder ist für Modularität ausgelegt: Kunden können Laser-, TIG- oder Widerstandsköpfe mit gemeinsamen Schnittstellen zum Eingabesystem spezifizieren. Zu den neuesten Innovationen gehören Energiespeichersysteme, die den Stromverbrauch im Vergleich zu früheren Generationen um bis zu 18 % reduzieren. Das Ingenieurteam des Unternehmens unterstützt die Integration in bestehende Linien und stellt sicher, dass der Streifenverbinder zu einem nahtlosen Beitrag zur Gesamteffizienz der Linie wird.
Häufig gestellte Fragen (FAQ)
Q1: Wie lange dauert der typische Zyklus für einen hydraulisch-mechanischen Streifenverbinder bei 3 mm Kohlenstoffstahl?
A1: Moderne servo-hydraulische Verbinder können die gesamte Sequenz – Schneiden, Spannen, Schweißen und Flash-Trimmen – in etwa 55 bis 70 Sekunden für einen 3 mm x 300 mm Streifen abschließen. Laserbasierte Systeme reduzieren dies oft auf unter 45 Sekunden.
Q2: Kann ein Streifenverbinder verschiedene Streifenbreiten ohne mechanischen Wechsel verarbeiten?
A2: Ja, die meisten Verbinder verfügen über eine automatische Breitenanpassung über motorisierte Seitenführungen. Die Breitenbereiche können von 100 mm bis 800 mm auf einer einzigen Maschine reichen, vorausgesetzt, das Spannsystem kann die Variation aufnehmen. Das Design von SANSO ermöglicht Breitenänderungen innerhalb des Schweißzyklus über programmierbare Positionierung.
Q3: Wie beeinflusst der Zustand der Bandoberfläche die Schweißqualität in einem Bandverbinder?
A3: Öl, Rost oder Beschichtungen (z.B. Zink) können Porosität, inkonsistente Lichtbogenzündung oder Elektrodenkontamination verursachen. Fortschrittliche Verbinder integrieren Vor-Schweißbürsten oder Laserablation, und einige verwenden spezialisierte Schweißpläne (z.B. gestufter Strom für beschichtete Stähle), um diese Effekte zu mindern.
Q4: Welche Sicherheitsmerkmale sind in modernen Bandverbindern obligatorisch?
A4: Lichtschranken oder Sicherheitsmatten verhindern den Betrieb, wenn sich Bediener in der Nähe von beweglichen Klemmen oder Scheren befinden. Gehäuse mit Verriegelungen enthalten Lichtbogenblitze und Spritzer. Laserverbinder erfordern Gehäuse der Klasse 1 mit Strahlabschaltung, wenn Türen geöffnet werden. Alle SANSO Verbinder entsprechen den CE- und UL-Normen.
Q5: Wie oft sollten Schweißspitzen oder Elektroden an einem TIG-Bandverbinder nachbearbeitet werden?
A5: Abhängig von der Nutzung (typischerweise alle 200–400 Schweißungen) und dem Material sollten thorierte Wolframelektroden mit einem speziellen Diamantwerkzeug nachgeschliffen werden, um einen stabilen Lichtbogen aufrechtzuerhalten. Automatische Nachbearbeitungseinheiten sind bei Hochproduktionslinien optional.
Q6: Was ist die maximale Materialdicke, die ein Standard-Bandverbinder schweißen kann?
A6: Standard-TIG- oder Plasmaschweißgeräte decken 0,5–8 mm ab. Für dickere Materialien (bis zu 20 mm) sind Flash-Butt- oder schmalspaltige Laserhybridsysteme verfügbar. SANSO bietet schwere Modelle an, die speziell für Wandstärken über 12 mm entwickelt wurden.
Für detaillierte Spezifikationen und technische Beratung zu Bandverbindersystemen besuchen Sie die Produktseite oder kontaktieren Sie SANSO direkt, um Ihre Anforderungen an die Rohrmühle zu besprechen.





