
Dans le soudage à haute fréquence des tubes (ERW) et les lignes de formage à rouleaux, le joint de bande (également connu sous le nom de soudeur d'extrémité de bobine) est la clé d'une production ininterrompue. En joignant de manière permanente l'extrémité arrière d'une bobine à l'extrémité avant de la suivante, il permet un fonctionnement véritablement continu, minimisant les temps d'arrêt et maximisant le rendement. Cet article fournit un examen technique des technologies modernes de joint de bande, des indicateurs clés de performance, des défis d'intégration et des meilleures pratiques pour la maintenance—ancrées dans l'expertise de SANSO, un leader en équipement de laminoir à tubes.
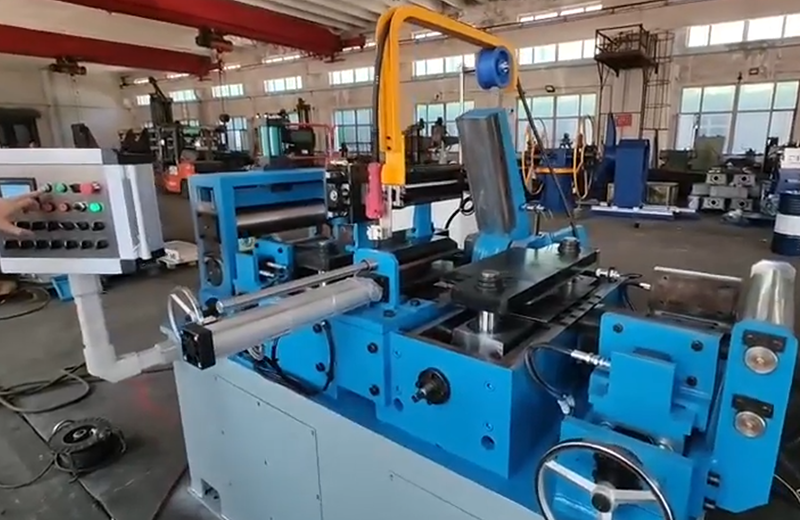
1. Le Rôle du Joint de Bande dans la Section d'Entrée du Laminoir
Le système d'entrée d'un laminoir à tubes comprend généralement un chariot de bobine, dérouleur, accumulateur de bande, et le joint de bande lui-même. Alors que l'accumulateur fournit de la bande à la section de formage pendant le changement de bobine, le joint doit réaliser une soudure de haute intégrité dans une fenêtre de temps serrée—généralement de 45 à 90 secondes selon l'épaisseur et la largeur de la bande. Le processus implique :
Préparation de la bande : Des cisailles hydrauliques coupent les deux extrémités de la bobine de manière carrée et sans bavure ; le fraisage ou le meulage peuvent être utilisés pour les aciers à haute résistance.
Alignement et serrage : Des guides et des pinces de précision positionnent les bords de la bande avec des tolérances d'écart inférieures à 0,2 mm pour garantir la cohérence de la pénétration de la soudure.
Soudage et déformation : Pour les joints à souder bout à bout, les extrémités sont rapprochées sous une force contrôlée (déformation) tandis que le courant ou l'énergie laser fusionne le matériau. Le flash (métal expulsé) est coupé à ras.
Recuit post-soudage (optionnel) : Le recuit par induction ou par résistance restaure la ductilité dans la zone affectée par la chaleur, ce qui est critique pour les matériaux qui subiront un formage sévère.
Les systèmes modernes de joint de bande s'intègrent avec le PLC de la ligne pour se synchroniser avec le niveau de l'accumulateur et la vitesse de la bande, garantissant une transition sans faille sans intervention de l'opérateur.
2. Technologies de Soudage Comparées : Soudage Laser, TIG et Soudage par Résistance des Joints de Bande
Le choix du principe de soudage correct dépend du matériau de la bande, de la plage d'épaisseur et de la vitesse de production. Voici une comparaison technique des configurations de joint de bande les plus répandues :
2.1 Joints de Bande Laser
Les sources laser à état solide et à fibre (4–8 kW) sont de plus en plus spécifiées pour les aciers à haute résistance avancés (AHSS) et l'acier inoxydable. Principaux avantages : zone affectée par la chaleur (HAZ) étroite, distorsion minimale et capacité à joindre des épaisseurs dissemblables (par exemple, de 2,0 mm à 3,5 mm) avec une densité d'énergie adaptée. Les temps de cycle pour l'acier au carbone de 5 mm peuvent être inférieurs à 40 secondes, y compris le recuit. SANSO’s plateformes de joint de bande laser intègrent un suivi de couture en temps réel et un contrôle de mise au point adaptatif, compensant le cambrage de la bande et les variations de surface.
2.2 Raccords de bande TIG (GTAW)
TIG reste prédominant pour les épaisseurs fines à moyennes (0,5–6,0 mm) en alliages de carbone, inoxydables et exotiques. Le processus offre un excellent contrôle de l'apport de chaleur, crucial pour les matériaux sensibles à la sensibilisation. Les raccords TIG modernes utilisent un contrôle de tension automatisé (AVC) pour maintenir une longueur d'arc constante, et les alimentation de fil à froid peuvent ajouter du métal d'apport lorsque des espaces sont inévitables. Cependant, les vitesses TIG sont généralement plus lentes que celles du laser, et la durée de vie des électrodes nécessite un respect strict des plannings de préparation.
2.3 Raccords à souder par résistance et à choc
Pour les tuyaux à paroi épaisse (≥8 mm) et les largeurs importantes (jusqu'à 2000 mm), la soudure à choc par résistance est courante. Les extrémités sont chauffées par résistance électrique puis forgées ensemble. Le processus crée une soudure forgée avec des propriétés correspondant au métal de base si un traitement thermique postérieur est appliqué. Les principaux inconvénients : une zone affectée plus grande et un flash significatif qui doit être enlevé par une unité de planage ou de fraisage intégrée à la station de raccords de bande.
3. Indicateurs de performance clés pour l'évaluation des raccords de bande
Pour quantifier l'efficacité des raccords de bande, les producteurs de tubes et de tuyaux surveillent ces indicateurs :
Coefficient de résistance de soudure : Les tests destructifs doivent montrer une résistance à la traction ≥ 95 % du métal de base, et une allongement ≥ 80 % pour les applications critiques en ductilité (par exemple, les grades API 5L).
Précision d'alignement : Des capteurs optiques ou mécaniques doivent assurer un décalage des bords de bande ≤ 0,1 mm pour éviter d'endommager le moule et les charges de formation inégales.
Consistance du temps de cycle : L'écart type du temps total de soudure (cisaillement à prêt) doit être <5 % pour maintenir la capacité de l'accumulateur.
Moyenne des soudures entre pannes (MWBF) : Les raccords avancés atteignent >10 000 soudures sans maintenance imprévue sur les pinces, les électrodes, ou les entraînements.
Les données d'une installation de 2023 d'un raccord de bande par SANSO dans une usine ERW d'Asie du Sud-Est ont montré une réduction de 22 % du temps d'arrêt à l'entrée et une augmentation de 0,7 % de l'efficacité globale de l'équipement (OEE) après le remplacement d'un ancien soudeur à flash.
4. Automatisation et intégration de l'industrie 4.0
Le raccord de bande d'aujourd'hui est un nœud cyber-physique. Les contrôleurs enregistrent les paramètres de soudure (courant, force, vitesse de déplacement) par bobine, permettant la traçabilité et la maintenance prédictive. Les caractéristiques d'intégration courantes incluent :
Communication avec le MES de l'usine via OPC UA pour la gestion des recettes (différents grades de matériaux nécessitent des plannings de soudure distincts).
Systèmes de vision qui inspectent la géométrie du cordon de soudure et détectent les imperfections de surface immédiatement après le découpage au flash.
Changeurs d'outils automatiques pour les mâchoires de serrage afin de s'adapter aux changements de largeur sans intervention manuelle.
SANSO propose une suite de contrôle de raccord de bande entièrement réseau qui fournit des diagnostics en temps réel et un accès au service à distance, réduisant le temps moyen de réparation (MTTR).
5. Surmonter les défis liés aux matériaux et aux transitions
Les producteurs fonctionnent souvent avec des plannings mixtes avec des changements brusques de grade ou d'épaisseur. Les systèmes de raccord de bande doivent gérer cela sans compromettre l'intégrité des joints. Les solutions incluent :
5.1 Soudures de transition coniques
Pour des sauts d'épaisseur dépassant 30 %, certains raccords utilisent une technique de soudure à double passe ou oscillante pour mélanger progressivement le bord plus épais dans le plus fin, évitant ainsi les points de contrainte. Le logiciel de SANSO inclut un algorithme qui calcule les taux de montée d'énergie optimaux en fonction du rapport d'épaisseur.
5.2 Assemblage de Matériaux Dissimilares
Lors de l'assemblage de l'acier galvanisé à l'acier non revêtu (par exemple, pour les tubes structurels automobiles), la vaporisation du zinc peut provoquer de la porosité. Les assembleurs laser avec un façonnage de pulse contrôlé et des buses de gaz de protection minimisent ce problème. De même, les joints en acier inoxydable et en acier au carbone nécessitent un matériau d'apport à base de nickel dans les assembleurs TIG pour prévenir la précipitation de carbure.
5.3 Conditionnement des Bords
Les fraiseuses à bords intégrées ou les stations d'ablation laser retirent les revêtements ou les oxydes des extrémités de bande immédiatement avant le soudage, garantissant une conductivité et une fusion constantes.
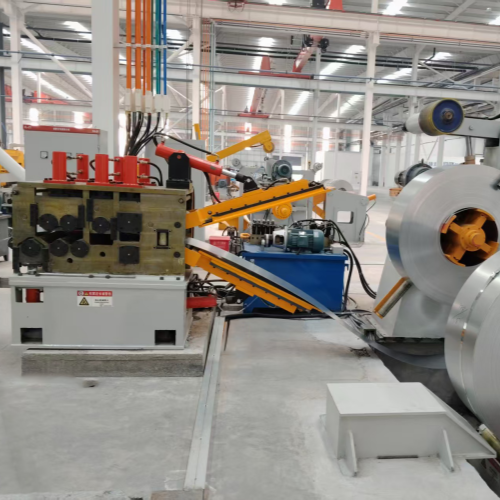
6. Meilleures Pratiques de Maintenance pour les Assembleurs de Bandes
La fiabilité de l'assembleur de bandes impacte directement la disponibilité du laminoir. Un plan de maintenance structuré devrait inclure :
Inspection des mâchoires de serrage : Les mâchoires avec des surfaces dentelées doivent être vérifiées pour usure tous les 500 soudures ; des mâchoires usées entraînent un glissement et un désalignement.
Habillage/remplacement de l'électrode : Pour les assembleurs de résistance et TIG, la géométrie de l'électrode affecte la densité de courant. Habillez les électrodes en cuivre chaque semaine pour enlever les piqûres.
Affûtage des lames de cisaillement : Des lames émoussées créent des bavures qui empêchent un serrage serré. La durée de vie des lames varie généralement de 5 000 à 15 000 coupes selon le matériau.
Maintenance du système de refroidissement : Les unités laser et de résistance nécessitent des circuits d'eau déionisée ; vérifiez la conductivité et l'état des filtres chaque mois.
SANSO fournit des capteurs de surveillance de l'état qui alertent les opérateurs sur les anomalies dans la force de serrage ou le courant de soudure, permettant des interventions prédictives.
7. Pourquoi les Solutions d'Assembleurs de Bandes de SANSO Définissent les Normes de l'Industrie
Avec plus de trois décennies d'expérience dans l'ingénierie des laminoirs à tubes, SANSO a développé une famille d'assembleurs de bandes qui répondent à l'ensemble du spectre des exigences de production, des lignes automobiles à grande vitesse aux laminoirs structurels à paroi épaisse. Chaque assembleur de bandes est conçu pour la modularité : les clients peuvent spécifier des têtes laser, TIG ou de résistance avec des interfaces communes au système d'entrée. Les innovations récentes incluent des systèmes de récupération d'énergie qui réduisent la consommation d'énergie jusqu'à 18 % par rapport aux générations précédentes. L'équipe d'ingénierie de l'entreprise soutient l'intégration avec des lignes existantes, garantissant que l'assembleur de bandes devient un contributeur sans couture à l'efficacité globale de la ligne.
Questions Fréquemment Posées (FAQ)
Q1 : Quel est le temps de cycle typique pour un assembleur de bandes hydraulique-mécanique sur de l'acier au carbone de 3 mm ?
A1 : Les assembleurs servo-hydrauliques modernes peuvent compléter toute la séquence — cisaillement, serrage, soudage et découpe de flash — en environ 55 à 70 secondes pour une bande de 3 mm x 300 mm. Les systèmes basés sur laser réduisent souvent cela à moins de 45 secondes.
Q2 : Un assembleur de bandes peut-il gérer différentes largeurs de bande sans changement mécanique ?
A2 : Oui, la plupart des assembleurs disposent d'un ajustement automatique de la largeur via des guides latéraux motorisés. Les plages de largeur peuvent s'étendre de 100 mm à 800 mm sur une seule machine, à condition que le système de serrage puisse accueillir la variation. La conception de SANSO permet des changements de largeur pendant le cycle de soudage via un positionnement programmable.
Q3 : Comment l'état de la surface de la bande affecte-t-il la qualité de la soudure dans un
assembleur de bande ?
A3 : L'huile, la rouille ou les revêtements (par exemple, le zinc) peuvent causer de la porosité,
une ignition d'arc incohérente ou une contamination de l'électrode. Les assembleurs avancés
intègrent un brossage avant soudure ou une ablation au laser, et certains utilisent des
programmes de soudage spécialisés (par exemple, un courant en escalier pour les aciers revêtus) pour atténuer ces
effets.
Q4 : Quelles caractéristiques de sécurité sont obligatoires dans les assembleurs de bande modernes ?
A4 : Des rideaux lumineux ou des tapis de sécurité empêchent le fonctionnement lorsque
les opérateurs sont près des pinces ou des cisailles en mouvement. Les enceintes avec verrouillages contiennent
les éclats d'arc et les projections. Les assembleurs au laser nécessitent des enceintes de Classe 1 avec coupure de faisceau
si les portes sont ouvertes. Tous les SANSO assembleurs sont conformes aux normes CE
et UL.
Q5 : À quelle fréquence les buses de soudage ou les électrodes doivent-elles être rectifiées sur un assembleur de bande TIG ?
A5 : En fonction de l'utilisation (typiquement tous les 200–400 soudures)
et du matériau, les électrodes en tungstène thorié doivent être re-rectifiées à l'aide d'une
meule en diamant dédiée pour maintenir un arc stable. Les unités de rectification automatiques sont
optionnelles sur les lignes de haute production.
Q6 : Quelle est l'épaisseur maximale de matériau qu'un assembleur de bande standard
peut souder ?
A6 : Les assembleurs TIG ou plasma standard couvrent 0,5–8 mm. Pour
des matériaux plus épais (jusqu'à 20 mm), des systèmes hybrides à soudure par éclatement ou à faible écart
sont disponibles. SANSO propose des modèles lourds spécifiquement
conçus pour des épaisseurs de paroi supérieures à 12 mm.
Pour des spécifications détaillées et une consultation technique sur les systèmes de assembleur de bande, visitez la page produit ou contactez SANSO directement pour discuter de vos besoins en matière de tubes.





