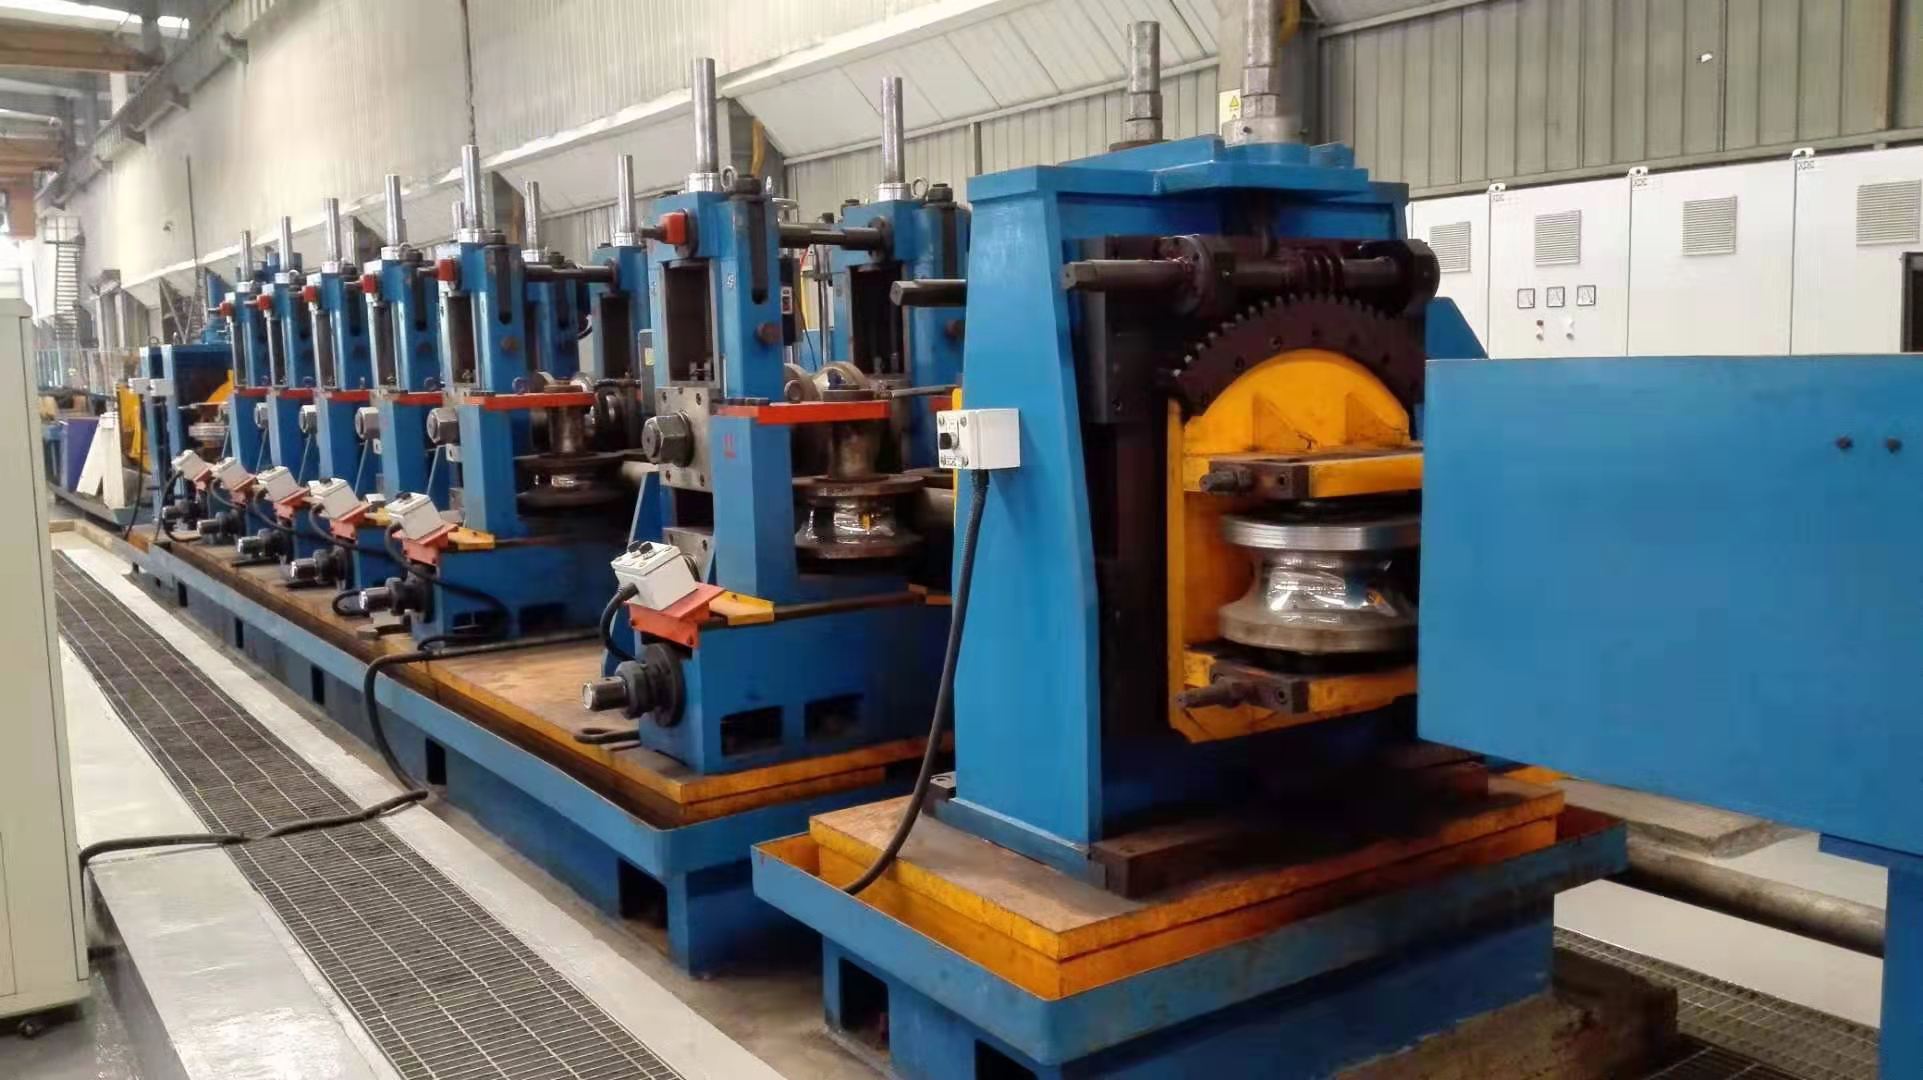
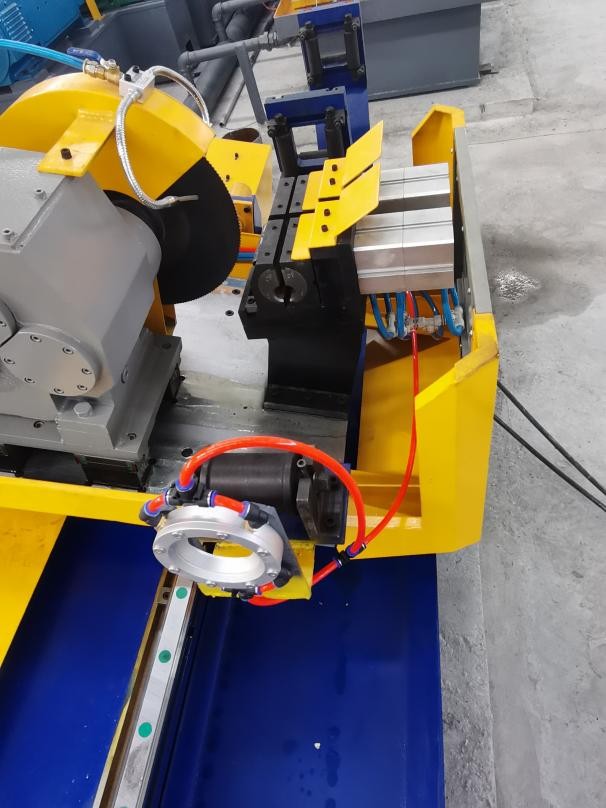
La demande pour des sections structurelles creuses carrées et rectangulaires (HSS) continue de croître dans les secteurs de la construction, des infrastructures, de l'automobile et du mobilier. Au cœur de cette production se trouve le laminoir à tubes carrés—un assemblage sophistiqué d'équipements de formage, de soudage et de dimensionnement qui transforme les bandes d'acier en tubes de dimensions précises. Cet article fournit une analyse technique approfondie des lignes modernes de laminoir à tubes carrés, couvrant les stratégies de formage, l'intégrité du soudage, le contrôle des tolérances et les défis opérationnels courants, tout en mettant en évidence comment SANSO ingénierie offre des solutions robustes pour la production HSS à haut volume.
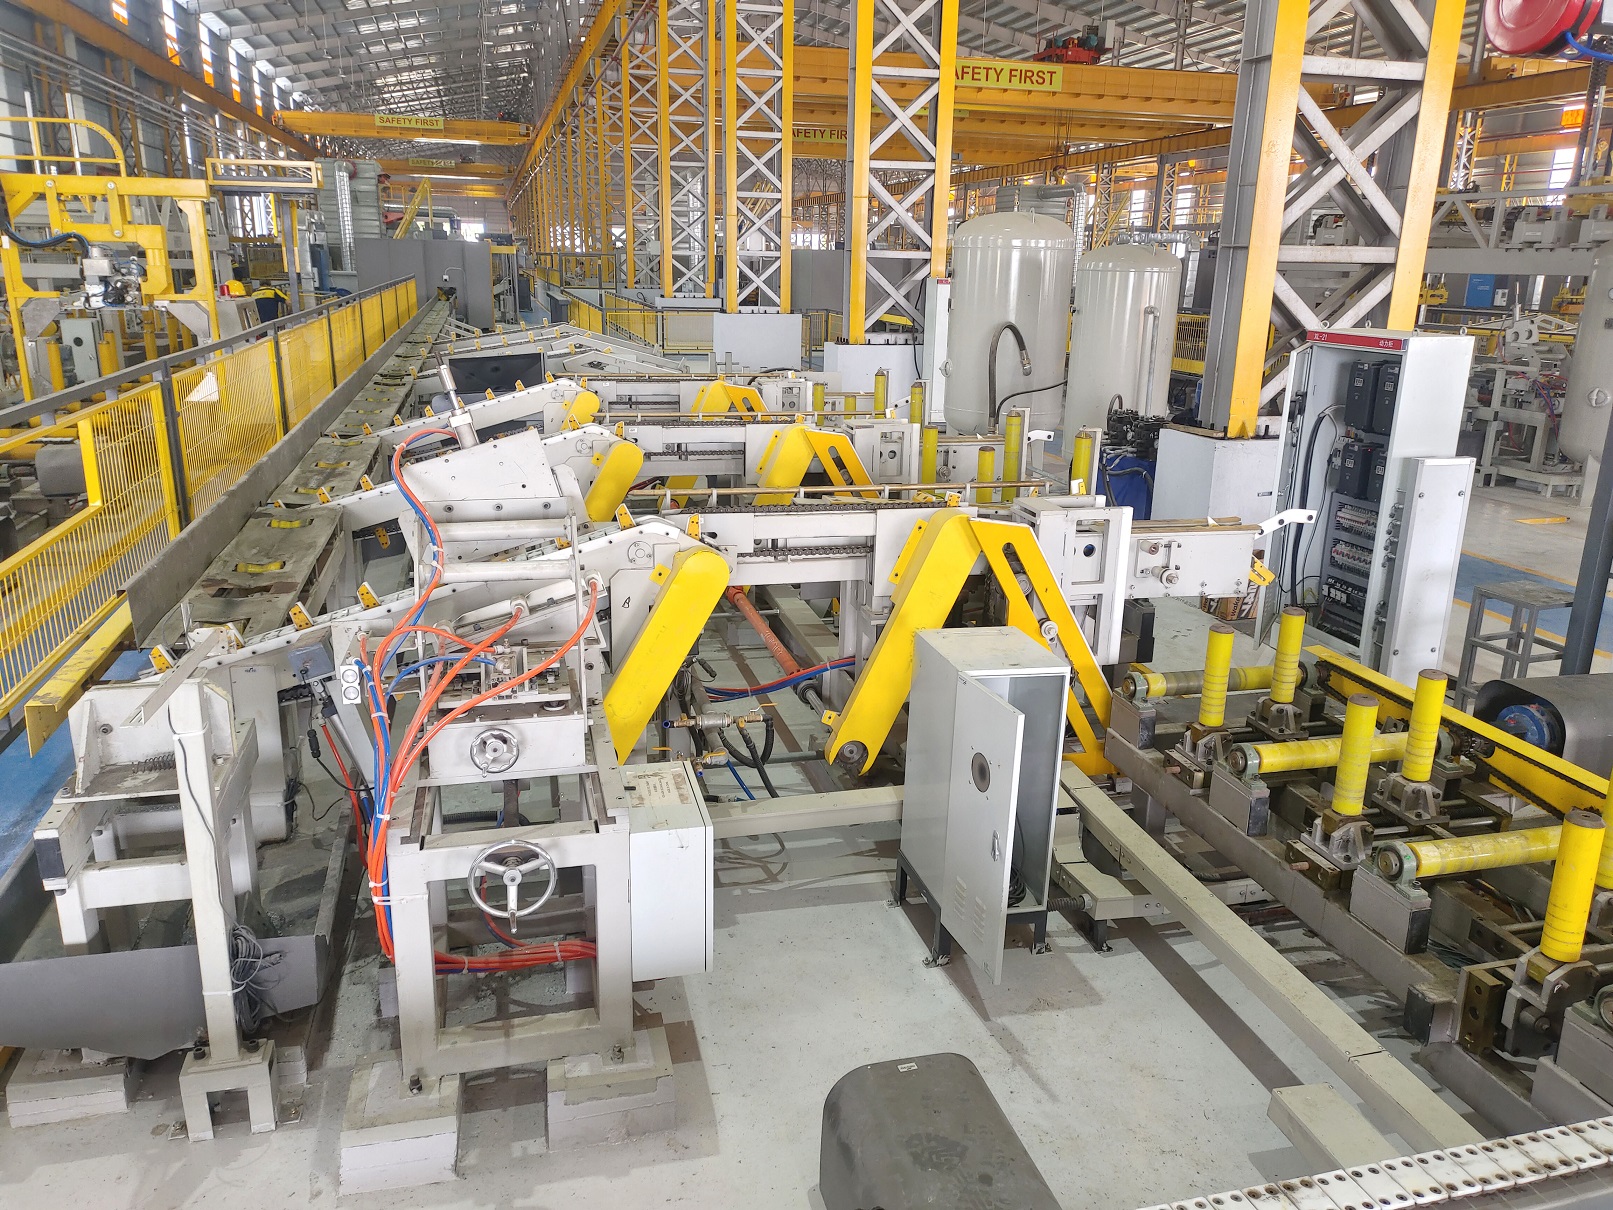
Composants Clés d'un Laminoir à Tubes Carrés Moderne
Une ligne typique de laminoir à tubes carrés est conçue pour un fonctionnement continu à grande vitesse. Comprendre chaque station est essentiel pour optimiser la performance globale et la qualité du produit final.
Section d'Entrée : Dérouleur, accumulateur de bande (souvent un accumulateur de laminoir à tubes), et le joint de fin de bande assurent un flux ininterrompu lors des changements de bobines.
Section de Formage : Une série de rouleaux entraînés et inactifs façonne progressivement la bande plate en une préforme circulaire ou carrée. La conception des rouleaux affecte directement le remplissage des coins et la distribution du matériau.
Station de Soudage : Le soudage par induction haute fréquence (HFI) ou par contact fait fondre les bords de la bande ; les rouleaux de compression forgent la couture. Les outils de décalage éliminent les bavures internes/externes.
Normalisation de la Couture de Soudage : Un traitement thermique en ligne optionnel affine la structure du grain de soudure pour améliorer la ductilité.
Section de Dimensionnement : Les rouleaux de calibrage atteignent les dimensions carrées finales, les rayons des coins et la rectitude. Cette section est critique pour respecter les tolérances ASTM A500 ou EN 10219.
Coupe et Sortie : Scies volantes coupent les tubes à longueur sans arrêter la ligne ; les tables de sortie et les systèmes de empilement gèrent les produits finis.
Technologie de Formage : Formage Direct vs. Indirect pour Tubes Carrés
La transition d'une bande plate à une section carrée peut être réalisée par deux principales méthodes de formage : le formage direct de la bande au carré, ou la méthode indirecte plus courante (rond au carré).
Formage Indirect (Rond au Carré)
Dans cette approche largement adoptée, la bande est d'abord formée en un tube rond, soudée, puis passée à travers une tête turque ou une série de rouleaux de dimensionnement qui redessinent progressivement le rond en carré. Les avantages incluent :
Ensembles de rouleaux plus simples pour les étapes de formage initiales.
Contrôle plus facile du placement de la couture de soudage (généralement au coin ou sur la face plate selon l'application finale).
Technologie éprouvée pour des épaisseurs de paroi moyennes à lourdes.
Formage Direct (Carré-Direct)
Certains laminoirs modernes emploient le formage direct, où la bande est progressivement façonnée en une section de boîte carrée sans étape ronde intermédiaire. Cette méthode peut réduire le nombre total de stands et améliorer le flux de matériau dans les coins, mais nécessite une conception de rouleau plus complexe. Elle est souvent utilisée pour des calibres plus légers et des profils spéciaux.
Quelle que soit la méthode choisie, les rouleaux de formation doivent être usinés avec précision pour contrôler la distribution du matériau—surtout aux coins, où l'amincissement peut entraîner des échecs lors des tests de rupture. SANSO fournit des ensembles de rouleaux conçus sur mesure basés sur l'analyse par éléments finis (FEA) pour garantir une épaisseur de paroi uniforme et un remplissage optimal des coins.
Intégrité des soudures et des joints dans la production de tubes carrés
Le joint de soudure d'un tube carré est soumis à des contraintes complexes lors du dimensionnement ultérieur et en service. La soudure à haute fréquence (HFW) reste le processus dominant en raison de sa rapidité et de sa fiabilité. Les paramètres clés incluent :
Angle de Vee : L'angle auquel les bords de la bande se rencontrent avant les rouleaux de compression. Une plage typique de 4 à 7° garantit une concentration de courant appropriée.
Force de compression : Pression suffisante pour forger les bords chauffés ensemble sans créer de flash interne ou externe excessif.
Ébarbage : L'élimination du flash interne est souvent requise pour des applications où l'écoulement des fluides ou le revêtement ultérieur est critique. Le flash externe peut être retiré en ligne ou laissé selon l'utilisation finale (par exemple, les éléments structurels exposés).
La qualité de la soudure est surveillée en continu à l'aide de testeurs à courant de Foucault ou ultrasoniques. Dans un laminoir à tubes carrés bien réglé, la zone de soudure doit présenter des propriétés mécaniques équivalentes à celles du métal de base après normalisation.
Dimensionnement et redressage de précision : atteindre des tolérances serrées
Après la soudure, le tube entre dans la section de dimensionnement—un ensemble de rouleaux qui impartissent la forme carrée finale et les dimensions. Les stands de dimensionnement sont généralement disposés dans une séquence qui réduit progressivement le rayon des coins et aplatit les côtés. Aspects importants :
Tolérance de perpendicularité : La différence entre les longueurs des côtés et la perpendicularité des côtés adjacents. Les laminoirs modernes atteignent ±0,5 mm sur des tailles moyennes.
Rayon des coins : Contrôlé par les passes finales ; un rayon trop aigu peut provoquer des fissures aux coins, tandis qu'un rayon trop large peut ne pas répondre aux spécifications architecturales.
Redressage : Certaines lignes incluent des rouleaux de redressage dédiés ou un redresseur à rouleaux après le dimensionnement pour éliminer toute flexion ou torsion.
Pour les matériaux à haute résistance (par exemple, S355 ou supérieur), une compensation du retour élastique doit être intégrée dans la conception des rouleaux. SANSO intègre des stands à cartouche à changement rapide qui permettent un ajustement rapide des écarts de rouleaux pour maintenir des tolérances serrées même pendant les séries de production.
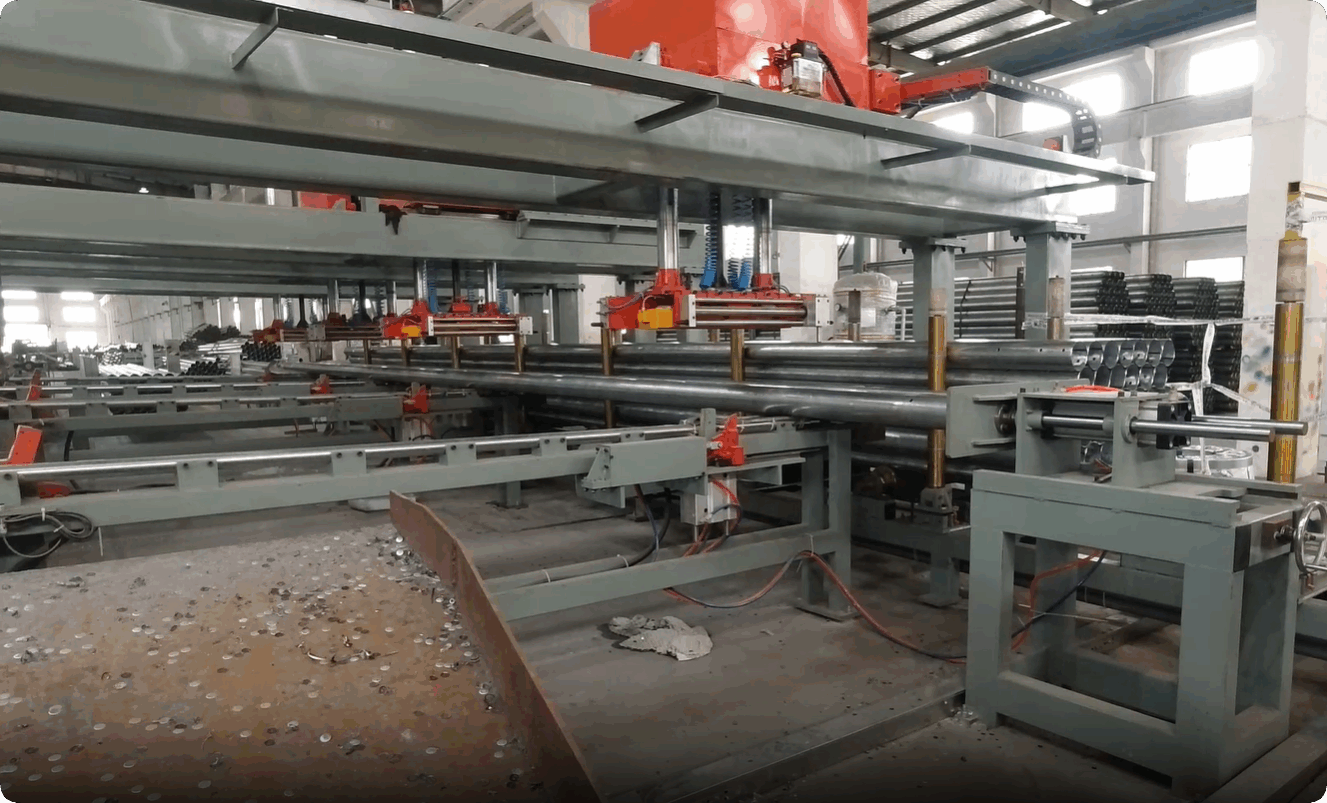
Même avec un équipement bien conçu, les producteurs de tubes carrés font face à plusieurs obstacles opérationnels. Voici des problèmes fréquents et des contre-mesures éprouvées.
Fissures aux coins ou stratification
Cause : Travail à froid excessif aux coins, souvent dû à des écarts de rouleaux incorrects ou à un matériau avec une ductilité limitée.
Solution : Ajuster la séquence de formation pour répartir la déformation plus uniformément. Utiliser des rouleaux avec des rayons plus grands dans les passes intermédiaires, et envisager un recuit si les propriétés du matériau sont marginales. La normalisation en ligne de la zone de soudure peut également aider.
Ondulation (Flambage) sur les Faces des Tubes
Cause : Contraintes de compression lors du dimensionnement, souvent parce que les rouleaux verticaux et horizontaux ne sont pas synchronisés.
Solution : Assurez-vous que les entraînements sont correctement réglés et que les tensions inter-stands sont contrôlées. L'utilisation de stands de dimensionnement entraînés réduit le risque de flambage.
Torsion ou Distorsion Hélicoïdale
Cause : Stands de rouleaux mal alignés ou refroidissement inégal après soudage.
Solution : Alignement laser lors de la configuration et vérification périodique. Les lits de refroidissement doivent être de niveau, et la manipulation des tubes doit éviter d'induire de la torsion.
Tolérance de Carré Incohérente
Cause : Roulements usés, arbres de rouleaux lâches ou expansion thermique du boîtier du laminoir.
Solution : Mettre en œuvre un programme de maintenance prédictive. Les laminoirs modernes utilisent des boîtiers compensés en température et des systèmes de contrôle à écart constant.
Problèmes de Suivi de Couture de Soudure
Cause : La couture peut se déplacer loin de la position d'angle prévue lors du dimensionnement, entraînant des soudures hors coin qui peuvent échouer aux tests hydrostatiques.
Solution : Utilisez des systèmes de guidage de couture avant la section de dimensionnement. SANSO propose un contrôle d'orientation de couture automatisé qui fait pivoter le tube juste avant le dimensionnement pour verrouiller la soudure à la position d'angle ou de milieu de face souhaitée.
L'Avantage de SANSO : Solutions Intégrées de Laminoir à Tubes Carrés
Avec des décennies d'expérience dans la fabrication de laminoirs à tubes, SANSO propose des lignes complètes qui traitent chaque aspect de la production de tubes carrés. Nos laminoirs disposent :
De stands de formage robustes avec des rouleaux usinés CNC pour des changements de taille rapides.
Des accumulateurs à haute efficacité (designs d'accumulateurs de laminoir à tubes) qui assurent un fonctionnement continu à des vitesses allant jusqu'à 80 m/min.
Un contrôle qualité intégré : tests par courants de Foucault en ligne, jauges laser dimensionnelles et enregistrement de données en temps réel.
Des entraînements AC économes en énergie et des alimentations en soudage par induction.
Des équipements en aval personnalisables : coupe volante, empileurs et stations de regroupement.
Notre équipe d'ingénierie travaille en étroite collaboration avec les clients pour définir la configuration optimale de la ligne en fonction de leur mélange de produits, qu'il s'agisse de tubes automobiles de précision, de sections structurelles lourdes ou de profils de meubles décoratifs.
Contrôle Qualité et Tests pour Tubes Carrés
Assurer que chaque mètre de tube respecte les spécifications nécessite une approche qualité multicouche :
Contrôles dimensionnels : Les micromètres laser mesurent les longueurs des côtés, les rayons des coins et la rectitude à la sortie du laminoir.
Tests non destructifs (NDT) : Les réseaux de courants de Foucault détectent les défauts de surface dans la soudure et le métal parent ; des tests ultrasoniques peuvent être ajoutés pour les tubes à paroi épaisse.
Tests destructifs : Tests de flattening, flare et flange selon ASTM A370 ou normes équivalentes vérifient l'intégrité et la ductilité de la soudure.
Les données de ces contrôles sont renvoyées au système de contrôle du laminoir, permettant un ajustement automatique de la puissance de soudage ou des écarts de rouleaux pour maintenir la qualité dans les limites.
Questions Fréquemment Posées Sur Les Usines De Tubes Carrés
Q1 : Quels matériaux peuvent être traités sur une usine de tubes carrés ?
A1 : La plupart des usines de tubes carrés sont conçues pour les aciers au carbone
(ASTM A36, A500, S235–S355), mais avec des matériaux de rouleaux appropriés et des
paramètres de soudage, elles peuvent également traiter des aciers inoxydables (304, 316),
de l'aluminium, et même certains alliages de cuivre. Les aciers à haute résistance et
faible alliage (HSLA) nécessitent une attention particulière aux charges de formage et
à l'apport de chaleur de soudage.
Q2 : En quoi une usine de tubes carrés diffère-t-elle d'une usine de tubes ronds ?
A2 : La principale différence réside dans la section de dimensionnement. Une
usine de tubes ronds utilise des rouleaux de dimensionnement ronds, tandis qu'une usine
de tubes carrés comprend des têtes turques ou des supports de dimensionnement en
forme carrée qui impartissent le profil carré final. La section de formage peut également
être configurée différemment pour préparer la bande pour un formage direct ou indirect.
Q3 : Quelle est la vitesse de production typique pour les tubes carrés ?
A3 : Les vitesses varient en fonction de l'épaisseur des parois et du matériau.
Pour les tubes légers (1–3 mm d'épaisseur), des vitesses de 60–80 m/min sont courantes.
Les sections structurelles lourdes (6–12 mm d'épaisseur) fonctionnent généralement à
10–30 m/min. Le facteur limitant est souvent la capacité de refroidissement après le
soudage et le temps de cycle de coupe.
Q4 : Comment puis-je réduire le temps de changement d'outillage sur mon usine de tubes carrés ?
A4 : Investir dans des supports de formage de type cartouche et des
accouplements à dégagement rapide peut réduire le temps de changement d'outillage de
plusieurs heures à quelques minutes. SANSO
propose un système de “dimensionnement à la volée” qui permet certains ajustements
sans arrêter la ligne, augmentant ainsi considérablement l'efficacité globale de
l'équipement (OEE).
Q5 : Qu'est-ce qui cause la distorsion en “pied d'éléphant” aux extrémités des tubes carrés coupés ?
A5 : Cela fait référence à une extrémité évasée causée par le processus de
coupe, en particulier avec des scies abrasives. L'utilisation d'une cisaille volante à
haute vitesse avec un jeu de lame approprié ou d'une scie froide avec un taux d'alimentation
contrôlé minimise la déformation. Certaines usines ajoutent également une station de
fraisage des extrémités après la coupe pour garantir des extrémités parfaitement carrées.
Q6 : Puis-je produire des tubes rectangulaires sur la même usine ?
A6 : Oui. Une usine de tubes carrés bien conçue peut produire à la fois des
sections carrées et rectangulaires en changeant les rouleaux de dimensionnement. La
section de formage reste la même, tandis que les rouleaux de dimensionnement finaux
sont échangés pour atteindre le rapport largeur-hauteur souhaité.
Sélectionner et faire fonctionner une usine de tubes carrés nécessite une
compréhension approfondie de la mécanique de formage, de la physique du soudage,
et du comportement des matériaux. En se concentrant sur une conception d'équipement
appropriée, un outillage de rouleaux précis, et un contrôle qualité intégré, les
fabricants peuvent produire de manière cohérente des sections structurelles creuses qui
répondent aux normes les plus strictes. Avec SANSO
comme partenaire, vous accédez à des décennies d'expertise en ingénierie d'usines de tubes,
à des solutions personnalisées, et à un soutien mondial. Contactez-nous pour discuter de
votre prochain projet d'usine de tubes carrés et découvrir comment nous pouvons vous
aider à atteindre une qualité de produit supérieure et une efficacité de production.