
5 facteurs de génie structurel dans la sélection de moulin à tubes carrés
2026-08-20
Les sections creuses structurelles sont devenues des composants indispensables dans l'ingénierie civile moderne, la fabrication de machines lourdes et les infrastructures de transport. La production de ces profils à haute intégrité nécessite des machines de fabrication capables de haute précision et de performance constante. Un laminoir à tubes carrés représente un système hautement spécialisé conçu pour traiter en continu des bobines de métal plates en profils carrés et rectangulaires précis. L'atteinte des tolérances exactes requises pour les applications architecturales et industrielles dépend d'une série de processus mécaniques, métallurgiques et thermiques hautement synchronisés.
La fabrication de sections creuses carrées (SHS) de haute qualité nécessite une compréhension approfondie de la mécanique de déformation des bandes et du formage à rouleaux continu. Contrairement aux tuyaux cylindriques standards, les profils carrés présentent des défis uniques en matière d'écoulement du métal, de distribution des contraintes et de cohérence du rayon des coins. La conception appropriée de la ligne de formage détermine non seulement la précision dimensionnelle du produit final, mais aussi la longévité opérationnelle des outils et la solidité structurelle de la soudure.
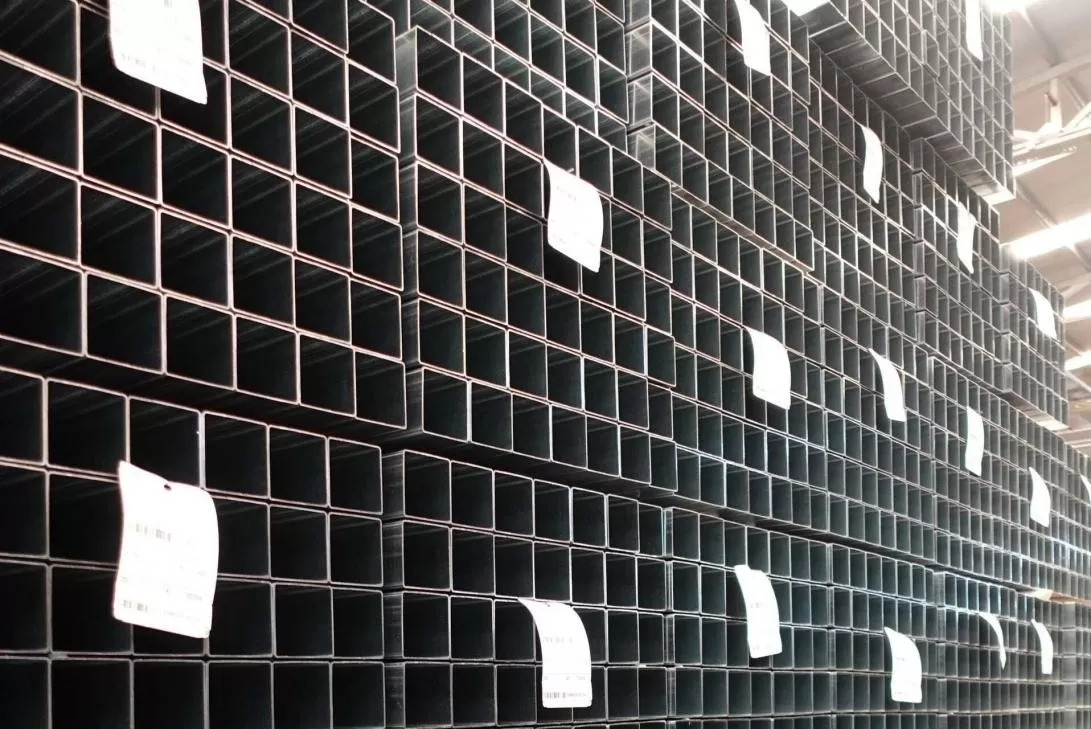
Méthodologies de Formage : Formage Direct vs. Conversion Rond-à-Carré
Le choix de la méthodologie de formage est l'une des décisions de conception les plus significatives dans la production de profils structurels. Les fabricants industriels emploient généralement soit le processus traditionnel de conversion rond-à-carré, soit la méthode moderne de formage direct. Chaque processus présente des caractéristiques mécaniques distinctes qui influencent les propriétés structurelles du tube fini.
La méthode rond-à-carré déforme d'abord la bande d'acier plate en un tuyau cylindrique à travers une série de rouleaux de déformation et de finition. Après que le profil rond a été soudé et refroidi, il passe par une section de dimensionnement équipée de rouleaux de formage qui aplatissent progressivement les côtés et aiguisent les quatre coins. Bien que cette méthode soit très efficace pour produire une large gamme de tubes ronds standards et de profils simples sur une seule ligne, elle soumet l'acier à des contraintes de travail à froid secondaires. Cette déformation en deux étapes peut entraîner une distribution inégale de la résistance à la traction à travers la section transversale, en particulier près des coins.
Le formage direct, en revanche, contourne l'étape cylindrique intermédiaire. La bande plate est directement façonnée en un profil carré avant la station de soudage. Cette méthode est très appréciée pour les applications structurelles lourdes en raison de plusieurs avantages techniques :
Réduction de l'Étirement des Bords de Bande : Le formage direct minimise la contrainte de traction appliquée aux bords de la bande pendant les étapes initiales de déformation, réduisant ainsi le potentiel de défauts de vagues sur les bords.
Épaisseur de Mur Cohérente : En façonnant directement les coins, l'écoulement du matériau est contrôlé de manière plus uniforme, empêchant un amincissement excessif aux rayons des coins extérieurs.
Efficacité Énergétique : L'élimination de la nécessité de trop plier un tube rond en un profil carré réduit la force mécanique globale requise, abaissant la consommation d'énergie électrique des moteurs principaux.
Rayons de Coins Aigus : La géométrie des outils dans les configurations de formage direct permet des rayons de coins plus serrés et plus précis, ce qui est très souhaitable pour les connexions structurelles.
Pour les opérations nécessitant une production à grande vitesse de profils structurels avec des tolérances dimensionnelles exigeantes, des systèmes de formage direct sur mesure conçus par des partenaires d'ingénierie personnalisée comme SANSO fournissent la rigidité et la précision de calibration nécessaires pour répondre aux exigences de production spécifiques.
Outils de Roulement et Conception de Motif de Fleur
Le cœur de tout système de formage à rouleaux réside dans la conception de ses outils, souvent appelée "motif de fleur". Ce motif représente les sections transversales superposées de la bande métallique à chaque poste de rouleau successif. La conception de cette progression régit la façon dont le stress est distribué à travers la tôle métallique alors qu'elle se déforme d'un plan plat en une section creuse fermée.
La conception du passage d'un laminoir à tube carré moderne nécessite des logiciels de modélisation complexes pour simuler la déformation du matériau. Si la déformation par passage est trop agressive, le matériau dépassera sa résistance à la traction ultime, entraînant des fissures de surface, un étirement des bords ou des problèmes de retour élastique. Le profil de rouleau doit guider l'axe neutre de la bande avec soin pour éviter un amincissement localisé.
Le matériau des outils lui-même doit résister à des charges de compression élevées et à l'usure abrasive. Des aciers à outils de qualité supérieure, tels que D2 ou des aciers alliés à haute teneur en chrome, sont généralement sélectionnés pour les rouleaux. Ces matériaux subissent un traitement thermique sous vide et un meulage précis pour atteindre une dureté de surface élevée et une résistance à l'usure profonde. Pour éviter les marques sur les surfaces galvanisées ou hautement polies, des revêtements de rouleau spécialisés ou des inserts en carbure de tungstène sont souvent intégrés dans les zones à forte usure, telles que les passages de dimensionnement et de compression.
Soudage à Haute Fréquence et Contrôle d'Impédance
Une fois que la bande a été formée dans la forme de profil ouvert cible, les bords de joint doivent être assemblés. Le Soudage par Induction à Haute Fréquence (HFIW) est la technologie standard utilisée pour ce processus. L'efficacité et la qualité de la soudure dépendent de la gestion de l'effet de peau et de l'effet de proximité des courants électriques à haute fréquence.
Lors du soudage par induction, une bobine d'induction induit un courant à haute fréquence dans le tube ouvert. Ce courant se concentre le long des bords de la bande à mesure qu'ils approchent du point de soudure. L'impédance de ce circuit est gérée par un ensemble d'impédance positionné à l'intérieur du tube, directement sous la bobine d'induction. L'impédance contient des noyaux en ferrite qui concentrent le flux magnétique, redirigeant le courant le long des bords de la bande vers le point de convergence (angle V). Cette concentration d'énergie chauffe rapidement le matériau à sa température de forgeage.
Les conceptions d'équipement fabriquées par SANSO intègrent des matériaux d'impédance de haute qualité et des systèmes de refroidissement précis pour éviter la dégradation thermique des noyaux en ferrite lors de courses continues à grande vitesse. Une fois la température appropriée atteinte, un ensemble de rouleaux de compression hautement rigides applique une pression de forge mécanique, forçant les bords fondus ensemble pour former une soudure en état solide. Le matériau excédentaire, ou cordon de soudure, est immédiatement retiré par un scarificateur externe pour laisser une surface lisse et affleurante.
Gestion des Vibrations Mécaniques et des Déviations Structurelles
Dans la production de profils à grande vitesse, les vibrations mécaniques et les déviations géométriques représentent des défis majeurs en matière de fabrication. Sans calibration précise et construction robuste de la machine, les tubes finis peuvent souffrir de défauts tels que torsion, cambrure, courbure et désaccord des soudures.
La torsion se produit lorsque le profil tourne autour de son axe longitudinal en sortant des stands de calibrage. Cela est généralement causé par une pression de rouleau asymétrique ou un désalignement des passes de rouleau. La cambrure et l'arc font référence à la courbure horizontale ou verticale le long de la longueur du tube, souvent résultant d'une tension inégale de la bande ou de variations dans la planéité de la bobine entrante. Pour contrer ces déviations géométriques, la section de calibrage de la ligne de production doit incorporer un système de redressage multi-rouleaux, communément appelé tête de turc.
Un assemblage de tête de turc utilise quatre rouleaux non entraînés disposés dans un seul plan, permettant un ajustement précis dans les axes vertical, horizontal et rotatif. En appliquant une pression localisée ciblée, les opérateurs peuvent neutraliser les contraintes résiduelles induites lors du processus de formation, garantissant que le profil respecte des tolérances de rectitude strictes.
Technologies de calibrage, de redressage et de découpe
Intégrer une section de calibrage précise au sein du laminoir à tubes carrés est nécessaire pour contrôler les tolérances dimensionnelles finales. Après le soudage et le refroidissement, le tube entre dans les rouleaux de calibrage, qui compressent légèrement le profil au-delà de ses dimensions finales pour tenir compte de la récupération élastique. Cette étape définit la largeur, la hauteur et la symétrie des coins de la section carrée finales.
Après les phases de calibrage et de redressage, le tube continu doit être découpé à des longueurs précises sans perturber le flux continu de la ligne de production. Cela est réalisé à l'aide d'une machine de découpe volante, qui synchronise sa vitesse de déplacement avec la vitesse de sortie du tube avant d'initier la coupe. Il existe deux technologies de découpe principales utilisées dans les opérations modernes :
Découpe par friction : Cette méthode utilise une lame en acier à grande vitesse tournant à des vitesses extrêmes pour fondre et ciseler le métal. Bien que rapide, elle produit des zones affectées par la chaleur significatives, un bruit fort et de lourdes bavures qui nécessitent un ébavurage ultérieur.
Découpe à froid : Utilisant des lames à plaquettes en carbure ou en acier à grande vitesse (HSS) tournant à des vitesses plus basses avec un liquide de refroidissement, la découpe à froid coupe le matériau à des températures plus basses. Cela produit une coupe d'extrémité propre, carrée et sans bavure, ce qui réduit les exigences de traitement secondaire et améliore la qualité globale des composants.
Variables matérielles et contrôle du retour élastique
Les propriétés mécaniques des bobines d'acier entrantes influencent fortement le comportement de la ligne de formation. Les aciers à haute résistance et faible alliage (HSLA), les aciers au carbone structurels et les bobines galvanisées présentent chacun des résistances à la traction, des résistances à l'élasticité et des caractéristiques d'allongement uniques. L'un des principaux défis d'ingénierie lors du travail avec ces matériaux est le retour élastique.
Le retour élastique est la récupération élastique du métal après que la force de formation a été retirée. Les matériaux à haute résistance possèdent une plage de déformation élastique plus large, ce qui signifie qu'ils présentent un retour élastique significativement plus important par rapport aux aciers doux. Lors de l'exploitation d'un laminoir à tubes carrés avec des matériaux à haute résistance, le retour élastique se comporte comme une variable majeure qui doit être compensée lors de la conception initiale des rouleaux. Les rouleaux doivent être conçus avec des angles de sur-courbure pour guider l'acier au-delà de son point de rendement cible, lui permettant de revenir exactement dans la configuration d'angle de 90 degrés souhaitée.
De plus, les bobines d'acier galvanisé posent des défis concernant la préservation du revêtement en zinc. La pression exercée par les rouleaux de formage peut rayer la couche de zinc protectrice, endommageant les propriétés de résistance à la corrosion du produit et provoquant une accumulation de zinc sur les rouleaux. Les concepteurs d'outils doivent utiliser des géométries de rouleaux spécialisées et des systèmes de lubrification avancés pour réduire le frottement, garantissant l'intégrité à la fois du revêtement et de la machinerie.
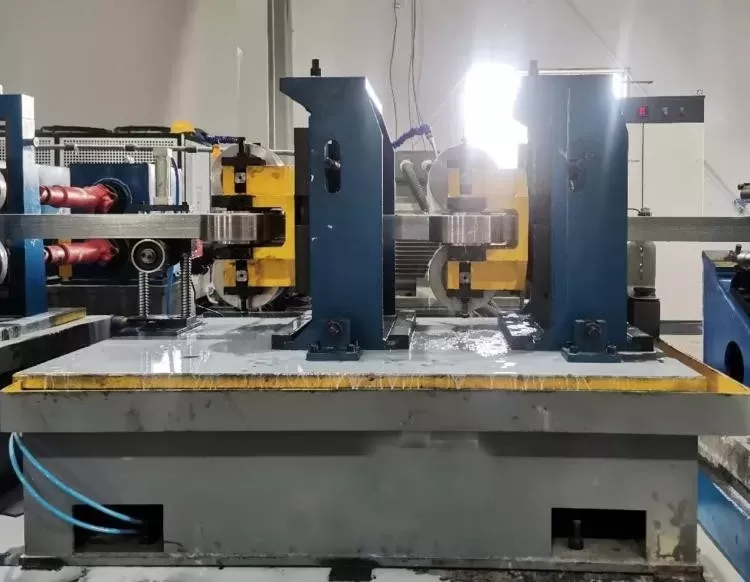
Consultation en ingénierie et spécifications d'approvisionnement
La sélection et la configuration d'une ligne de production pour des profils structurels est une tâche d'ingénierie complexe. Chaque variable, de la vitesse d'alimentation de la bande et de la capacité du générateur haute fréquence à la métallurgie des outils de rouleaux et à la précision de coupe, doit être alignée avec vos objectifs de production et vos spécifications matérielles.
Pour garantir que votre système de fabrication offre une précision dimensionnelle constante, un temps d'arrêt minimal et une longue durée de vie, il est important de collaborer avec un fabricant d'équipements expérimenté. Pour des conceptions de mise en page sur mesure, des spécifications mécaniques ou des consultations d'ingénierie personnalisées concernant votre prochaine installation de ligne de production, veuillez soumettre vos demandes à SANSO.
Questions Fréquemment Posées
Q1 : Quels sont les principaux avantages du formage direct par rapport au formage rond-à-carré dans la production de sections creuses carrées ?
A1 : Le formage direct façonne la bande d'acier directement en un profil carré avant le soudage, ce qui réduit l'étirement des bords de la bande, minimise l'amincissement des coins et consomme moins d'énergie électrique. Il permet également des rayons de coin plus aigus par rapport au processus de conversion rond-à-carré.
Q2 : Comment fonctionne l'assemblage de l'impédance pendant la phase de soudage haute fréquence d'un tube carré ?
A2 : L'impédance, contenant des noyaux en ferrite, est positionnée à l'intérieur du tube sous la bobine d'induction. Elle dévie le chemin du courant haute fréquence le long des bords de la bande vers le point de convergence, maximisant l'efficacité thermique et garantissant une couture de soudure propre et homogène.
Q3 : Quels paramètres régissent la précision de dimensionnement d'un laminoir à tubes carrés ?
A3 : La précision de dimensionnement est régie par la rigidité des supports de rouleaux, la précision de la conception du passage des rouleaux, le contrôle des ajustements de l'écart des rouleaux et la capacité de l'assemblage de tête de turc à compenser les contraintes internes et la déflexion mécanique.
Q4 : Comment le retour élastique affecte-t-il la conception des outils de rouleaux pour les aciers à haute résistance ?
A4 : Les aciers à haute résistance possèdent des limites d'élasticité plus élevées, entraînant un retour élastique substantiel après déformation. La conception des outils de rouleaux doit incorporer des angles de sur-courbure lors des premiers passages de formage pour compenser cette récupération élastique, garantissant que le profil fini conserve ses coins à 90 degrés exacts.
Q5 : Pourquoi une scie froide volante est-elle préférée à une scie à friction pour les tubes carrés structurels ?
A5 : Une scie froide volante utilise des lames en acier rapide ou à revêtement en carbure tournant à basse vitesse avec un liquide de refroidissement, produisant une extrémité propre, sans bavures et coupée à angle droit. Cela élimine les opérations secondaires de façonnage des extrémités, tandis que la sciage à friction utilise une chaleur élevée qui crée de lourdes bavures et durcit les extrémités des tubes.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
