
5 Faktoren der Bauingenieurwesen bei der Auswahl von Quadratrohrwerken
2026-08-20
Strukturelle Hohlprofile sind unverzichtbare Komponenten im modernen Bauingenieurwesen, der Herstellung von schweren Maschinen und der Transportinfrastruktur geworden. Die Produktion dieser hochintegren Profile erfordert Fertigungsmaschinen, die in der Lage sind, hohe Präzision und konstante Leistung zu bieten. Ein hochintegrer Quadratrohrwerk stellt ein hochspezialisiertes System dar, das entwickelt wurde, um flache Metallcoils kontinuierlich in präzise quadratische und rechteckige Profile zu verarbeiten. Das Erreichen der genauen Toleranzen, die für architektonische und industrielle Anwendungen erforderlich sind, hängt von einer Reihe hoch synchronisierter mechanischer, metallurgischer und thermischer Prozesse ab.
Die Herstellung von hochwertigen quadratischen Hohlprofilen (SHS) erfordert ein tiefes Verständnis der Streifenverformungsmechanik und des kontinuierlichen Walzformens. Im Gegensatz zu standardmäßigen zylindrischen Rohren stellen quadratische Profile einzigartige Herausforderungen in Bezug auf den Metallfluss, die Spannungsverteilung und die Konsistenz des Eckenradius dar. Das richtige Design der Formlinie bestimmt nicht nur die dimensionalen Genauigkeit des Endprodukts, sondern auch die Betriebslebensdauer der Werkzeuge und die strukturelle Solidität der geschweißten Naht.
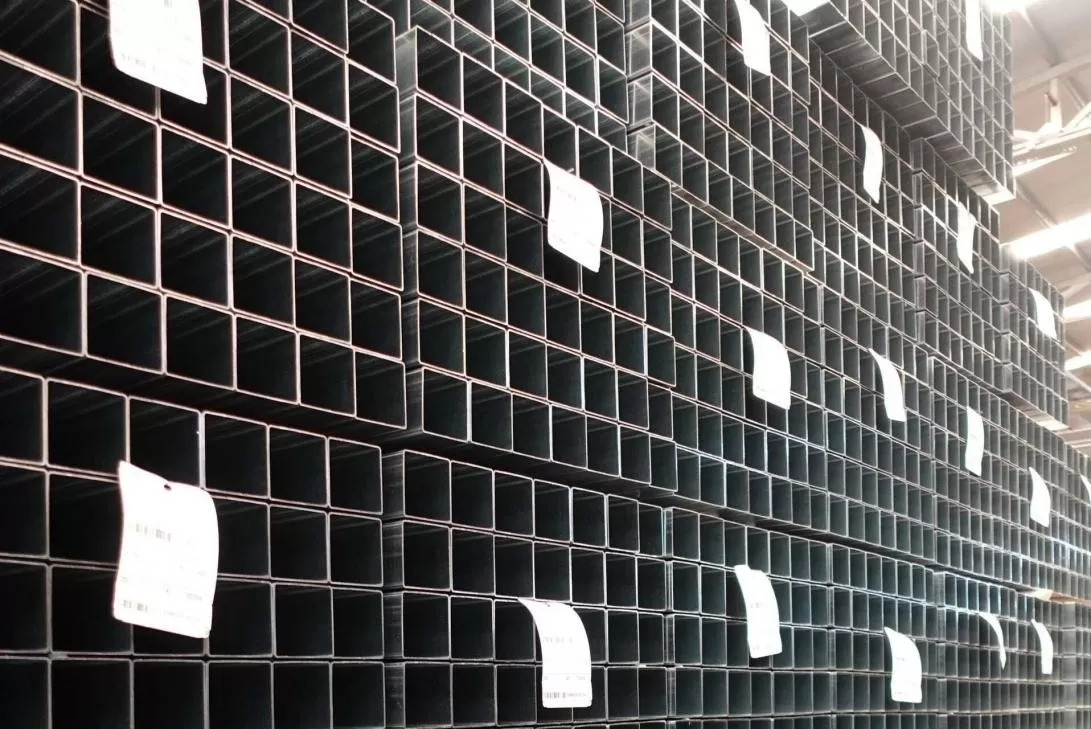
Formmethoden: Direktes Formen vs. Rund-zu-Quadrat-Umwandlung
Die Wahl der Formmethode ist eine der bedeutendsten Designentscheidungen in der Produktion von Strukturprofilen. Industrielle Hersteller verwenden typischerweise entweder den traditionellen Rund-zu-Quadrat-Umwandlungsprozess oder die moderne direkte Formmethode. Jeder Prozess weist unterschiedliche mechanische Eigenschaften auf, die die strukturellen Eigenschaften des fertigen Rohrs beeinflussen.
Die Rund-zu-Quadrat-Methode verformt zunächst den flachen Stahlstreifen zu einem zylindrischen Rohr durch eine Reihe von Abbau- und Finpasswalzen. Nachdem das runde Profil geschweißt und abgekühlt ist, durchläuft es einen Größenabschnitt, der mit Formwalzen ausgestattet ist, die die Seiten schrittweise abflachen und die vier Ecken schärfen. Während diese Methode äußerst effektiv ist, um eine breite Palette von standardmäßigen runden Rohren und einfachen Profilen auf einer einzigen Linie zu produzieren, setzt sie den Stahl sekundären Kaltverformungsbelastungen aus. Diese zweistufige Verformung kann zu ungleichmäßiger Streckgrenzeverteilung über den Querschnitt führen, insbesondere in der Nähe der Ecken.
Das direkte Formen hingegen umgeht die intermediate zylindrische Phase. Der flache Streifen wird direkt vor der Schweißstation in ein quadratisches Profil geformt. Diese Methode wird aufgrund mehrerer ingenieurtechnischer Vorteile für schwere strukturelle Anwendungen hoch geschätzt:
Reduzierte Streifenranddehnung: Das direkte Formen minimiert die Zugspannung, die während der anfänglichen Abbauphasen auf die Streifenränder angewendet wird, wodurch das Potenzial für Randwellenfehler verringert wird.
Konsistente Wandstärke: Durch die direkte Formung der Ecken wird der Materialfluss gleichmäßiger kontrolliert, was übermäßiges Verdünnen an den äußeren Eckenradien verhindert.
Energiereffizienz: Die Notwendigkeit, ein rundes Rohr überzubiegen, um ein quadratisches Profil zu erhalten, wird beseitigt, was die insgesamt erforderliche mechanische Kraft verringert und den Stromverbrauch der Hauptantriebsmotoren senkt.
Scharfe Eckenradien: Die Werkzeuggeometrie in direkten Formkonfigurationen ermöglicht engere, präzisere Eckenradien, was für strukturelle Verbindungen äußerst wünschenswert ist.
Für Operationen, die eine Hochgeschwindigkeitsproduktion von Strukturprofilen mit anspruchsvollen Maßtoleranzen erfordern, bieten maßgeschneiderte Direktformungssysteme, die von maßgeschneiderten Engineering-Partnern wie SANSO entworfen wurden, die Steifigkeit und Kalibrierungsgenauigkeit, die benötigt wird, um spezifische Produktionsanforderungen zu erfüllen.
Walzenwerkzeuge und Blütenmusterdesign
Der Kern eines jeden Walzformungssystems liegt im Design der Werkzeuge, das oft als "Blütenmuster" bezeichnet wird. Dieses Muster stellt die übereinandergelegten Querschnitte des Metallstreifens an jedem aufeinanderfolgenden Walzstand dar. Das Design dieser Progression bestimmt, wie der Stress im Blech verteilt wird, während es sich von einer flachen Ebene in einen geschlossenen Hohlquerschnitt verformt.
Das Passdesign eines modernen Quadratrohrwerks erfordert komplexe Modellierungssoftware, um die Materialverformung zu simulieren. Wenn die Verformung pro Pass zu aggressiv ist, wird das Material seine endgültige Zugfestigkeit überschreiten, was zu Oberflächenrissen, Kantenstreckung oder Rückfederungsproblemen führt. Das Walzenprofil muss die neutrale Achse des Streifens sorgfältig führen, um lokales Dünnerwerden zu verhindern.
Das Werkzeugmaterial selbst muss hohen Druckbelastungen und abrasivem Verschleiß standhalten. Hochwertige Werkzeugstähle, wie D2 oder hochchromhaltige Legierungsstähle, werden typischerweise für die Walzen ausgewählt. Diese Materialien unterliegen einer Vakuumwärmebehandlung und präzisem Schleifen, um eine hohe Oberflächenhärte und tiefen Verschleißwiderstand zu erreichen. Um Markierungen auf verzinkten oder hochglänzenden Oberflächen zu verhindern, werden häufig spezialisierte Walzenbeschichtungen oder Wolframkarbid-Einsätze in hochverschleißgefährdeten Zonen, wie den Größen- und Quetschpassagen, integriert.
Hochfrequenzschweißen und Impedanzkontrolle
Sobald der Streifen in die Zielform eines offenen Profils geformt wurde, müssen die Fugenränder verbunden werden. Hochfrequenz-Induktionsschweißen (HFIW) ist die Standardtechnologie, die für diesen Prozess verwendet wird. Die Effizienz und Qualität der Schweißnaht hängen von der Steuerung des Haut- und Näheffekts hochfrequenter elektrischer Ströme ab.
Beim Induktionsschweißen induziert eine Induktionsspule hochfrequenten Strom in das offene Rohr. Dieser Strom konzentriert sich entlang der Ränder des Streifens, wenn sie sich dem Schweißpunkt nähern. Die Impedanz dieses Kreises wird von einer Impedanzanordnung gesteuert, die sich im Inneren des Rohrs direkt unter der Induktionsspule befindet. Der Impeder enthält Ferritkerne, die den magnetischen Fluss fokussieren und den Strom entlang der Streifenränder zum Konvergenzpunkt (V-Winkel) umleiten. Diese Konzentration von Energie erhitzt das Material schnell auf seine Schmiedetemperatur.
Die von SANSO hergestellten Geräte-Designs integrieren hochwertige Impedermaterialien und präzise Kühlsysteme, um eine thermische Degradation der Ferritkerne während kontinuierlicher Hochgeschwindigkeitsläufe zu verhindern. Sobald die richtige Temperatur erreicht ist, wendet ein Satz hochsteifer Quetschwalzen mechanischen Schmiededruck an, der die geschmolzenen Ränder zusammenpresst, um eine Festkörperschweißnaht zu bilden. Das resultierende Quetschmaterial oder die Schweißnaht wird sofort von einem externen Abtraggerät entfernt, um eine glatte, ebene Oberfläche zu hinterlassen.
Management mechanischer Vibrationen und struktureller Abweichungen
In der Hochgeschwindigkeitsprofilproduktion stellen mechanische Vibrationen und geometrische Abweichungen große Fertigungsherausforderungen dar. Ohne präzise Kalibrierung und robuste Maschinenkonstruktion können die fertigen Rohre unter Defekten wie Verdrehung, Wölbung, Biegung und Schweißnahtabweichung leiden.
Verdrehungen treten auf, wenn das Profil entlang seiner Längsachse rotiert, während es die Größenstands verlässt. Dies wird typischerweise durch asymmetrischen Walzdruck oder Fehlstellungen der Walzpassagen verursacht. Schrägstellung und Bogen beziehen sich auf die horizontale oder vertikale Krümmung entlang der Länge des Rohrs, die oft aus ungleichmäßiger Bandspannung oder Variationen in der Flachheit der eingehenden Coils resultiert. Um diesen geometrischen Abweichungen entgegenzuwirken, muss der Größenbereich der Produktionslinie ein Mehrwalzen-Richtsystem integrieren, das allgemein als Türkenkopf bekannt ist.
Eine Türkenkopf-Anordnung nutzt vier nicht angetriebene Walzen, die in einer einzigen Ebene angeordnet sind, was eine präzise Anpassung in den vertikalen, horizontalen und rotierenden Achsen ermöglicht. Durch gezielten lokalen Druck können die Bediener die während des Formungsprozesses induzierten Restspannungen neutralisieren, sodass das Profil strengen Geradheitsanforderungen entspricht.
Größen-, Richt- und Schneidtechnologien
Die Integration eines präzisen Größenbereichs innerhalb der Quadratrohrmühle ist notwendig, um die endgültigen Maßtoleranzen zu kontrollieren. Nach dem Schweißen und Abkühlen tritt das Rohr in die Größenwalzen ein, die das Profil leicht über seine endgültigen Abmessungen komprimieren, um die elastische Rückfederung zu berücksichtigen. Diese Phase definiert die endgültige Breite, Höhe und Eckensymmetrie des quadratischen Querschnitts.
Nach den Größen- und Richtphasen muss das kontinuierliche Rohr auf präzise Längen geschnitten werden, ohne den kontinuierlichen Fluss der Produktionslinie zu stören. Dies wird mit einer fliegenden Schnittmaschine erreicht, die ihre Fahrgeschwindigkeit mit der Austrittsgeschwindigkeit des Rohrs synchronisiert, bevor der Schnitt eingeleitet wird. Es gibt zwei Hauptschneidtechnologien, die in modernen Betrieben verwendet werden:
Reibungssägen: Diese Methode nutzt eine Hochgeschwindigkeitsstahlklinge, die mit extremen Geschwindigkeiten rotiert, um das Metall zu schmelzen und zu schneiden. Obwohl schnell, erzeugt sie signifikante wärmebeeinflusste Zonen, laute Geräusche und schwere Grate, die nachträglich entgratet werden müssen.
Kalt sägen: Mit Hartmetall- oder Hochgeschwindigkeitsstahl (HSS)-Klingen, die mit niedrigeren Geschwindigkeiten und Flüssigkeitskühlmittel rotieren, schneidet das Kalt sägen das Material bei niedrigeren Temperaturen. Dies ergibt einen sauberen, quadratischen, gratfreien Endschnitt, der die Anforderungen an die Nachbearbeitung reduziert und die Gesamtqualität der Komponenten verbessert.
Materialvariablen und Rückfederungskontrolle
Die mechanischen Eigenschaften der eingehenden Stahlcoils beeinflussen das Verhalten der Formlinie stark. Hochfeste niedriglegierte (HSLA) Stähle, strukturelle Kohlenstoffstähle und verzinkte Coils weisen jeweils einzigartige Streckgrenzen, Zugfestigkeiten und Dehnungseigenschaften auf. Eine der Hauptingenieurherausforderungen bei der Arbeit mit diesen Materialien ist die Rückfederung.
Rückfederung ist die elastische Rückgewinnung des Metalls, nachdem die Formkraft entfernt wurde. Hochfeste Materialien besitzen einen größeren Bereich elastischer Deformation, was bedeutet, dass sie im Vergleich zu unlegierten Stählen signifikant mehr Rückfederung aufweisen. Beim Betrieb einer Quadratrohrmühle mit hochfesten Materialien verhält sich die Rückfederung als eine wesentliche Variable, die während des ursprünglichen Walzdesigns kompensiert werden muss. Die Walzen müssen mit Überbiegungswinkeln konstruiert werden, um den Stahl über seinen Zielstreckpunkt hinauszuführen, sodass er genau in die gewünschte 90-Grad-Eckenkonfiguration zurückfedern kann.
Zusätzlich stellen verzinkte Stahlcoils Herausforderungen hinsichtlich der Erhaltung der Zinkbeschichtung dar. Der Druck, der von den Formwalzen ausgeübt wird, kann die schützende Zinkschicht abkratzen, wodurch die korrosionsbeständigen Eigenschaften des Produkts beschädigt werden und Zinkablagerungen auf den Walzen entstehen. Werkzeugdesigner müssen spezialisierte Walzengeometrien und fortschrittliche Schmierungssysteme verwenden, um die Reibung zu verringern und die Integrität sowohl der Beschichtung als auch der Maschinen sicherzustellen.
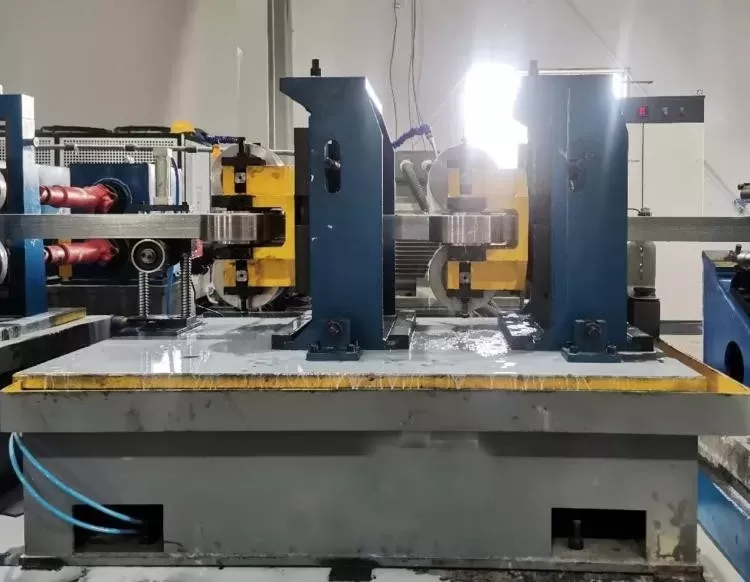
Ingenieure Beratung und Beschaffungsspezifikationen
Die Auswahl und Konfiguration einer Produktionslinie für Strukturprofile ist eine komplexe Ingenieurtätigkeit. Jede Variable, von der Bandzufuhrgeschwindigkeit und der Kapazität des Hochfrequenzgenerators bis hin zur Metallurgie der Walzenwerkzeuge und der Schneidgenauigkeit, muss mit Ihren Produktionszielen und Materialanforderungen in Einklang gebracht werden.
Um sicherzustellen, dass Ihr Fertigungssystem eine konsistente dimensionalen Genauigkeit, minimale Ausfallzeiten und eine lange Lebensdauer liefert, ist es wichtig, mit einem erfahrenen Ausrüstungshersteller zusammenzuarbeiten. Für maßgeschneiderte Layout-Designs, mechanische Spezifikationen oder individuelle Ingenieure Beratungen bezüglich Ihrer nächsten Produktionslinieninstallation senden Sie bitte Ihre Anfragen an SANSO.
Häufig gestellte Fragen
Q1: Was sind die Hauptvorteile der Direktformung im Vergleich zur Rund-zu-Quadrat-Formung in der Produktion von quadratischen Hohlprofilen?
A1: Die Direktformung formt das Stahlband direkt in ein quadratisches Profil vor dem Schweißen, was das Dehnen der Bandkanten reduziert, Eckenverdünnung minimiert und weniger elektrische Energie verbraucht. Es ermöglicht auch schärfere Eckenradien im Vergleich zum Rund-zu-Quadrat-Umwandlungsprozess.
Q2: Wie funktioniert die Impederbaugruppe während der Hochfrequenzschweißphase eines quadratischen Rohres?
A2: Der Impeder, der Ferritkerne enthält, ist im Rohr unterhalb der Induktionsspule positioniert. Er leitet den Hochfrequenzstromweg entlang der Bandkanten zum Konvergenzpunkt um, maximiert die thermische Effizienz und sorgt für eine saubere, homogene Schweißnaht.
Q3: Welche Parameter bestimmen die Größen-Genauigkeit einer Quadratrohrmühle?
A3: Die Größen-Genauigkeit wird durch die Steifigkeit der Walzenstände, die Präzision des Walzenpassdesigns, die Kontrolle der Walzenabstandsjustierungen und die Fähigkeit der Türkenkopf-Baugruppe bestimmt, interne Spannungen und mechanische Verformungen auszugleichen.
Q4: Wie beeinflusst der Rückfederungseffekt das Design von Walzenwerkzeugen für hochfeste Stahlgüten?
A4: Hochfeste Stahlgüten besitzen höhere Streckgrenzen, was zu erheblichen Rückfederungen nach der Verformung führt. Das Design von Walzenwerkzeugen muss Überbiegungswinkel in den frühen Formungsdurchgängen berücksichtigen, um diese elastische Rückführung auszugleichen und sicherzustellen, dass das fertige Profil seine genauen 90-Grad-Ecken behält.
Q5: Warum wird eine fliegende Kaltkreissäge einer Friktionssäge für strukturelle Quadratrohre vorgezogen?
A5: Eine fliegende Kaltkreissäge verwendet Hochgeschwindigkeitsstahl- oder Hartmetall-bestückte Klingen, die mit Kühlmittel bei niedrigen Geschwindigkeiten rotieren und ein sauberes, gratfreies und quadratisches Ende erzeugen. Dies eliminiert sekundäre Endbearbeitungsoperationen, während das Friktionssägen hohe Wärme erzeugt, die schwere Grate erzeugt und die Rohrenden härtet.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
