
Startseite > Blogs > Wie verbessert ein Streifenverbinder die Ausgabequalität in der geschweißten Rohrproduktion?
Wie verbessert ein Streifenverbinder die Ausgabequalität in der geschweißten Rohrproduktion?
2026-08-20
Der kontinuierliche Betrieb in der Produktion von geschweißten Rohren erfordert einen zuverlässigen, ununterbrochenen Fluss von Rohstahlband. Wenn eine Coil zu Ende geht, stellt der Übergang zur nächsten Coil einen erheblichen betrieblichen Engpass dar. Standard-Fertigungseinrichtungen verlassen sich auf Eingabegeräte, um diesen Übergang reibungslos zu gestalten, und nutzen einen robusten Bandverbinder, um das Ende der ablaufenden Coil mit der Vorderkante der neuen Coil zu verbinden. Die von SANSO hergestellten Geräteentwürfe bieten die kontinuierliche Zuführung, die notwendig ist, um ein Anhalten der nachgeschalteten Prozesse zu verhindern und schützen direkt die Form-, Schweiß- und Größenabschnitte der Rohrmühle vor plötzlichen thermischen und mechanischen Schocks.
Die Implementierung eines speziellen Bandverbindungssystems stellt sicher, dass die Rollformmaschine kontinuierlich läuft. Ohne diesen kontinuierlichen Zuführmechanismus müssen die Bediener jede neue Coil manuell durch die gesamte Rollformlinie fädeln. Dieser manuelle Fädelprozess verursacht erheblichen Werkzeugverschleiß, erhöht die Ausschussraten während des Anlaufs und führt zu erheblichen Produktionsausfällen. Die Analyse der mechanischen Komponenten, der Betriebsabläufe und der Integrationsfaktoren dieser Systeme hilft den Herstellern, informierte Investitionsentscheidungen zu treffen.
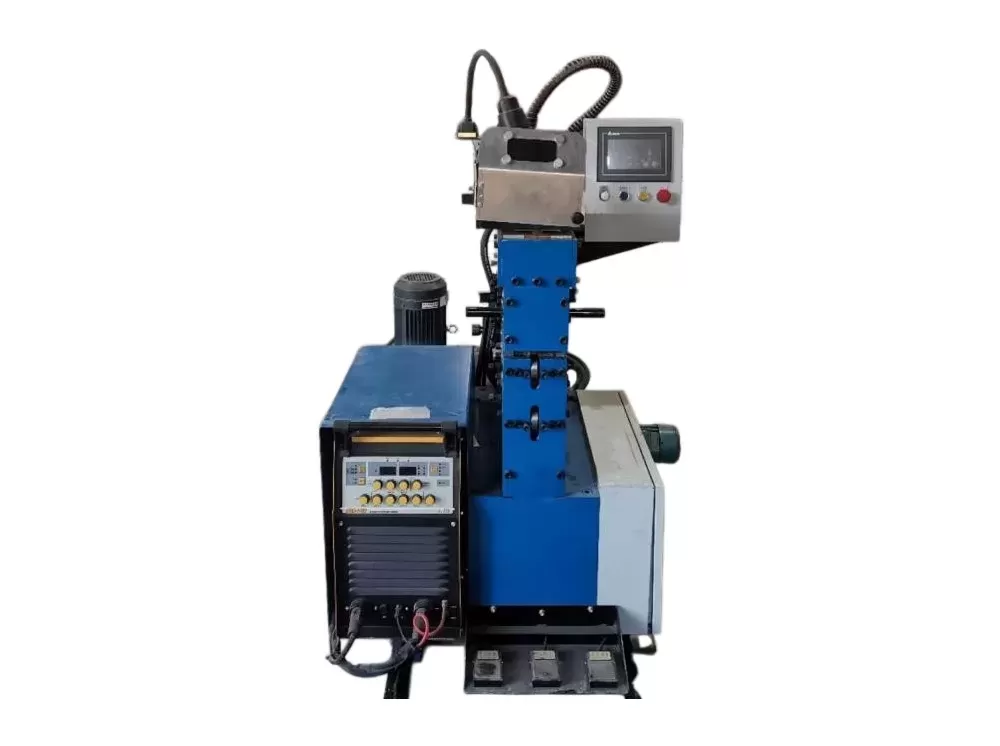
Der mechanische Ablauf des hochpräzisen Bandverbindens
Ein zuverlässiger Splice erfordert präzise Ausrichtung, sauberes Schneiden und konsistentes Schweißen. Der Prozess beginnt, wenn das Ende der bearbeiteten Coil den Eingangsbereich erreicht. Der Bediener stoppt das Eingangsende der Linie, während die nachgeschaltete Rohrmühle weiterhin mit Band betrieben wird, das in einem horizontalen oder vertikalen Puffer gespeichert ist.
Während dieser vorübergehenden Pause verlässt sich der Bediener auf den Bandverbinder, um saubere, rechteckige Schnitte an beiden Enden des Stahls durchzuführen. Diese Sequenz umfasst mehrere koordinierte Schritte:
Spannen und Positionieren: Robuste pneumatische oder hydraulische Spannplatten halten beide Bandenden fest an ihrem Platz. Dies verhindert seitliches Verschieben oder vertikales Wölben während der Schneid- und Schweißvorgänge.
Doppelschnittscheren: Ein hydraulischer Scherkopf schneidet sowohl das nachfolgende Ende der alten Coil als auch das führende Ende der neuen Coil. Das gleichzeitige oder nacheinander Trimmen beider Enden auf einer einzigen Maschine stellt sicher, dass die Kanten perfekt parallel sind und einen gleichmäßigen Spalt hinterlassen, der für das Schweißen geeignet ist.
Transversale Ausrichtung: Feinjustierungsführungen ermöglichen es den Bedienern, die Mittellinien der beiden Coils aufeinander abzustimmen. Eine ordnungsgemäße Zentrierung verhindert Wölbungsprobleme, die dazu führen können, dass das Band beim Eintritt in die Formmaschine abdriftet.
Automatisiertes Schweißen: Ein motorisierter Schweißbrennerwagen bewegt sich über die Breite der Verbindung. Je nach Materialdicke und -grad kann der Prozess das Wolfram-Inertgas-Schweißen (TIG), das Metall-Inertgas-Schweißen (MIG) oder das Plasmaschweißen verwenden.
Sobald der Schweißzyklus abgeschlossen ist, muss der verbundene Abschnitt oft durch eine Planierstation gehen. Diese Station nutzt Hochdruck-Rollzylinder, um die Schweißnaht zu glätten, sodass sie der Nennstärke des Grundmetalls entspricht und die nachgeschalteten Abbau- und Fin-Pass-Rollen vor Aufprallschäden schützt.
Bewältigung häufiger Engpässe beim Splicing in schweren Linien
Dickere Stahlstreifen stellen während des Splicing-Prozesses besondere physikalische Herausforderungen dar. Wenn die Streifendicke 4,0 mm überschreitet, wird die manuelle Ausrichtung aufgrund der hohen Torsionssteifigkeit des warmgewalzten oder kaltgewalzten Stahls unpraktisch. Standardbetreiber können verzogene Streifenenden nicht manuell glätten oder ausrichten, was zu versetzten Verbindungen und vorzeitigem Werkzeugversagen führt.
Um diese Herausforderungen zu überwinden, integrieren schwere Splicing-Stationen hydraulische Glättungswalzen und seitliche Führungszentriergeräte. Diese Komponenten zwingen die Streifenenden mechanisch in eine flache, parallele Ebene, bevor sie geklemmt werden. Ohne diese mechanische Korrektur wird eine falsch ausgerichtete Schweißnaht eine plötzliche Dickenvariation erzeugen. Wenn diese dicke Naht durch die Hochdruckformwalzen läuft, kann dies zu schweren Werkzeugmarken, Spindelabweichungen oder sogar Lagerausfällen innerhalb der Walzstände führen.
Ein weiterer wichtiger Engpass betrifft das Wärmemanagement während der Schweißphase. Hochfeste, niedriglegierte (HSLA) Stähle sind empfindlich gegenüber schnellen Abkühlraten, die die Schweißnaht härten und spröde machen können. Die Verwendung von kontrollierten Brennergeschwindigkeiten und vorprogrammierten Schweißparametern hilft, eine konsistente wärmebeeinflusste Zone (HAZ) aufrechtzuerhalten, wodurch die Wahrscheinlichkeit von Nahtbrüchen während der hochbelasteten Form- und Größenstufen verringert wird.
Integration der Einheit mit Akkumulatorsystemen
Der operationale Erfolg einer Splicing-Linie hängt direkt von ihrer Koordination mit dem Streifenakkumulator ab. Die Spezifizierung des richtigen Streifenverbinders erfordert ein klares Verständnis der Kapazität des Streifenakkumulators und der maximalen Betriebsdrehzahl der Formwalze. Die Beziehung zwischen diesen Variablen bestimmt die maximal zulässige Zeit für den Schneid- und Schweißzyklus.
Wenn beispielsweise eine Rohrwalze mit einer konstanten Geschwindigkeit von 60 Metern pro Minute läuft und der Akkumulator eine maximale Speicherkapazität von 180 Metern Streifen hat, hat der Betreiber genau drei Minuten Zeit, um den gesamten Splicing-Zyklus abzuschließen. Dieser Zyklus umfasst das Stoppen der Eingangsleitung, das Schneiden der Enden, das Klemmen, das Schweißen, das Planieren und das Neustarten der Eingangszufuhr. Wenn der Splicing-Prozess dieses Drei-Minuten-Limit überschreitet, wird der Akkumulator vollständig entleert, was die Rohrwalze zum Stillstand zwingt.
Um dieses Szenario zu verhindern, integrieren Hochgeschwindigkeitslinien häufig halbautomatische oder vollautomatische Splicing-Stationen. Automatisierte PLC-Systeme steuern die Klemmbereiche, den Schneidhub und die Brennerbewegung. Diese Automatisierung hält den gesamten Splicing-Zyklus deutlich unter zwei Minuten, bietet einen komfortablen Puffer und gewährleistet eine kontinuierliche Rohrproduktion im Nachgang.
Strukturelle Integrität und Komponentendesign
Die Verarbeitung von hochfestem Kohlenstoffstahl setzt dem Rahmen des Streifenverbinders erheblichen Stress aus, was hochsteife Designs erfordert. Das Ingenieurteam von SANSO priorisiert starre Stahlstrukturen und präzisionsbearbeitete Führungsbahnen, um die hohen Schneidkräfte, die von hydraulischen Scheren erzeugt werden, zu absorbieren. Eine Abweichung im Rahmen während des Schneidens führt zu ungleichmäßigen Klingenfreiräumen, was zu Graten entlang der Schnittkante führt, die die Schweißqualität beeinträchtigen.
Die Wahl der Schneidklingen ist ebenfalls von großer Bedeutung. Premium-Werkzeugstähle, wie D2 oder H13, werden typischerweise ausgewählt und wärmebehandelt, um wiederholten Stoßbelastungen standzuhalten. Die richtige Einstellung des Klingenabstands muss entsprechend der bearbeiteten Streifendicke aufrechterhalten werden. Ein Abstand, der zu groß ist, führt zu Graten und deformierten Kanten, während ein Abstand, der zu eng ist, den Klingenverschleiß erhöht und das Abplatzen der Schneidkanten riskiert.
Die Schweißwagenmontage muss auch mit minimalen Vibrationen arbeiten. Linearschienen und Kugelumlaufspindelantriebe sorgen für eine gleichmäßige Brennerbewegung, die notwendig ist, um eine stabile Lichtbogenlänge aufrechtzuerhalten. Variationen in der Brennergeschwindigkeit führen zu ungleichmäßiger Durchdringung, wodurch dünne Stellen entstehen, die bei den hohen Zugkräften von horizontalen Akkumulatoren oder Formwalzen reißen können.
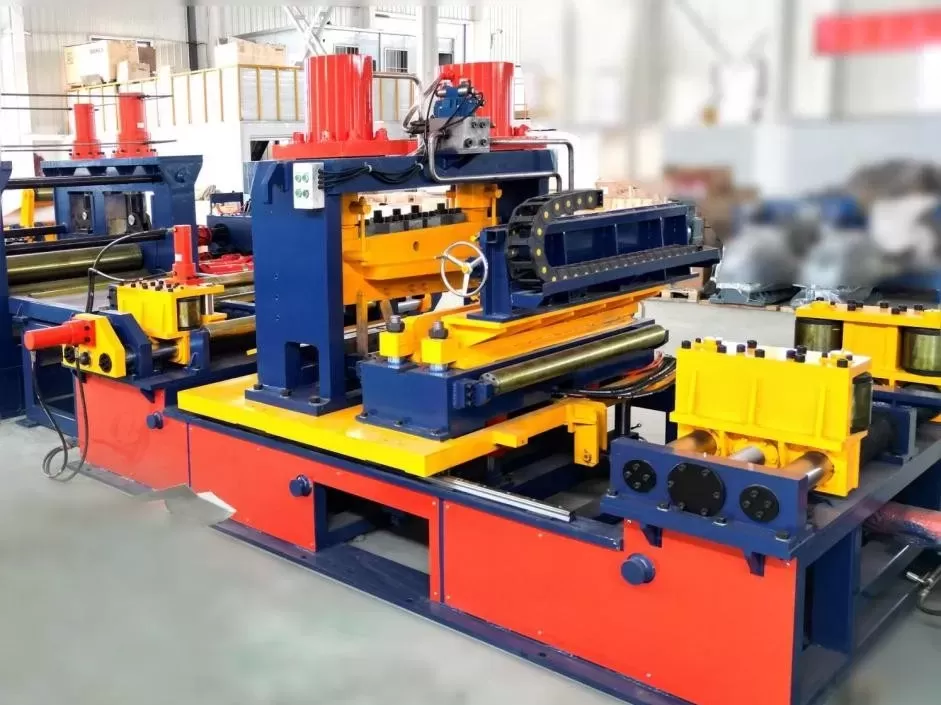
Parameter zur Auswahl von Verbindungsgeräten
Industrielle Käufer müssen mehrere Entwurfsparameter bewerten, wenn sie ein Verbindungsystem für ihre Rohrmühlenlinien auswählen. Falsche Kapazitäten führen zu betrieblichen Einschränkungen oder vorzeitigem mechanischen Verschleiß. Die folgende Tabelle skizziert die wichtigsten Auswahlkriterien:
| Parameter | Standardbereich | Betriebliche Auswirkungen |
|---|---|---|
| Bänderbreitenkapazität | 50 mm – 1000 mm | Bestimmt den maximalen OD (Außendurchmesser) der Rohre, die in der Mühle produziert werden können. |
| Bänderstärkekapazität | 1,0 mm – 12,0 mm | Regelt die hydraulische Kraft, die für das Schneiden und Klemmen erforderlich ist. Dicke Bänder erfordern größere Zylinder. |
| Schweißmethode | TIG / MIG / Plasma | TIG wird für dünne, präzise Edelstahlverbindungen bevorzugt; MIG wird für dickere Kohlenstoffstähle verwendet, um die Zyklen zu beschleunigen. |
| Klemmkraft | 5 bis 50 metrische Tonnen | Verhindert seitliche und vertikale Bewegungen von dickem Band während der Schneid- und Schweißphasen. |
| Schneidklingenabstand | Einstellbar (0,02 mm – 0,5 mm) | Sorgt für saubere, gratfreie Schnitte über verschiedene Materialstärken, um die Schweißqualität zu optimieren. |
Die Bewertung dieser Parameter zusammen mit den Produktionszielen Ihrer Mühle stellt sicher, dass die Maschinen die spezifischen Streckgrenzen und Dicken Ihres Rohmaterials bewältigen können. Die Zusammenarbeit mit SANSO stellt sicher, dass Ihr Eingangsbereich zuverlässig arbeitet, unvorhergesehene Stillstände verhindert und Investitionen in nachgelagerte Werkzeuge schützt.
Häufig gestellte Fragen
Q1: Was sind die Hauptursachen für das Brechen von Schweißverbindungen während des Rohrformungsprozesses?
A1: Das Brechen von Verbindungen wird normalerweise durch schlechte Durchdringung während des Schweißens, übermäßige Fehlanpassung zwischen den beiden Bänderenden oder eine spröde wärmebeeinflusste Zone (HAZ) verursacht. Darüber hinaus, wenn der Schweißnaht nicht so bearbeitet wird, dass sie der Dicke des Elternmetalls entspricht, wird der hohe Druck der Formwalzen die Verbindung belasten, was zu Rissen oder Rissen führen kann.
Q2: Wie unterscheidet sich eine hydraulische Schere von einer pneumatischen Schere in Bandanwendungen?
A2: Hydraulische Scheren bieten viel höhere Schneidkräfte, was sie notwendig macht, um Bänder dicker als 3,0 mm oder Materialien mit hohen Streckgrenzen zu verarbeiten. Pneumatische Scheren sind schneller und geeignet für dünnere, leichtere Materialien, aber sie haben nicht die Kraft, um dicke Kohlenstoff- oder Edelstahlbänder sauber zu schneiden, ohne die Kanten zu verformen.
Q3: Ist ein Schweißplanierer für alle Rohrmühlenlinien notwendig?
A3: Eine Planiermaschine wird dringend empfohlen für Anwendungen, bei denen der Schutz der nachgelagerten Walzwerkzeuge Priorität hat. Unplanierte Schweißnähte können die teuren Abbau- und Größenwalzen abplatzen oder zerkratzen. Für dünnwandige Rohrmühlen oder Niedrigstress-Formlinien verzichten jedoch einige Betreiber auf das Planieren, wenn sie geringfügigen Werkzeugverschleiß tolerieren können oder wenn der Schweißnaht sehr flach ist.
Q4: Kann eine einzelne Maschine verschiedene Metallarten, wie Edelstahl und Kohlenstoffstahl, schweißen?
A4: Ja, aber der Bediener muss die Schweißparameter, das Schutzgas und den Fülldraht (falls verwendet) an das Material anpassen. Zum Beispiel erfordert Edelstahl präzisen Gas-Schutz sowohl an der Ober- als auch an der Unterseite der Schweißnaht, um Oxidation zu verhindern, während Kohlenstoffstahl weniger empfindlich gegenüber Umwelteinflüssen während des Schweißzyklus ist.
Q5: Wie beeinflusst die korrekte Ausrichtung der Mittellinie die Leistung des nachgelagerten Akkumulators?
A5: Wenn die Mittellinienausrichtung nicht zentriert ist, wird der verbundene Streifen eine physische Knick- oder Wölbung aufweisen. Wenn dieser fehljustierte Abschnitt in einen horizontalen oder vertikalen Akkumulator eintritt, kann er ungleichmäßig auf den Führungsrollen laufen, was zu Kantenschäden, Streifenverdrehungen oder möglichen Staus im Lagerkorb führen kann.
Industrielle Beratung und Verbindungs-Lösungen
Die Auswahl der richtigen Coil-Eintrittsausrüstung erfordert eine sorgfältige Abstimmung der Maschinenspezifikationen mit der Kapazität und Geschwindigkeit Ihrer Produktionslinie. Ein unterdimensioniertes System wird die gesamte Produktion Ihrer Mühle einschränken, während ein überdimensioniertes System unnötige Komplexität in Ihrem Raum hinzufügen kann. Unser Ingenieurteam ist darauf spezialisiert, bestehende Layoutbeschränkungen, Materialanforderungen und Produktionsgeschwindigkeiten zu bewerten, um maßgeschneiderte Lösungen zu empfehlen.
Bitte kontaktieren Sie unser Vertriebs- und Ingenieurteam, um zu besprechen, wie ein Hochleistungs-Streifenverbinder in Ihr aktuelles Layout passt. Wir können detaillierte Vorschläge, Layoutzeichnungen und technische Spezifikationen basierend auf Ihren spezifischen Anforderungen an die Rohrmühle bereitstellen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
