
带钢连接器如何提高焊管生产的输出质量?
2026-08-20
在焊接管生产中,持续的操作需要可靠、不间断的原材料钢带流动。当一个卷材用完时,过渡到下一个卷材会带来显著的操作瓶颈。标准制造设置依赖于入料设备来平稳处理这一过渡,利用一个强大的 钢带连接器 将即将到期的卷材的尾端与新卷材的前端连接起来。由 SANSO 制造的设备设计提供了必要的连续供料,以防止下游停机,直接保护管道轧机的成型、焊接和定尺部分免受突发的热和机械冲击。
实施专用的钢带拼接系统确保轧制成型机持续运行。如果没有这种连续供料机制,操作员必须手动将每个新卷材穿过整个轧制成型线。这一手动穿线过程会导致工具磨损严重,增加启动时的废料率,并导致显著的生产停机时间。分析这些系统的机械组件、操作步骤和集成因素有助于制造商做出明智的资本决策。
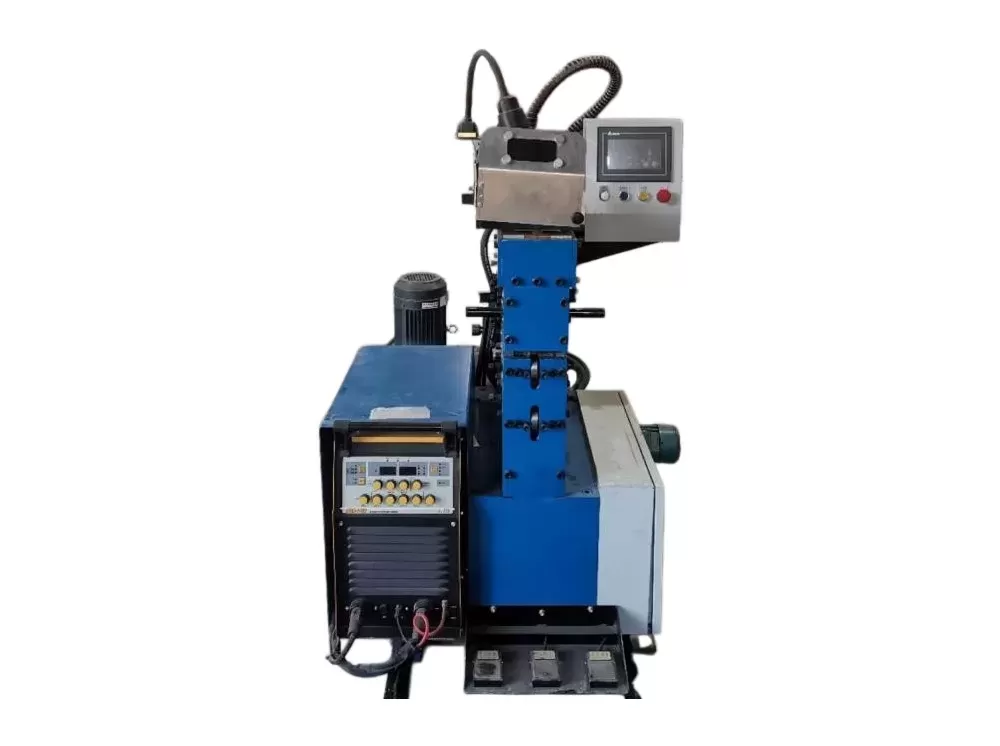
高精度钢带拼接的机械顺序
可靠的拼接需要精确的对齐、干净的剪切和一致的焊接。该过程始于加工卷材的尾端到达入料部分。操作员在下游管道轧机继续运行的同时,停止生产线的入料端,利用储存在水平或垂直积累器中的钢带。
在这一暂时的暂停期间,操作员依赖 钢带连接器 对钢材的尾端和前端进行干净、方正的切割。这个顺序涉及几个协调的步骤:
夹紧和定位: 重型气动或液压夹紧板将两个钢带的端部牢牢固定在一起。这防止了在剪切和焊接操作过程中任何横向移动或垂直弯曲。
双切剪切: 液压剪切头修整旧卷材的尾端和新卷材的前端。同步或顺序修整两个端部确保边缘完全平行,留下适合焊接的均匀间隙。
横向对齐: 微调对齐导向装置允许操作员匹配两个卷材的中心线。适当的中心定位可以防止弯曲问题,这可能导致钢带在进入成型机时漂移。
自动焊接: 电动焊接火炬小车在接头宽度上移动。根据材料的厚度和等级,过程可能使用钨惰性气体(TIG)、金属惰性气体(MIG)或等离子弧焊接。
一旦焊接周期完成,连接部分通常需要通过平整站。该站利用高压滚筒将焊缝压平,以匹配母材的名义厚度,保护下游的破碎和成型辊免受冲击损坏。
解决重型线材拼接中的常见瓶颈
较厚的钢带在拼接过程中面临独特的物理挑战。当钢带厚度超过4.0毫米时,由于热轧或冷轧钢的高扭转刚度,手动对齐变得不切实际。标准操作员无法手动平整或对齐变形的钢带端,这导致接头偏移和工具过早失效。
为了克服这些挑战,重型拼接站采用液压平整辊和侧导向中心装置。这些组件机械性地将钢带端强制进入一个平坦、平行的平面,然后进行夹紧。如果没有这种机械校正,错位的焊接接头将产生突然的厚度变化。当这个厚的接头通过高压成型辊时,可能会导致严重的工具痕迹、主轴偏转,甚至在辊架内发生轴承故障。
另一个主要瓶颈涉及焊接阶段的热管理。高强度低合金(HSLA)钢对快速冷却速率敏感,这可能会使焊缝硬化并变脆。利用控制的火炬行进速度和预编程的焊接参数有助于保持一致的热影响区(HAZ),减少在高应力成型和定尺寸阶段接头断裂的可能性。
与蓄能器系统的集成
拼接线的操作成功直接依赖于其与钢带蓄能器的协调。指定正确的 钢带接头 需要清楚了解钢带蓄能器的容量和成型机的最大操作速度。这些变量之间的关系决定了剪切和焊接周期的最大允许时间。
例如,如果管道轧机以每分钟60米的恒定速度运行,而蓄能器的最大储存容量为180米钢带,则操作员恰好有三分钟的时间来完成整个拼接周期。这个周期包括停止入料线、剪切端部、夹紧、焊接、平整和重新启动入料。如果拼接过程超过这个三分钟的限制,蓄能器将完全排空,迫使管道轧机停机。
为了防止这种情况,高速线通常集成半自动或全自动拼接站。自动化PLC系统控制夹紧顺序、剪切行程和焊接火炬行进。这种自动化使得总拼接周期保持在两分钟以内,提供了舒适的缓冲,并确保下游管道的连续生产。
结构完整性和组件设计
加工高产量碳钢对钢带接头的框架施加了显著的压力,要求高刚性的设计。SANSO的工程团队优先考虑刚性钢结构和精密加工的导轨,以吸收液压剪切产生的高切削力。在剪切过程中框架的偏转导致刀片间隙不均匀,造成切割边缘的毛刺,干扰焊接质量。
剪切刀片的选择也非常重要。通常选择优质工具钢,如D2或H13,并进行热处理以承受重复的冲击载荷。必须根据加工的钢带厚度保持适当的刀片间隙调整。间隙过大导致毛刺和变形边缘,而间隙过紧则增加刀片磨损并有风险使切割边缘崩缺。
焊接小车组件还必须在最小振动下运行。线性导轨和滚珠丝杠驱动提供平滑的焊枪运动,这是保持稳定弧长所必需的。焊枪速度的变化会导致不均匀的穿透,形成薄点,当受到水平蓄能器或成型辊的高拉伸力时可能会撕裂。
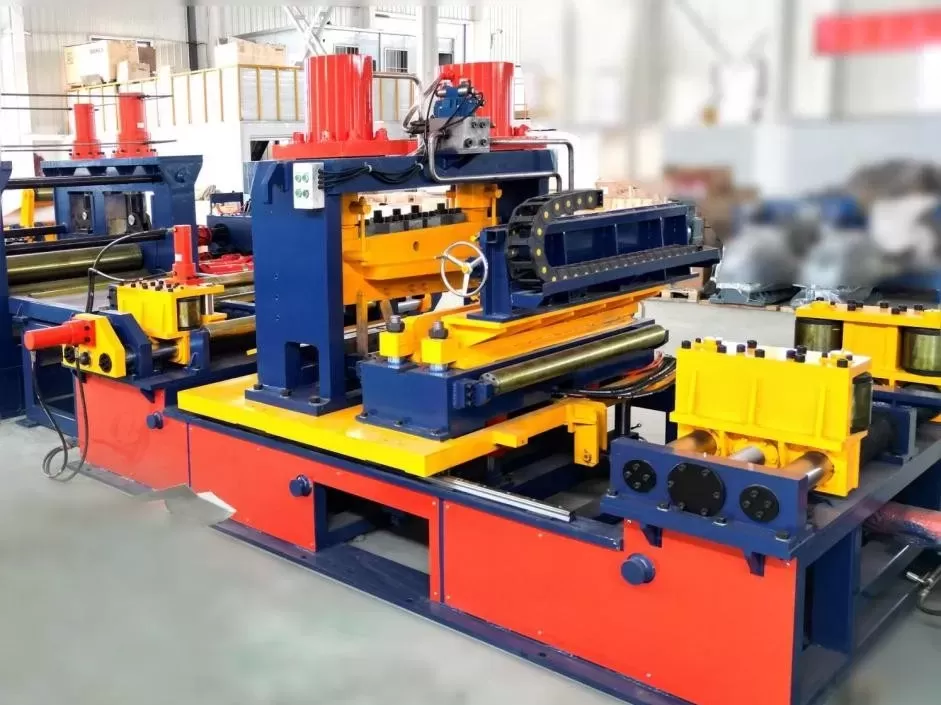
选择拼接设备的参数
工业买家在为其管道厂线选择拼接系统时必须评估几个设计参数。指定不正确的容量会导致操作限制或机械过早磨损。下表概述了主要选择标准:
| 参数 | 标准范围 | 操作影响 |
|---|---|---|
| 带宽容量 | 50 mm – 1000 mm | 决定可以在轧机上生产的管子的最大外径(OD)。 |
| 带厚度容量 | 1.0 mm – 12.0 mm | 决定剪切和夹紧所需的液压力。厚带需要更大的气缸。 |
| 焊接方法 | TIG / MIG / 等离子 | TIG适用于薄而精确的不锈钢接头;MIG用于较厚的碳钢以加快循环。 |
| 夹紧力 | 5到50公吨 | 防止在剪切和焊接阶段重型带材的横向和纵向移动。 |
| 剪切刀片间隙 | 可调(0.02 mm – 0.5 mm) | 确保在不同材料厚度下进行干净、无毛刺的切割,以优化焊接质量。 |
评估这些参数与您的轧机生产目标相结合,确保机械能够处理原材料的特定屈服强度和厚度。与 SANSO 合作确保您的进料部分可靠运行,防止计划外停机并保护下游工具投资。
常见问题
Q1:管道成型过程中焊接接头断裂的主要原因是什么?
A1:接头断裂通常是由于焊接时穿透不良、两个带端之间的过度错位或脆性热影响区(HAZ)造成的。此外,如果焊缝未被平整到与母材厚度匹配,成型辊的高压力将对接头施加应力,导致其开裂或撕裂。
Q2:液压剪与气动剪在带材拼接应用中有什么不同?
A2:液压剪提供更高的切割力,因此在处理厚度超过3.0 mm或具有高屈服强度的材料时是必要的。气动剪速度更快,适用于较薄、轻型材料,但缺乏切割厚碳钢或不锈钢带材而不变形边缘所需的力量。
Q3:所有管道轧机线都需要焊接平整机吗?
A3: 推荐使用平整机用于下游辊工具保护为优先的应用。未经平整的焊接接头可能会损坏或划伤昂贵的破碎和尺寸辊。然而,对于薄壁管道轧机或低应力成型线,一些操作员如果能够容忍轻微的工具磨损或焊缝非常平坦,则会跳过平整。
Q4: 一台机器可以焊接不同类型的金属,例如不锈钢和碳钢吗?
A4: 可以,但操作员必须更改焊接参数、保护气体和填充线(如果使用)以匹配材料。例如,不锈钢需要在焊缝的上下方进行精确的气体保护以防止氧化,而碳钢在焊接周期中对环境暴露的敏感性较低。
Q5: 正确的中心线对齐如何影响下游蓄能器性能?
A5: 如果中心线对齐偏离中心,连接的带材将会有物理的扭曲或弯曲。当这个不对齐的部分进入水平或垂直蓄能器时,它可能在导向辊上不均匀地移动,导致边缘损坏、带材扭曲或存储篮内可能发生堵塞。
工业咨询与拼接解决方案
选择合适的卷材入口设备需要仔细对齐机器规格与您的生产线的产能和速度。设计不足的系统将限制您整个轧机的产量,而设计过度的系统可能会给您的工作空间增加不必要的复杂性。我们的工程团队专门评估现有的布局限制、材料规格和生产速度,以推荐量身定制的解决方案。
请联系我们的销售和工程团队,讨论高容量的带材连接器如何适应您当前的布局。我们可以根据您的具体管道轧机要求提供详细的提案、布局图和技术规格。
文章标签:
下一页:选择方管机时的5个结构工程因素





