
飞锯与摩擦锯:哪个适合您的管材轧机?
2026-09-30
高速管道制造在切割站没有瓶颈的余地。汽车、精密家具和结构行业的下游客户要求严格的切割公差、干净的切面和最小的边缘损伤。
如果您的出料台提供弯曲的管道端或过多的毛刺,您的盈利能力将迅速下降。工厂经理不可避免地面临一个关键的工程决策:坚持传统的摩擦切割,还是投资于一个自动化的飞行冷锯系统。
在SANSO,我们设计定制的管道轧机切割机生产线,以解决这个确切的困境。虽然热摩擦锯提供了低廉的入门价格,但高性能冷锯改变了长期的工厂经济学。以下是一个工程分析,帮助您为您的工厂做出正确的投资。
计划进行生产线改造? 今天联系我们的工程师进行定制的管道轧机切割评估。
核心机械原理:物理如何决定切割质量
这两种系统之间的操作差异归结为塑性热位移与切屑成形机械铣削。这一基本的物理差距改变了您成品管道的一切。
摩擦锯:高速热熔切割
摩擦锯并不像标准刀片那样切割金属。相反,它以巨大的速度旋转高碳合金圆盘,通常在2000到3000 RPM之间。外围刀片的速度通常超过80到100米每秒。
刀片接触移动的管道,依靠极端摩擦将钢加热到熔融状态(超过1200°C)。圆盘实际上将软化的金属从切口中喷出。这会产生强烈的热应力,宽广的热影响区(HAZ),切割边缘的独特蓝色变色,以及大的悬挂毛刺。
飞行冷锯:低速、高扭矩精密铣削
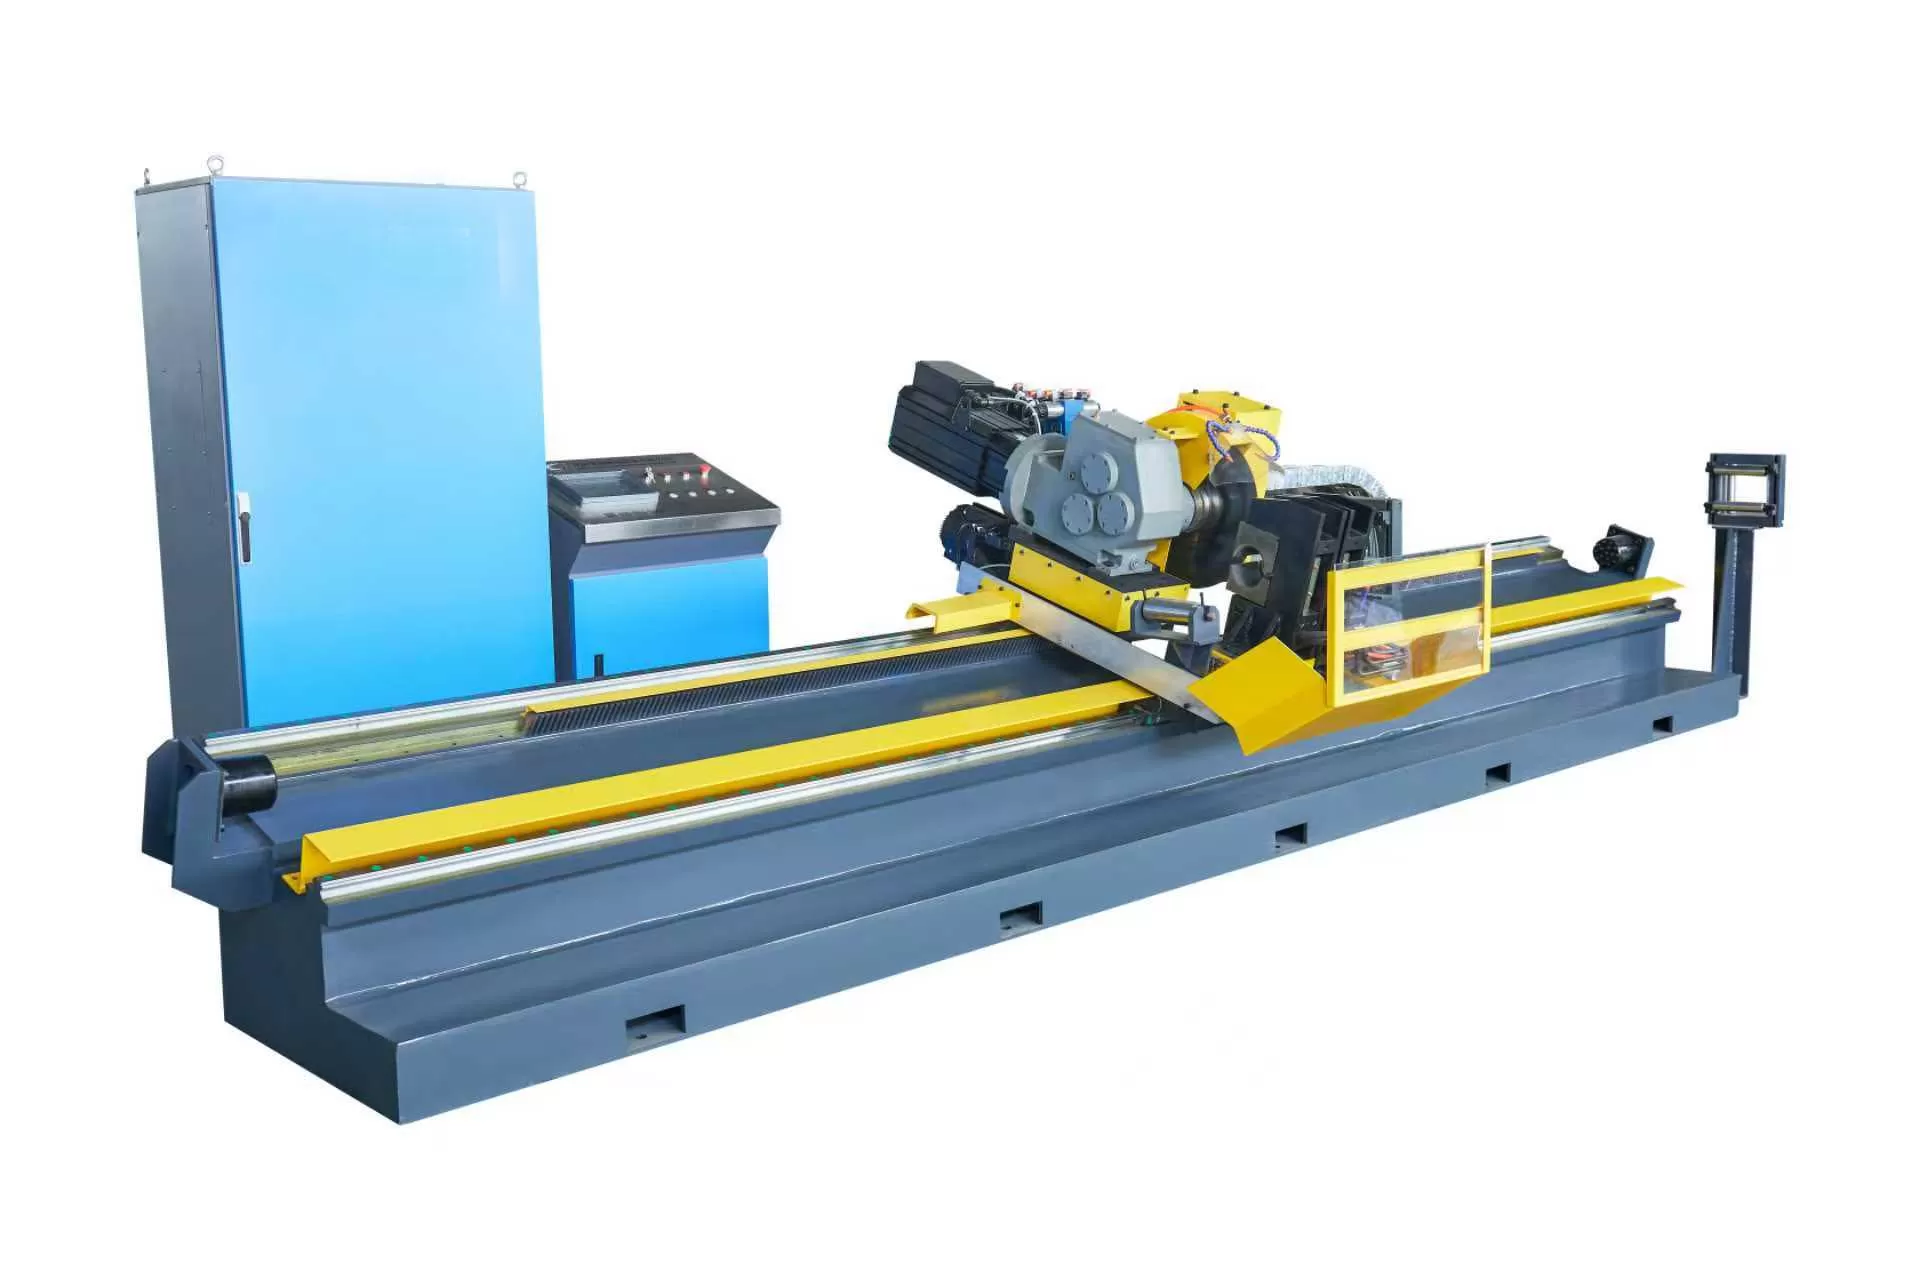
飞行冷锯通过真正的机械加工切割管道。刀片以受控的低转速(通常为50到250 RPM)旋转,并匹配高驱动扭矩。它使用高速钢(HSS)或钨合金尖端(T.C.T)圆锯片。
锯架通过先进的伺服电机和齿条-小齿轮驱动与连续管道电子同步。单个刀齿像铣刀一样穿过壁厚,将摩擦热直接引入排出的切屑中。
管道和刀片保持触感凉爽。结果是一个干净、无毛刺的管道切割过程,保持了钢的微晶结构,保持边缘方正,并保护了名义管道几何形状。
直接的正面比较:核心指标
1. 切割边缘质量和二次加工成本
最终质量直接决定了您下游需要多少工人。
- 摩擦锯:产生大量的外部和内部毛刺。如果您销售基本的导管或低端脚手架,这可能可以接受。对于高端管材,您必须将束线引导到专用的离线去毛刺机和端面工作台。这会增加占地面积、处理步骤和人工开销。
- 冷锯:在严格的公差内(±1.0mm或更好)垂直切割。内部和外部毛刺几乎不存在。您可以绕过倒角线,直接送到包装台或直接送到冲压、水压成型和机器人焊接线。
2. 初始资本支出(CapEx)与运营成本(OpEx)
超越机器发票,了解真正的拥有成本。
- CapEx:摩擦锯机械结构简单。它们使用裸钢圆盘、基本的气动或液压跟踪和标准的交流感应电机。初始购买成本保持较低。T.C.T冷锯由于动态伺服跟踪控制、刚性铸造滑架和自动反向补偿系统,要求更高的前期资本。
- OpEx:摩擦刀片磨损迅速,通常需要每几班更换或重新修齿。75kW–130kW电机的高电力消耗使公用事业账单高涨。相比之下,T.C.T刀片每个单位的成本更高,但您可以将每个刀片重新磨锐15到30次。冷锯使用较小的高扭矩伺服驱动器,减少每吨生产的净千瓦时。
3. 工厂环境、安全和噪音法规(EHS)
环境标准迫使工厂更新过时的设备。
- 摩擦锯:在工厂内喷射出炽热的火花,产生细小的空气中金属尘埃,并在105到115 dBA以上的声压水平下尖叫。这会造成听力危害、火灾风险和空气过滤的头痛。
- 冷锯:在80 dBA以下平稳运行,允许在出料台旁进行交谈。最小量润滑(MQL)将微小的植物油雾直接应用于刀片尖端。该工位产生干净的切屑,掉入回收箱中,没有明火或有害烟雾。
4. 线速度和壁厚兼容性
管壁几何形状决定了您的操作最佳点。
- 超薄管:摩擦锯可以在超过120-150 m/min的速度下处理薄壁管,而不会导致刀片偏斜。冷锯刀片在非常薄的壁(低于0.8mm)上表现不佳,因为刀片齿可能会卡住金属表皮,除非夹紧保持紧固。
- 中到重壁:冷锯在重型结构管和厚壁汽车管上表现出色。通过4mm-8mm壁型推送摩擦锯需要过大的电机力量,烧毁圆盘,并在管孔内留下巨大的锯屑。
摩擦锯与冷锯比较矩阵
使用此技术比较来权衡您的工厂生产需求:
| 性能指标 | 摩擦切割锯 | 飞行冷锯 |
|---|---|---|
| 切割机制 | 热塑性熔化(2000-3000 RPM) | 机械铣削(50-250 RPM) |
| 边缘状态 | 重毛刺,高热变色(HAZ) | 光滑,干净的表面,无HAZ,无毛刺 |
| 噪音水平 | 严重危害(105 - 115+ dBA) | 低噪音(低于80 dBA) |
| 安全隐患 | 明火火花,热渣,金属烟雾 | 封闭式车架,零火灾风险,干净的切屑 |
| 长度公差 | 松散(±3.0mm到±5.0mm) | 高精度(±0.5mm到±1.5mm) |
| 初始机器成本 | 低资本支出入门点 | 中等到高资本支出 |
| 二次返工 | 强制离线面加工和倒角 | 大多数标准应用中消除 |
| SANSO 线支持 | 可用标准改装 | 完整的CNC双轴伺服系统 |
选择策略:如何装备您的生产线
选择合适的切割系统并不是购买最炫的机器。 这归结为将您的设备与您的合同组合和壁厚相匹配。
当您选择摩擦锯时:
- 您的工厂生产基本低利润商品,如温室管道、电气导管或农业围栏杆,客户不会因粗糙的端面而处罚。
- 您以超过140米/分钟的连续速度运行超薄管材,冷切周期时间达到了机械极限。
- 您的业务在初始启动资金上非常紧张,并且缺乏本地精密CNC刀片磨削服务的访问。
当您必须升级到飞行冷锯时:
- 您生产关键产品:水压成型汽车底盘梁、减震器缸、锅炉管或API管道。
- 您需要通过消除独立的端面加工和手动去毛刺站来降低二次人工成本。
- 您的工厂面临严格的噪音法规和环境检查,禁止明火切割。
- 您希望通过自动化配方更换来提高整体设备有效性(OEE),消除批次之间的刀片调整。
财务回报:一个实用的工厂投资回报示例
让我们来看一个标准的碳-钢管厂,每年生产30,000公吨的ERW圆管(外径:48mm到76mm,壁厚:2.5mm到3.5mm)。
基线摩擦锯生产线需要三名全职工人在班次之间操作离线倒角机。它大约产生1.2%的废料,来自破碎的管端和不规则长度,并每周消耗12片摩擦刀片。
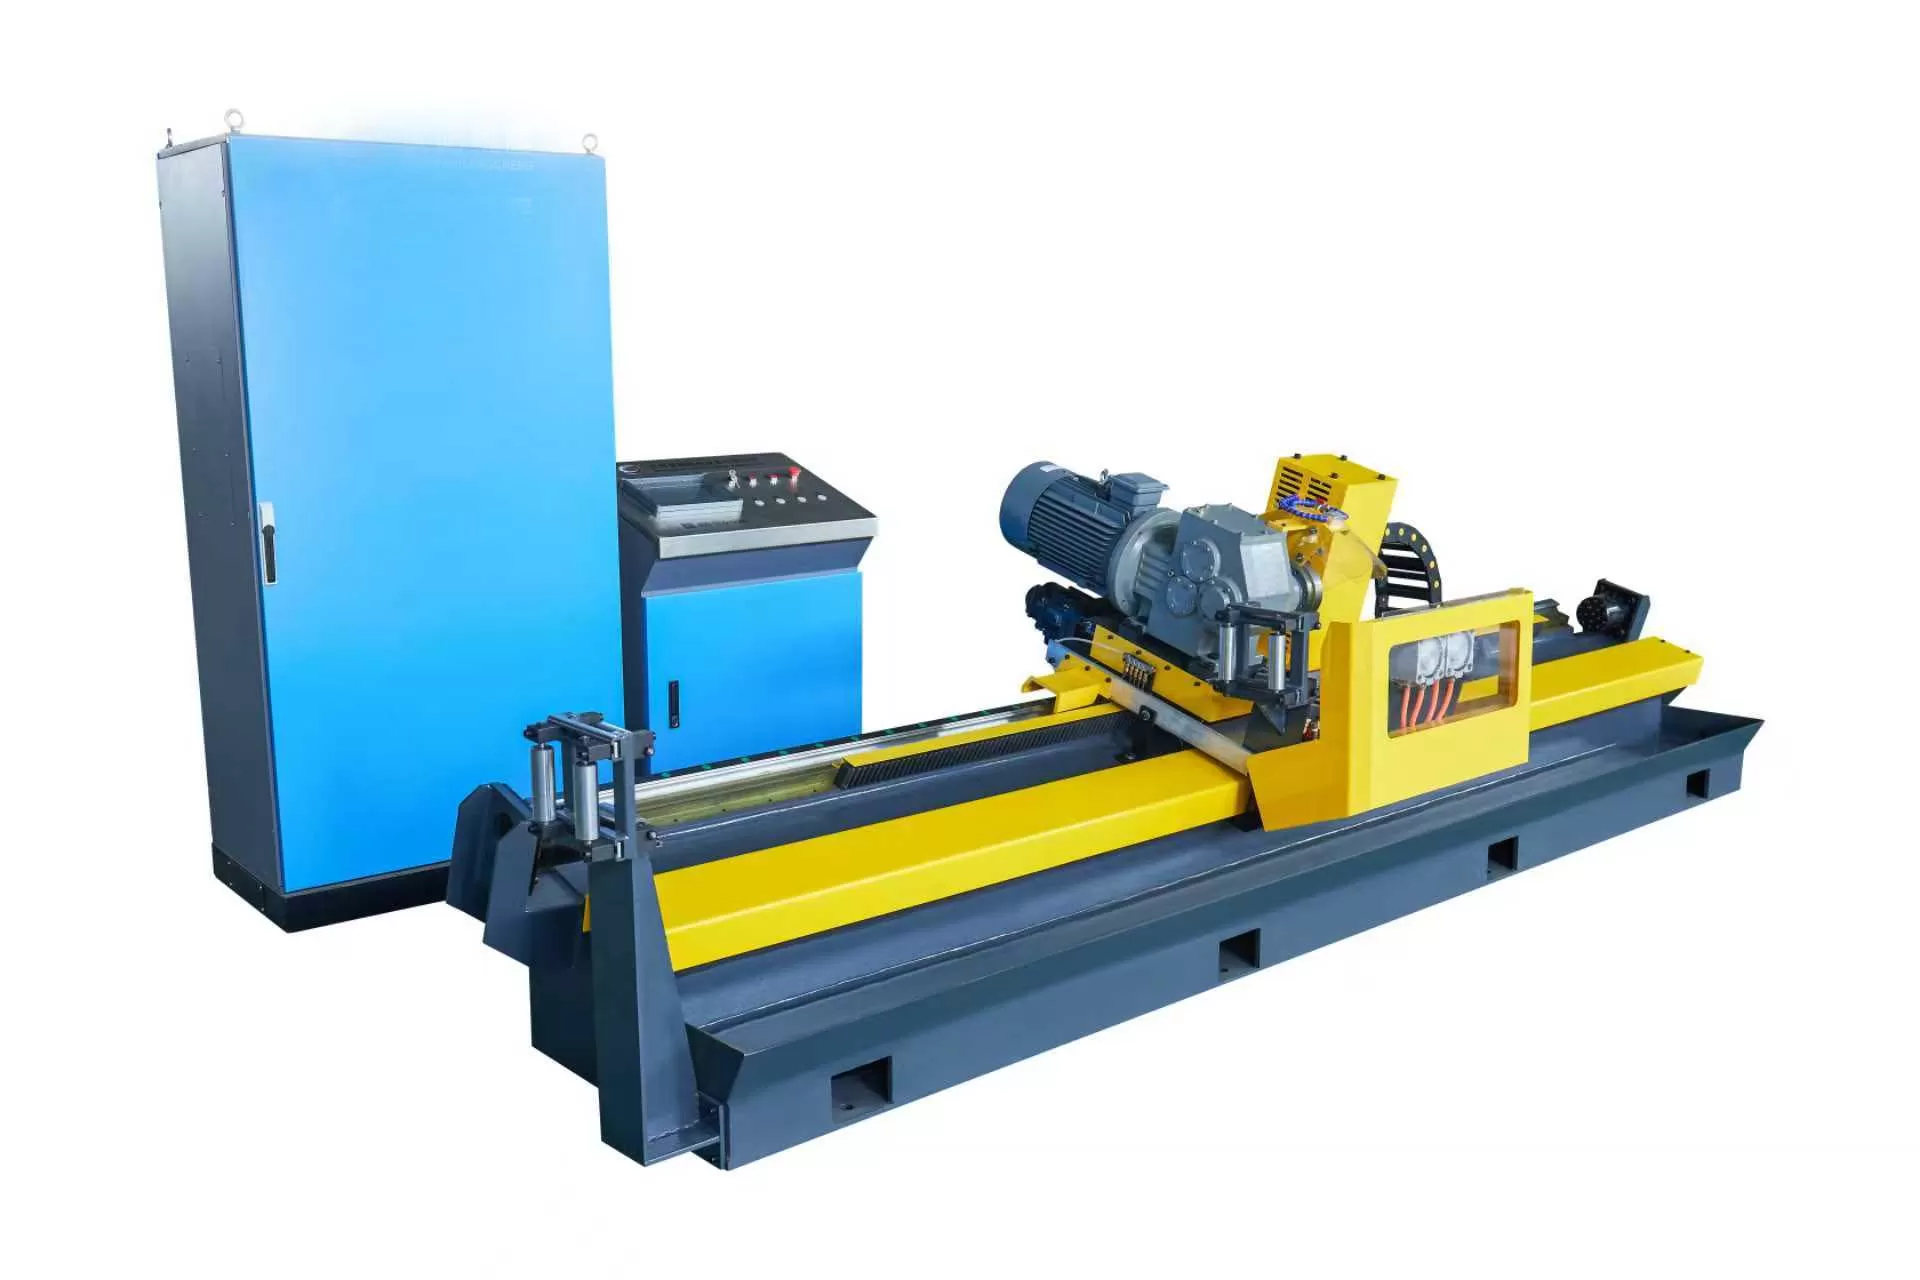
在用自动化的SANSO飞行切割锯升级工厂后,工厂看到了明显的财务收益:
- 直接人工节省:将三名操作员从次级去毛刺重新安排到下游包装和物流中($105,000/年)。
- 废料减少:切割长度误差和扁平端从1.2%降至0.15%。回收的优质钢材大约节省了$135,000的材料成本。
- 能源减少:从90kW的连续摩擦电机降到高效伺服驱动,每年节省超过$18,000的电费。
考虑到硬质合金锯片的重新磨锐成本,系统之间的总资本差异在不到14个月的时间内就收回了成本。工厂还获得了更高利润的汽车结构管合同。
常见问题解答 (FAQ)
Q1: 飞行冷锯能跟上我们的生产线速度吗?
A1: 是的,现代伺服驱动的冷锯轻松跟上标准结构轧钢生产线的速度。虽然机械刀片进给设定了物理切割时间,但多刀片设置和双轴飞行小车可以平稳处理从80 m/min到130 m/min的速度,具体取决于管道尺寸和壁厚。
Q2: 哪种刀片类型效果最好:HSS还是T.C.T?
A2: 高速钢(HSS)适合薄壁到中等壁厚的管道、小型型材和结构截面,因为刀片能很好地抵抗振动。钨合金刀片(T.C.T)切割速度更快,能够处理重壁厚度和高强度合金。然而,它们需要超刚性的切割小车以防止刀齿崩缺。
Q3: 我们可以将飞行冷锯改装到现有的轧钢生产线吗?
A3: 可以。您可以在不拆除整条生产线的情况下,用现代冷锯小车替换旧的摩擦切割站。工程师只需匹配您的轧钢床中心线高度,集成一个用于速度反馈的编码器跟踪轮,并与上游的紧急停止和联锁电路连接。
Q4: 摩擦锯片和冷锯片的刀片寿命比较如何?
A4: 摩擦锯片在需要更换或机械重新刻槽之前可以切割200到800次。优质的T.C.T冷锯片在磨锐之间可靠地提供2,500到5,000次干净切割,您可以使用自动磨削设备将硬质合金刀齿重新磨锐20到30次。
Q5: 冷却液如何影响冷锯的干净管切割?
A5: 冷锯使用最小量润滑(MQL)而不是高压液体冷却剂。MQL将生物可降解植物油的微小液滴直接喷入刀片切口。这可以冷却刀齿而不浸湿管道,使您的钢材保持干燥、无油,并准备好进行粉末涂层或发货。
今天就提升您的轧钢效率
您的切割站不应妨碍您的管道轧钢的盈利潜力。降低生产成本的第一步是减少废料、减少二次处理,并直接从出料台发运干净的产品。
SANSO设计了坚固、高精度的飞行冷锯系统,配置符合您的生产线速度、管道直径和钢材等级。让我们的工程师对您当前的设置进行投资回报计算。
准备好改善切割质量并消除二次加工吗?
向SANSO工程组提交您的管道规格(外径、壁厚范围、材料等级和生产线速度)以获得定制的切割提案和回报分析。
文章标签:





