
Accueil > Blogs > Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
2026-09-30
La fabrication de tubes à grande vitesse ne laisse aucune marge pour les goulets d'étranglement à la station de découpe. Les clients en aval dans les secteurs de l'automobile, du mobilier de précision et des structures exigent des tolérances de coupe strictes, des faces propres et un minimum de dommages sur les bords.
Si votre table de sortie livre des extrémités de tuyaux tordues ou un flash excessif, votre rentabilité chute rapidement. Les responsables de l'atelier font inévitablement face à une décision d'ingénierie cruciale : s'en tenir à la découpe par friction traditionnelle ou investir dans un système de scie froide volante automatisé.
Chez SANSO, nous concevons des lignes de machines de découpe de tubes sur mesure conçues pour résoudre ce dilemme exact. Bien que les scies à friction chaudes offrent des prix d'entrée bas, les scies froides haute performance modifient l'économie à long terme de l'atelier. Voici une analyse technique pour vous aider à faire le bon investissement pour votre usine.
Vous prévoyez une révision de ligne ? Contactez nos ingénieurs pour une évaluation personnalisée de la découpe de tubes aujourd'hui.
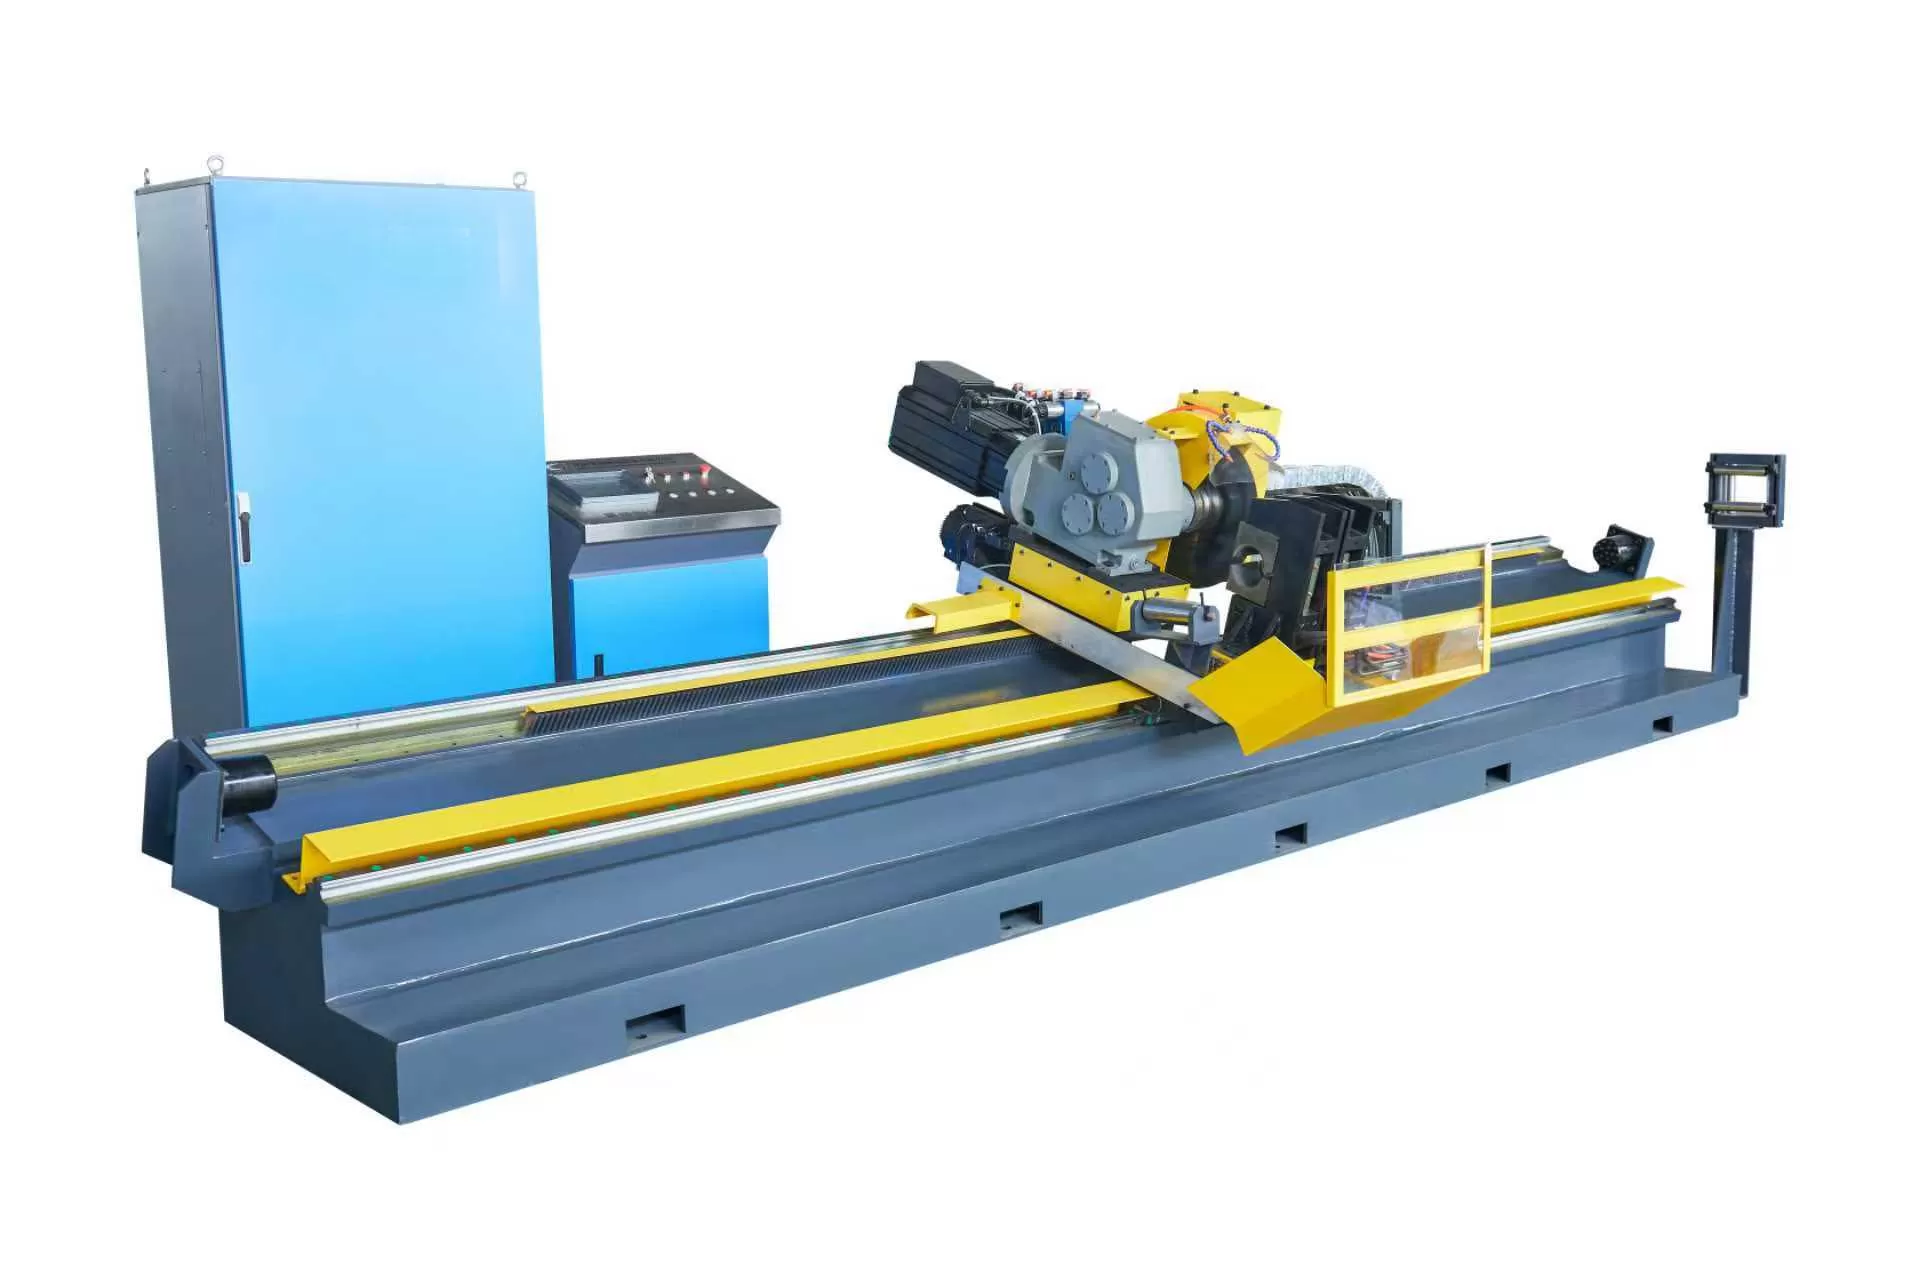
Principes mécaniques fondamentaux : Comment la physique dicte la qualité de coupe
La différence opérationnelle entre ces deux systèmes se résume au déplacement thermique plastique par rapport à l'usinage mécanique formant des copeaux. Cet écart fondamental en physique change tout concernant votre tuyau fini.
La scie à friction : Fusion thermique à grande vitesse
Une scie à friction ne coupe pas le métal comme une lame standard. Au lieu de cela, elle fait tourner un disque en alliage à haute teneur en carbone à des vitesses massives, généralement entre 2 000 et 3 000 RPM. Les vitesses périphériques de la lame dépassent souvent 80 à 100 mètres par seconde.
La lame entre en contact avec le tube en mouvement et s'appuie sur une friction extrême pour chauffer l'acier à un état fondu (au-dessus de 1 200 °C). Le disque expulse littéralement le métal ramolli hors de la fente. Cela crée un stress thermique intense, une large zone affectée par la chaleur (HAZ), une décoloration bleue distinctive le long du bord de coupe, et de grands bavures suspendues.
La scie froide volante : Usinage de précision à faible vitesse et couple élevé
Une scie froide volante coupe le tuyau par un véritable usinage mécanique. La lame tourne à une vitesse de rotation contrôlée et faible (généralement de 50 à 250 RPM) associée à un couple d'entraînement élevé. Elle utilise soit des lames de scie circulaire en acier rapide (HSS), soit des lames de scie circulaire à pointe en carbure de tungstène (T.C.T).
Le chariot de la scie se synchronise électroniquement avec le tube continu grâce à des moteurs servo avancés et des entraînements à crémaillère. Les dents individuelles usinent à travers l'épaisseur de la paroi comme un outil de fraisage, canalisant la chaleur de friction directement dans les copeaux évacués.
Le tube et la lame restent frais au toucher. Le résultat est un processus de découpe de tube propre et sans bavures qui préserve la structure microcristalline de votre acier, maintient les bords d'équerre et protège la géométrie nominale du tube.
Comparaison directe : Les indicateurs clés
1. Qualité du bord de coupe et coûts de traitement secondaire
La qualité de finition dicte directement combien de travailleurs vous avez besoin en aval.
- Scie à friction : Produit un important flash extérieur et intérieur. Si vous vendez des conduits de base ou des échafaudages bas de gamme, cela pourrait passer. Pour des tubes de qualité supérieure, vous devez acheminer les faisceaux vers des machines de débourrage hors ligne dédiées et des tables de finition. Cela ajoute de l'espace au sol, des étapes de manutention et des frais de main-d'œuvre.
- Scie froide : Coupe perpendiculairement avec des tolérances serrées (±1,0 mm ou mieux). Les bavures intérieures et extérieures sont pratiquement inexistantes. Vous contournez les lignes de chanfreinage et livrez directement à la table d'emballage ou directement aux lignes de stamping, d'hydroformage et de soudage robotisé.
2. Dépenses d'investissement initiales (CapEx) vs. Coûts d'exploitation (OpEx)
Regardez au-delà de la facture de la machine pour voir le véritable coût de possession.
- CapEx : Les scies à friction sont mécaniquement simples. Elles utilisent des disques en acier brut, un suivi pneumatique ou hydraulique de base, et des moteurs à induction AC standard. Les coûts d'achat initiaux restent bas. Une scie froide T.C.T exige un capital initial plus élevé en raison des contrôles de suivi servo-dynamiques, des chariots en fonte rigides et des systèmes de compensation de jeu automatisés.
- OpEx : Les lames à friction s'usent rapidement, nécessitant souvent un remplacement ou un re-dentage tous les quelques quarts. La consommation électrique élevée des moteurs de 75 kW à 130 kW fait grimper les factures d'électricité. En revanche, les lames T.C.T coûtent plus cher par unité, mais vous pouvez aiguiser chaque lame 15 à 30 fois. Les scies froides utilisent des entraînements servo à couple élevé plus petits qui réduisent les kilowattheures nets par tonne produite.
3. Environnement de l'usine, sécurité et réglementations sur le bruit (EHS)
Les normes environnementales obligent les usines à mettre à jour les équipements obsolètes.
- Scies à friction : Émettent des étincelles incandescentes à travers l'atelier, projettent de la poussière métallique fine dans l'air et crient à des niveaux de pression sonore supérieurs à 105 à 115 dBA. Cela entraîne des risques auditifs, des risques d'incendie et des maux de tête liés à la filtration de l'air.
- Scies froides : Fonctionnent en douceur sous 80 dBA, permettant des conversations à côté de la table de sortie. La lubrification en quantité minimale (MQL) applique des brumes d'huile végétale microscopiques directement sur les pointes des lames. La station produit des copeaux secs et propres qui tombent dans des bacs de recyclage sans flammes nues ni fumées dangereuses.
4. Vitesses de ligne et compatibilité avec l'épaisseur des parois
La géométrie des parois des tubes dicte votre point idéal opérationnel.
- Tubes ultra-fins : Les scies à friction gèrent les tuyaux à parois fines à des vitesses dépassant 120-150 m/min sans déviation de la lame. Les lames de scie froide ont du mal avec des parois très fines (moins de 0,8 mm) car les dents de la lame peuvent accrocher la peau métallique à moins que le serrage ne maintienne fermement.
- Parois moyennes à épaisses : Les scies froides excellent sur les tuyaux structurels lourds et les tubes automobiles à parois épaisses. Pousser une scie à friction à travers des profils de paroi de 4 mm à 8 mm nécessite une force moteur excessive, brûle les disques et laisse de grandes coulées de scories dentelées à l'intérieur du tube.
Comparaison entre la scie à friction et la scie froide
Utilisez cette comparaison technique pour évaluer les besoins de production de votre atelier :
| Métrique de Performance | Scie à Friction | Scie à Froid Volante |
|---|---|---|
| Mécanisme de Coupe | Fusion thermique des plastiques (2000-3000 RPM) | Fraisage mécanique (50-250 RPM) |
| État des Bords | Gros bavures, décoloration par chaleur élevée (HAZ) | Surface lisse et propre, pas de HAZ, sans bavures |
| Niveaux de Bruit | Danger sévère (105 - 115+ dBA) | Bruit faible (moins de 80 dBA) |
| Risques de Sécurité | Étincelles de feu ouvert, laitier chaud, fumées métalliques | Chariot fermé, risque d'incendie nul, copeaux propres |
| Tolérance de Longueur | Lâche (±3.0mm à ±5.0mm) | Haute Précision (±0.5mm à ±1.5mm) |
| Coût Initial de la Machine | Point d'entrée CapEx bas | CapEx modéré à élevé |
| Re-travail Secondaire | Fraisage et chanfreinage hors ligne obligatoires | Éliminé pour la plupart des applications standard |
| Support de Ligne SANSO | Rétrofitting standard disponible | Systèmes servo à double axe CNC complets |
Stratégie de Sélection : Comment Équiper Votre Ligne
Choisir le bon système de coupe ne consiste pas à acheter la machine la plus flashy. Il s'agit d'adapter votre équipement à votre portefeuille de contrats et à l'épaisseur des murs.
Choisissez une Scie à Friction Quand :
- Votre usine produit des biens de base à faible marge comme des tuyaux de serre, des conduits électriques, ou des poteaux de clôture agricoles où les clients ne pénalisent pas les extrémités rugueuses.
- Vous travaillez avec des tubes ultra-fins à des vitesses de fraisage continues dépassant 140 m/min où le temps de cycle de coupe à froid atteint des limites mécaniques.
- Votre entreprise fonctionne avec un capital de démarrage initial limité et n'a pas d'accès local à des services de affûtage de lames CNC de précision.
Vous Devez Passer à une Scie à Froid Volante Quand :
- Vous fabriquez des produits critiques : rails de châssis automobiles hydroformés, cylindres d'amortisseurs, tubes de chaudière, ou tuyaux de ligne API.
- Vous devez réduire les coûts de main-d'œuvre secondaires en éliminant les stations de finition et de débavurage manuelles autonomes.
- Votre usine est soumise à des codes de bruit stricts et à des inspections environnementales qui interdisent la coupe à étincelles ouvertes.
- Vous souhaitez améliorer l'efficacité globale de l'équipement (OEE) avec des changements de recette automatisés qui éliminent les ajustements de lame entre les séries de production.
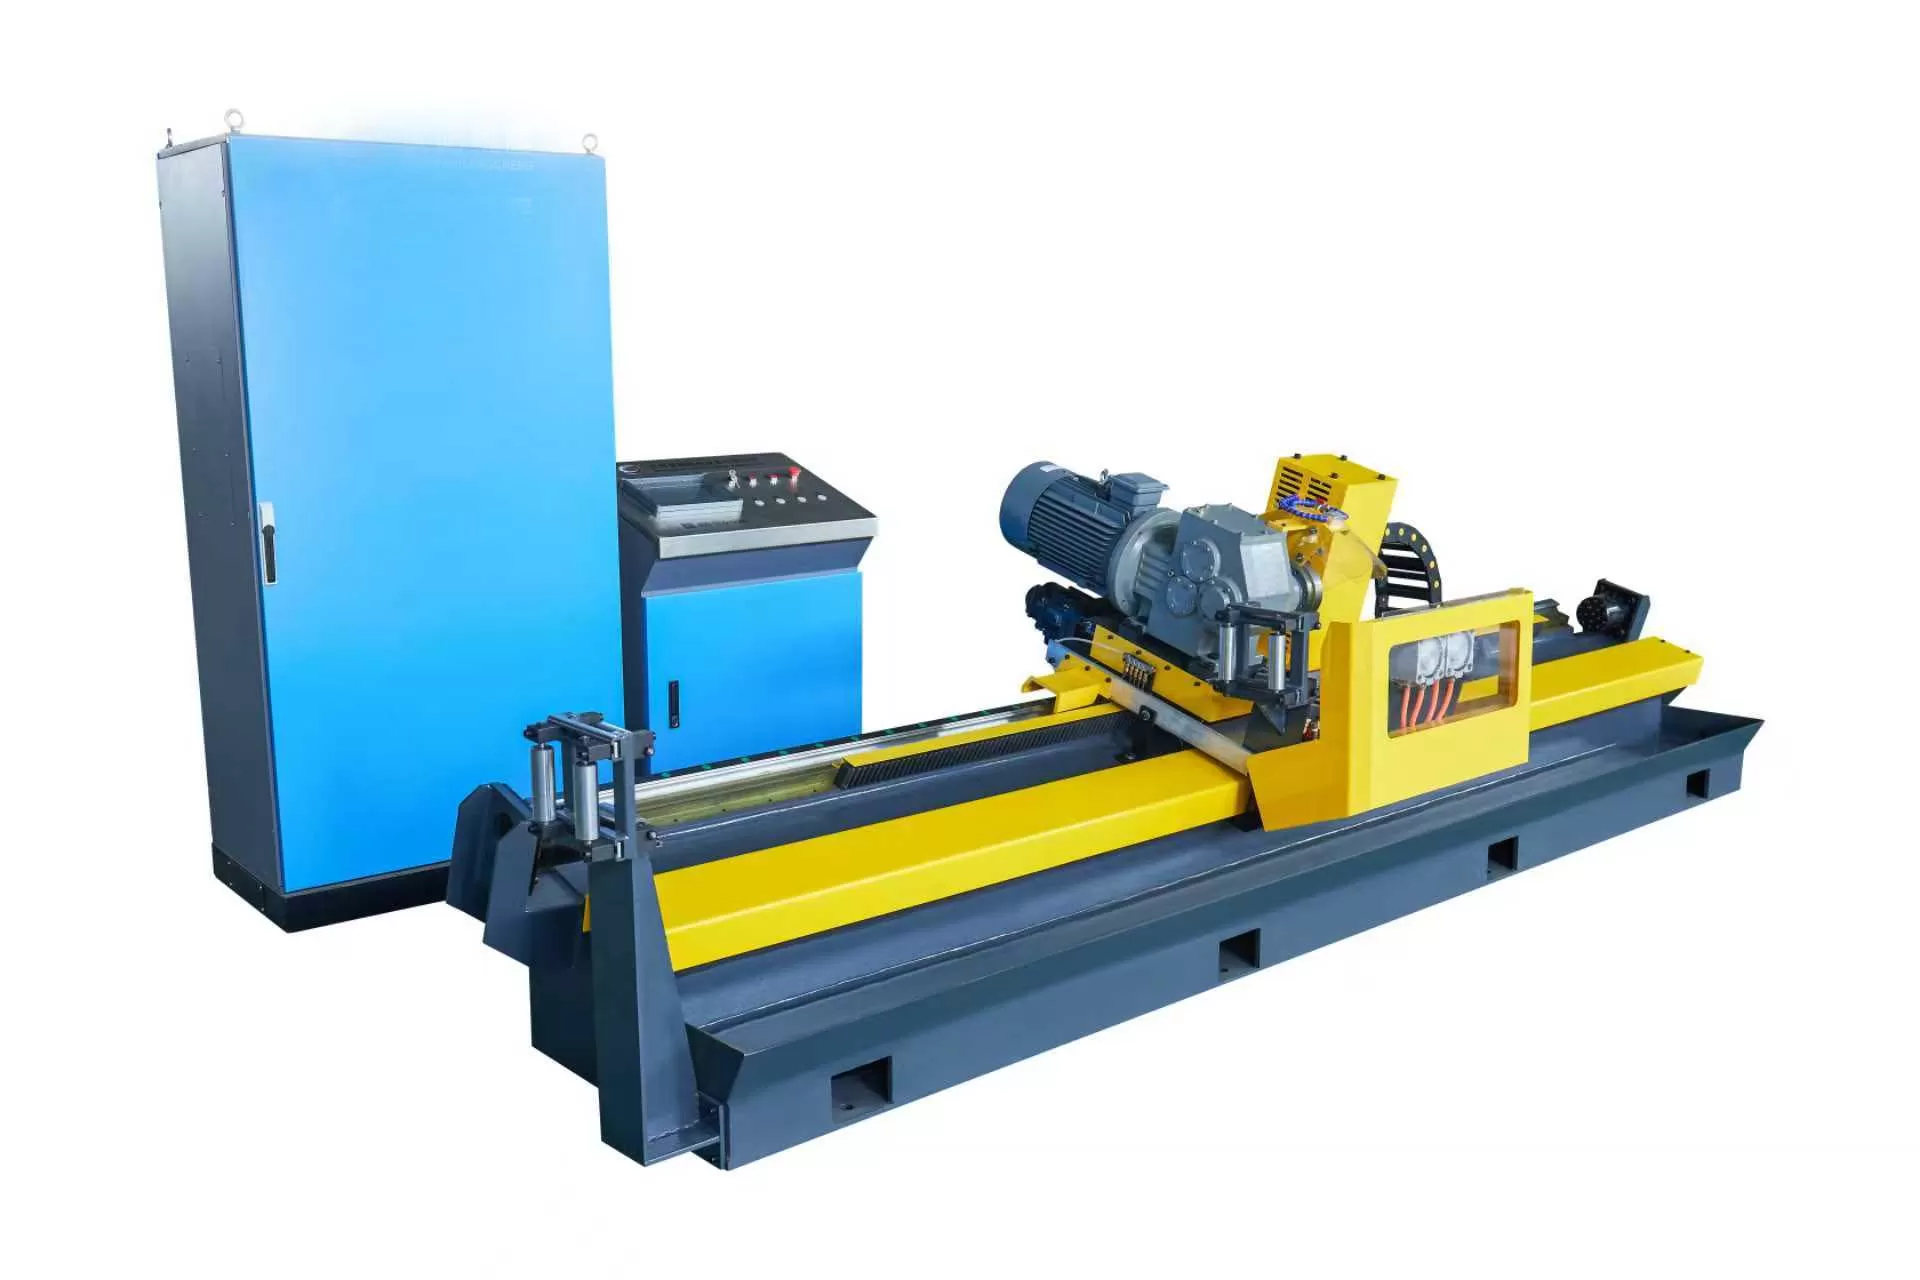
Remboursement Financier : Un Exemple Pratique de ROI d'Usine
Examinons une usine standard de tube en acier au carbone produisant 30 000 tonnes métriques de tuyaux ronds ERW par an (diamètre extérieur : 48mm à 76mm, épaisseur de mur : 2.5mm à 3.5mm).
La ligne de scie à friction de base nécessitait trois travailleurs à temps plein en équipes pour faire fonctionner des machines de chanfreinage hors ligne. Elle produisait environ 1.2 % de déchets provenant des extrémités de tuyaux écrasés et des longueurs irrégulières, et consommait 12 lames de friction par semaine.
Après avoir modernisé l'usine avec une scie à coupe volante SANSO automatisée utilisant des lames T.C.T, l'usine a constaté des gains financiers clairs :
- Économies de main-d'œuvre directe : Repositionnement de trois opérateurs de déburrage secondaire directement dans l'emballage et la logistique en aval (105 000 $/an).
- Réduction des déchets : Les erreurs de longueur et les extrémités aplaties sont passées de 1,2 % à 0,15 %. La récupération de cet acier de première qualité a généré environ 135 000 $ d'économies sur les coûts de matériel.
- Réduction de l'énergie : Passé d'un moteur à friction de 90 kW à des entraînements servo à haute efficacité, économisant plus de 18 000 $ par an sur les factures d'électricité.
En tenant compte des coûts de réaffûtage des lames de scie en carbure, la différence de capital totale entre les systèmes s'est amortie en un peu moins de 14 mois. L'usine a également eu accès à des contrats de tubes structurels automobiles à plus forte marge.
Questions Fréquemment Posées (FAQ)
Q1 : Une scie froide volante peut-elle suivre la vitesse de notre ligne ?
A1 : Oui, les scies froides modernes à entraînement servo maintiennent facilement le rythme avec les lignes de laminage structurel standard. Bien que l'alimentation mécanique de la lame fixe un temps de coupe physique, les configurations à plusieurs lames et les chariots volants à double axe gèrent en douceur des vitesses allant de 80 m/min à 130 m/min, selon la taille du tube et l'épaisseur de la paroi.
Q2 : Quel type de lame fonctionne le mieux : HSS ou T.C.T ?
A2 : L'acier à grande vitesse (HSS) convient aux tuyaux à paroi fine à moyenne, aux petits profils, et aux sections structurelles car les lames tolèrent bien les vibrations. Les lames à pointe en carbure de tungstène (T.C.T) coupent plus vite et traversent les épaisseurs de paroi lourdes et les alliages à haute résistance. Cependant, elles nécessitent un chariot de coupe ultra-rigide pour éviter l'ébréchage des dents.
Q3 : Pouvons-nous retrofitter une scie froide volante sur une ligne de laminage existante ?
A3 : Oui. Vous pouvez remplacer une ancienne station de coupe à friction par un chariot de scie froide moderne sans démonter toute la ligne. Les ingénieurs doivent simplement faire correspondre la hauteur de la ligne centrale de votre lit de laminage, intégrer une roue de suivi d'encodeur pour le retour d'information sur la vitesse, et se connecter aux circuits d'arrêt d'urgence et d'interverrouillage en amont.
Q4 : Comment la durée de vie des lames se compare-t-elle entre les disques de friction et les lames de scie froide ?
A4 : Les disques de scie à friction coupent entre 200 et 800 fois avant de nécessiter un remplacement ou un re-dentage mécanique. Une lame de scie froide T.C.T de qualité fournit de manière fiable entre 2 500 et 5 000 coupes nettes entre les affûtages, et vous pouvez réaffûter les dents en carbure jusqu'à 20 ou 30 fois avec un équipement d'affûtage automatisé.
Q5 : Comment le liquide de refroidissement affecte-t-il la coupe propre des tubes sur les scies froides ?
A5 : Les scies froides utilisent une Lubrification en Quantité Minimale (MQL) au lieu d'un liquide de refroidissement à haute pression. La MQL projette des micro-gouttelettes d'huile végétale biodégradable directement dans la fente de la lame. Cela refroidit les dents sans tremper le tube, laissant votre acier sec, sans huile, et prêt pour le revêtement en poudre ou l'expédition.
Améliorez l'Efficacité de Votre Laminoir Aujourd'hui
Votre station de coupe ne devrait pas freiner le potentiel de gain de votre laminoir à tubes. Réduire les coûts de production commence par couper les déchets, réduire la manipulation secondaire, et expédier des produits propres directement depuis la table de sortie.
SANSO conçoit des systèmes de scie froide volante robustes et de haute précision configurés pour vos vitesses de ligne, diamètres de tuyaux et qualités d'acier. Laissez nos ingénieurs effectuer un calcul de retour sur investissement sur votre configuration actuelle.
Prêt à améliorer la qualité de coupe et à éliminer le fraisage secondaire ?
Soumettez vos spécifications de tuyau (OD, plage d'épaisseur de paroi, qualité de matériau, et vitesse de ligne) au groupe d'ingénierie SANSO pour recevoir une proposition de coupe personnalisée et une analyse de retour sur investissement.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
