Explorez des études de cas, des conseils de maintenance et des articles d'experts de notre équipe.
Accueil>Blogs> Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
2026-09-29
La fabrication de tuyaux en acier soudés par résistance électrique (ERW) équilibre la métallurgie, la physique de l'induction électrique et la mécanique de déformation à froid continue. Un laminoir à tube erw contemporain transforme des bobines brutes à chaud ou à froid en tuyaux de ligne de qualité structurelle, automobile ou API. Atteindre des tolérances dimensionnelles étroites, l'intégrité des soudures structurelles et un minimum de déchets matériels nécessite un contrôle précis de chaque phase de la ligne de production. Les défaillances d'ingénierie à l'entrée de la bande, aux passes de formage ou au composé de jonction de soudure en aval provoquent des erreurs d'ovalité, des soudures éclatées ou une dégradation prématurée des outils.
Chez SANSO, nous concevons des machines de production de tubes et de tuyaux de qualité industrielle pour résoudre ces défis. Cet aperçu technique décompose le continuum mécanique multi-étapes de la ligne de laminoir à tube ERW, analyse la physique derrière le soudage haute fréquence et décrit les paramètres d'ingénierie nécessaires pour maximiser le temps de fonctionnement continu de l'usine.
1. La section de préparation et d'entrée de bande
Le fonctionnement continu de l'usine dépend d'un approvisionnement ininterrompu en matières premières. La section d'entrée doit aplatir les bandes d'acier entrantes, joindre les extrémités des bobines successives et alimenter les unités de formage sans arrêter les postes de déformation.
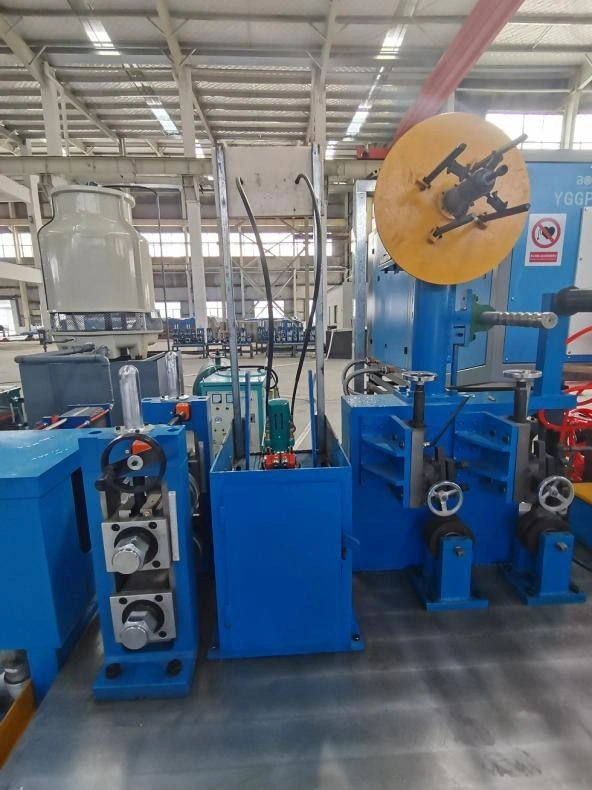
Déroulage et pelage : Des bobines de forte épaisseur sont montées sur des dérouleurs à double cône ou à mandrin extensible. Des amortisseurs hydrauliques et des lames de pelage guident l'extrémité de la bande directement dans l'unité de nivellement sans provoquer de rayures de surface ou de déformation des bords.
Nivellement et aplanissement de précision : Les aplanisseurs à plusieurs rouleaux éliminent les déformations de la bobine, les courbures transversales et les contraintes résiduelles de enroulement. Une planéité précise avant la déformation empêche le suivi asymétrique tout au long des postes de roulage.
Coupe et soudage des extrémités : Pour maintenir une production continue, la queue de la bobine épuisée est coupée carrément par un cisaillement hydraulique et jointe à l'extrémité de la bobine entrante par soudage TIG automatisé, plasma ou laser à état solide.
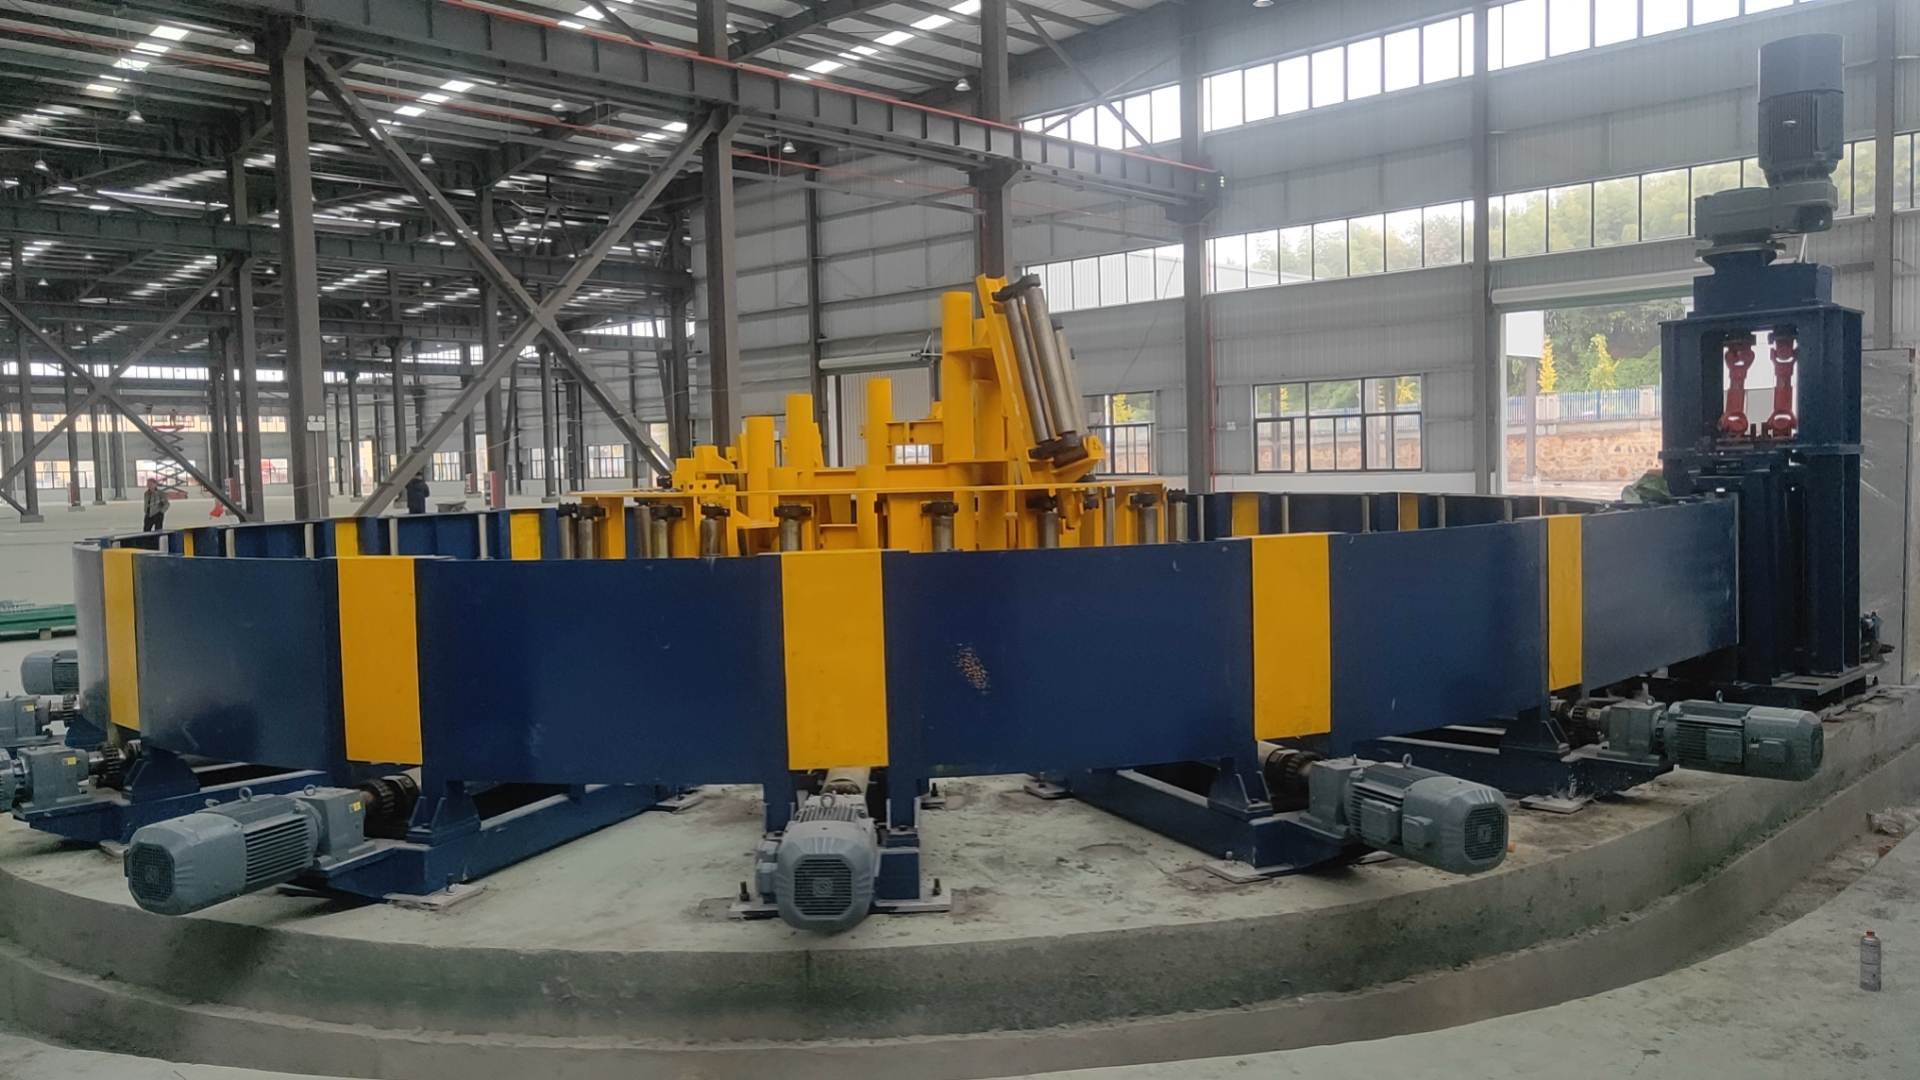
Accumulateur spiral horizontal : Pendant que les extrémités de la bande sont serrées et soudées, l'accumulateur fournit du matériel tamponné à l'usine de formage continue. La capacité de stockage de bande détermine le temps de cycle autorisé pour les opérations de jonction d'extrémité sans diminuer la vitesse de l'usine en aval.
2. Mécanique de formage à froid : progression de déformation et de passe de finition
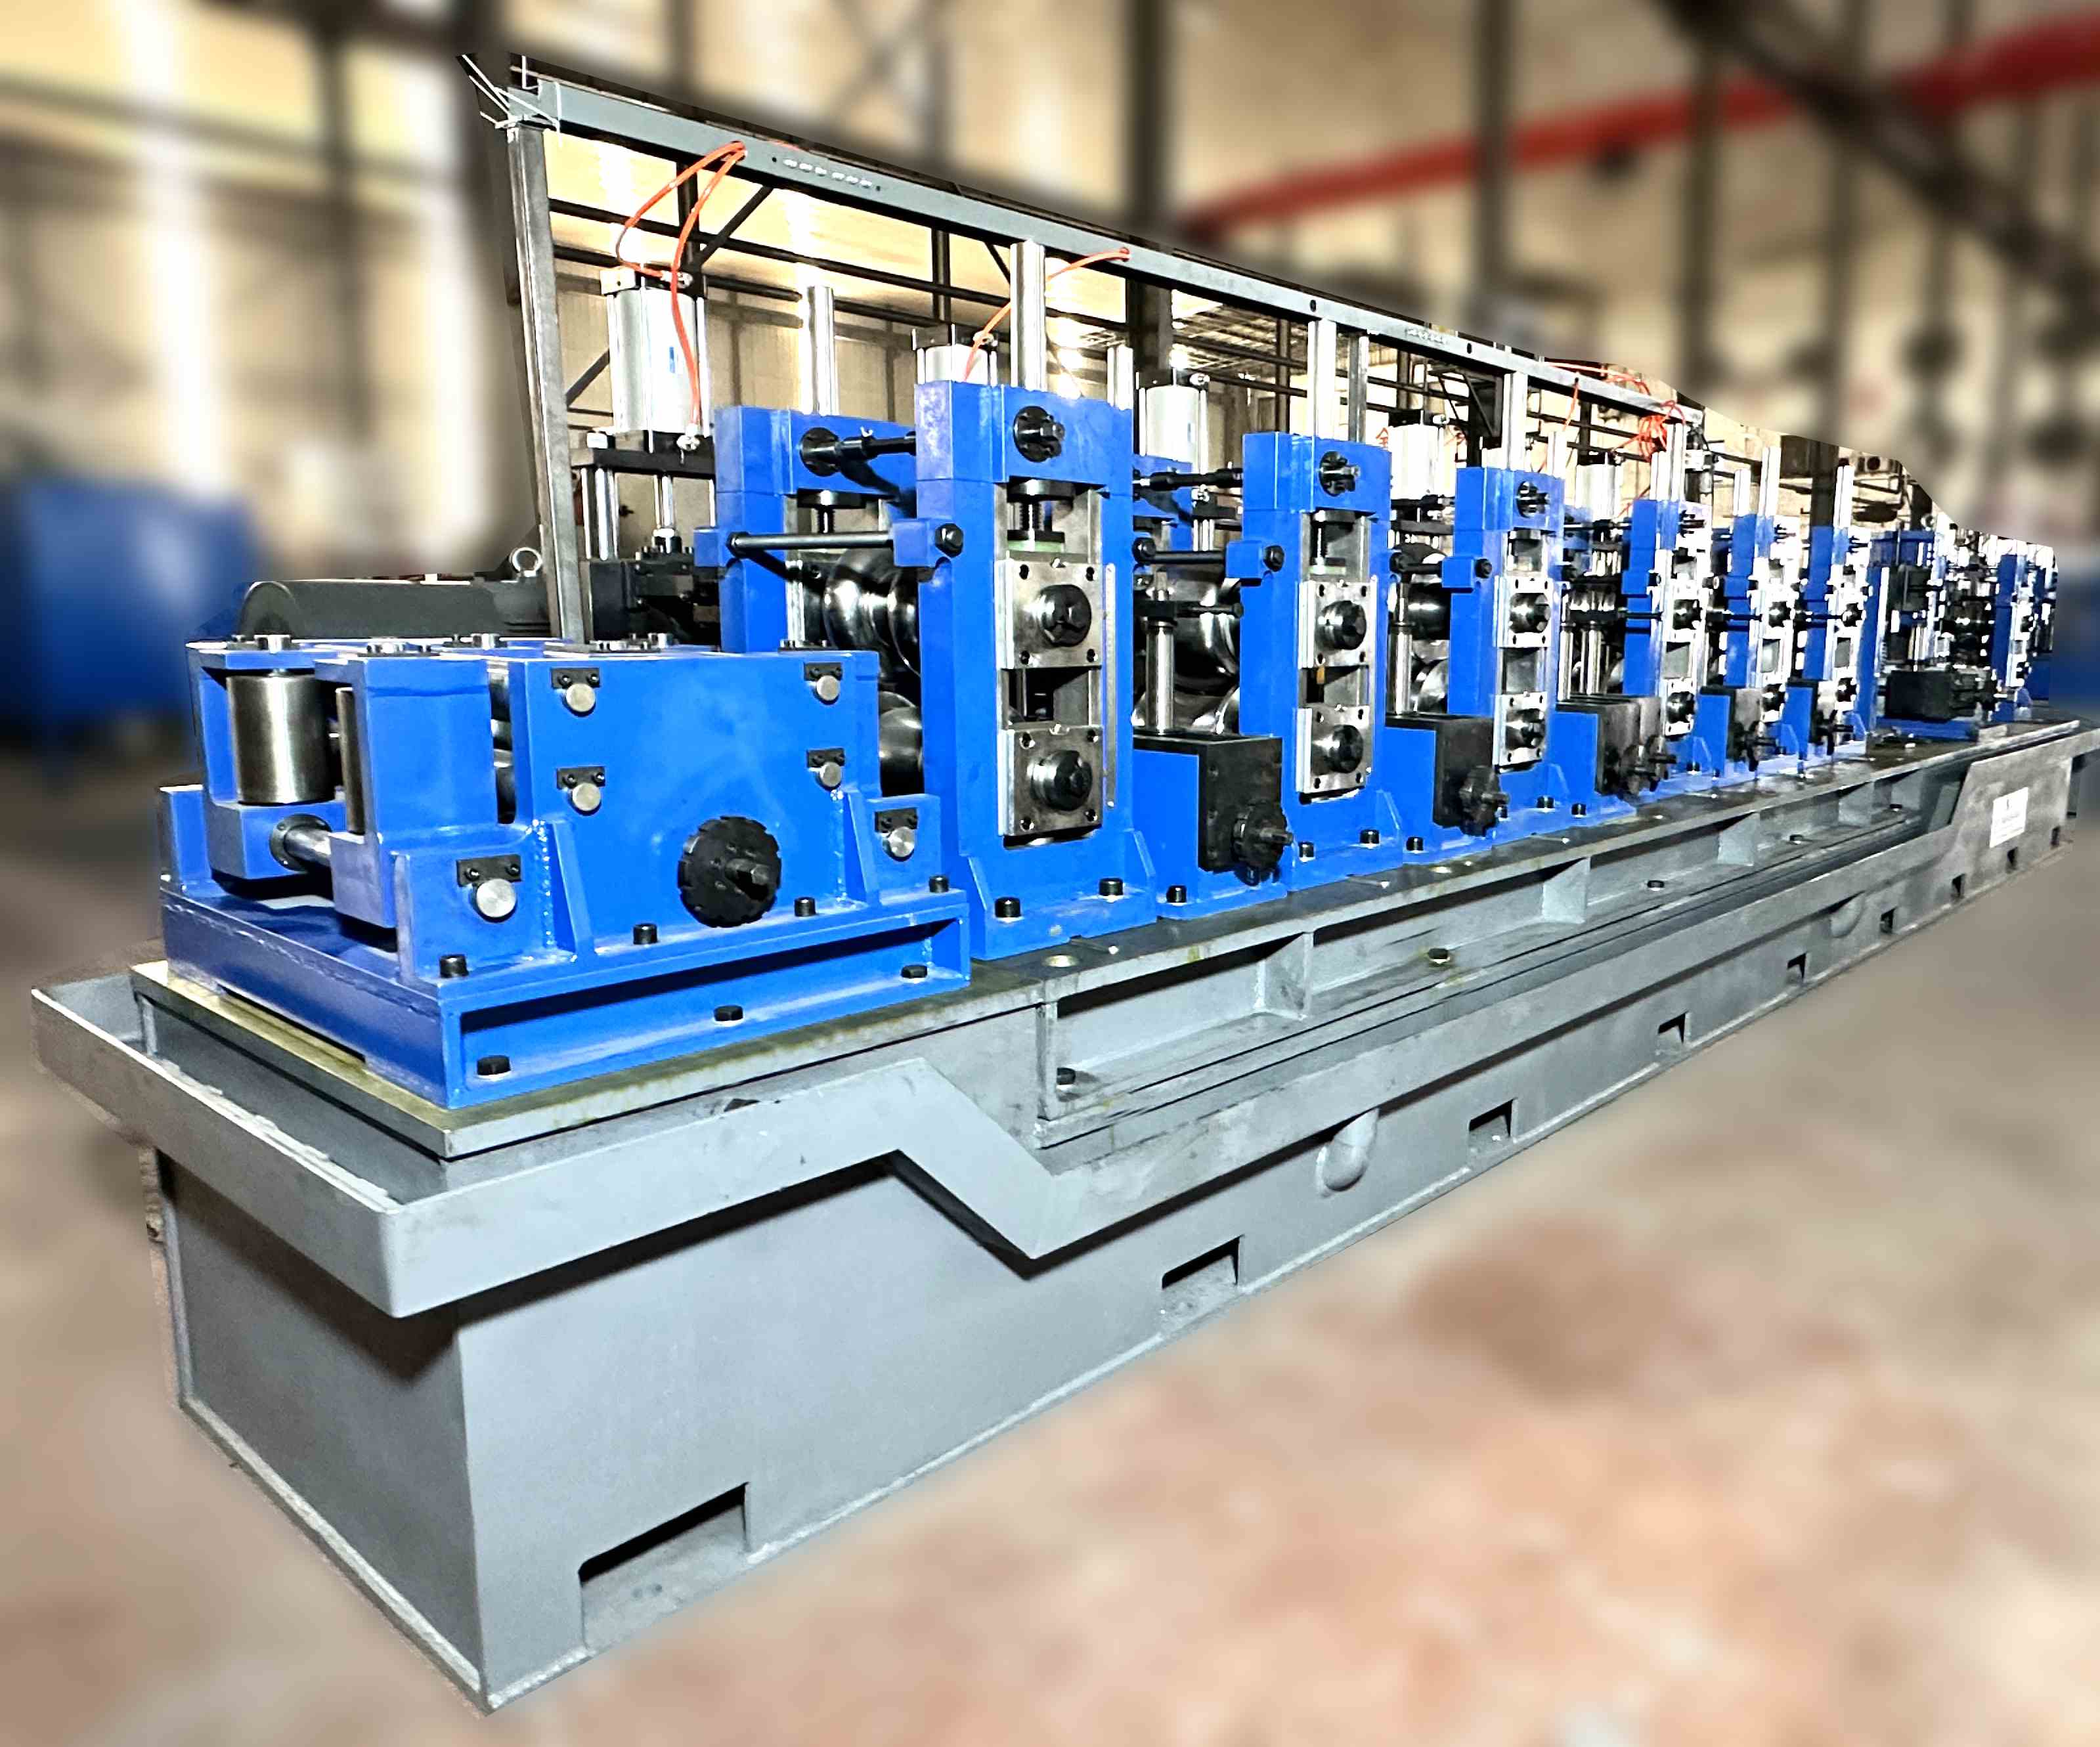
La section de formage plie progressivement la bande plate en un tube rond à couture ouverte par formage à froid. Cette section est divisée en zones de déformation et de passe de finition pour éviter l'étirement des bords, le flambage et le plissement des bords.
Section de déformation (formage grossier)
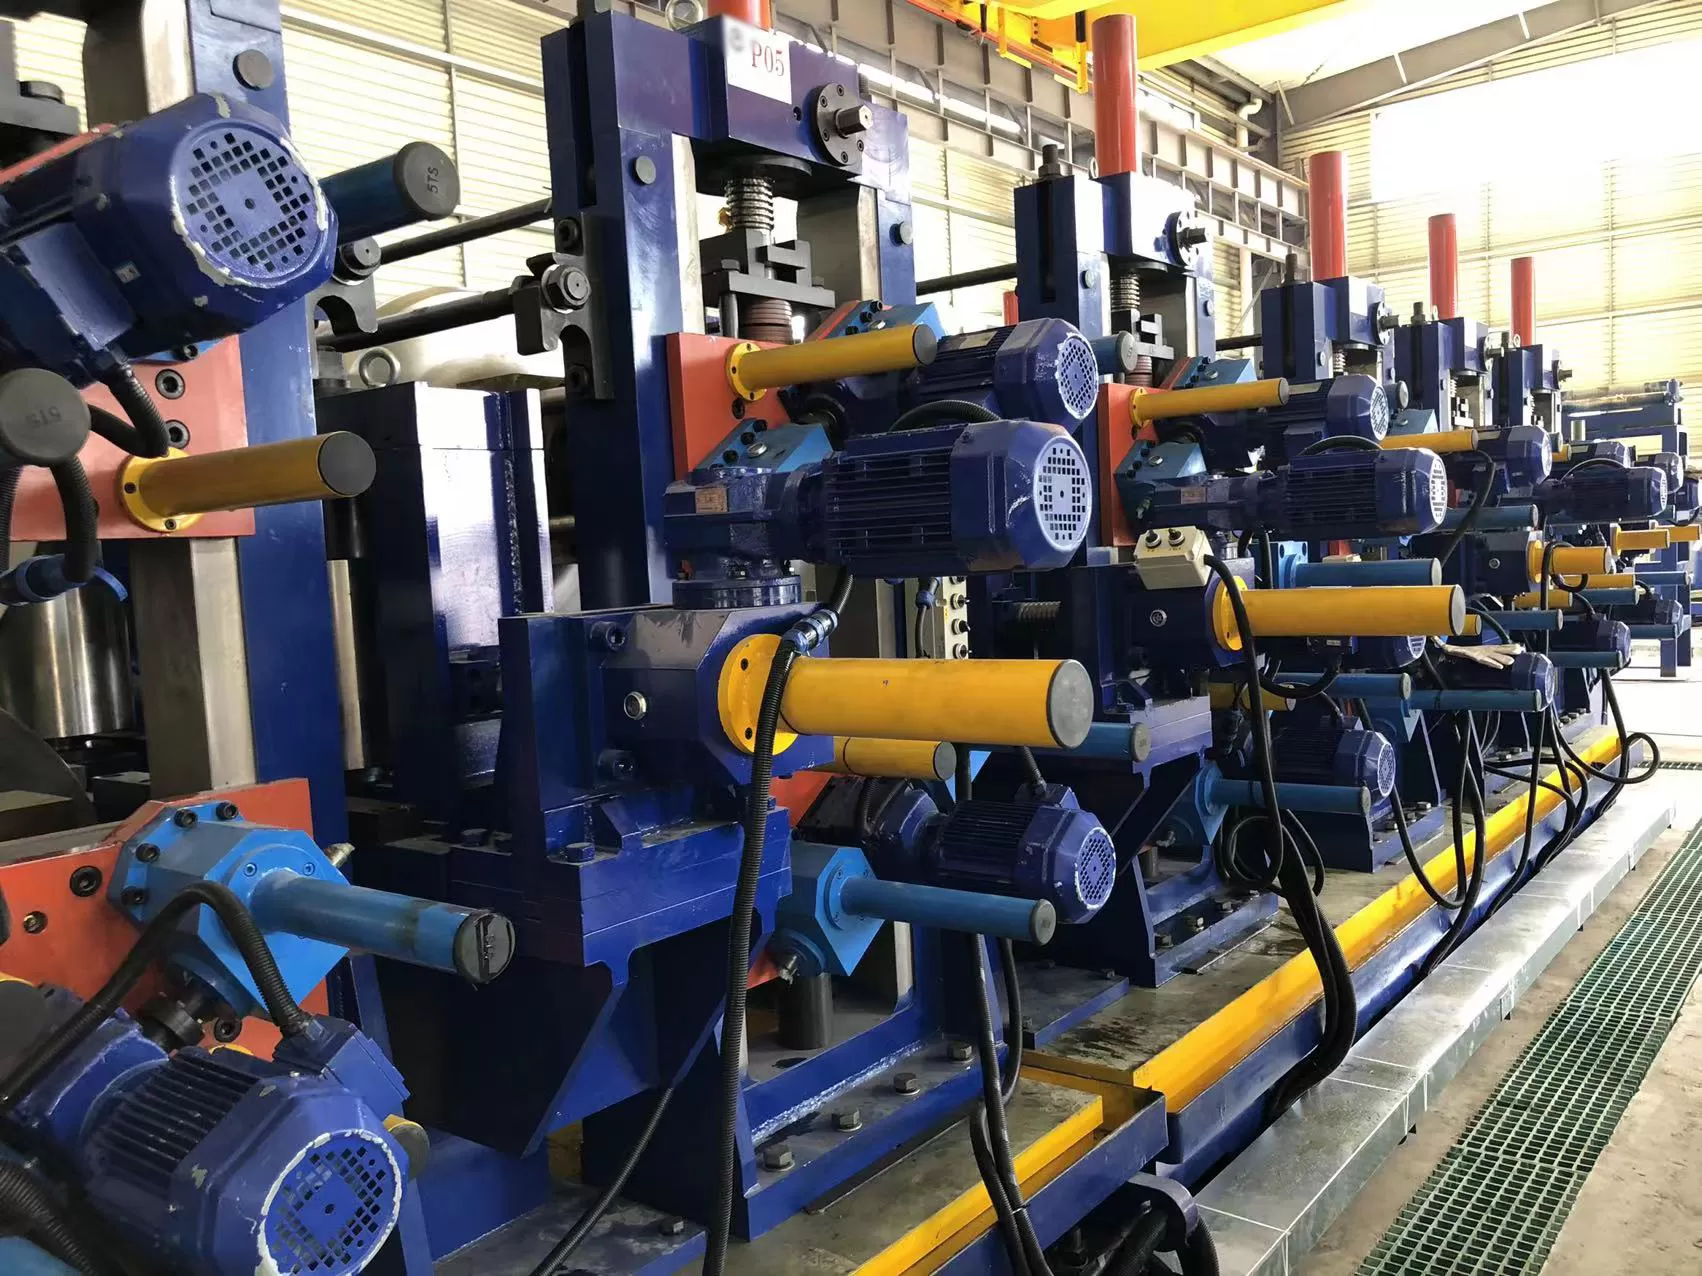
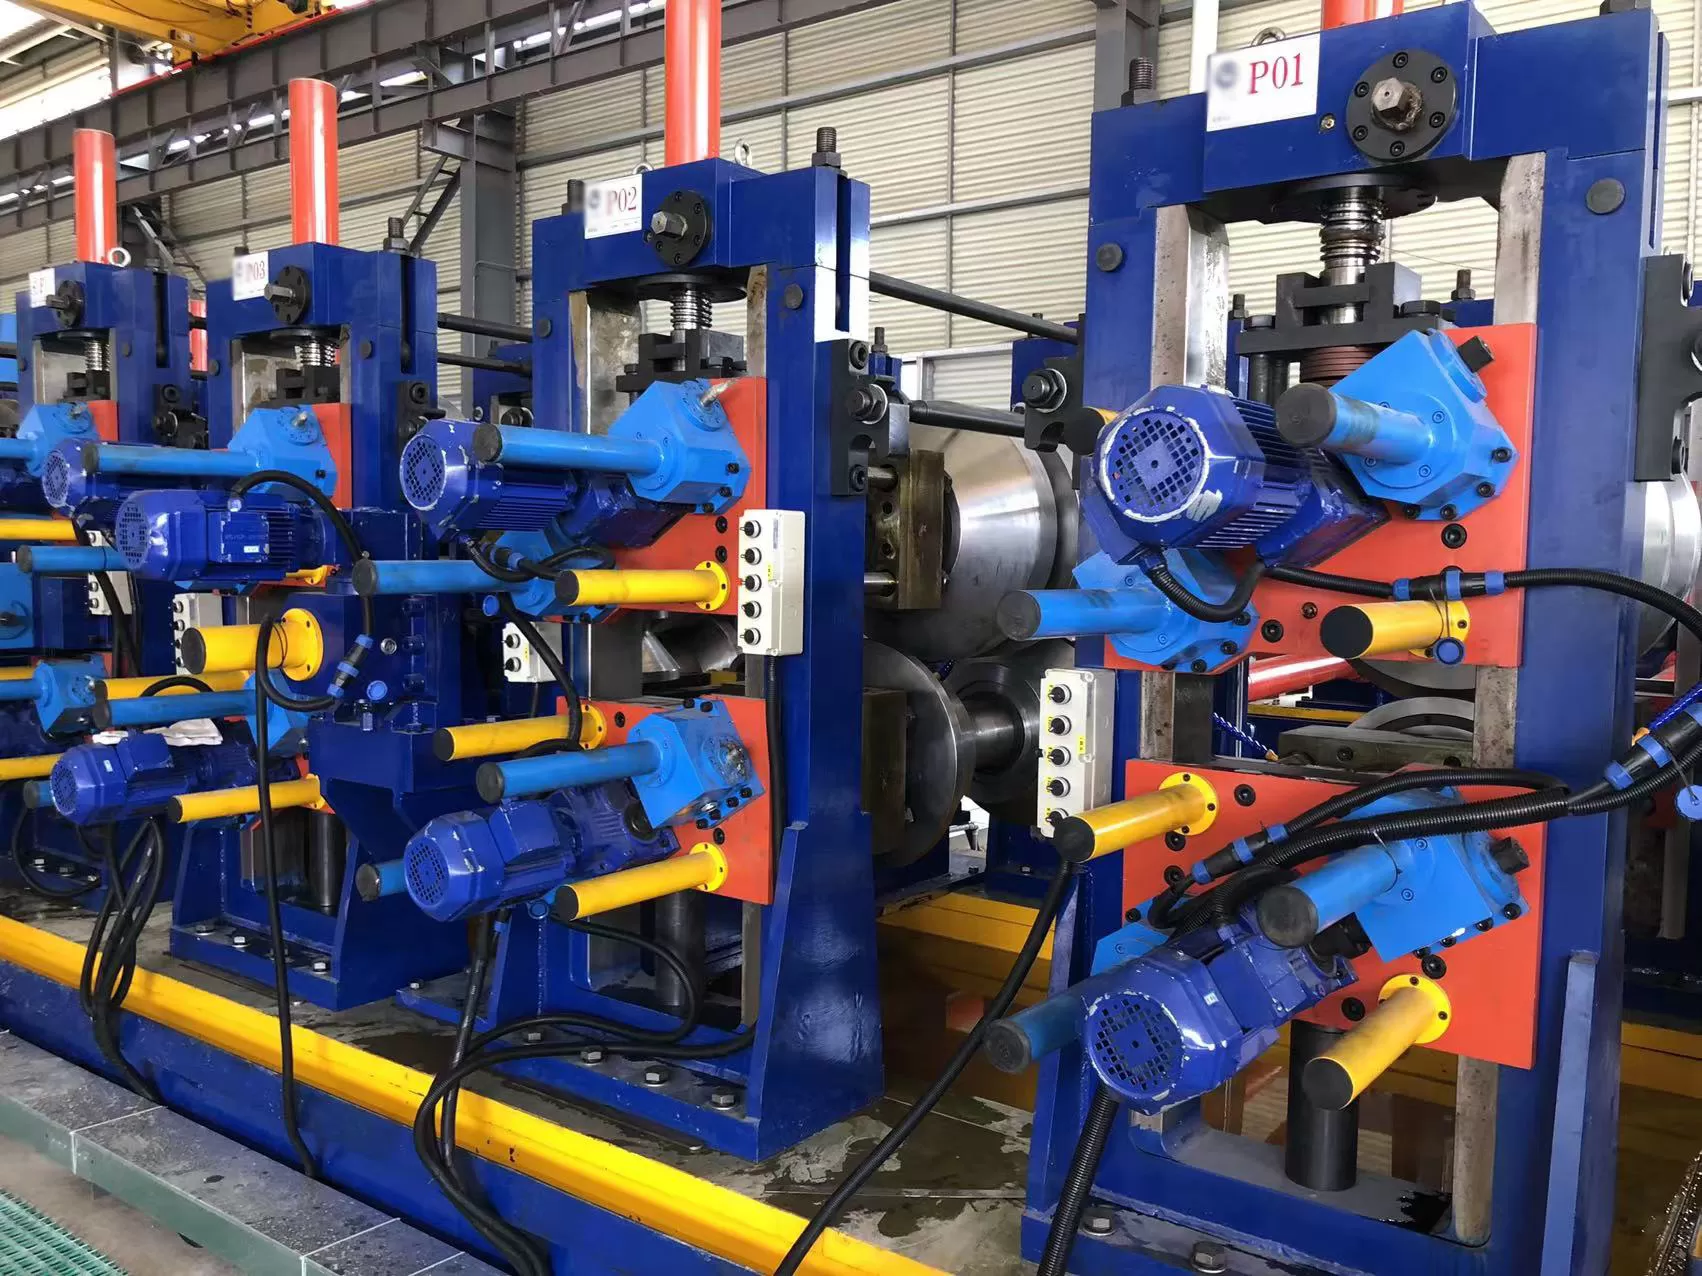
La déformation initiale repose sur des postes de déformation entraînés horizontalement associés à des rouleaux latéraux verticaux inactifs. Les usines avancées emploient souvent des configurations de formage en W ou de formage en cage :
Postes de déformation entraînés : Courbent uniformément la section centrale de la bande tout en gardant les bords extérieurs droits, atténuant l'élongation différentielle le long de l'axe de la bande.
Systèmes de formage en cage : Remplacent les outils à rayon fixe par des groupes de petits rouleaux réglables, permettant un guidage continu des bords, réduisant le temps de changement de rouleaux et minimisant le stress résiduel localisé.
Section de passe de finition (formage de précision des bords)
La transition d'une forme 'U' à une forme cylindrique ouverte 'O' se produit au sein des postes de passe de finition. Les rouleaux présentent une lame centrale intégrée ou une ailette :
Coinage et conditionnement des bords : Les lames de finition guident les bords de la bande, polissent les coutures de la bande et définissent l'angle d'approche correct ($2^\circ$ à $7^\circ$) dans l'apex de soudage.
Compression circonférentielle : Les rouleaux de passage de finition contrôlent les dimensions du périmètre, assurant l'alignement des bords (prévenant les décalages haut-bas) juste avant le chauffage par induction.
3. Soudage à haute fréquence et conditionnement des coutures
La performance d'un Laminoir à tubes ERW se concentre sur la jonction de soudure. Les usines modernes emploient principalement le soudage par induction à haute fréquence (HFI) plutôt que des pointes de conduction par contact pour éviter la brûlure de surface et l'usure mécanique.
La physique du soudage par induction à haute fréquence
Le courant de soudage oscille généralement entre 200 kHz et 450 kHz. À ces hautes fréquences, deux phénomènes électromagnétiques fondamentaux régissent le profil thermique :
Effet de peau : Le courant se concentre sur la périphérie extérieure extrême du bord de la bande, restreignant la dispersion thermique dans le métal parent.
Effet de proximité : Les chemins de courant le long des bords opposés de la bande s'attirent, concentrant la chaleur à l'apex de convergence juste avant le point de compression.
Le noyau d'impédance : Positionné en interne sous le point de soudure, un impédance ferrite refroidi par eau augmente l'impédance inductive de l'intérieur du tube. Cela concentre le flux magnétique à travers la couture de soudure ouverte, augmentant l'efficacité électrique et réduisant les besoins en puissance d'entrée.
Forgeage et élimination des éclats
Une fois que les bords de la bande atteignent la température de forgeage ($1350^\circ\text{C}$ à $1450^\circ\text{C}$ pour l'acier au carbone), des rouleaux de compression lourds appliquent une pression radiale, expulsant les oxydes fondus, le laitier liquide et les impuretés de l'articulation.
Liaison en phase solide : Les matériaux expulsés forment l'éclat de soudure du diamètre extérieur (OD) et du diamètre intérieur (ID), laissant une soudure de grain à l'état solide et pur à travers la couture.
Ébavurage en ligne : Des inserts en carbure rigides OD taillent l'éclat de soudure externe à niveau avec le contour du tube. Les tubes industriels à spécifications critiques utilisent également des ébavureurs internes ID supportés par mandrin pour retirer le cordon racine, prévenant la turbulence d'écoulement ou les points de contrainte structurelle.
Normalisation de la couture : Le cycle de chauffage rapide et de trempe forme une zone affectée par la chaleur (HAZ) martensitique/bainitique dure et cassante. Le traitement thermique post-soudage inductif à fréquence moyenne (PWHT) chauffe la couture à des températures de normalisation ($880^\circ\text{C}$ à $950^\circ\text{C}$), recristallisant la structure du grain pour correspondre à la ténacité et à la ductilité du métal parent.
4. Dimensionnement, transformation de profil et redressage
Après le refroidissement à l'air de la couture de soudure et les cycles de trempe à l'eau émulsifiée, le tube fermé passe dans le laminoir pour atteindre les tolérances dimensionnelles finies, la rondeur et les sections transversales spécifiées.
Passes de dimensionnement de précision : Plusieurs stands de dimensionnement à deux ou quatre rouleaux entraînés compressent progressivement le diamètre du tube de 1 % à 3 %. Ce processus de travail à froid corrige les distorsions de rétrécissement induites par la soudure et garantit des tolérances exactes de diamètre extérieur.
Unités de tête turque et façonnage de profil : Si le produit final nécessite des profils carrés, rectangulaires, ovales ou plats-ovales, le tube mère rond passe à travers des unités de tête turque à quatre rouleaux multi-axes. Ces rouleaux redessinent la section transversale sans nécessiter de repositionnement des soudures, contrôlant les rayons des coins et la distribution de l'épaisseur des parois.
Redressage en ligne : Les arrangements de rouleaux intégrés corrigent l'arc, le carrossage et les torsions, offrant des tolérances de rectitude dans les normes de l'industrie (par exemple, 1,0 mm à 1,5 mm par mètre).
5. Coupure automatisée et finition secondaire
Les opérations de finition en aval doivent maintenir la vitesse de ligne sans provoquer de bavures sur les bords, de flare à l'extrémité ou de déformation en ovalité aux extrémités des tuyaux.
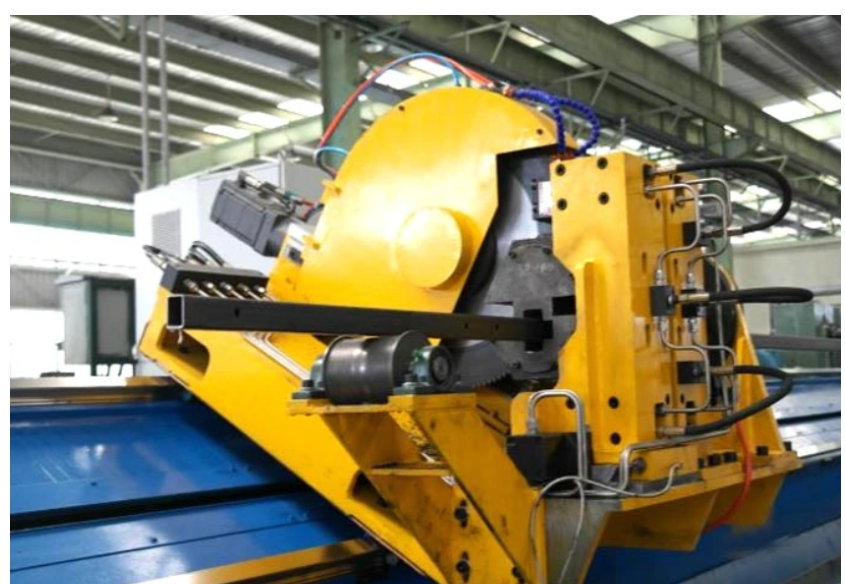
Scie froide volante CNC : Les anciennes scies à friction coupent les tuyaux par chauffage via friction abrasive, générant des bavures internes, un bruit fort et des zones affectées par la chaleur aux extrémités des tuyaux. Les lignes modernes disposent de scies froides volantes CNC avec des lames circulaires à pointe en carbure. Le chariot se synchronise dynamiquement avec la vitesse du laminoir, coupant proprement perpendiculairement à l'axe avec une génération minimale de bavures.
Essai non destructif (END) : Les systèmes d'inspection en ligne en temps réel évaluent la soudure. Les unités de courant de Foucault et les matrices d'essai ultrasonique (UT) à grande vitesse surveillent les laminations internes, les espaces de soudure et les décalages de bord, marquant automatiquement les segments défectueux pour un rejet en aval.
Fraisage, hydro-essai et emballage : Les produits tubulaires de haute spécification passent à des machines de fraisage et de chanfreinage à double tête, des stations d'essai d'étanchéité hydrostatique, et des systèmes de tri automatisés et de regroupement magnétique.
6. Indicateurs opérationnels clés : Efficacité, outils et contrôle des rendements
Choisir un laminoir de tube erw industriel implique d'évaluer la rigidité mécanique et l'économie de fabrication. Les indicateurs d'ingénierie clés incluent :
Optimisation du rendement : La minimisation des déchets est régie par la cohérence du suivi des bords de bande dans les stands de déformation et par des longueurs de coupe précises. La conception avancée du laminoir limite les déchets de démarrage à moins de 1,5 % du volume total de bobines traitées.
Résistance à l'usure des outils : Les outils de rouleaux forgés à partir d'aciers à outils à haute teneur en carbone et en chrome (comme Cr12MoV, D2 ou SKD11) ou d'inserts en carbure de tungstène empêchent l'adhérence, maintiennent une géométrie de contact précise et maximisent la tonnage de production entre les reaffûtages.
Architecture de cassette à changement rapide : Le temps d'arrêt entre les changements de programme (changement de rond à carré ou de taille) est réduit grâce à des configurations de laminoir à changement rapide de type radeau ou cassette, réduisant les fenêtres de changement mécanique d'un shift entier à moins de 45 minutes.
Pourquoi choisir les solutions de laminoir de tube ERW SANSO ?
La fabrication moderne de tubes exige des vitesses de ligne élevées ainsi qu'une fiabilité métallurgique stricte. SANSO fabrique des installations de laminoir de tube ERW haute performance adaptées aux tubes de précision à paroi mince, aux lignes de tubage API à paroi épaisse et aux profils structurels à haute résistance.
Chaque SANSO laminoir à tubes intègre une mécanique de base robuste avec une automatisation industrielle avancée. Doté de supports de laminoir à faible déflexion, de circuits de soudage HF à état solide à haute efficacité, de scarfeurs automatisés et d'unités de coupe froide volantes numériquement synchronisées, les systèmes SANSO garantissent une haute productivité et une qualité de tube constante.
Améliorez vos capacités de fabrication de tubes et de tuyaux
Que vous configuriez une nouvelle installation de laminoir à tubes ERW clé en main ou que vous optimisiez la vitesse, l'intégrité des soudures et la longévité des rouleaux d'une ligne de production existante, consultez l'équipe d'ingénierie de SANSO. Contactez notre bureau de vente technique aujourd'hui pour examiner les spécifications des machines personnalisées, les profils d'outillage et les propositions de ligne.
Questions Fréquemment Posées (FAQ)
Quelle est la différence entre ERW et HFW dans la fabrication de tubes ?
ERW (Soudage par Résistance Électrique) est la classification plus large englobant tout soudage longitudinal basé sur la résistance. Historiquement, des contacts électriques à basse fréquence étaient utilisés. HFW (Soudage à Haute Fréquence) est une évolution moderne de l'ERW qui utilise des courants supérieurs à 150 kHz, délivrés par induction ou conduction. Aujourd'hui, le terme "laminoir à tubes ERW" décrit presque exclusivement des laminoirs automatisés utilisant des systèmes d'induction à haute fréquence (HFIW).
Pourquoi la normalisation des soudures est-elle critique pour les tuyaux ERW ?
Le cycle de chauffage rapide et de trempe du processus de soudage haute fréquence crée une micro-structure martensitique localisée dans la soudure et la zone affectée par la chaleur (HAZ), qui est dure et cassante. Les normalisateurs de soudure en ligne utilisent des bobines d'induction à fréquence moyenne pour réchauffer cette bande étroite au-dessus de la température d'austénitisation ($Ac_3$), homogénéisant la structure des limites de grains pour atteindre une résistance mécanique et une ductilité égales à celles du matériau de base.
Qu'est-ce qui cause le décalage de la soudure (défauts haut-bas) dans un laminoir à tubes ERW ?
Les défauts haut-bas proviennent généralement d'une formation de déformation incorrecte, d'épaisseurs de lame de finition inexactes, de bords de bandes inégaux (burrs ou cambrures de bord), ou de roulements d'outillage de rouleaux usés. Le maintien de tolérances serrées dans les stands de rouleaux de passage de finition garantit que les bords s'alignent symétriquement à l'apex au sein des rouleaux de compression.
Comment une scie froide volante se compare-t-elle à une scie volante à friction chaude conventionnelle ?
Les scies froides volantes utilisent des lames circulaires à dents, en carbure ou HSS, tournant à basse vitesse pour couper proprement à travers la paroi du tuyau sans dégradation thermique. En revanche, les scies à friction fondent leur chemin à travers l'acier en utilisant des lames sans dents ou durcies à des vitesses de rotation élevées, laissant de lourds burrs intérieurs/externes, des niveaux de bruit supérieurs à 100 dB, et des extrémités affectées par la chaleur nécessitant des opérations de finition secondaires.
Quels paramètres définissent l'angle V idéal pour le soudage haute fréquence ?
L'angle de convergence des bords de tube ouverts approchant le point de compression (l'angle V) devrait généralement être maintenu entre $2^\circ$ et $7^\circ$. Si l'angle V est trop large, l'effet de proximité électrique est compromis, nécessitant une puissance de soudage excessive. Si l'angle est trop étroit, des pré-arcs et des éclats de soudure instables se produisent, produisant des inclusions et des défauts de soudure à froid.