
Accueil > Blogs > Usine de tubes haute performance | Solutions de fabrication de tubes soudés de précision
Usine de tubes haute performance | Solutions de fabrication de tubes soudés de précision
2026-07-11
Dans le monde exigeant de la production de tubes industriels, la performance d'un laminoir à tubes détermine directement la cohérence des produits, le rendement des matériaux et le temps de production. Que vous fabriquiez des tubes de ligne pour le pétrole et le gaz, des sections creuses structurelles ou des tubes mécaniques de précision, la conception du laminoir — des stations de formation aux boîtes de soudage et sections de dimensionnement — doit équilibrer rigidité et flexibilité. Cet article fournit une analyse approfondie de la technologie moderne de fraisage des tubes, en se concentrant sur les architectures techniques, le comportement des matériaux et les optimisations de processus qui répondent aux normes ASTM, API et EN.
Depuis plus d'une décennie, SANSO fournit des lignes de formation de tubes robustes qui intègrent la technologie des accumulateurs, des soudeurs à induction haute fréquence et des systèmes de contrôle en boucle fermée. Leur approche élimine les pièges courants tels que la déviation de la soudure, l'ondulation des bords et les contraintes résiduelles. Ci-dessous, nous décomposons les composants essentiels, les considérations spécifiques aux applications et les stratégies pour améliorer l'efficacité de votre laminoir à tubes.
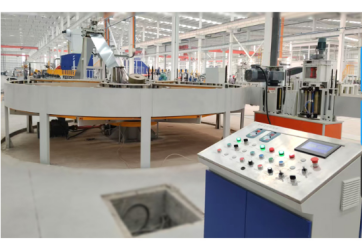
1. Architecture de base d'un laminoir à tubes moderne
Une ligne de production de tubes complète comprend plusieurs zones interdépendantes. Chaque zone doit être conçue pour gérer la qualité du matériau, l'épaisseur des parois et les tolérances de diamètre final. Voici les stations essentielles dans un laminoir à tubes à grande vitesse :
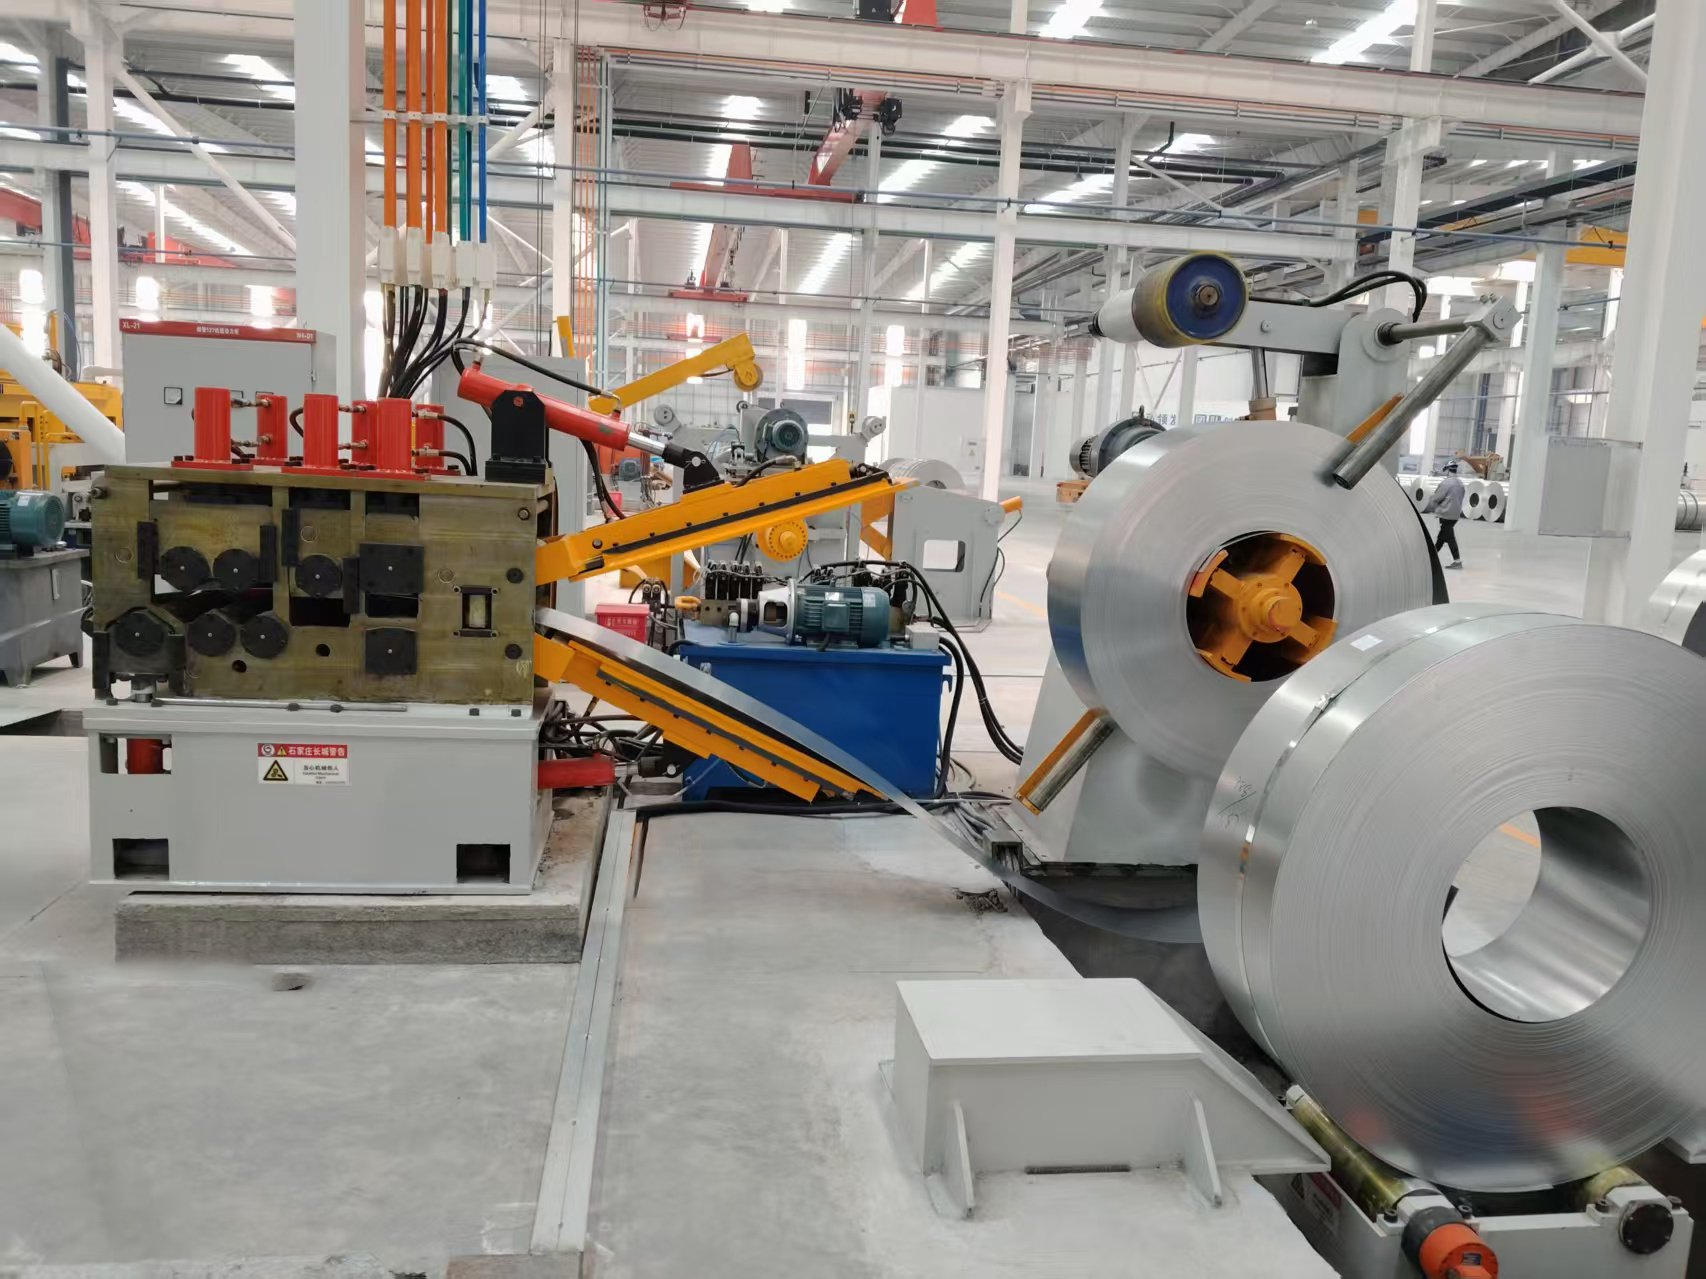
Dérouleur & Préparation de bande : Mandrins d'expansion hydrauliques, découpe des bords et systèmes de guidage de bande pour assurer une entrée plate.
Accumulateur (Tour de bouclage) : Assure un fonctionnement continu lors du raccordement des bobines ; réduit les temps d'arrêt et les variations de tension de bande.
Section de formation (Passages de décomposition & finition) : Cages de formage à rouleaux progressifs qui façonnent progressivement la bande plate en un tube ouvert.
Zone de soudage : Soudage à induction haute fréquence (HFI) ou soudage par contact à HF à état solide ; soudage laser optionnel pour les alliages inoxydables et exotiques.
Recuit des soudures & Traitement thermique : Normalisation de la zone de soudure pour restaurer la résistance à la corrosion et la ductilité.
Dimensionnement & Redressement : Postes de finition pour atteindre une rondeur précise du diamètre extérieur et un contrôle de la cambrure.
Système de découpe : Scie volante ou cisaille rotative pour une découpe précise sans arrêter la ligne.
L'intégration de la surveillance en temps réel de l'épaisseur des parois et de l'inspection des cordons de soudure est devenue standard dans les laminoirs contemporains. SANSO propose des mises à niveau modulaires telles que le centrage automatique des soudures et des capteurs de positionnement des bords de bande, permettant aux opérateurs de laminoir de maintenir l'intégrité des soudures à des vitesses dépassant 100 m/min.
2. Plongée Technique : Forces de Formation, Rappel & Intégrité de Soudure
2.1 Mécanique de Formage à Rouleau & Considérations Matérielles
Lors de la conception d'un laminoir à tubes, les ingénieurs doivent calculer le motif floral—la déformation progressive de la section transversale de la bande. Les aciers à haute résistance et faible alliage (HSLA) et les matériaux à double phase présentent un rappel accru, nécessitant une compensation de sur-formation. L'analyse par éléments finis (FEA) est utilisée pour déterminer le nombre exact de passes de formation (généralement de 12 à 28) en fonction du rapport entre le diamètre du tube et l'épaisseur de la paroi (D/t). Un rapport D/t inférieur à 15 exige plus de passes pour éviter le flambage des bords et les plis aux coins.
De plus, la tolérance de largeur de bande influence directement la stabilité de formation. Même une variation de ±0,5 mm peut provoquer une compression de soudure inégale. Les laminoirs modernes intègrent des ajustements de rouleaux latéraux entraînés par servo qui corrigent automatiquement les écarts de bande entrants. Ce niveau de contrôle réduit également l'usure des rouleaux, diminuant la fréquence de maintenance.
2.2 Paramètres de Soudage à Haute Fréquence & Prévention des Défauts
La zone de soudure est la section la plus critique de tout laminoir à tubes. Le soudage à haute fréquence (100–500 kHz) utilise un angle de convergence en V pour concentrer le courant le long des bords de la bande. Les variables clés incluent :
Conception et position de l'impédance : Affecte l'uniformité de chauffage et les limites de vitesse de soudure.
Pression et géométrie des rouleaux de compression : Doivent produire un cordon de soudure sans amincissement excessif.
Contrôle de l'apport de chaleur : Prévient le sous-soudage (chevauchement froid) ou le sur-soudage (brûlure).
Pour des applications critiques telles que les tubes de chaudière ou les pièces structurelles automobiles, de nombreux opérateurs de laminoirs associent leur ligne à des tests en ligne par courant de Foucault (ECT) et à une inspection ultrasonore (UT). Les données de ces capteurs peuvent être renvoyées pour ajuster la puissance de soudage ou le positionnement des rouleaux en quelques millisecondes.
3. Solutions Spécifiques à l'Industrie & Points de Douleur
Différents segments d'utilisateurs finaux imposent des contraintes uniques sur la conception des laminoirs à tubes. Ci-dessous, nous abordons trois scénarios courants et comment des configurations de laminoirs à tubes avancées les résolvent.
Tuyaux de Ligne Pétrolière & Gazière (API 5L Grade X42–X80)
Point de douleur : Variation élevée de la ténacité et faible dureté à travers le joint de soudure. De nombreux laminoirs ont du mal avec des propriétés de zone affectée par la chaleur (HAZ) incohérentes.
Solution : Intégration de bobines de normalisation en ligne et de taux de refroidissement post-soudure qui suivent des cycles thermiques spécifiés. L'enregistrement automatisé des données de soudure garantit la traçabilité selon l'API 5L.
Tubes en Acier Inoxydable de Précision (AISI 304/316L pour Alimentaire & Pharma)
Point de douleur : Oxydation et rayures de surface pendant la formation. Les matériaux de rouleau traditionnels peuvent laisser des marques.
Solution : Utilisation de rouleaux en D2 durci ou revêtus de céramique combinés à un nettoyage de bande par jet d'air. Le soudage laser (sans apport) produit un cordon lisse, minimisant les opérations de scarification ultérieures.
Tubes Carrés & Rectangulaires Structurels (EN 10219, ASTM A500)
Point de douleur : Variation du rayon des coins et torsion après dimensionnement. Les laminoirs standards produisent une forte torsion résiduelle.
Solution : Unités de dimensionnement à tête de turc multi-pass et blocs de redressement en ligne avec ajustement par retour de force. Cela permet d'atteindre des rayons de coins dans une tolérance de ±0,3 mm sur des longueurs de 12 m.
Aborder ces points de douleur se traduit directement par des taux de rejet plus bas et des rendements de première passe plus élevés. SANSO propose une conception d'outillage de rouleaux sur mesure et une simulation de processus avant la mise en service du laminoir, éliminant les conjectures pour des profils difficiles.
4. Indicateurs Clés de Performance & Excellence Opérationnelle
Pour établir un benchmark d'un laminoir à tubes, les fabricants devraient surveiller ces indicateurs :
Temps de disponibilité de la ligne (%): Objectif >92% incluant le jointage de bobines et les changements d'outils.
Taux de rebut (coutures soudées & extrémités de bandes): En dessous de 1,5% pour les aciers au carbone, <2,5% pour les aciers inoxydables.
Temps de changement (plage de diamètre): Les laminoirs modernes avec des cartouches à changement rapide atteignent moins de 45 minutes.
Consommation d'énergie par tonne (kWh/t): Réduite par des générateurs à induction haute efficacité et des entraînements servo.
Les plateformes d'automatisation des laminoirs (PLC + HMI avec connectivité MES) enregistrent ces KPI en temps réel, permettant une maintenance prédictive. Par exemple, des capteurs de vibration sur les supports de formage détectent la dégradation des roulements avant qu'elle n'affecte la géométrie du tube. De même, la tendance de la puissance de soudage peut signaler l'usure des électrodes, permettant un remplacement lors des changements de bobines programmés.
5. Tendances Futures : Digitalisation, Soudage Laser & Allègement
L'industrie de la fabrication de tubes évolue vers des lignes de production pilotées par les données. Les jumeaux numériques de l'ensemble du processus de formage permettent aux ingénieurs de simuler des ajustements de rouleaux et de prédire l'ovalité finale du tube sans arrêter la production. Le soudage laser gagne du terrain pour les tubes à paroi mince (0,5 – 3 mm) car il produit une zone affectée par la chaleur étroite et élimine les débris de déchiquetage. Pendant ce temps, les secteurs automobile et des énergies renouvelables exigent des tubes plus fins mais plus résistants (par exemple, des aciers de grade 980 MPa), ce qui nécessite des laminoirs avec des forces de formage plus élevées et une préparation des bords précise.
De plus, la fabrication durable guide désormais la conception des laminoirs : les systèmes de refroidissement à recirculation, les collecteurs de brouillard de lubrifiant réduits et les supports de rouleaux à faible bruit deviennent des caractéristiques standard. De nombreux acheteurs demandent également des soudeurs à induction écoénergétiques qui réduisent l'empreinte CO₂ par tonne finie.
Questions Fréquemment Posées (FAQ) – Sélection et Fonctionnement du Laminoir à Tubes
Q1 : Quelle est la plage d'épaisseur de paroi typique pour un laminoir à tubes à haute fréquence ?
A1 : Pour l'acier au carbone, les laminoirs à haute fréquence peuvent traiter des épaisseurs de paroi de 0,5 mm jusqu'à 12,7 mm, selon le diamètre du tube. Pour les diamètres inférieurs à 60 mm, l'épaisseur de paroi maximale est généralement limitée à 4 mm, tandis que les laminoirs de plus grand diamètre (jusqu'à 610 mm de diamètre extérieur) peuvent gérer des parois plus épaisses. L'utilisation de soudeurs à état solide garantit une entrée de chaleur stable même près de la limite supérieure d'épaisseur.
Q2 : À quelle fréquence les rouleaux de formage doivent-ils être remplacés sur un laminoir à tubes continu ?
A2 : La durée de vie des rouleaux dépend de l'abrasivité du matériau et du volume de production. Pour l'acier doux, les rouleaux plaqués chrome durent généralement de 3 000 à 5 000 tonnes avant reprofilage. Pour l'acier galvanisé ou à haute teneur en silicium, les rouleaux peuvent nécessiter un remplacement tous les 1 500 à 2 000 tonnes. La mise en œuvre d'une lubrification automatique et l'utilisation d'inserts en carbure de tungstène sur des passes très sollicitées peuvent prolonger la durée de vie des rouleaux de 40%.
Q3 : Un même laminoir peut-il produire des tubes ronds, carrés et rectangulaires ?
A3 : Oui, si le laminoir est conçu avec une section de formage polyvalente et un système d'outillage à changement rapide. La production de tubes ronds à carrés nécessite des têtes de dimensionnement supplémentaires et des passes de finition dédiées. De nombreuses lignes modernes incluent des cassettes amovibles pour les sections rondes et façonnées, réduisant le temps de changement à moins de deux heures. Cependant, pour des profils dédiés à fort volume, une ligne séparée est plus économique.
Q4 : Quelle méthode de soudage est la meilleure pour la production de tubes en acier inoxydable ?
A4 : Pour l'acier inoxydable austénitique (304/316L), le soudage HF et le soudage laser sont utilisés. Le soudage HF est rentable pour les murs plus épais (>1,5 mm) mais nécessite un ébarbage et une passivation soigneux. Le soudage laser produit un cordon affleurant avec une oxydation minimale, idéal pour les tubes décoratifs ou hygiéniques. Pour l'acier inoxydable ferritique, le soudage TIG est parfois préféré pour maintenir la ductilité. Effectuez toujours un test de corrosion (ASTM A262) pour valider la qualité du soudage.
Q5 : Comment un accumulateur améliore-t-il l'efficacité d'un laminoir de tubes ?
A5 : L'accumulateur stocke une boucle de matériau en bande, permettant au laminoir de continuer à fonctionner pendant qu'une nouvelle bobine est préparée et soudée à l'extrémité de la bobine précédente. Cela élimine les arrêts de ligne pour le changement de bobine, augmentant le temps de fonctionnement global de ~75 % à plus de 92 %. Cela réduit également les pics de tension qui pourraient déformer la bande avant le formage. Découvrez l'intégration de l'accumulateur ici.
Q6 : Quels capteurs sont recommandés pour l'inspection des soudures en ligne ?
A6 : Une combinaison de courant de Foucault (ECT) pour les défauts de surface, ultrason (UT) pour les défauts internes, et une caméra de cordon de soudure pour la géométrie. Pour les lignes API, l'UT à réseau de phases est obligatoire. Les données doivent alimenter un tableau de bord de contrôle de processus statistique (SPC), permettant des ajustements immédiats de la puissance de soudage, de la pression des rouleaux de compression ou de l'alignement de la bande.
Besoin d'un laminoir de tubes personnalisé pour vos objectifs de production ?
Notre équipe d'ingénierie fournit des plans de ligne complets, la conception d'outillage de rouleaux et un support de mise en service à distance. Que vous ayez besoin d'un laminoir compact pour des tubes de précision de petit diamètre ou d'une ligne à fort tonnage pour des profils structurels, SANSO propose des solutions de laminoir avec des performances documentées en Europe, en Asie du Sud-Est et en Amérique. Demandez une étude de faisabilité ou un devis aujourd'hui.
Demande directe : www.sansotubemill.com/contact
Email : info@sansohftubemill.com
Envoyez-nous vos spécifications de tube (matériau, plage de diamètre extérieur, épaisseur de paroi, production requise) et nous vous répondrons avec une proposition technique dans les 48 heures.
tags d'article:
Actualités connexes
More Articles populaires
-
 Le meilleur dérouleur manuel pour les usines de tuyaux en acier : Principales caractéristiques, prix et critères de sélection
-
Bords de bande inégaux ? Pourquoi votre redresseur-dérouleur est la clé pour un soudage de tubes ERW impeccable
-
Comment choisir la bonne machine dérouleur hydraulique pour votre moulin à tubes ERW
-
Comment choisir une machine dérouleur manuelle pour les lignes de tuyaux soudés (Guide technique 2026)
-
Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
Nouveaux articles
Tags populaires
