
Hochleistungs-Rohrmühle | Präzisionsgeschweißte Rohrfertigungslösungen
2026-07-11
In der anspruchsvollen Welt der industriellen Rohrproduktion bestimmt die Leistung eines Rohrrohrmühle direkt die Produktkonsistenz, den Materialertrag und die Produktionsverfügbarkeit. Ob Sie Rohrleitungen für Öl und Gas, strukturierte Hohlprofile oder präzise mechanische Rohre herstellen, das Design der Mühle – von den Formstationen über die Schweißkästen bis hin zu den Größenabschnitten – muss Steifigkeit mit Flexibilität in Einklang bringen. Dieser Artikel bietet eine eingehende Analyse der modernen Rohrfrästechnologie, mit einem Fokus auf technische Architekturen, Materialverhalten und Prozessoptimierungen, die den ASTM-, API- und EN-Normen entsprechen.
Seit über einem Jahrzehnt hat SANSO robuste Rohrformlinien geliefert, die Akkumulatortechnologie, Hochfrequenz-Induktionsschweißer und geschlossene Regelungssysteme integrieren. Ihr Ansatz beseitigt häufige Fallstricke wie Nahtabweichung, Kantenwelle und Restspannungen. Im Folgenden analysieren wir die Kernkomponenten, anwendungsspezifischen Überlegungen und Strategien zur Steigerung der Effizienz Ihrer Rohrmühle.
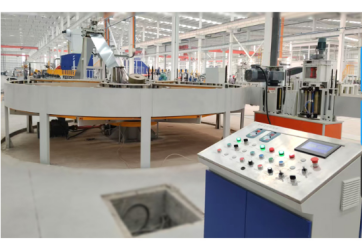
1. Kernarchitektur einer modernen Rohrrohrmühle
Eine vollständige Rohrproduktionslinie umfasst mehrere voneinander abhängige Zonen. Jede Zone muss so konzipiert sein, dass sie Materialgüte, Wandstärke und Enddurchmesser-Toleranzen bewältigen kann. Im Folgenden sind die wesentlichen Stationen in einer Hochgeschwindigkeits-Rohrrohrmühle aufgeführt:
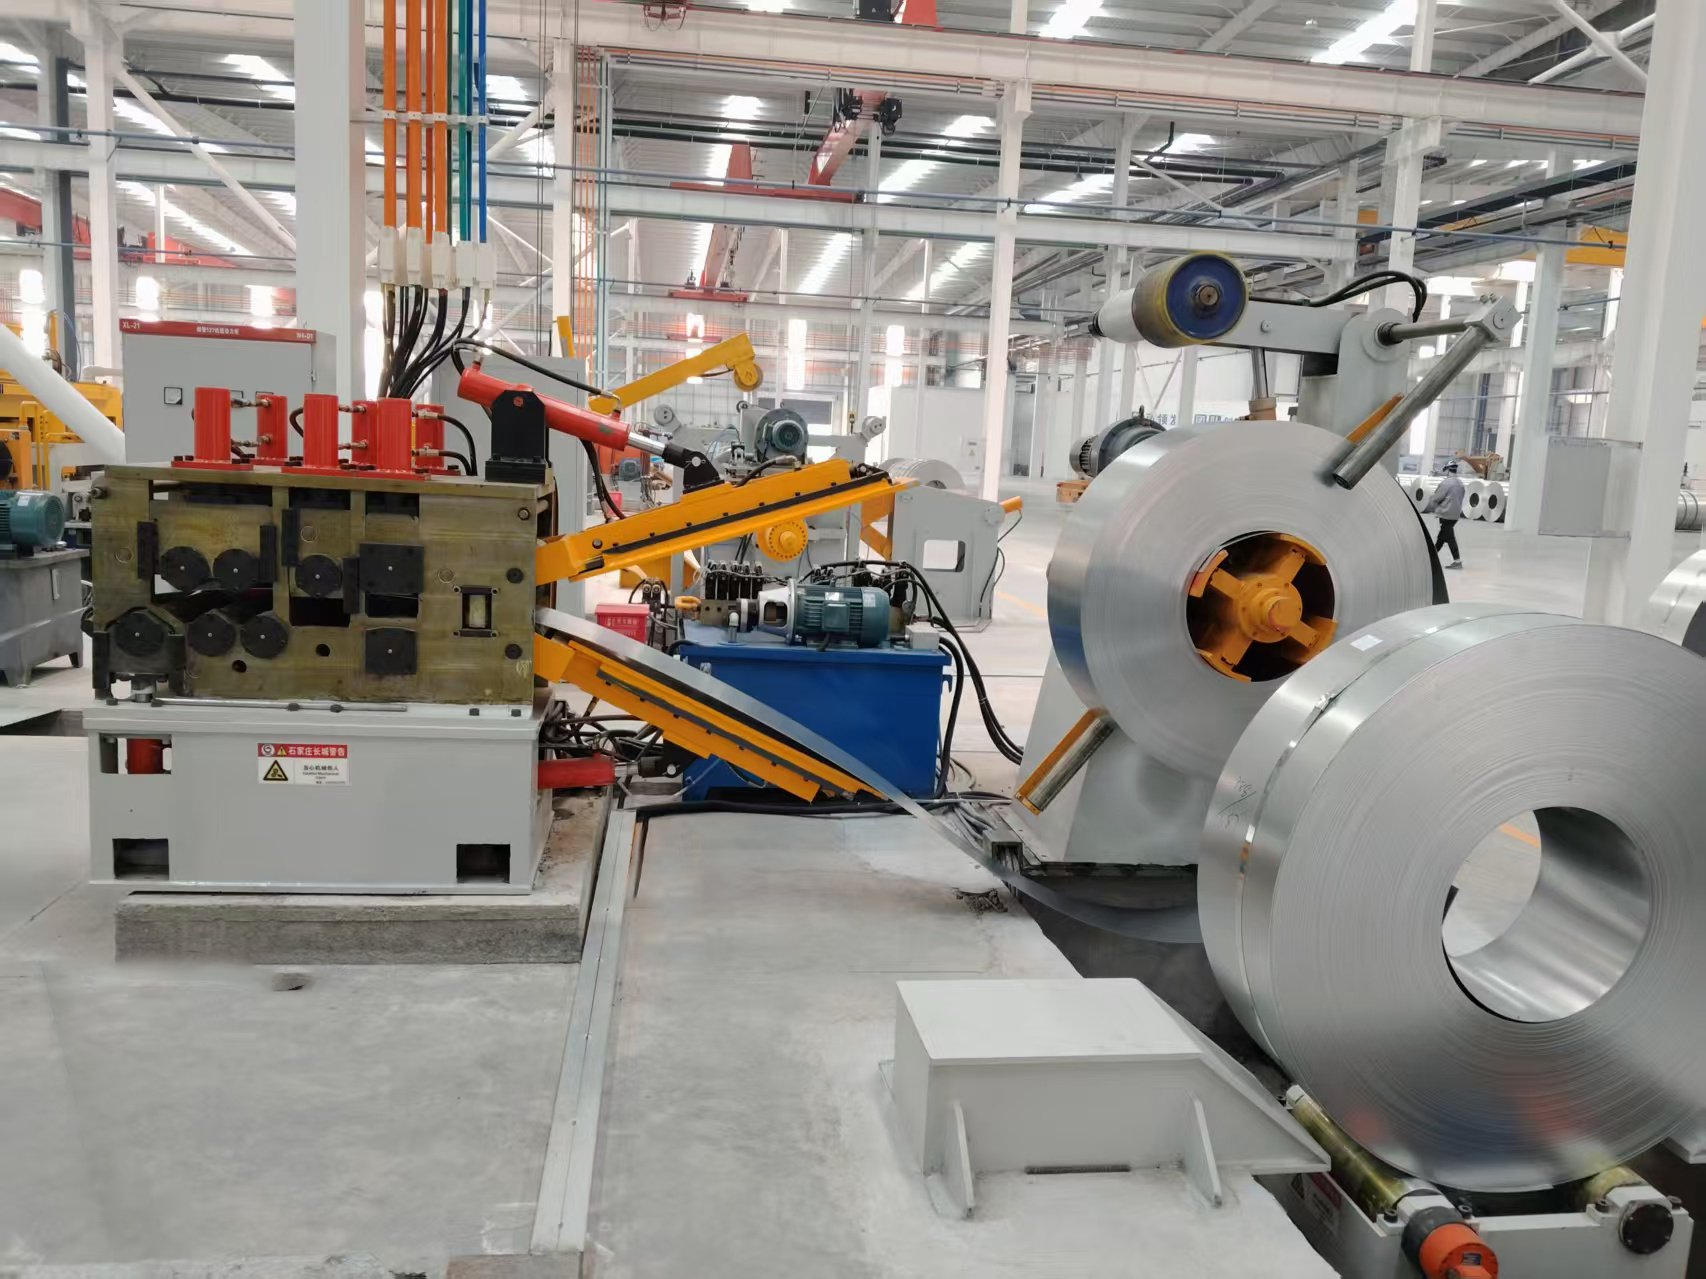
Abwickler & Streifenvorbereitung: Hydraulische Expansionsmandrel, Kantenbearbeitung und Streifenführungssysteme zur Sicherstellung eines flachen Eingangs.
Akkumulator (Schleifen-Turm): Gewährleistet den kontinuierlichen Betrieb während des Splicings von Coils; reduziert Ausfallzeiten und Spannungsvariationen im Streifen.
Formabschnitt (Abbau- & Fin-Passagen): Fortschrittliche Walzformkäfige, die den flachen Streifen schrittweise in ein offenes Rohr formen.
Schweißzone: Hochfrequenz-Induktion (HFI) oder Festkörper- HF-Kontakt-Schweißen; optionale Laser-Schweißung für Edelstahl und exotische Legierungen.
Nahtglühen & Wärmebehandlung: Normalisierung der Schweißzone zur Wiederherstellung der Korrosionsbeständigkeit und Duktilität.
Größen- & Richtsystem: Endbearbeitungsstände zur Erreichung präziser OD-Rundheit und Wölbungskontrolle.
Abschneidesystem: Fliegende Säge oder Rotationsschneider für präzises Längenabschneiden ohne Stillstand der Linie.
Die Integration von Echtzeit-Wanddickenüberwachung und Schweißnahtinspektion ist in modernen Mühlen zum Standard geworden. SANSO bietet modulare Upgrades wie automatische Schweißzentrierung und Streifenrand-Positionssensoren an, die es den Mühlenbetreibern ermöglichen, die Schweißintegrität bei Geschwindigkeiten von über 100 m/min aufrechtzuerhalten.
2. Technischer Tiefgang: Formkräfte, Rückfederung & Schweißintegrität
2.1 Rollformmechanik & Materialüberlegungen
Bei der Konstruktion einer Rohrrohrmühle müssen Ingenieure das Blütenmuster berechnen – die progressive Querschnittsdeformation des Streifens. Hochfeste, niedriglegierte (HSLA) Stähle und duale Materialien zeigen eine erhöhte Rückfederung, was eine Überformungskompensation erfordert. Die Finite-Elemente-Analyse (FEA) wird verwendet, um die genaue Anzahl der Formdurchgänge (typischerweise 12 bis 28) basierend auf dem Verhältnis von Rohrdurchmesser zu Wandstärke (D/t) zu bestimmen. Ein D/t-Verhältnis unter 15 erfordert mehr Durchgänge, um Kantenbuckeln und Eckenfalten zu vermeiden.
Darüber hinaus beeinflusst die Streifenbreitentoleranz direkt die Formstabilität. Selbst eine ±0,5 mm Abweichung kann zu ungleichmäßiger Schweißkompression führen. Moderne Mühlen integrieren servogesteuerte Seitenrollenjustierungen, die automatisch eingehende Streifenabweichungen korrigieren. Dieses Maß an Kontrolle reduziert auch den Rollverschleiß und senkt die Wartungshäufigkeit.
2.2 Hochfrequenzschweißparameter & Fehlervermeidung
Die Schweißzone ist der kritischste Abschnitt jeder Rohrmühle. Hochfrequenzschweißen (100–500 kHz) verwendet einen V-förmigen Konvergenzwinkel, um den Strom entlang der Streifenränder zu konzentrieren. Wichtige Variablen sind:
Impedanzdesign & Position: Beeinflusst die Heizgleichmäßigkeit und die Schweißgeschwindigkeitsgrenzen.
Quetschrollendruck & Geometrie: Muss einen Aufschmelzperlen ohne übermäßige Verdünnung erzeugen.
Wärmeeingabekontrolle: Verhindert Unter- (kalte Überlappung) oder Über-Schweißen (Durchbrennen).
Für kritische Anwendungen wie Kesselrohre oder strukturelle Teile im Automobilbau kombinieren viele Mühlenbetreiber ihre Linie mit Online-Wirbelstromprüfung (ECT) und Ultraschallinspektion (UT). Daten von diesen Sensoren können in Millisekunden zurückgeführt werden, um die Schweißleistung oder die Rollpositionierung anzupassen.
3. Branchenspezifische Lösungen & Schmerzpunkte
Verschiedene Endbenutzersegmente stellen einzigartige Anforderungen an das Design von Rohrmühlen. Im Folgenden behandeln wir drei häufige Szenarien und wie fortschrittliche Rohrrohrmühlen Konfigurationen diese lösen.
Öl- & Gasleitungsrohre (API 5L Grad X42–X80)
Schmerzpunkt: Hohe Zähigkeit und geringe Härteabweichung über die Schweißnaht. Viele Mühlen kämpfen mit inkonsistenten Eigenschaften der wärmebeeinflussten Zone (HAZ).
Lösung: Integration von Inline-Normalisierungswicklungen und Nachschweißkühlraten, die den festgelegten thermischen Zyklen folgen. Automatisierte Schweißdatenprotokollierung gewährleistet Rückverfolgbarkeit gemäß API 5L.
Präzisions-Edelstahlrohre (AISI 304/316L für Lebensmittel & Pharma)
Schmerzpunkt: Oxidation und Oberflächenkratzen während der Formgebung. Traditionelle Rollmaterialien können Spuren hinterlassen.
Lösung: Verwendung von gehärteten D2- oder keramikbeschichteten Rollen in Kombination mit Luftmesser-Streifenreinigung. Laserschweißen (ohne Füllmaterial) erzeugt eine glatte Perle und minimiert nachfolgende Abtragungsoperationen.
Strukturelle quadratische & rechteckige Rohre (EN 10219, ASTM A500)
Schmerzpunkt: Variation des Eckenradius und Verdrehung nach dem Größen. Standardmühlen erzeugen hohe Resttorsion.
Lösung: Mehrdurchgangs-Türkischkopf-Größeneinheiten und Inline-Richtblöcke mit Kraft-Rückmeldungsanpassung. Dies erreicht Eckenradien innerhalb von ±0,3 mm über 12 m Längen.
Die direkte Ansprache dieser Schmerzpunkte führt zu niedrigeren Ablehnungsraten und höheren Erträgen beim ersten Durchlauf. SANSO bietet maßgeschneiderte Rollwerkzeug- Konstruktion und Prozesssimulation vor der Inbetriebnahme der Mill, wodurch Rätselraten für herausfordernde Profile beseitigt werden.
4. Schlüssel-Leistungsindikatoren & Operative Exzellenz
Um eine Rohrrohrmill zu benchmarken, sollten Hersteller diese Kennzahlen überwachen:
Linienverfügbarkeit (%): Ziel >92% einschließlich Coilschweißen und Werkzeugwechsel.
Schrottquote (geschweißte Naht & Streifenenden): Unter 1,5% für Stahl, <2,5% für Edelstahl.
Umrüstzeit (Durchmesserbereich): Moderne Mills mit Schnellwechselpatronen erreichen unter 45 Minuten.
Energieverbrauch pro Tonne (kWh/t): Gesenkt durch hoch effiziente Induktionsgeneratoren und Servoantriebe.
Mill-Automatisierungsplattformen (PLC + HMI mit MES-Konnektivität) protokollieren diese KPIs in Echtzeit und ermöglichen vorausschauende Wartung. Beispielsweise erkennen Vibrationssensoren an Formständen die Abnutzung der Rollenkugellager, bevor sie die Rohrgeometrie beeinflussen. Ähnlich kann das Trendverhalten der Schweißleistung auf Abnutzung des Impedanzsignals hinweisen, was einen Austausch während geplanter Coilwechsel ermöglicht.
5. Zukünftige Trends: Digitalisierung, Laser-Schweißen & Leichtbau
Die Rohrherstellungsindustrie bewegt sich in Richtung datengetriebener Produktionslinien. Digitale Zwillinge des gesamten Formungsprozesses ermöglichen es Ingenieuren, Rolleneinstellungen zu simulieren und die endgültige Rohrovalität vorherzusagen, ohne die Produktion zu stoppen. Laser-Schweißen gewinnt an Bedeutung für dünnwandige Rohre (0,5 – 3 mm), da es eine schmale HAZ erzeugt und Schweißreste beseitigt. In der Zwischenzeit verlangen die Automobil- und Erneuerbare-Energien-Sektoren dünnere, aber stärkere Rohre (z. B. 980 MPa Gütestähle), was Mills mit höheren Formkräften und präziser Kantenbearbeitung erfordert.
Darüber hinaus treibt nachhaltige Fertigung jetzt das Design von Mills: Rekuperative Kühlsysteme, reduzierte Schmiernebelabscheider und geräuscharme Rollstände werden zu Standardmerkmalen. Viele Käufer fordern auch energieeffiziente Induktionsschweißer, die den CO₂-Fußabdruck pro fertiger Tonne reduzieren.
Häufig gestellte Fragen (FAQ) – Auswahl & Betrieb von Rohrrohrmühlen
Q1: Was ist der typische Wandstärkenbereich für eine Hochfrequenz-Rohrrohrmühle?
A1: Für Kohlenstoffstahl können Hochfrequenzmühlen Wandstärken von 0,5 mm bis 12,7 mm verarbeiten, abhängig vom Rohrdurchmesser. Für Durchmesser unter 60 mm ist die maximale Wandstärke normalerweise auf 4 mm begrenzt, während größere Durchmesser-Mills (bis zu 610 mm OD) dickere Wände verarbeiten können. Der Einsatz von Festkörper-Schweißgeräten gewährleistet eine stabile Wärmeabgabe, selbst in der Nähe der oberen Wandstärkengrenze.
Q2: Wie oft sollten Formrollen in einer kontinuierlichen Rohrrohrmühle ausgetauscht werden?
A2: Die Lebensdauer der Rollen hängt von der Abrasivität des Materials und dem Produktionsvolumen ab. Für Baustahl halten verchromte Rollen typischerweise 3.000–5.000 Tonnen, bevor sie neu profiliert werden. Für verzinkten oder hochsiliziumhaltigen Stahl müssen Rollen möglicherweise alle 1.500–2.000 Tonnen ausgetauscht werden. Die Implementierung einer automatischen Schmierung und die Verwendung von Wolframkarbid-Einsätzen bei stark beanspruchten Passagen können die Lebensdauer der Rollen um 40% verlängern.
Q3: Kann dieselbe Walzstraße runde, quadratische und rechteckige Rohre herstellen?
A3: Ja, wenn die Walzstraße mit einem vielseitigen Formabschnitt und einem Schnellwechsel-Werkzeugsystem ausgestattet ist. Die Produktion von rund zu quadratisch erfordert zusätzliche Größenanpassungen und spezielle Fin-Pässe. Viele moderne Linien beinhalten abnehmbare Kassetten für runde und geformte Abschnitte, wodurch die Umrüstzeit auf unter zwei Stunden reduziert wird. Für hochvolumige, spezialisierte Profile ist jedoch eine separate Linie wirtschaftlicher.
Q4: Welches Schweißverfahren ist am besten für die Produktion von Edelstahlrohren?
A4: Für austenitischen Edelstahl (304/316L) werden sowohl HF-Schweißen als auch Laserschweißen verwendet. HF-Schweißen ist kosteneffektiv für dickere Wände (>1,5 mm), erfordert jedoch sorgfältiges Abtragen und Passivieren. Laserschweißen erzeugt einen flachen Schweißnaht mit minimaler Oxidation, ideal für dekorative oder hygienische Rohre. Bei ferritischem Edelstahl wird manchmal TIG-Schweißen bevorzugt, um die Duktilität zu erhalten. Führen Sie immer einen Korrosionstest (ASTM A262) durch, um die Schweißqualität zu validieren.
Q5: Wie verbessert ein Akkumulator die Effizienz der Rohrwalzstraße?
A5: Der Akkumulator speichert eine Schleife aus Bandmaterial, sodass die Walzstraße weiterlaufen kann, während eine neue Spule vorbereitet und an das Ende der vorherigen Spule geschweißt wird. Dies beseitigt Linienstopps für den Spulenwechsel und erhöht die Gesamtverfügbarkeit von ~75 % auf über 92 %. Es reduziert auch Spannungspeaks, die das Band vor der Formgebung verzerren könnten. Erfahren Sie hier mehr über die Integration von Akkumulatoren.
Q6: Welche Sensoren werden für die Inline-Schweißinspektion empfohlen?
A6: Eine Kombination aus Wirbelstrom (ECT) für Oberflächenfehler, Ultraschall (UT) für interne Mängel und einer Schweißnahtkamera für die Geometrie. Für API-Linien ist phased array UT obligatorisch. Die Daten sollten in ein statistisches Prozesskontroll-Dashboard (SPC) eingespeist werden, um sofortige Anpassungen an der Schweißleistung, dem Druck der Quetschwalzen oder der Bandausrichtung zu ermöglichen.
Benötigen Sie eine maßgeschneiderte Rohrwalzstraße für Ihre Produktionsziele?
Unser Ingenieurteam bietet vollständige Linienlayouts, Rollwerkzeugdesign und Unterstützung bei der Ferninbetriebnahme. Egal, ob Sie eine kompakte Walzstraße für Präzisionsrohre mit kleinem Durchmesser oder eine Hochtonnage-Linie für Strukturprofile benötigen, SANSO liefert Walzlösungen mit dokumentierter Leistung in Europa, Südostasien und den Amerikas. Fordern Sie noch heute eine Machbarkeitsstudie oder ein Angebot an.
Direkte Anfrage: www.sansotubemill.com/contact
E-Mail: info@sansohftubemill.com
Sendet uns eure Rohr-Spezifikationen (Material, OD-Bereich, Wandstärke, benötigte Leistung) und wir werden innerhalb von 48 Stunden mit einem technischen Vorschlag antworten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Der beste manuelle Abwickler für Stahlrohrwerke: Top-Features, Preise und Auswahlkriterien
-
Unebene Streifenkanten? Warum Ihr Abwickel-Richtmaschine der Schlüssel zu makellosem ERW-Rohrschweißen ist
-
Wie Sie die richtige hydraulische Abwickelmaschine für Ihr ERW-Rohrwerk auswählen
-
Wie man eine manuelle Abwickelmaschine für geschweißte Rohrleitungen auswählt (2026 Technischer Leitfaden)
-
Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
Neue Artikel
Beliebte Tags
