
Startseite > Blogs > Präzisionsrohrwalzwerksysteme: Formen, Dimensionieren und Hochvolumenproduktionsstrategien
Präzisionsrohrwalzwerksysteme: Formen, Dimensionieren und Hochvolumenproduktionsstrategien
2026-07-11
Die industrielle Rohrwalzmill stellt die Konvergenz von mechanischer Formgebung, Hochfrequenzschweißen und präziser Größenanpassung dar. Ob strukturelle Hohlprofile, Leitungsrohre für Kohlenwasserstoffe oder mechanische Rohre produziert werden, die Konfiguration einer Rohrwalzmill beeinflusst direkt die Konsistenz der Wandstärke, die Schweißintegrität und die Produktionsverfügbarkeit. Dieser Artikel untersucht die mechanische Architektur moderner Rohrmühlen, mit Fokus auf Walzpass-Design, Streifenrandvorbereitung, Schweißzonenstabilisierung und Nachschweißgrößenanpassung. Für Anlageningenieure und Produktionsleiter ist das Verständnis des Zusammenspiels zwischen Formkräften und Materialrückfederung der erste Schritt zur Reduzierung der Ausschussraten und zur Erreichung engerer geometrischer Toleranzen.
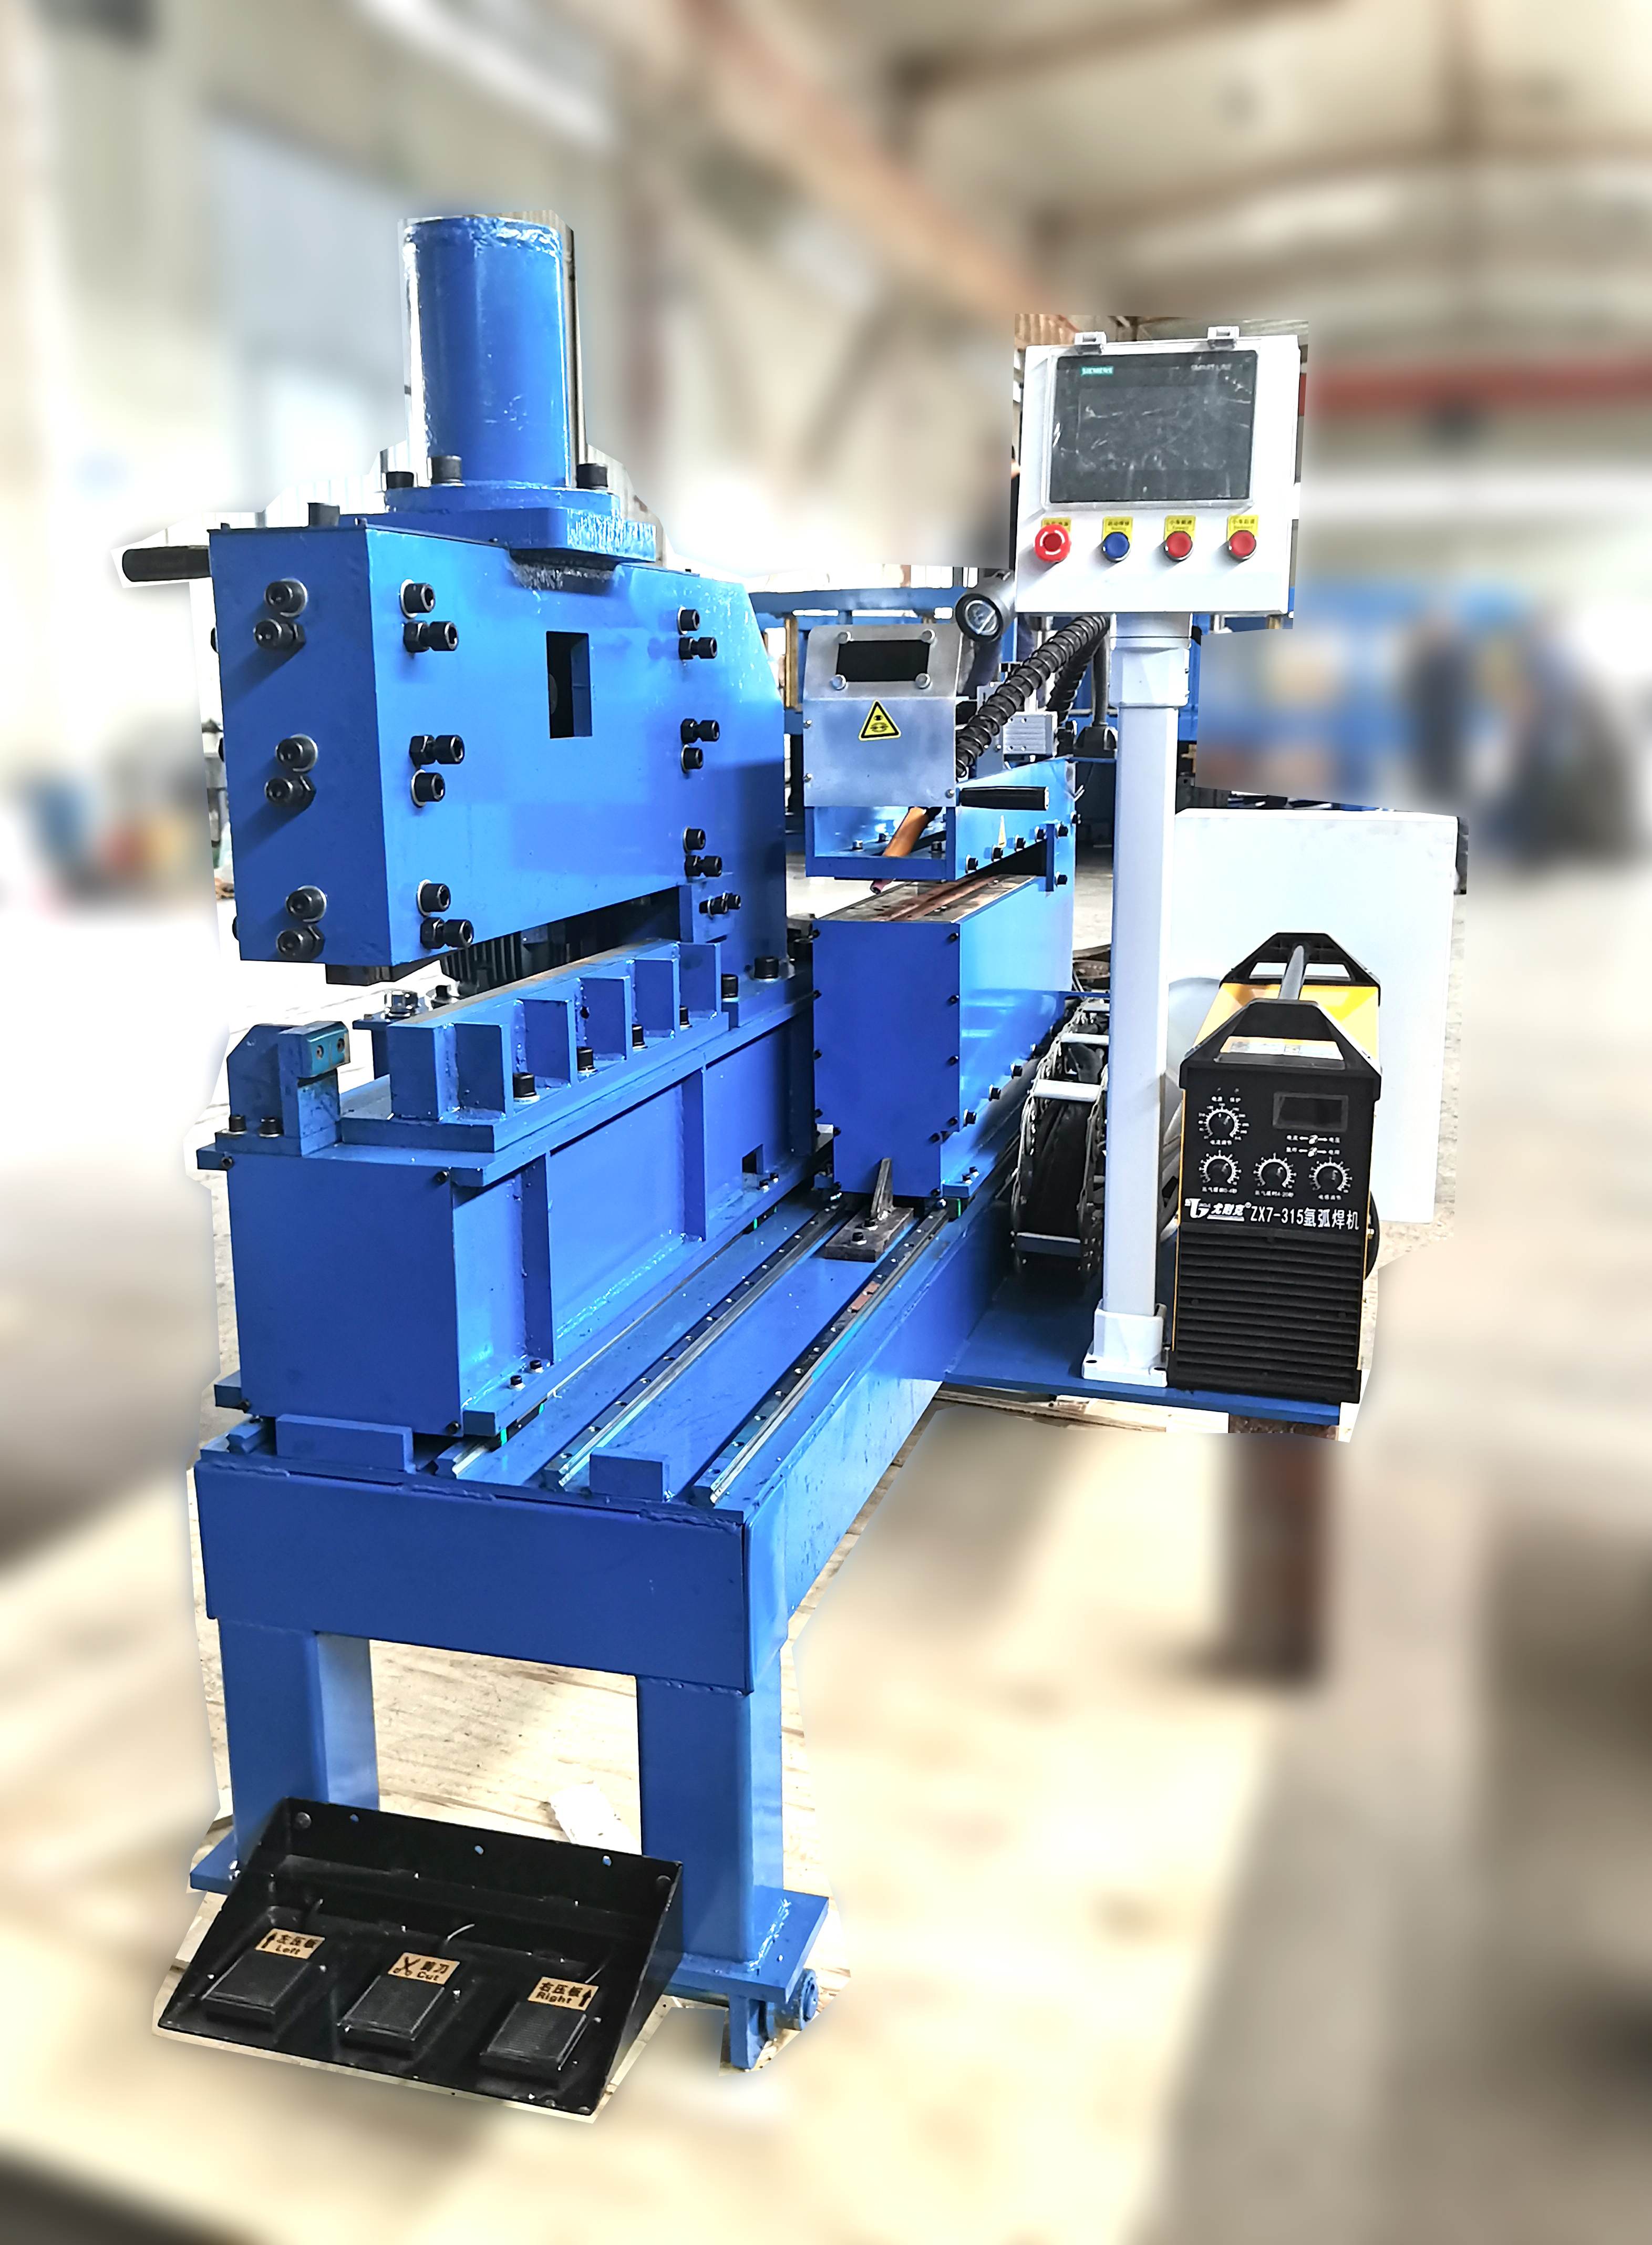
Fundamentale Komponenten einer Hochleistungs-Rohrwalzmill
Eine voll integrierte Rohrwalzmill besteht aus voneinander abhängigen Stationen: Entwickler, Streifenrichtmaschine, Schere/Schweißer zum Verbinden von Coils, Akkumulator, Formabschnitt (Abbau, Cluster, Fin-Pass-Walzen), Schweißbox mit Abtragwerkzeugen, Größenanpassungsabschnitt, Richten Einheit, fliegende Abtrennung und Auslauf-Tisch. Jede Komponente muss eine Ausrichtung innerhalb von 0,05 mm über die gesamte 40-Meter-Linie aufrechterhalten. Nachfolgend sind die Teilsysteme aufgeführt, die die Ausgabewqualität in einer Rohrwalzmill definieren:
Abbauwalzstände: Erste Formpässe mit zunehmenden Biegewinkeln (von flachem Streifen zu offenem Naht). Käfigwalzsets und Türkenkopf-Elemente steuern die Randverfolgung des Streifens.
Fin-Pass-Cluster: Engpasswalzen, die die Streifenränder in parallele Ausrichtung für das Schweißen bringen. Präzise Spaltkontrolle verhindert Randabweichungen (hoch-niedrig Fehler).
Hochfrequenz-Induktionsschweißer: Festkörperstromquelle (200–600 kHz) mit Impedanz- und magnetischen Echtzeitanpassern. Der Schweiß-V-Winkel und die Wärmezufuhr beeinflussen direkt die Kornstruktur in der wärmebeeinflussten Zone.
Größenanpassungsblock (Mehrstand): Reduziert den Außendurchmesser nach dem Schweißen, beseitigt Ovalität und verleiht die endgültige Geradheit. Jeder Stand umfasst obere, untere und seitliche Walzen mit unabhängigen Schraubenzug.
Akkumulator-Schleife: Horizontale oder vertikale Konfiguration, die das Zuführen des Streifens vom Hochgeschwindigkeits-Formprozess entkoppelt. Essentiell für den kontinuierlichen Betrieb während des Coil-Verbindens.
Für Rohre mit dicker Wand (≥6 mm Dicke) oder hochfesten Materialien (Streckgrenze > 450 MPa) muss die Rohrwalzmill zusätzliche Walzstände mit größeren Wellen-Durchmessern (≥150 mm) integrieren, um Biegedeformationen zu widerstehen. Ohne eine solche Steifigkeit führt die Formkraft zu einer Spreizung des Walzspalts, was zu konischen Wänden führt – eine häufige Ursache für nachgelagerte Leckagen während hydrostatischer Tests.
Behebung anhaltender Probleme in der Rollformung
Sogar gut gewartete Rohrproduktionslinien stoßen auf wiederkehrende Probleme, die die Qualität des Endprodukts beeinträchtigen. Diese Probleme sind oft in mechanischem Verschleiß, Materialvariabilität oder veralteter Steuerlogik verwurzelt. Die häufigsten Hindernisse, die in globalen Rohrwalzmill-Betrieben beobachtet werden, umfassen:
Streifenrandwelle (Randverformung): Verursacht durch übermäßige Kompression im äußeren Bogen des geformten Rohrs. Dieser Defekt führt zu ungleichmäßiger Schweißpenetration und intermittierender Flammformation.
Schweißnahtversatz (hoch-niedrig): Fehlanpassung der Bandkanten vor dem Schweißpunkt. Resultiert typischerweise aus abgenutzten Fin-Pass-Rollen oder falscher Seitenführungsanpassung.
Restspannungsinduzierte Krümmung: Nach dem Größen, krümmt sich das Rohr seitlich aufgrund asymmetrischer Kühlung oder ungleicher Rollspaltspannung. Erfordert Mehrrollen-Richtmaschinen mit schiefen Einstellungen.
Akku-Spannungsschwankungen: Plötzliche Änderungen der Bandspannung während des Ladens/Entladens des Akkumulators verursachen Bandwellen und Kantenschäden. Ohne servoangetriebene Quetschrollen breiten sich Oberflächenkratzer in die Schweißzone aus.
Rollwerkzeugverschleiß: Adhäsiver Verschleiß an Rollflächen beim Formen von verzinktem oder aluminiumgetötetem Stahl. Führt zu longitudinalen Markierungen an der Rohraußenseite und erfordert verchromte oder DLC-beschichtete Rollen.
Die Lösung dieser Anforderungen erfordert eine systematische Ursachenanalyse anstelle reaktiver Anpassungen. Beispielsweise wird die Kantenwelle oft beseitigt, indem der anfängliche Durchbiegungswinkel um 2°–3° reduziert wird, während der Druck der Seitenrollen in den Clusterständen erhöht wird. Der Schweißversatz kann korrigiert werden, indem Laserkantensensoren installiert werden, die Daten an die Positionierungsschrauben der Fin-Pass-Rollen zurückmelden. Viele moderne Rohrwalzwerke integrieren mittlerweile die Inline-Wanddickenüberwachung (ultraschallbasiert), die automatische Schraubeneinstellungen mit einer Auflösung von 0,01 mm auslöst – was den Ausschuss von 2,2 % auf unter 0,7 % reduziert.
Fortgeschrittene Größen- und Richtstrategien für präzise Rohrgeometrie
Der Größenbereich eines Rohrwalzwerks bestimmt den endgültigen Außendurchmesser, die Rundheit und die Geradheit. Traditionelle Zwei-Rollen-Vertikal/Horizontalsysteme haben sich zu Mehrrollen-Turkskopf-Designs mit unabhängiger horizontaler und vertikaler Einstellung entwickelt. Für hochfrequenzgeschweißte Rohre beeinflusst der Größenblock auch die Mikrostruktur der Schweißnaht, indem er eine leichte Reduktion auferlegt (typischerweise 0,3 %–0,8 % des OD), die verbleibende Porosität schließt. Wichtige Parameter für die Größenoptimierung sind:
Prozentuale Reduktion pro Stand: Für Kohlenstoffstahlrohre (OD 60–168 mm) erzeugen Reduktionen von 0,2 %–0,4 % pro Stand über 5–6 Stände optimale Rundheit, ohne die Schweißnaht übermäßig zu belasten.
Parallelität des Rollenspalt: Mit digitalen Niveausensoren müssen die oberen und unteren Rollen die Parallelität innerhalb von 0,02 mm/m aufrechterhalten; Abweichungen erzeugen spiralförmige Markierungen und Ovalität.
Winkel der Richtrolle: Mehrrollen-Richtmaschinen (6–7 Rollen) mit Kreuzungswinkeln zwischen 28° und 34° beseitigen verbleibende Biegemomente. Für dünnwandige Rohre (<2 mm) verhindern niedrigere Winkel (22°–26°) das Abflachen.
Inline-Messung: Laser-Mikrometer, die nach dem letzten Größenstand positioniert sind, bieten geschlossene Rückmeldungen zur Anpassung der Schraubeneinstellungen, um die OD-Toleranz von ±0,3 % aufrechtzuerhalten.
Über die Rundheit hinaus beeinflusst der Richtprozess die Ermüdungsbeständigkeit der Schweißnaht. Übermäßiges Richten (exzessive Biegezyklen) kann Mikrorisse in der wärmebeeinflussten Zone verursachen. SANSO hat Richteinheiten mit kraftbegrenzten Rollen entwickelt, die Überarbeitung verhindern – ein Merkmal, das besonders wertvoll für Rohr der Klasse API 5L X70 ist, wo die Duktilität bereits durch die Legierungschemie begrenzt ist.
Materialfluss und Akkumulatorintegration in der kontinuierlichen Rohrwalzerei
Der kontinuierliche Betrieb eines Rohrwalzwerks erfordert einen Akkumulator, der das Band während des Coil-Verbindens speichert (typischerweise 45–90 Sekunden). Horizontale Schleifenakkumulatoren mit Wagen und Quetschwalzen werden für dickwandige Bänder (≥4 mm) bevorzugt, da sie eine konstante Rückenspannung von 1,5–3,0 kN bieten. Unzureichende Spannungseinstellungen verursachen zwei häufige Mängel:
Überspannung: Dehnt das Band, verringert die Breite und führt zu Randverdünnung. Resultiert in unzureichend gefülltem Schweißnahtspalt.
Unterspannung: Ermöglicht es dem Band, seitlich zu wandern, was Randwellen und Fehlstellungen an den Fin-Pass-Walzen verursacht.
Moderne Akkumulatorsteuerungen integrieren Lasersensoren zur Bandzentrierung und Motor-Drehmoment-Rückkopplungsschleifen. Das System passt den Druck der Quetschwalzen und die Wagenbewegung dynamisch an, um die Spannung innerhalb von ±2 % des Sollwerts zu halten. Dies verbessert nicht nur die Schweißkonsistenz, sondern verlängert auch die Lebensdauer der Walzwerkzeuge, indem plötzliche Rutschereignisse vermieden werden. SANSO integriert solche adaptiven Akkumulatorsteuerungen in seine Rohrwerk-Designs, was eine stabile Verarbeitung von Banddickenvariationen bis zu 0,3 mm ohne Eingriff des Bedieners ermöglicht.
Anwendungsspezifische Konfigurationen für Rohrwalzwerke
Verschiedene Endnutzungssegmente stellen unterschiedliche Anforderungen an die Rohrwalzwerk-Konfiguration. Das Verständnis dieser Profile hilft den Werksbesitzern, geeignetes Werkzeug und Überwachungssysteme auszuwählen:
Strukturelle quadratische & rechteckige Rohre (EN 10219, ASTM A500)
Erfordert einen Formabschnitt, der von rund zu finaler quadratischer Form durch spezielle Türkis-Kopf-Stände übergeht. Die Schweißnaht muss an der Ecke oder leicht von der Ecke entfernt positioniert werden, um Spannungsanreicherung zu vermeiden. Rohrwalzwerk-Linien für RHS umfassen oft zusätzliche Richtwalzen, um Abweichungen des Eckradius (<1,5× Wanddicke) zu korrigieren.
Leitungsrohre für Öl & Gas (API 5L PSL2)
Verlangt 100 % NDT (Ultraschall oder Wirbelstrom) nach der Größenanpassung. Das Werk muss eine Schweißglühstation (Induktion oder Gas) integrieren, um die Zähigkeit wiederherzustellen. Die Wanddickenexzentrizität muss unter 5 % des Nennwerts bleiben — nur erreichbar mit starren Größenanpassungsständen und Echtzeit-Rückmeldung.
Präzisionsmechanikrohre (DIN 2393, EN 10305-2)
Erfordert eine Genauigkeit bei der internen Nahtentfernung (Abschrägen) von ±0,1 mm und eine Oberflächenrauheit Ra ≤ 1,6 µm. Rohrwalzwerke, die diesen Sektor bedienen, verwenden angetriebene Abschrägwerkzeuge mit Hartmetalleinsätzen und Späneabsaugungen.
Jede Konfiguration beinhaltet Kompromisse zwischen Produktionsgeschwindigkeit und Präzision. Zum Beispiel reduziert die Erhöhung der Formgeschwindigkeit von 40 m/min auf 70 m/min die Kosten pro Tonne, erfordert jedoch aggressivere Kühlung und höhere Walzensteifigkeit, um Toleranzen einzuhalten. SANSO Ingenieure unterstützen Kunden bei der Balance dieser Parameter basierend auf ihrem Zielproduktportfolio.
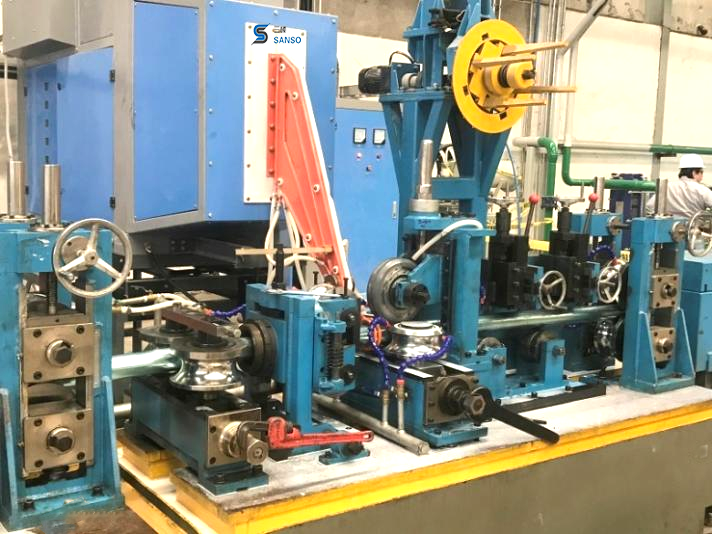
Wartungsprotokolle zur Aufrechterhaltung der Genauigkeit von Rohrwalzwerken
Präventive Wartungspläne für ein Rohrwalzwerk gehen über Schmierung und Walzenwechsel hinaus. Kritische Maßnahmen umfassen:
Überprüfung der Walzenwellenausrichtung: Verwenden Sie Laser-Ausrichtungswerkzeuge alle 1.500 Betriebsstunden, um die Parallelität und Senkrechtstellung jeder Ständer zu überprüfen. Eine Abweichung >0,1 mm erfordert Unterlegscheiben oder den Austausch des Walzenmoduls.
Rollenkonturmessung: Optische Profilprojektoren oder Kontakt-Scanner überprüfen den Formradius nach jeder 800 Tonnen Produktion. Nachschleifen, wenn die Abweichung mehr als 0,08 mm vom nominalen CAD-Profil überschreitet.
Kalibrierung der Schweißspule: Die Impedanzposition relativ zu den Bandkanten muss wöchentlich mit einem Dummy-Kupferrohr-Test überprüft werden. Eine Verschiebung von ±1 mm ändert die Wärmeverteilung um 15%.
Ölanalyse des Getriebes: Führen Sie alle 2.000 Stunden Spektrometrie und Ferrographie durch, um frühzeitigen Lagerverschleiß im Hauptantriebsstrang zu erkennen.
Die Implementierung dieser Protokolle erhöht die mittlere Zeit zwischen Fehlern (MTBF) von 400 Stunden auf über 1.200 Stunden für viele Walzkomponenten. SANSO bietet Fern-Diagnoseschnittstellen, die diese Kennzahlen verfolgen und das Werkspersonal benachrichtigen, wenn Schwellenwerte erreicht werden.
Fazit: Maximierung des Ertrags aus Ihrer Investition in das Rohrewalzwerk
Ein gut konstruiertes Rohrewalzwerk verwandelt Roheisenband in hochintegrierte geschweißte Rohre mit wiederholbaren Abmessungen und Schweißfestigkeit. Der Erfolg hängt von der Kontrolle drei Variablen ab: Verteilung der Formkraft (erreicht durch optimiertes Walzpassdesign), Schweißwärmeeintrag (über geschlossene Regelung der Induktionsleistung) und Größenanpassungsdruck (durch automatische Einstellung in mehreren Ständen). Durch die Behebung häufiger Schmerzpunkte wie Randwelle, Schweißversatz und Spannungsfluktuationen können Walzbetreiber Ausschussraten unter 1,5% und Abmessungsakzeptanz über 98% erreichen.
Für Anlagenaufrüstungen oder die Integration neuer Linien ist die Zusammenarbeit mit einem Walzwerksbauer, der sowohl mechanisches Design als auch Echtzeit-Prozesskontrolle versteht, entscheidend. SANSO bietet schlüsselfertige Rohrewalzwerk-Lösungen, die auf Ihre Produktmix zugeschnitten sind — von strukturellen Hohlprofilen bis hin zu API-Linienrohren.
Bereit, die Konsistenz Ihrer Rohrproduktion zu verbessern? Reichen Sie Ihre Spezifikationen und Zielstandards über das Anfrageformular ein. Ein SANSO Formungsspezialist wird innerhalb von drei Arbeitstagen eine detaillierte Machbarkeitsanalyse bereitstellen.
Häufig gestellte Fragen (FAQ) – Ingenieurwesen von Rohrewalzwerken
Q1: Was ist der typische Formgeschwindigkeitsbereich für ein
modernes Rohrewalzwerk, das Kohlenstahlband verarbeitet?
A1: Für Wanddicken von 1,5 mm bis 6 mm und Durchmessern
von 20 mm bis 168 mm liegen die Formgeschwindigkeiten normalerweise
zwischen 40 m/min und 90 m/min. Dünnere Wände (≤2 mm) erlauben
Geschwindigkeiten von bis zu 110 m/min, während dickwandige
(>8 mm) 25–35 m/min benötigen, um eine ausreichende
Wärmeableitung nach dem Schweißen zu ermöglichen.
Q2: Wie kann ich die Schweißnahtblitze reduzieren, ohne
übermäßiges Abtragen und Beschädigung des Grundmetalls?
A2: Verwenden Sie ein geschlossenes Abtragwerkzeug mit
Hartmetall-Einsatzgeometrie, die auf das Schweißnahtprofil abgestimmt ist.
Stellen Sie die Werkzeughöhe so ein, dass nur 75%–85% des äußeren
Blitzes entfernt werden, und wenden Sie dann eine leichte
Größenreduzierung (0,2% des OD) an, um den verbleibenden Blitz
zu glätten. Dies vermeidet Riefen, die als Spannungsrisiko wirken.
Q3: Welches Walzmaterial ist am besten für das
Rohrewalzen von Edelstahl, um das Anhaften zu verhindern?
A3: Für austenitischen Edelstahl (304/316) wählen Sie
Walzen aus D2-Werkzeugstahl mit einer physikalischen
Dampfbeschichtung aus Chromnitrid (CrN). Beschichtungsdicke 4–6 μm,
Härte 1800–2200 HV. Alternativ bieten Wolframkarbidwalzen (89% WC +
Kobaltbindung) hervorragende Verschleißfestigkeit, sind jedoch
spröder und erfordern eine sorgfältige Handhabung während des
Walzenwechsels.
Q4: Wie oft sollten die Walzen für den Akkumulator in einem
kontinuierlichen Rohrwalzwerk ersetzt werden?
A4: Ersetzen Sie die Gummibedeckungen der Walzen alle 3.000–4.000 Betriebsstunden oder wenn die Oberflächenhärte unter 70 Shore A fällt. Stahlwalzen (geriffelt oder genoppt) müssen alle 1.500 Stunden auf Flachstellen überprüft werden; der Austausch ist notwendig, wenn die Abnutzung der Riefentiefe 0,3 mm überschreitet.
Q5: Kann ein einzelnes Rohrwalzwerk sowohl runde als auch quadratische
Profile produzieren?
A5: Ja, indem die Form- und
Größenwalzenwerkzeugsätze ausgetauscht werden. Die Produktion von quadratischen/rechteckigen Profilen erfordert jedoch einen Türkischen Kopf nach dem Schweißabschnitt sowie zusätzliche seitliche Richtwalzen. Die Umrüstzeit beträgt typischerweise 6 bis 12 Stunden, abhängig vom Design des Werks. SANSO bietet Schnellwechselkartuschensysteme an, die die Umrüstung auf 90 Minuten reduzieren.
Für ein individuelles Angebot oder um einen Linienaudit zu planen, bitte Ihre Anfrage hier senden. Geben Sie Ihre Zielrohrgrößen, Materialien und monatlichen Produktionsanforderungen für einen maßgeschneiderten Vorschlag an.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
