
Startseite > Blogs > Präzisionsrohrherstellung: Technische Tiefenanalyse der Produktion von geschweißten Leitungsrohren
Präzisionsrohrherstellung: Technische Tiefenanalyse der Produktion von geschweißten Leitungsrohren
2026-07-11
In modernen industriellen Infrastrukturen kann die Rolle von konsistenten und fehlerfreien geschweißten Rohren nicht genug betont werden. Mill pipe — das Ergebnis von kontinuierlichem Formen, Schweißen und Größenanpassung — dient als Rückgrat für Energietransport, strukturelle Rahmen, Flüssigkeitsbehandlung und mechanische Anwendungen. Um jedoch eine überlegene Schweißmikrostruktur, präzise Kontrolle des äußeren Durchmessers und eine makellose Oberflächenbeschaffenheit über längere Produktionsläufe hinweg zu erreichen, ist ein tiefes Verständnis der Rollformmechanik, Hochfrequenz-Induktionsschweißen und der Echtzeit-Prozessstabilisierung erforderlich. Dieser Artikel bietet eine technische Untersuchung der modernen mill pipe Herstellung, die sich mit den Schmerzpunkten der Branche, aufkommenden Technologien und praxisbewährten Lösungen für hochvolumige Rohre beschäftigt.
Kerntechnische Aspekte der modernen Mill Pipe Produktion
Die Produktion von geschweißten mill pipe umfasst eine Reihe von streng kontrollierten Phasen: Abwickeln, Vorbereiten der Streifenränder, Formen zu einem offenen Nahtrohr, Hochfrequenzschweißen (HFI oder HFW), Abtragen, Größenanpassung, Richten und Zuschneiden auf Länge. Jede Phase stellt spezifische Anforderungen an die Steifigkeit der Ausrüstung, die Präzision der Werkzeuge und die Prozessüberwachung. Im Folgenden sind die kritischen Teilsysteme aufgeführt, die die Qualität von mill pipe definieren:
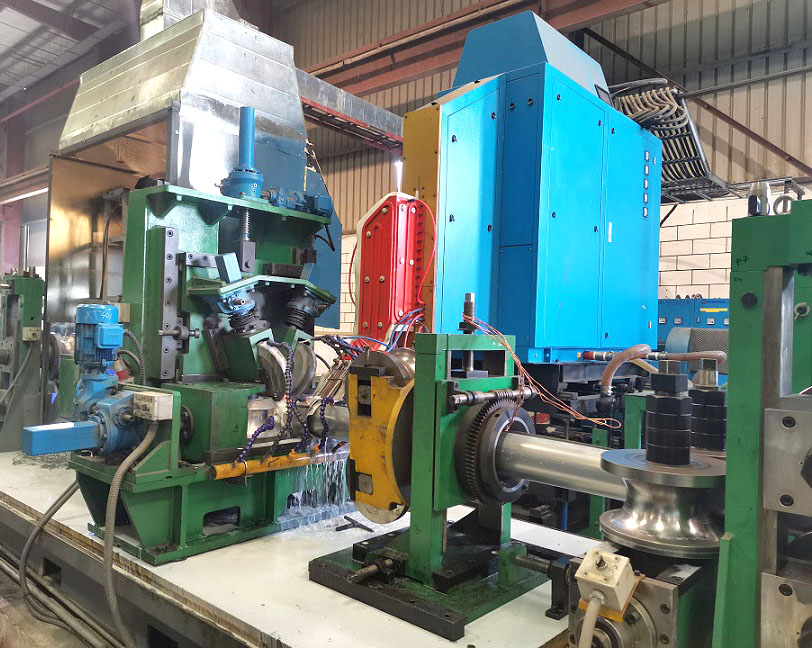
Formungssektion (Abbau, Vorfertigung, Fertigungspässe): Die Geometrie der Rollwerkzeuge bestimmt den Übergang vom Streifen zum Rohr. Optimierte Rollprofile durch Finite-Elemente-Analyse (FEA) minimieren Randverformungen und Restspannungen.
Schweißzone: Hochfrequenz-Induktionsspulen (100–800 kW) konzentrieren die Energie auf dem Vee-Winkel. Die Positionierung des Impeders und magnetische Echtzeitanpassungen steuern die Wärmeaufnahme und die Schweißdurchdringung.
Größenanpassungs- und Richtenstand: Mehrfachstand-Turksköpfe und Richtrollen korrigieren Ovalität, Wölbung und reduzieren das Restbiegemoment.
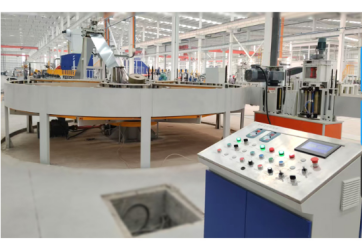
Akku-Sektion: Horizontale oder vertikale Schleifenakkumulatoren entkoppeln die Streifenbeladung vom Formungsprozess und ermöglichen den Betrieb der kontinuierlichen Schweißlinie mit Geschwindigkeiten von bis zu 120 m/min.
Für hochfeste Stahlgüten (API 5L X52–X80, ASTM A106 Gr.B, Edelstahl 304/316) steigen die Formkräfte um 30–45%. Die Steifigkeit des Mill-Gehäuses und der Rollenwellen-Durchmesser werden entscheidend für die Aufrechterhaltung einer konsistenten Wanddickenreduktion. Ohne präzisionsgefertigte Mill-Stände kann die Wand-Eccentricität 5% der nominalen Dicke überschreiten, was zu Ablehnungen nachgelagert führt.
Behebung kritischer Schmerzpunkte in nahtlosen Schweißrohrleitungen
Sogar erfahrene Rohrhersteller stoßen auf wiederkehrende Hindernisse, wenn sie die Produktion skalieren. Von Materialrückfederung bis zur Oxidation der Schweißnaht beeinflussen diese Schmerzpunkte direkt den endgültigen mill pipe Ertrag und die Rentabilität des Werks. Die häufigsten Probleme, die in globalen Rohrmühlen beobachtet werden, sind:
Unregelmäßigkeit der Schweißnaht: Schwankungen im Zustand der Streifenränder, der Mill-Geschwindigkeit oder der Abstimmung der Induktionsspule führen zu ungenügender Verschmelzung oder übermäßiger Flashbildung. Dies führt zu vorzeitigem Versagen während der hydrostatischen Prüfung.
Rattermarken auf der Außenseite: Verursacht durch Rollenvibration oder unzureichende Schmierung, beeinträchtigen diese periodischen Markierungen die Haftung der Korrosionsbeschichtung und die Anforderungen an die ästhetische Qualität.
Werkzeugverschleiß und schnelle Walzenverschlechterung: Die Verarbeitung von abrasiven Materialien (z. B. verzinktem oder HRPO-Stahl) beschleunigt den Verschleiß der Walzen und verändert den Formungsbogenradius alle 300–500 Tonnen.
Temperaturkontrolle beim Schweißen im Prozess: Ohne geschlossene Regelung führt Überhitzung zu einer Kornvergröberung in der wärmebeeinflussten Zone (HAZ), was die Schlagzähigkeit unter 27 J bei 0 °C senkt.
Die Lösung dieser Anforderungen erfordert mehr als die standardmäßigen Wartungsintervalle. Zukunftsorientierte Anlagen setzen Echtzeit-Schweißüberwachungssysteme (thermografische Bildgebung + Wirbelstromarrays) ein, die mit automatisierter Schweißstrommodulation kombiniert werden. Ebenso kann die Walzenverschleißkompensation durch Schraubenzähler-Positionierungsencoder implementiert werden, die die Walzenabstände in Schritten von 0,01 mm anpassen. Für die kontinuierliche Bänderzufuhr dämpft ein Hochleistungsakkumulator Spannungspeaks, die sonst die Formungszone verformen würden. Rohrmühlen Produzenten, die diese integrierten Steuerungen übernehmen, reduzieren routinemäßig die Ausschussraten von 2,5 % auf unter 0,8 %.
Fortschrittliche Technologien zur Verbesserung der Konsistenz und des Durchsatzes von Rohrmühlen
Der Übergang zur Datenerfassung im Rahmen von Industrie 4.0 hat die traditionellen Rohrmühlenbetriebe revolutioniert. Wichtige Innovationen, die jetzt für Rohrmühlen verfügbar sind, bieten messbare Verbesserungen in der Betriebszeit und geometrischen Präzision. Unter diesen zeigen drei Technologien die höchste Rendite:
Geschlossene Formung mit Kraftfeedback
Hydraulische Walzenstände, die mit Lastzellen ausgestattet sind, überwachen kontinuierlich die Formkräfte über jeden Durchgang. Wenn die Abweichung die festgelegten Schwellenwerte überschreitet (z. B. +12 % Biegekräfte), passt die SPS automatisch die Eindringtiefe der oberen Walze an, um die Randspannung auszugleichen. Dies beseitigt den häufigen "Bananeffekt" bei langen Rohren.
Inline-Wirbelstrom- und Ultraschallprüfung
Unmittelbar nach dem Größenabschnitt positioniert, erkennen diese nichtzerstörenden Prüfmodule (NDT) longitudinale und transversale Fehler in Echtzeit. Defekte Abschnitte werden auf spezifische Schweißparameter oder Bänderchargen zurückverfolgt, was eine Ursachenkorrektur ermöglicht, ohne die gesamte Linie anzuhalten.
Modulares Akkumulatordesign mit Bandverfolgung
Moderne horizontale Schleifenakkumulatoren integrieren Lasersensoren für Bandkanten und servogesteuerte Quetschwellen. Der Akkumulator bietet nicht nur Materiallagerung für das Blechverkleben, sondern zentriert auch aktiv das Band, bevor es in den Formungsbereich eintritt. Dies reduziert die Bildung von Randwellen um 90 %, ein häufiges Vorzeichen für Schweißfehler. Viele zuverlässige Rohrmühlen integrieren jetzt diese akkumulatorbasierte Bandführung als Standard.
SANSO hat seine Rohrmühlensysteme so konzipiert, dass sie diese adaptiven Technologien von Grund auf integrieren. Durch die Eliminierung von herkömmlichen Reibungskupplungen und deren Ersetzung durch unabhängige AC-Vektorantriebe an jedem Formstand ermöglichen die Plattformen des Unternehmens eine Anpassung des Durchsatzverhältnisses pro Durchgang — eine entscheidende Fähigkeit beim Formen von hochfestem Duplex-Edelstahl Rohrmühlen. Rohrmühlen Produzenten, die eine solche individualisierte Antriebssteuerung verwenden, berichten von 22 % schnelleren Umstellungen zwischen Durchmesserfamilien.
Anwendungssegmente, die eine Premium-Qualität von Rohrmühlen verlangen
Nicht alle geschweißten Rohranwendungen tolerieren die gleichen Abweichungsgrenzen. Kritische Industrien setzen strenge Standards durch, die fortschrittliche Rohrmühlen Herstellungsprotokolle vorschreiben. Das Verständnis dieser Endnutzungsanforderungen hilft den Linienbetreibern, Investitionen in hochwertigere Ausrüstungen zu rechtfertigen:
Öl- & Gastransport (API 5L, ISO 3183): Erfordert Charpy-V-Notch-Schlagwerte ≥40 J bei 0°C, maximale Härte 22 HRC und 100% volumetrische NDT. Nur Werke mit präziser Schweißstromregelung und online Anlassen können konsistent die PSL2-Spezifikationen erfüllen.
Struktur- und Baupfähle (EN 10219, ASTM A500): Fordern enge Eckradien und konsistente flache Seitenmaße für RHS/SHS Abschnitte. Das Rollwerkzeugdesign muss die Materialrückfederung an den Schweißkanten ausgleichen.
Kessel- und Wärmetauscherrohre (ASTM A178, A214): Erfordern ein sauberes internes Nahtprofil (Abschmelzgenauigkeit innerhalb von ±0,1 mm), um lokale Überhitzung und Spannungsrisskorrosion zu verhindern.
Präzisionsmechanikrohre (DIN 2393, EN 10305): Fordern absolute Konzentrizität und Oberflächenrauhigkeit Ra ≤ 1,6 µm für nachfolgende Kaltumformung oder hydraulische Zylinderanwendungen.
Jedes Segment stellt spezifische Anforderungen an die Geometrie des Schweißabschmelzwerkzeugs, die Gleichmäßigkeit der Anlasstemperatur und die nachgelagerten Begradigungsregime. SANSO arbeitet mit Rohrwerken zusammen, um die Formungssequenz speziell auf den Zielstandard abzustimmen, ob es sich um eine Hochfrequenz-Induktionslinie für Strukturrohre oder Kontakt-Schweißen für Sanitärrohre handelt.
Wie SANSO Zuverlässigkeit in Rohrsysteme integriert
Während einzelne Komponenten wie Schweißer oder Akkumulatoren weit verbreitet verfügbar sind, liegt die wahre ingenieurtechnische Herausforderung in ihrer harmonisierten Integration. SANSO betrachtet das Design der Rohrlinie als ein einheitliches mechanisch-elektrisches System, bei dem die Dynamik jeder Station vor der Herstellung simuliert wird. Das firmeneigene Protokoll zur Rohrausrichtung — unter Verwendung von Laserinterferometrie an allen Formstands — stellt sicher, dass kumulative Rollspaltfehler über die gesamte Formlänge von 30 m unter 0,03 mm bleiben. Für Anlagenbetreiber bedeutet dies sofortige Vorteile:
Geradheitsabweichung ≤ 1,5 mm pro 3 m Länge (übersteigt die Anforderungen von ASTM A53).
Einheitlichkeit des Schweißgrates ohne periodisches Überabschmelzen, was den Werkzeugverschleiß um 40% reduziert.
Akkumulator-Schleifensteuerung, die aktiv auf eingehende Streifenkrümmungs- variationen reagiert.
Reduzierter Startschrott von 20 Rohren auf nur 4 Rohre nach Coil-Verbindung.
Darüber hinaus bietet SANSO eine Fernbetriebseinstellung für bestehende Rohrlinien mit seinem firmeneigenen Diagnosetool an. Durch die Analyse von Schwingungssignaturen und Motor-Drehmoment-Kurven identifizieren Ingenieure Lagerfehler oder Schmiermittelmängel 2–3 Wochen, bevor sie Produktionsstillstände verursachen. Dieser vorausschauende Wartungsansatz, kombiniert mit hochsteifen Maschinengehäusen, hat zahlreichen Herstellern geholfen, OEE (Overall Equipment Effectiveness) Werte von über 82% für kontinuierliche Schweißrohrbetriebe zu erreichen.
Fazit: Optimierung Ihrer Rohrproduktion für Wettbewerbsfähigkeit
Die Erreichung einer überlegenen Rohr-Qualität beruht nicht mehr allein auf dem Bauchgefühl des Bedieners. Die Kombination aus geschlossener Formungsregelung, Echtzeit-Schweißüberwachung und präziser Akkumulatorstreifenführung liefert messbare Gewinne in Ertrag, Dimensionalkonsistenz und Einhaltung internationaler Standards. Da die Werke steigenden Anforderungen an hochfeste Materialien und kürzere Lieferzeiten gegenüberstehen, wird die Investition in modulare, datenbereite Ausrüstung zu einer wettbewerbsfähigen Notwendigkeit.
Um zu erkunden, wie maßgeschneiderte Walzkonfigurationen Ihre spezifische Produktmischung — von strukturellen quadratischen Rohren bis zu API-Linienrohren — ansprechen können, konsultieren Sie Ingenieure, die sowohl die Physik des Rollformens als auch die Produktionseconomie verstehen.
Bereit, Ihre Walzrohr-Produktion zu verbessern und die Ausschussraten zu senken? Kontaktieren Sie das SANSO technische Team für eine Linienprüfung und einen maßgeschneiderten Verbesserungsvorschlag. Senden Sie jetzt Ihre Anfrage →
Häufig gestellte Fragen (FAQ) – Walzrohrherstellung
Q1: Welche typischen Maßtoleranzen kann eine moderne Walzrohrlinie erreichen?
A1: Mit einer richtig kalibrierten Formwalze (steife Ständer + Präzisions-Rollwerkzeuge) können Sie Außendurchmessertoleranzen von ±0,5% des nominalen OD für ASTM A53 Grade B-Rohre und Wanddicktoleranzen von ±0,15 mm für Größen bis zu 168 mm OD erreichen. Für hochfrequenzinduktiv geschweißte Rohre kann die Geradheit innerhalb von 1,0 mm pro Meter mit Mehrrollenrichtmaschinen aufrechterhalten werden.
Q2: Wie beeinflusst die Akkumulator-Technologie direkt die Oberflächenqualität von Walzrohren?
A2: Ein Akkumulator, der eine konstante Rückspannung (typischerweise 1,5–2,5 kN) aufrechterhält, verhindert Mikrorutschen zwischen dem Band und den Formwalzen. Ohne diese Spannungsregelung verursacht intermittierendes Ruckeln Rattermarken und Kantenverschleiß. Moderne horizontale Akkumulatoren mit servogetriebenen Quetschwalzen reduzieren Oberflächenfehler um 70% im Vergleich zu einfachen Schleifenbecken.
Q3: Welche Materialien eignen sich am besten für hochfrequenzinduktiv geschweißte Walzrohre?
A3: HFI-Schweißen funktioniert optimal mit niedriglegierten Stählen (C ≤0,22%), HSLA-Qualitäten (z.B. S355J2H) und ferritischen rostfreien Stählen (409, 430). Für vollständig austenitische rostfreie Stähle (304/316) wird Kontakt- oder Laserhybridschweißen bevorzugt, um die Ausfällung von Chromkarbid zu vermeiden. In allen Fällen muss die Bandkantenbearbeitung (Fräsen oder Schneiden) eine gratfreie Oberfläche von weniger als 10 µm Höhe hinterlassen, um eine stabile HFI-Durchdringung zu gewährleisten.
Q4: Welcher Wartungsplan verlängert die Lebensdauer von Walzrohrformwalzen?
A4: Implementieren Sie einen prädiktiven Schmierzyklus: Fetten Sie die Walzenlager alle 300 Betriebsstunden mit hoch-EP Lithium-Komplexfett nach. Überprüfen Sie die Walzenprofile mit einem Konturmesser nach jeder 800 Tonnen Produktion. Das Nachschleifen sollte erfolgen, wenn die Radiusabweichung 0,08 mm vom ursprünglichen CAD-Profil überschreitet. SANSO empfiehlt, Ersatzwalzenstände in klimatisierten Schränken zu lagern, um Mikrokorrosion zu vermeiden.
Q5: Wie kann ich eine bestehende ERW-Linie umstellen, um engere Toleranzen für Walzrohre für hydraulische Anwendungen zu produzieren?
A5: Upgrades sollten sich auf drei Bereiche konzentrieren: (1) Hinzufügen eines Türkenkopfs mit vier unabhängig verstellbaren Walzen, (2) Implementierung einer inline Wanddickenüberwachung mit Ultraschallsensoren und (3) Installation einer angetriebenen Richtenmaschine mit schrägen Walzen. SANSO bietet Nachrüstkits für bestehende Walzwerke an, die eine garantierte OD-Ovalität von unter 0,3% bieten, ohne den gesamten Formabschnitt ersetzen zu müssen.
Für technische Vorschläge oder um eine Walzprüfung zu planen, senden Sie bitte Ihr Spezifikationsblatt und die Zielrohrdimensionen über unser Anfrageformular. Ein SANSO Anwendungsingenieur wird innerhalb von zwei Werktagen antworten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
