
Startseite > Blogs > Der Schweißschneider in Hochfrequenz-Rohrwerken: Präzises Streifenverbinden für kontinuierliche ERW-Produktion
Der Schweißschneider in Hochfrequenz-Rohrwerken: Präzises Streifenverbinden für kontinuierliche ERW-Produktion
2026-07-11
In modernen elektrischen Widerstandsschweißanlagen (ERW) Rohrmühlen führt ungeplante Ausfallzeiten direkt zu abgelehntem Material und verlorener Produktivität. Der Schweißgerät ist das kritische Gerät, das Unterbrechungen beim Coilwechsel beseitigt, indem es das nachfolgende Ende eines erschöpften Streifens mit der Vorderkante einer neuen Spule stumpf verbindet. Diese Komponente, wenn sie mit hochgenauer Scher- und Festkörper-Schweißtechnologie konstruiert ist, gewährleistet einen homogenen Streifenfluss, schützt die nachgelagerten Formwalzen und garantiert eine konsistente Schweißnahtintegrität im gesamten Rohr. Ohne einen richtig abgestimmten Schweißgerät sieht sich eine Mühle häufigen Bruch, Schweißnahtfehlern und variablen mechanischen Eigenschaften im fertigen Rohr gegenüber.
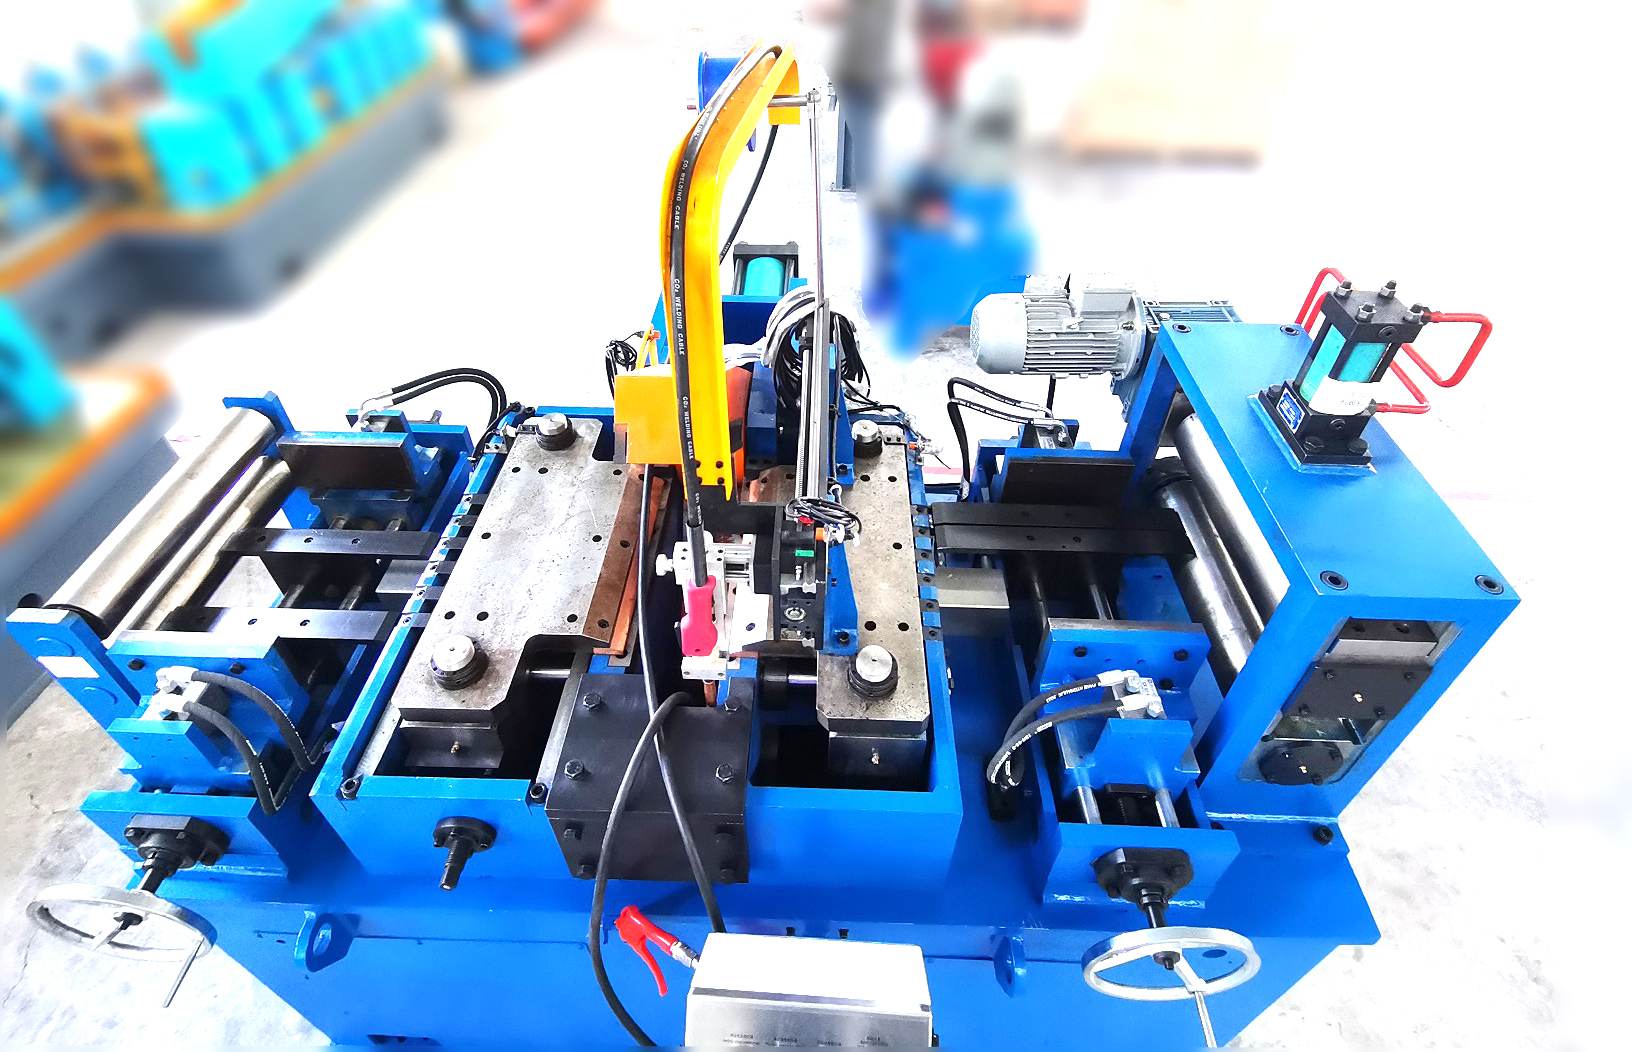
Anatomie eines industriellen Schweißgeräts: Kernsubsysteme
Um die metallurgischen und mechanischen Anforderungen zu schätzen, die an ein Schweißgerät gestellt werden, muss man seine vier wesentlichen Baugruppen untersuchen. Jede beeinflusst direkt die Qualität der Streifen-Endverbindung, die später durch Formwalzen und die Hochfrequenz-Induktionsspule geführt werden muss.
1. Doppelblatt-Schermaschine
Im Gegensatz zu einfachen Abtrennpressen verwendet ein Schwerlast-Schweißgerät gegenüberliegende Klingen, um perfekt quadratische, gratfreie Streifenenden zu erzeugen. Der Klingenabstand, der Scherwinkel und der hydraulische Druck müssen für Streifendicken von 1,5 mm bis 12 mm einstellbar sein. Typische Branchenspezifikationen erfordern Klingenfreiräume unter 5 % der Materialdicke, um kaltverformte Deformationen zu vermeiden, die später harte Stellen in der Schweißzone erzeugen.
2. Streifen-Ausrichtungs- und Spannsystem
Fehlausrichtung der beiden Streifenenden ist die Hauptursache für schwache Stumpfverbindungen. Fortschrittliche Schweißgeräte integrieren hydraulische Seitenführungen und obere/untere Spannvorrichtungen mit unabhängiger Druckregelung. Diese Spannvorrichtungen halten beide Streifenenden während des Scherens und des anschließenden Schweißens starr. Eine Kantenfehlstellung von mehr als 0,3 mm bei einer Dicke unter 6 mm führt zu unvollständiger Wurzelverschmelzung und Nahtreißen unter Formspannungen.
3. Festkörper-HF-Schweißschnittstelle
Während traditionelle Schweißgeräte möglicherweise Flash-Stumpfschweißen verwenden, integrieren Hochleistungs-Rohrmühlen einen Festkörper-Hochfrequenz (HF)-Schweißer speziell für das Verbinden von Streifen. Dieser Ansatz liefert konzentrierte Wärme mit einer minimalen wärmebeeinflussten Zone (HAZ), wodurch Oxidation und Nachbearbeitungsanforderungen verringert werden. Die Festkörper-HF-Stromversorgung ermöglicht präzise Zeitabläufe: Quetsch-, Heiz- und Schmiedezyklen, die in Millisekunden programmierbar sind.
4. Nachschweißbearbeitungs- und Glättstation
Unmittelbar nach der Erstarrung der Schweißnaht entfernt ein internes und externes Nachbearbeitungswerkzeug den Überstand. Jeder verbleibende Wulst muss auf eine Dicken-Toleranz von ±0,1 mm platt gerollt werden, um Markierungen an den Formwalzen zu vermeiden. Moderne Schweißgeräte beinhalten eine automatisierte Nachbearbeitungs-Klinge mit Kraftfeedback, um die Schnitttiefe in Echtzeit anzupassen.
Wie der Schweißgerät die endgültige Rohrschweißqualität direkt beeinflusst
Die Leistung des Schweißgeräts hat einen kaskadierenden Effekt auf jede nachfolgende Phase der Rohrproduktion. Nachfolgend sind die kritischsten Fehlermodi aufgeführt, die aus schlechter Streifen-Endvorbereitung resultieren.
Unvollständige Durchdringung: Tritt auf, wenn die Stumpfverbindungsflächen nicht perfekt quadratisch sind oder wenn der Schmiededruck unzureichend ist. Der resultierende Kaltverschluss breitet sich entlang der Schweißnaht aus und verursacht Hydrotestfehler.
Oxid-Einschluss: Ergebnis von übermäßigem Wärmeinput oder verlängerten Schweißzeiten, die Aluminium-Eisen-Oxide auf verzinkten oder aluminierten Streifen erzeugen. Diese Einschlüsse wirken als Rissinitiierungsstellen unter Biegung.
Kantenwellenfehler: Wenn das Schneiden Grate oder Mikrorisse erzeugt, stimmen die Kanten während des HF-Schweißprozesses nicht glatt überein. Dies führt zu einem periodischen "perlenartigen" Aussehen auf der Rohroberfläche.
Variable Wandstärke an der Schweißnaht: Ein nicht gleichmäßig verteilter Klemmdruck verursacht, dass eine Streifen-Kante die andere überlappt. Während des Rollformens wird dieser Bereich zu einem lokalisierten dünnen Abschnitt.
Die Lösungen für diese Fehler erfordern einen systematischen Ansatz: Integration der Echtzeit-Schweißüberwachung, adaptive Steuerung der Klemmkraft und regelmäßige Validierung der Parallelität der Schneidklingen. Rohrwerke, die monatliche Laser-Ausrichtungsprüfungen an ihren Schweißmaschinen durchführen, berichten von einer 40%igen Reduzierung der schweißbedingten Ausschüsse.
Fortgeschrittene Prozesskontrollen für automatisiertes Scheren-Schweißen
Moderne Rohrwerke verlangen eine geschlossene Regelung über die Parameter des Schweißgeräts. Programmierbare Logiksteuerungen (PLCs) mit Kanten-sensierenden Kameras automatisieren nun den gesamten Streifenverbindungszyklus. Wichtige Steuerungsvariablen umfassen:
Spalt und Überlappung der Schneidklinge (gemessen über lineare Encoder)
Aufwärts- oder Abwärts-Schneidgeschwindigkeit, um die Streifenstärke anzupassen
Schweißstrom-Anstiegsrate und Verweilzeit (Festkörper-HF-Schweißer bieten 0,1 ms Auflösung)
Stauchkraftprofil während der Schmiedephase, aufgezeichnet als Kraft/Verschiebungskurve
Durchdringungstiefe der Schärfmaschine mit ultraschallbasiertem Dickenfeedback
Daten aus jedem Schweißzyklus werden zur Rückverfolgbarkeit gespeichert. Wenn ein nachgelagerter Fehler erkannt wird, können Ingenieure die Parameterhistorie des Schweißgeräts abspielen, um die Ursachen zu isolieren. SANSO integriert diese adaptiven Steuerungen in seine Automatisierungspakete für Rohrwerke und ermöglicht ein vollständiges Rezeptmanagement für verschiedene Materialqualitäten (z.B. API 5L X42, Edelstahl 304 oder verzinkte Automobilqualitäten).
Wartungsstrategien zur Maximierung der Betriebszeit des Schweißgeräts
Selbst das robusteste Schweißgerät benötigt geplante Wartung, um ungeplante Stillstände zu vermeiden. Felddaten von Hochleistungswerken (die mit 50–120 Metern pro Minute arbeiten) zeigen, dass 80% der Notfallinterventionen drei Komponenten betreffen:
Schneidklingen: Ersetzen oder Nachschleifen nach jedem 800–1200 Streifen-Endschneiden, abhängig von der Materialhärte (z.B. 304 Edelstahl nutzt Klingen doppelt so schnell ab wie Baustahl).
Hydrauliksystemfilter: Kontaminiertes Öl verursacht unregelmäßige Klemmkraft. Filter alle 2000 Betriebsstunden wechseln und die Ölpartikelwerte vierteljährlich analysieren.
Winkel der Schweißelektroden: Kupfer- oder Molybdänelektroden, die beim Festkörper-HF-Schweißen verwendet werden, müssen wiederaufbereitet werden, um eine gleichmäßige Stromverteilung aufrechtzuerhalten. Übermäßiges Pitting verursacht Lichtbogenverfolgung und inkonsistente Erwärmung.
Prädiktive Wartungsansätze, wie die Vibrationserfassung an der Hydraulikpumpe und die Wärmebildgebung des Schweißtransformators, verlängern weiter die mittlere Zeit zwischen Fehlern (MTBF). Die Dokumentation jeder Intervention in einem CMMS (computerized maintenance management system) ermöglicht es den Betriebsmitarbeitern, spezifische Abnutzungsmuster für ihr Schweißgerät-Modell zu identifizieren.
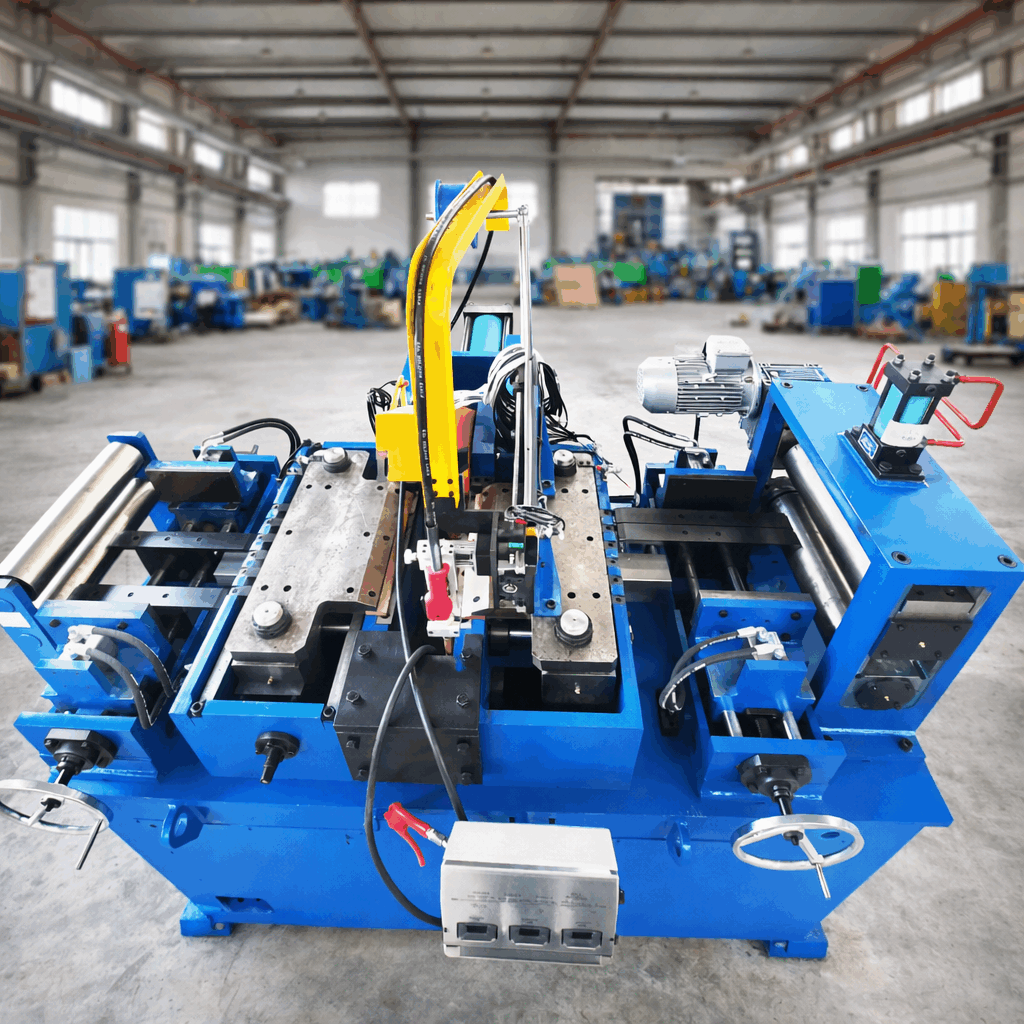
Integration des Scherenschweißers mit einer Hochleistungs-Rohrmühle
Die Auswahl eines Scherenschweißers isoliert, ohne den vorgelagerten Entwickler und den nachgelagerten Puffer zu berücksichtigen, schränkt die Gesamteffizienz der Linie ein. Die ideale Konfiguration synchronisiert Bandgeschwindigkeit, Spannungsregelung und Schweißplanung. Zum Beispiel, wenn der Bandpuffer 80 % Kapazität erreicht, initiiert der Scherenschweißer die Verbindung während eines Fensters mit niedriger Liniengeschwindigkeit (z. B. 15 m/min statt 80 m/min), um Geschwindigkeitsfluktuationen zu minimieren.
SANSO entwirft seine Rohrmühlen mit einem vollständig integrierten Scherenschweißer und einer Festkörper-HF-Stromquelle. Dieser Ansatz beseitigt Kompatibilitätsprobleme zwischen Drittanbieter-Schweißgeräten und Mühlen Steuerungen. Die Bediener profitieren von einer einheitlichen Mensch-Maschine-Schnittstelle (HMI), die Bandspannung, Schweißparameter und Abtragkraft auf einem einzigen Bildschirm anzeigt. Für Anwendungen mit hochfestem Stahl bietet SANSO eine optionale Nachschweißglühstation an, um Restspannungen an der Verbindung zu lösen, bevor der Formungsabschnitt erreicht wird.
Häufig gestellte Fragen (FAQ) – Scherenschweißer in Rohrmühlen
F1: Welche Materialien kann ein moderner Scherenschweißer für die ERW-Rohrproduktion verbinden?
A1: Industrielle Scherenschweißer sind dafür ausgelegt, warmgewalzten Kohlenstoffstahl (S235JR bis S700MC), kaltgewalzte Bänder, verzinkten Stahl (DX51D bis DX54D) und austenitische rostfreie Stähle (304, 316) zu verarbeiten. Für verzinkte Materialien muss der Schweißzyklus eine kurze Vorwärmsequenz umfassen, um die Zinkbeschichtung aus der Schweißzone zu verdampfen und Porosität zu verhindern. Einige fortschrittliche Geräte verbinden auch Aluminiumstreifen (z. B. 3003 oder 6061) für spezielle Rohranwendungen, jedoch mit modifizierten Elektrodenmaterialien und Schutzgasabschirmung.
F2: Wie beeinflusst der Scherenschweißer den Hochfrequenzschweißprozess nachgelagert?
A2: Der Scherenschweißer beeinflusst direkt die Konsistenz der HF-Schweißnähte, da jede Dickenvariation, Kantenwelle oder Oxideinschluss an der Stumpfnaht den Fluss der durch die Hochfrequenzspule induzierten Wirbelströme stört. Selbst eine 0,2 mm Sprungänderung in der Banddicke kann den V-Winkel öffnen, was dazu führt, dass der Schweißpunkt seitlich verschoben wird. Qualitäts-Scherenschweißer erzeugen eine Naht mit weniger als 5 % Dickenabweichung und einer Oberflächenrauhigkeit Ra ≤ 3,2 µm, um einen reibungslosen Stromtransfer zu gewährleisten.
F3: Kann ein Scherenschweißer an eine bestehende Rohrmühlenlinie nachgerüstet werden?
A3: Ja, Nachrüstungen sind üblich. Die kritischen Anforderungen sind ausreichend Platz zwischen dem Entwickler und dem Bandpuffer, eine Steuerungsschnittstelle, um mit der bestehenden SPS (Ethernet/IP oder Profibus) zu synchronisieren, und eine Stromversorgung, die für die Liniengeschwindigkeit der Mühle geeignet ist. Die Nachrüstung dauert in der Regel 5–7 Tage, einschließlich Installation, Schulung und Testläufen. Hersteller wie SANSO bieten modulare Scherenschweißer-Einheiten mit kompakten Rahmen an, die für enge Layouts ausgelegt sind.
F4: Wie lange dauert der typische Zyklus für eine vollständig automatisierte Scherenschweißsequenz?
A4: Für Banddicken zwischen 2,0 mm und 6,0 mm benötigt ein moderner Scherenschweißer für den vollständigen Zyklus (beide Enden schneiden, ausrichten, schweißen, abtragen und glätten) 35 bis 55 Sekunden. Dickere Materialien (bis zu 12 mm) verlängern die Schweißzeit aufgrund höherer Wärmeaufnahmeanforderungen. Hochgeschwindigkeitsmühlen verlassen sich auf Bandpuffer, die 150–200 Meter Material halten, um die nachgelagerte Produktion während des Schweißzyklus aufrechtzuerhalten.
Q5: Wie oft sollten Schermesser ersetzt werden, um die Schweißqualität aufrechtzuerhalten?
A5: Die Austauschhäufigkeit hängt von den abrasiven Eigenschaften des Materials und dem wöchentlichen Durchsatz ab. Als Richtwert sollten bei Kohlenstoffstahl (HRC 40-50) die Klingen alle 1000 Schnitte nachgeschliffen werden; bei rostfreiem Stahl alle 600 Schnitte. Visuelle Anzeichen sind ein erhöhter Grat, der 0,15 mm überschreitet, oder eine „Feder“-Kante auf der Schnittfläche. Viele Betriebe planen den Klingenwechsel während der wöchentlichen präventiven Wartungsschichten, um Produktionsausfälle zu vermeiden.
Optimierung Ihrer kontinuierlichen Rohrmühle mit dem richtigen Schweißgerät
Das Schweißgerät ist nicht nur ein sekundäres Zubehör – es ist der Torwächter für die Qualität des Bandes, das in die Form- und Schweißzonen eintritt. Mühlen, die die Kalibrierung des Schweißgeräts, die Schärfe der Klingen oder die Ausrichtungsprotokolle vernachlässigen, kämpfen konstant mit Nahtanomalien und niedrigeren Erträgen beim ersten Durchgang. Im Gegensatz dazu erreichen Rohrproduzenten, die eine datengestützte Kontrolle ihres Schweißgeräts implementieren, gepaart mit einer Festkörper-HF-Stromquelle, eine Verbindungs-effizienz von über 95 % der Grundmetallfestigkeit.
Ingenieure, die eine bestehende Linie aufrüsten oder eine neue Rohrmühle in Betrieb nehmen möchten, sollten die Schergenauigkeit des Schweißgeräts, die Flexibilität der Schweißleistung und die Kompatibilität mit ihrem Materialmix bewerten. Automatisierungsfunktionen wie Rezeptspeicher für über 50 Materialqualitäten und Fern-Diagnose sind mittlerweile Standard in professionellen Plattformen.
Für eine technische Beratung oder um detaillierte Spezifikationen zur Integration eines Schweißgeräts in Ihre Rohrproduktionslinie anzufordern, kontaktieren Sie das Ingenieurteam von SANSO noch heute. Geben Sie Ihre Bandabmessungen, Materialqualitäten und die angestrebte Produktionsrate an, um ein maßgeschneidertes Angebot zu erhalten.
Eine Anfrage senden → Einer unserer leitenden Prozessingenieure wird innerhalb von 24 Stunden antworten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
