
Startseite > Blogs > Stahlrohrwerk-Engineering: Vom Coil zum fertigen Rohr – Grundlagen der Formung, Schweißung und Größenbestimmung
Stahlrohrwerk-Engineering: Vom Coil zum fertigen Rohr – Grundlagen der Formung, Schweißung und Größenbestimmung
2026-07-11
Die Herstellung von geschweißten Stahlrohren erfordert eine präzise ausgerichtete Stahlrohrmühle, die flache Streifen in geschlossene Profile bei Geschwindigkeiten von 20 bis 120 m/min umwandelt. Jede Station – Abwickler, Streifenpuffer, Formwalzen, Schweißbox, Größenabschnitt und fliegender Schnitt – beeinflusst die endgültige Produktgeometrie, die Integrität der Schweißnaht und die mechanischen Eigenschaften. SANSO stellt komplette Mühlenlinien für runde, quadratische und rechteckige Rohre mit einem Außendurchmesser von 10 mm bis 300 mm aus Kohlenstoffstahl, Edelstahl und verzinkten Materialien her. Dieser Artikel beschreibt die ingenieurtechnischen Prinzipien hinter jedem Abschnitt einer modernen Stahlrohrmühle, häufige Defekte und deren Ursachen sowie Prozessanpassungen zur Erreichung einer konsistenten Schweißqualität und dimensionalen Toleranzen.
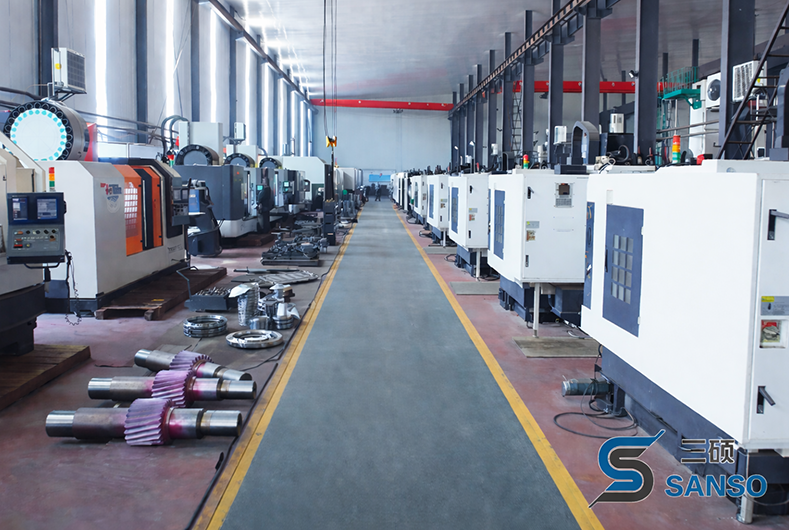
Hauptabschnitte einer kontinuierlichen Stahlrohrmühle
Eine typische Stahlrohrmühle besteht aus sieben integrierten Modulen. Die Leistung hängt von der richtigen Ausrichtung und Wartung jedes Moduls ab.
1. Abwickeln und Streifenvorbereitung
Doppelkonus- oder Mandrel-Abwickler: Hält Stahlcoils bis zu 25 Tonnen. Hydraulische Expansion sichert den Innendurchmesser, während Bremsen die Rückenspannung kontrollieren, um ein Wandern des Streifens zu verhindern.
Streifenpuffer (Schleifen oder horizontaler Karussell): Ermöglicht einen kontinuierlichen Mühlenbetrieb während des Coilwechsels – speichert 30–60 Meter Streifen.
Greifwalze und Glätter: Nivelliert den Streifenkopf und entfernt die Coil-Krümmung. Ungleichmäßiges Glätten verursacht Randwellen oder Mittelfalten im geformten Rohr.
Schweißgerät (optional): Verbindet das Ende eines ablaufenden Coils mit dem Kopf eines neuen Coils für endloses Walzen. Die Schweißnaht muss bündig geschliffen werden, um Schäden an den Formwalzen zu vermeiden.
2. Formabschnitt – Zerlegungs- und Fin-Pass
Der Formbereich biegt den flachen Streifen allmählich zu einem offenen Nahtrohr. Dies ist der mechanisch kritischste Teil einer Stahlrohrmühle. Es gibt zwei Hauptansätze:
Konventionelles Walzformen: 12–16 Paare von horizontalen und vertikalen Walzen schließen den Streifen schrittweise. Die Zerlegungsstufe (erste 6–8 Durchgänge) erzeugt eine U-Form; der Fin-Pass (letzte 3–4 Durchgänge) schließt die Kanten zu einer kreisförmigen Form mit einer kleinen Lücke zum Schweißen.
Direktformen (FFX oder Käfigformen): Weniger Walzstationen (8–10) mit universellen (horizontalen + vertikalen) Walzen, die zwischen runden und quadratischen Rohrgrößen wechseln können, ohne alle Walzen zu wechseln. SANSO spezialisiert sich auf das Direktformen von quadratischen Rohrmühlen und bietet einen schnellen Größenwechsel innerhalb von 20 Minuten an.
Wichtige Entwurfsparameter: Walzenmaterial (D2 oder M2 Stahl, oft verchromt), Oberflächenfinish (Ra <0,8 µm) und Kantenbearbeitung. Unzureichende Formenergie (zu wenige Durchgänge) führt zu Rückfederung, was zu offenen Nähten oder Schweißfehlstellungen führt.
3. Schweißabschnitt – Hochfrequenzinduktion oder Kontakt
Nach dem Formen muss die offene Naht kontinuierlich geschweißt werden. Zwei Hochfrequenzmethoden dominieren:
Induktionsschweißen: Eine Mehrwindungs-Spule umgibt das Rohr und induziert einen Strom, der entlang der Kanten fließt. Kein Elektrodenkontakt – sauberer für Edelstahl. Frequenz 200–600 kHz.
Kontakt-Schweißen (gleitende Kontakte): Kupfer-Schuhe drücken direkt auf die Streifenränder kurz vor den Quetschwalzen. Höhere Effizienz für niedriglegierten Stahl.
Der Schweißprozess umfasst:
Impedor (Ferritkern): Wird im Inneren des Rohrs platziert, um den Strom an den Randflächen zu konzentrieren. Die Degradation des Impedors ist eine häufige Ursache für Kaltschweißungen.
Quetschwalzen: Schmieden die erhitzten Ränder zusammen. Übermäßiger Quetschdruck verursacht interne Flash (Grate), die abgeschabt werden müssen; unzureichender Druck hinterlässt eine Fehlstelle in der Schweißnaht.
Schweißwärmekontrolle: Infrarot-Pyrometer überwachen die Randtemperatur (1200–1400°C für Stahl). Zu niedrig – unvollständige Fusion; zu hoch – Durchbrennen oder übermäßige Oxidbildung.
Nach dem Schweißen entfernt ein externes Abtragungswerkzeug den äußeren Flash; ein interner Schaber entfernt den inneren Flash (obligatorisch für hydraulische Rohranwendungen).
4. Größenanpassung und Richten
Die Entfernung des Schweiß-Flash hinterlässt ein leicht überdimensioniertes oder nicht rundes Rohr. Die Stahlrohrmühle führt das Rohr dann durch:
Größenanpassungssektion (2–4 Stände): Reduziert den Außendurchmesser auf die endgültige Dimension und stellt die Rundheit wieder her. Für quadratische/rechteckige Rohrprofile haben die Größenwalzen passende flache und Eckprofile.
Turks Kopf (optional): Vier unabhängig einstellbare Walzen, die das Rohr in zwei Ebenen richten und Wölbungen und Biegungen korrigieren.
Glühen (inline oder offline): Für hochfeste oder Edelstahlrohre glüht eine Induktionsspule den wärmebeeinflussten Bereich nach dem Schweißen, um die Zähigkeit wiederherzustellen.
5. Schneiden und Entladen
Es werden zwei Schneidmethoden verwendet, abhängig von der Liniengeschwindigkeit und der Wandstärke:
Fliegender Schnitt (Säge oder Schere): Synchronisiert mit der Rohrgeschwindigkeit – schneidet, ohne die Mühle zu stoppen. Für Durchmesser bis 150 mm eine Kreissäge; für größere eine Kalt-Schere.
Rotationsschnitt (Rohrschneider): Verwendet eine Reihe von rollenden Klingen, die das Rohr umkreisen – sauberer Schnitt für dünnwandige Rohre.
Die geschnittenen Rohre werden dann zu einem Auslauftisch transportiert, gebündelt und verschnürt.
Häufige Mängel bei Produkten der Stahlrohrmühle und deren Ursachen
Selbst eine gut gewartete Stahlrohrmühle kann nicht spezifikationsgerechte Rohre produzieren, wenn die Prozessparameter abweichen. Nachfolgend sind häufige Mängel aufgeführt, die von Mühlenbetreibern festgestellt werden.
Schweißversatz (nicht ausgerichtete Kanten): Verursacht durch ungleichmäßigen Zustand der Streifenränder, abgenutzte Gratwalzen oder falsche Streifenführung. Führt zu schwacher Naht, die unter hydrostatischem Test undicht ist.
Externer oder interner Flash (überdickes Abtragen): Falsche Werkzeugeinstellung oder stumpfe Abtragklingen. Übermäßiger interner Flash reduziert die Flussfläche in hydraulischen Leitungen.
Längsnähte-Risse: Resultiert aus zu niedriger Schweißwärme, hohem Quetschdruck oder kontaminierten Streifenrändern (Öl, Rost). Oft durch Wirbelstromprüfung erkannt.
Nicht-Rundheit (Ovalität): Unzureichende Größenanpassungspassagen oder abgenutzte Größenwalzen. Für runde Rohre schlägt eine Ovalität >0,5% des Außendurchmessers die Eignungsspezifikationen fehl.
Wölbung oder Biegung (Krümmung entlang der Länge): Ungleichmäßige Kühlung oder nicht ausgerichtete Richtenwalzen. Begrenzt die automatische Zuführung in nachgelagerte Prozesse.
Interne Riefenbildung: Abgenutzte interne Schaber oder beschädigte Impedor-Beschichtung hinterlassen Rillen im Inneren des Rohrs – inakzeptabel für hochreine Anwendungen.
Lösungen: Prozessoptimierung und Qualitätssicherung
Die Verhinderung dieser Mängel erfordert eine Kombination aus Sensorfeedback, regelmäßiger Wartung und Schulung der Bediener. SANSO integriert die folgenden Elemente in seine Stahlrohrmühlen, um eine konsistente Qualität aufrechtzuerhalten.
Online NDT und Überwachung
Wirbelstromprüfung (ECT): Spule, die nach dem Schweißschliff platziert wird, erkennt Oberflächen- und Unterflächenfehler. Markiert automatisch fehlerhafte Abschnitte zur Entfernung.
Ultraschallprüfung (UT): Für Rohre mit dicken Wänden (Dicke >4 mm) – erkennt Mangel an Durchschweißung in der Schweißnaht.
Durchmesser- und Wanddickenmessgeräte: Laser-Mikrometer und Ultraschallsensoren liefern Feedback an die Servos zur Anpassung der Größenwalzen.
Schweißstromregelung: Ein geschlossenes System passt die HF-Generatorleistung basierend auf der Randtemperatur und der Millgeschwindigkeit an.
Walzenwartung und -einrichtung
Form- und Größenwalzen sind präzisionsgeschliffen auf ±0,02 mm. Nach jeder 500–1000 Tonnen Produktion sollten die Walzen auf Abnutzung überprüft werden. Eine Chrombeschichtung verlängert die Lebensdauer der Walzen um das 3–5-fache. Für Mühlen, die mehrere Formen produzieren, bietet SANSO Schnellwechselkassetten an, die einen Wechsel kompletter Walzensätze in weniger als 60 Minuten ermöglichen.
Vorbereitung der Streifenränder
Die geschnittenen Ränder der Spule müssen frei von Graten und Verfestigungen sein. Installieren Sie einen Randbeschnitt (Rotationsschneider) kurz vor dem Akkumulator, um Fehler an den geschnittenen Rändern zu entfernen. Bei Edelstahl beseitigt das Randenschleifen Mikrorisse, die beim Schweißen fortschreiten.
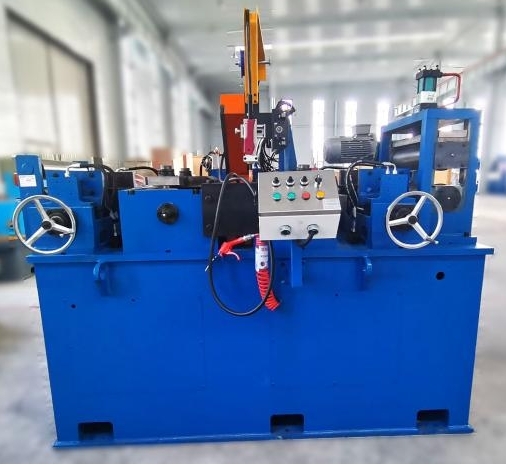
Anwendungsspezifische Mühlenkonfigurationen
Verschiedene Endverwendungen erfordern unterschiedliche Merkmale an einer Stahlrohrmühle. Nachfolgend sind typische Branchenanforderungen aufgeführt.
Strukturrohr (quadratisch/rechteckig für den Bau): Betonung der Konsistenz des Eckenradius und der torsionalen Geradheit. Die Mühle sollte einen Türkenkopf mit vierseitiger Einstellung enthalten.
Automobilrohre (Antriebswellen, Stoßdämpfergehäuse): Erfordert Hochfrequenzschweißen mit Entfernung von inneren Überständen und einer Nachschweißglühstation. Wanddicken-Toleranz ±0,1 mm.
Präzisionshydraulikleitungen: Müssen frei von inneren Überständen sein und eine vollständige Schweißdurchdringung aufweisen. Die Mühlenlinie umfasst eine innere Abstreifeinheit und eine hydrostatische Prüfstation.
Edelstahlrohr (Lebensmittel, Pharmazeutika): Die Walzen der Mühle müssen poliert sein (Ra <0,4 µm), um Oberflächenmarkierungen zu vermeiden. Induktionsschweißen mit Inertgasabschirmung (Argon) verhindert Oxidation.
Mühlengeschwindigkeit und Durchsatzüberlegungen
Die Produktivität einer Stahlrohrmühle wird in Metern pro Minute gemessen. Typische Bereiche:
Dünnwandiges (0,5–1,5 mm) Kohlenstoffstahl-Rundrohr: bis zu 120 m/min.
Mittelwandiges (2–4 mm) Quadratrohr: 40–70 m/min.
Dickwandiges (5–10 mm) Strukturrohr: 15–30 m/min.
Edelstahl (jede Wand): 15–40 m/min aufgrund langsamerer Schweißgeschwindigkeiten, um Karbidabscheidung zu vermeiden.
Höhere Geschwindigkeiten erfordern eine größere Schweißleistung (bis zu 600 kW) und robustere Formabschnitte. Umgekehrt können langsame Geschwindigkeiten Überhitzung und übermäßige Überstände verursachen.
Energieeffizienz und moderne Antriebe
Moderne Stahlrohrmühlen verwenden AC-Vektor-Antriebe mit regenerativem Bremsen auf dem Abwickler und dem Puffer, um Energie zurückzugewinnen. Größen- und Richtwalzen werden oft einzeln angetrieben, was den Schlupf und den Rollverschleiß reduziert. SANSO Mühlen verfügen über ein Energiemonitoringsystem, das kW-Stunden pro Tonne meldet und den Betreibern hilft, ineffiziente Abschnitte zu identifizieren.
Häufig gestellte Fragen (FAQs) zum Design und Betrieb von Stahlrohrmühlen
Q1: Was ist der Unterschied zwischen einer Rohrmühle und einer Rohrmühle?
A1: In der Industrie bezieht sich eine Stahlrohrmühle typischerweise auf Linien, die kleinere Durchmesser (bis zu 300 mm) für strukturelle, mechanische und automobile Anwendungen produzieren, oft unter Verwendung von HF-Schweißen. Rohrmühlen (ERW oder LSAW) produzieren größere Durchmesser (300–3000 mm) für Öl-, Gas- und Wasserübertragung. Die grundlegenden Form- und Schweißprinzipien sind ähnlich, aber Rohrmühlen haben eine schwerere Materialbearbeitung und oft eine Offline-Wärmebehandlung.
Q2: Wie entscheide ich mich zwischen konventionellem Rollformen und direktem Formen für eine neue Stahlrohrmühle?
A2: Konventionelles Rollformen mit vielen speziellen Rollständen ist ideal für die Produktion von hohen Volumina und festen Größen (z. B. 10.000+ Tonnen/Jahr des gleichen Durchmessers). Direktes Formen (FFX oder Käfig) reduziert den Werkzeugbestand und die Rüstzeiten, was es für Lohnfertiger geeignet macht, die wöchentlich 20+ verschiedene Größen produzieren. SANSO bietet beide Konfigurationen an; konsultieren Sie unsere Ingenieure, um Ihre Produktmischung abzustimmen.
Q3: Welche Wartungsaufgaben sind wöchentlich bei einer Stahlrohrmühle erforderlich?
A3: Kritische wöchentliche Überprüfungen: Reinigen und Inspizieren des Schweißimpedanzers auf Risse; Überprüfen der Ausrichtung der Fin-Pass-Rollen mit einem Laser; Messen der Rolloberflächenhärte (RC 55–60); Überprüfen des Abstandes des Abtragwerkzeugs (0,1–0,2 mm hinter der Quetschrolle); Schmieren aller Lagerblöcke; Testen der Kalibrierstandards für Wirbelstrom. Das Vernachlässigen dieser führt zu Qualitätsabweichungen.
Q4: Kann eine einzelne Stahlrohrmühle sowohl runde als auch quadratische Rohre produzieren?
A4: Ja, aber mit Modifikationen. Nach dem Schweiß- und Größenabschnitt wandelt eine spezielle quadratische/rechteckige Formstation (oft als Türkischer Kopf oder Streckreduziermühle bezeichnet) das runde Rohr in ein quadratisches um. Alternativ kann eine direkte Formmühle quadratische Rohre direkt aus dem Band unter Verwendung spezieller Walzpassagen produzieren. SANSO bietet Hybridmühlen an, die in weniger als 30 Minuten zwischen runder und quadratischer Produktion wechseln.
Q5: Welches Wanddicken-zu-Durchmesser-Verhältnis ist für HF-Schweißen in einer Stahlrohrmühle machbar?
A5: Für Kohlenstoffstahl kann das Verhältnis von Dicke zu Durchmesser (t/D) von 0,5 % bis 10 % reichen. Sehr dünne Wände (t/D < 0,5 %) sind anfällig für Schweißdurchbrennen und erfordern eine präzise Kantenausrichtung; dicke Wände (t/D > 8 %) benötigen Vorwärmung und höhere Schweißleistung. Edelstahl hat ein engeres Fenster (t/D 1–6 %). Konsultieren Sie immer die Formfähigkeiten des Mühlenherstellers, bevor Sie bestellen.
Bereit, Ihre Stahl Rohrmühle zu spezifizieren oder aufzurüsten?
Die Auswahl der richtigen Stahlrohrmühlen Konfiguration – Anzahl der Formstände, Schweißleistung, Größenansatz – hat direkten Einfluss auf Ihre Produktqualität, Materialausbeute und Flexibilität bei der Umstellung. SANSO bietet schlüsselfertige Linien mit Prozessgarantie: Wir definieren die Walzwerkzeuge, Schweißparameter und NDT-Pakete basierend auf Ihren Zielrohrabmessungen und Stahlgüten. Unser Team bietet auch Fernabstimmung und jährliche Wartungsprüfungen an.
Reichen Sie jetzt Ihre Anfrage ein: https://www.sansotubemill.com/contact – Geben Sie Ihre gewünschten Rohrgrößen (OD x Wand), Material (Kohlenstoff/Edelstahl/galvanisiert) und jährliche Tonnage an. Wir werden innerhalb von 5 Geschäftstagen mit einem vorläufigen Mühlenlayout, einer Leistungsberechnung und einem Beispiel für ein Walzpassdesign antworten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
