
钢管轧机工程:从卷材到成品管 – 成型、焊接和定尺寸基础
2026-07-11
生产焊接钢管需要一个精确对齐的钢管轧制线,将平带转变为闭合型材,速度从20到120米/分钟。每个站点 – 解卷机, 带材储存器, 成型辊, 焊接箱, 尺寸部分和飞切 – 都会影响最终产品的几何形状、焊缝完整性和机械性能。SANSO制造完整的轧制线,适用于外径从10毫米到300毫米的圆管、方管和矩形管,材料包括碳钢、不锈钢和镀锌材料。本文描述了现代钢管轧制每个部分背后的工程原理、常见缺陷及其根本原因,以及实现一致焊接质量和尺寸公差的工艺调整。
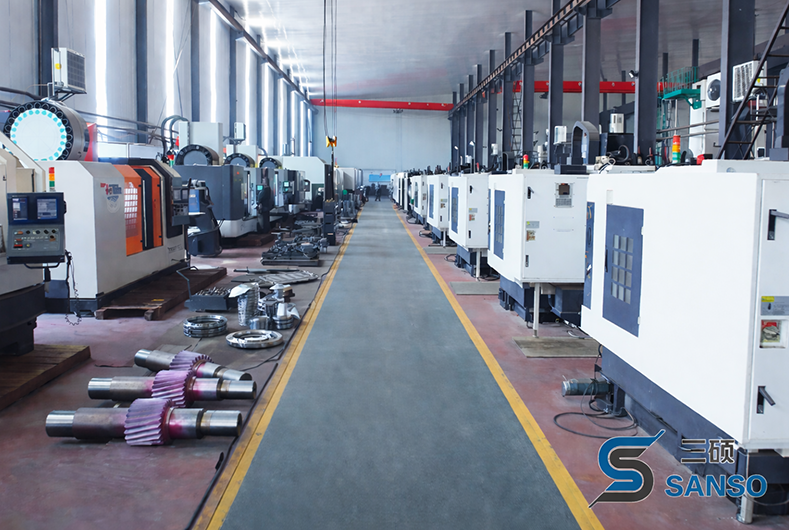
连续钢管轧制的主要部分
典型的钢管轧制由七个集成模块组成。性能依赖于每个模块的正确对齐和维护。
1. 解卷和带材准备
双锥或心轴解卷机:可容纳高达25吨的钢卷。液压扩张固定内径,同时刹车控制回张力以防止带材偏移。
带材储存器(环形池或水平旋转盘):在更换卷材期间允许连续轧制操作 – 储存30–60米的带材。
夹辊和平整机:平整带材头部并去除卷材弯曲。平整不匹配会导致成型管的边缘波动或中心起皱。
剪切焊机(可选):将即将用尽的卷材的尾部与新卷材的头部连接,实现无缝轧制。焊缝必须磨平以避免损坏成型辊。
2. 成型部分 – 破断和成型通道
成型区逐渐将平带弯曲成开放缝管。这是钢管轧制中机械上最关键的部分。主要有两种方法:
传统辊成型:12–16对水平和垂直辊逐步闭合带材。破断阶段(前6–8次通过)形成U形;成型通道(最后3–4次通过)将边缘闭合成圆形,留有小间隙用于焊接。
直接成型(FFX或笼式成型):辊站较少(8–10),使用通用(水平+垂直)辊,可以在不更换所有辊的情况下在圆管和方管尺寸之间切换。SANSO专注于直接成型方管轧制,提供20分钟内快速换型。
关键设计参数:辊材料(D2或M2钢,通常镀铬)、表面光洁度(Ra <0.8 µm)和边缘处理。成型能量不足(通过次数太少)会导致回弹,导致开放缝或焊接错位。
3. 焊接部分 – 高频感应或接触
成型后,开放缝必须连续焊接。主要有两种高频方法:
感应焊接:一个多圈线圈围绕管道,诱导电流沿边缘流动。没有电极接触 – 对不锈钢更清洁。频率200–600 kHz。
接触焊接(滑动接触): 铜鞋直接压在条边缘上,紧接着挤压辊。对于低碳钢效率更高。
焊接过程包括:
阻抗器(铁氧体核心): 放置在管内,以集中边缘表面的电流。阻抗器降解是冷焊的常见原因。
挤压辊: 将加热的边缘锻接在一起。过大的挤压压力会导致内部闪光(边缘),必须刮去;不足的压力会留下缺乏熔合的接缝。
焊接热控制: 红外测温仪监测边缘温度(钢材为1200–1400°C)。温度过低 – 熔合不完全;温度过高 – 穿透或过量氧化物形成。
焊接后,外部刮削工具去除外部闪光;内部刮刀去除内部闪光(对于液压管应用是强制性的)。
4. 尺寸调整和校直
焊接闪光去除后,管子会稍微超大或不圆。钢管厂 然后将管子通过:
尺寸调整部分(2–4个机架): 将外径减少到最终尺寸并恢复圆度。对于方形/矩形管,尺寸辊具有匹配的平面和角落轮廓。
土耳其头(可选): 四个独立可调的辊,在两个平面上校直管子,纠正弯曲和弓形。
退火(在线或离线): 对于高强度或不锈钢管,焊后感应线圈对热影响区进行退火,以恢复延展性。
5. 切割和排放
根据生产线速度和壁厚使用两种切割方法:
飞行切割(锯或剪): 与管子速度同步 – 在不停止轧机的情况下切割。对于直径高达150毫米,使用圆锯;对于更大的,使用冷剪。
旋转切割(管切割机): 使用一组围绕管子旋转的滚刀 – 对于薄壁管切割更干净。
切割后的管子被输送到出料台,捆绑并绑扎。
钢管厂产品的常见缺陷及根本原因
即使是维护良好的钢管厂也可能因工艺参数漂移而生产出不合规格的管子。以下是轧机操作员常遇到的缺陷。
焊接偏移(边缘不对齐): 由于条边缘状态不均匀、磨损的边缘通过辊或不正确的条导向引起。导致接缝弱,在静水测试下漏水。
外部或内部闪光(过厚的刮削): 工具设置不当或钝化的刮削刀片。过多的内部闪光减少液压管道的流动面积。
纵向接缝裂纹: 由于焊接热量低、挤压压力高或条边缘污染(油、锈)造成。通常通过涡流检测发现。
不圆度(椭圆度): 尺寸调整通过不足或磨损的尺寸辊。对于圆管,椭圆度大于0.5%的外径不符合配合规格。
弯曲或弓形(沿长度的曲率): 冷却不均匀或校直辊不对齐。限制自动进料到下游工艺。
内部划痕: 磨损的内部刮刀或损坏的阻抗器涂层在管内留下沟槽 – 对于高纯度应用不可接受。
解决方案:流程优化与质量保证
防止这些缺陷需要传感器反馈、定期维护和操作员培训的结合。 SANSO 将以下内容集成到其 钢管轧制 生产线中,以保持一致的质量。
在线无损检测和监测
涡流检测(ECT): 焊接后放置的线圈检测表面和亚表面缺陷。自动标记缺陷部分以便去除。
超声波检测(UT): 针对厚壁管(厚度 >4 mm)– 检测焊根处的未熔合。
直径和壁厚测量仪: 激光千分尺和超声波传感器为尺寸辊调整伺服提供反馈。
焊接功率控制: 闭环系统根据边缘温度和轧机速度调整高频发电机输出。
辊子维护和设置
成型和定尺寸辊经过精密磨削,公差为±0.02 mm。每生产500–1000吨后,应检查辊子的磨损情况。铬镀层可将辊子寿命延长3–5倍。对于生产多种形状的轧机,SANSO 提供快速更换的盒子,允许在60分钟内更换完整的辊子组。
带边缘准备
卷材的切边必须无毛刺和工件硬化。在蓄能器之前安装边缘修整机(旋转剪)以去除切边缺陷。对于不锈钢,边缘打磨消除在焊接过程中传播的微裂纹。
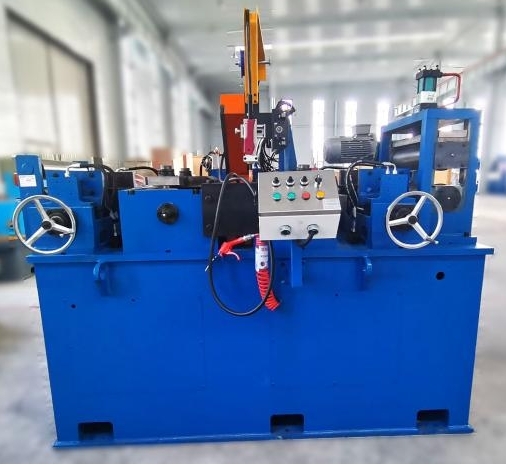
特定应用的轧机配置
不同的最终用途要求钢管轧机具有不同的特性。以下是典型的行业要求。
结构管(用于建筑的方形/矩形): 强调角半径一致性和扭转直线度。轧机应包括一个具有四向调节的土耳其头。
汽车管(传动轴、减震器壳体): 需要高频焊接,内部去除飞边和焊后退火站。壁厚公差±0.1 mm。
精密液压管线: 必须无内部飞边,并具有完全的焊接穿透。轧机生产线包括一个内部刮削单元和一个静水测试站。
不锈钢管(食品、制药): 轧机辊必须抛光(Ra <0.4 µm)以避免表面标记。采用惰性气体保护(氩气)的感应焊接可防止氧化。
轧机速度和产量考虑
一台钢管轧机的生产力以每分钟米数来衡量。典型范围:
薄壁(0.5–1.5 mm)碳钢圆管:最高可达120 m/min。
中壁(2–4 mm)方管:40–70 m/min。
厚壁(5–10 mm)结构管:15–30 m/min。
不锈钢(任何壁厚):由于焊接速度较慢以避免碳化物沉淀,速度为15–40 m/min。
更高的速度需要更大的焊接功率(最高600 kW)和更强的成型部分。相反,较慢的速度可能导致过热和过多的飞边。
能源效率与现代驱动
现代 钢管轧机 生产线采用带有再生制动的交流矢量驱动器,以在解卷机和蓄能器上回收能量。定尺和校直辊通常是单独驱动的,从而减少滑动和辊磨损。 SANSO 轧机包括一个能量监测系统,报告每吨的千瓦时,帮助操作员识别效率低下的部分。
钢管轧机设计与操作的常见问题解答(FAQs)
Q1: 管轧机和管道轧机有什么区别?
A1: 在工业中,钢管轧机 通常指的是生产较小直径(最多300毫米)用于结构、机械和汽车用途的生产线,通常使用高频焊接。管道轧机(ERW或LSAW)生产较大直径(300–3000毫米)用于油气和水的传输。基本的成型和焊接原理相似,但管道轧机处理的壁厚更重,且通常需要离线热处理。
Q2: 我该如何决定新钢管轧机使用传统成型还是直接成型?
A2: 传统的多专用辊架成型适合高产量、固定尺寸的生产(例如,每年生产10,000吨以上相同直径的产品)。直接成型(FFX或笼型)减少了工具库存和换模时间,适合每周生产20种以上不同尺寸的作业车间。 SANSO 提供这两种配置;请咨询我们的工程师以匹配您的产品组合。
Q3: 钢管轧机每周需要哪些维护任务?
A3: 关键的每周检查:清洁并检查焊接阻碍器是否有裂缝;使用激光验证鳍片通过辊的对齐;测量辊表面硬度(RC 55–60);检查去毛刺工具间隙(在挤压辊后0.1–0.2毫米);润滑所有轴承座;测试涡流校准标准。忽视这些会导致质量漂移。
Q4: 单一钢管轧机能同时生产圆管和方管吗?
A4: 可以,但需要进行改造。在焊接和定尺部分之后,专用的方形/矩形成型站(通常称为土耳其头或拉伸减径轧机)将圆管转换为方管。或者,直接成型轧机可以使用特殊的辊道直接从带材生产方管。 SANSO 提供混合轧机,可以在30分钟内切换圆形和方形生产。
Q5: 在钢管轧机中,HF焊接的壁厚与直径比是多少可行的?
A5: 对于碳钢,壁厚与直径比(t/D)可以在0.5%到10%之间。非常薄的壁(t/D < 0.5%)容易出现焊接烧穿,需要精确的边缘对齐;厚壁(t/D > 8%)需要预热和更高的焊接功率。不锈钢的范围更窄(t/D 1–6%)。下订单前,请始终咨询轧机制造商的成型能力。
准备好指定或升级您的钢 管道轧机生产线了吗?
选择合适的 钢管轧机 配置——成型机架数量、焊接功率、尺寸调整方法——直接影响您的产品质量、材料产量和换模灵活性。 SANSO 提供具有工艺保证的交钥匙生产线:我们根据您的目标管道尺寸和钢材等级定义轧辊工具、焊接参数和无损检测方案。我们的团队还提供远程调试和年度维护审核。
立即提交您的询问: https://www.sansotubemill.com/contact – 提供您所需的管道尺寸(外径 x 壁厚)、材料(碳钢/不锈钢/镀锌)和年度吨位。我们将在5个工作日内回复您初步的轧机布局、电力计算和样本轧辊通道设计。
文章标签:





