
高精度开卷机和矫直机系统:工业选择与设置指南
2026-10-08
在高速冲压、渐进模具操作和精密卷成型中,原材料卷与主要压制工具之间的操作界面决定了下游的产量。虽然冲压或激光切割等二次工艺受到显著关注,但尺寸漂移、工具磨损和送料失误等加工异常通常源于上游。一个精确校准的解卷机和整平机系统是消除原材料变量的主要机制,确保带材在接触工具之前处于最佳状态。
本技术指南探讨了解卷、辊整平中的塑性变形动态、机械驱动配置以及将卷材加工设备与特定制造公差匹配所需的参数。
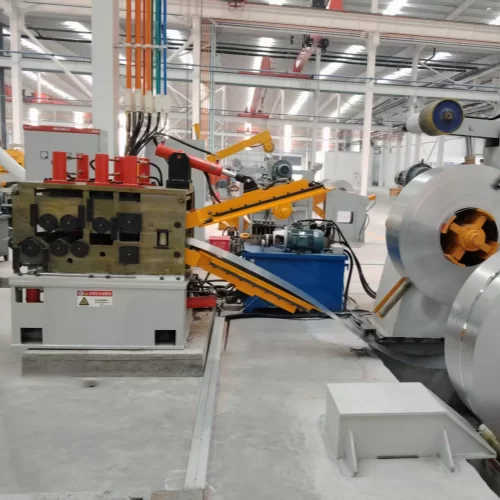
1. 解卷机:工业带材解卷的机械原理
卷材加工始于解卷机(也称为卸卷机)。该机器必须在管理可变速度的带材放料的同时,保持对多吨卷材的结构支撑,防止惯性失控、边缘粘连和带材损坏。
核心功能组件
- 扩展轴:中央轴与卷材内径(ID)匹配。通过机械楔块进行轻型设置,或通过液压铰链进行重型材料的扩展,防止在快速加速过程中滑移。
- 减震器和固定臂:液压驱动的气动或聚氨酯涂层减震轮施加正向外径向下压力,控制在外带切割过程中储存的机械回弹。
- 解卷机制动系统:张力保持依赖于机械卡尺、气动盘式刹车或再生驱动。如果没有同步的回张力,惯性会导致旋转过冲、松散的卷材包裹、表面磨损和松弛环掉落。
- 环路控制集成:光电光学传感器、超声波阵列或机械舞者臂读取积累环中的带材位置,将0–10V或4–20mA反馈发送给变频驱动器(VFD),以实现连续的解卷速度调节。
轴配置和结构类型
- 单轴悬臂解卷机:适用于重达5000公斤的卷材的标准配置。提供开放侧面以便于起重机或叉车装载。重型容量需要外部轴承支撑以抵消轴的偏转。
- 双锥解卷机:主要用于处理重型材料(15到30吨以上)。对向的电动锥体从卷材内径的两侧进入,消除了悬臂力臂。
- 双站转盘(双头)解卷机:设计用于高产量自动化生产线。一个轴供给活动整平机,而操作员加载第二个主轴。180度旋转索引将卷材更换停机时间缩短到几分钟。
2. 带材整平:塑性变形的物理学
金属卷绕引入了称为“卷材设置”的结构内部应力。卷材设置描述了带材在固定半径下保持的纵向曲率。如果不加以纠正,卷材设置会导致渐进模具的间距卡住、切割长度不准确的零件以及不稳定的带材导向。
整平原理:超越弹性极限
将金属压平不仅仅是将其向后弯曲。整平机使带材在偏移的、错开的辊子之间进行交替反向弯曲。为了消除机械记忆,材料的外纤维必须被拉过其屈服点(弹性极限)进入塑性变形区。
通过逐步减小进入辊子的弯曲半径,并在出口辊子处将横截面恢复到中性零应力几何形状,材料的屈服应力得以正常化,从而提供平坦的中性原料。
辊子几何形状和计算
整平机的效率取决于辊子的几何形状和结构刚性:
- 辊子直径:决定最小弯曲半径。较小的直径适用于较薄的高屈服材料;较大的辊子直径在重型加工过程中抵抗挠曲。
- 辊子间距(中心距离):较近的中心间距在不需要极端辊子穿透深度的情况下产生更高的交替变形。
- 辊子数量:标准配置使用5到7个辊子进行基本整平(例如,HVAC管道,卷成型)。精密冲压应用需要9、11或多达21个错开的平整辊,以充分释放残余应力并防止交叉弯曲。
3. 独立系统与集成解卷机和整平机(2合1)
在选择卷材准备机械时,生产工程师必须评估独立机器与集成组合。
独立解卷机 + 整平机生产线
在独立架构中,解卷机和整平机通过一个自由悬挂的积累池或光电传感器环路轨道分开。解卷机将材料送入环路,整平机从松弛的环路中提取材料。
- 优点:整平机以稳定、连续的速度运行,将整平机的拉力与解卷机的惯性隔离。
- 缺点:需要较大的占地空间(通常长8到15米),以保持足够的积累环路而不弯曲带材。
集成2合1解卷机和整平机单元
集成的解卷机和整平机系统将两个组件安装在一个单一的重型制造底座框架上。材料直接从卷轴解开过渡到整平机的夹辊。
- 占地效率:消除了解卷和整平之间的广泛过渡池,减少生产车间的占地面积多达50%。
- 穿线控制:集成的液压剥皮台、夹持组件和侧导轨将重型卷材的前缘直接引导到整平辊中,无需手动操作。
- 同步驱动架构:公共PLC控制防止了解卷机释放张力与整平机进料驱动速度之间的带材磨损和滑移。
4. 重型卷材加工:4mm+ 机械
处理轻型材料(<2.0mm)主要集中在张力一致性和表面保护上。相比之下,重型带材加工(4.0mm至12.0mm+结构钢)则面临独特的机械阻力挑战和高储存弹性能量风险。
高容量结构元素
- 剥皮台和去弯楔:厚条料无法手动弯曲成夹卷。重型生产线需要一个液压剥皮刀片向外径延伸,以抬起前缘,以及一个二次的 overhead breaker roll 将前端平整以便进入卷。
- 液压夹紧组件:入口夹紧压力需要高机械下压力。重型液压缸将上夹辊向下驱动,以在没有滑动痕迹的情况下夹住前条。
- 淬火和回火辊:重型加工会产生极端接触应力。辊子由工具钢如 42CrMo 或 GCr15 制成,感应硬化至 HRC 60+,镀铬,并精密磨削以防止辊表面沟槽。
- 机械备份辊支撑:长小直径的平整辊在高负荷下会发生偏转,导致边缘平整不均。备份辊的飞行支撑工作辊的中央跨度,保持整个材料宽度的平行间隙公差。
5. 工程选择矩阵:技术尺寸
为避免选择过小的 解卷机和校直机 设置,请根据最坏情况的卷规格计算操作负荷,而不是名义平均值。
| 技术参数 | 工程约束 | 尺寸计算 / 因素 |
|---|---|---|
| 屈服强度 ($\sigma_y$) | 更高的屈服需要更深的辊齿互啮和更高的驱动功率以跨越塑性阈值。 | 计算变形负荷:$P \propto (\text{Yield})^2 \times \text{Thickness}^2$。绝不要仅根据厚度指定。 |
| 卷重量(最大/最小) | 悬臂负荷弯曲主轴,导致内部轴承变形和心轴偏转。 | 对液压小车冲击负荷增加 25% 的安全系数。超过 5 吨的心轴需要外部支撑。 |
| 条宽(最大/最小) | 辊偏转风险与辊长度的立方成正比增加。 | 当条宽超过 600 毫米的高屈服材料时,辊子需要结构备份轴承。 |
| 内/外径 | 心轴必须安全扩展而不触底;减震器间隙必须清除完整的外径限制。 | 匹配内径扩展范围(例如,470–520 毫米)并确认线高与起重机高度匹配。 |
| 线速度(米/分钟) | 必须超过下游压力行程消耗,而不出现突然的电机启停循环。 | $\text{Speed} = \text{Feed Pitch} \times \text{Press SPM} \times 1.25$ (考虑循环补给率)。 |
6. 预防性维护和操作可靠性
卷系统在重磨损的工业环境中运行。防止意外停机需要定期的预防性维护程序。
机械和液压维护要点
- 心轴扩展楔:每月使用二硫化钼润滑脂清洁和润滑内部滑动坡道。颗粒积累会导致楔子移动不均和线圈滑移。
- 辊面轮廓检测:每季度使用精密直边检查整平辊。辊中心的磨损槽会降低平整效率并损坏敏感材料。
- 液压油卫生:保持ISO 4406清洁度水平在18/16/13。受污染的液压油会导致比例阀卡滞,从而导致缓冲臂保持力不稳定。
- 间隙补偿:每1000运行小时检查齿轮减速器的跳动、辊的万向节和链条驱动联轴器,以消除间歇性进料迟滞。
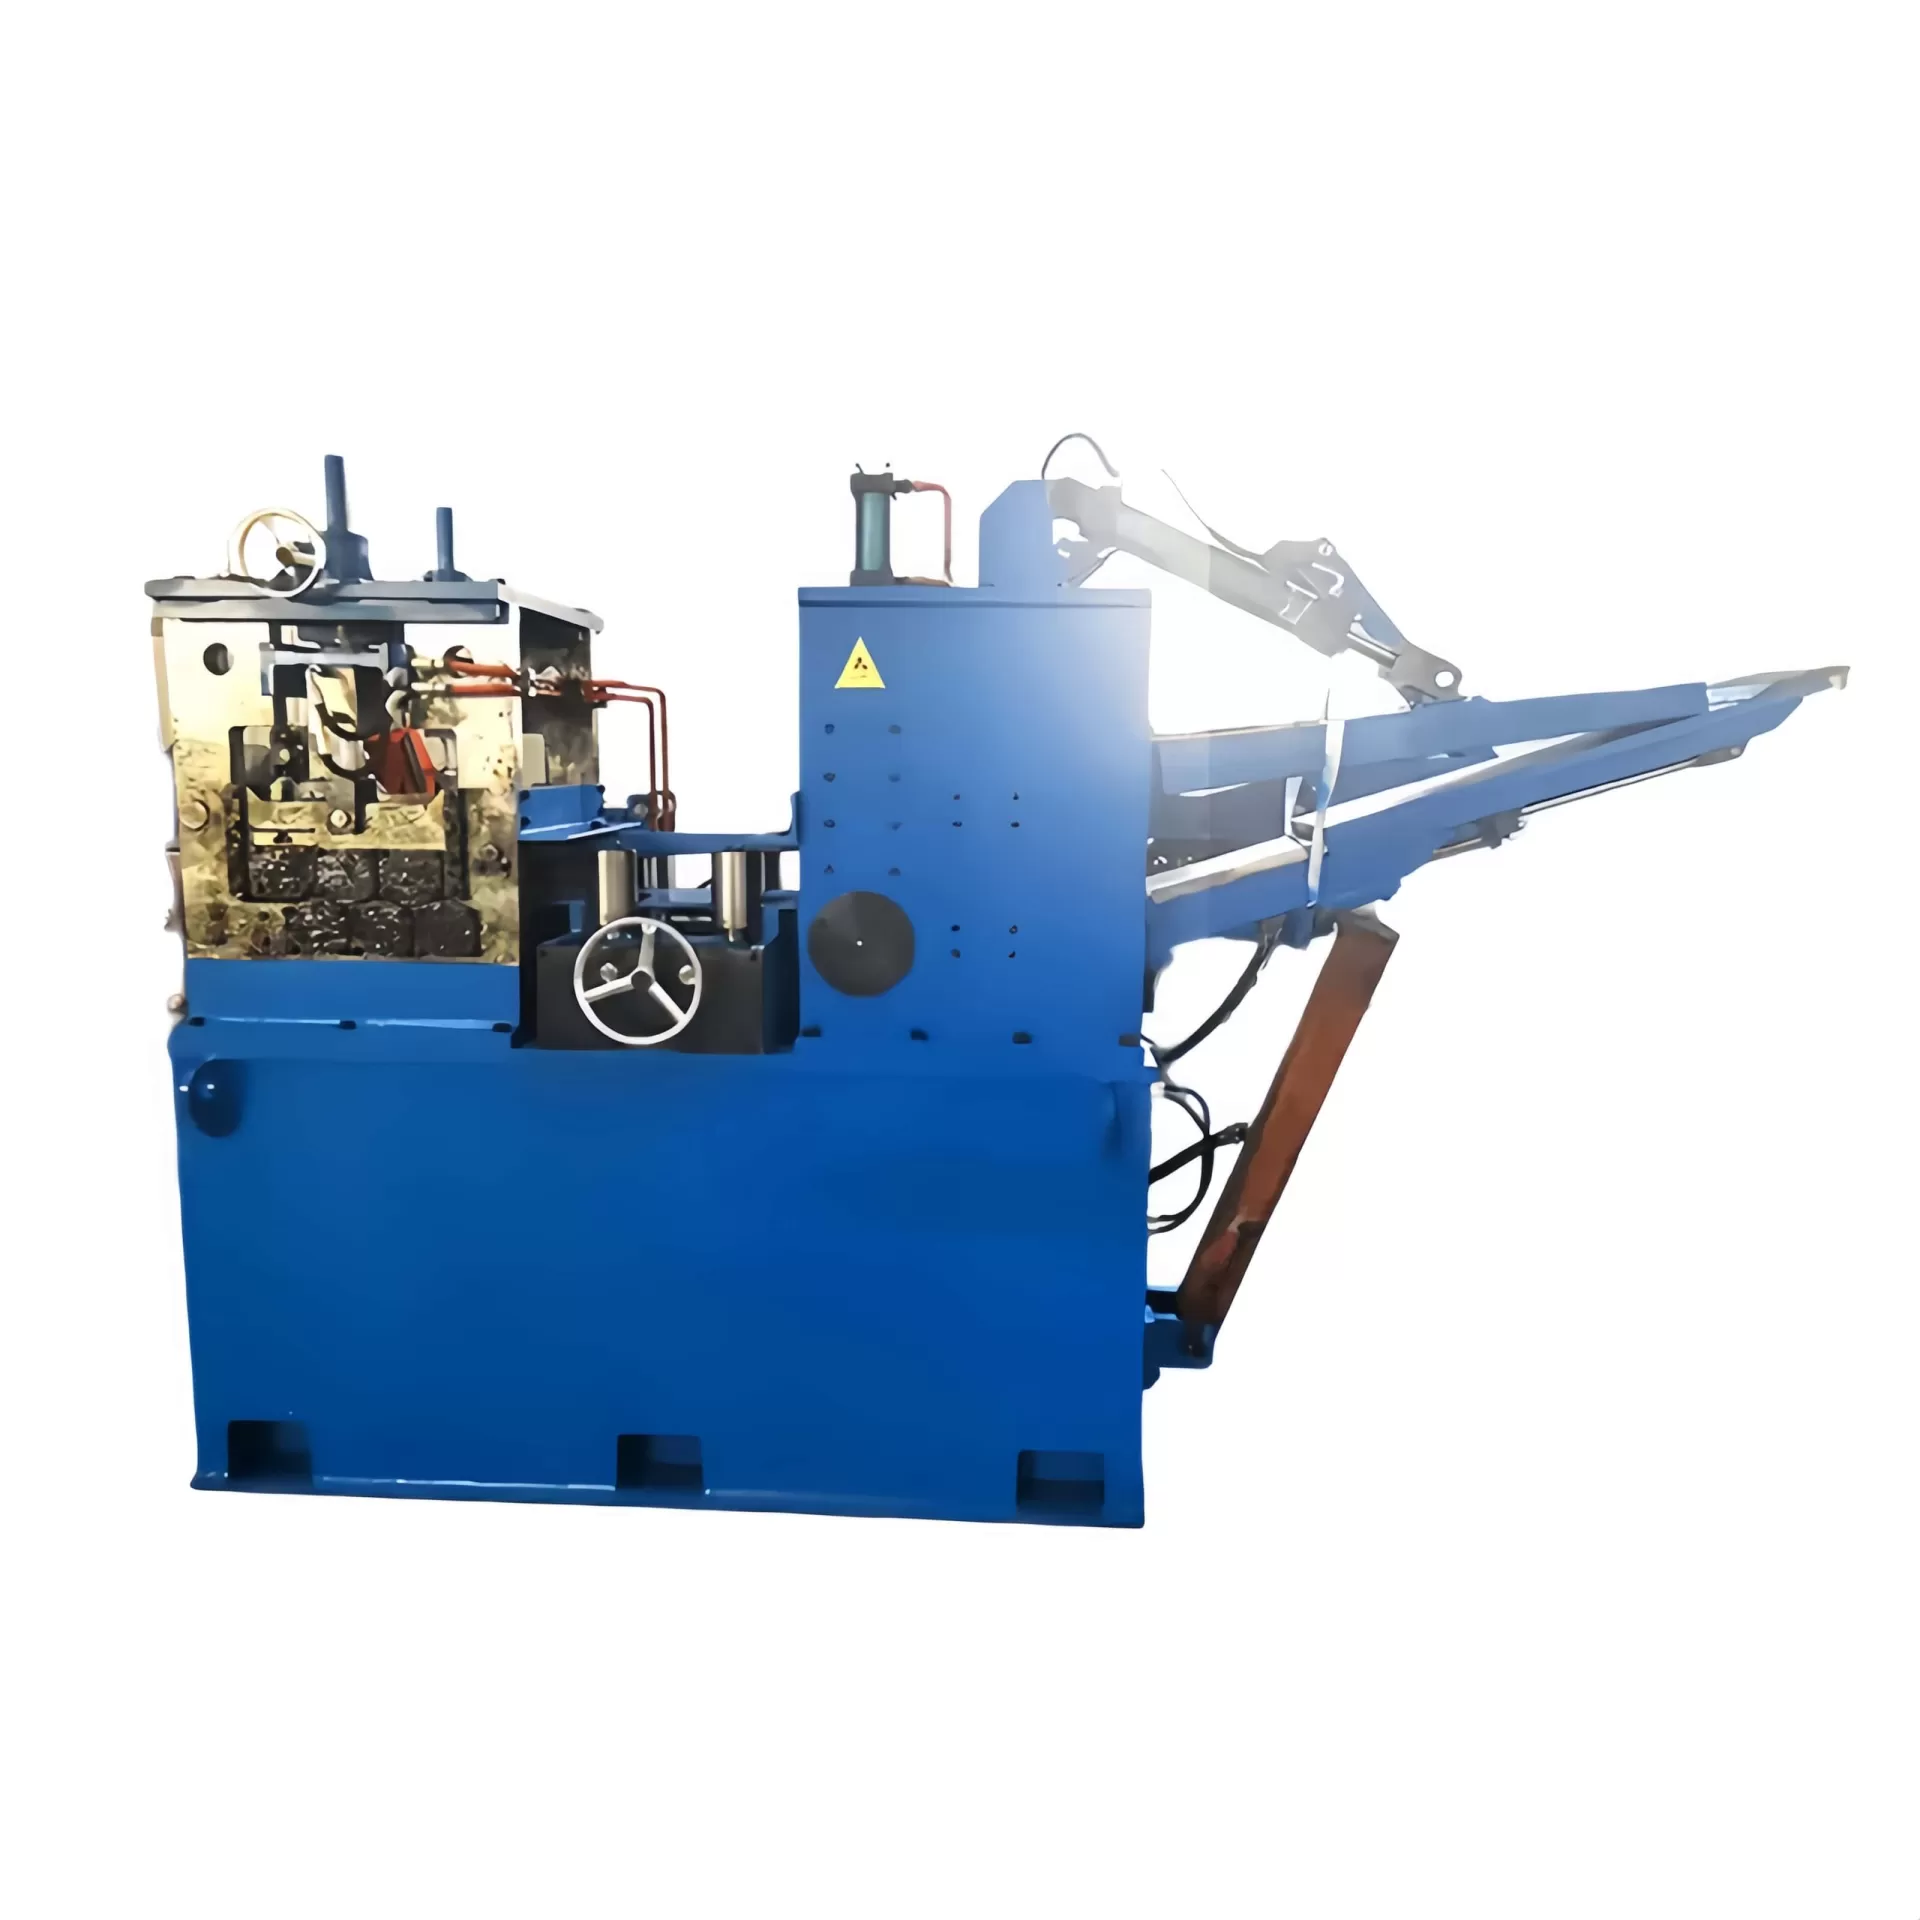
7. SANSO的高级线圈加工解决方案
工程设计高性能的冲压操作需要为您的特定材料公差定制的硬件。SANSO工程师提供高耐用性的线圈自动化解决方案,从高强度的解卷机和整平机集成到全自动切长加工单元。
每个SANSO系统都具有刚性应力释放的制造结构、硬化和微细加工的合金工作辊,以及直观的PLC驱动的回路调节。无论是加工超薄铜连接器还是12mm高强度汽车结构钢,SANSO生产线都能保护工具寿命并最大化生产时间。
今天联系SANSO工程团队,提交您的带材参数、产量要求和冲压生产线目标,以获取专家系统布局和定制提案。
常见问题解答 (FAQ)
解卷机和非卷机之间的核心区别是什么?
虽然在冲压操作中常常可以互换使用,“解卷机”通常指的是与自动反馈回路相连的动力精密张紧系统。“非卷机”可以描述被动的、非电动的卷轴支架或在不太关键的拉通操作中使用的摩擦制动心轴。
为什么整平机无法完全纠正板材边缘的弯曲?
标准整平机具有圆柱形辊,沿单一平行轴弯曲材料以消除纵向线圈设置。板材的弯曲是由于在卷材轧制过程中产生的不均匀边缘到边缘的材料延伸。纠正弯曲需要一种配备有单独可调的电动备辊的专业精密整平机,以差异化拉伸带材上的局部区域。
何时需要电动解卷机而不是非电动的拉通模型?
如果材料较薄(防止整平辊滑移和颈缩)、较重(当拉动惯性超过进料电机额定值)、对表面敏感,或用于每分钟超过40次冲程的高速往复压力进给,则需要电动单元。
线圈设置如何从线圈外部变化到内部核心?
随着线圈的排空,线圈设置的严重程度增加。外层包裹具有较大的弯曲半径和低的塑性应变。当解卷机接近内部核心ID时,包裹半径急剧收紧,要求整平机操作员或自动PLC逐步增加入口辊的穿透深度,以保持带材的平整度。
一个解卷机和整平机组合能同时处理铝和高强度钢吗?
只有当设备适用于这两种材料的限制时才可以。铝需要更大的卷径和聚氨酯卷涂层,以防止工件硬化和表面标记。高强度钢需要更小的卷心、备辊支撑和高电机扭矩,以跨越塑性屈服限制。专为结构碳钢设计的机器可能会刮伤或纠正不足软铝合金。
article tags:
Previous:如何为您的焊接管制造厂选择合适的卷盘开卷机
Next:飞锯与摩擦锯:哪个适合您的管材轧机?
Related News
More Hot Articles





New Articles
Hot Tags
