
Accueil > Blogs > Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
2026-10-08
Dans le stamping à grande vitesse, les opérations de matrices progressives et le formage à rouleaux de précision, l'interface opérationnelle entre les bobines de métal brut et l'outil de presse principal régit le rendement en aval. Bien que les processus secondaires tels que le stamping ou la découpe au laser reçoivent une attention significative, les anomalies de traitement comme le dérive dimensionnelle, l'usure des outils et les erreurs d'alimentation proviennent généralement de l'amont. Un système de dérouleur et redresseur précisément calibré est le principal mécanisme pour éliminer les variables de matière première avant que le stock de bande n'entre en contact avec l'outillage.
Ce guide technique examine la mécanique du déroulement, la dynamique de déformation plastique dans le nivellement par rouleaux, les configurations de transmission mécanique et les paramètres nécessaires pour adapter l'équipement de traitement des bobines à des tolérances de fabrication spécifiques.
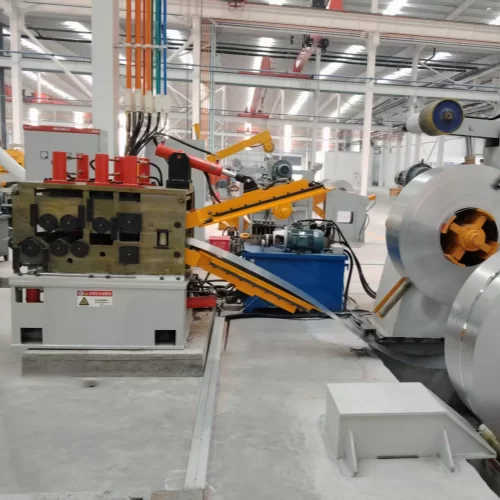
1. Dérouleurs : La Mécanique du Déroulement Industriel de Bande
Le traitement des bobines commence au dérouleur (également connu sous le nom de dérouleur). La machine doit maintenir un support structurel pour des bobines de plusieurs tonnes tout en gérant un déroulement de bande à vitesse variable, empêchant l'inertie de s'emballer, le blocage des bords et les dommages à la bande.
Composants Fonctionnels Principaux
- Mandrin Expansible : L'arbre central correspond au diamètre intérieur (ID) de la bobine. L'expansion se produit via des coins mécaniques pour des configurations légères ou des liaisons à bascule hydrauliques pour des stocks de forte épaisseur, empêchant le glissement lors de l'accélération rapide.
- Bras de Snubber et de Maintien : Des roues snubber pneumatiques ou recouvertes d'uréthane entraînées par hydraulique exercent une force positive vers le bas sur le diamètre extérieur, contenant le rebond mécanique stocké lors de la découpe de la bande extérieure.
- Systèmes de Freinage du Dérouleur : La rétention de tension dépend des calipers mécaniques, des freins à disque pneumatiques ou des entraînements régénératifs. Sans tension de retour synchronisée, l'inertie provoque un dépassement de rotation, des enroulements de bobine lâches, des éraflures de surface et des chutes de boucle lâche.
- Intégration du Contrôle de Boucle : Des capteurs optiques photoélectriques, des réseaux ultrasoniques ou des bras de danseurs mécaniques lisent la position de la bande dans la boucle d'accumulation, envoyant un retour de 0–10V ou 4–20mA aux variateurs de fréquence (VFD) pour la régulation continue de la vitesse de déroulement.
Configurations de Mandrin et Types Structurels
- Dérouleurs à Mandrin Unique Suspendu : Configuration standard pour des bobines jusqu'à 5 000 kg. Fournit un accès par le côté ouvert pour le chargement par grue ou chariot élévateur. Des capacités lourdes nécessitent un support de palier extérieur pour contrer la déflexion de l'arbre.
- Dérouleurs à Double Cône : Utilisés principalement pour le traitement massif de forte épaisseur (15 à 30+ tonnes). Des cônes motorisés opposés entrent dans l'ID de la bobine par les deux bords, éliminant les bras de moment suspendus.
- Dérouleurs à Tourniquet à Double Station (Double-Tête) : Conçus pour des lignes automatisées à haut volume. Un mandrin alimente le redresseur actif tandis que l'opérateur charge le deuxième mandrin. Un index de rotation de 180 degrés réduit le temps d'arrêt pour le changement de bobine à quelques minutes.
2. Redressement de Bande : La Physique de la Déformation Plastique
L'enroulement métallique introduit un stress interne structurel connu sous le nom de "déformation de bobine". La déformation de bobine décrit la courbure longitudinale conservée par le matériau de bande après avoir été maintenu à un rayon fixe. Si elle n'est pas corrigée, la déformation de bobine provoque des blocages de pas de matrice progressive, des pièces coupées à longueur inexacte et un pilotage de bande instable.
Le Principe de Redressement : Au-delà des Limites Élastiques
À aplatir le métal nécessite plus que simplement le plier en arrière. Un redresseur soumet la bande à un pliage inversé alternatif à travers des rouleaux décalés et décalés. Pour éliminer la mémoire mécanique, les fibres extérieures du matériau doivent être tirées au-delà de leur point d'écoulement (limite élastique) dans la zone de déformation plastique.
En réduisant progressivement le rayon de courbure à travers les rouleaux d'entrée et en ramenant la section transversale à une géométrie de contrainte nulle neutre aux rouleaux de sortie, les contraintes d'écoulement du matériau se normalisent, fournissant un stock plat et neutre.
Géométries et Calculs des Rouleaux
L'efficacité du redresseur dépend de la géométrie des rouleaux et de la rigidité structurelle :
- Diamètre du Rouleau : Dictate le rayon de courbure minimum. Des diamètres plus petits corrigent les matériaux plus fins à haut rendement ; des diamètres de rouleaux plus grands résistent à la déflexion lors du traitement de matériaux de forte épaisseur.
- Pas du Rouleau (Distance au Centre) : Un espacement central plus proche produit une déformation alternative plus élevée sans nécessiter des profondeurs de pénétration extrêmes des rouleaux.
- Nombre de Rouleaux : Les configurations standard utilisent de 5 à 7 rouleaux pour un aplanissement de base (par exemple, conduits HVAC, formage à rouleaux). Les applications de stamping de précision nécessitent 9, 11, ou jusqu'à 21 rouleaux de nivellement décalés pour soulager complètement les contraintes résiduelles et prévenir le gauchissement.
3. Système Séparé vs. Unité Dérouleur et Redresseur Intégrée (2-en-1)
Lors de la sélection de machines de préparation de bobines, les ingénieurs de production doivent évaluer les machines séparées par rapport aux combinaisons intégrées.
Lignes Dérouleur + Redresseur Autonomes
Dans une architecture autonome, le dérouleur et le redresseur sont séparés par une fosse d'accumulation suspendue libre ou une boucle de capteur optique. Le dérouleur alimente la boucle, et le redresseur tire le matériau de la boucle détendue.
- Avantages : Le redresseur fonctionne à une vitesse continue et stable, isolant les forces de traction du redresseur de l'inertie du dérouleur.
- Inconvénients : Nécessite un grand espace au sol (souvent de 8 à 15 mètres de long) pour maintenir des boucles d'accumulation adéquates sans plier la bande.
Unités Dérouleur et Redresseur Intégrées 2-en-1
Un système intégré de dérouleur et redresseur monte les deux assemblages sur un seul châssis de base fabriqué robuste. Le matériau transite directement du déroulement de mandrin dans les rouleaux de pincement du redresseur.
- Efficacité de l'Emprise : Élimine la fosse de transition étendue entre le déroulement et le nivellement, réduisant l'emprise au sol de la production jusqu'à 50 %.
- Contrôle de Filage : Les tables de pelage hydrauliques intégrées, les assemblages de pincement et les guides latéraux dirigent les bords avant des bobines de forte épaisseur directement dans les rouleaux d'aplatissement sans manipulation manuelle.
- Architecture de Transmission Synchronisée : Des contrôles gérés par PLC communs empêchent le frottement et le glissement de la bande entre la tension de libération du dérouleur et la vitesse de conduite d'entrée du redresseur.
4. Traitement de Bobines de Forte Épaisseur : Mécanique 4mm+
La manipulation de matériaux de faible épaisseur (<2,0 mm) se concentre sur la consistance de la tension et la protection de la surface. En revanche, le traitement de bandes de forte épaisseur (4,0 mm à 12,0 mm+ aciers structuraux) présente des défis de résistance mécanique distincts et des risques élevés d'énergie élastique stockée.
Éléments Structurels à Haute Capacité
- Tables de Décapage et Coins de Déformation : Les bandes épaisses ne se plieront pas manuellement en rouleaux de pincement. Les lignes lourdes nécessitent une lame de décapage hydraulique s'étendant vers le diamètre extérieur pour soulever le bord avant, ainsi qu'un rouleau de rupture secondaire en hauteur pour aplatir la pointe avant pour l'entrée dans le rouleau.
- Assemblages de Pincement Hydrauliques : La pression de pincement à l'entrée nécessite une forte force de pression mécanique. De lourds cylindres hydrauliques entraînent le rouleau de pincement supérieur vers le bas pour saisir la bande avant sans marques de glissement.
- Rouleaux Trempés et Revenus : Le traitement à forte épaisseur génère des contraintes de contact extrêmes. Les rouleaux sont usinés à partir d'aciers à outils tels que 42CrMo ou GCr15, durcis par induction à HRC 60+, chromés et rectifiés avec précision pour arrêter le rainurage de la surface du rouleau.
- Soutien de Rouleaux de Secours Mécaniques : De longs rouleaux de nivellement de petit diamètre se déformeront sous de fortes charges, provoquant un aplanissement inégal des bords. Les volées de rouleaux de secours soutiennent les portées centrales des rouleaux de travail, maintenant des tolérances d'écart parallèles sur toute la largeur du matériau.
5. Matrice de Sélection Technique : Dimensionnement Technique
Pour éviter de sélectionner un dérouleur et redresseur sous-dimensionné, calculez les charges opérationnelles en fonction des spécifications de bobine dans le pire des cas plutôt que des moyennes nominales.
| Paramètre Technique | Contrainte Technique | Calcul de Dimensionnement / Facteur |
|---|---|---|
| Limite d'Élasticité ($\sigma_y$) | Une limite d'élasticité plus élevée nécessite un enchevêtrement plus profond des rouleaux et une puissance d'entraînement élevée pour franchir les seuils plastiques. | Calculer la charge de déformation : $P \propto (\text{Limite})^2 \times \text{Épaisseur}^2$. Ne spécifiez jamais uniquement en fonction de l'épaisseur. |
| Poids de la Bobine (Max/Min) | Le chargement en porte-à-faux plie l'arbre principal, provoquant une distorsion des roulements internes et une déflexion du mandrin. | Ajouter un facteur de sécurité de 25 % pour les charges de choc des chariots hydrauliques. Les mandrins de plus de 5 tonnes nécessitent des supports externes. |
| Largeur de Bande (Max/Min) | Le risque de déflexion des rouleaux augmente proportionnellement au cube de la longueur du rouleau. | Les rouleaux nécessitent des roulements de secours structurels lorsque les largeurs de bande dépassent 600 mm sur des matériaux à haute limite d'élasticité. |
| Diamètre Intérieur/Extérieur | Le mandrin doit s'étendre en toute sécurité sans toucher le fond ; le dégagement du snubber doit respecter les limites de diamètre extérieur. | Faire correspondre les plages d'expansion du diamètre intérieur (par exemple, 470–520 mm) et confirmer que l'élévation de la ligne correspond aux hauteurs de la grue. |
| Vitesse de Ligne (m/min) | Doit dépasser la consommation de course de presse en aval sans cycles de démarrage/arrêt brusques du moteur. | $\text{Vitesse} = \text{Pas d'Alimentation} \times \text{SPM de Presse} \times 1.25$ (tient compte du taux de réapprovisionnement de la boucle). |
6. Maintenance Préventive et Fiabilité Opérationnelle
Les systèmes de bobines fonctionnent dans des environnements industriels à forte usure. Prévenir les temps d'arrêt imprévus nécessite des procédures de maintenance préventive programmées.
Points de Maintenance Mécanique et Hydraulique
- Coins d'Expansion de Mandrin : Nettoyez et lubrifiez les rampes de glissement internes chaque mois en utilisant de la graisse au disulfure de molybdène. L'accumulation de poussière provoque un déplacement inégal des coins et un glissement de la bobine.
- Profilage de Surface de Rouleau : Inspectez les rouleaux de redressement avec des règles de précision tous les trimestres. Les rainures d'usure au centre du rouleau réduisent l'efficacité de nivellement et endommagent les matériaux sensibles.
- Hygiène des Fluides Hydrauliques : Maintenez les niveaux de propreté ISO 4406 à 18/16/13. Un fluide hydraulique contaminé provoque le blocage des vannes proportionnelles, entraînant des forces de maintien erratiques des bras amortisseurs.
- Compensation de Jeu : Vérifiez le jeu du réducteur de vitesse, les joints universels des rouleaux et les accouplements de chaîne tous les 1 000 heures de fonctionnement pour éliminer les hésitations d'alimentation intermittentes.
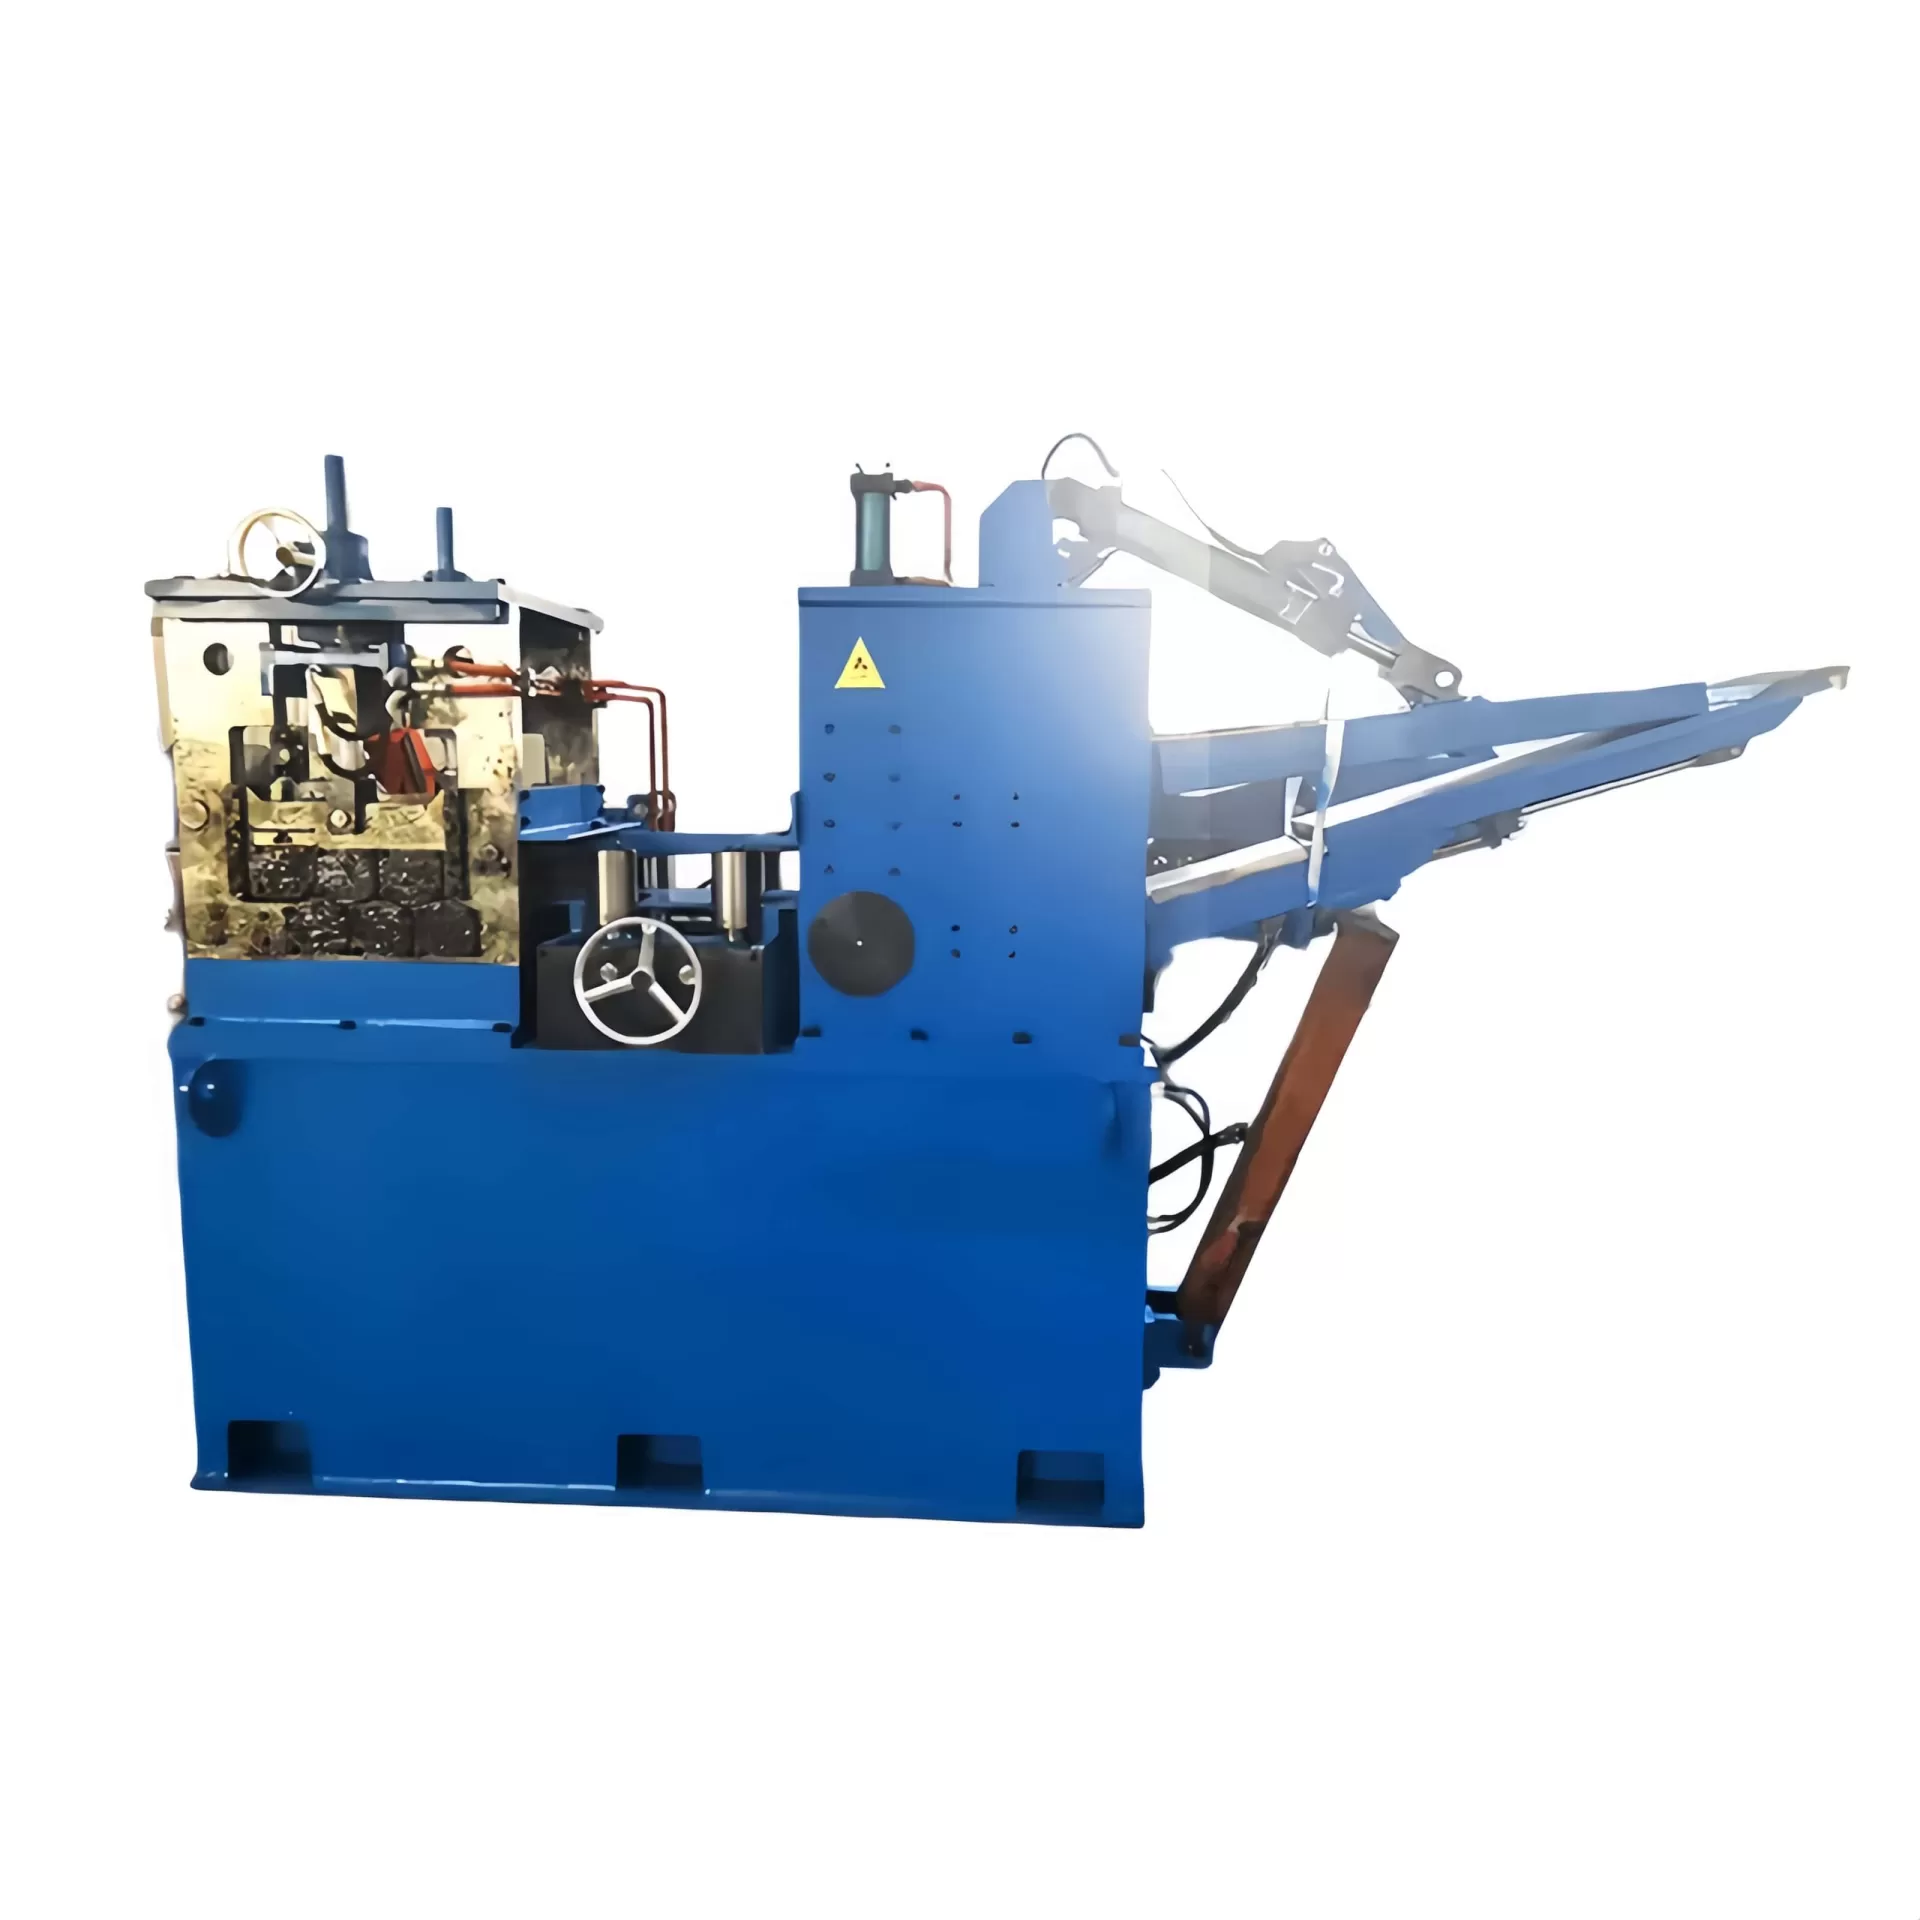
7. Solutions Avancées de Traitement de Bobines par SANSO
Concevoir des opérations de stamping robustes et performantes nécessite un matériel sur mesure conçu pour vos tolérances de matériau spécifiques. SANSO conçoit des solutions d'automatisation de bobines à haute durabilité, allant des intégrations de dérouleur et redresseur à des cellules de traitement entièrement automatisées à la coupe à longueur.
Chaque système SANSO présente des structures fabriquées rigides et soulageant les contraintes, des rouleaux de travail en alliage durcis et micro-finis, et une régulation de boucle intuitive pilotée par PLC. Que ce soit pour le traitement de connecteurs en cuivre ultra-fins ou d'aciers structurels automobiles à haute résistance de 12 mm, les lignes SANSO protègent la durée de vie des outils et maximisent le temps de production.
Contactez l'Équipe d'Ingénierie SANSO aujourd'hui pour soumettre vos paramètres de bande, exigences de rendement et objectifs de ligne de stamping pour une mise en page de système experte et une proposition personnalisée.
Questions Fréquemment Posées (FAQ)
Quelle est la différence principale entre un dérouleur et un dévidoir ?
Bien que souvent utilisés de manière interchangeable dans les opérations de stamping, "dérouleur" désigne généralement un système motorisé et à tension de précision lié à des boucles de rétroaction automatisées. "Dévidoir" peut décrire des berceaux de bobines passifs, non motorisés ou des mandrins à freinage par friction utilisés dans des opérations moins critiques, à tirage.
Pourquoi un redresseur ne peut-il pas corriger complètement le cambrage des bords de la tôle ?
Les redresseurs standard disposent de rouleaux cylindriques qui plient le matériau sur un seul axe parallèle pour éliminer le déformation longitudinale de la bobine. Le cambrage de la tôle résulte d'une élasticité inégale du matériau d'un bord à l'autre créée lors du déroulage de la bobine. Corriger le cambrage nécessite un niveleur de précision spécialisé équipé de volants de rouleaux de secours motorisés réglables individuellement qui étirent de manière différentielle les zones localisées sur la bande.
Quand un dérouleur motorisé est-il nécessaire au lieu d'un modèle non motorisé à tirage ?
Des unités motorisées sont nécessaires si le matériau est mince (pour éviter le glissement des rouleaux de redressement et le rétrécissement), lourd (lorsque l'inertie de tirage dépasse les capacités du moteur d'alimentation), sensible à la surface, ou utilisé dans des alimentations de presses à mouvement alternatif à grande vitesse dépassant 40 coups par minute.
Comment le cambrage de la bobine change-t-il de l'extérieur de la bobine au noyau ?
La gravité du cambrage de la bobine augmente à mesure que la bobine se vide. Les enroulements extérieurs possèdent un grand rayon de courbure et une faible déformation plastique. À mesure que le dévidoir s'approche de l'ID du noyau intérieur, le rayon d'enroulement se resserre considérablement, nécessitant que l'opérateur du redresseur ou le PLC automatisé augmente progressivement la profondeur de pénétration des rouleaux d'entrée pour maintenir la planéité de la bande.
Une combinaison de dérouleur et de redresseur peut-elle gérer à la fois l'aluminium et l'acier à haute résistance ?
Uniquement si l'équipement est conçu pour les deux limites de matériaux. L'aluminium nécessite des diamètres de rouleaux plus grands et des revêtements de rouleaux en uréthane pour éviter le durcissement par déformation et le marquage de surface. Les aciers à haute résistance nécessitent des centres de rouleaux plus petits, des supports de rouleaux de secours et un couple moteur élevé pour franchir les limites d'élasticité plastique. Une machine conçue exclusivement pour l'acier au carbone structurel peut rayer ou sous-corriger les alliages d'aluminium doux.
article tags:
Related News
More Hot Articles
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
New Articles
Hot Tags
