
Startseite > Blogs > Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
2026-10-08
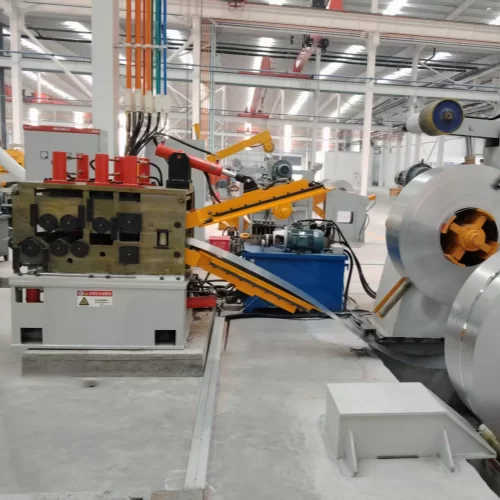
In der Hochgeschwindigkeits-Stanztechnik, bei progressiven Stanzoperationen und bei der präzisen Rollformung bestimmt die betriebliche Schnittstelle zwischen Rohmetallspulen und dem primären Werkzeug die nachgelagerte Ausbeute. Während sekundäre Prozesse wie Stanzen oder Laserschneiden erheblich im Fokus stehen, entstehen Verarbeitungsanomalien wie Maßabweichungen, Werkzeugverschleiß und Fütterungsfehler typischerweise stromaufwärts. Ein präzise kalibriertes Decoiler und Richtmaschine System ist der primäre Mechanismus, um Rohmaterialvariablen zu eliminieren, bevor das Bandmaterial mit dem Werkzeug in Kontakt kommt.
Dieser technische Leitfaden untersucht die Mechanik des Abwickelns, die Dynamik der plastischen Verformung beim Walzenrichten, mechanische Antriebskonfigurationen und die Parameter, die erforderlich sind, um die Spulenverarbeitungsausrüstung an spezifische Fertigungstoleranzen anzupassen.
1. Decoiler: Die Mechanik des industriellen Bandabwickelns
Die Spulenverarbeitung beginnt beim Decoiler (auch bekannt als Abwickler). Die Maschine muss strukturelle Unterstützung für Multitonenspulen bieten und gleichzeitig die variablen Geschwindigkeiten des Bandabzugs steuern, um ein Trägheitslaufen, Kantenverklemmung und Bandbeschädigungen zu verhindern.
Wesentliche Funktionskomponenten
- Expansionsmandrel: Die zentrale Welle passt zum inneren Durchmesser (ID) der Spule. Die Expansion erfolgt über mechanische Keile für leichte Setups oder hydraulische Kippverbindungen für schweres Material, um ein Abrutschen während schneller Beschleunigung zu verhindern.
- Snubber- und Haltearme: Hydraulisch betriebene pneumatische oder urethanbeschichtete Snubber-Räder üben eine positive nach unten gerichtete Kraft auf den äußeren Durchmesser aus und halten die gespeicherte mechanische Rückfederung während des Schneidens des äußeren Bands zurück.
- Decoiler-Bremssysteme: Die Spannungsbeibehaltung hängt von mechanischen Messschiebern, pneumatischen Scheibenbremsen oder regenerativen Antrieben ab. Ohne synchronisierte Rückspannung verursacht die Trägheit ein Überdrehen, lose Spulenwicklungen, Oberflächenabnutzung und das Herunterfallen von Schlaufen.
- Integration der Schlaufensteuerung: Fotoelektrische optische Sensoren, Ultraschallarrays oder mechanische Tänzerarme lesen die Bandposition innerhalb der Ansammlungsschleife und senden 0–10V oder 4–20mA Rückmeldungen an frequenzvariable Antriebe (VFD) zur kontinuierlichen Regelung der Abwickelgeschwindigkeit.
Mandrel-Konfigurationen und Strukturtypen
- Einzelmandrel-Überhang-Decoiler: Standardkonfiguration für Spulen bis zu 5.000 kg. Bietet Zugang von der offenen Seite für Kran- oder Gabelstaplerbeladung. Hohe Kapazitäten erfordern eine Außenlagerunterstützung, um Wellenablenkungen entgegenzuwirken.
- Doppelkegel-Decoiler: Wird hauptsächlich für massive Verarbeitung von schwerem Material (15 bis 30+ Tonnen) verwendet. Gegenüberliegende motorisierte Kegel treten von beiden Kanten in den inneren Durchmesser der Spule ein und beseitigen Überhangmomentarme.
- Doppelstationen-Drehkreuz (Doppelkopf) Decoiler: Entwickelt für automatisierte Hochleistungsleitungen. Ein Mandrel speist die aktive Richtmaschine, während der Bediener die zweite Spindel lädt. Eine 180-Grad-Drehindexierung reduziert die Stillstandszeiten beim Spulenwechsel auf Minuten.
2. Bandrichten: Die Physik der plastischen Verformung
Das Wickeln von Metall führt zu strukturellen inneren Spannungen, die als "Spulenform" bekannt sind. Die Spulenform beschreibt die longitudinale Krümmung, die das Bandmaterial behält, nachdem es über einen festen Radius gehalten wurde. Wenn sie nicht korrigiert wird, verursacht die Spulenform ein Klemmen des progressiven Stanzpitchs, ungenaue Zuschnitte und instabiles Bandführen.
Das Begradigungsprinzip: Über elastische Grenzen hinaus
Das Abflachen von Metall erfordert mehr als nur das Zurückbiegen. Ein Begradiger unterwirft den Streifen alternierenden Rückwärtsbiegungen über versetzte, gestaffelte Walzen. Um mechanisches Gedächtnis zu eliminieren, müssen die äußeren Fasern des Materials über ihren Streckgrenzpunkt (elastische Grenze) in die Zone der plastischen Verformung gezogen werden.
Durch die schrittweise Reduzierung des Biegeradius über die Eintrittswalzen und die Rückführung des Querschnitts in die neutrale Nullspannungsgeometrie an den Austrittswalzen normalisieren sich die Streckspannungen des Materials, was flaches, neutrales Material liefert.
Walzengeometrien und Berechnungen
Die Effizienz des Begradigers hängt von der Walzengeometrie und der strukturellen Steifigkeit ab:
- Walzendurchmesser: Bestimmt den minimalen Biegeradius. Kleinere Durchmesser korrigieren dünnere, hochfestere Materialien; größere Walzendurchmesser widerstehen Durchbiegung während der Verarbeitung von dickem Material.
- Walzenabstand (Mittelabstand): Engere Mittelabstände erzeugen höhere wechselnde Verformungen, ohne extreme Walzenpenetrationstiefen zu erfordern.
- Walzenanzahl: Standardkonfigurationen nutzen 5 bis 7 Walzen für das grundlegende Abflachen (z.B. HVAC-Kanal, Walzenformen). Präzisionsstanzen erfordert 9, 11 oder bis zu 21 gestaffelte Nivellierwalzen, um Restspannungen vollständig abzubauen und ein Verziehen zu verhindern.
3. Separates System vs. Integrierte Abwickler- und Begradigungseinheiten (2-in-1)
Bei der Auswahl von Maschinen zur Coil-Vorbereitung müssen Produktionsingenieure separate Maschinen gegen integrierte Kombinationen bewerten.
Standalone-Abwickler + Begradiger-Linien
In einer Standalone-Architektur sind der Abwickler und der Begradiger durch eine frei hängende Ansammlunggrube oder eine optische Sensor-Schleife getrennt. Der Abwickler füttert die Schleife, und der Begradiger entnimmt Material aus der lockeren Schleife.
- Vorteile: Der Begradiger läuft mit einer konstanten, kontinuierlichen Geschwindigkeit und isoliert die Zugkräfte des Begradigers von der Trägheit des Abwicklers.
- Nachteile: Erfordert großen Platzbedarf (oft 8 bis 15 Meter lang), um angemessene Ansammlungsschleifen aufrechtzuerhalten, ohne den Streifen zu biegen.
Integrierte 2-in-1 Abwickler- und Begradiger-Einheiten
Ein integriertes Abwickler- und Begradiger-System montiert beide Baugruppen auf einem einzigen, robusten, gefertigten Grundrahmen. Das Material wechselt direkt vom Abwickeln des Wellenkerns in die Begradiger-Walzen.
- Platznutzungseffizienz: Eliminierung der umfangreichen Übergangsgrube zwischen Abwickeln und Nivellieren, wodurch der Platzbedarf in der Produktionshalle um bis zu 50% reduziert wird.
- Fädelkontrolle: Integrierte hydraulische Abziehertische, Zangenbaugruppen und Seitenführungen leiten die vorderen Kanten der schweren Coils direkt in die Abflachungswalzen, ohne manuelle Manipulation.
- Synchronisierte Antriebsarchitektur: Gemeinsame, PLC-gesteuerte Steuerungen verhindern das Scheuern und Rutschen des Streifens zwischen der Freigabespannung des Abwicklers und der Antriebsgeschwindigkeit des Begradigers.
4. Verarbeitung von dickem Coil: 4mm+ Mechanik
Der Umgang mit dünnem Material (<2,0 mm) konzentriert sich auf Spannungsstabilität und Oberflächenschutz. Im Gegensatz dazu stellt die Verarbeitung von dickem Streifen (4,0 mm bis 12,0 mm+ Baustähle) besondere mechanische Widerstandschallenges und hohe Risiken gespeicherter elastischer Energie dar.
Hochkapazitive Strukturelemente
- Abziehertische und Entbiegungskeile: Dicke Bandmaterialien lassen sich manuell nicht in Pinchrollen biegen. Schwerlastlinien erfordern eine hydraulische Abziehklinge, die zum Außendurchmesser hin ausgerichtet ist, um die Vorderkante anzuheben, sowie eine sekundäre Oberbrechrolle, um die vordere Spitze flach für den Rolleneintritt zu biegen.
- Hydraulische Pinchbaugruppen: Der Eintrittsnippdruck erfordert hohen mechanischen Abwärtsdruck. Schwerlast-Hydraulikzylinder drücken die obere Pinchrolle nach unten, um das führende Band ohne Rutschmarken zu greifen.
- Abgeschreckte und gehärtete Walzen: Die Verarbeitung von dicken Materialien erzeugt extreme Kontaktspannungen. Walzen werden aus Werkzeugstählen wie 42CrMo oder GCr15 gefertigt, induktionsgehärtet auf HRC 60+, verchromt und präzise geschliffen, um das Rillen der Walzenoberfläche zu verhindern.
- Mechanische Unterstützung der Rückrollensysteme: Lange, kleindurchmesser Walzen werden unter hohen Lasten durchbiegen, was zu ungleichmäßiger Kantenabflachung führt. Rückrollensysteme unterstützen die zentralen Spannweiten der Arbeitswalzen und halten die parallelen Spaltoleranzen über die gesamte Materialbreite.
5. Auswahlmatrix für Ingenieurwesen: Technische Dimensionierung
Um die Auswahl eines unterdimensionierten Abwicklers und Richtgeräts zu vermeiden, berechnen Sie die Betriebsbelastungen basierend auf den Worst-Case-Spulen-Spezifikationen anstatt auf nominalen Durchschnittswerten.
| Technischer Parameter | Ingenieurtechnische Einschränkung | Dimensionierungsberechnung / Faktor |
|---|---|---|
| Streckgrenze ($\sigma_y$) | Eine höhere Streckgrenze erfordert ein tieferes Verzahnen der Walzen und erhöhte Antriebsleistung, um plastische Schwellen zu überschreiten. | Berechnen Sie die Deformationslast: $P \propto (\text{Streckgrenze})^2 \times \text{Dicke}^2$. Geben Sie niemals nur auf Basis der Dicke an. |
| Spulengewicht (Max/Min) | Überhängende Lasten biegen die Hauptachse, was zu interner Lagerverzerrung und Mandrelverformung führt. | Fügen Sie einen Sicherheitsfaktor von 25% für hydraulische Wagenstoßlasten hinzu. Mandrels über 5 Tonnen erfordern externe Stützen. |
| Bandbreite (Max/Min) | Das Risiko der Walzenverformung steigt proportional zur Kubikzahl der Walzenlänge. | Walzen benötigen strukturelle Rücklager, wenn die Bandbreiten 600 mm bei hochfesten Materialien überschreiten. |
| Innen-/Außendurchmesser | Das Mandrel muss sich sicher ausdehnen, ohne den Boden zu berühren; der Dämpferabstand muss die vollen OD-Grenzen überschreiten. | Stimmen Sie die ID-Ausdehnungsbereiche ab (z. B. 470–520 mm) und bestätigen Sie, dass die Linienhöhe mit den Kranhöhen übereinstimmt. |
| Liniengeschwindigkeit (m/min) | Musste den Verbrauch des nachgelagerten Pressenhubes überschreiten, ohne abrupte Motorstart-/Stoppzyklen. | $\text{Geschwindigkeit} = \text{Vorschubpitch} \times \text{Pressen SPM} \times 1.25$ (berücksichtigt die Nachschubrate der Schleife). |
6. Präventive Wartung und Betriebssicherheit
Spulensysteme arbeiten in stark beanspruchten industriellen Umgebungen. Unerwartete Ausfallzeiten zu vermeiden, erfordert geplante präventive Wartungsverfahren.
Mechanische und Hydraulische Wartungspunkte
- Mandrel-Expansionskeile: Reinigen und schmieren Sie die internen gleitenden Rampen monatlich mit Molybdändisulfid-Fett. Schmutzansammlungen verursachen ungleichmäßige Keilbewegungen und Drahtrutschen.
- Walzenoberflächenprofilierung: Überprüfen Sie die Richtwalzen mit Präzisionsrichtlinien vierteljährlich. Abnutzungsspuren im Walzenzentrum verringern die Nivellierungseffizienz und beschädigen empfindliche Materialien.
- Hydraulikflüssigkeitshygiene: Halten Sie die ISO 4406 Sauberkeits- werte bei 18/16/13. Kontaminierte Hydraulikflüssigkeit verursacht das Festkleben von proportionalen Ventilen, was zu unregelmäßigen Haltekraften des Dämpferarms führt.
- Rückschlagkompensation: Überprüfen Sie die
Laufgenauigkeit des Getriebe-Reduzierers, die universellen Walzenverbindungen
und die Kettenantriebskupplungen alle 1.000 Betriebsstunden, um
intermittierende Fütterungsschwankungen zu beseitigen.
7. Fortschrittliche Lösungen zur Bearbeitung von Coils von SANSO
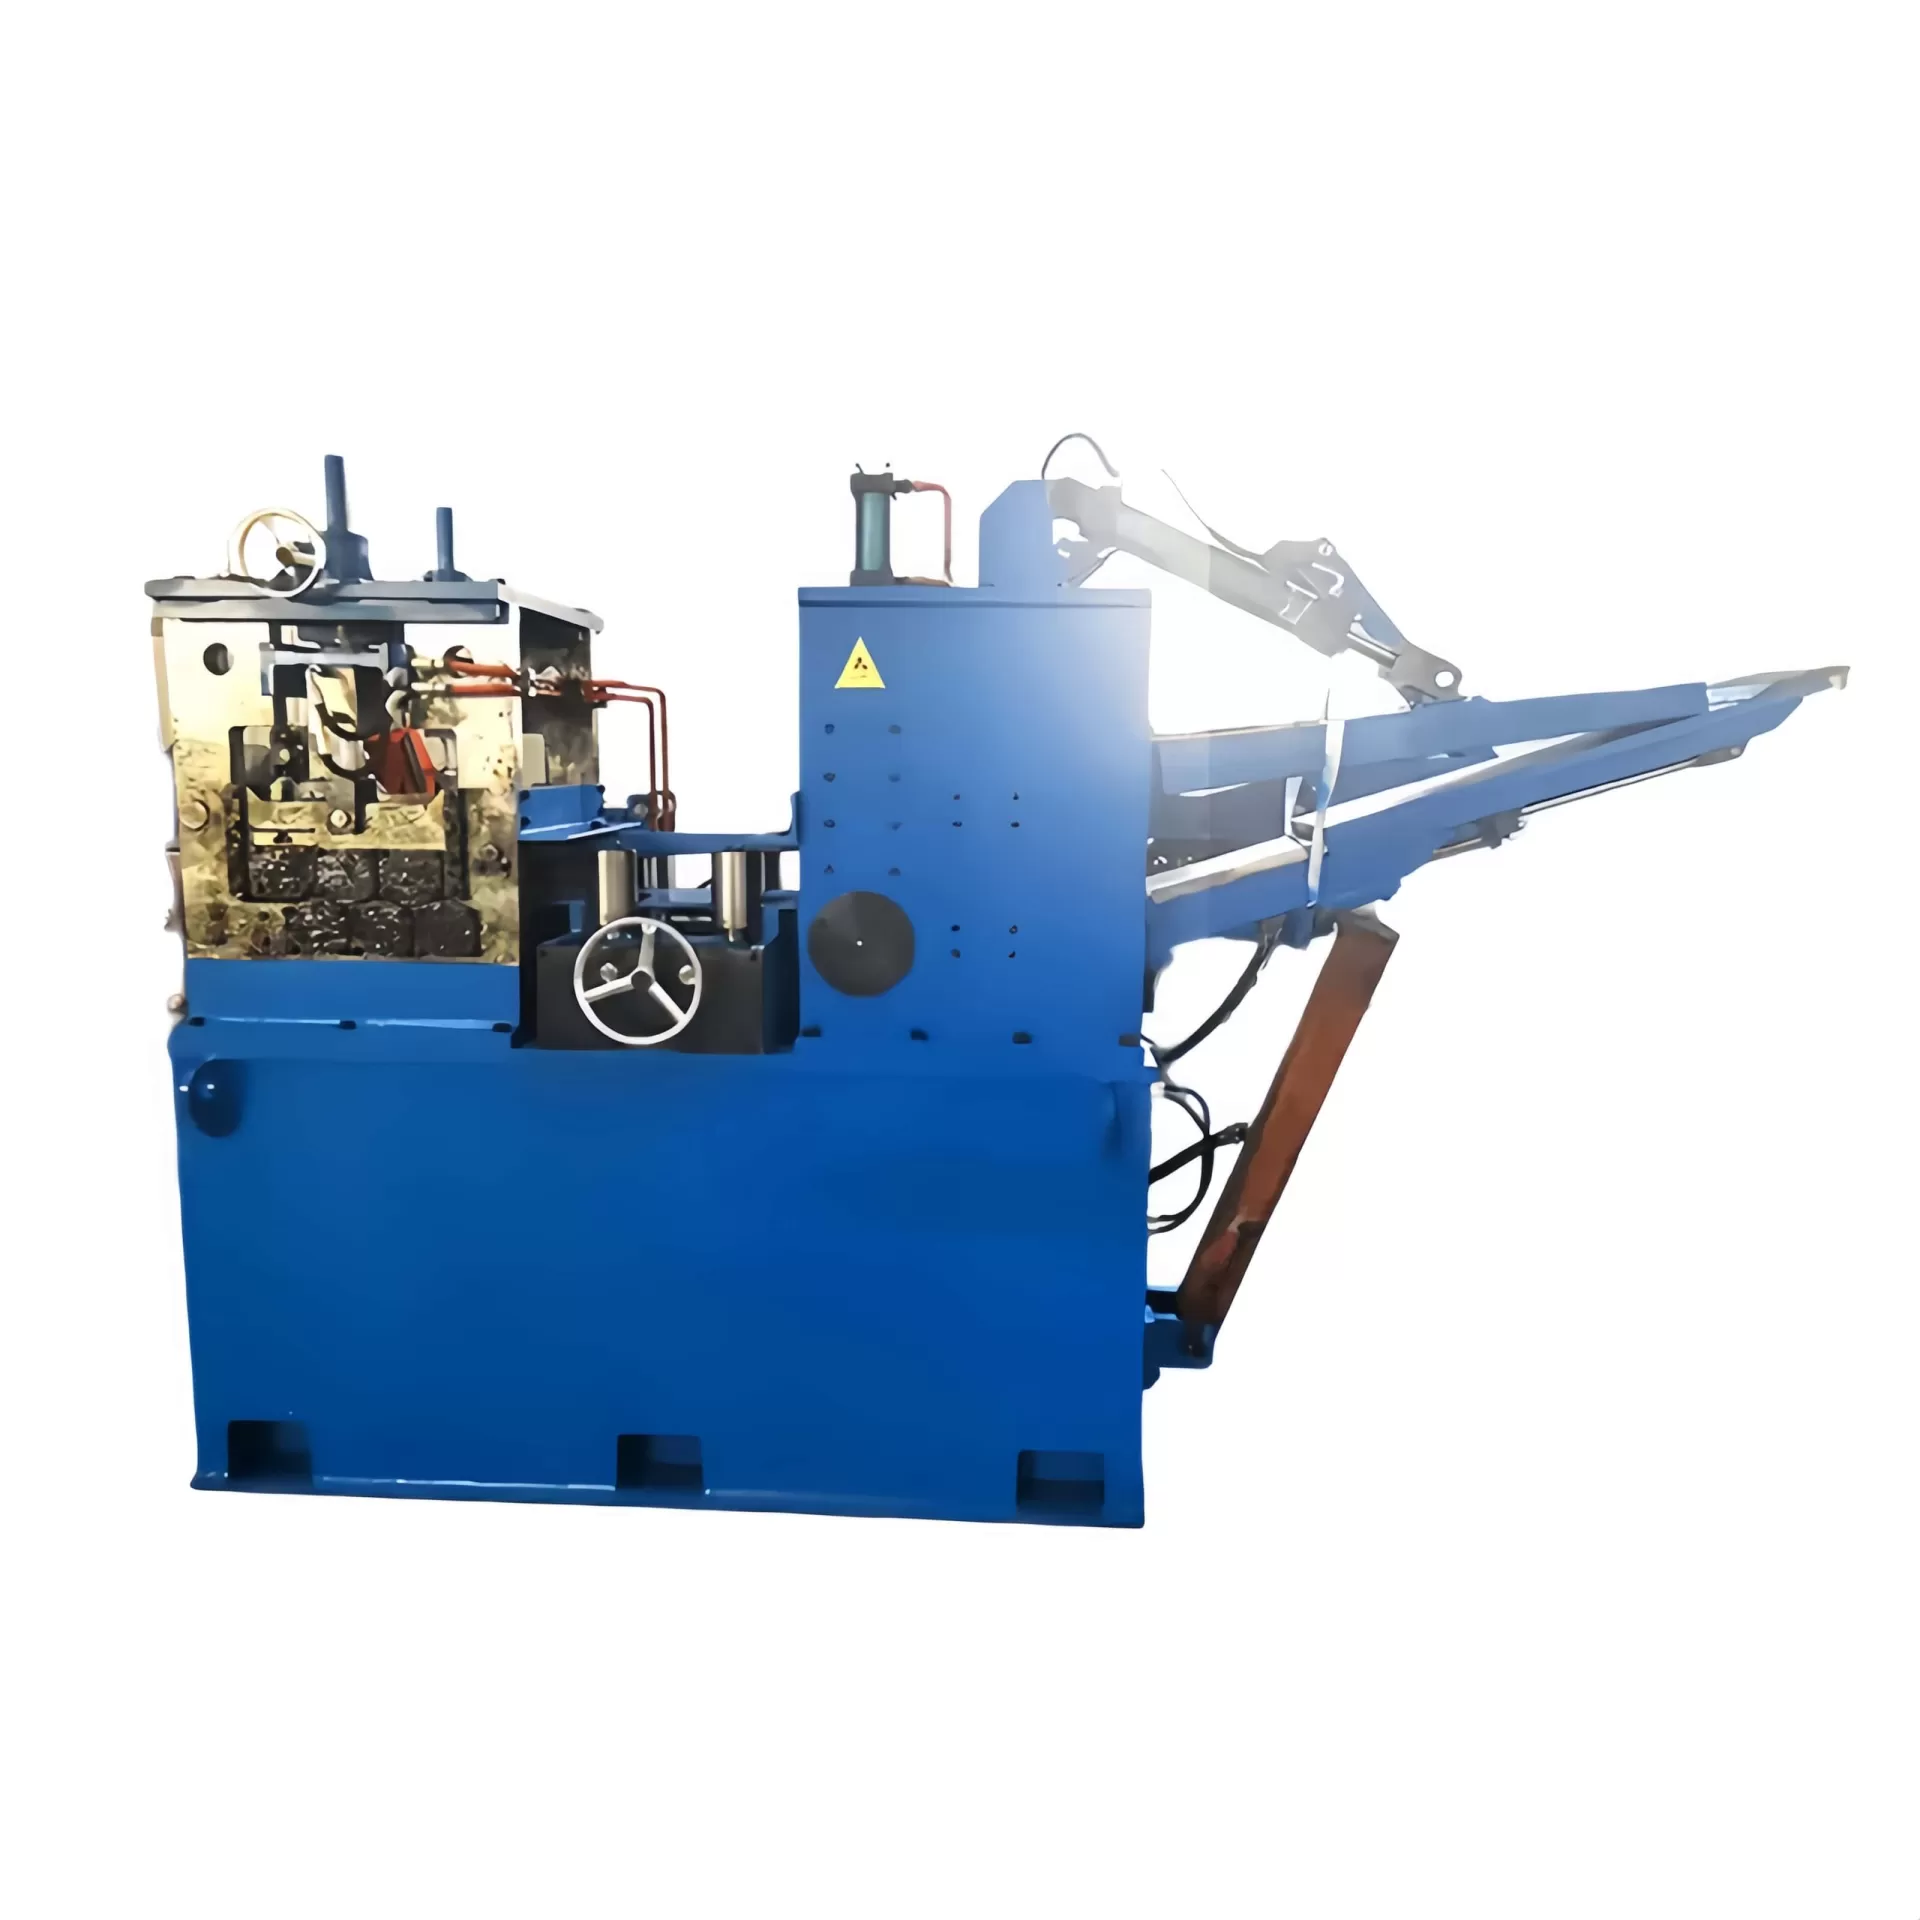
Die Entwicklung robuster, leistungsstarker Stanzoperationen erfordert maßgeschneiderte Hardware, die auf Ihre spezifischen Materialtoleranzen ausgelegt ist. SANSO entwickelt hochhaltbare Automatisierungslösungen für Coils, von hochfesten Decoiler- und Richtsystemen bis hin zu vollautomatisierten Zuschnittzellen.
Jedes SANSO-System verfügt über starre, spannungsfreie konstruktive Strukturen, gehärtete und mikro-finishierte Legierungswalzen und intuitive, PLC-gesteuerte Regelungen. Ob ultra-dünne Kupferverbinder oder 12 mm hochfeste Automobilstrukturstähle verarbeitet werden, SANSO-Linien schützen die Werkzeuglebensdauer und maximieren die Produktionszeit.
Kontaktieren Sie das SANSO Engineering-Team noch heute, um Ihre Streifenparameter, Ertragsanforderungen und Ziele für die Stanzlinie für ein experten Systemlayout und ein maßgeschneidertes Angebot einzureichen.
Häufig gestellte Fragen (FAQ)
Was ist der wesentliche Unterschied zwischen einem Decoiler und einem Abwickler?
Obwohl sie in Stanzoperationen oft synonym verwendet werden, bezeichnet "Decoiler" typischerweise ein motorisiertes, präzisionsgespanntes System, das mit automatisierten Rückmeldeschleifen verbunden ist. "Uncoiler" kann passive, nicht motorisierte Spulenlager oder reibungsgebremste Mandrels beschreiben, die in weniger kritischen, Durchzugsoperationen verwendet werden.
Warum kann ein Richtsystem das Biegen der Blechkante nicht vollständig korrigieren?
Standardrichtsysteme verfügen über zylindrische Walzen, die das Material über eine einzige, parallele Achse biegen, um die longitudinale Coil-Set zu eliminieren. Das Blechbiegen resultiert aus ungleichmäßiger Materialdehnung von Kante zu Kante, die während des Coil-Rollens entsteht. Die Korrektur des Biegens erfordert einen spezialisierten Präzisionsnivellierer, der mit einzeln einstellbaren, motorisierten Rückrollflügen ausgestattet ist, die lokalisierte Zonen über den Streifen unterschiedlich dehnen.
Wann ist ein motorisierter Decoiler erforderlich anstelle eines nicht motorisierten, Durchzugsmodells?
Motorisierte Einheiten sind erforderlich, wenn das Material dünn ist (um ein Rutschen der Richtwalzen und ein Nacken zu verhindern), schwer ist (wenn die Zuginertie die Nennwerte des Fördermotors überschreitet), oberflächensensibel ist oder in Hochgeschwindigkeits-Rücklaufpressen verwendet wird, die über 40 Hübe pro Minute laufen.
Wie ändert sich das Coil-Set von der Außenseite der Coil zum Kern?
Die Schwere des Coil-Set nimmt zu, während die Coil sich leert. Die äußeren Wicklungen haben einen großen Biegeradius und eine geringe plastische Dehnung. Wenn der Uncoiler dem inneren Kern-ID näher kommt, zieht sich der Wicklungsradius dramatisch zusammen, was erfordert, dass der Richtwalzenbediener oder die automatisierte PLC die Eindringtiefe der Eingangswalzen progressiv erhöht, um die Flachheit des Streifens aufrechtzuerhalten.
Kann eine Kombination aus Abwickler und Richtmaschine sowohl Aluminium als auch hochfesten Stahl verarbeiten?
Nur wenn die Ausrüstung für beide Materialgrenzen ausgelegt ist. Aluminium benötigt größere Walzendurchmesser und Urethan-Walzenbeschichtungen, um Verfestigung und Oberflächenmarkierungen zu verhindern. Hochfeste Stähle erfordern kleinere Walzenzentren, Unterstützungen für Rückrollern und ein hohes Motor-Drehmoment, um die plastischen Streckgrenzen zu überschreiten. Eine Maschine, die ausschließlich für strukturellen Kohlenstoffstahl konstruiert ist, kann weiche Aluminiumlegierungen abreiben oder unterkorrigieren.
article tags:
Related News
More Category
Hot Articles
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
New Articles
Hot Tags
