
Startseite > Blogs > Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
2026-09-30
Die Hochgeschwindigkeitsrohrherstellung lässt keinen Raum für Engpässe an der Abschneidestelle. Nachgelagerte Kunden in der Automobil-, Präzisionsmöbel- und Bauindustrie verlangen strenge Schnitttoleranzen, saubere Flächen und minimale Kantenbeschädigungen.
Wenn Ihr Austrittstisch gebogene Rohrenden oder übermäßigen Grat liefert, sinkt Ihre Rentabilität schnell. Millenmanager stehen unweigerlich vor einer entscheidenden ingenieurtechnischen Entscheidung: Bei der traditionellen Reibungsschnittechnik bleiben oder in ein automatisiertes fliegendes Kaltkreissäge-System investieren.
Bei SANSO entwickeln wir maßgeschneiderte Rohrmühlen-Schnittmaschinenlinien, die genau dieses Dilemma lösen sollen. Während heiße Reibungssägen günstige Einstiegspreise bieten, verändern Hochleistungs-Kaltkreissägen die Langzeitwirtschaftlichkeit der Mühle. Hier ist eine Ingenieuranalyse, die Ihnen hilft, die richtige Investition für Ihren Fertigungsbereich zu tätigen.
Planen Sie eine Linienüberholung? Kontaktieren Sie unsere Ingenieure für eine maßgeschneiderte Bewertung der Rohrmüllenschnitte heute.
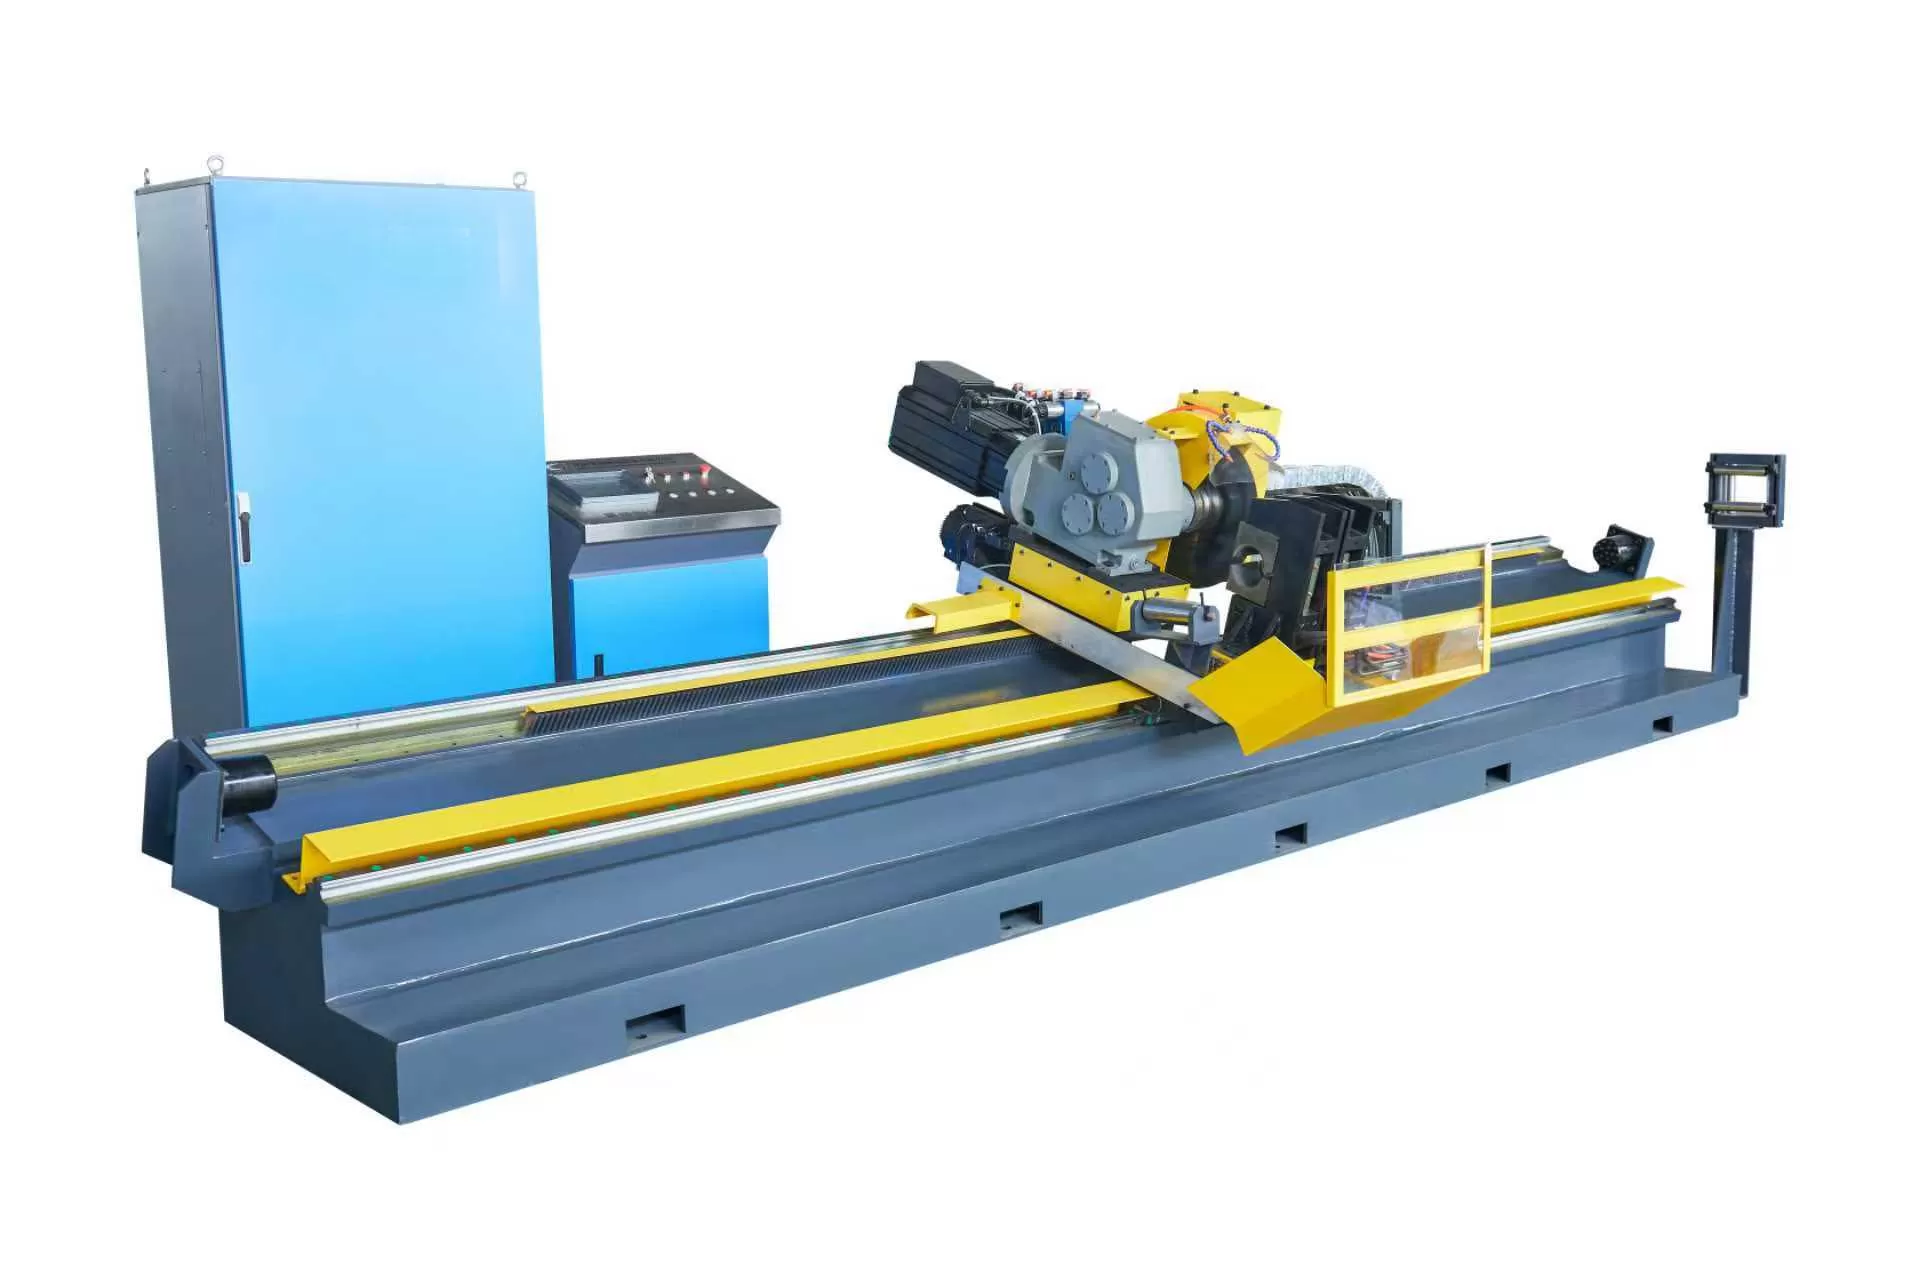
Kernmechanische Prinzipien: Wie die Physik die Schnittqualität bestimmt
Der operationale Unterschied zwischen diesen beiden Systemen liegt in der plastischen thermischen Verschiebung versus der spanenden mechanischen Frästechnik. Diese grundlegende physikalische Lücke verändert alles an Ihrem fertigen Rohr.
Die Reibungssäge: Hochgeschwindigkeits-Thermalschmelzen
Eine Reibungssäge schneidet Metall nicht wie eine Standardklinge. Stattdessen dreht sie eine hochlegierte Kohlenstoffscheibe mit massiven Geschwindigkeiten, typischerweise zwischen 2.000 und 3.000 U/min. Die peripheren Klingen-Geschwindigkeiten überschreiten oft 80 bis 100 Meter pro Sekunde.
Die Klinge berührt das sich bewegende Rohr und verlässt sich auf extreme Reibung, um den Stahl auf einen geschmolzenen Zustand (über 1.200°C) zu erhitzen. Die Scheibe bläst das erweichte Metall buchstäblich aus der Schnittrille. Dies erzeugt intensive thermische Spannungen, eine breite Wärmeeinflusszone (HAZ), charakteristische blaue Verfärbungen entlang der Schnittkante und große hängende Grate.
Die fliegende Kaltkreissäge: Niedriggeschwindigkeits-, Hochdrehmoment-Präzisionsfräsen
Eine fliegende Kaltkreissäge schneidet Rohre durch echte mechanische Bearbeitung. Die Klinge dreht sich mit einer kontrollierten, niedrigen Drehzahl (normalerweise 50 bis 250 U/min) in Kombination mit hohem Antriebsmoment. Sie verwendet entweder Hochgeschwindigkeitsstahl (HSS) oder Hartmetallbestückte (T.C.T) Kreissägeblätter.
Der Sägewagen synchronisiert sich elektronisch mit dem kontinuierlichen Rohr durch fortschrittliche Servomotoren und Zahnradantriebe. Einzelne Zähne fräsen durch die Wandstärke wie ein Fräser und leiten die Reibungswärme direkt in die evakuierten Späne.
Das Rohr und die Klinge bleiben kühl im Griff. Das Ergebnis ist ein sauberer, gratfreier Rohrschneideprozess, der die mikrokristalline Struktur Ihres Stahls bewahrt, die Kanten rechtwinklig hält und die nominale Rohrgeometrie schützt.
Direkter Vergleich: Die Kernmetriken
1. Schnittkantenqualität und Kosten der Nachbearbeitung
Die Endqualität bestimmt direkt, wie viele Arbeiter Sie nachgelagert benötigen.
- Reibungssägen: Erzeugen schwere äußere und innere Grate. Wenn Sie grundlegende Rohre oder einfache Gerüste verkaufen, könnte das ausreichen. Für hochwertige Rohre müssen Sie Bündel zu speziellen Offline-Entgratungmaschinen und Endbearbeitungstischen leiten. Das erhöht den Platzbedarf, die Handhabungsschritte und die Arbeitskosten.
- Kalt sägen: Schneidet rechtwinklig innerhalb enger Toleranzen (±1,0 mm oder besser). Innere und äußere Grate sind praktisch nicht vorhanden. Sie umgehen Fasenlinien und liefern direkt zum Verpackungstisch oder direkt zu Stanz-, Hydroform- und Roboterschweißlinien.
2. Anfangsinvestitionen (CapEx) vs. Betriebskosten (OpEx)
Schauen Sie über die Maschinenrechnung hinaus, um die tatsächlichen Eigentumskosten zu sehen.
- CapEx: Reibungssägen sind mechanisch einfach. Sie verwenden nackte Stahlplatten, grundlegende pneumatische oder hydraulische Nachverfolgung und Standard-AC-Induktionsmotoren. Die anfänglichen Anschaffungskosten bleiben niedrig. Eine T.C.T Kalt säge erfordert aufgrund dynamischer Servo-Nachverfolgungssteuerungen, starrer Gusswagen und automatisierter Rückschlagkompensationssysteme höhere Anfangsinvestitionen.
- OpEx: Reibungsklingen nutzen sich schnell ab und müssen oft alle paar Schichten ersetzt oder nachgeschärft werden. Hoher Stromverbrauch von 75 kW–130 kW Motoren treibt die Stromrechnungen in die Höhe. Im Gegensatz dazu kosten T.C.T Klingen mehr pro Einheit, aber Sie können jede Klinge 15 bis 30 Mal nachschärfen. Kalt sägen verwenden kleinere, hochdrehmoment Servo-Antriebe, die die Nettokilowattstunden pro Tonne produzierte reduzieren.
3. Anlagenumgebung, Sicherheit und Lärmvorschriften (EHS)
Umweltstandards zwingen Anlagen, veraltete Ausrüstungen zu aktualisieren.
- Reibungssägen: Schleudern glühende Funken über die Mühle, werfen feinen luftgetragenen Metallstaub und schreien bei Schalldruckpegeln über 105 bis 115 dBA. Dies verursacht Hörgefahren, Brandrisiken und Probleme mit der Luftfiltration.
- Kalt sägen: Arbeiten unter 80 dBA ruhig und ermöglichen Gespräche neben dem Auslaufstisch. Minimale Mengen Schmierung (MQL) tragen mikroskopisch kleine Pflanzenölnebel direkt auf die Klingenenden auf. Die Station produziert trockene, saubere Späne, die in Recyclingbehälter fallen, ohne offene Flammen oder gefährlichen Rauch.
4. Liniengeschwindigkeiten und Wanddickenkompatibilität
Die Wandgeometrie des Rohres bestimmt Ihren operativen Sweet Spot.
- Ultradünne Rohre: Reibungssägen bearbeiten dünnwandige Rohre mit Geschwindigkeiten über 120-150 m/min, ohne dass es zu einer Klingenverformung kommt. Kalt sägen Klingen haben Schwierigkeiten mit sehr dünnen Wänden (unter 0,8 mm), da die Klingen Zähne das Metallgewebe greifen können, es sei denn, die Klemmung hält fest.
- Mittlere bis schwere Wände: Kalt sägen glänzen bei schweren Strukturrohren und dickwandigen Automobilrohren. Ein Reibungssäge durch 4 mm-8 mm Wandprofile zu drücken, erfordert übermäßige Motorleistung, verbrennt Scheiben und hinterlässt riesige gezackte Schlacke-Läufe im Rohrbohr.
Vergleichsmatrix Reibungssäge vs. Kalt säge
Verwenden Sie diesen technischen Vergleich, um die Produktionsbedürfnisse Ihrer Mühle abzuwägen:
| Leistungskennzahl | Reibungsschnittsäge | Fliegende Kaltsäge |
|---|---|---|
| Schnittmechanismus | Thermoplastisches Schmelzen (2000-3000 U/min) | Mechanisches Fräsen (50-250 U/min) |
| Kantenzustand | Starke Grate, hohe Wärmeverfärbung (HAZ) | Glatter, sauberer Schnitt, kein HAZ, gratfrei |
| Geräuschpegel | Erhebliche Gefahr (105 - 115+ dBA) | Niedriges Geräusch (Unter 80 dBA) |
| Sicherheitsrisiken | Offene Funken, heiße Schlacke, metallische Dämpfe | Geschlossene Karosserie, kein Brandrisiko, saubere Späne |
| Längentoleranz | Locker (±3,0 mm bis ±5,0 mm) | Hohe Präzision (±0,5 mm bis ±1,5 mm) |
| Anschaffungskosten der Maschine | Niedriger CapEx-Einstiegspunkt | Moderat bis hoher CapEx |
| Nachbearbeitung | Obligatorisches Offline-Entgraten und Fasen | Für die meisten Standardanwendungen eliminiert |
| SANSO-Linienunterstützung | Standard-Nachrüstungen verfügbar | Vollständige CNC-Dual-Achsen-Servosysteme |
Auswahlstrategie: So rüsten Sie Ihre Linie aus
Die Wahl des richtigen Schnittsystems hängt nicht davon ab, die auffälligste Maschine zu kaufen. Es geht darum, Ihre Ausrüstung an Ihr Vertragsportfolio und die Wandstärken anzupassen.
Wählen Sie eine Reibungssäge, wenn:
- Ihr Werk grundlegende, margenarme Produkte wie Gewächshausrohre, elektrische Leitungen oder landwirtschaftliche Zaunpfähle herstellt, bei denen Kunden keine Rohkanten bestrafen.
- Sie ultradünne Rohre mit kontinuierlichen Millgeschwindigkeiten über 140 m/min betreiben, bei denen die Zykluszeit des Kaltschneidens mechanische Grenzen erreicht.
- Ihr Unternehmen über ein knappes Anfangskapital verfügt und keinen lokalen Zugang zu präzisen CNC-Messerschärfdiensten hat.
Sie müssen auf eine fliegende Kaltsäge umrüsten, wenn:
- Sie kritische Produkte herstellen: hydrogeformte Automobilchassis-Träger, Stoßdämpferzylinder, Kesselrohre oder API-Leitungsrohre.
- Sie die sekundären Arbeitskosten senken müssen, indem Sie eigenständige Endbearbeitungs- und manuelle Entgratungsstationen eliminieren.
- Ihre Fabrik strengen Geräuschvorschriften und Umweltinspektionen unterliegt, die offenes Funken schneiden verbieten.
- Sie die Gesamtanlageneffektivität (OEE) mit automatisierten Rezeptwechseln
steigern möchten, die Anpassungen der Klingen zwischen den Chargenläufen
eliminieren.
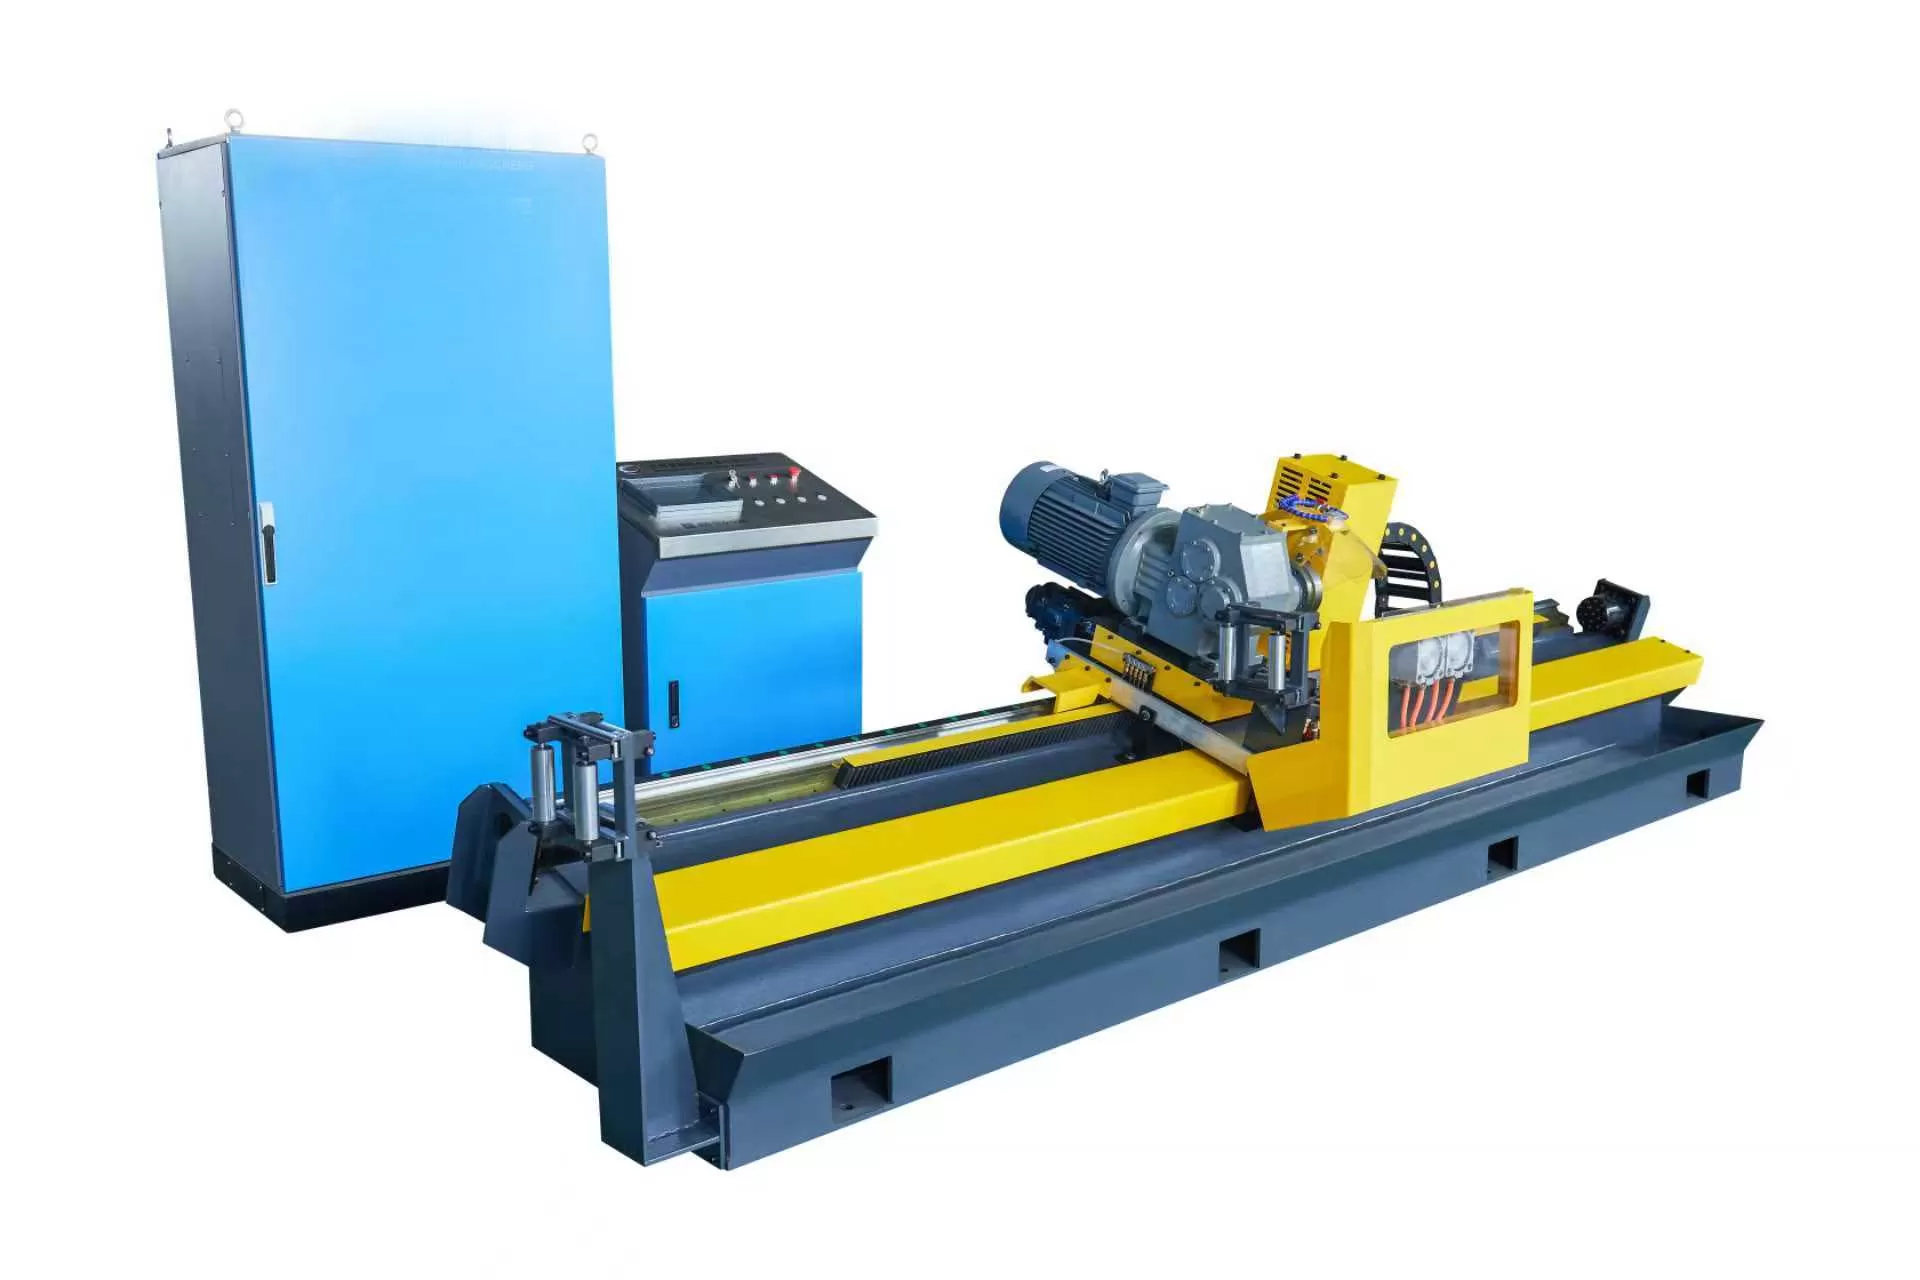
Finanzielle Amortisation: Ein praktisches ROI-Beispiel für die Mühle
Betrachten wir eine Standard-Kohlenstoff-stahlrohrmühle, die 30.000 metrische Tonnen ERW-Rundrohr pro Jahr produziert (äußerer Durchmesser: 48 mm bis 76 mm, Wandstärke: 2,5 mm bis 3,5 mm).
Die Basislinie der Reibungssägenlinie erforderte drei Vollzeitmitarbeiter über Schichten, um Offline-Fasenmaschinen zu betreiben. Sie erzeugte etwa 1,2% Abfall aus zerdrückten Rohrenden und unregelmäßigen Längen und verbrauchte wöchentlich 12 Reibungsklingen.
Nach der Aufrüstung der Mühle mit einer automatisierten SANSO fliegenden Schnittsäge, die T.C.T-Klingen verwendet, verzeichnete die Fabrik deutliche finanzielle Gewinne:
- Direkte Arbeitskosteneinsparungen: Drei Bediener wurden von der sekundären Entgratung direkt in die nachgelagerte Verpackung und Logistik versetzt ($105,000/Jahr).
- Schrottreduzierung: Die Längenfehler und abgeflachten Enden sanken von 1,2 % auf 0,15 %. Die Rückgewinnung des hochwertigen Stahls generierte etwa $135,000 an eingesparten Materialkosten.
- Energieeinsparung: Von einem 90 kW kontinuierlichen Reibungsmotor auf hocheffiziente Servoantriebe umgestiegen, was jährlich über $18,000 an Stromkosten einspart.
Berücksichtigt man die Nachschärfkosten für die Hartmetallsägeblätter, hat sich der gesamte Kapitalunterschied zwischen den Systemen in etwas weniger als 14 Monaten amortisiert. Das Werk erhielt auch Zugang zu margenstärkeren Verträgen für automotive Strukturrohre.
Häufig gestellte Fragen (FAQ)
F1: Kann eine fliegende Kaltkreissäge mit unseren Liniengeschwindigkeiten mithalten?
A1: Ja, moderne servoangetriebene Kaltkreissägen halten problemlos mit Standard-Strukturwalzlinien Schritt. Während die mechanische Blattzufuhr eine physische Schnittzeit festlegt, bewältigen Mehrblatt-Anordnungen und Zwillingsachsen-fliegende Wagen Geschwindigkeiten von 80 m/min bis zu 130 m/min, abhängig von der Rohrgröße und Wandstärke.
F2: Welcher Blatttyp funktioniert am besten: HSS oder T.C.T?
A2: Hochgeschwindigkeitsstahl (HSS) eignet sich für dünn- bis mittelwandige Rohre, kleine Profile und Strukturteile, da die Blätter Vibrationen gut tolerieren. Hartmetallbestückte (T.C.T) Blätter schneiden schneller und bewältigen dicke Wandstärken und hochfeste Legierungen. Sie benötigen jedoch einen ultra-starren Abtrennwagen, um Zahnabplatzungen zu vermeiden.
F3: Können wir eine fliegende Kaltkreissäge an eine bestehende Walzlinie nachrüsten?
A3: Ja. Sie können eine alte Reibungsschnittstation durch einen modernen Kaltkreissägewagen ersetzen, ohne die gesamte Linie abzubauen. Die Ingenieure müssen lediglich die Höhe der Walzbettenmittelachse anpassen, ein Encoder-Verfolgungsrad für die Geschwindigkeitsrückmeldung integrieren und sich mit den Not-Aus- und Verriegelungsschaltungen der vorgelagerten Systeme verbinden.
F4: Wie vergleicht sich die Lebensdauer von Blättern zwischen Reibungsdiscs und Kaltkreissägeblättern?
A4: Reibungssägediscs schneiden zwischen 200 und 800 Mal, bevor sie ersetzt oder mechanisch nachgerüstet werden müssen. Ein qualitativ hochwertiges T.C.T Kaltkreissägeblatt liefert zuverlässig 2.500 bis 5.000 saubere Schnitte zwischen den Schärfungen, und Sie können die Hartmetallzähne bis zu 20 oder 30 Mal mit automatisierten Schleifgeräten nachschleifen.
F5: Wie beeinflusst Kühlmittel das saubere Schneiden von Rohren mit Kaltkreissägen?
A5: Kaltkreissägen verwenden Minimalmengenschmierung (MQL) anstelle von Hochdruckflüssigkeitskühlmittel. MQL sprüht Mikrotropfen von biologisch abbaubarem Pflanzenöl direkt in die Schnittfuge. Dies kühlt die Zähne, ohne das Rohr zu durchtränken, sodass Ihr Stahl trocken, öl- und bereit für die Pulverbeschichtung oder den Versand bleibt.
Verbessern Sie noch heute die Effizienz Ihrer Walzlinie
Ihre Abtrennstation sollte das Verdienstpotenzial Ihrer Rohrwalzlinie nicht behindern. Die Senkung der Produktionskosten beginnt mit der Reduzierung von Schrott, der Verringerung der sekundären Handhabung und dem Versand sauberer Produkte direkt vom Auslauftisch.
SANSO entwirft robuste, hochpräzise fliegende Kaltkreissäge-Systeme, die auf Ihre Liniengeschwindigkeiten, Rohrdurchmesser und Stahlqualitäten konfiguriert sind. Lassen Sie unsere Ingenieure eine ROI-Berechnung für Ihre aktuelle Einrichtung durchführen.
Bereit, die Schnittqualität zu verbessern und sekundäres Fräsen zu eliminieren?
Reichen Sie Ihre Rohr-Spezifikationen (OD, Wandstärkenbereich, Materialgrad und Liniengeschwindigkeit) an die SANSO-Ingenieurgruppe ein, um ein maßgeschneidertes Abtrennungsangebot und eine Amortisationsanalyse zu erhalten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
