
ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
2026-09-29
Die Herstellung von elektrisch widerstandsgeschweißten (ERW) Rohren balanciert Metallurgie, elektrische Induktionsphysik und kontinuierliche Kaltverformungsmechanik. Eine zeitgemäße ERW-Rohrmühle verwandelt rohe warmgewalzte oder kaltgewalzte Schlitzcoils in strukturelle, automotive oder API-Qualitätsleitungen. Das Erreichen enger dimensionaler Toleranzen, struktureller Nahtintegrität und minimalem Materialabfall erfordert eine präzise Kontrolle über jede Phase der Produktionslinie. Konstruktionsfehler am Streifeneinlauf, bei den Formpassagen oder an den Schweißverbindungsstellen downstream führen zu Ovalitätsfehlern, gespaltenen Nähten oder vorzeitiger Werkzeugverschlechterung.
Bei SANSO entwerfen wir Maschinen zur Produktion von Rohren und Leitungen in Industriequalität, um diese Herausforderungen zu bewältigen. Diese technische Übersicht zerlegt das mehrstufige mechanische Kontinuum der ERW tube mill line, analysiert die Physik hinter dem Hochfrequenzschweißen und umreißt die Ingenieurparameter, die erforderlich sind, um die kontinuierliche Betriebszeit der Mühle zu maximieren.
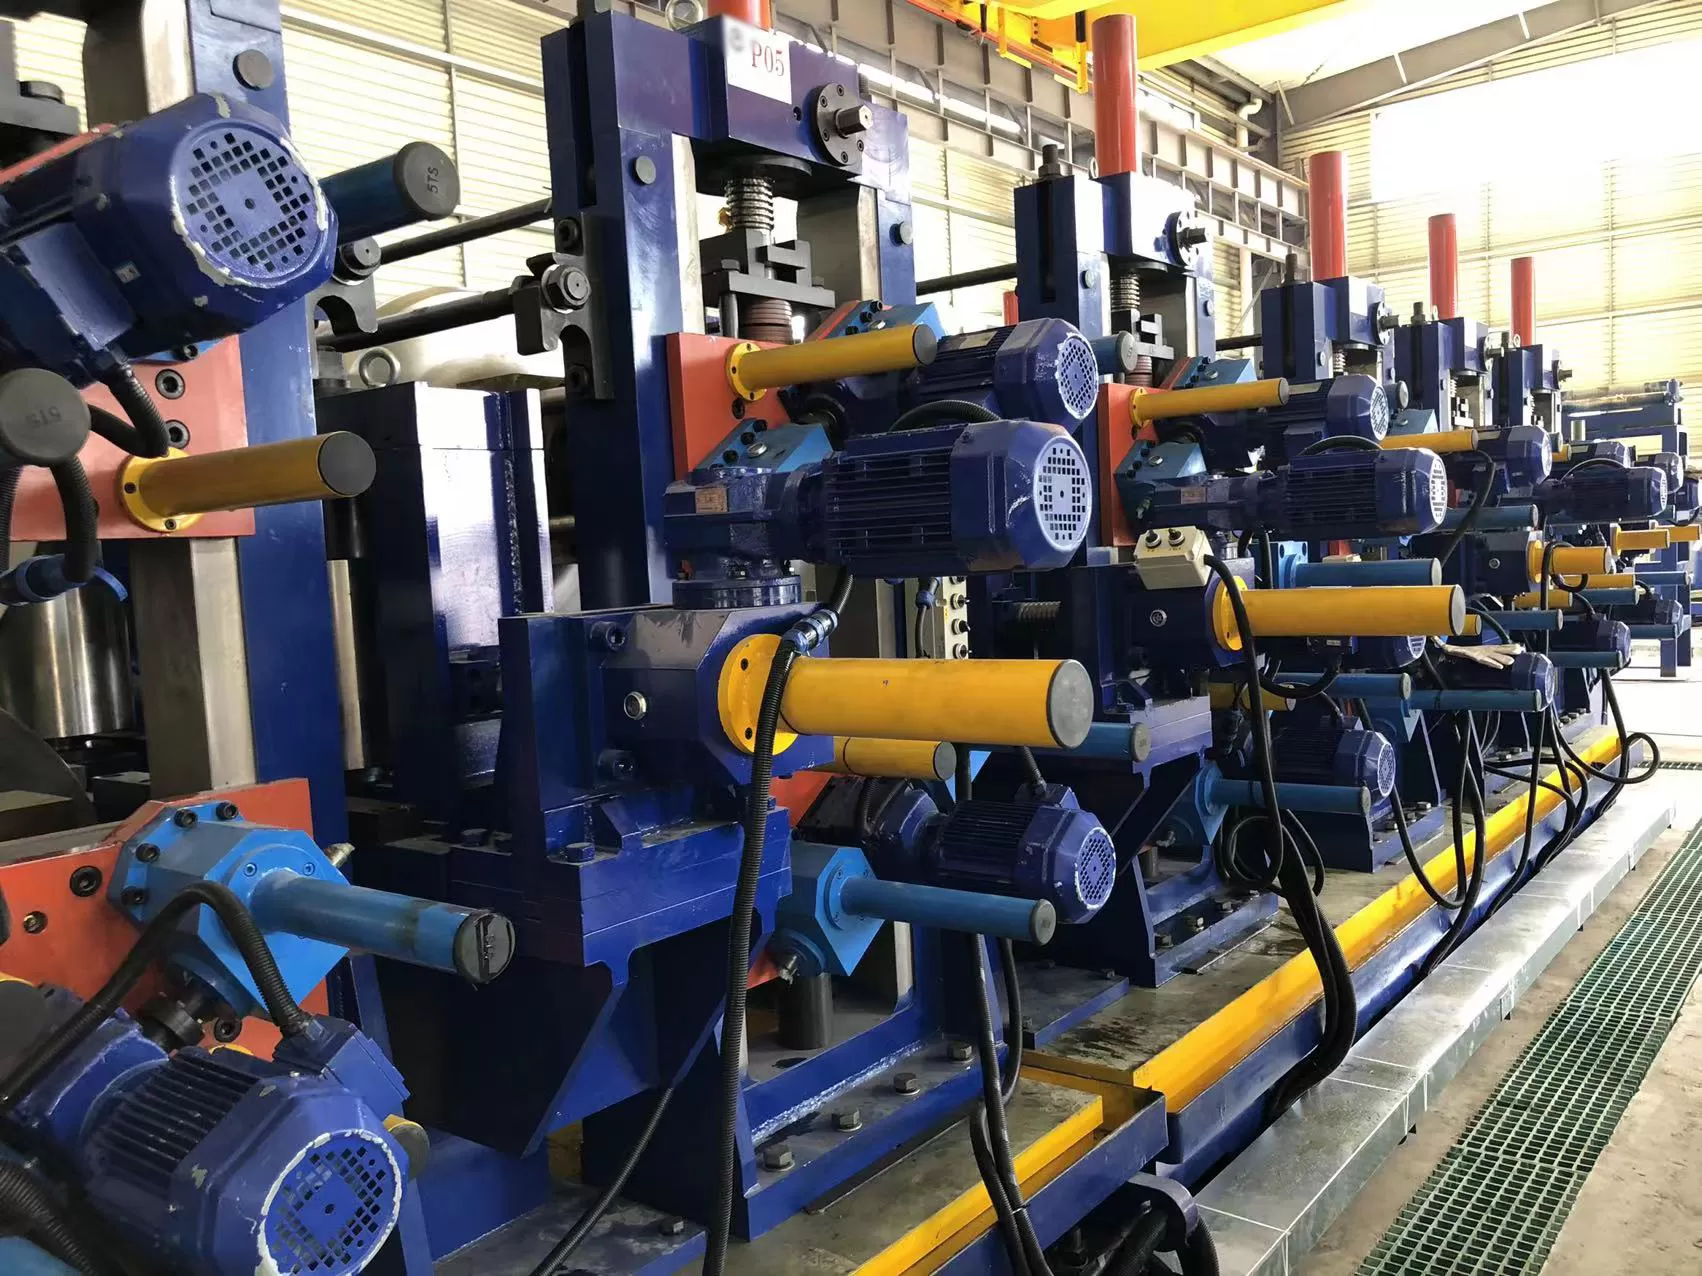
1. Der Abschnitt zur Streifenvorbereitung und -einführung
Der kontinuierliche Betrieb der Mühle hängt von einer ununterbrochenen Rohstoffzufuhr ab. Der Einführungsabschnitt muss die ankommenden Stahlstreifen abflachen, die Enden aufeinanderfolgender Coils verbinden und die Formeinheiten ohne Unterbrechung der Abbau-Stände zuführen.
- Abwickeln und Abziehen: Schwergewichtige Coils werden auf dualen Kegeln oder sich ausdehnenden Abwicklern montiert. Hydraulische Dämpfer und Abziehklingen führen das Streifenanfang direkt in die Nivellierungseinheit, ohne Oberflächenkratzer oder Randverformungen zu verursachen.
- Präzises Nivellieren und Abflachen: Mehrwalzen-Abflachungen entfernen Coil-Set, Querkraft und verbleibende Wickelspannungen. Eine genaue Ebenheit vor dem Abbau verhindert asymmetrisches Führen während der Walzwerkzeuge.
- Scheren und Endschweißen: Um die kontinuierliche Produktion aufrechtzuerhalten, wird das Ende des erschöpften Coils von einem hydraulischen Scherer quadratisch abgeschnitten und mit dem Anfang des ankommenden Coils durch automatisiertes TIG-, Plasma- oder Festkörperlaserschweißen verbunden.
- Horizontaler Spiral-Akkumulator: Während die Streifenenden geklemmt und geschweißt werden, liefert der Akkumulator gepuffertes Material an die kontinuierliche Formmühle. Die Streifenlagerkapazität bestimmt die zulässige Zykluszeit für Endverbindungsoperationen, ohne die Geschwindigkeit der nachgeschalteten Mühle zu verringern.
2. Kaltverformungsmechanik: Abbau- und Fin-Pass-Fortschritt
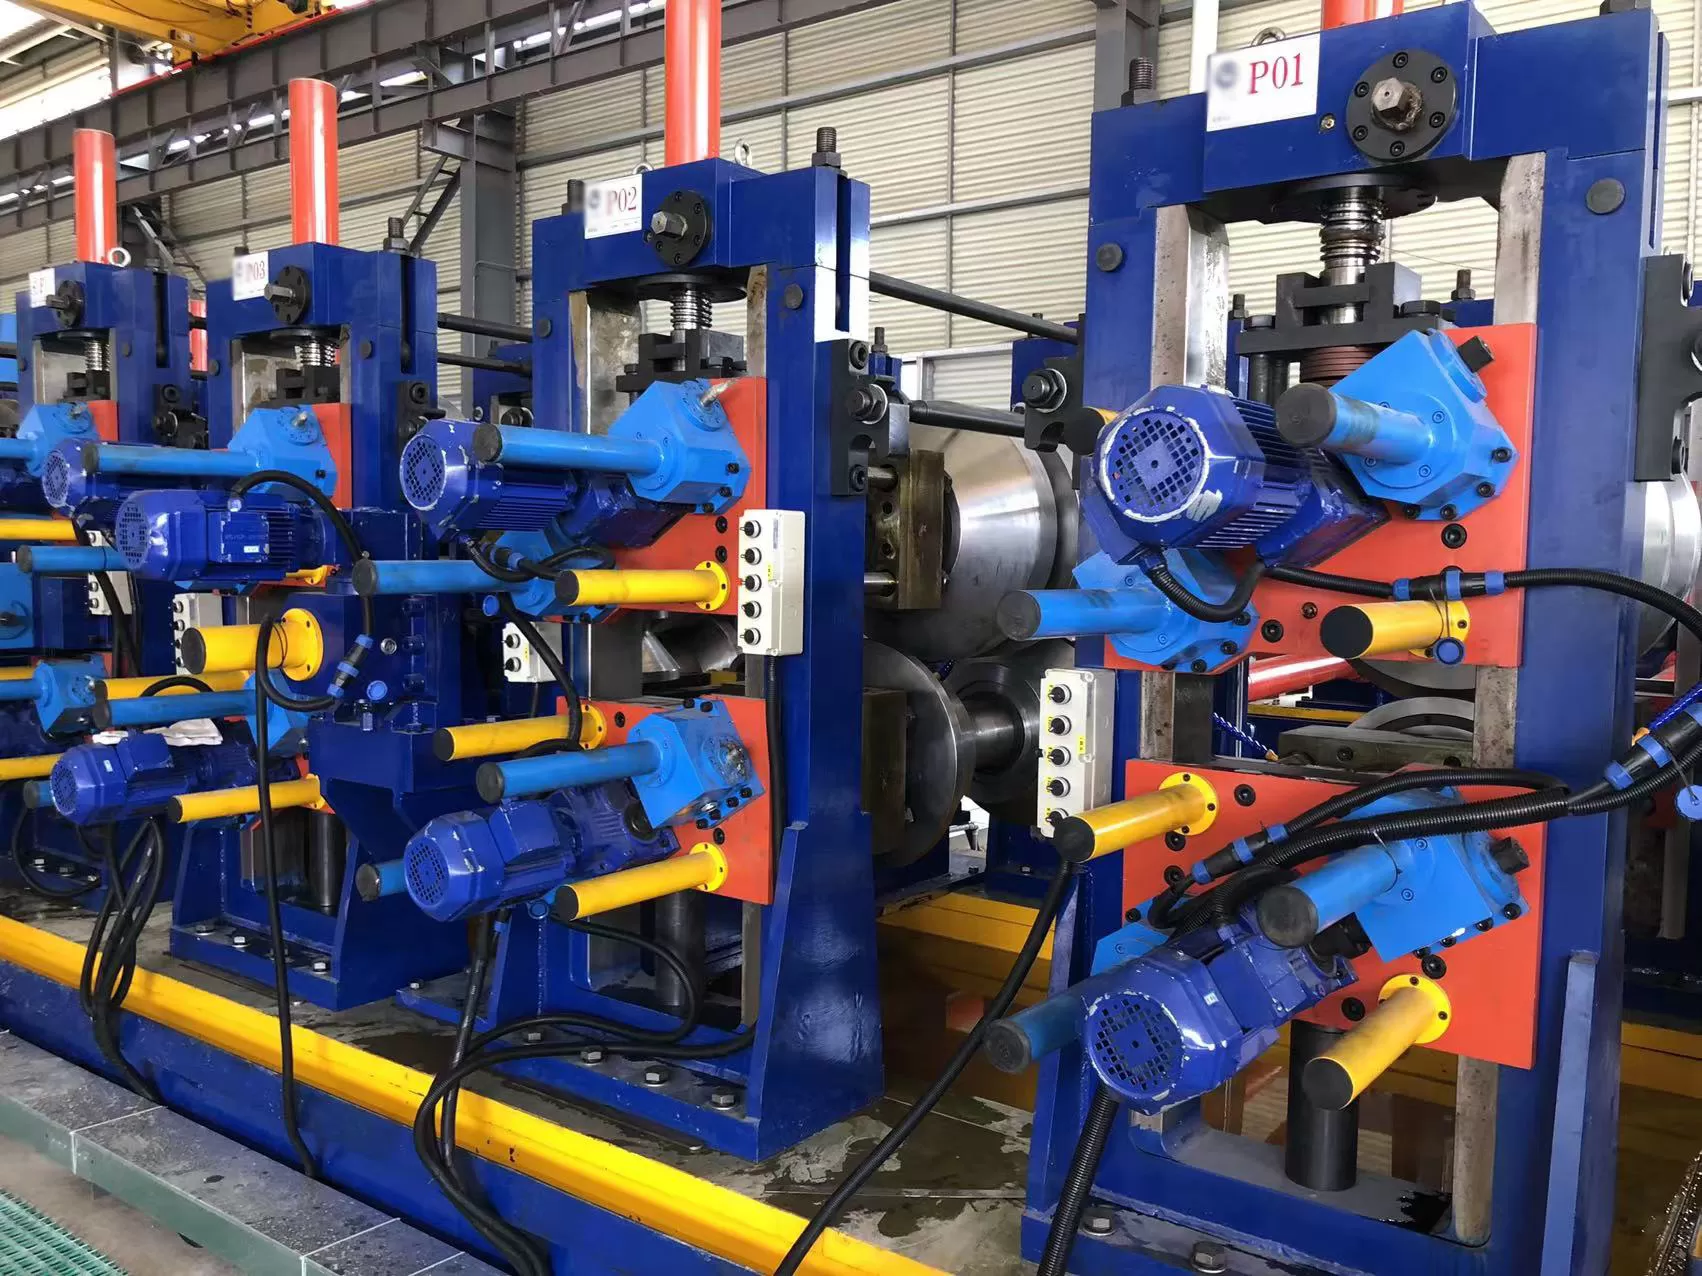
Der Formabschnitt biegt den flachen Streifen schrittweise zu einem offenen Naht-Rundrohr durch Kaltwalzformen. Dieser Abschnitt ist in Abbau- und Fin-Pass-Zonen unterteilt, um Randdehnung, Ölkanalbildung und Randbuckeln zu verhindern.
Abbauabschnitt (Grobe Formung)
Die anfängliche Verformung beruht auf horizontal angetriebenen Ständen, die mit vertikalen Leerlauf-Seitenwalzen gepaart sind. Fortschrittliche Mühlen verwenden oft W-Form- oder Käfigformkonfigurationen:
- Angetriebene Abbau-Stände: Krümmen gleichmäßig den Mittelteil des Streifens, während die äußeren Kanten gerade bleiben, um unterschiedliche Dehnung entlang der Streifenachse zu mildern.
- Käfigformungssysteme: Ersetzen feststehende Radiuswerkzeuge durch Cluster von verstellbaren kleinen Walzen, die eine kontinuierliche Randführung ermöglichen, die Umrüstzeit der Walzen reduzieren und lokale Restspannungen minimieren.
Fin-Pass-Abschnitt (Präzise Randformung)
Der Übergang von einer 'U'-Form zu einer offenen zylindrischen 'O'-Form erfolgt innerhalb der Fin-Pass-Stände. Die Walzen verfügen über eine integrierte zentrale Klinge oder Fin:
- Kantenprägung und -behandlung: Die Finnenklingen führen die Streifenränder, polieren die Streifennaht und setzen den korrekten Anlaufwinkel ($2^\circ$ bis $7^\circ$) in den Schweißgipfel.
- Umfangskompression: Die Finnenpasswalzen steuern die Perimeterabmessungen und gewährleisten die Kantenanpassung (Verhinderung von Hoch-Niedrig-Abweichungen) kurz vor der Induktionsheizung.
3. Hochfrequenzschweißen und Nahtbehandlung
Die Leistung eines ERW-Rohrmühle konzentriert sich auf die Schweißverbindung. Moderne Walzwerke verwenden überwiegend Hochfrequenzinduktionsschweißen (HFI) anstatt Kontaktleitspitzen, um Oberflächenverbrennungen und mechanischen Kontaktverschleiß zu verhindern.
Die Physik des Hochfrequenzinduktionsschweißens
Der Schweißstrom wechselt typischerweise zwischen 200 kHz und 450 kHz. Bei diesen hohen Frequenzen bestimmen zwei grundlegende elektromagnetische Phänomene das thermische Profil:
- Haut-Effekt: Der Strom konzentriert sich auf der extremen äußeren Peripherie des Streifenrandes und schränkt die thermische Dispersion in das Grundmaterial ein.
- Proximitäts-Effekt: Die Strompfade entlang der gegenüberliegenden Streifenränder ziehen sich gegenseitig an und konzentrieren die Wärme am Konvergenzgipfel unmittelbar vor dem Quetschpunkt.
- Der Impeder-Kern: Intern unter dem Schweißpunkt positioniert, erhöht ein wassergekühlter Ferritimpeder die induktive Impedanz des Rohrinneren. Dies konzentriert den magnetischen Fluss durch die offene Schweißnaht, erhöht die elektrische Effizienz und reduziert die Anforderungen an die Eingangsleistung.
Schmieden und Flash-Entfernung
Sobald die Streifenränder die Schmiedetemperatur ($1350^\circ\text{C}$ bis $1450^\circ\text{C}$ für Kohlenstoffstahl) erreichen, üben schwere Quetschwalzen radialen Druck aus und entfernen geschmolzene Oxide, flüssigen Schlacke und Verunreinigungen aus der Verbindung.
- Festkörperbindung: Die ausgestoßenen Materialien bilden den äußeren Durchmesser (OD) und inneren Durchmesser (ID) Schweiß-Flash (Perle), wodurch eine reine, festkörperliche Korngrenzschweißnaht über die Naht entsteht.
- In-Line-Scarfing: Starre OD-Hartmetall-Einsätze schneiden den äußeren Schweiß-Flash bündig mit dem Rohrprofil ab. Kritische industrielle Rohre verwenden auch mandrel-unterstützte interne ID-Scarfing-Werkzeuge, um die Wurzelperle zu entfernen, um Strömungsturbulenzen oder strukturelle Spannungsstellen zu verhindern.
- Nahtnormalisierung: Der schnelle Heiz- und Abschreckzyklus
bildet eine harte, spröde martensitische/bainitische wärmebeeinflusste Zone (HAZ).
Mittelfrequente induktive Nachschweißwärmebehandlung (PWHT) erhitzt die Naht auf
Normalisierungstemperaturen ($880^\circ\text{C}$ bis $950^\circ\text{C}$),
rekristallisiert die Kornstruktur, um die Zähigkeit und
Duktilität des Grundmaterials zu entsprechen.
4. Größenanpassung, Profilumformung und Richten
Nach der Luftkühlung der Schweißnaht und den emulgierten Wasserabschreckzyklen tritt das geschlossene Rohr in das Größenwalzwerk ein, um die endgültigen Maßtoleranzen, Rundheit und spezifizierten Querschnitte zu erreichen.
- Präzisionsgrößenpässe: Mehrere angetriebene Zwei- oder Vierwalzen-Größenstände komprimieren den Rohrdurchmesser allmählich um 1 % bis 3 %. Dieser Kaltbearbeitungsprozess korrigiert schweißbedingte Schrumpfverzerrungen und gewährleistet genaue Außendurchmesser-Toleranzen.
- Turk's Head Einheiten und Profilformung: Wenn das Endprodukt quadratische, rechteckige, ovale oder flach-ovale Profile erfordert, durchläuft das runde Mutterrohr vierwalzige Multi-Achsen-Turk's Head-Einheiten. Diese Walzen formen den Querschnitt um, ohne dass eine Neupositionierung der Schweißnaht erforderlich ist, und kontrollieren die Eckenradien sowie die Wanddickenverteilung.
- Online-Richten: Integrierte Walzenanordnungen korrigieren Bogen, Nachlauf und torsionale Verdrehungen und liefern Geradheits-Toleranzen innerhalb der Branchenbenchmarks (z. B. 1,0 mm bis 1,5 mm pro Meter).
5. Automatischer Schnitt und sekundäre Bearbeitung
Nachgelagerte Bearbeitungsoperationen müssen die Liniengeschwindigkeit aufrechterhalten, ohne Kantengrate, Endaufweitung oder Ovalitätsverformung an den Rohrenden zu verursachen.
- CNC Fliegende Kaltkreissäge: Ältere Reibungssägen schneiden Rohre durch abrasive Reibung, was interne Grate, laute Geräusche und wärmebeeinflusste Zonen an den Rohrenden erzeugt. Moderne Linien verfügen über CNC fliegende Kaltkreissägen mit Hartmetall-bestückten Kreissägeblättern. Der Wagen synchronisiert sich dynamisch mit der Walzgeschwindigkeit und schneidet sauber senkrecht zur Achse mit minimaler Gratbildung.
- Zerstörungsfreie Prüfung (NDT): Echtzeit-Inline-Inspektionssysteme bewerten die Schweißnaht. Umgebende Wirbelstromeinheiten und Hochgeschwindigkeits-Ultraschallprüfungs (UT) Arrays überwachen interne Laminierungen, Schweißlücken und Kantenanpassungen und markieren automatisch fehlerhafte Segmente zur Ablehnung im nachgelagerten Prozess.
- Abschrägen, Hydro-Testen und Verpacken: Hochspezifizierte Rohrwaren gelangen zu Doppelkopf-Endenbearbeitungs- und Abschrägmaschinen, hydrostatischen Leckteststationen sowie automatisierten Sortier- und magnetischen Bündelsystemen.
6. Kernbetriebskennzahlen: Effizienz, Werkzeugverschleiß und Ertragskontrolle
Die Auswahl eines industriellen ERW-Rohrmühlen umfasst die Bewertung der mechanischen Steifigkeit und der Wirtschaftlichkeit der Herstellung. Wichtige Ingenieurkennzahlen umfassen:
- Ertragsoptimierung: Die Minimierung von Ausschuss wird durch die Konsistenz der Streifenrandverfolgung in den Abbauständen und genaue Schnittlängen bestimmt. Ein fortschrittliches Mühlendesign begrenzt den Startausschuss auf unter 1,5 % des gesamten bearbeiteten Coil-Volumens.
- Werkzeugverschleißfestigkeit: Walzenwerkzeuge, die aus hochkohlenstoffhaltigen, hochchromhaltigen Werkzeugstählen (wie Cr12MoV, D2 oder SKD11) oder Hartmetall-Einsätzen geschmiedet sind, verhindern das Anhaften, erhalten die präzise Kontaktgeometrie und maximieren die Produktionsmenge zwischen Nachschliffen.
- Schnellwechsel-Kassettenarchitektur: Die Ausfallzeit zwischen Schichtwechseln (Rund-zu-Quadrat oder Größenänderungen) wird durch gerüschte oder Kassetten-Schnellwechsel-Mühleneinstellungen verkürzt, wodurch die mechanischen Umstellzeiten von einer gesamten Schicht auf unter 45 Minuten reduziert werden.
Warum SANSO ERW-Rohrmühlenlösungen wählen?
Moderne Rohrherstellung erfordert hohe Liniengeschwindigkeiten sowie strenge metallurgische Zuverlässigkeit. SANSO stellt leistungsstarke ERW-Rohrmühleninstallationen her, die für Präzisionsrohre mit dünnen Wänden, schwere API-Gehäuselinien und hochfeste Strukturprofile geeignet sind.
Jede SANSO Rohrmühle integriert robuste Basistechniken mit fortschrittlicher industrieller Automatisierung. Mit niedrig-ablenkenden Mühlenständen, hocheffizienten Festkörper-HF-Schweißkreisen, automatisierten Abtragern und digital synchronisierten fliegenden Kaltabschneideeinheiten gewährleisten SANSO-Systeme hohe Produktivität und gleichbleibende Rohrqualität.
Verbessern Sie Ihre Rohr- und Rohrherstellungsfähigkeiten
Egal, ob Sie eine neue schlüsselfertige ERW-Rohrmühlenanlage konfigurieren oder die Geschwindigkeit, Schweißintegrität und Rolllebensdauer einer bestehenden Produktionslinie optimieren möchten, konsultieren Sie das Ingenieurteam bei SANSO. Kontaktieren Sie noch heute unser technisches Verkaufsbüro, um maßgeschneiderte Maschinenspezifikationen, Werkzeugprofile und Linienvorschläge zu überprüfen.
Häufig gestellte Fragen (FAQ)
Was ist der Unterschied zwischen ERW und HFW in der Rohrherstellung?
ERW (Electric Resistance Welding) ist die breitere Klassifikation, die alle widerstandsbasierte Längsschweißverfahren umfasst. Historisch wurden Niedrigfrequenz-Elektrodenkontakte verwendet. HFW (High-Frequency Welding) ist eine moderne Evolution von ERW, die Ströme über 150 kHz nutzt, die durch Induktion oder Leitung geliefert werden. Heute beschreibt der Begriff "ERW-Rohrmühle" fast ausschließlich automatisierte Mühlen, die Hochfrequenz-Induktionssysteme (HFIW) verwenden.
Warum ist die Normalisierung der Schweißnaht für ERW-Rohre entscheidend?
Der schnelle Heiz- und Abschreckzyklus des Hochfrequenzschweißprozesses erzeugt eine lokalisierte martensitische Mikrostruktur in der Schweißnaht und der wärmebeeinflussten Zone (HAZ), die hart und spröde ist. Inline-Normalisierer verwenden Mittel-Frequenz-Induktionsspulen, um dieses schmale Band über der Austenitisierungstemperatur ($Ac_3$) erneut zu erhitzen und die Kornrandstruktur zu homogenisieren, um mechanische Festigkeit und Duktilität zu erreichen, die dem Grundmaterial entsprechen.
Was verursacht Schweißnahtabweichungen (hoch-niedrig Fehler) in einer ERW-Rohrmühle?
Hoch-niedrig Fehler stammen typischerweise von unsachgemäßer Zerlegungsformung, ungenauen Finnenblattdicken, unebenen Streifenrandkanten (Grate oder Kantenverzug) oder abgenutzten Rollwerkzeuglagern. Die Einhaltung enger Toleranzen in den Fin-Pass-Rollständen stellt sicher, dass die Kanten symmetrisch am Apex innerhalb der Quetschrollen ausgerichtet sind.
Wie vergleicht sich eine fliegende Kaltkreissäge mit einer herkömmlichen heißen Reibungsfliegensäge?
Fliegende Kaltkreissägen verwenden zahnradgetriebene, mit Hartmetall oder HSS beschichtete Kreissägeblätter, die mit niedrigen Geschwindigkeiten rotieren, um sauber durch die Rohrwand zu schneiden, ohne thermische Degradation. Im Gegensatz dazu schmelzen Reibungssägen ihren Weg durch Stahl mit zahnlosen oder gehärteten Klingen bei hohen Drehgeschwindigkeiten, was schwere innere/äußere Grate, Geräuschpegel über 100 dB und wärmebeeinflusste Enden hinterlässt, die sekundäre Bearbeitungsoperationen erfordern.
Welche Parameter definieren den idealen V-Winkel für das Hochfrequenzschweißen?
Der Konvergenzwinkel der offenen Rohrkanten, die sich dem Quetschpunkt nähern (der V-Winkel), sollte typischerweise zwischen $2^\circ$ und $7^\circ$ gehalten werden. Wenn der V-Winkel zu breit ist, wird der elektrische Näheffekt beeinträchtigt, was übermäßige Schweißleistung erfordert. Wenn der Winkel zu eng ist, treten Vorbögen und instabile Schweißblitze auf, die Einschlüsse und Kalt-Schweißnahtfehler erzeugen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
