直接成型方管机组
成型原理:直接方管机组逐步将特定宽度的带钢成型为对应规格的方形或矩形管。此工艺完全不同于传统的将圆管重新成型为方形或矩形的方法。
产品标签:
×
获取报价
请填写以下所有*字段,我们会尽快回复您。
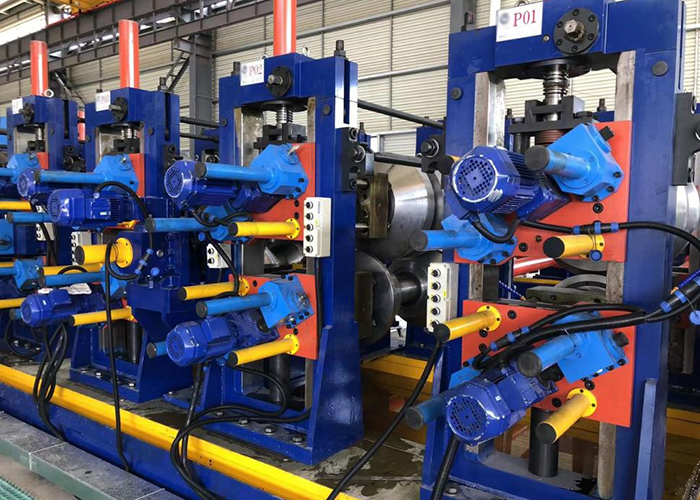
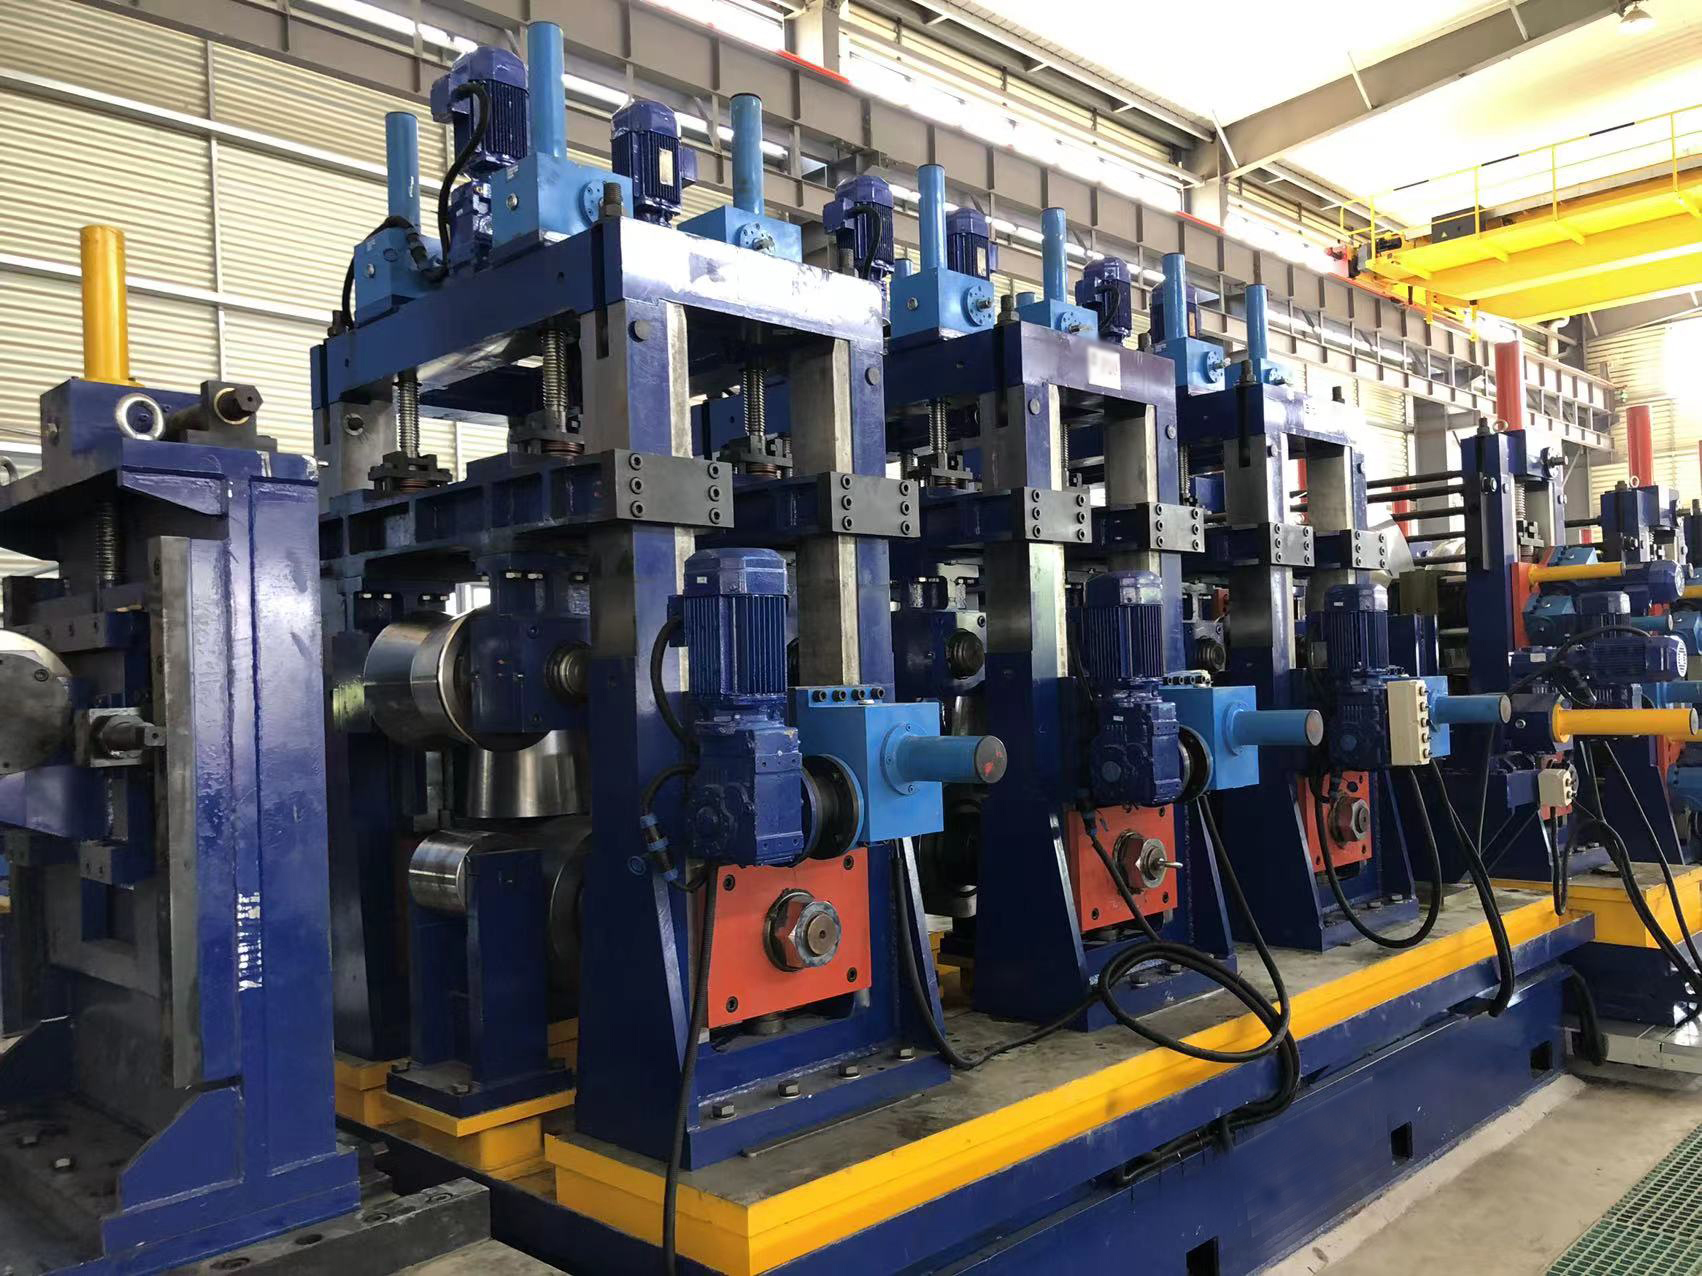
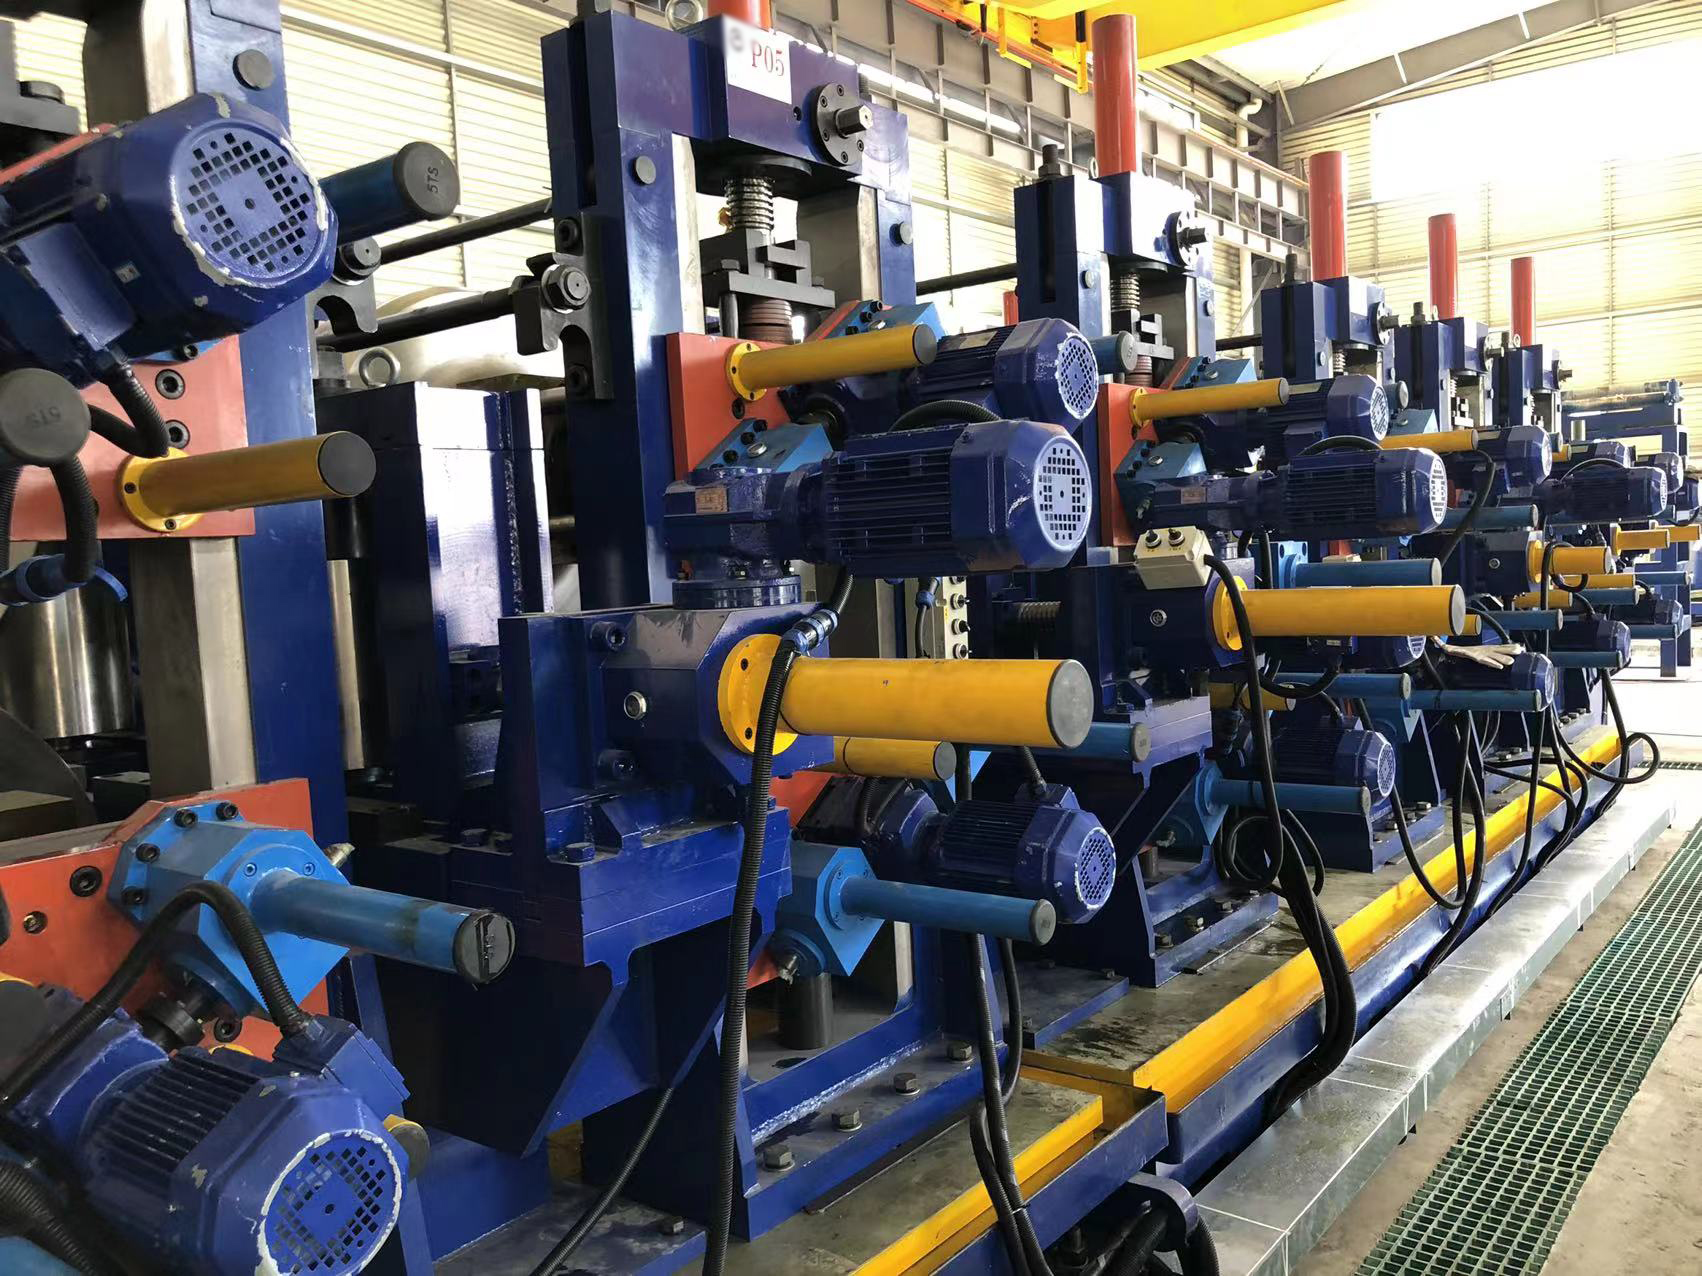
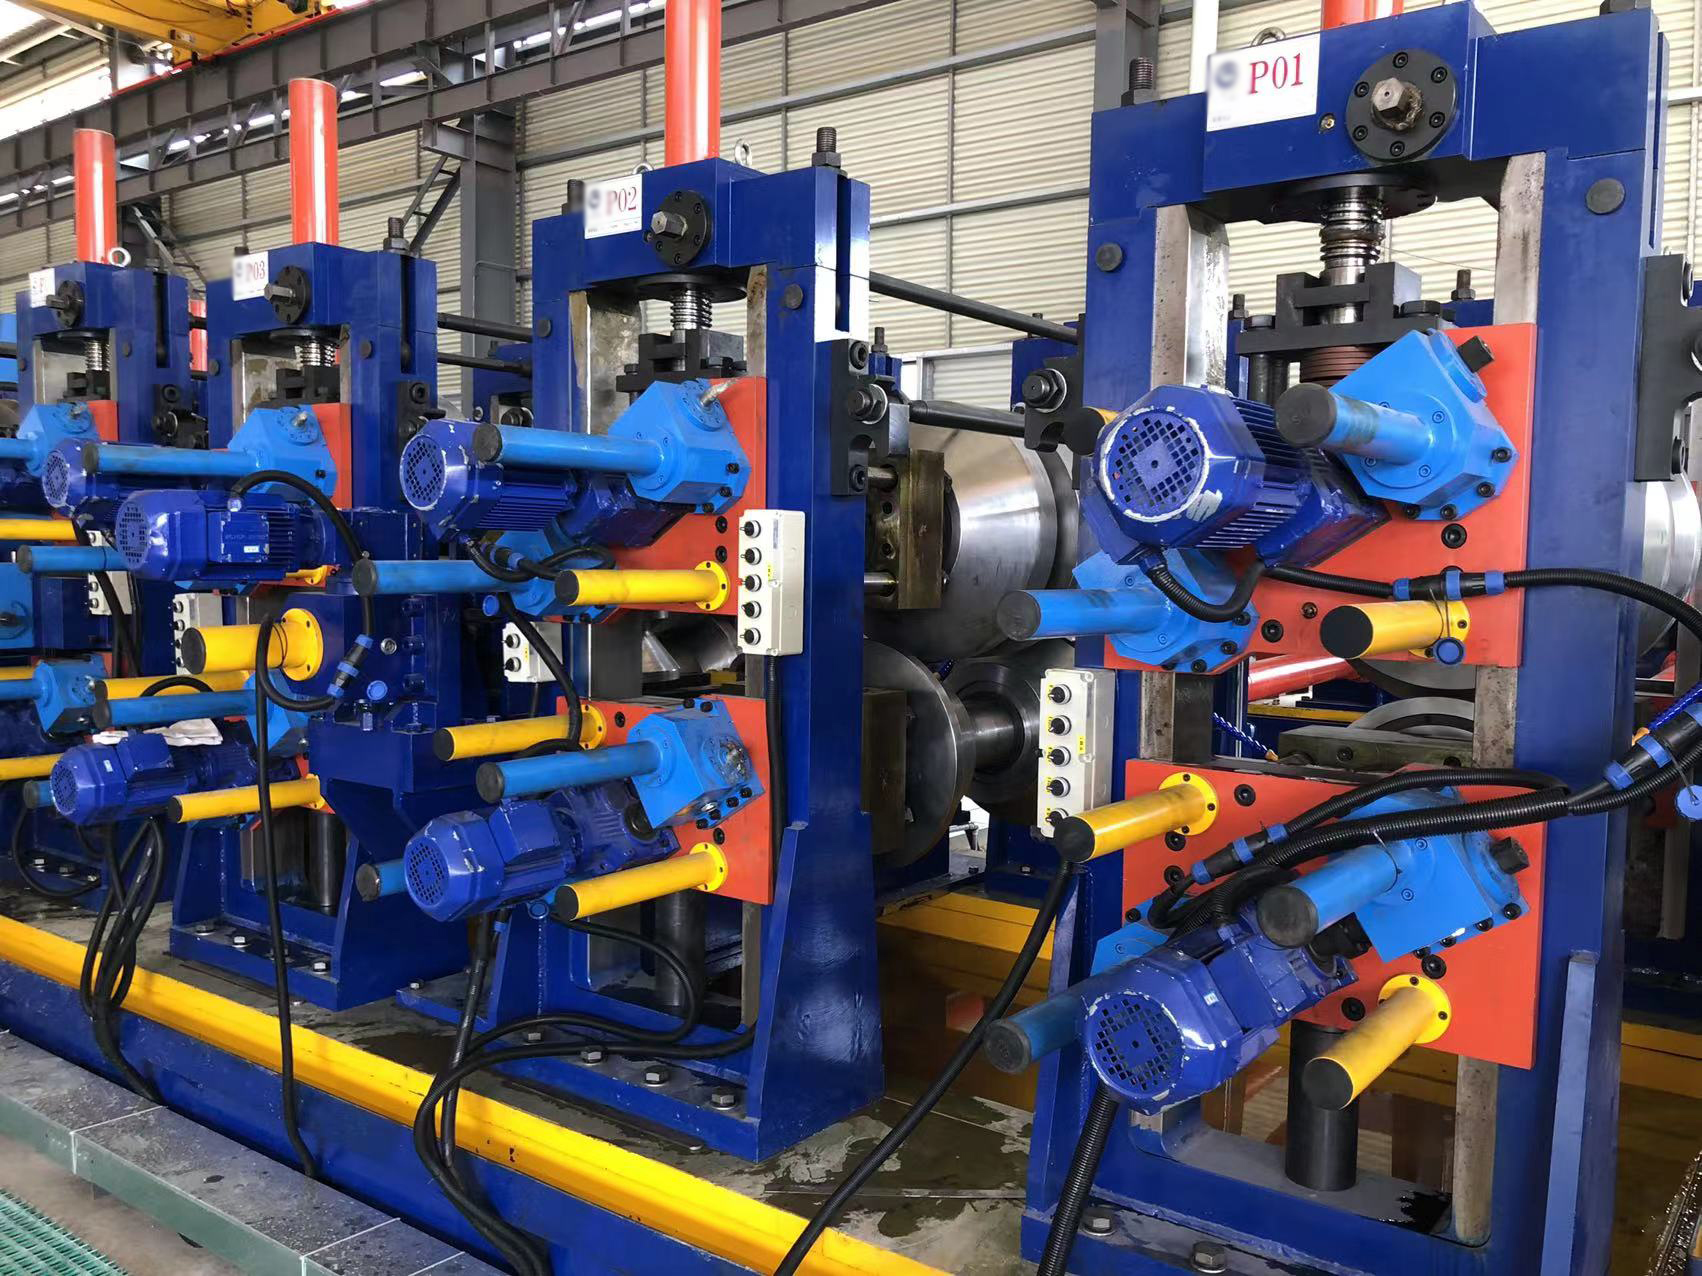
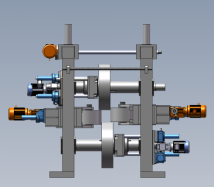
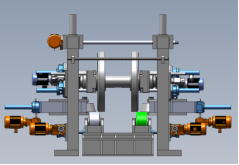
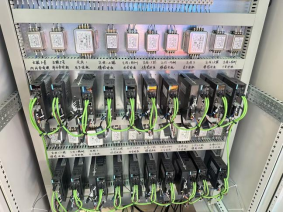
成型原理:直接方管轧机逐渐将特定宽度的带材成型为相应规格的方形或矩形管。这一过程与传统的将圆管改造成方形或矩形管的方法完全不同。
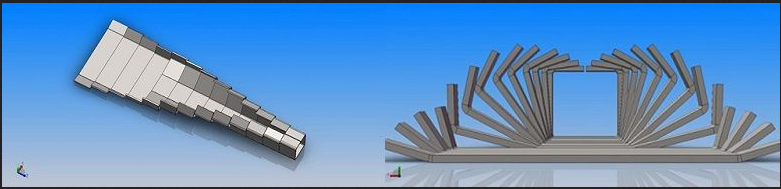
该过程从第一道弯曲(方形/矩形管的顶部)开始,固体弯曲至80度角。接下来,第二道弯曲(方形/矩形管的侧壁)弯曲至约65度角。在第三步中,钢带的顶部和侧面同时空气弯曲至86度角。成型的管子随后通过焊接导向,接着进行焊接、挤压和轧制,以完成焊接。
最后,管子的外部尺寸和角半径被精确校准,成品管中的任何纵向曲率(弯曲)通过土耳其头(矫直装置)消除。
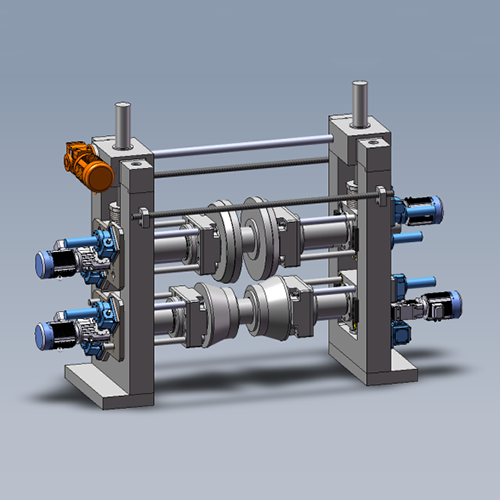
DFS管轧机的支架比传统管轧机的支架更复杂。
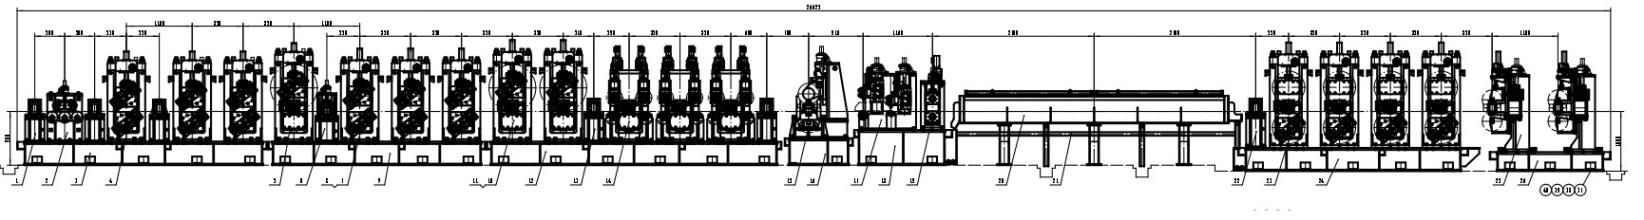
除了带有轴承的辊轴和辊块外,辊支架组件还由安装在可移动块上的段辊、带减速器和转向箱的伺服电机或交流电机、螺旋千斤顶和螺杆等组成。这确保了辊子的调整精度。
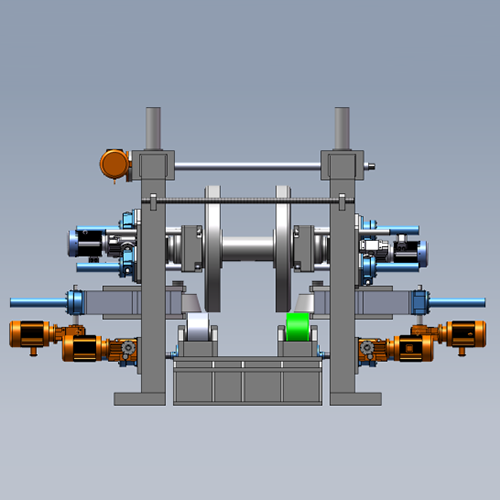
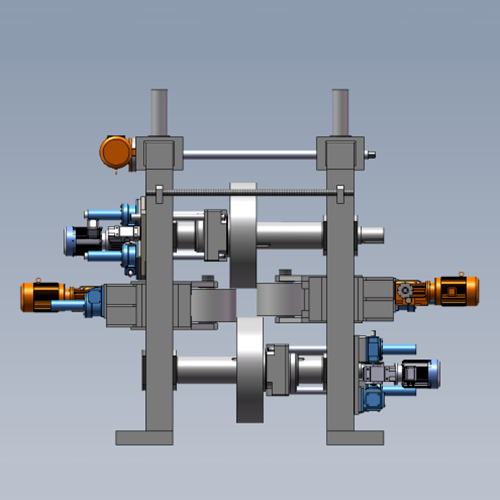
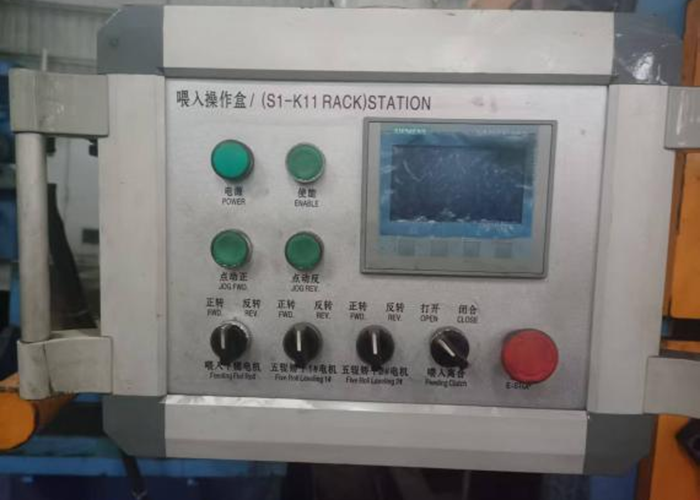
1.一般信息:辊子的位置通过减速器和螺旋千斤顶由PLC驱动的伺服电机进行调整。操作员在更换管子尺寸时,只需在触摸屏上输入管子的尺寸,辊子的位置可以由PLC驱动的伺服电机自动调整。
2.详细描述:
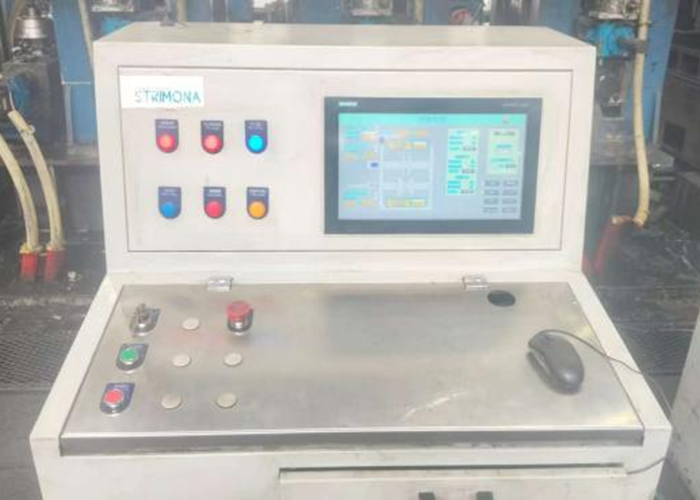
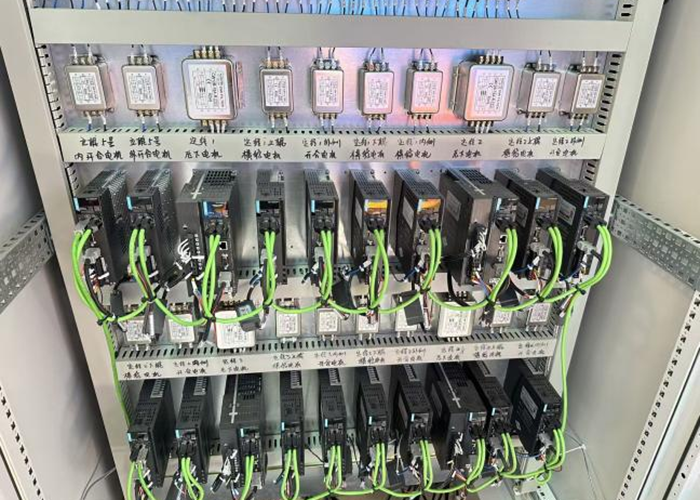
该系统配备了最先进的PLC控制和数字控制技术。PLC选自西门子S7-1500系列(德国),以其强大的功能和高可靠性而闻名。辊子定位调整由西门子V90 PN伺服系统进行,多圈绝对编码器形成位置轴,以实现快速、自动和精确的辊子调整。
整个系统利用工业Ethernet PROFINET通信协议,确保所有设备的快速、稳定和可靠运行。操作员触摸屏采用配方功能,能够快速设置各种管规格的辊子位置参数。手持移动操作面板允许在近距离手动和自动调整辊子位置。
在产品规格更改期间,辊子自动调整,将停机时间减少到约30分钟。每个辊子电机的负载分配、实时辊子位置和设备故障信息都可以在主控制台的HMI上查询。
这不仅极大地方便了操作员和管理人员及时监控生产状况,还显著缩短了维护人员的故障排除时间,确保了管材生产的稳定和高效。
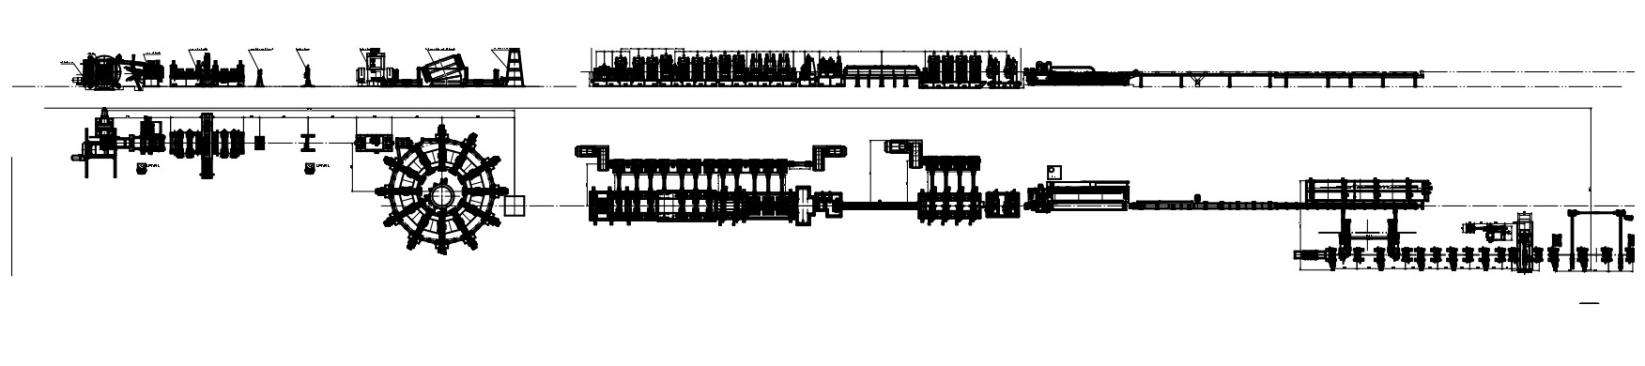
带材→ 卷材展开 → 卷材剥皮机 → 夹持与平整 → 剪切和对接焊接 → 储存器 → 成型 → 焊接 → 去焊珠 → 水冷却 → 尺寸调整 → 土耳其头 → 飞锯 切割 → 管道收集
1. 节省辊轮成本。
在传统的焊接管轧机中,一整套辊轮只能制造一种尺寸的管道。而对于直接成型方管轧机,一整套辊轮可以制造12--15种方形或矩形管道。这极大地节省了辊轮投资和库存。
2. 极大减少辊轮设置时间。
得益于DFS管轧机的自动辊轮调整,只需30分钟即可将一种尺寸更改为另一种尺寸。
以100X100mm的管道为例。
对于传统的焊接管轧机,需要5名工人花费6小时更换辊轮,
而对于DFS焊接管轧机,仅需30分钟即可调整辊轮位置。
这极大地节省了设置时间,从而提高了生产效率。
3. 节省原材料。
得益于DFS焊接管轧机的成型原理和钢带的延展性,在生产相同型材时,可以节省2%--4%的钢带宽度,相比传统管轧机。
以100X100X2mm方管为例,
传统焊接管轧机需要一些408.4X2mm的带材来制造100X100X2mm的管道。
然而,直接成型方管轧机只需一些393.72X2mm的带材来制造100X100X2mm的管道。
4. 完全满足多产品小批量生产的需求。
经销商和客户不希望携带大量他们可能暂时不使用的钢管库存,因此尽可能减少营运资金的使用。这要求钢管制造商在客户下达急需订单时快速制造管道。
得益于DFS管轧机在30分钟内的自动辊轮调整,制造商能够迅速生产客户急需的管道。
| 型号 | 规格范围 | 厚度 | 速度 |
|---|---|---|---|
| DFS50 | 20X20--50X50MM | 0.8--3.0mm | 20-80米/分钟 |
| DFS100 | 30×30-100×100mm | 1.0mm-5.0mm | 20-80米/分钟 |
| DFS150 | 70×70-150×150mm | 1.5mm-6.0mm | 20-50米/分钟 |
| DFS200 | 80×80-200×200mm | 2.0mm-8.0mm | 20-40米/分钟 |
| DFS250 | 100×100-250×250mm | 3.0mm-10mm | 10-40米/分钟 |
| DFS300 | 120×120-300×300mm | 4.0mm-12mm | 10-40米/分钟 |
| DFS400 | 180×180-400×400mm | 5.0mm-14mm | 10-30米/分钟 |
| DFS500 | 250×250-500×500mm | 5.0mm-20mm | 10-25米/分钟 |

