
Top 8 Tipps zur Auswahl von Abwickelhaspeln, um Kantenschäden zu vermeiden
2026-08-20
In jeder Hochfrequenz-ERW-Rohrproduktionslinie steht der Spulenentroller als das erste kritische Gerät. Seine Aufgabe klingt einfach genug – Stahlspulen reibungslos abwickeln und sie in den nachgeschalteten Walzenrichtapparat einspeisen. In Wirklichkeit bleiben jedoch Kantenkratzer auf dem Bandstahl einer der Hauptverursacher von Oberflächenfehlern, Kundenbeschwerden und steigenden Ausschussraten.
Kantenkratzer beeinträchtigen nicht nur die visuelle Qualität der fertigen Rohre. Sie können die mechanischen Eigenschaften direkt im Schweißbereich gefährden. Für strukturelle Teile in der Automobilindustrie, Druckbehälter oder Anwendungen in der Präzisionsmechanik kann selbst ein winziger Kratzer zu einem Spannungsanreicherungspunkt werden, der später zu Ermüdungsversagen führt.
Dennoch konzentrieren sich viele Betriebe bei der Auswahl eines Spulenentrollers eng auf die Tragfähigkeit und den Erweiterungsbereich. Sie übersehen die Konstruktionsdetails, die direkt die Integrität der Bandkanten bestimmen. Aus 20 Jahren Erfahrung in der gesamten Linienfertigung hat SANSO (Hebei Sansuo Machinery Equipment Co., Ltd.) acht bewährte Auswahltipps zusammengestellt. Diese stammen aus realen Inbetriebnahmen auf unzähligen Produktionsflächen. Nutzen Sie sie, um Kantenkratzer an der Quelle zu beseitigen.

Tipp 1: Wählen Sie ein hydraulisches Expandermandrel für eine positive Innenwicklungssicherung
Beim Abwickeln, wenn relative Drehung oder axiale Bewegung zwischen der inneren Wicklung und dem Mandrel auftritt, ist Reibung unvermeidlich. Diese Reibung erzeugt Metallabrieb und direkte Abrasion – beides hinterlässt dauerhafte Kratzer entlang der Bandkanten.
Auswahlfokus: Geben Sie ein hydraulisches Expandermandrel anstelle eines manuellen mechanischen Typs an. Die hydraulische Expansion liefert gleichmäßige, kontrollierbare radiale Klemmkraft. Sie schafft eine statische Passung zwischen dem Mandrel und dem inneren Durchmesser der Spule, wodurch relative Bewegung ausgeschlossen wird. Suchen Sie nach einem System mit Drucksensoren, die die Klemmkraft automatisch basierend auf dem Spulendurchmesser und -gewicht anpassen. Dies verhindert Überdehnung (die die innere Wicklung verformt) und Unterdehnung (die ein Abrutschen einlädt).
Was SANSO tut: Jeder Spulenentroller, den wir bauen, kommt standardmäßig mit einem hydraulischen Expandermandrel. Für Rohrdurchmesser von 8 mm bis 508 mm passen wir das Design des Erweiterungskegels individuell an die Banddicke an – von leichtem 1,0 mm Material bis hin zu 16 mm schwerem Blech. Eine stabile Innenwicklungssicherung hält über den gesamten Bereich.
Tipp 2: Überprüfen Sie die Oberflächenhärte und Rauheit des Mandrels
Eine Mandrel-Oberfläche, die keine Verschleißfestigkeit aufweist oder übermäßige Rauheit hat, wird direkt die innere Kante der Stahlspule unter Expansionsdruck "beißen". Dieser Schaden bleibt oft in den ersten Wicklungen unbemerkt. Aber während das Band weiter abgezogen wird, kratzen diese Kantenansätze weiterhin gegen nachfolgende Schichten und erzeugen lange, kontinuierliche Kratzer.
Auswahlfokus: Die Mandrel-Oberfläche sollte einer Härtungsbehandlung unterzogen werden. Die Härte sollte HRC 50 erreichen oder übertreffen, mit einer Oberflächenrauheit (Ra) von maximal 1,6 μm. Darüber hinaus müssen alle Mandrel-Kanten abgerundete Übergänge aufweisen – keine scharfen Ecken, die die Bandkante berühren.
Was SANSO tut: Wir stellen Mandrels aus monolithischen Legierungsstahl-Schmiedeteilen her. Nach CNC-Drehen und Präzisionsschleifen erhält jedes Stück eine Mittel- Frequenz-Härtung und eine Niedertemperatur-Anlassung. Dies balanciert Härte mit Zähigkeit. Jedes Mandrel wird vor dem Versand auf Oberflächenrauheit und Härte überprüft.
Tip 3: Installieren Sie verstellbare Seitenführungsrollen und axiale Anschläge
Am Ausgang des Abwicklers neigt das Bandstahl dazu, seitlich zu oszillieren. Wenn die seitliche Schwingungsamplitude zu groß wird, kollidieren die Bandkanten wiederholt mit Maschinenrahmen oder Führungsstrukturen. Das Ergebnis: mechanisches Abtragen. Bei Liniengeschwindigkeiten von über 80 m/min verstärken sich selbst geringfügige Schwingungen zu erheblichen Kantenabnutzungen.
Auswahlfokus: Der Ausgang des Abwicklers sollte verstellbare Seitenführungsrollen und axiale Anschläge enthalten. Die Seitenführungen erfordern eine manuelle oder hydraulische Anpassung, um die Bandbreite genau abzustimmen. Die Rollflächen sollten aus Polyurethan oder Nylon bestehen, um harten Metall-auf-Metall-Kontakt zu vermeiden. Axiale Anschläge müssen eine feine Einstellung in Richtung der Wickelbreite ermöglichen, um das Band während des Abwickelns zentriert auf dem Mandrel zu halten.
Was SANSO tut: Wir entwerfen unabhängige Seitenführungsbaugruppen für jeden Abwickler, mit Einstellbereichen, die den spezifischen Bandbreitenanforderungen jedes Kunden entsprechen. Die Lager der Führungsrollen verwenden robuste Designs, um über Jahre des kontinuierlichen Betriebs Verformungen oder Festkleben zu widerstehen.
Tip 4: Wählen Sie einen Druckarm mit Dämpfung zum Schutz vor Stößen
Während der ersten Wicklungen einer neuen Spule verursacht die unregelmäßige Spulenform und der freigesetzte innere Stress oft "Rückfederung" oder Springen. Wenn der Druckarm keine flexible Dämpfung hat, wird der starre Abwärtsimpuls sofort die Bandkanten eindrücken oder zerkratzen.
Auswahlfokus: Der Druckarm sollte hydraulische oder pneumatische Dämpfung integrieren. Dies sorgt für einen sanften Erstkontakt, während sich das Band stabilisiert, und erhöht dann allmählich die Klemmkraft, sobald es reibungslos läuft. Die Druckrolle selbst benötigt weiche, verschleißfeste Materialien, und ihre Breite sollte die gesamte Bandbreite abdecken, um lokale Druckpunkte zu vermeiden.
Was SANSO tut: Unsere Druckarme sind standardmäßig mit hydraulischen Dämpfzylindern ausgestattet. Die Polyurethanrollen liefern während des gesamten Abwickelzyklus eine konstante, sanfte Klemmkraft. Sie unterdrücken effektiv das Flattern des Bands, ohne die Oberflächenqualität zu beschädigen.
Tip 5: Passen Sie die Abwicklergeschwindigkeit an die nachgelagerten Prozesse an
Eine Geschwindigkeitsanpassung ist eine leicht übersehene Ursache für Kantenkratzer. Wenn der Quetschleveler oder die Umformmaschine abrupt die Geschwindigkeit ändert, muss der Abwickler ebenso schnell reagieren. Wenn er hinterherhinkt, wird das Band entweder schlaff oder erfährt übermäßige Spannung am Ausgang. Beide Bedingungen zwingen die Bandkanten, abnormal gegen die Führungskomponenten zu reiben.
Auswahlfokus: Das Antriebssystem des Abwicklers sollte die Möglichkeit eines AC-Variablenfrequenzantriebs bieten und mit der lineweiten SPS für Geschwindigkeitsverfolgung und geschlossene Regelung der Spannung integriert sein. Schnelles Bremsen ist ebenso wichtig – Notstopps müssen ein Überlaufen verhindern, das lose Wicklungen erzeugt.
Was SANSO tut: Wir statten unsere Rollenabwickler mit Siemens- oder ABB-Variablenfrequenzantrieben aus. Die Kommunikation erfolgt über PROFIBUS oder PROFINET zum Hauptliniencontroller. Die Geschwindigkeitsreaktionszeit bleibt unter 200 ms, was eine präzise dynamische Verfolgung gewährleistet.
Tip 6: Überprüfen Sie die Steifigkeit von Basis und Schiene – Vibration ist ein versteckter Übeltäter
Bei Hochgeschwindigkeitsbetrieb führt unzureichende Basissteifigkeit oder übermäßiger Spielraum der Führungsbahn zu hochfrequenten Mikrovibrationen. Sie werden mit bloßem Auge nicht sehen. Aber diese winzigen Oszillationen verursachen, dass die Bandkante wiederholt an den Ecken des Mandrels oder an den Führungsrollen auf mikroskopischer Ebene auftrifft. Das sichtbare Ergebnis: periodische leichte Kratzer entlang der Kante.
Auswahlfokus: Die Basis des Abwicklers sollte eine geschweißte Kastenstruktur aufweisen, mit Spannungsabbau-Glühen nach dem Schweißen. Robuste Linearführungen in Kombination mit Präzisionsspindeln oder Hydraulikzylindern halten die Gleiträume innerhalb von 0,02 mm.
Was SANSO tut: Wir stellen Abwickelbasen aus Plattenstahl mit einer Dicke von 20 mm oder mehr her. Nach dem Schweißen wird die gesamte Baugruppe einer Wärmebehandlung unterzogen, gefolgt von einer Bearbeitung in einer einzigen Vorrichtung auf einem Portalmachzentrum für die Montagesurfaces der Führungsbahnen. Dies gewährleistet Ebenheit und Parallelität, die Vibrationen durch strukturelle Steifigkeitstoleranz widerstehen.
Tipp 7: Wählen Sie einen intelligenten Abwickler mit Kantenpositionssensor
Das menschliche Auge kann das Verhalten der Streifenränder während des gesamten Abwickelprozesses nicht in Echtzeit überwachen. Sensoren können das. Ein Kantenpositionssensor (EPS) verfolgt kontinuierlich die seitliche Randverschiebung und passt automatisch die Seitenführungen oder die axiale Wellenposition an, um Abweichungen zu korrigieren. Dies hält die Randwanderung innerhalb von ±1 mm und verhindert von Anfang an Kollisionen zwischen Rand und Hardware.
Auswahlfokus: Priorisieren Sie Abwickler mit fotoelektrischem oder laserbasiertem EPS. Diese bieten eine schnelle Signalreaktion und starke Geräuschimmunität. Der Korrekturaktuator sollte ein hydraulischer Servoantrieb oder ein elektrischer Linearantrieb mit einer Reaktionsfrequenz von 10 Hz oder höher sein.
Was SANSO tut: Wir können jeden Abwickler mit einem EPS-Closed-Loop-System ausstatten, das nahtlos in unser Design der Seitenführungen integriert ist. Dies ermöglicht eine vollautomatische Randverfolgung – besonders vorteilhaft für Anwendungen mit dünnen Streifen oder präzisem Abwickeln von breiten Coils.
Tipp 8: Bewerten Sie die Gesamterfahrung des Herstellers
Hier ist der am meisten übersehene Punkt: Ein Spulenabwickler arbeitet niemals isoliert. Er könnte während der Standalone-Tests hervorragend funktionieren. Aber wenn die dynamische Koordination mit nachgelagerten Geräten – dem Pinch-Leveler, dem Schweißgerät, dem Schleifen-Turm und der Formwalzmaschine – nicht stimmt, werden dennoch Randkratzer auftreten.
Auswahlfokus: Arbeiten Sie mit Lieferanten, die komplette Produktionslinien entwerfen und herstellen. Nur ein Anbieter für komplette Linien versteht die Anforderungen an die Geschwindigkeit, die Spannungsanpassung und die dynamische Reaktion gut genug, um Koordinationsschnittstellen und Steuerungsgrenzen von Anfang an in die Entwurfsphase des Abwicklers zu integrieren.
Was SANSO tut: Wir sind keine Montagewerkstatt, die lediglich zugekaufte Komponenten zusammenschraubt. SANSO entwirft und produziert komplette ERW-Produktionslinien für gerade Nahtrohre mit Durchmessern von 8 mm bis 508 mm. Neben dem Spulenabwickler stellen wir Pinch-Leveler, Schweißgeräte, horizontale Spiralakkumulatoren und vollautomatische Verpackungssysteme her. Noch wichtiger ist, dass SANSO etwa 90 % aller Teile intern fertigt (außer Standardkomponenten wie Lagern, Hydraulikzylindern, Getrieben und elektrischen Komponenten). Vom Betonguss bis zur Präzisionsbearbeitung geschieht alles unter unserem eigenen Dach. Dies gibt uns eine viel engere Kontrolle über Passgenauigkeit und Koordination zwischen dem Abwickler und nachgelagerten Geräten als jeder Wettbewerber mit ausgelagerter Montage bieten kann.
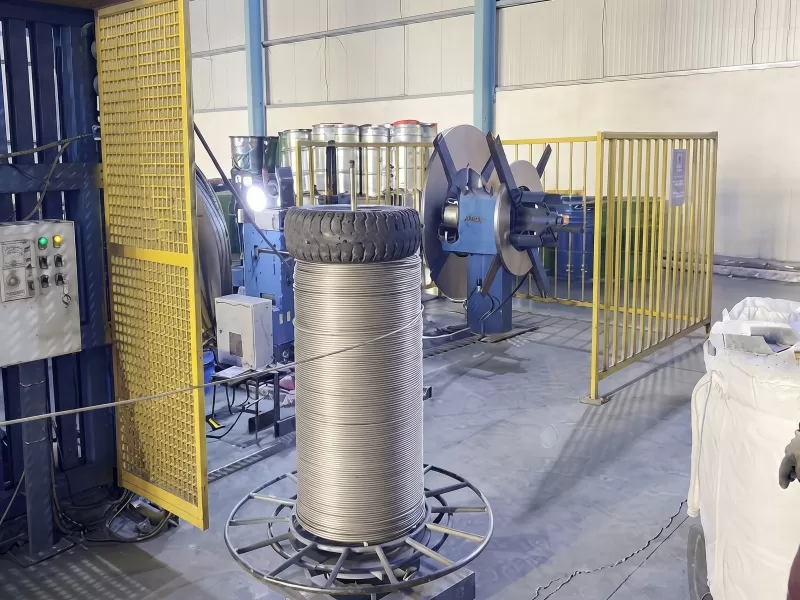
Letztes Wort: Kratzerfreie Kanten beginnen mit dem richtigen Spulenabwickler
Randkratzer mögen wie eine geringfügige Belästigung erscheinen. Bei der Hochfrequenzrohrschweißung werden sie jedoch oft zum entscheidenden Faktor für Ausbeuten, Kundenzufriedenheit und Produktionskosten. Die acht Auswahltipps von SANSO decken jede kritische Dimension ab: Wellenkonstruktion, Haltestruktur, Führungssysteme, Antriebssteuerung, Basissteifigkeit, intelligente Sensorik und Synergie der gesamten Linie. Jeder Tipp basiert auf zwei Jahrzehnten praktischer Verifizierung auf der Produktionsfläche.
Wenn Sie einen neuen Wickelentroller bewerten oder bestehende Kratzprobleme in Ihrer Linie lösen möchten, wenden Sie sich an das technische Team von SANSO. Wir arbeiten mit Ihren tatsächlichen Streifenparametern—Breite, Dicke, Materialgüte, Spulengewicht und Liniengeschwindigkeit—um eine maßgeschneiderte Auswahlberechnung und Systemdesign zu liefern. Sie erhalten mehr als ein Produktspezifikationsblatt. Sie erhalten eine Lösung, die auf Ihre spezifischen Bedingungen zugeschnitten ist.
FAQ: Fünf häufige Fragen zur Auswahl von Wickelentrollern
Q1: Was ist die häufigste Ursache für Randkratzer bei einem Wickelentroller?
A1: Die häufigste Grundursache ist die relative Bewegung
zwischen der inneren Wicklung der Spule und dem Mandrel. Wenn das Mandrel den
Innendurchmesser nicht sicher verriegelt, rotiert oder verschiebt sich die Spule axial während der Abwicklung. Diese
Reibung erzeugt Metallpartikel und direkte Abrasion, die die Streifenränder markieren. Hydraulisch expandierende Mandrels mit Drucksensoren beseitigen
dieses Problem effektiv, indem sie eine konsistente statische Passform aufrechterhalten.
Q2: Wie beeinflusst die Liniengeschwindigkeit das Risiko von Randkratzern?
A2: Höhere Liniengeschwindigkeiten verstärken jede Vibration und
Ausrichtungsproblematik. Bei Geschwindigkeiten über 80 m/min erzeugt selbst ein geringes laterales Schwingen oder
Mikrovibration wiederholte Randstöße. Geschwindigkeitsunterschiede mit nachgelagerten
Geräten führen ebenfalls zu Spiel oder Überanspannung, die beide den Randkontakt
mit Führungsebenen erzwingen. AC-Frequenzumrichter mit schneller Reaktion und
geschlossener Regelung sind für Hochgeschwindigkeitslinien unerlässlich.
Q3: Kann ich einen bestehenden Wickelentroller mit einer Randpositionsmessung
(EPS) nachrüsten?
A3: Ja, die meisten konventionellen Wickelentroller können
mit fotoelektrischen oder Laser-EPS-Systemen nachgerüstet werden. Das Nachrüsten umfasst typischerweise
das Hinzufügen von Sensoren an der Ausgabeseite, die Installation von Korrekturaktoren und
die Integration der Steuerungslogik mit der vorhandenen SPS. Die mechanische
Struktur muss jedoch über ausreichenden Einstellbereich und Steifigkeit verfügen, um effektiv zu reagieren. SANSO bietet EPS-Nachrüstpakete für die meisten großen Wickelentroller-Marken an.
Q4: Warum ist die Härte der Mandrel-Oberfläche für die Randqualität wichtig?
A4: Ein zu weiches Mandrel nutzt sich schnell unter
Expansionsdruck ab. Abgenutzte Oberflächen werden rau oder entwickeln lokalisierte Vertiefungen,
die Unregelmäßigkeiten an den inneren Kanten der Spule übertragen. Sobald diese innere Kante
Grate oder Rauheiten entwickelt, breiten sich diese Defekte nach außen aus, während sich der Streifen
abwickelt, was Kratzer über die gesamte Länge verursacht. Eine Härte über HRC 50 und
eine ordnungsgemäße Oberflächenbearbeitung verhindern diese Verschlechterung.
Q5: Wie erkenne ich, ob mein Wickelentroller ein Upgrade oder eine Reparatur benötigt?
A5: Wenn Sie Randkratzer sehen, die an derselben Stelle auf dem Streifen
konsistent erscheinen, oder wenn sich das Muster bei neueren Spulen verschlechtert, kann der
Wickelentroller strukturelle Probleme wie abgenutzte Führungsbuchsen, lose Mandrel-Segmente
oder eine verschlechterte hydraulische Druckstabilität haben. Wenn Reparaturen diese
Punkte beheben, aber die Kratzer bestehen bleiben, kann das grundlegende Design des Wickelentrollers—wie unzureichende Basissteifigkeit oder fehlende Puffer—der begrenzende Faktor sein. Ein Upgrade auf ein modernes hydraulisch expandierendes Design mit geschlossener Regelung
liefert oft sofortige, nachhaltige Verbesserungen.
Bereit, Randkratzer von Ihrer ERW-Rohrlinie zu beseitigen?
Kontaktieren Sie SANSO für eine unverbindliche Beratung. Senden Sie uns Ihre Streifenspezifikationen und Linienanforderungen. Wir empfehlen die richtige Wickelentroller-Konfiguration und teilen Fallstudien von Kunden, die ähnliche Herausforderungen mit Randkratzern gelöst haben. Kontaktieren Sie SANSO noch heute—denn jedes perfekte Rohr beginnt mit einem perfekten Abwicklungsprozess.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
