
避免边缘划痕的8大卷料开卷机选择技巧
2026-08-20
在任何高频ERW管生产线中,卷筒解卷机是第一件关键设备。它的工作听起来很简单——平稳地展开钢卷并将其送入下游的夹辊整平机。但实际上,带钢边缘划痕仍然是导致表面缺陷、客户投诉和废料率上升的主要原因之一。
边缘划痕不仅仅会破坏成品管的视觉质量。它们可能会影响焊接区域的机械性能。对于汽车结构件、压力容器或精密机械应用,即使是一个微小的划痕也可能成为导致疲劳失效的应力集中点。
然而,许多工厂在选择卷筒解卷机时只关注负载能力和扩展范围。他们忽视了直接决定带钢边缘完整性的设计细节。基于20年的整条生产线制造经验,SANSO(河北三索机械设备有限公司)汇编了八个经过验证的选择技巧。这些技巧来自无数生产车间的实际调试工作。利用它们从源头消除边缘划痕。

提示 1:选择液压扩张心轴以实现正向内卷锁定
在解卷过程中,如果内卷包与心轴之间发生相对旋转或轴向移动,摩擦是不可避免的。这种摩擦会产生金属碎屑和直接磨损——这两者都会在带钢边缘留下永久划痕。
选择重点:指定液压扩张心轴,而不是手动机械类型。液压扩张提供均匀、可控的径向夹紧力。它在心轴与卷内径之间创建静态配合,消除相对运动。寻找具有压力传感器的系统,能够根据卷的直径和重量自动调整夹紧力。这可以防止过度扩张(导致内包变形)和不足扩张(导致滑动)。
SANSO的做法:我们制造的每个卷筒解卷机均标配液压扩张心轴。对于直径范围从8mm到508mm的管道,我们根据带钢厚度定制扩张锥形设计——从轻型1.0mm材料到16mm重型板材。稳定的内卷锁定在整个范围内保持。
提示 2:检查心轴表面硬度和粗糙度
缺乏耐磨性的心轴表面或过度粗糙的表面将在扩张压力下直接“咬住”钢卷的内边缘。这种损伤在最初的几圈中往往不易被察觉。但随着带钢的继续放出,这些边缘毛刺会不断刮擦后续层,造成长而连续的划痕。
选择重点:心轴表面应经过硬化处理。硬度应达到或超过HRC 50,表面粗糙度(Ra)应在1.6μm或以下。此外,所有心轴边缘必须具有圆滑的过渡——不得有与带钢边缘接触的尖锐角。
SANSO的做法:我们从整体合金钢锻件制造心轴。经过CNC车削和精密磨削后,每个部件都经过中频淬火和低温回火。这在硬度与韧性之间取得平衡。每个心轴在发货前都要进行表面粗糙度和硬度的抽查。
提示 3:安装可调侧导辊和轴向止动器
在放卷机出口,带钢往往会横向摆动。如果侧摆幅度过大,带钢边缘会反复与机器框架或导向结构碰撞。结果:机械划伤。在速度超过 80 米/分钟的情况下,即使是轻微的摆动也会放大成严重的边缘磨损。
选择重点:放卷机出口应包括可调侧导辊和轴向止动器。侧导向需要手动或液压调整,以精确匹配带钢宽度。辊子表面应使用聚氨酯或尼龙,以避免硬金属间的接触。轴向止动器必须允许沿卷材宽度方向进行微调,使带钢在整个放卷过程中保持居中。
SANSO 的做法:我们为每个放卷机设计独立的侧导向组件,调整范围覆盖每个客户指定的带钢宽度范围。导辊轴承采用重型设计,以抵抗在多年连续操作中的偏转或卡滞。
提示 4:选择带有缓冲的压紧臂以保护冲击
在新卷的前几圈中,不规则的卷形和释放的内部应力往往会导致“回弹”或弹跳。如果压紧臂缺乏灵活的缓冲,刚性向下的冲击会立即凹陷或划伤带钢边缘。
选择重点:压紧臂应结合液压或气动缓冲。这提供了在带钢稳定时的柔和初始接触,然后在运行平稳后逐渐增加夹紧力。压紧辊本身需要使用柔软、耐磨的材料,其宽度应覆盖整个带钢宽度,以避免局部压力点。
SANSO 的做法:我们的压紧臂标配液压阻尼缸。聚氨酯辊在整个放卷周期内提供恒定、温和的夹紧力。它们有效抑制带钢的抖动而不损害表面质量。
提示 5:将放卷机速度与下游工艺匹配
速度不匹配是一个容易被忽视的边缘划伤原因。当夹紧整平机或成型机突然改变速度时,放卷机必须同样迅速响应。如果滞后,带钢要么松弛,要么在出口处经历过度张力。这两种情况都会导致带钢边缘异常摩擦导向组件。
选择重点:放卷机驱动系统应提供交流变频驱动能力,并与整条生产线的 PLC 集成,以实现速度跟随和闭环张力控制。快速制动同样重要——紧急停车必须防止造成松散卷绕的超出。
SANSO 的做法:我们为我们的 卷轴放卷机 配备西门子或 ABB 变频驱动。通信通过 PROFIBUS 或 PROFINET 连接到主线控制器。速度响应时间保持在 200 毫秒以下,确保精确的动态跟踪。
提示 6:验证基础和导轨刚性——振动是隐藏的元凶
在高速操作期间,基础刚性不足或导轨间隙过大会引入高频微振动。肉眼看不见。但这些微小的振动会导致带钢边缘在微观尺度上反复冲击卷芯角或导辊。可见的结果:边缘上出现周期性的轻微划痕。
选择重点:放卷机基础应采用焊接箱型结构,焊接后进行应力消除退火。重型线性导轨与精密滚珠丝杠或液压缸配合,使滑动间隙保持在 0.02 毫米以内。
SANSO 的工作:我们从 20mm 或更厚的板钢制造卸卷机底座。焊接后,整个组件经过退火,然后在龙门加工中心进行一次夹具加工,以便安装导轨。这确保了平整度和平行度,能够通过结构刚度冗余抵抗振动。
提示 7:选择具有边缘位置传感的智能卸卷机
人眼无法在整个卸卷过程中实时监测带材边缘行为。传感器可以。边缘位置传感器 (EPS) 持续跟踪横向边缘位移,并自动调整侧导轨或轴向心轴位置以纠正偏差。这使得边缘偏移保持在 ±1mm 之内,从一开始就防止了边缘与硬件的碰撞。
选择重点:优先选择 卸卷机,配备光电或激光基 EPS。这些提供快速信号响应和强大的抗噪声能力。纠正执行器应为液压伺服或电动线性驱动,响应频率为 10 Hz 或更高。
SANSO 的工作:我们可以为任何卸卷机配备与我们侧导轨设计无缝集成的 EPS 闭环系统。这提供了完全自动的边缘跟踪——特别适用于薄带材或宽卷精密卸卷应用。
提示 8:评估制造商的整线经验
这是一个最被忽视的点:卷盘卸卷机从来不是孤立工作的。它可能在独立测试中表现出色。但如果与下游设备——夹紧整平机、剪切焊机、环形塔和成型机——的动态协调不佳,边缘划伤仍然会出现。
选择重点:与设计和制造完整生产线的供应商合作。只有整线供应商才能充分理解速度链、张力匹配和动态响应要求,从而在卸卷机设计阶段的最初开始就纳入协调接口和控制余量。
SANSO 的工作:我们不是仅仅将购买的组件组装在一起的组装车间。SANSO 设计和制造完整的 ERW 直缝管生产线,涵盖直径从 8mm 到 508mm。除了卷盘卸卷机,我们还生产夹紧整平机、剪切焊机、水平螺旋积累器和全自动包装系统。更重要的是,SANSO 大约 90% 的所有部件在内部制造(不包括标准购买的项目,如轴承、液压缸、齿轮箱和电气组件)。从床铸造到精密加工,一切都在我们自己的屋檐下进行。这使我们能够比任何外包组装竞争对手更紧密地控制卸卷机与后续设备之间的配合和协调。
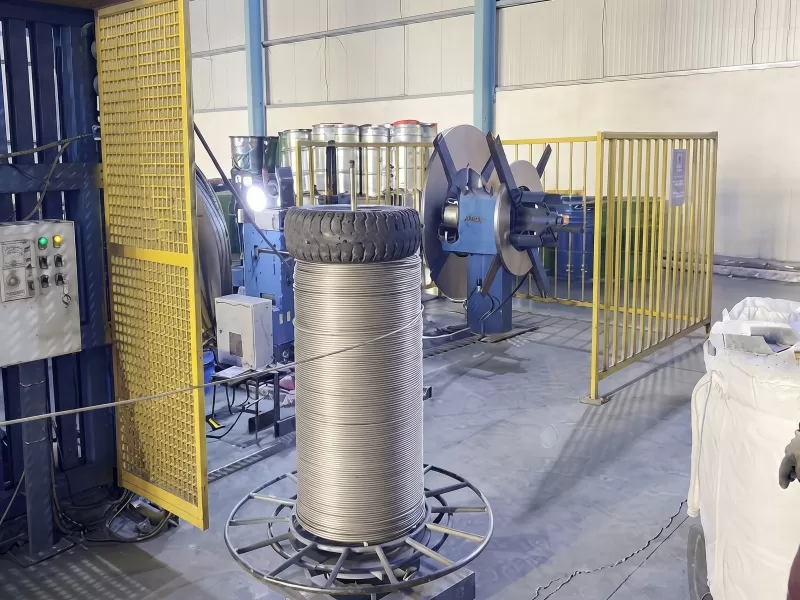
最后的话:无划痕边缘始于正确的卷盘卸卷机
边缘划痕可能看起来是一个小麻烦。然而,在高频管焊接中,它们往往成为产量、客户满意度和生产成本的决定性因素。SANSO 的八个选择提示涵盖了每一个关键维度:心轴设计、固定结构、导向系统、驱动控制、底座刚度、智能传感和整线协同。每个提示都源于二十年的实际生产车间验证。
如果您正在评估新的卷材解卷机,或者想要解决生产线上的现有划痕问题,请联系SANSO的技术团队。我们将根据您的实际带材参数——宽度、厚度、材料等级、卷重和生产线速度——提供量身定制的选择计算和系统设计。您将获得的不仅仅是产品规格表。您将获得一个为您的特定条件量身定制的解决方案。
常见问题:关于卷材解卷机选择的五个常见问题
Q1: 卷材解卷机中边缘划痕最常见的原因是什么?
A1: 最常见的根本原因是卷材内层包裹与心轴之间的相对运动。当心轴未能牢固锁定内径时,卷材在放料过程中会旋转或轴向移动。这种摩擦会产生金属颗粒和直接磨损,标记带材边缘。带有压力传感器的液压扩张心轴通过保持一致的静态配合有效消除了这个问题。
Q2: 生产线速度如何影响边缘划痕的风险?
A2: 较高的生产线速度会放大每一个振动和对齐问题。在速度超过80米/分钟时,即使是轻微的横向摆动或微振动也会造成重复的边缘冲击。与下游设备的速度不匹配也会引起松弛或过度张紧,这两者都会迫使边缘与导向表面接触。具有快速响应和闭环速度控制的交流变频驱动器对于高速生产线至关重要。
Q3: 我可以对现有的卷材解卷机进行边缘位置传感(EPS)改造吗?
A3: 是的,大多数传统的解卷机都可以改造为光电或激光EPS系统。改造通常包括在出口侧添加传感器、安装校正执行器,以及将控制逻辑与现有PLC集成。然而,机械结构必须具有足够的调整范围和刚性,以有效响应。SANSO为大多数主要解卷机品牌提供EPS改造包。
Q4: 心轴表面硬度对边缘质量有何重要性?
A4: 过软的心轴在扩张压力下磨损迅速。磨损的表面变得粗糙或出现局部凹陷,从而将不规则性转移到卷材内边缘。一旦内边缘出现毛刺或粗糙,这些缺陷会随着带材的解卷向外传播,导致整个长度出现划痕。硬度高于HRC 50和适当的表面处理可以防止这种退化。
Q5: 我如何知道我的解卷机是需要升级还是维修?
A5: 如果您看到在带材上同一位置反复出现的边缘划痕,或者如果随着新卷材的使用划痕模式恶化,解卷机可能存在结构问题,例如磨损的导向轴承、松动的心轴段或液压压力稳定性下降。当维修解决这些问题但划痕仍然存在时,解卷机的基本设计——例如基础刚性不足或缺少缓冲——可能是限制因素。升级为现代液压扩张设计并配备闭环控制通常能立即带来持久的改善。
准备好消除您的ERW管线上的边缘划痕了吗?
请与SANSO联系,进行无义务咨询。将您的带材规格和生产线要求发送给我们。我们将推荐合适的卷材解卷机配置,并分享解决类似边缘划痕挑战的客户案例。 今天就联系SANSO——因为每根完美的管道都始于完美的解卷过程。
文章标签:





