
Accueil > Blogs > 8 conseils de sélection de dérouleurs de bobines pour éviter les rayures sur les bords
8 conseils de sélection de dérouleurs de bobines pour éviter les rayures sur les bords
2026-08-20
Dans toute ligne de production de tuyaux ERW à haute fréquence, le dévidoir de bobine se présente comme le tout premier équipement critique. Son travail semble assez simple : dérouler les bobines d'acier en douceur et les alimenter dans le niveleur à rouleaux pinçants en aval. Mais en réalité, les rayures sur les bords de l'acier laminé restent l'un des principaux coupables des défauts de surface, des plaintes des clients et de l'augmentation des taux de rebut.
Les rayures sur les bords font plus que simplement altérer la qualité visuelle des tuyaux finis. Elles peuvent compromettre les propriétés mécaniques au niveau de la zone de soudure. Pour les pièces structurelles automobiles, les récipients sous pression ou les applications de machines de précision, même une seule petite rayure peut devenir un point de concentration de stress qui conduit à une rupture par fatigue par la suite.
Cependant, de nombreux ateliers se concentrent étroitement sur la capacité de charge et la plage d'expansion lors de la sélection d'un dévidoir de bobine. Ils négligent les détails de conception qui déterminent directement l'intégrité des bords de la bande. S'appuyant sur 20 ans d'expérience en fabrication de lignes entières, SANSO (Hebei Sansuo Machinery Equipment Co., Ltd.) a compilé huit conseils de sélection éprouvés. Ceux-ci proviennent de véritables travaux de mise en service sur d'innombrables lignes de production. Utilisez-les pour éliminer les rayures sur les bords à la source.

Conseil 1 : Choisissez un mandrin à expansion hydraulique pour un verrouillage
positif de la bobine intérieure
Lors du dévidage, si une rotation relative ou un mouvement axial se produit entre l'enroulement intérieur de la bobine et le mandrin, la friction est inévitable. Cette friction génère des débris métalliques et une abrasion directe, tous deux laissant des rayures permanentes le long des bords de la bande.
Focus de sélection : Spécifiez un mandrin à expansion hydraulique plutôt qu'un type mécanique manuel. L'expansion hydraulique fournit une force de serrage radiale uniforme et contrôlable. Elle crée un ajustement statique entre le mandrin et le diamètre intérieur de la bobine, éliminant le mouvement relatif. Recherchez un système avec des capteurs de pression qui ajustent automatiquement la force de serrage en fonction du diamètre et du poids de la bobine. Cela prévient la sur-expansion (qui déforme l'enroulement intérieur) et la sous-expansion (qui invite au glissement).
Ce que fait SANSO : Chaque dévidoir de bobine que nous construisons est équipé en standard d'un mandrin à expansion hydraulique. Pour des diamètres de tuyaux allant de 8 mm à 508 mm, nous adaptons sur mesure la conception de la conique d'expansion pour correspondre à l'épaisseur de la bande, allant de matériaux légers de 1,0 mm jusqu'à des plaques lourdes de 16 mm. Le verrouillage stable de la bobine intérieure est maintenu sur toute la plage.
Conseil 2 : Inspectez la dureté et la rugosité de la surface du mandrin
Une surface de mandrin qui manque de résistance à l'usure ou présente une rugosité excessive "mordra" directement le bord intérieur de la bobine d'acier sous pression d'expansion. Ce dommage passe souvent inaperçu lors des premiers enroulements. Mais à mesure que la bande continue de se dérouler, ces bavures de bord continuent de rayer les couches suivantes, créant de longues rayures continues.
Focus de sélection : La surface du mandrin doit subir un traitement de durcissement. La dureté doit atteindre ou dépasser HRC 50, avec une rugosité de surface (Ra) à ou en dessous de 1,6 μm. De plus, tous les bords du mandrin doivent présenter des transitions arrondies, sans coins vifs qui entrent en contact avec le bord de la bande.
Ce que fait SANSO : Nous fabriquons des mandrins à partir de forgés en acier allié monolithique. Après usinage CNC et meulage de précision, chaque pièce subit un trempage à fréquence moyenne et un revenu à basse température. Cela équilibre la dureté avec la ténacité. Chaque mandrin subit des contrôles de rugosité de surface et de dureté avant expédition.
Conseil 3 : Installer des rouleaux de guidage latéraux réglables et des butées axiales
À la sortie du décoilteur, l'acier en bande a tendance à osciller latéralement. Si l'amplitude de balancement latéral devient trop grande, les bords de la bande entrent en collision répétée avec les cadres de la machine ou les structures de guidage. Le résultat : des éraflures mécaniques. À des vitesses de ligne dépassant 80 m/min, même de légers balancements se transforment en une usure sévère des bords.
Focus de sélection : La sortie du décoilteur doit inclure des rouleaux de guidage latéraux réglables et des butées axiales. Les guides latéraux nécessitent un ajustement manuel ou hydraulique pour correspondre précisément à la largeur de la bande. Les surfaces des rouleaux doivent utiliser du polyuréthane ou du nylon pour éviter le contact dur métal sur métal. Les butées axiales doivent permettre un ajustement fin dans la direction de la largeur de la bobine, gardant la bande centrée sur le mandrin tout au long du décoilage.
Ce que fait SANSO : Nous concevons des ensembles de guides latéraux indépendants pour chaque décoilteur, avec des plages d'ajustement qui couvrent l'enveloppe de largeur de bande spécifiée par chaque client. Les roulements des rouleaux de guidage utilisent des conceptions robustes pour résister à la déformation ou au blocage après des années de fonctionnement continu.
Conseil 4 : Sélectionner un bras de maintien avec amortissement pour protection contre les impacts
Lors des premiers enroulements d'une nouvelle bobine, la forme irrégulière de la bobine et le stress interne libéré provoquent souvent un "retour élastique" ou un rebond. Si le bras de maintien manque d'amortissement flexible, un impact rigide vers le bas endommagera ou rayera immédiatement les bords de la bande.
Focus de sélection : Le bras de maintien doit incorporer un amortissement hydraulique ou pneumatique. Cela fournit un contact initial doux pendant que la bande se stabilise, puis augmente progressivement la force de serrage une fois qu'elle fonctionne en douceur. Le rouleau de maintien lui-même nécessite des matériaux doux et résistants à l'usure, et sa largeur doit couvrir la largeur totale de la bande pour éviter les points de pression localisés.
Ce que fait SANSO : Nos bras de maintien sont fournis en standard avec des cylindres d'amortissement hydraulique. Les rouleaux en polyuréthane offrent une force de serrage constante et douce tout au long du cycle de décoilage. Ils suppriment efficacement le flou de la bande sans endommager la qualité de surface.
Conseil 5 : Faire correspondre la vitesse du décoilteur avec les processus en aval
Le déséquilibre de vitesse est une cause facilement négligée des rayures sur les bords. Lorsque le niveleur de pincement ou le laminoir change de vitesse brusquement, le décoilteur doit réagir tout aussi rapidement. S'il accuse un retard, la bande se relâche ou subit une sur-tension à la sortie. Les deux conditions forcent les bords de la bande à frotter anormalement contre les composants de guidage.
Focus de sélection : Le système d'entraînement du décoilteur doit offrir une capacité de variateur de fréquence AC et s'intégrer avec le PLC de la ligne pour le suivi de vitesse et le contrôle de tension en boucle fermée. Un freinage rapide est tout aussi important : les arrêts d'urgence doivent prévenir les débordements qui créent des enroulements lâches.
Ce que fait SANSO : Nous équipons nos décoilteurs à bobine avec des variateurs de fréquence Siemens ou ABB. La communication se fait via PROFIBUS ou PROFINET vers le contrôleur principal de la ligne. Le temps de réponse de la vitesse reste en dessous de 200 ms, garantissant un suivi dynamique précis.
Conseil 6 : Vérifier la rigidité de la base et des rails — Les vibrations sont un coupable caché
Lors d'un fonctionnement à grande vitesse, une rigidité de base insuffisante ou un jeu excessif des rails de guidage introduit des micro-vibrations à haute fréquence. Vous ne les verrez pas à l'œil nu. Mais ces petites oscillations provoquent des impacts répétés des bords de la bande contre les coins du mandrin ou les rouleaux de guidage à une échelle microscopique. Le résultat visible : des rayures légères périodiques le long du bord.
Focus de sélection : La base du décoilteur doit présenter une structure en section de boîte soudée, avec un recuit de soulagement des contraintes après soudage. Des rails de guidage linéaires robustes associés à des vis à billes de précision ou des cylindres hydrauliques maintiennent les jeux de glissement dans 0,02 mm.
Ce que fait SANSO : Nous fabriquons des bases de dérouleurs à partir d'acier en plaque de 20 mm ou plus épais. Après le soudage, l'ensemble subit un recuit, puis un usinage sur un centre d'usinage à portique pour les surfaces de montage des rails de guidage. Cela garantit la planéité et le parallélisme qui résistent aux vibrations grâce à la redondance de la rigidité structurelle.
Conseil 7 : Choisissez un dérouleur intelligent avec détection de position de bord
Les yeux humains ne peuvent pas surveiller le comportement des bords de bande en temps réel tout au long du processus de déroulage. Les capteurs le peuvent. Un capteur de position de bord (EPS) suit en continu le déplacement latéral du bord et ajuste automatiquement les guides latéraux ou la position du mandrin axial pour corriger la déviation. Cela maintient l'errance du bord dans une plage de ±1 mm, empêchant les collisions entre le bord et le matériel dès le départ.
Focus de sélection : Priorisez les dérouleurs avec EPS photoélectrique ou à laser. Ceux-ci offrent une réponse rapide du signal et une forte immunité au bruit. L'actionneur de correction doit être un servo hydraulique ou un entraînement linéaire électrique avec une fréquence de réponse de 10 Hz ou plus.
Ce que fait SANSO : Nous pouvons équiper n'importe quel dérouleur d'un système à boucle fermée EPS qui s'intègre parfaitement à notre conception de guide latéral. Cela permet un suivi de bord entièrement automatique—particulièrement bénéfique pour les applications de déroulage de bandes fines ou de bobines larges avec précision.
Conseil 8 : Évaluez l'expérience de l'ensemble de la ligne du fabricant
Voici le point le plus négligé : Un dérouleur à bobine ne fonctionne jamais de manière isolée. Il peut fonctionner parfaitement lors des tests autonomes. Mais si la coordination dynamique avec l'équipement en aval—le niveleur à pincement, le soudeur à cisailles, la tour de bouclage et le laminoir—est défaillante, des rayures sur les bords apparaîtront encore.
Focus de sélection : Travaillez avec des fournisseurs qui conçoivent et fabriquent des lignes de production complètes. Seul un fournisseur de ligne complète comprend suffisamment bien les exigences de chaîne de vitesse, d'appariement de tension et de réponse dynamique pour incorporer des interfaces de coordination et des marges de contrôle dès le début de la phase de conception du dérouleur.
Ce que fait SANSO : Nous ne sommes pas un atelier d'assemblage qui se contente de boulonner des composants achetés. SANSO conçoit et fabrique des lignes de production de tuyaux à soudure à arc électrique (ERW) avec des soudures à joint droit couvrant des diamètres de 8 mm à 508 mm. Au-delà du dérouleur à bobine, nous produisons des niveleurs à pincement, des soudeurs à cisailles, des accumulateurs spiraux horizontaux et des systèmes d'emballage entièrement automatiques. Plus important encore, SANSO fabrique environ 90 % de toutes les pièces en interne (à l'exception des articles standard achetés comme les roulements, les cylindres hydrauliques, les réducteurs et les composants électriques). De la coulée du lit à l'usinage de précision, tout se passe sous notre propre toit. Cela nous donne un contrôle beaucoup plus strict sur l'ajustement et la coordination entre le dérouleur et l'équipement suivant que n'importe quel concurrent d'assemblage sous-traité peut offrir.
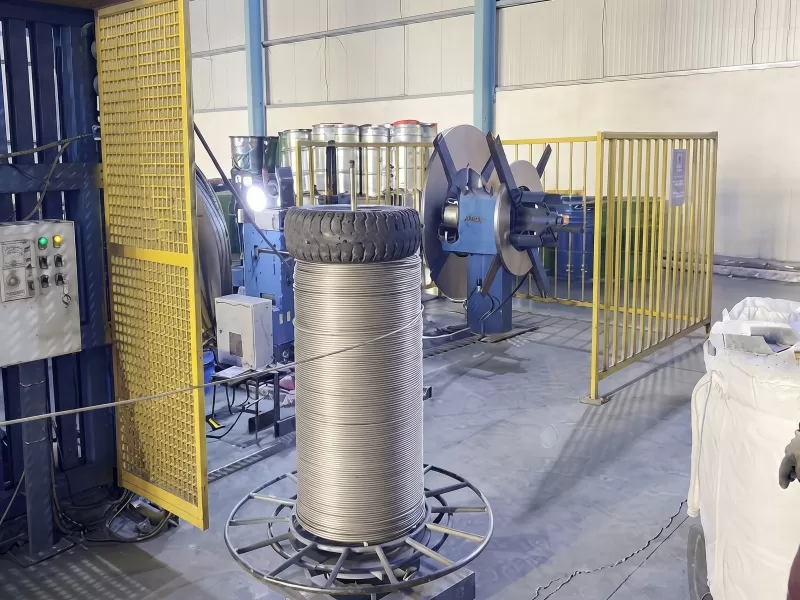
Dernier mot : Des bords sans rayures commencent avec le bon dérouleur à bobine
Les rayures sur les bords peuvent sembler être une nuisance mineure. Cependant, dans le soudage de tuyaux à haute fréquence, elles deviennent souvent le facteur décisif des taux de rendement, de la satisfaction client et des coûts de production. Les huit conseils de sélection de SANSO couvrent chaque dimension critique : conception du mandrin, structure de maintien, systèmes de guidage, contrôle de l'entraînement, rigidité de la base, détection intelligente et synergie de ligne complète. Chaque conseil s'appuie sur deux décennies de vérification sur le terrain de production.
Si vous évaluez un nouveau dérouleur de bobine, ou si vous souhaitez résoudre des problèmes de rayures existants sur votre ligne, contactez l'équipe technique de SANSO. Nous travaillerons à partir de vos paramètres de bande réels—largeur, épaisseur, grade de matériau, poids de la bobine et vitesse de ligne—pour fournir un calcul de sélection sur mesure et un design de système. Vous obtiendrez plus qu'une fiche technique produit. Vous obtiendrez une solution construite pour vos conditions spécifiques.
FAQ : Cinq questions courantes sur la sélection des dérouleurs de bobine
Q1 : Quelle est la cause la plus courante des rayures sur les bords dans un dérouleur de bobine ?
A1 : La cause racine la plus fréquente est le mouvement relatif entre l'enroulement intérieur de la bobine et le mandrin. Lorsque le mandrin ne parvient pas à verrouiller le diamètre intérieur de manière sécurisée, la bobine tourne ou se déplace axialement lors du déroulement. Cette friction génère des particules métalliques et une abrasion directe qui marquent les bords de la bande. Les mandrins hydrauliques à expansion avec capteurs de pression éliminent efficacement ce problème en maintenant un ajustement statique constant.
Q2 : Comment la vitesse de ligne affecte-t-elle le risque de rayures sur les bords ?
A2 : Des vitesses de ligne plus élevées amplifient chaque vibration et problème d'alignement. À des vitesses supérieures à 80 m/min, même un léger balancement latéral ou une micro-vibration crée des impacts répétés sur les bords. Les incompatibilités de vitesse avec l'équipement en aval induisent également du jeu ou une sur-tension, ce qui force le contact des bords avec les surfaces de guidage. Les variateurs de fréquence AC avec réponse rapide et contrôle de vitesse en boucle fermée sont essentiels pour les lignes à grande vitesse.
Q3 : Puis-je moderniser un dérouleur de bobine existant avec un capteur de position de bord (EPS) ?
A3 : Oui, la plupart des dérouleurs conventionnels peuvent être modernisés avec des systèmes EPS photoélectriques ou laser. La modernisation comprend généralement l'ajout de capteurs du côté de la sortie, l'installation d'actionneurs de correction et l'intégration de la logique de contrôle avec le PLC existant. Cependant, la structure mécanique doit avoir une plage d'ajustement et une rigidité suffisantes pour répondre efficacement. SANSO propose des packages de modernisation EPS pour la plupart des grandes marques de dérouleurs.
Q4 : Pourquoi la dureté de surface du mandrin est-elle importante pour la qualité des bords ?
A4 : Un mandrin trop mou s'use rapidement sous pression d'expansion. Les surfaces usées deviennent rugueuses ou développent des dépressions localisées qui transfèrent des irrégularités au bord intérieur de la bobine. Une fois que ce bord intérieur développe des bavures ou de la rugosité, ces défauts se propagent vers l'extérieur lorsque la bande se déroule, causant des rayures sur toute la longueur. Une dureté supérieure à HRC 50 et un bon finissage de surface préviennent cette dégradation.
Q5 : Comment savoir si mon dérouleur a besoin d'une mise à niveau ou d'une réparation ?
A5 : Si vous voyez des rayures sur les bords qui apparaissent de manière cohérente au même endroit sur la bande, ou si le motif s'aggrave avec des bobines plus récentes, le dérouleur peut avoir des problèmes structurels tels que des roulements de guidage usés, des segments de mandrin lâches ou une stabilité de pression hydraulique dégradée. Lorsque les réparations traitent ces éléments mais que les rayures persistent, la conception de base du dérouleur—comme une rigidité de base inadéquate ou un manque de tampon—peut être le facteur limitant. Une mise à niveau vers un design hydraulique moderne à expansion avec contrôle en boucle fermée offre souvent une amélioration immédiate et durable.
Prêt à éliminer les rayures sur les bords de votre ligne de tuyaux ERW ?
Contactez SANSO pour une consultation sans engagement. Envoyez-nous vos spécifications de bande et vos exigences de ligne. Nous recommanderons la bonne configuration de dérouleur de bobine et partagerons des études de cas de clients qui ont résolu des défis similaires de rayures sur les bords. Contactez SANSO aujourd'hui—car chaque tuyau parfait commence par un processus de déroulement parfait.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
