
Accueil > Blogs > Solutions de dérouleur motorisé industriel pour la production de tuyaux soudés à grande vitesse
Solutions de dérouleur motorisé industriel pour la production de tuyaux soudés à grande vitesse
2026-08-20
La transition du déchargement manuel de bobines à un dérouleur motorisé représente l'une des améliorations de productivité les plus significatives dans la fabrication contemporaine de tubes soudés. Pour les responsables de production et les ingénieurs d'usine, le dérouleur n'est pas simplement une unité autonome ; c'est le point d'entrée critique qui détermine la stabilité de l'ensemble du processus en aval. Une unité mal sélectionnée ou mal opérée introduit des variables qui se traduisent par des incohérences de soudage, un dérive dimensionnelle et des temps d'arrêt imprévus. Cette analyse examine les principes d'ingénierie, les paramètres opérationnels et les stratégies d'intégration qui définissent les systèmes d'alimentation en bobines haute performance, en prêtant une attention particulière aux exigences des laminoirs à tubes à grande vitesse continue.
Le traitement des bobines commence par le déroulage de bandes d'acier laminées à chaud ou à froid, une tâche qui exige à la fois une précision de couple et une rigidité structurelle. Le dérouleur motorisé se distingue des conceptions passives ou uniquement à frein en contrôlant activement la vitesse de déroulage de la bande et la tension de retour. Ce contrôle actif est essentiel lorsque le laminoir fonctionne à des vitesses de ligne variables, un scénario courant lors du raccordement de bobines ou lors de la transition entre différents matériaux de calibre. Les systèmes passifs introduisent souvent des pics de tension qui étirent la bande, modifiant sa largeur et son épaisseur avant qu'elle n'entre dans la section de formage. Une unité motorisée correctement conçue atténue ces variables grâce à un retour d'information en boucle fermée, garantissant que la bande entre dans le soudeuse à cisailles ou l'accumulateur avec des propriétés mécaniques cohérentes.
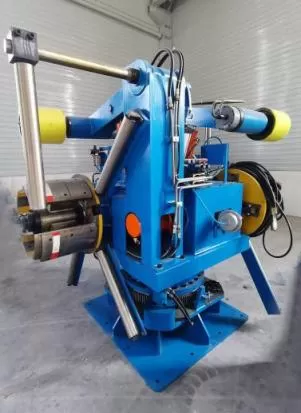
Fonctions principales d'un Dérouleur Motorisé dans le Traitement des Bobines
Au-delà de la tâche de base de rotation de la bobine, le dérouleur motorisé effectue plusieurs fonctions interconnectées qui affectent directement la qualité des tubes. L'action mécanique principale consiste à soutenir la bobine sur un mandrin expansible, qui doit saisir le diamètre intérieur de manière sécurisée sans déformer les bords de la bande. Les systèmes d'expansion hydrauliques ou pneumatiques sont courants, avec des couples de maintien adaptés au poids de la bobine et à la largeur de la bande. Le moteur d'entraînement, généralement un moteur vectoriel AC ou un moteur numérique DC, fournit la force de rotation nécessaire pour dérouler la bobine à des vitesses qui se synchronisent avec les rouleaux de formage du laminoir.
Le contrôle de la tension est l'aspect le plus sophistiqué du fonctionnement du dérouleur. Le système doit maintenir une tension de retour constante sur l'ensemble du diamètre de la bobine, compensant le moment d'inertie changeant à mesure que la bobine se déroule. Cette compensation est réalisée grâce à une combinaison de retour d'information de cellule de charge et de modulation du couple du moteur. Certains designs avancés intègrent des ensembles de rouleaux danseurs qui fournissent un amortissement de tension mécanique, tandis que d'autres s'appuient uniquement sur des boucles de contrôle électroniques. Les deux approches ont leurs mérites, mais le choix dépend des caractéristiques spécifiques de la bande, y compris la résistance à la traction, la finition de surface et l'état des bords. Dans les applications en acier à haute résistance, le dérouleur motorisé doit fournir des densités de couple plus élevées pour surmonter la résistance du matériau à la flexion, un facteur qui influence le dimensionnement du moteur et le choix de la boîte de vitesses.
L'alignement de la bande et le guidage des bords représentent une autre fonction critique. Le dérouleur intègre des guides latéraux et, dans certaines configurations, un système de contrôle de position des bords qui dirige activement la bande à sa sortie du mandrin. Cette action de direction empêche la bande de s'écarter de l'axe central, ce qui entraînerait un chargement inégal sur les rouleaux de formage et donnerait lieu à des soudures hélicoïdales. Pour les usines produisant des tuyaux de grand diamètre, la précision d'alignement doit être dans une plage de ±0,5 mm sur toute la largeur de la bande. Atteindre cette précision nécessite un cadre de dérouleur rigide, des rouleaux de guidage rectifiés de précision et un système de contrôle qui répond aux capteurs de détection des bords avec une latence minimale.
Spécifications techniques et critères de sélection
La sélection d'un dérouleur motorisé pour une application spécifique de tuyauterie implique une évaluation systématique de plusieurs paramètres techniques. La capacité de poids de la bobine est la spécification la plus visible, mais c'est la combinaison du poids, de la largeur de la bande et du diamètre extérieur qui définit les capabilités structurelles et de transmission requises. Pour la production de tuyaux en gauge lourde, des unités avec une capacité de 20 à 30 tonnes métriques sont courantes, tandis que les applications en gauge léger peuvent fonctionner avec des capacités de 5 à 10 tonnes. La plage d'expansion du mandrin doit accueillir les diamètres intérieurs des bobines entrantes, avec des plages typiques allant de 450 mm à 760 mm. Les fabricants fournissent souvent des segments de mandrin interchangeables pour couvrir une plage plus large sans compromettre la distribution de la force de prise.
La sélection du système de transmission est tout aussi critique. Les entraînements vectoriels AC offrent une régulation de vitesse supérieure et une efficacité énergétique, les rendant adaptés à un fonctionnement continu à des vitesses variables. Les entraînements numériques DC, bien que moins efficaces, fournissent un couple de démarrage élevé et sont souvent privilégiés pour les applications en gauge lourde où l'inertie initiale est substantielle. Le système de transmission doit être associé à une résistance de freinage ou à une unité régénérative pour dissiper l'énergie générée lors de la décélération, empêchant les conditions de surtension du bus DC. Un entraînement de dérouleur bien conçu inclut un profilage de tension basé sur un logiciel qui permet aux opérateurs de définir une courbe de tension qui diminue progressivement à mesure que le diamètre de la bobine rétrécit, maintenant un niveau de stress constant sur la bande.
Les considérations de conception structurelle incluent la construction du cadre de base, la rigidité du logement des roulements et les caractéristiques de déflexion du mandrin. L'analyse par éléments finis est utilisée par des fabricants réputés pour optimiser la géométrie du cadre afin de minimiser la déflexion sous charge maximale. La sélection des roulements implique un compromis entre la capacité de charge et la vitesse de rotation, les roulements à rouleaux coniques étant un choix courant pour leur capacité à gérer à la fois les charges radiales et axiales. L'arbre du mandrin doit être traité thermiquement et rectifié à des tolérances précises, car tout désalignement se traduit directement par une oscillation de la bande qui affecte la qualité de la soudure. Pour les usines à grande vitesse fonctionnant à plus de 100 mètres par minute, l'équilibre rotatif du dérouleur devient un facteur critique, avec un équilibrage dynamique effectué selon la norme ISO de grade G2,5 ou mieux.
L'architecture du système de contrôle détermine la compatibilité du dérouleur avec le réseau d'automatisation de l'usine. Les unités modernes utilisent des contrôleurs logiques programmables avec des interfaces Ethernet/IP ou Profibus, permettant une intégration sans faille avec le système de contrôle de ligne de l'usine. Cette intégration permet des profils d'accélération et de décélération coordonnés, réduisant le stress mécanique sur la bande lors des changements de vitesse de ligne. Les systèmes avancés intègrent une surveillance diagnostique qui suit le courant du moteur, la température des roulements et la pression du mandrin, fournissant des alertes de maintenance prédictive avant qu'une défaillance de composant ne se produise. SANSO's control platforms are engineered with these diagnostic capabilities as standard, reflecting the industry's move toward condition-based maintenance.
Intégration avec les lignes de production de Tube Mill
Le placement physique du dérouleur motorisé au sein de la ligne de production nécessite une attention particulière au flux de matériaux et à l'accès des opérateurs. Typiquement positionné à l'extrémité d'entrée de la ligne, le dérouleur alimente directement un soudeur à cisaillement de bande ou un système d'accumulateur. La distance entre le dérouleur et la première station de traitement influence la catenary de la bande, ou son affaissement, qui doit être contrôlé pour empêcher la bande de traîner sur le sol ou de toucher les bords du fossé. Une ligne bien conçue incorpore un fossé en boucle ou un accumulateur vertical qui découple le changement intermittent de bobine du dérouleur de l'opération continue du laminoir.
La logistique de chargement et de déchargement des bobines présente des défis d'intégration supplémentaires. Des grues aériennes ou des wagons à bobines sont utilisés pour positionner la bobine sur le mandrin, la hauteur du dérouleur et l'axe central du mandrin étant soigneusement ajustés au chemin du crochet de la grue. Les systèmes de chargement de bobines automatisés, tout en augmentant le coût d'investissement, réduisent le temps de cycle pour les changements de bobine et minimisent le risque de blessure pour l'opérateur. Ces systèmes incluent souvent une zone de mise en scène des bobines avec des rouleaux motorisés qui alignent le diamètre intérieur de la bobine avec l'axe central du mandrin avant que le mandrin ne s'étende. L'intégration d'une telle automatisation nécessite une coordination étroite entre le fabricant de dérouleurs et l'intégrateur de ligne, avec des points d'interface clairement définis dans la documentation technique.
La synchronisation de la vitesse de ligne est réalisée grâce au contrôle de l'entraînement du dérouleur, qui reçoit un signal de référence de vitesse de l'entraînement principal du laminoir. Cette référence peut être un simple signal analogique ou un point de consigne de vitesse numérique transmis via le réseau de bus de terrain. Le contrôleur de vitesse du dérouleur ajoute un ajustement de trim basé sur le retour de tension, garantissant que la tension de la bande reste constante malgré les variations de la vitesse du laminoir. Pendant l'accélération et le ralentissement, le contrôleur de tension doit anticiper les changements de couple requis, une capacité qui distingue les entraînements avancés des suiveurs de vitesse basiques. Cette anticipation est particulièrement importante lorsque le laminoir fonctionne en mode de filetage, où des vitesses lentes nécessitent un contrôle précis de la tension pour éviter le flambage de la bande.
Défis opérationnels courants et solutions
Un défi récurrent dans l'opération du dérouleur est le développement de bavures sur les bords de la bande ou de défauts de surface qui proviennent des couches internes de la bobine. À mesure que la bobine se déroule, la surface de la bande peut ramasser des contaminants de la couche intercalaires, qui peuvent être une huile anti-rouille ou un revêtement de phosphate. Ces contaminants s'accumulent sur les rouleaux de guidage et les rouleaux de pincement du dérouleur, se transférant finalement à la surface de la bande. Un programme de nettoyage régulier pour toutes les surfaces de contact, combiné à l'utilisation de rouleaux recouverts de caoutchouc qui sont moins susceptibles de rayer, atténue ce problème. Certaines opérations installent une unité de nettoyage de bande immédiatement après le dérouleur pour éliminer ces contaminants avant qu'ils n'atteignent la section de formage.
La dégradation de la force de prise du mandrin est un autre problème courant, en particulier dans les opérations à cycle élevé où les bobines sont changées plusieurs fois par quart. Les cylindres hydrauliques ou pneumatiques qui étendent les segments du mandrin peuvent développer des fuites ou des pertes de pression, réduisant le couple de maintien et permettant à la bobine de glisser pendant l'accélération. Ce glissement endommage non seulement le diamètre intérieur de la bobine mais provoque également des chutes de tension soudaines qui peuvent entraîner un repli de la bande. La mise en œuvre d'un contrôle de pression du mandrin obligatoire lors de chaque changement de bobine, couplée à un remplacement périodique des joints des cylindres, prévient ce problème. Les conceptions de dérouleurs de SANSO intègrent des capteurs de pression doubles qui fournissent des lectures redondantes, avec une alarme déclenchée lorsque la pression tombe en dessous d'un seuil prédéfini.
Le bruit électrique et les problèmes de boucle de terre affectent l'exactitude du système de contrôle de tension, en particulier dans les installations avec de longs câbles entre l'entraînement du dérouleur et le cabinet de contrôle. Des câbles blindés avec des techniques de mise à la terre appropriées sont essentiels, tout comme l'utilisation d'entrées analogiques différentielles qui rejettent le bruit en mode commun. Pour les installations avec une interférence électrique sévère, la communication par fibre optique entre le panneau de contrôle et le module d'entraînement fournit une isolation galvanique, éliminant complètement les problèmes de boucle de terre. Le système de contrôle doit également inclure un minuteur matériel de surveillance qui déconnecte l'entraînement si le signal de rétroaction est perdu, empêchant l'accélération incontrôlée.
La dérive de direction de bande, où la bande se déplace progressivement hors du centre à mesure que la bobine se déroule, est causée par une combinaison de facteurs, y compris un enroulement de bobine inégal, l'usure du mandrin et le désalignement des rouleaux de guidage. Corriger cette dérive nécessite une approche systématique qui commence par vérifier la qualité de l'enroulement de la bobine, puis en vérifiant la concentricité du mandrin, et enfin en ajustant les positions des guides latéraux. Pour les problèmes de dérive persistants, la modernisation d'un système de contrôle de position de bord actif avec un contrôleur proportionnel-intégral-dérivé fournit une correction en boucle fermée qui maintient la ligne centrale de la bande dans la tolérance requise. Ce système utilise un capteur de bord optique ou ultrasonique pour mesurer la position de la bande, le contrôleur envoyant un signal de correction à un actionneur de direction hydraulique sur le cadre du dérouleur.
Protocoles de Maintenance pour les Systèmes de Dérouleur Motorisé
Établir un calendrier de maintenance qui s'aligne avec les heures de fonctionnement du dérouleur est fondamental pour minimiser les temps d'arrêt imprévus. Les inspections quotidiennes devraient inclure des vérifications visuelles des segments de mandrin pour l'usure, la vérification du niveau d'huile hydraulique, et un examen du journal des erreurs de l'entraînement. Les tâches hebdomadaires devraient englober la lubrification des logements de roulements, l'inspection des courroies d'entraînement ou des accouplements, et la calibration des capteurs de rétroaction de tension. La maintenance mensuelle comprend un nettoyage approfondi du cabinet électrique, la vérification de la solidité de toutes les connexions électriques, et la réalisation d'un test fonctionnel des circuits d'arrêt d'urgence. Ces activités programmées empêchent l'accumulation de problèmes mineurs qui pourraient s'aggraver en pannes majeures au fil du temps.
Le remplacement des roulements est l'une des actions de maintenance les plus critiques, car une défaillance du roulement peut causer des dommages catastrophiques au mandrin et au cadre du dérouleur. La durée de vie du roulement dépend de la charge, de la vitesse et de la qualité de la lubrification, avec des remplacements typiques se produisant après 10 000 à 15 000 heures de fonctionnement. La surveillance de l'état à l'aide de l'analyse des vibrations et de la détection de la température permet un remplacement basé sur l'état, évitant une maintenance prématurée tout en prévenant des défaillances inattendues. Lors du remplacement des roulements, il est essentiel de suivre les spécifications de couple du fabricant et d'utiliser le réglage de précharge de roulement correct, car une précharge incorrecte réduit la durée de vie du roulement et augmente le frottement rotatif.
La maintenance du système d'entraînement implique une vérification périodique de la résistance d'isolation du moteur, le nettoyage du ventilateur de refroidissement et des dissipateurs thermiques, et l'inspection de la résistance de freinage pour des signes de surchauffe. L'encodeur ou le résolveur du moteur, qui fournit le signal de rétroaction de vitesse, doit être vérifié pour l'alignement mécanique et l'intégrité du signal. Un désalignement de l'encodeur, même d'une fraction de degré, introduit des erreurs de vitesse qui affectent l'exactitude du contrôle de tension. Pour les entraînements à courant continu, le collecteur et les balais nécessitent une inspection régulière, avec le remplacement des balais prévu lorsque la longueur des balais atteint le minimum spécifié par le fabricant. La documentation de service de SANSO fournit des listes de contrôle détaillées pour ces procédures, reflétant l'engagement de l'entreprise à prolonger la durée de vie de l'équipement grâce à un entretien approprié.
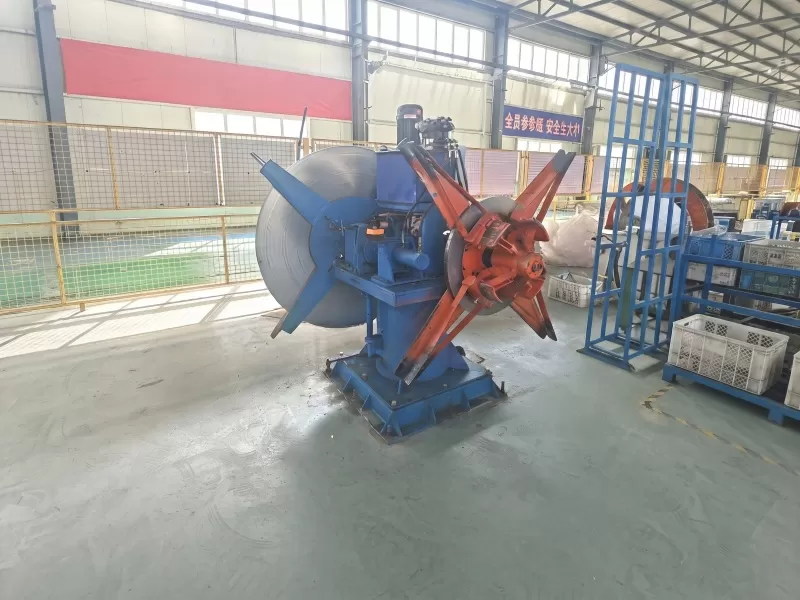
Questions Fréquemment Posées Sur Dérouleurs Motorisés
Q : Qu'est-ce qui distingue un dérouleur motorisé d'un dérouleur manuel ou à frein ?
R : La différence fondamentale réside dans le contrôle actif du couple. Un dérouleur motorisé utilise un moteur électrique pour contrôler activement la vitesse de sortie de la bande et la tension de retour, permettant une synchronisation précise avec la vitesse de ligne du laminoir. Les dérouleurs manuels s'appuient sur des systèmes de freinage passifs qui ne peuvent pas s'ajuster aux variations de vitesse, entraînant des fluctuations de tension qui dégradent la qualité des tubes. La version motorisée offre également la possibilité d'inverser la direction de la bobine pour les opérations de réenroulement, une fonctionnalité non disponible dans les conceptions passives.
Q : Comment puis-je déterminer la puissance moteur appropriée pour mon dérouleur ?
R : La puissance requise du moteur est calculée en fonction du poids de la bobine, de la largeur de la bande, de l'épaisseur et de la vitesse de ligne requise. Une formule générale consiste à calculer le couple nécessaire pour surmonter l'inertie de la bobine pendant l'accélération, à ajouter le couple en régime permanent nécessaire pour maintenir la tension, et à appliquer un facteur de service pour un fonctionnement intermittent. Pour la plupart des applications de laminoir à tubes, la puissance du moteur varie de 30 kW à 150 kW. Un calcul détaillé doit prendre en compte la résistance à la traction de la bande et le taux d'accélération maximum du laminoir.
Q : Un dérouleur motorisé peut-il gérer des bobines avec des diamètres intérieurs endommagés ?
R : Les bobines avec des diamètres intérieurs endommagés posent un défi car le mandrin peut ne pas obtenir une prise sécurisée. Certains designs de dérouleur incluent un mandrin conique ou un mécanisme d'expansion segmenté qui peut accueillir de légers dommages. Pour des dommages sévères, un outil de guidage pour l'insertion du mandrin peut être utilisé pour faciliter la mise en place de la bobine sur le mandrin. Cependant, s'appuyer de manière constante sur des bobines endommagées réduit la capacité de maintien du dérouleur et augmente le risque de glissement, il est donc recommandé de traiter les dommages des bobines à l'étape de réception.
Q : Quelles sont les caractéristiques de sécurité standard sur les dérouleurs motorisés modernes ?
R : Les caractéristiques de sécurité standard incluent des boutons d'arrêt d'urgence situés au poste de l'opérateur et à des positions éloignées autour du dérouleur, un verrouillage du mandrin qui empêche la rotation lorsque le mandrin n'est pas complètement déployé, et des rideaux lumineux ou des barrières de sécurité qui empêchent l'accès de l'opérateur pendant le fonctionnement. La protection contre les surcharges sur le système d'entraînement arrête le moteur si le couple dépasse une limite de sécurité, tandis qu'un circuit de détection de sur-vitesse empêche une accélération incontrôlée. La conformité aux normes EN 746 ou ANSI B11 est typique pour les unités fournies aux marchés réglementés.
Q : À quelle fréquence la calibration de la tension doit-elle être effectuée ?
R : La calibration de la tension doit être effectuée lors de la mise en service initiale, puis à des intervalles programmés en fonction des recommandations du fabricant, généralement tous les trois à six mois. La calibration implique d'appliquer une charge de tension connue à la bande et d'ajuster les paramètres de gain du système de contrôle pour correspondre aux lectures de la cellule de charge. Une calibration supplémentaire est requise après toute activité de maintenance majeure qui affecte l'entraînement ou les cellules de charge, comme le remplacement du moteur ou le remplacement du capteur de cellule de charge.
Q : Quels sont les avantages d'utiliser un rouleau danseur dans le système de dérouleur ?
A: Un rouleau de danseur fournit un tampon mécanique qui absorbe les variations de tension du dérouleur et du laminoir, réduisant ainsi les exigences de réponse du système de contrôle. Le mouvement du bras du danseur correspond aux changements de tension de la bande, le capteur de position envoyant un signal de correction à l'entraînement du dérouleur. Cet agencement est particulièrement bénéfique dans les laminoirs avec des changements de vitesse fréquents, car il empêche les pics de tension d'atteindre la section de formation. Le rouleau de danseur compense également la forme elliptique que certains bobines présentent, ce qui provoquerait sinon des pulsations de tension périodiques.
Q: Quelle est la durée de vie typique d'un dérouleur motorisé en fonctionnement continu ?
A: Avec un entretien approprié, un dérouleur motorisé peut fonctionner pendant 15 à 20 ans dans des environnements de production continue. La durée de vie est influencée par les conditions d'exploitation, en particulier les poids des bobines et les vitesses de ligne. Les applications à forte épaisseur avec des changements fréquents de bobines tendent à augmenter l'usure des segments de mandrin et des composants d'entraînement, réduisant potentiellement la durée de service. La mise en œuvre d'un programme de maintenance basé sur l'état, y compris la mesure régulière de l'usure et le remplacement des composants, prolonge la durée de vie opérationnelle de l'équipement au-delà de la moyenne.
Les considérations d'ingénierie et d'exploitation décrites ci-dessus démontrent que le dérouleur motorisé est un équipement sophistiqué qui nécessite une sélection, une intégration et un entretien minutieux. Pour les responsables de production évaluant de nouveaux équipements ou modernisant des lignes existantes, l'accent doit rester sur les caractéristiques matérielles spécifiques et les objectifs de production plutôt que sur les spécifications générales. SANSO fournit une documentation complète et un support technique pour sa gamme de produits de dérouleurs, aidant les clients à configurer des systèmes qui s'alignent avec leurs exigences opérationnelles. Pour des informations détaillées sur les spécifications des produits, les options de systèmes de contrôle et les services d'intégration, veuillez contacter notre équipe d'ingénierie avec vos paramètres de laminoir et vos objectifs de production.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
