
Startseite > Blogs > Industrielle motorisierte Abwicklerlösungen für die Hochgeschwindigkeitsproduktion von geschweißten Rohren
Industrielle motorisierte Abwicklerlösungen für die Hochgeschwindigkeitsproduktion von geschweißten Rohren
2026-08-20
Der Übergang von der manuellen Spulenentladung zu einem voll motorisierten Decoiler stellt eine der bedeutendsten Produktivitätssteigerungen in der modernen Herstellung von Schweißrohren dar. Für Produktionsleiter und Anlageningenieure ist der Decoiler nicht nur eine eigenständige Einheit; er ist der kritische Einstiegspunkt, der die gesamte Stabilität des nachgelagerten Prozesses bestimmt. Eine schlecht ausgewählte oder falsch betriebene Einheit führt zu Variablen, die in Schweißinkonsistenzen, dimensionalen Abweichungen und ungeplanten Ausfallzeiten kaskadieren. Diese Analyse untersucht die ingenieurtechnischen Prinzipien, Betriebsparameter und Integrationsstrategien, die leistungsstarke Spulenförderungssysteme definieren, mit besonderem Augenmerk auf die Anforderungen von kontinuierlichen Hochgeschwindigkeits-Rohrmühlen.
Die Spulenverarbeitung beginnt mit dem Abwickeln von warmgewalzten oder kaltgewalzten Stahlbändern, eine Aufgabe, die sowohl Drehmomentgenauigkeit als auch strukturelle Steifigkeit erfordert. Der motorisierte Decoiler hebt sich von passiven oder nur mit Bremsen ausgestatteten Designs ab, indem er die Bandabgabegeschwindigkeit und die Rückspannung aktiv steuert. Diese aktive Kontrolle ist entscheidend, wenn die Mühle bei variablen Liniengeschwindigkeiten arbeitet, ein häufiges Szenario während des Spulenverbindens oder beim Übergang zwischen verschiedenen Materialstärken. Passive Systeme führen oft zu Spannungsspitzen, die das Band dehnen und seine Breite und Dicke verändern, bevor es in den Formungsbereich eintritt. Eine richtig konstruierte motorisierte Einheit mildert diese Variablen durch geschlossene Regelkreise und stellt sicher, dass das Band mit konsistenten mechanischen Eigenschaften in den Schweißautomaten oder den Akkumulator eintritt.
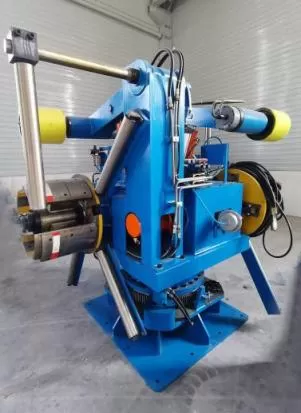
Kernfunktionen eines motorisierten Decoilers in der Spulenverarbeitung
Über die grundlegende Aufgabe des Drehens der Spule hinaus erfüllt der motorisierte Decoiler mehrere miteinander verbundene Funktionen, die die Rohrqualität direkt beeinflussen. Die primäre mechanische Aktion besteht darin, die Spule auf einem sich ausdehnenden Mandrel zu stützen, das den Innendurchmesser sicher greifen muss, ohne die Bandkanten zu verformen. Hydraulische oder pneumatische Ausdehnungssysteme sind üblich, wobei die Haltemomentbewertungen auf das Spulengewicht und die Bandbreite abgestimmt sind. Der Antriebsmotor, typischerweise ein AC-Vektor- oder DC-Digitalgerät, liefert die erforderliche Drehkraft, um die Spule mit Geschwindigkeiten abzuwickeln, die mit den Formwalzen der Mühle synchronisiert sind.
Die Spannungsregelung ist der anspruchsvollste Aspekt des Decoiler-Betriebs. Das System muss eine konstante Rückspannung über den gesamten Spulendurchmesser aufrechterhalten und die sich ändernde Trägheitsmoment kompensieren, während sich die Spule abwickelt. Diese Kompensation wird durch eine Kombination aus Lastzellenfeedback und Motormomentmodulation erreicht. Einige fortschrittliche Designs integrieren Tänzerrollenbaugruppen, die mechanische Spannungsdämpfung bieten, während andere rein auf elektronische Regelkreise angewiesen sind. Beide Ansätze haben ihre Vorzüge, aber die Auswahl hängt von den spezifischen Bandmerkmalen ab, einschließlich Streckgrenze, Oberflächenbeschaffenheit und Kantenzustand. In Anwendungen mit hochfestem Stahl muss der motorisierte Decoiler höhere Drehmomentdichten liefern, um den Widerstand des Materials gegen Biegung zu überwinden, ein Faktor, der die Motorgröße und die Auswahl des Getriebes beeinflusst.
Die Streifenführung und die Kantenführung stellen eine weitere kritische Funktion dar. Der Abwickler integriert Seitenführungen und, in einigen Konfigurationen, ein Kantenpositions- regelungssystem, das den Streifen aktiv steuert, während er den Dorn verlässt. Diese Steuerungsaktion verhindert, dass der Streifen von der Mittellinie abweicht, was ungleichmäßige Belastungen auf den Formwalzen verursachen und zu spiralförmigen Schweißnähten führen würde. Für Werke, die Rohre mit großem Durchmesser produzieren, muss die Ausrichtungsgenauigkeit innerhalb von ±0,5 mm über die gesamte Streifenbreite liegen. Um diese Genauigkeit zu erreichen, sind ein steifer Abwicklerrahmen, präzisionsgeschliffene Führungsrollen und ein Regelungssystem erforderlich, das auf Kanten- erkennungssensoren mit minimaler Latenz reagiert.
Technische Spezifikationen und Auswahlkriterien
Die Auswahl eines motorisierten Abwicklers für eine spezifische Rohrwerk- Anwendung umfasst eine systematische Bewertung mehrerer technischer Parameter. Die Tragfähigkeit des Coils ist die sichtbarste Spezifikation, aber es ist die Kombination aus Gewicht, Streifenbreite und Außendurchmesser, die die erforderlichen strukturellen und Antriebskapazitäten definiert. Für die Produktion von Rohren mit starker Wandstärke sind Einheiten mit einer Kapazität von 20 bis 30 metrischen Tonnen üblich, während Anwendungen mit leichter Wandstärke möglicherweise mit Kapazitäten von 5 bis 10 Tonnen arbeiten. Der Erweiterungsbereich des Dorns muss die inneren Durchmesser der eingehenden Coils berücksichtigen, wobei typische Bereiche von 450 mm bis 760 mm reichen. Hersteller bieten häufig austauschbare Dornsegmente an, um ein breiteres Spektrum abzudecken, ohne die Verteilung der Haltekraft zu beeinträchtigen.
Die Auswahl des Antriebssystems ist ebenso kritisch. AC-Vektorantriebe bieten überlegene Geschwindigkeitsregelung und Energieeffizienz, was sie für den Betrieb bei variablen Geschwindigkeiten geeignet macht. DC-Digitalantriebe, obwohl weniger effizient, bieten ein hohes Anlaufdrehmoment und werden oft für Anwendungen mit starker Wandstärke bevorzugt, bei denen die anfängliche Trägheit erheblich ist. Das Antriebssystem muss mit einem Bremswiderstand oder regenerativen Einheit gekoppelt werden, um die während der Verzögerung erzeugte Energie abzuleiten und Überstrombedingungen im DC-Bus zu verhindern. Ein gut gestalteter Abwicklerantrieb umfasst softwarebasierte Spannungsprofilierung, die es den Bedienern ermöglicht, eine Spannungs-Kurve festzulegen, die allmählich abnimmt, während der Durchmesser des Coils schrumpft, um ein konstantes Strebenstressniveau aufrechtzuerhalten.
Überlegungen zum strukturellen Design umfassen die Konstruktion des Basisrahmens, die Steifigkeit des Lagergehäuses und die Eigenschaften der Dornverformung. Die Finite-Elemente-Analyse wird von renommierten Herstellern verwendet, um die Rahmengeometrie für minimale Verformung unter voller Last zu optimieren. Die Auswahl der Lager beinhaltet einen Kompromiss zwischen Tragfähigkeit und Drehgeschwindigkeit, wobei Kegelrollenlager eine gängige Wahl sind, da sie sowohl radiale als auch axiale Lasten handhaben können. Die Dornwelle muss wärmebehandelt und auf präzise Toleranzen geschliffen werden, da jede Unwucht direkt in Streifenoszillation übersetzt wird, die die Schweißqualität beeinflusst. Für Hochgeschwindigkeitswerke, die über 100 Meter pro Minute arbeiten, wird das Rotationsgleichgewicht des Abwicklers zu einem kritischen Faktor, wobei die dynamische Auswuchtung nach ISO-Grad G2.5 oder besser durchgeführt wird.
Die Architektur des Regelungssystems bestimmt die Kompatibilität des Abwicklers mit dem breiteren Automatisierungsnetzwerk des Werks. Moderne Einheiten verwenden programmierbare Logiksteuerungen mit Ethernet/IP- oder Profibus-Schnittstellen, die eine nahtlose Integration mit dem Leitsteuerungssystem des Werks ermöglichen. Diese Integration ermöglicht koordinierte Beschleunigungs- und Verzögerungsprofile, wodurch die mechanische Belastung des Streifens während der Änderungen der Liniengeschwindigkeit reduziert wird. Fortschrittliche Systeme integrieren Diagnoseüberwachung, die den Motorstrom, die Lagertemperatur und den Dorn-Druck verfolgt und prädiktive Wartungswarnungen bereitstellt, bevor Komponentenfehler auftreten. SANSO's Steuerungsplattformen sind mit diesen Diagnosefähigkeiten als Standard ausgestattet, was den Trend der Branche zu zustandsbasierter Wartung widerspiegelt.
Integration mit Tube Mill Produktionslinien
Die physische Platzierung des motorisierten Abwicklers innerhalb der Produktionslinie erfordert eine sorgfältige Berücksichtigung des Materialflusses und des Zugangs für die Bediener. Typischerweise am Eingangsende der Linie positioniert, speist der Abwickler direkt in einen Streifen-Schweißautomaten oder ein Akkumulatorsystem ein. Der Abstand zwischen dem Abwickler und der ersten Bearbeitungsstation beeinflusst die Kettenlinie oder Durchbiegung des Streifens, die kontrolliert werden muss, um zu verhindern, dass der Streifen auf dem Boden schleift oder die Randbereiche der Grube berührt. Eine gut gestaltete Linie integriert eine Schleifen-Grube oder einen vertikalen Akkumulator, der den intermittierenden Coilwechsel des Abwicklers von dem kontinuierlichen Betrieb der Walzstraße entkoppelt.
Die Logistik für das Laden und Entladen von Coils stellt zusätzliche Integrationsherausforderungen dar. Oberkrane oder Coilwagen werden verwendet, um die Coil auf das Mandrel zu positionieren, wobei die Höhe des Abwicklers und die Mittellinie des Mandrels sorgfältig mit dem Hakenweg des Krans abgestimmt sind. Automatisierte Coil-Ladesysteme, die zwar die Investitionskosten erhöhen, reduzieren die Zykluszeit für Coilwechsel und minimieren das Risiko von Verletzungen der Bediener. Diese Systeme umfassen oft einen Coil-Staging-Bereich mit angetriebenen Rollen, die den inneren Durchmesser der Coil mit der Mittellinie des Mandrels ausrichten, bevor sich das Mandrel ausdehnt. Die Integration solcher Automatisierung erfordert eine enge Koordination zwischen dem Abwicklerhersteller und dem Linienintegrator, wobei die Schnittstellenpunkte in der technischen Dokumentation klar definiert sind.
Die Synchronisation der Liniengeschwindigkeit wird durch die Antriebssteuerung des Abwicklers erreicht, die ein Geschwindigkeitsreferenzsignal vom Hauptantrieb der Walzstraße erhält. Dieses Referenzsignal kann ein einfaches analoges Signal oder ein digitales Geschwindigkeits-Setpoint sein, das über das Feldbus-Netzwerk übertragen wird. Der Geschwindigkeitsregler des Abwicklers fügt eine Trimmanpassung basierend auf dem Spannungsfeedback hinzu, um sicherzustellen, dass die Streckenspannung konstant bleibt, trotz Variationen in der Geschwindigkeit der Walzstraße. Während der Beschleunigung und Verzögerung muss der Spannungsregler die erforderlichen Drehmomentänderungen antizipieren, eine Fähigkeit, die fortschrittliche Antriebe von einfachen Geschwindigkeitsfolgern unterscheidet. Diese Antizipation ist besonders wichtig, wenn die Walzstraße im Fädelmodus arbeitet, wo langsame Geschwindigkeiten eine präzise Spannungsregelung erfordern, um ein Durchbiegen des Streifens zu verhindern.
Häufige betriebliche Herausforderungen und Lösungen
Eine wiederkehrende Herausforderung im Betrieb des Abwicklers ist die Entwicklung von Grat oder Oberflächenfehlern an den Streifenrändern, die aus den inneren Schichten der Coil stammen. Während sich die Coil abwickelt, kann die Oberfläche des Streifens Verunreinigungen von der Interlayer-Beschichtung aufnehmen, die ein Rostschutzöl oder eine Phosphatbeschichtung sein kann. Diese Verunreinigungen sammeln sich auf den Führungsrollen und Quetschrollen des Abwicklers und übertragen sich schließlich wieder auf die Streifenoberfläche. Ein regelmäßiger Reinigungsplan für alle Kontaktflächen, kombiniert mit der Verwendung von gummibeschichteten Rollen, die weniger anfällig für Kratzer sind, mildert dieses Problem. Einige Betriebe installieren eine Streifenreinigungseinheit unmittelbar nach dem Abwickler, um diese Verunreinigungen zu entfernen, bevor sie den Formungsbereich erreichen.
Die Abnahme der Greifkraft des Mandrels ist ein weiteres häufiges Problem, insbesondere in Hochzyklus-Betrieben, in denen Coils mehrfach pro Schicht gewechselt werden. Die hydraulischen oder pneumatischen Zylinder, die die Mandrel-Segmente ausdehnen, können Lecks oder Druckverluste entwickeln, was das Haltemoment verringert und es der Coil ermöglicht, während der Beschleunigung zu rutschen. Dieses Rutschen beschädigt nicht nur den inneren Durchmesser der Coil, sondern verursacht auch plötzliche Spannungsabfälle, die zu einem Umklappen des Streifens führen können. Die Implementierung einer obligatorischen Druckprüfung des Mandrels während jedes Coilwechsels, kombiniert mit regelmäßigen Dichtungswechseln der Zylinder, verhindert dieses Problem. Die Abwickler-Designs von SANSO integrieren doppelte Drucksensoren, die redundante Messwerte liefern, wobei ein Alarm ausgelöst wird, wenn der Druck unter einen voreingestellten Schwellenwert fällt.
Elektrisches Rauschen und Erdschleifenprobleme beeinträchtigen die Genauigkeit des Spannungsregelsystems, insbesondere in Installationen mit langen Kabelstrecken zwischen dem Abwicklerantrieb und dem Steuerschrank. Geschirmte Kabel mit ordnungsgemäßen Erdungstechniken sind unerlässlich, ebenso wie der Einsatz von differentiellen analogen Eingängen, die gemeinsame Modusstörungen ablehnen. Für Installationen mit schwerwiegenden elektrischen Störungen bietet die Glasfaserkommunikation zwischen dem Bedienfeld und dem Antriebsmodul galvanische Isolation, wodurch Erdschleifenprobleme vollständig beseitigt werden. Das Steuersystem sollte auch einen Hardware-Watchdog-Timer umfassen, der den Antrieb disengagiert, wenn das Feedbacksignal verloren geht, um unkontrollierte Beschleunigung zu verhindern.
Das Abdriften des Bandes, bei dem sich das Band allmählich dezentriert, während die Spule abwickelt, wird durch eine Kombination von Faktoren verursacht, einschließlich ungleichmäßiger Spulenwicklung, Mandrel-Verschleiß und Fehlstellung der Führungsrollen. Die Korrektur dieses Driftproblems erfordert einen systematischen Ansatz, der mit der Überprüfung der Wicklungsqualität der Spule beginnt, dann die Konzentrizität des Mandrels überprüft und schließlich die Positionen der Seitenführungen anpasst. Bei anhaltenden Driftproblemen sorgt die Nachrüstung eines aktiven Kantenpositionsregelsystems mit einem proportional-integralen-derivativen Regler für eine geschlossene Regelung, die die Mittellinie des Bandes innerhalb der erforderlichen Toleranz hält. Dieses System verwendet einen optischen oder ultrasonischen Kantensensor, um die Bandposition zu messen, wobei der Regler ein Korrektursignal an einen hydraulischen Steueraktuator am Abwicklerrahmen sendet.
Wartungsprotokolle für motorisierte Abwicklersysteme
Die Festlegung eines Wartungsplans, der mit den Betriebsstunden des Abwicklers übereinstimmt, ist grundlegend, um ungeplante Ausfallzeiten zu minimieren. Tägliche Inspektionen sollten visuelle Überprüfungen der Mandrel-Segmente auf Verschleiß, die Überprüfung des Hydraulikölstands und eine Durchsicht des Fehlerprotokolls des Antriebs umfassen. Wöchentliche Aufgaben sollten die Schmierung der Lagergehäuse, die Inspektion der Antriebsriemen oder -kupplungen und die Kalibrierung der Spannungsfeedbacksensoren umfassen. Monatliche Wartung umfasst eine gründliche Reinigung des elektrischen Schaltschranks, die Überprüfung der Festigkeit aller elektrischen Verbindungen und die Durchführung eines Funktionstests der Not-Aus-Schaltungen. Diese geplanten Aktivitäten verhindern die Ansammlung kleiner Probleme, die sich im Laufe der Zeit zu größeren Ausfällen entwickeln würden.
Der Lagerwechsel ist eine der kritischsten Wartungsmaßnahmen, da Lagerausfälle katastrophale Schäden am Mandrel und am Abwicklerrahmen verursachen können. Die Lebensdauer des Lagers hängt von der Belastung, der Geschwindigkeit und der Schmierqualität ab, wobei typische Wechsel nach 10.000 bis 15.000 Betriebsstunden erfolgen. Zustandsüberwachung durch Vibrationserfassung und Temperaturmessung ermöglicht einen zustandsbasierten Austausch, um vorzeitige Wartung zu vermeiden und unerwartete Ausfälle zu verhindern. Beim Austausch von Lagern ist es wichtig, die Drehmomentvorgaben des Herstellers zu befolgen und die richtige Lager-Vorspannungseinstellung zu verwenden, da eine falsche Vorspannung die Lebensdauer des Lagers verkürzt und die Reibung erhöht.
Die Wartung des Antriebssystems umfasst die periodische Überprüfung des Isolationswiderstands des Motors, die Reinigung des Kühlgebläses und der Kühlkörper sowie die Inspektion des Bremswiderstands auf Anzeichen von Überhitzung. Der Encoder oder Resolver des Motors, der das Geschwindigkeitsfeedbacksignal liefert, sollte auf mechanische Ausrichtung und Signalintegrität überprüft werden. Eine Fehlstellung des Encoders, selbst um einen Bruchteil eines Grades, führt zu Geschwindigkeitsfehlern, die die Genauigkeit der Spannungsregelung beeinträchtigen. Bei DC-Antrieben erfordern der Kommutator und die Bürsten regelmäßige Inspektionen, wobei der Bürstenwechsel geplant wird, wenn die Bürstenlänge das vom Hersteller angegebene Minimum erreicht. Die Service-Dokumentation von SANSO bietet detaillierte Checklisten für diese Verfahren und spiegelt das Engagement des Unternehmens wider, die Lebensdauer der Geräte durch ordnungsgemäße Wartung zu verlängern.
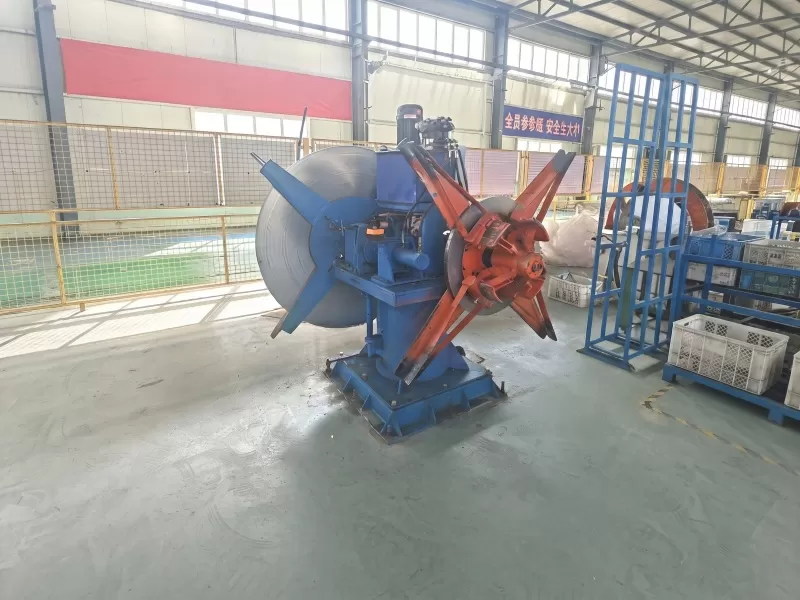
Häufig gestellte Fragen zu motorisierten Decoiler
F: Was unterscheidet einen motorisierten Decoiler von einem manuellen oder Brems-Decoiler?
A: Der grundlegende Unterschied liegt in der aktiven Drehmomentregelung. Ein motorisierter Decoiler verwendet einen elektrischen Antriebsmotor, um die Bandabgabegeschwindigkeit und den Rückzug aktiv zu steuern, was eine präzise Synchronisation mit der Geschwindigkeit der Walzstraße ermöglicht. Manuelle Decoiler verlassen sich auf passive Bremssysteme, die sich nicht an Geschwindigkeitsvariationen anpassen können, was zu Spannungsfluktuationen führt, die die Qualität der Rohre beeinträchtigen. Die motorisierte Version bietet auch die Möglichkeit, die Richtungen der Spule für Wickelvorgänge umzukehren, eine Funktion, die in passiven Designs nicht verfügbar ist.
F: Wie bestimme ich die geeignete Motorleistung für meinen Decoiler?
A: Der Leistungsbedarf des Motors wird basierend auf dem Gewicht der Spule, der Bandbreite, der Dicke und der erforderlichen Linienstärke berechnet. Eine allgemeine Formel umfasst die Berechnung des Drehmoments, das erforderlich ist, um die Trägheit der Spule während der Beschleunigung zu überwinden, das Hinzufügen des Drehmoments im Gleichgewichtszustand, das erforderlich ist, um die Spannung aufrechtzuerhalten, und die Anwendung eines Servicefaktors für intermittierende Belastung. Für die meisten Anwendungen in Rohrmühlen liegt die Motorbewertung zwischen 30 kW und 150 kW. Eine detaillierte Berechnung sollte die Streckgrenze des Bandes und die maximale Beschleunigungsrate der Mühle berücksichtigen.
F: Kann ein motorisierter Decoiler Spulen mit beschädigten Innendurchmessern handhaben?
A: Spulen mit beschädigten Innendurchmessern stellen eine Herausforderung dar, da der Mandrel möglicherweise keinen sicheren Halt erzielen kann. Einige Decoiler-Designs umfassen einen konischen Mandrel oder einen segmentierten Expansionsmechanismus, der leichte Schäden aufnehmen kann. Bei schwerwiegenden Schäden kann ein Mandrel-Einführwerkzeug verwendet werden, um die Spule auf den Mandrel zu erleichtern. Wenn jedoch ständig auf beschädigte Spulen zurückgegriffen wird, verringert sich die Haltekraft des Decoilers und das Risiko des Abrutschens steigt, weshalb empfohlen wird, Schäden an der Spule bereits bei der Annahme zu beheben.
F: Welche Sicherheitsmerkmale sind bei modernen motorisierten Decoiler Standard?
A: Zu den Standard-Sicherheitsmerkmalen gehören Not-Aus-Taster, die sich an der Bedienstation und an entfernten Positionen rund um den Decoiler befinden, eine Mandrel-Sperre, die eine Drehung verhindert, wenn der Mandrel nicht vollständig ausgefahren ist, sowie Lichtschranken oder Sicherheitsbarrieren, die den Zugang des Bedieners während des Betriebs verhindern. Der Überlastschutz des Antriebssystems schaltet den Motor ab, wenn das Drehmoment einen sicheren Grenzwert überschreitet, während ein Überdrehzahl-Erkennungsschaltkreis eine unkontrollierte Beschleunigung verhindert. Die Einhaltung der EN 746 oder ANSI B11-Normen ist typisch für Geräte, die an regulierte Märkte geliefert werden.
F: Wie oft sollte die Spannungs-Kalibrierung durchgeführt werden?
A: Die Spannungs-Kalibrierung sollte während der Erstinbetriebnahme und dann in festgelegten Intervallen gemäß den Empfehlungen des Herstellers, typischerweise alle drei bis sechs Monate, durchgeführt werden. Die Kalibrierung umfasst das Anlegen einer bekannten Spannungsbelastung auf das Band und das Anpassen der Verstärkungseinstellungen des Regelungssystems, um die Werte der Lastzelle abzugleichen. Eine zusätzliche Kalibrierung ist nach größeren Wartungsarbeiten erforderlich, die den Antrieb oder die Lastzellen betreffen, wie z. B. den Austausch des Motors oder den Austausch des Lastzellensensors.
F: Was sind die Vorteile der Verwendung einer Tänzerrolle im Decoiler-System?
A: Eine Tänzerrolle bietet einen mechanischen Puffer, der Spannungsvariationen vom Abwickler und der Walzstraße absorbiert und die Anforderungen an die Reaktionsfähigkeit des Regelungssystems reduziert. Die Bewegung des Tänzerarms entspricht den Änderungen der Bandspannung, wobei der Positionssensor ein Korrektursignal an den Antrieb des Abwicklers sendet. Diese Anordnung ist besonders vorteilhaft in Walzwerken mit häufigen Geschwindigkeitsänderungen, da sie verhindert, dass Spannungsspitzen den Formungsbereich erreichen. Die Tänzerrolle kompensiert auch die elliptische Form, die einige Spulen aufweisen, was andernfalls zu periodischen Spannungspulsationen führen würde.
Q: Wie lange ist die typische Lebensdauer eines motorisierten Abwicklers im kontinuierlichen Betrieb?
A: Bei ordnungsgemäßer Wartung kann ein motorisierter Abwickler 15 bis 20 Jahre in kontinuierlichen Produktionsumgebungen betrieben werden. Die Lebensdauer wird von den Betriebsbedingungen beeinflusst, insbesondere von den Spulengewichten und Liniengeschwindigkeiten. Anwendungen mit schwerem Material und häufigen Spulenwechseln neigen dazu, den Verschleiß der Mandrelsegmente und der Antriebskomponenten zu erhöhen, was die Lebensdauer potenziell verkürzen kann. Die Implementierung eines zustandsbasierten Wartungsprogramms, einschließlich regelmäßiger Verschleißmessungen und Komponentenwechsel, verlängert die Betriebsdauer der Ausrüstung über den Durchschnitt hinaus.
Die oben dargelegten ingenieurtechnischen und betrieblichen Überlegungen zeigen, dass der motorisierte Abwickler ein anspruchsvolles Gerät ist, das eine sorgfältige Auswahl, Integration und Wartung erfordert. Für Produktionsleiter, die neue Geräte bewerten oder bestehende Linien aufrüsten, sollte der Fokus auf den spezifischen Materialeigenschaften und Produktionszielen liegen, anstatt auf allgemeinen Spezifikationen. SANSO bietet umfassende Dokumentation und technischen Support für seine Abwickler-Produktlinie und unterstützt Kunden bei der Konfiguration von Systemen, die mit ihren Betriebsanforderungen übereinstimmen. Für detaillierte Informationen zu Produktspezifikationen, Optionen für Regelungssysteme und Integrationsdienstleistungen wenden Sie sich bitte an unser Ingenieurteam mit Ihren Walzparameter und Produktionszielen.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
