
Manuelle Abwickelmaschine vs. Motorisiert: Ingenieurauswahl
2026-08-20
In der Metallverarbeitung, beim Rollformen und in der Produktion von elektrisch widerstandsgeschweißten (ERW) Rohren markiert das Abwickeln den anfänglichen mechanischen Kontaktpunkt mit Rohstahlcoils. Die gewählte Methode zum Halten, Erweitern und Abwickeln von gewickeltem Metall bestimmt die dimensionsstabilität, den Oberflächenschutz und die Genauigkeit der nachfolgenden Zuführung. Unter den Coil-Handhabungssystemen bleibt die manuelle Abwickelmaschine eine grundlegende, äußerst kosteneffiziente Lösung für Kleinserienproduktionen, spezialisierte Rohrmühlen und enge Werkstattflächen.
Im Gegensatz zu motorisierten Abwickelgeräten, die spezielle Getriebemotoren und Ultraschall-Schleifen-Sensoren verwenden, verlässt sich eine nicht motorisierte manuelle Abwickelmaschine auf mechanische Reibung und nachfolgende Zugkraft. Das Verständnis der mechanischen Mechanik, der thermischen Grenzen der Reibungsbremsung und der Protokolle zur Ausrichtung des Mandrels ist entscheidend für Werkstechniker, die darauf abzielen, Fehlerbilder wie Streifen-Teleskopierung, Kantenmarkierung und variable Rückenspannung zu beseitigen.
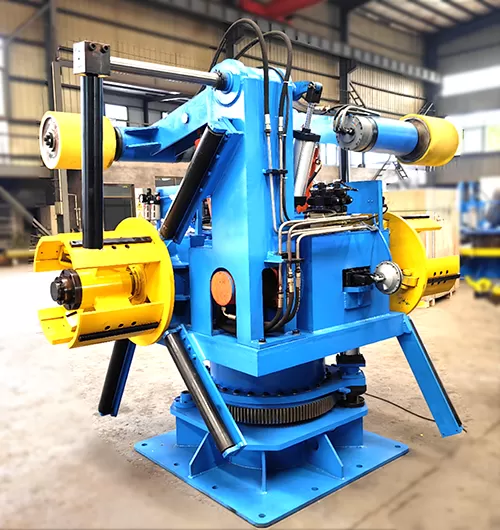
Entkopplungsmechanik: Manuelle Abwickelmaschine vs. Motorisierte Abwickelsysteme
Die Auswahl zwischen nicht motorisierten und motorisierten Coil-Handhabungsgeräten erfordert die Bewertung der mechanischen Eigenschaften des Materials, der Vorschubgeschwindigkeit und der Platzbeschränkungen auf der Werkstattfläche.
Kinematische Zugkraft vs. Angetriebene Rotation
Eine nicht motorisierte manuelle Abwickelmaschine besitzt keinen internen Antriebsmotor. Das Drehmoment wird extern durch die nachgelagerten Geräte—wie einen Richtapparat, Rollformer oder Zuführgerät—erzeugt, die den Metallstreifen ziehen. Um die Rotationsmasse zu kontrollieren und ein Überlaufen des Streifens bei schnellen Verzögerungen zu verhindern, nutzt die Abwickelmaschine eine einstellbare Reibungsbremse. Diese Anordnung minimiert die Platzanforderungen, indem sie die große Materialschlupfschleife eliminiert, die für motorbetriebene Systeme erforderlich ist.
Im Gegensatz dazu rotiert ein motorisierter Abwickler aktiv die Hauptspindel. Variabel einstellbare AC-Antriebe oder hydraulische Motoren reagieren auf die Eingaben des Sensorarms und halten kontinuierlich eine lose Materialschleife aufrecht. Motorisierte Abwicklerlinien sind besser geeignet für extrem dünne oder hochsensible Substrate, da die selbstgetriebene Rotation den direkten Zugstress auf den Streifen minimiert.
Materialbeschränkungen und Reibungsdynamik
Dickblech & Hochfestes Material: Ideal für nicht motorisierte manuelle Abwickler. Stärkere Materialien halten der Zugkraft, die erforderlich ist, um das schwere Mandrel zu drehen, leicht stand, ohne plastische Dehnung oder Querschnittsverjüngung zu erleiden.
Dünnblechmaterialien (< 0,5 mm): Dünnes Coil-Material, das gegen eine statische Reibungsbremse gezogen wird, birgt das Risiko von Kantenverzerrungen oder Dehnungen. In diesen Anwendungen ist motorisiertes Abwickeln vorzuziehen, es sei denn, das Drehmoment der Reibungsbremse wird präzise kontrolliert.
Oberflächensensibilität: Polierter Edelstahl, Aluminium oder vorlackiertes Metall kann unter übermäßiger Zugspannung Kratzspuren entwickeln, wenn der Mandrel-Rutsch nicht verwaltet wird.
Anatomische Übersicht der Komponenten der manuellen Abwickelmaschine
Eine schwere manuelle Abwickelmaschine, die von SANSO entwickelt wurde, besteht aus fünf kritischen strukturellen Unterbaugruppen, die dazu ausgelegt sind, dynamische Vibrationen zu absorbieren und freitragende Lasten zu tragen:
Stahlbasisrahmen: Hergestellt aus dickwandigen Boxprofilen oder I-Trägern mit vorgebohrten Ankerpunkten. Die Basismasse (typischerweise 300 kg bis 800 kg) sorgt für eine niedrigere Stabilität des Schwerpunkts, um Kippmomente während schneller Vorschubzyklen auszugleichen.
Segmentierte Expansionsmandrel: Aus hochfestem 40Cr Legierungsstahl mit induktionsgehärteten Segmentoberflächen (HRC 45–50) bearbeitet. Die Expansion wird mechanisch über ein manuelles Handrad oder einen schweren Wipphebel, der eine interne Keilspindel antreibt, betätigt. Die Standard-Expansionsbereiche decken Toleranzen für einen inneren Durchmesser (ID) von 380 mm bis 520 mm ab.
Verstellbare Reibungsbremsenbaugruppe: Nutzt schwere Bandbremsen oder Scheibenbremssysteme, die direkt auf die Hauptachse wirken. Die mechanische Reibungseinstellung ermöglicht es den Bedienern, das Zugmoment von 0 bis 600 Nm zu kalibrieren, um das Gewicht der Spule und die Prozessgeschwindigkeit anzupassen.
Halte-Rollenbaugruppe: Ein federbelasteter oder pneumatischer Arm, der eine Abwärtskraft auf den äußeren Durchmesser (OD) der Spule ausübt. Dies verhindert, dass die äußeren Wicklungen während des Bandabschneidens und des anfänglichen Einfädelns aufdrehen.
Laterale Spulenzentrierungsführungen: Verstellbare vertikale Seitenplatten oder mit Nylon beschichtete Führungsarme, die die Spule entlang ihrer Mittellinie fixieren und seitliche Schichtverschiebungen verhindern.
Ingenieurtechnische Größen- und Auswahlkriterien
Die Spezifizierung der richtigen manuellen Abwickelmaschine erfordert die Abstimmung der mechanischen Tragfähigkeit auf die operativen Schneid- und Walzformparameter.
| Parameter | Standardwertbereich | Ingenieurtechnische Auswahllogik |
|---|---|---|
| Spulengewichtskapazität | 500 kg – 2.000 kg | Berechnet basierend auf der maximalen Spulenlast; stellt sicher, dass die Wellenablenkung unter 0,05 mm/m bleibt. |
| Innerer Durchmesser der Spule (ID) | 380–450 mm / 450–520 mm | Der zusammengeklappte Durchmesser des Mandrels muss mindestens 15 mm kleiner sein als der ID der Spule für die Ladefreiheit. |
| Äußerer Durchmesser der Spule (OD) | 800 mm – 1.200 mm | Ein größerer OD erhöht die gesamte Rotationsmasse, was eine höhere Bremszugmomentfähigkeit erfordert. |
| Bandbreitenfähigkeit | 30 mm – 400 mm | Die Länge der Mandrelfläche muss der maximalen Bandbreite plus Seitenführungsfreiheit entsprechen oder diese übersteigen. |
| Maximale Abwickelgeschwindigkeit | 20 m/min – 50 m/min | Obere Grenze für die Wärmeableitung der Zugbremse ohne thermischen Abfall. Höhere Geschwindigkeiten erfordern motorisierte Ausrüstung. |
Betriebliche Fehlersuche: Korrektur von Abwickeldefektmustern
Felddaten, die in den Rohrmühlenoperationen gesammelt wurden, heben fünf hauptsächliche physische Ursachen für Linienstillstände und Produktabfälle während der manuellen Abwicklung hervor:
1. Spulen-Teleskopierung (seitliches Schichtenrutschen)
Ursache: Fehlanpassung zwischen der Mandrelachse und den nachgeschalteten Quetschwalzen oder unzureichendes anfängliches Expansionsmoment, das zu einem Rutschen der Spule auf den Mandrelsegmenten führt.
Lösung: Überprüfen Sie die Rechtwinkligkeit von Mandrel zu Linie mithilfe präziser optischer Ausrichtung oder Lasermessungen. Ziehen Sie das Expansionshandrad auf das spezifizierte mechanische Drehmoment (30–50 Nm). Aktivieren Sie die verstellbaren Seitenführungsrollen, die mit reibungsarmem UHMWPE beschichtet sind, um die Kanten der Spule zu halten.
2. Kantenverkrümmung und Gratbildung
Ursache: Metallband, das gegen metallische Seitenflansche oder fehlangepasste Eingangsführungen während der Abwicklung zieht.
Lösung: Installieren Sie Nylon- oder Verbundstoffkantenführungen mit einer seitlichen Spieltoleranz von 1,0 mm bis 1,5 mm pro Seite. Stellen Sie sicher, dass die Mandrel-Expansion konzentrisch bleibt, indem Sie die radiale Unwucht mit einem Messschieber überprüfen (akzeptable Unwucht < 0,5 mm).
3. Inkonsistente Rückenspannung und Banddurchhang
Ursache: Feste mechanische Bremsen können das Zugmoment nicht dynamisch anpassen, während der OD der Spule im Laufe der Zeit abnimmt. Da das erforderliche Drehmoment direkt mit dem abnehmenden Radius sinkt ($T = F \times r$), wird die für eine volle Spule eingestellte Reibung zu hoch auf einer fast leeren Nabe.
Lösung: Die Bediener sollten das Bremsenhandrad in geplanten Intervallen während langer Produktionsläufe manuell anpassen. Für eine striktere Prozesskontrolle sollte die Reibungsbaugruppe auf eine aufsteckbare pneumatische Scheibenbremse umgerüstet werden, die von einem mechanischen Tänzeroller moduliert wird.
4. Mandrel Wedge Seizure
Ursache: Feine Oxidschicht, Stahlstaub oder Mangel an Schmierung auf internen Gleitkeilflächen.
Lösung: Führen Sie wöchentliche Reinigungszyklen mit Lösungsmitteldegraßierern durch, gefolgt von Hochdruck-Molybdändisulfidfett, das auf Gleitkontaktgelenke aufgetragen wird. Schlagen Sie niemals direkt mit Stahlhämmern auf die Erweiterungssegmente.
5. Brake Liner Thermal Glazing
Ursache: Kontinuierliche starke Reibung, die Schnittstellentemperaturen erzeugt, die die thermische Bewertung von Standard-Bremsbelägen überschreiten, wodurch das Reibmaterial aushärtet und die Bremskraft verloren geht.
Lösung: Überprüfen Sie die Bremsbeläge alle 500 Betriebsstunden. Ersetzen Sie glasierten oder ölverschmutzten Beläge durch asbestfreie gewebte Reibmaterialien, die für hohe Temperaturstabilität ausgelegt sind.
Vergleichsanalyse: Manuelle, Hydraulische und Motorisierte Abwickler
Die Wahl der richtigen Geräteplattform erfordert ein Gleichgewicht zwischen Investitionskosten und Arbeitskosten sowie der Geschwindigkeit der Einrichtung.
| Betriebsattribut | Manuelle Decoiler-Maschine | Hydraulischer Uncoiler | Motorisierter Abwickler |
|---|---|---|---|
| Traglastbereich | 500 – 2.000 kg | 2.000 – 10.000 kg | 5.000 – 30.000 kg |
| Mandrel-Aktivierung | Manuelles Handrad / Hebel | Hydraulische Zylindererweiterung | Hydraulischer oder elektrischer Antrieb |
| Geschwindigkeitsfähigkeit | Bis zu 50 m/min | Bis zu 120 m/min | Bis zu 300 m/min |
| Wartungsaufwand | Sehr gering (nur mechanisch) | Mittel (Hydraulikpumpen/-ventile) | Hoch (Motoren, VFDs, Sensoren) |
| Kapitalinvestition | Niedrigste (1x Basislinie) | Moderat (4x–6x Basislinie) | Hoch (8x–12x Basislinie) |
Für Betriebe, die Spulen mit einem Gewicht von unter 2.000 kg und moderaten Geschwindigkeitsanforderungen verarbeiten, bietet eine manuelle Decoiler-Maschine die schnellste Kapitalrendite, minimale Wartungsstillstandszeiten und keine elektrischen Anschlussbeschränkungen.
Maximierung der Linieneffizienz mit SANSO Integrierten Systemen
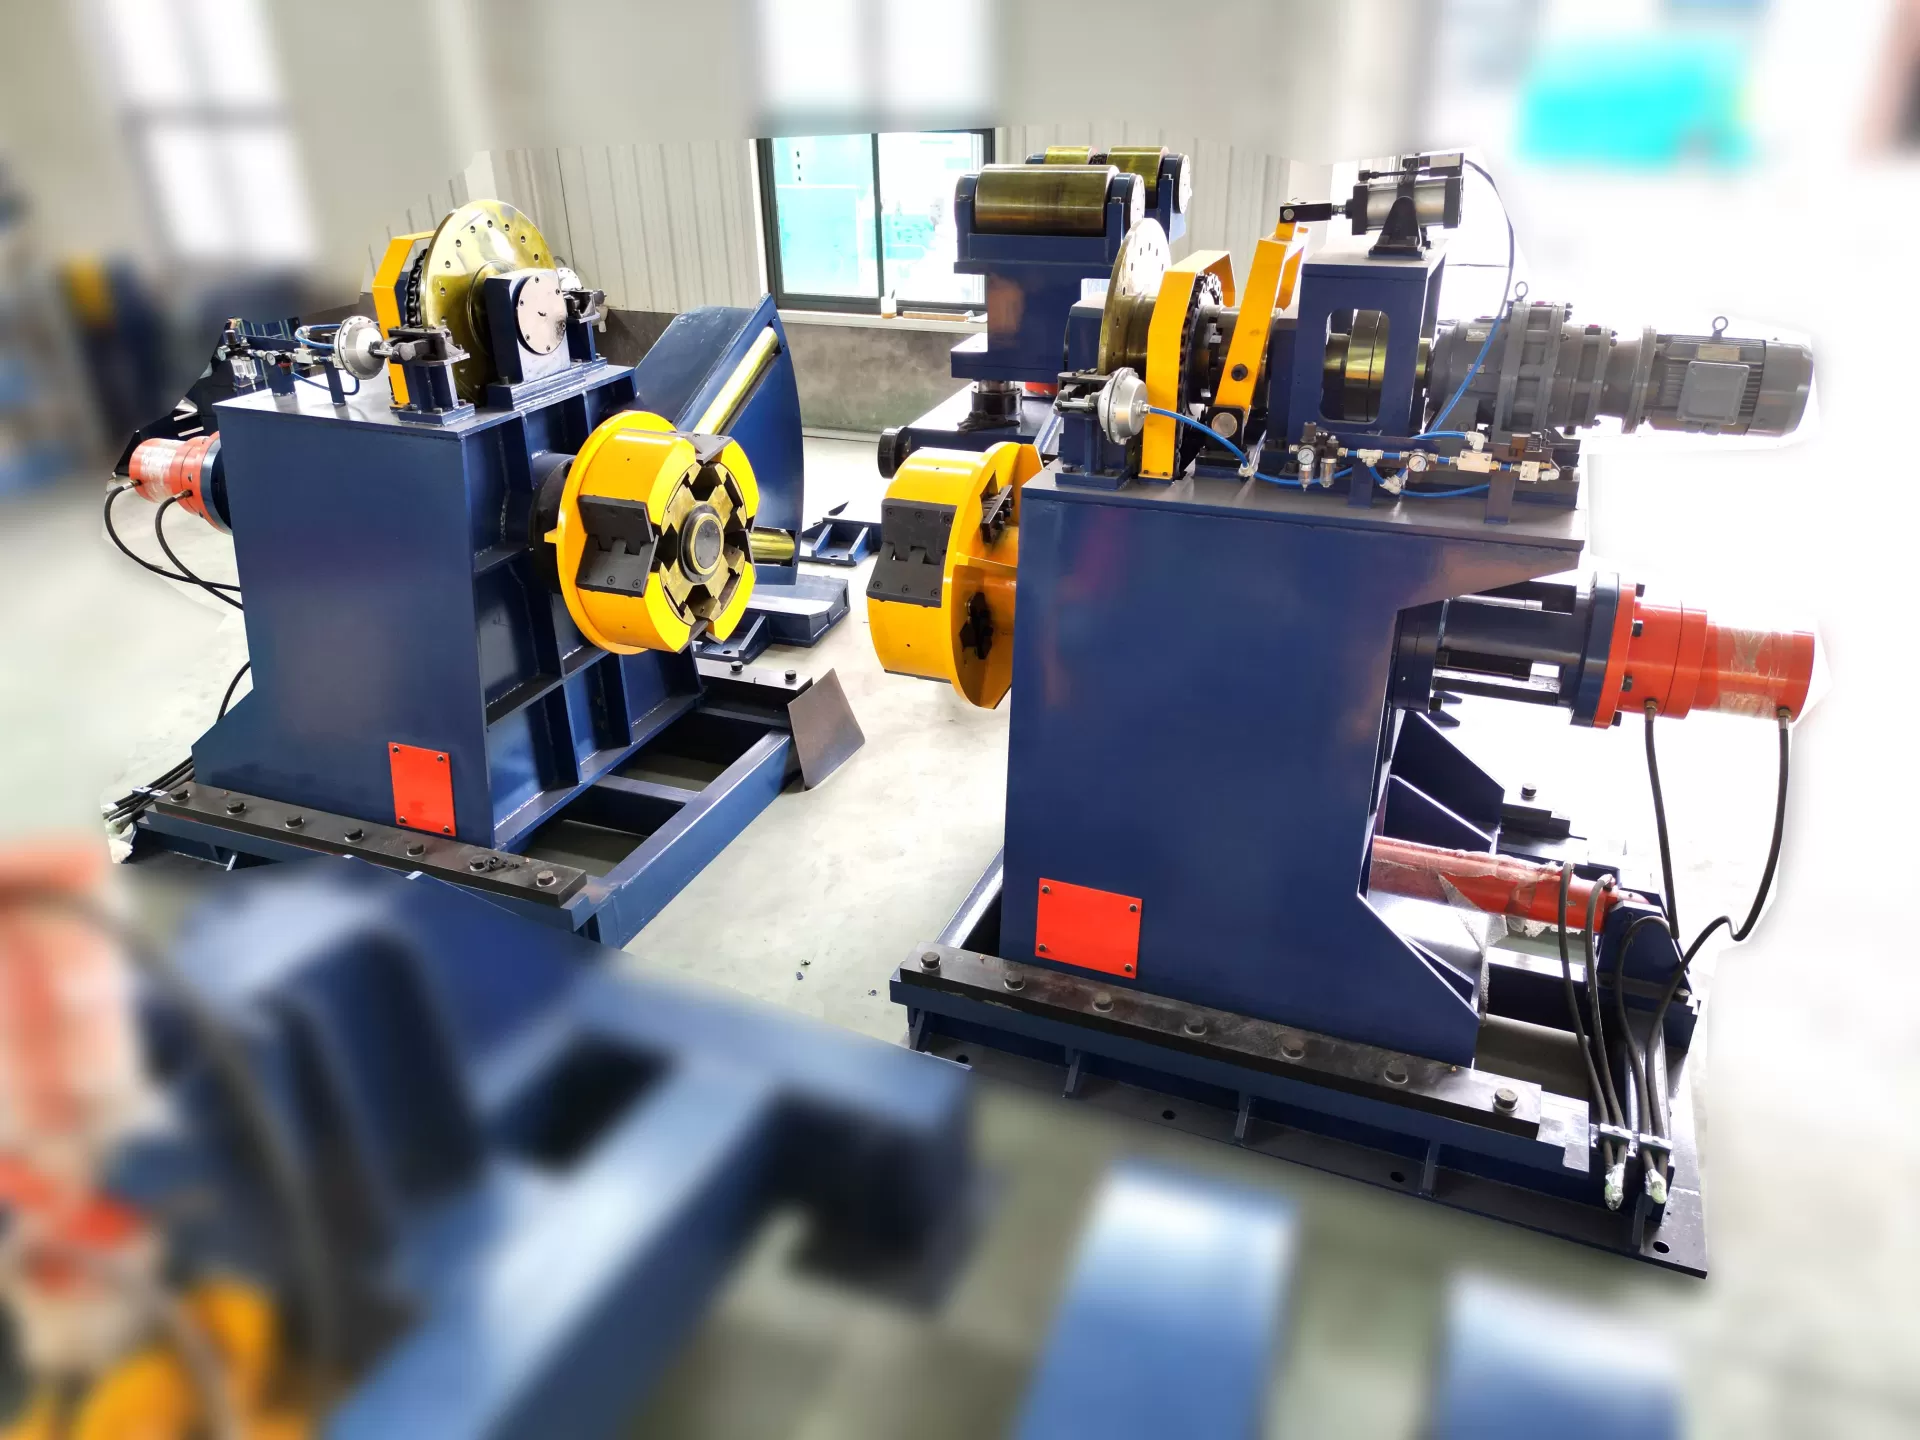
Ein eigenständiger, nicht betriebener Decoiler erreicht seine höchste betriebliche Nützlichkeit, wenn er mit kompatiblen Spulenverarbeitungszubehörteilen kombiniert wird. SANSO stellt konzipierte Entrollstationen her, die für eine schnelle Integration in Rohrmühlen und Rollformrahmen ausgelegt sind:
Integrale Pinch-Leveler: Fünf-Rollen-Einlauf-Glätter, die unmittelbar stromabwärts des Mandrel-Streifenkopfes positioniert sind, um die Spulenform vor dem Eintritt in die Formungspassagen zu eliminieren.
Hydraulische Ladearme: Schwenkarme, die an manuellen Basen montiert sind, die 2-Tonnen-Spulen vom Boden bis zur Mandrel-Mittellinie anheben und die vollständige Abhängigkeit von Überkopfkranen oder Gabelstaplern während der Ladezyklen beseitigen.
Schweißstationen: Kompakte Endscheren- und Verbindungstische, die ein schnelles Stumpfschweißen von alten Spulenenden an neuen Streifenköpfen ermöglichen und die Nachfädelzeit der Linie minimieren.
Häufig gestellte Fragen
Was ist die sichere Traglastgrenze für eine manuelle Decoiler-Maschine?
Standarddesigns für manuelle Decoiler bewältigen problemlos Traglasten von bis zu 2.000 kg. Das Überschreiten von 2.000 kg erhöht den Aufwand für die manuelle Handrad Erweiterung und birgt das Risiko einer elastischen Biegung der auskragenden Hauptwelle. Für Lasten über 2.000 kg werden kraftunterstützte hydraulische Erweiterungs-Uncoiler empfohlen.
Wie wird das Bremsmoment korrekt an einem manuellen Abwickler kalibriert?
Eine anfängliche Basisformel zur Einstellung des Bremszugs ist: Bremsmoment (Nm) = Coil-Masse (kg) × 0,1. Zum Beispiel benötigt eine 1.000 kg Coil typischerweise eine anfängliche Einstellung von etwa 100 Nm. Feinjustieren Sie dies während des Niedriggeschwindigkeits-Threadings, damit der Materialstreifen ein leicht straffes Profil beibehält, ohne auf den Werkstattboden zu hängen oder von nachfolgenden Walzen abzuheben.
Kann ein manueller Abwickler auf pneumatische Spannungsregelung aufgerüstet werden?
Ja. Nicht angetriebene manuelle Abwickler können mit einem pneumatischen Scheibenbremskit nachgerüstet werden, das von einem inline-proportionalen Regler und Dancer-Arm-Rückmeldung gesteuert wird. Diese Modifikation reduziert automatisch den Bremsdruck, während der Außendurchmesser der Coil während der Produktion abnimmt.
Welcher Wartungsplan ist erforderlich, um die Lebensdauer des langen Mandrels zu verlängern?
Reinigen und fetten Sie die internen Expansionsgewinde und Gleitschieber wöchentlich mit Hochdruck-Molybdändumdisulfidfett. Überprüfen Sie die Dicke der Bremsbeläge jeden Monat; Beläge, die über 2,0 mm abgenutzt sind, sollten sofort ausgetauscht werden, um Schäden an der Eisenoberfläche der Bremsstrommel zu vermeiden.
Wie vermeiden Bediener, empfindliche Materialstreifen an einem manuellen Gerät zu beschädigen?
Verwenden Sie mit Polyurethan beschichtete oder gummigeschützte Mandrel-Segmente, um interne Coil-Kratzer zu verhindern. Stellen Sie sicher, dass das Bremsmoment auf die minimale Kraft eingestellt ist, die erforderlich ist, um das Gleiten zu stoppen, um die Zugreibung auf der abrollenden Materialschicht zu minimieren.
Optimieren Sie Ihre Linienproduktivität mit SANSO Engineering-Lösungen
Egal, ob Sie eine bestehende Rohrmühlenlinie aufrüsten oder eine moderne Kurzlauf-Rollformoperation einrichten, die Auswahl robuster, präzise ausgerichteter Coil-Handhabungsgeräte ist entscheidend, um die Betriebszeit und den Materialertrag zu maximieren. SANSO entwirft und fertigt robuste, langlebige manuelle Abwickler-Maschinenkonfigurationen, die auf Ihre spezifischen Materialstreifenbreiten-, Innendurchmesser- und Werksanforderungen zugeschnitten sind.
Sind Sie bereit, Ihre Produktionseffizienz zu steigern? Kontaktieren Sie das B2B Ingenieurteam von SANSO noch heute, um detaillierte technische Datenblätter, CAD-Linienlayouts und wettbewerbsfähige Angebote direkt vom Werk für Ihr nächstes Projekt zu erhalten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
