
Startseite > Blogs > Ingenieurprinzipien von Schwerlast-Hydraulik-Abwickelsystemen in Rohrwerk-Anwendungen
Ingenieurprinzipien von Schwerlast-Hydraulik-Abwickelsystemen in Rohrwerk-Anwendungen
2026-08-20
Die Produktion von hochfrequenzgeschweißten Rohren und die kontinuierliche Rollformung basieren auf einer kontrollierten Materialabgabe im Eingangsbereich. Hochfeste Stahlspulen weisen während des Abwickelns eine erhebliche physikalische Masse und mechanisches Rückfedern auf. Unsachgemäßes Abwickeln des Bandes führt zu Materialgleiten, Oberflächenabrieb, Linienfehlanpassung und ungeplanten Ausfallzeiten. Die Auswahl geeigneter Eingabegeräte stellt sicher, dass die Bandzufuhr mit den Verarbeitungs Geschwindigkeiten im Nachgang übereinstimmt und gleichzeitig die strukturellen Maschinen vor Ermüdungsversagen schützt.
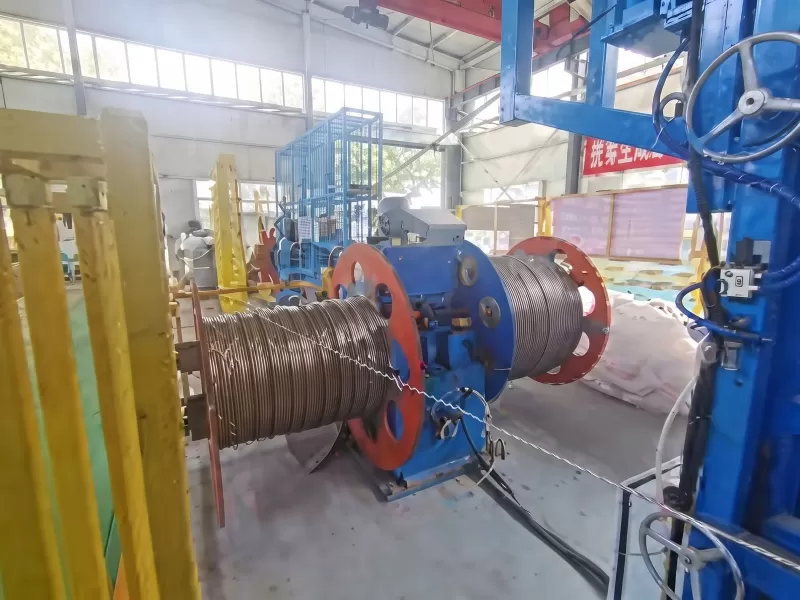
Die kontinuierliche Zufuhr von Bandmetall in den Formungsbereich beginnt an der Abwickelstation. Ein robuster hydraulischer Abwickler dient als primäre tragende Einheit, sichert den Spulenkern intern und hält während des Abwickelns eine kalibrierte Rückenspannung aufrecht. Geräte, die von SANSO hergestellt werden, sind so konstruiert, dass sie schweren dynamischen Lastbedingungen standhalten, die durch dickwandige warmgewalzte Stähle und hochfeste Legierungswickel erzeugt werden.

Mandrel-Architektur und hydraulische Expansionsmechanismen
Die zentrale Wellenbaugruppe bewältigt sowohl Drehmoment als auch Kragarmlastmomente. Standardmechanische Abwickler, die auf manuelle Schraubenerweiterung angewiesen sind, haben oft Probleme mit internem Gleiten, wenn stark gebremst oder hohe Linientension angewendet wird. Die hydraulische Expansion löst dies, indem sie kontinuierliche Flüssigkeitskraft nutzt, um interne Keilmechanismen zu betreiben, die die Expansionssegmente fest gegen den Innendurchmesser der Spule drücken.
Im Gegensatz zu manuellen mechanischen Abwicklern wendet ein robuster hydraulischer Abwickler gleichmäßige radiale Kräfte über die Bohrung durch spezielle Flüssigkeitsaktuatoren an. Die interne Expansionsstruktur verwendet normalerweise eine Anordnung mit vier Segmenten oder eine robuste Verbindungsanordnung. Ein doppelt wirkender hydraulischer Zylinder, der an der Rückseite der Hauptspindel montiert ist, betätigt eine zentrale Zugstange. Diese Stange zieht gleitende Keile horizontal und wandelt die lineare Zylinderkraft in radialen Druck nach außen über die Expansionsblätter um.
Innendurchmesseranpassung: Standard-Spulen mit schwerem Material haben interne Bohrungsgrößen von 508 mm (20 Zoll) oder 610 mm (24 Zoll). Spezialisierte schwere Mandrells verwenden abnehmbare Verlängerungsschuhe oder erweiterte hydraulische Hubfähigkeiten, um Bohrungsdurchmesser von bis zu 760 mm zu klemmen, ohne die Konzentrizität zu beeinträchtigen.
Gleichmäßiger Klemmdruck: Regulierte hydraulische Flüssigkeitsverteilung sorgt für gleichmäßigen Druck nach außen über die gesamte Breite des inneren Wickels. Dies beseitigt hohe lokale Spannungen, die dünnwandige Wickel verformen, während ausreichend Klemmreibung bereitgestellt wird, um ein Gleiten des inneren Wickels beim Abwickeln von 12 mm dickem hochfestem Stahlband zu verhindern.
Kragarmlastverteilung: Die Hauptspindel hält schweren Biegebeanspruchungen stand, wenn sie Spulen mit Gewichten von bis zu 30 metrischen Tonnen unterstützt. Hochfeste Legierungsstahl-Schmiedeteile, wie 42CrMo, unterliegen einer Wärmebehandlung, Spannungsfreigabe und Präzisionsschleifen, um dynamische Lastverschiebungen zu bewältigen. Die Spindel rotiert innerhalb von doppelten sphärischen Rollenlagern, die in hochfesten Gussstahlfundamenten untergebracht sind, und absorbiert sowohl radiale Lasten als auch axiale Druckkräfte.
Bandspannungsregelung und Hilfsbediengeräte
Die Geschwindigkeit der Linienausgabe muss reibungslos auf die Anforderungen der nachgelagerten Verarbeitung reagieren, wie z.B. das Füllen von Akkumulatoren oder die direkte Aufnahme in die Walzstraße. Wenn die Linie unerwartet stoppt, kann die hohe Rotationsinertia dazu führen, dass die Spule überreist, was zu lockeren Wicklungen und Oberflächenkratzern führt.
Die Integration aktiver mechanischer und hydraulischer Hilfsgeräte auf dem Hauptrahmen sorgt für eine enge Wickelgeometrie während des gesamten Abwickelzyklus.
Halte- und Dämpferarm-Baugruppen
Das Schneiden von äußeren Stahlverpackungsbändern an hochfesten Stahlcoils kann erhebliche Rückfederungsenergie freisetzen. Ein robuster oberer Haltearm, der von einem doppelt wirkenden Hydraulikzylinder angetrieben wird, drückt eine breite Polyurethanrolle gegen die äußere Wicklung. Der hochfriktionale Roller hält die äußeren Coil-Schichten während der Bandentfernung zurück und führt die Vorderkante sanft in die Öffnung der Abziehklinge, ohne dass der Bediener eingreifen muss.
Proportionale Rückspannung-Bremse
Eine kontinuierliche Bahntension zwischen der Abwickelstation und dem Eingangsleveler ist erforderlich, um ein Durchhängen und Abdriften des Streifens zu vermeiden. An der Rückseite der Hauptachse installierte Scheibenbremsen bieten eine dynamische Drehmomentregelung. Wenn der Coil-Durchmesser während der Verarbeitung abnimmt, senken proportionale hydraulische oder pneumatische Regelventile allmählich das Bremsmoment, um die Bahntension von vollem Coil bis zur Welle konstant zu halten.
Automatisierte Coil-Ladeintegration
Die manuelle Ausrichtung von mehrtonnigen Coils mit Hilfe von Oberkranen erhöht die Umrüstzeit und schafft mechanische Schockgefahren. Um die Zykluszeit zwischen Coil-Wechseln zu reduzieren, arbeitet ein hydraulischer Abwickler in Verbindung mit einem motorisierten Coil-Ladewagen. Der Wagen verfügt über einen hydraulischen V-Nest-Hubmechanismus, der den Coil auf die genaue Spindelmittelelevation anhebt. Antriebsmotoren bewegen dann den Wagen horizontal und schieben den Coil direkt auf die erweiterte Mandrel. Integrierte Streifenverarbeitungslinien von SANSO nutzen synchronisierte hydraulische Systeme des Coil-Wagens, um den Coil-Wechsel in weniger als drei Minuten abzuschließen.
Strukturelle Verfolgung und Basis-Ausrichtungsmechanik
Winkel- oder lineare Fehlstellungen zwischen dem abwickelnden Streifen und der Milleneingangs-Mittelachse führen zu Randwellenfehlern, seitlichem Verschleiß an Formwalzen und unregelmäßiger Schweißnahtausrichtung. Moderne, robuste Abwickelsysteme beheben Linienabweichungen durch automatisches seitliches Verschieben der Unterbasis.
Die hydraulische Abwicklerbaugruppe wird auf präzisionsbearbeiteten Linearführungen oder schweren Schwalbenschwanzschienen montiert, die im Fußbodenfundament verankert sind. Hydraulikzylinder, die im unteren Rahmen angeordnet sind, bewegen die Hauptbaugruppe seitlich bis zu ±100 mm relativ zum Fußbodenfundament. Kontaktlose Ultraschall- oder optische Kantenerkennungssensoren, die am Eingang des Glättgeräts montiert sind, registrieren das Abdriften des Streifens und übertragen proportionale Signale an die hydraulische Steuerungseinheit für das seitliche Verschieben. Das System passt kontinuierlich die Basisposition an und hält die Streifenmitte mit der Formachse ausgerichtet.
Beim Umgang mit schwerem Plattenmaterial (Dicke über 10 mm) erstreckt sich eine hydraulische Abziehklinge in den Coil-Winkel, um die Vorderkante anzuheben, während eine hydraulische Halterolle nach unten Druck ausübt, um die Endkrümmung abzuflachen, bevor das Material die Quetschrollen erreicht.
Ingenieur-Auswahlparameter für schwere Linien
Die Spezifizierung von Verarbeitungsausrüstung erfordert eine sorgfältige Analyse der Materialanforderungen, Coil-Dimensionen und mechanischen Arbeitszyklen.
Materialfestigkeitsanforderungen: Die Verarbeitung von hochfesten Baustählen erfordert eine erhöhte Mandrel-Ausdehnkraft, eine höhere Kapazität des Haltearmzylinders und schwere Bremsreibmaterialien, um die Materialelastizität zu bewältigen.
Coil-Masse und Dimensionierungsbereiche: Spindeldurchmesser, Lagerabstand und Dicke der Grundplatte müssen gemäß dem maximalen Coil-Gewicht (z.B. 10t, 15t, 20t, 30t) und der maximalen Streifenbreite ausgelegt werden.
Liniengeschwindigkeit und Beschleunigung: Hochgeschwindigkeitsrohrleitungen, die über 60 Meter pro Minute betrieben werden, erfordern dynamisch ausgewogene Spindelbaugruppen und aktive ölgekühlte Bremssysteme, um die Wärmeentwicklung während häufiger Start-Stopp-Zyklen zu bewältigen.
Hydrauliksystemdimensionierung: Der Systemdruck (typischerweise beträgt er zwischen 12 MPa und 18 MPa) und die Flüssigkeitsdurchflussraten müssen die gleichzeitige Ausführung von Expansion, Seitenverschiebung und Snubber-Rollensteuerung ohne Druckabfälle unterstützen.
Wartung von Hydraulikflüssigkeiten und Zuverlässigkeit von Komponenten
Ein nachhaltiger industrieller Einsatz erfordert eine systematische Wartung von Flüssigkeitsantriebseinheiten und mechanischen Verschleißschnittstellen. Kontaminierte Hydraulikflüssigkeit beschleunigt die Erosion der Ventilsitze und schädigt die Zylinderkolbendichtungen, was zu Druckverlust in internen Expansionskreisen führt.
Hydraulikölfiltrationssysteme müssen die Ölreinheit nach ISO 4406 Standard 16/14/11 aufrechterhalten. Regelmäßige Ölanalysen überwachen die Feuchtigkeitsansammlung, die Partikelansammlung und den Verlust der Flüssigkeitsviskosität. Schmierprotokolle für die gleitenden Oberflächen des Innenmandrels erfordern Hochdruck-Molybdändisulfidfett, um ein Verkleben auf gehärteten Legierungsverschleißplatten unter hohem radialen Expansionsdruck zu verhindern. Tägliche Sichtprüfungen der Hauptspindeldichtungen verhindern, dass Flüssigkeitskontaminationen die Bremsflächen oder Lagerstellen erreichen.
Häufig gestellte Fragen
Was ist der primäre operationale Unterschied zwischen einem Einzelmandrel- und einem Doppelmandrel-Hydraulikentroller?
Einzelmandrel-Einheiten verfügen über eine einzige Hauptspindel und einen Auslegerrahmen, was sie für breite, schwere Stahlcoils geeignet macht, bei denen eine hohe strukturelle Steifigkeit erforderlich ist. Doppelmandrel-Einheiten verfügen über zwei gegenüberliegende Spindelköpfe, die auf einem rotierenden Boden oder einem gleitenden Rahmen montiert sind, sodass ein Bediener eine neue Spule auf einer Seite laden kann, während die andere Seite die betriebsbereite Walzlinie speist, wodurch die Umrüstzeit minimiert wird.
Wie verhindert hydraulische Expansion das interne Spulenrutschen während des Bremsens?
Hydraulische Expansion verwendet Hochdruckzylinder, um interne gleitende Keile gegen schwere Expansionsblätter zu drücken. Dieser mechanische Vorteil erzeugt hohe radiale Kräfte über das Spulenbohrloch, wodurch ein ausreichendes Reibungsmoment erzeugt wird, um die Bewegung der internen Spulenwicklung während schneller Verzögerung oder hoher Rückspannung zu verhindern.
Welche Mechanismen verhindern den Druckabfall im Zylinder in einem schwerlastfähigen hydraulischen Entroller-Setup während Stromunterbrechungen?
Expansionskreise enthalten pilotgesteuerte Rückschlagventile oder Hydraulikakkumulatoren, die direkt am Zylinderverteilersystem montiert sind. Diese Sicherheitsventile sperren die Flüssigkeit im Zylinderraum, wenn der Hauptdruck der Hydraulik abfällt, und halten die positive Klemmkraft auf dem Spulenbohrloch aufrecht, bis die Systemleistung wiederhergestellt ist.
Warum ist automatische Seitenverschiebung wichtig für die Produktion von hochfrequent geschweißten Rohren?
Automatische Seitenverschiebung kompensiert für Wölbung und Teleskopierung innerhalb der Hauptspulen. Durch das präzise Zentrieren des Bandes beim Eintreten in die Formwalzen verhindert die Seitenverschiebung ungleichmäßige Kantenverformungen, reduziert den Kantenbeschnittabfall und sorgt für eine konstante Bandausrichtung am Punkt des Hochfrequenzschweißens.
Wie oft sollten die Gleitverschleißplatten des Mandrels geschmiert werden?
In Produktionsumgebungen mit hohem Tonnage sollten die gleitenden Keile und Verschleißplatten des Mandrels alle 40 bis 50 Betriebsstunden mit schwerlastfähigem Hochdruckfett, das Molybdändisulfid enthält, geschmiert werden. Regelmäßige Schmierung reduziert die Reibung, verhindert Oberflächenverkleben und sorgt für eine gleichmäßige Expansionskraft über alle Segmente.
Ingenieurvorschläge und Anfrageleitfaden
Die Auswahl präziser Maschinen zur Handhabung von Coils erfordert die Abstimmung der strukturellen Bewertungen der Ausrüstung mit der spezifischen Materialstreckgrenze, den Gewichtsbeschränkungen der Coils und den Einlaufgeschwindigkeiten der Walzwerke. SANSO entwirft robuste Maschinen zum Abwickeln und zur Vorbereitung von Streifen, die auf die genauen Anlagkonfigurationen und Einsatzzyklen zugeschnitten sind. Für ingenieurtechnische Bewertungen, maßgeschneiderte Konstruktionszeichnungen oder detaillierte Budgetvorschläge senden Sie Ihre Linienparameter und Produktionsanforderungen an info@sansohftubemill.com, um direkt mit unserem Ingenieurteam zu konsultieren.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
