
Accueil > Blogs > Principes d'ingénierie des systèmes de déroulage hydraulique pour applications de laminoirs à tubes
Principes d'ingénierie des systèmes de déroulage hydraulique pour applications de laminoirs à tubes
2026-08-20
La production de tuyaux soudés à haute fréquence et le formage continu en rouleaux reposent sur un approvisionnement contrôlé en matériau à la section d'entrée. Les bobines d'acier à haute résistance présentent une masse physique significative et un retour mécanique lors du décoilage. Un déroulement incorrect de la bande entraîne un glissement du matériau, une abrasion de surface, un désalignement de la ligne et un temps d'arrêt non planifié. Le choix d'un équipement d'entrée approprié garantit que l'alimentation de la bande correspond aux vitesses de traitement en aval tout en protégeant la machinerie structurelle de la fatigue.
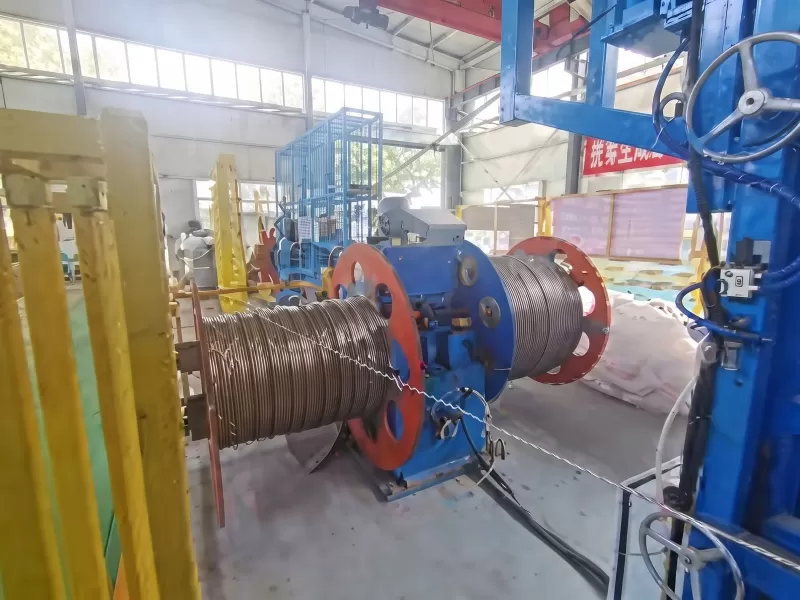
L'approvisionnement continu en bande métallique dans la section de formage commence à la station de décoilage. Un dérouleur hydraulique robuste sert d'unité principale porteuse de charge, sécurisant le noyau de la bobine en interne tout en maintenant une tension de retour calibrée pendant le décoilage. L'équipement fabriqué par SANSO est conçu pour résister à des conditions de charge dynamique sévères générées par des bobines en acier à paroi épaisse et des alliages à haut rendement.

Architecture de Mandrin et Mécanismes d'Expansion Hydraulique
L'assemblage de l'arbre central gère à la fois le couple de rotation et les moments de charge en porte-à-faux. Les dérouleurs mécaniques standards qui s'appuient sur une expansion manuelle par vis ont souvent des difficultés avec le glissement interne lorsque des freins lourds ou une forte tension de ligne sont appliqués. L'expansion hydraulique résout ce problème en utilisant une force de fluide continue pour entraîner des mécanismes de coin internes, forçant les segments d'expansion fermement contre le diamètre intérieur de la bobine.
Contrairement aux dérouleurs mécaniques manuels, un dérouleur hydraulique robuste applique des forces radiales uniformes à travers le trou grâce à des actionneurs de fluide dédiés. La structure d'expansion interne utilise généralement un agencement de glissière à coin à quatre segments ou une configuration de liaison robuste. Un cylindre hydraulique à double effet monté à l'arrière de la broche principale actionne une tige de traction centrale. Cette tige tire des coins glissants horizontalement, convertissant la force linéaire du cylindre en poussée radiale vers l'extérieur à travers les feuilles d'expansion.
Accommodation du Diamètre Intérieur : Les bobines standard à épaisseur lourde présentent des tailles de trou internes de 508 mm (20 pouces) ou 610 mm (24 pouces). Des mandrins lourds spécialisés utilisent des chaussures d'extension amovibles ou des capacités de course hydraulique étendues pour serrer des diamètres de trou allant jusqu'à 760 mm sans compromettre la concentricité.
Pression de Serrage Uniforme : La distribution de fluide hydraulique régulée garantit une pression extérieure égale sur toute la largeur de l'enroulement intérieur. Cela élimine les contraintes localisées élevées qui déforment les bobines à paroi fine tout en fournissant une friction de serrage suffisante pour empêcher le glissement de l'enroulement intérieur lors du décoilage de bande d'acier à haut rendement de 12 mm d'épaisseur.
Distribution de Charge en Porte-à-Faux : La broche principale subit un stress de flexion sévère lorsqu'elle supporte des poids de bobine allant jusqu'à 30 tonnes métriques. Les forgés en acier allié à haute résistance, tels que 42CrMo, subissent un traitement thermique, un soulagement de contrainte et un meulage de précision pour gérer les variations de charge dynamique. La broche tourne à l'intérieur de doubles roulements à rouleaux sphériques logés dans des socles en acier coulé à haute résistance, absorbant à la fois les charges radiales et la poussée axiale.
Contrôle de Tension de Bande et Unités de Manipulation Auxiliaires
La vitesse de déroulement de la ligne doit répondre en douceur aux exigences du traitement en aval, telles que le remplissage de l'accumulateur ou l'entrée directe du laminoir. Lorsque la ligne s'arrête de manière inattendue, une haute inertie de rotation peut provoquer un surdéplacement de la bobine, générant des enroulements lâches et des rayures de surface.
L'intégration de dispositifs auxiliaires mécaniques et hydrauliques actifs sur le cadre principal maintient une géométrie d'enroulement serrée tout au long du cycle de déroulage.
Assemblages de bras de maintien et de snubber
Couper les sangles d'emballage en acier extérieur sur des bobines en acier à haut rendement peut libérer une énergie de retour de ressort sévère. Un bras de maintien supérieur robuste, alimenté par un cylindre hydraulique à double effet, presse un large rouleau en polyuréthane contre l'enveloppe extérieure. Le rouleau à haute friction retient les couches extérieures de la bobine pendant le retrait de la sangle et guide le bord avant en douceur dans la gorge de la lame de pelage sans intervention de l'opérateur.
Freinage proportionnel à contre-tension
Une tension continue du film entre la station de dévidage et le niveleur d'entrée est nécessaire pour éviter l'affaissement de la bande et le dérive de suivi. Des freins à disque à étrier installés à l'arrière de l'arbre principal fournissent un contrôle dynamique du couple. À mesure que le diamètre de la bobine diminue pendant le traitement, des vannes de contrôle hydrauliques ou pneumatiques proportionnelles abaissent progressivement le couple de frein pour maintenir une tension de film constante de la bobine pleine au noyau.
Intégration de chargement de bobines automatisées
L'alignement manuel de bobines de plusieurs tonnes à l'aide de grues aériennes augmente le temps de changement et crée des risques de choc mécanique. Pour réduire le temps de cycle entre les changements de bobines, un dérouleur hydraulique fonctionne en conjonction avec une voiture de chargement de bobines motorisée. La voiture dispose d'un mécanisme de levage en V hydraulique qui élève la bobine à la hauteur exacte du centre de l'arbre. Les moteurs de traction font ensuite traverser la voiture horizontalement, glissant la bobine directement sur le mandrin élargi. Les lignes de traitement de bandes intégrées de SANSO exploitent les hydraulique synchronisées de la voiture de bobine pour compléter le changement de bobine en moins de trois minutes.
Mécanismes de suivi structurel et d'alignement de base
Un désalignement angulaire ou linéaire entre la bande de déroulage et la ligne centrale d'entrée du laminoir introduit des défauts de vagues sur les bords, une usure latérale sur les rouleaux de formage et un alignement irrégulier des coutures de soudure. Les systèmes de déroulage modernes et robustes résolvent la dérive de ligne grâce à un décalage latéral automatisé de sous-base.
L'assemblage du dérouleur hydraulique se monte sur des guides linéaires usinés de précision ou des glissières à queue d'aronde lourdes ancrées au fondement du sol. Des cylindres hydrauliques situés dans le cadre inférieur déplacent l'assemblage principal latéralement jusqu'à ±100 mm par rapport au fondement du sol. Des capteurs de détection de bord ultrasoniques ou optiques sans contact montés à l'entrée du redresseur enregistrent la dérive de la bande et transmettent des signaux proportionnels à l'unité de contrôle hydraulique de décalage latéral. Le système ajuste continuellement la position de la base, maintenant le centre de la bande aligné avec l'axe de formage.
Lors de la manipulation de plaques de forte épaisseur (épaisseur dépassant 10 mm), une lame de pelage hydraulique s'étend dans le coin de la bobine pour soulever le bord avant, tandis qu'un rouleau de maintien hydraulique applique une force vers le bas pour aplatir la courbure de l'extrémité avant que le matériau n'atteigne les rouleaux de pincement.
Paramètres de sélection d'ingénierie pour des lignes robustes
La spécification de l'équipement de traitement nécessite une analyse minutieuse des spécifications des matériaux, des dimensions des bobines et des cycles de service mécaniques.
Spécifications de résistance des matériaux : Le traitement des aciers structurels à haut rendement nécessite une force d'expansion du mandrin accrue, une capacité de cylindre de bras de maintien plus élevée et des matériaux de friction de frein robustes pour gérer la résilience des matériaux.
Masse de la bobine et plages dimensionnelles : Le diamètre de l'arbre, l'écartement des roulements et l'épaisseur de la plaque de base doivent être conçus en fonction du poids maximum de la bobine (par exemple, 10t, 15t, 20t, 30t) et de la largeur maximale de la bande.
Vitesse de ligne et accélération : Les lignes de tuyaux à grande vitesse fonctionnant au-dessus de 60 mètres par minute nécessitent des assemblages d'arbre dynamiquement équilibrés et des systèmes de freinage à huile active pour gérer la génération de chaleur pendant les cycles fréquents de démarrage et d'arrêt.
Dimensionnement du système hydraulique : La pression du système (fonctionnant généralement entre 12 MPa et 18 MPa) et les débits de fluide doivent supporter l'exécution simultanée de l'expansion, du décalage latéral et du contrôle du roulis du snubber sans chutes de pression.
Entretien des fluides hydrauliques et fiabilité des composants
Un service industriel soutenu exige un entretien systématique des unités de puissance hydraulique et des interfaces d'usure mécanique. Un fluide hydraulique contaminé accélère l'érosion des sièges de soupape et endommage les joints de piston des cylindres, entraînant une perte de pression dans les circuits d'expansion internes.
Les systèmes de filtration d'huile hydraulique doivent maintenir la propreté de l'huile selon la norme ISO 4406 16/14/11. Une analyse régulière de l'huile surveille l'accumulation d'humidité, l'accumulation de particules et la perte de viscosité du fluide. Les protocoles de lubrification pour les surfaces de glissement de mandrel internes nécessitent de la graisse au disulfure de molybdène haute pression pour prévenir le grippage sur les plaques d'usure en alliage durci sous une forte force d'expansion radiale. Des vérifications visuelles quotidiennes des joints de broche principaux empêchent la contamination du fluide d'atteindre les surfaces de frein ou les roulements de support.
Questions Fréquemment Posées
Quelle est la principale différence opérationnelle entre un dérouleur hydraulique à mandrel simple et un dérouleur à mandrel double ?
Les unités à mandrel simple disposent d'une seule broche principale et d'un cadre en porte-à-faux, ce qui les rend adaptées aux bobines d'acier larges et lourdes où une rigidité structurelle élevée est requise. Les unités à mandrel double présentent deux têtes de broche opposées montées sur une base rotative ou un cadre coulissant, permettant à un opérateur de charger une nouvelle bobine d'un côté pendant que l'autre côté alimente la ligne de laminoir en fonctionnement, minimisant le temps de changement de ligne.
Comment l'expansion hydraulique empêche-t-elle le glissement interne de la bobine pendant le freinage ?
L'expansion hydraulique utilise des cylindres haute pression pour forcer des coins glissants internes contre des feuilles d'expansion lourdes. Cet avantage mécanique génère de fortes forces radiales à travers le diamètre de la bobine, produisant un couple de friction suffisant pour empêcher le mouvement de l'enroulement interne de la bobine pendant une décélération rapide ou des conditions de forte tension arrière.
Quels mécanismes empêchent la chute de pression dans un dérouleur hydraulique lourd pendant les interruptions de courant ?
Les circuits d'expansion intègrent des soupapes de retenue pilotées ou des accumulateurs hydrauliques montés directement sur le collecteur de cylindres. Ces soupapes de sécurité verrouillent le fluide à l'intérieur de la chambre du cylindre si la pression hydraulique principale chute, maintenant une force de serrage positive sur le diamètre de la bobine jusqu'à ce que l'alimentation du système soit rétablie.
Pourquoi le décalage latéral automatique est-il important pour la production de tuyaux soudés à haute fréquence ?
Le décalage latéral automatique compense le fléchissement et le télescopage au sein des bobines maîtresses. En maintenant la bande précisément centrée lorsqu'elle entre dans les rouleaux de formage, le décalage latéral empêche la déformation inégale des bords, réduit les déchets de coupe des bords et assure un alignement cohérent de la bande au point de soudage à haute fréquence.
À quelle fréquence les plaques d'usure de glissement de mandrel doivent-elles être lubrifiées ?
Dans les environnements de production à fort tonnage, les coins glissants de mandrel et les plaques d'usure doivent être lubrifiés tous les 40 à 50 heures de fonctionnement à l'aide d'une graisse haute pression et lourde contenant du disulfure de molybdène. Une lubrification régulière réduit la friction, prévient le grippage de surface et assure une force d'expansion uniforme sur tous les segments.
Propositions d'ingénierie et conseils d'enquête
La sélection de machines de manipulation de bobines précises nécessite d'aligner les cotes structurelles de l'équipement avec la résistance à la traction de votre matériau spécifique, les limites de poids des bobines et les vitesses d'entrée des laminoirs. SANSO conçoit des machines de décoilage et de préparation de bandes robustes, personnalisées selon les configurations exactes des usines et des cycles de service. Pour des évaluations d'ingénierie, des dessins structurels personnalisés ou des propositions budgétaires détaillées, envoyez vos paramètres de ligne et vos exigences de production à info@sansohftubemill.com pour consulter directement notre équipe spécialisée en ingénierie.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
