
Machine Dérouleuse Manuelle vs. Motorisée : Sélection d'Ingénierie
2026-08-20
Dans le stamping métallique, la formation à rouleaux et la production de tubes soudés par résistance électrique (ERW), le décoilage marque le point de contact mécanique initial avec la bobine d'acier brut. La méthode choisie pour maintenir, étendre et dérouler le métal enroulé dicte la stabilité dimensionnelle, la protection de surface et la précision d'alimentation en aval. Parmi les systèmes de manipulation de bobines, la machine de décoilage manuelle reste une solution fondamentale et très rentable pour la production en petites séries, les fonderies de tubes spécialisées et les espaces de travail réduits.
Contrairement aux unités de décoilage motorisées qui utilisent des réducteurs et des capteurs de boucle ultrasoniques dédiés, une machine de décoilage manuelle non motorisée repose sur le frottement mécanique et la force de traction en aval. Comprendre la mécanique mécanique, les limites thermiques du freinage par friction et les protocoles d'alignement de mandrin est crucial pour les ingénieurs d'usine visant à éliminer les motifs de défaut tels que le télescopage de bande, le marquage des bords et la tension de retour variable.
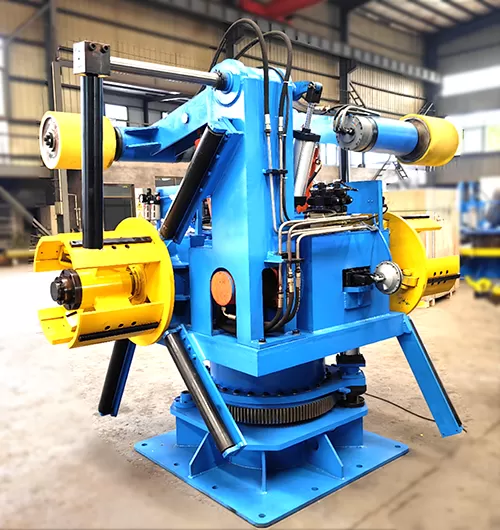
Mécanique de décoilage : Machine de décoilage manuelle vs. Systèmes de décoilage motorisés
Le choix entre les équipements de manipulation de bobines non motorisés et motorisés nécessite d'évaluer les propriétés mécaniques des matériaux, la vitesse d'alimentation et les contraintes d'espace au sol.
Tirage cinématique vs. Rotation entraînée
Une machine de décoilage manuelle non motorisée ne possède pas de moteur interne. Le couple de rotation est généré de manière externe par l'équipement en aval—tel qu'un redresseur, un formateur à rouleaux ou un alimentateur—tirant la bande métallique. Pour contrôler l'inertie de rotation et prévenir le dépassement de bande lors de décélérations rapides, le décoilage utilise un ensemble de frein à friction réglable. Cette configuration minimise les exigences d'espace en éliminant la grande boucle de jeu de matériau nécessaire pour les systèmes entraînés par moteur.
En revanche, un décoilage motorisé fait tourner activement le mandrin principal. Les entraînements AC à vitesse variable ou les moteurs hydrauliques répondent aux entrées du bras de capteur, maintenant en continu une boucle de matériau lâche. Les lignes de décoilage motorisé sont mieux adaptées aux substrats extrêmement fins ou très sensibles, car la rotation auto-entrainée minimise le stress de traction direct sur la bande.
Limitations des matériaux et dynamiques de frottement de traction
Plaque épaisse et à haut rendement : Idéale pour les machines de décoilage manuelles non motorisées. Les matériaux plus résistants supportent facilement la force de traction nécessaire pour faire tourner le lourd mandrin sans subir d'élongation plastique ou de rétrécissement de section.
Matériaux de faible épaisseur (< 0,5 mm) : Le stock de bobine mince tiré contre un frein à friction statique risque de déformation des bords ou d'étirement à la limite d'élasticité. Dans ces applications, le décoilage motorisé est préférable à moins que le couple de freinage par traction ne soit précisément contrôlé.
Sensibilité de surface : L'acier inoxydable poli, l'aluminium ou le métal pré-peint peuvent développer des marques de rayures sous une tension de traction excessive si le glissement du mandrin n'est pas géré.
Aperçu anatomique des composants de la machine de décoilage manuelle
Une machine de décoilage manuelle robuste conçue par SANSO se compose de cinq sous-ensembles structurels critiques conçus pour absorber les vibrations dynamiques et soutenir les charges en porte-à-faux :
Cadre de base en acier structurel : Fabriqué à partir de sections de boîte à parois épaisses ou de poutres en I avec des emplacements d'ancrage pré-percés. La masse de base (généralement de 300 kg à 800 kg) fournit une stabilité de centre de gravité inférieur pour contrer les moments de renversement lors des cycles d'alimentation à grande vitesse.
Mandrin d'expansion segmenté : Usiné en acier allié 40Cr à haute résistance avec des surfaces de segment durcies par induction (HRC 45–50). L'expansion est actionnée mécaniquement via une manivelle manuelle ou un levier à bascule lourd entraînant un axe de coin interne. Les plages d'expansion standard couvrent des tolérances de diamètre interne (ID) de 380 mm à 520 mm.
Ensemble de frein à friction réglable : Utilise des freins à bande ou des systèmes de disque à étrier robustes agissant directement sur l'arbre principal. L'ajustement de la friction mécanique permet aux opérateurs de calibrer le couple de traction de 0 à 600 Nm pour correspondre au poids de la bobine et à la vitesse de traitement.
Ensemble de rouleaux de maintien : Un bras à ressort ou pneumatique qui applique une force vers le bas sur le diamètre extérieur (OD) de la bobine. Cela empêche les enroulements extérieurs de se déformer pendant la coupe de bande et le filage initial.
Guides de centrage latéraux de bobine : Plaques latérales verticales réglables ou bras de guidage à face en nylon qui fixent la bobine le long de sa ligne centrale, empêchant le déplacement latéral des couches.
Critères de dimensionnement et de sélection en ingénierie
Spécifier la bonne machine de décoilage manuel nécessite d'associer la capacité de charge mécanique aux paramètres opérationnels de découpe et de formage à rouleaux.
| Paramètre | Plage de valeur standard | Logique de sélection en ingénierie |
|---|---|---|
| Capacité de poids de bobine | 500 kg – 2 000 kg | Calculé en fonction de la charge maximale de la bobine ; garantit que la déflexion de l'arbre reste inférieure à 0,05 mm/m. |
| Diamètre intérieur de la bobine (ID) | 380–450 mm / 450–520 mm | Le diamètre de la mandrin replié doit être d'au moins 15 mm plus petit que l'ID de la bobine pour le dégagement de chargement. |
| Diamètre extérieur de la bobine (OD) | 800 mm – 1 200 mm | Un OD plus grand augmente l'inertie rotative totale, nécessitant une capacité de couple de freinage plus élevée. |
| Capacité de largeur de bande | 30 mm – 400 mm | La longueur de la face du mandrin doit être égale ou supérieure à la largeur maximale de la bande plus le dégagement du guide latéral. |
| Vitesse maximale de décoilage | 20 m/min – 50 m/min | Limite supérieure pour la dissipation de chaleur du frein de traction sans décoloration thermique. Des vitesses plus élevées nécessitent un équipement motorisé. |
Dépannage opérationnel : Correction des motifs de défaut de décoilage
Les données de terrain recueillies lors des opérations de laminoir à tubes mettent en évidence cinq causes physiques principales d'arrêts de ligne et de déchets de produits lors du décoilage manuel :
1. Télescopage de la bobine (Glissement latéral des couches)
Cause : Mauvais alignement entre l'axe du mandrin et les rouleaux de pincement en aval, ou couple d'expansion initial incorrect entraînant un glissement de la bobine sur les segments du mandrin.
Solution : Vérifiez la perpendicularité mandrin-ligne à l'aide d'un alignement optique de précision ou de mesures laser. Serrez la manivelle d'expansion au couple mécanique spécifié (30–50 Nm). Engagez les rouleaux de guide latéraux réglables revêtus de UHMWPE à faible friction pour maintenir les bords de la bobine.
2. Écaillage des bords et formation de bavures
Cause : La bande métallique traîne contre les flasques latéraux métalliques ou des guides d'entrée mal alignés pendant le décoilage.
Solution : Installez des guides de bord en nylon ou en composite avec une tolérance de jeu latéral de 1,0 mm à 1,5 mm de chaque côté. Assurez-vous que l'expansion du mandrin reste concentrique en inspectant le jeu radial avec un indicateur à cadran (jeu acceptable < 0,5 mm).
3. Tension arrière incohérente et affaissement de la bande
Cause : Les freins mécaniques fixes ne peuvent pas ajuster dynamiquement le couple de traction à mesure que l'OD de la bobine diminue avec le temps. Comme le couple requis diminue directement avec le rayon décroissant ($T = F \times r$), la traction de friction réglée pour une bobine pleine devient excessive sur un moyeu presque vide.
Solution : Les opérateurs doivent ajuster manuellement la manivelle de frein à des intervalles programmés pendant les longues séries de production. Pour un contrôle de processus plus strict, mettez à niveau l'ensemble de friction vers un frein à disque pneumatique à boulon modulé par un rouleau danseur mécanique.
4. Saisie de coin de mandrin
Cause : Écailles d'oxyde fines, poussière d'acier ou manque de lubrification sur les surfaces de glissement internes des coins.
Solution : Exécuter des cycles de nettoyage hebdomadaires en utilisant des solvant dégraissants, suivis d'une application de graisse au disulfure de molybdène à haute pression sur les joints de contact glissants. Ne jamais frapper les segments d'expansion directement avec des marteaux en acier.
5. Glacis thermique des garnitures de frein
Cause : Friction continue intense générant des températures d'interface dépassant la cote thermique des garnitures de frein standard, durcissant le matériau de friction et perdant la force d'arrêt.
Solution : Inspecter les garnitures de frein tous les 500 heures de fonctionnement. Remplacer les garnitures vitrifiées ou contaminées par l'huile par des matériaux de friction tissés sans amiante évalués pour la stabilité à haute température.
Analyse comparative : Dérouleurs manuels, hydrauliques et motorisés
Choisir la bonne plateforme d'équipement nécessite d'équilibrer les dépenses en capital avec les coûts de main-d'œuvre et la rapidité de mise en place.
| Attribut opérationnel | Machine dérouleur manuelle | Dérouleur hydraulique | Dérouleur motorisé |
|---|---|---|---|
| Plage de charge utile | 500 – 2 000 kg | 2 000 – 10 000 kg | 5 000 – 30 000 kg |
| Activation du mandrin | Volant à main / Levier | Expansion du cylindre hydraulique | Entraînement hydraulique ou électrique |
| Capacité de vitesse | Jusqu'à 50 m/min | Jusqu'à 120 m/min | Jusqu'à 300 m/min |
| Complexité de maintenance | Très faible (mécanique uniquement) | Moyenne (pompes/valves hydrauliques) | Élevée (moteurs, variateurs de fréquence, capteurs) |
| Investissement en capital | Le plus bas (1x de référence) | Modéré (4x–6x de référence) | Élevé (8x–12x de référence) |
Pour les opérations traitant des poids de bobines inférieurs à 2 000 kg avec des demandes de vitesse modestes, une machine dérouleur manuelle offre le retour sur investissement le plus rapide, un temps d'arrêt de maintenance minimal et aucune contrainte de connexion électrique.
Maximiser l'efficacité de la ligne avec les systèmes intégrés SANSO
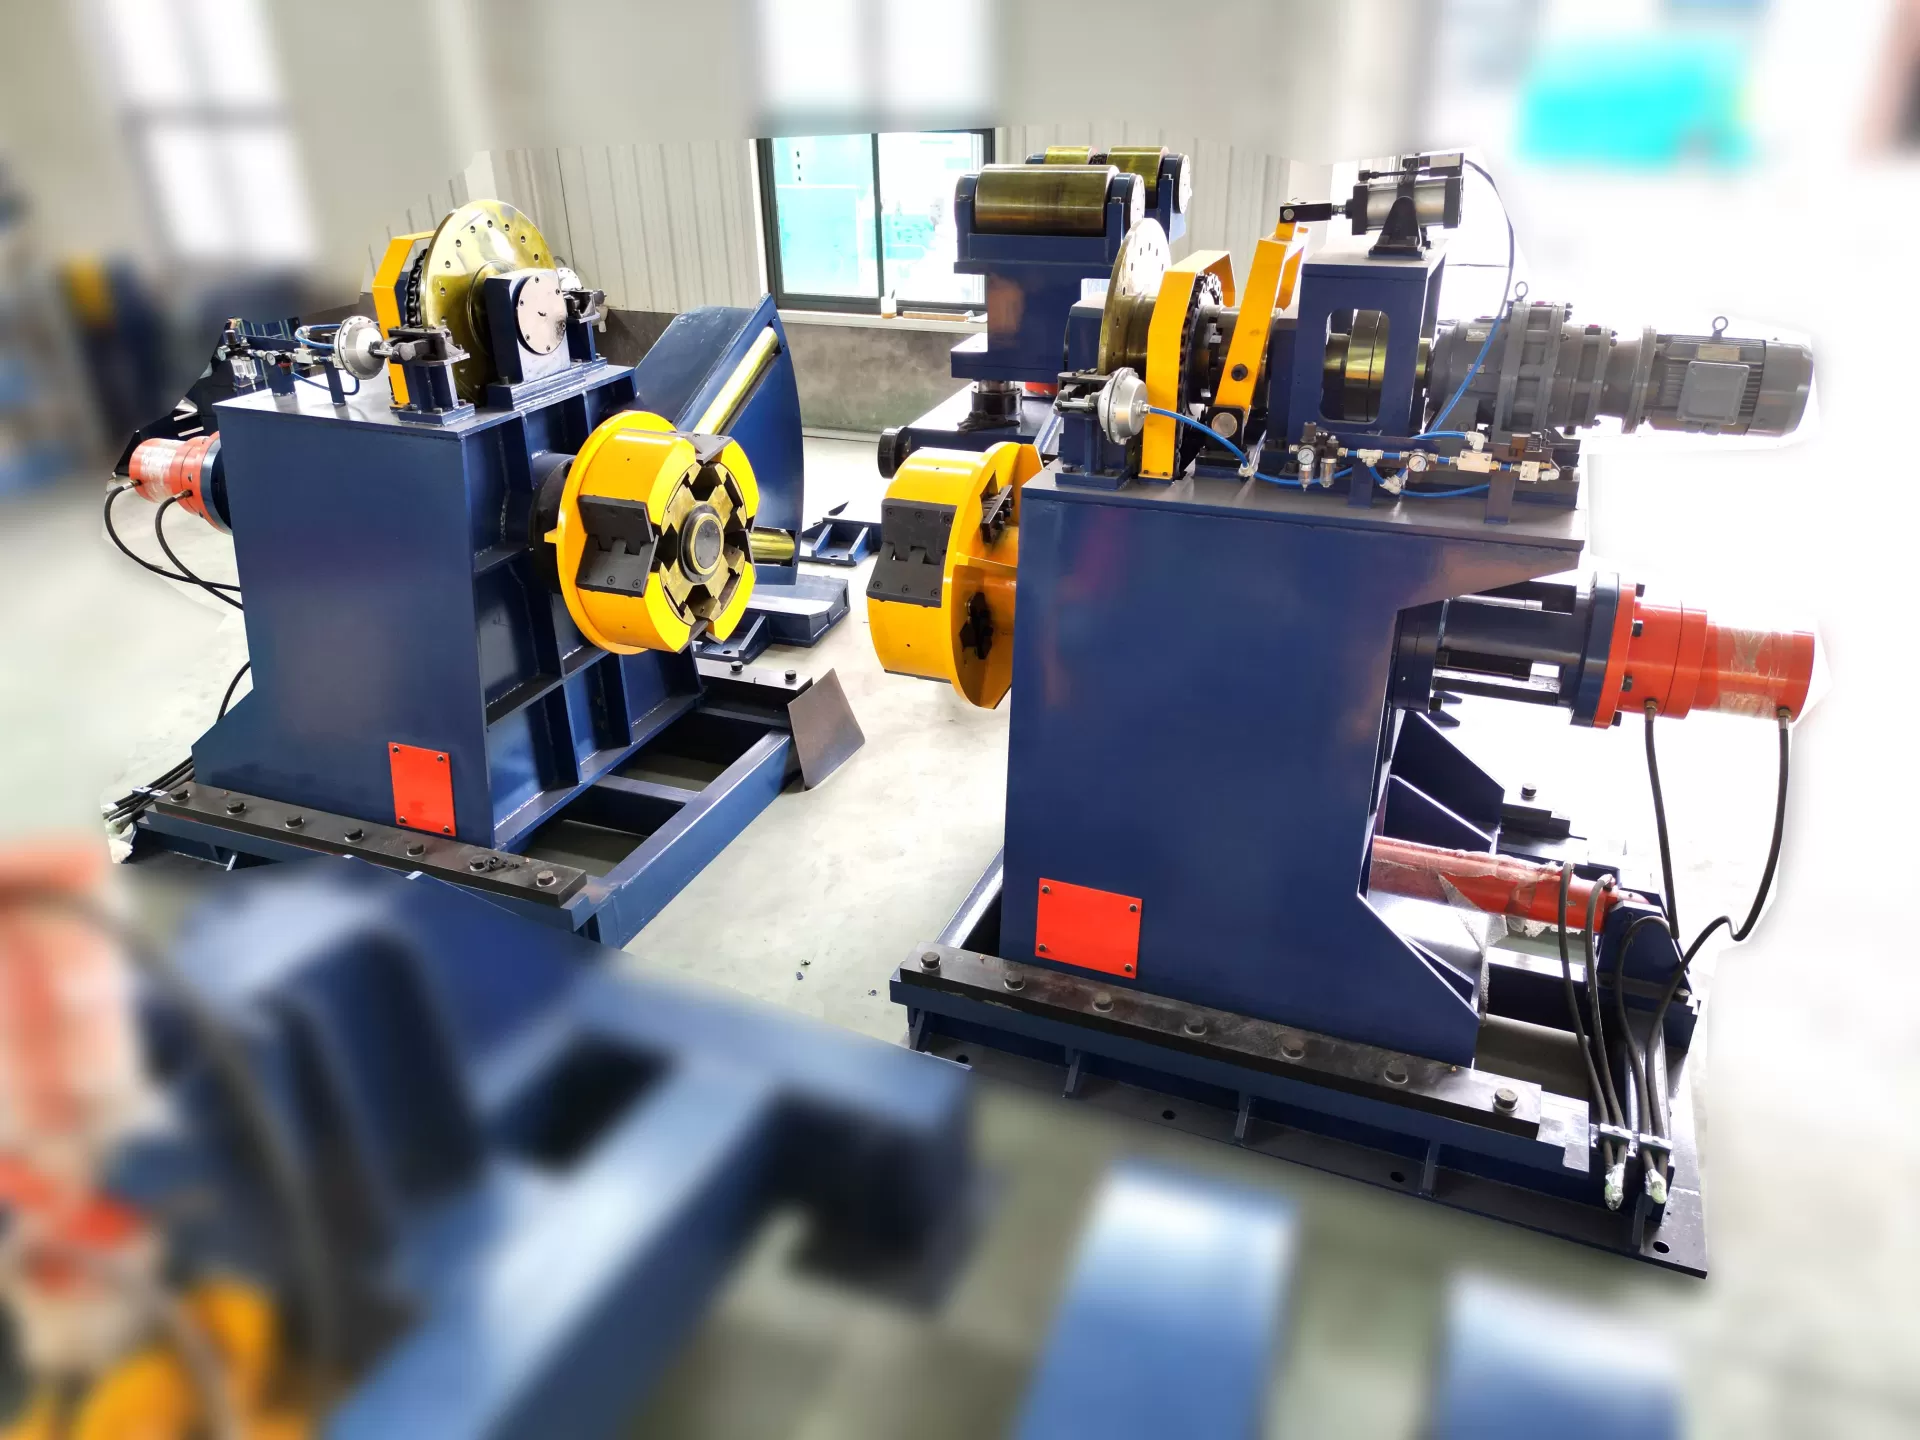
Un dérouleur autonome non alimenté atteint son utilité opérationnelle maximale lorsqu'il est associé à des accessoires de traitement de bobines compatibles. SANSO fabrique des stations de déroulage conçues pour une intégration rapide dans des laminoirs de tubes et des cadres de formage à rouleaux :
Niveleurs à pincement intégral : Égaliseurs à cinq rouleaux positionnés immédiatement en aval de la tête de bande du mandrin pour éliminer le déformation de la bobine avant l'entrée dans les passes de formage.
Bras de chargement hydrauliques : Bras pivotants montés sur des bases manuelles qui soulèvent des bobines de 2 tonnes du niveau du sol à la ligne centrale du mandrin, éliminant la dépendance totale aux grues ou chariots élévateurs pendant les cycles de chargement.
Stations de soudage par cisaillement : Tables de cisaillement et de jonction compactes qui permettent un soudage à l'arc rapide des anciennes queues de bobine aux nouvelles têtes de bande, minimisant le temps de refile de la ligne.
Questions Fréquemment Posées
Quelle est la limite de charge sûre pour une machine dérouleur manuelle ?
Les conceptions standard de dérouleurs manuels gèrent confortablement des poids de charge utile allant jusqu'à 2 000 kg. Dépasser 2 000 kg augmente l'effort requis pour l'expansion du volant à main et risque de flexion élastique de l'arbre principal en porte-à-faux. Pour des charges dépassant 2 000 kg, des dérouleurs à expansion hydraulique assistée par moteur sont recommandés.
Comment le couple de frein est-il correctement calibré sur un dérouleur manuel ?
Une formule de base initiale pour régler le couple de frein est : Couple de frein (Nm) = Masse de la bobine (kg) × 0,1. Par exemple, une bobine de 1 000 kg nécessite généralement un réglage initial autour de 100 Nm. Affinez cela lors du filage à basse vitesse afin que la bande de matériau maintienne un profil légèrement tendu sans s'affaisser vers le sol de l'atelier ou se soulever des rouleaux en aval.
Un dérouleur manuel peut-il être mis à niveau vers un contrôle de tension pneumatique ?
Oui. Les dérouleurs manuels non motorisés peuvent être équipés d'un kit de frein à disque pneumatique contrôlé par un régulateur proportionnel en ligne et un retour de bras danseur. Cette modification réduit automatiquement la pression de freinage à mesure que le diamètre extérieur de la bobine diminue pendant la production.
Quel est le programme d'entretien régulier requis pour une longue durée de vie du mandrin ?
Nettoyez et regraissez les filetages d'expansion internes et les coins glissants chaque semaine avec de la graisse au disulfure de molybdène haute pression. Inspectez l'épaisseur des plaquettes de frein chaque mois ; les garnitures usées au-delà de 2,0 mm doivent être remplacées immédiatement pour éviter d'endommager la surface du tambour de frein en fer.
Comment les opérateurs évitent-ils d'endommager des matériaux sensibles sur une unité manuelle ?
Utilisez des segments de mandrin revêtus de polyuréthane ou à manchon en caoutchouc pour éviter les rayures internes de la bobine. Assurez-vous que le couple de frein est maintenu à la force minimale requise pour arrêter le roulage, minimisant ainsi le frottement de traction sur la couche de matériau qui se déroule.
Optimisez la productivité de votre ligne avec les solutions d'ingénierie SANSO
Que vous modernisiez une ligne de laminoir à tubes existante ou que vous mettiez en place une opération moderne de formage à froid en petites séries, choisir un équipement de manutention de bobines robuste et précisément aligné est essentiel pour maximiser le temps de fonctionnement et le rendement des matériaux. SANSO conçoit et fabrique des configurations de machines dérouleurs manuels lourds et durables adaptées à vos exigences spécifiques en matière de largeur de bande, de diamètre intérieur et d'emprise au sol de l'usine.
Prêt à améliorer votre efficacité de production ? Contactez l'équipe d'ingénierie B2B de SANSO dès aujourd'hui pour recevoir des fiches techniques détaillées, des plans de ligne CAD et des devis compétitifs directs d'usine pour votre prochain projet.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
