
Startseite > Blogs > Präzisionsstreifen-Vorbereitung: Ingenieurgrundlagen des modernen Abwicklers und Richtapparats
Präzisionsstreifen-Vorbereitung: Ingenieurgrundlagen des modernen Abwicklers und Richtapparats
2026-08-24
Die kontinuierliche Produktion von geschweißten Rohren und Rohren basiert auf einem konsistenten Verhalten der Rohmaterialien. Master-Coils, die direkt von Warm- oder Kaltwalzwerken geliefert werden, enthalten erhebliche Restspannungen, longitudinale Krümmungen, die als Coil-Set bekannt sind, und transversale Verzerrungen wie Kreuzbogen. Das direkte Zuführen von Rohstreifen in die Formpassagen ohne Vorbehandlung führt zu Kantenanpassungen, asymmetrischen Hochfrequenzschweißnähten und vorzeitigem Rollverschleiß. Die Kombination eines industriellen Dekoiers und Richtgeräts im Eingangsbereich der Walzstraße stabilisiert den Streifen, bevor er in die Abbau-Stände eintritt, und bestimmt direkt die Maßgenauigkeit und Nahtintegrität über den gesamten Produktionszyklus.
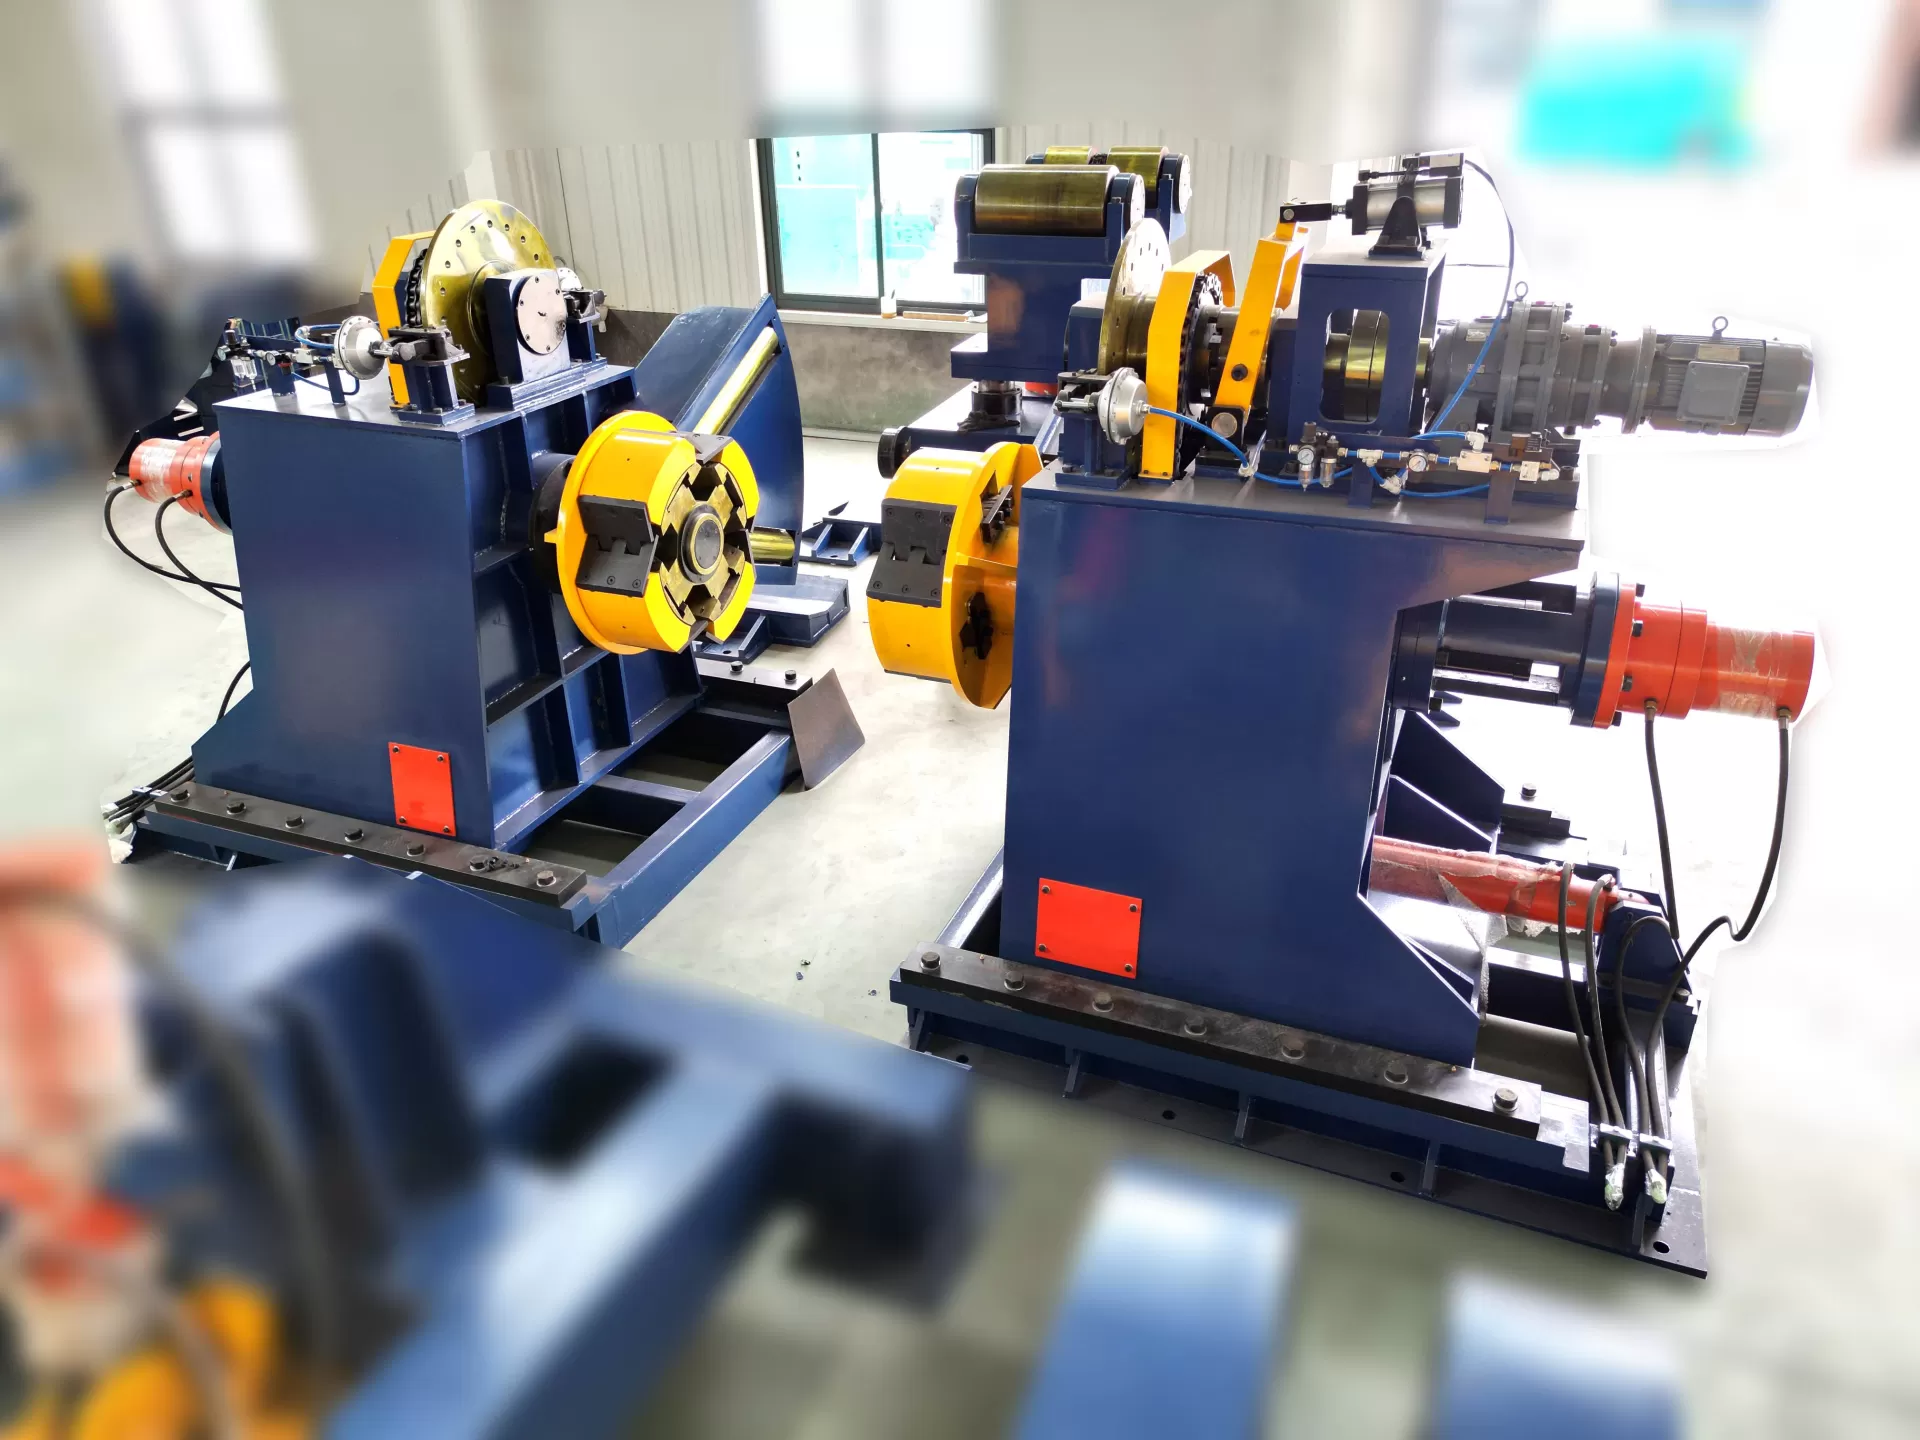
Mechanische Physik der Coil-Verzerrung und Spannungsabbau
Der gewickelte Streifen behält eine mechanische Erinnerung, die durch die Wickeltemperatur, das Reduktionsverhältnis und die Verhältnisse von Innen- zu Außendurchmesser bestimmt wird. Wenn Stahl in enge Bündel gewickelt wird, erfahren die äußeren Fasern Zugbelastungen, während die inneren Fasern einer kompressiven plastischen Verformung unterliegen. Wenn die Coil sich abwickelt, erzeugen diese nicht entspannten Kräfte unregelmäßige Rückfederungseigenschaften.
Die Korrektur dieses Zustands erfordert zyklisches Umkehren der Biegung. Während der Streifen durch abwechselnde obere und untere Walzen fortschreitet, wird das Material über seinen Streckgrenzpunkt in die Zone der plastischen Verformung gezwungen. Durch systematisches Verringern der Biegewelle durch aufeinanderfolgende Walzenstationen gleichen sich die internen Spannungsgradienten über den Querschnitt aus.
Coil-Set-Korrektur: Neutralisiert die longitudinale Krümmung, die durch Wickelmandrels verursacht wird, und stellt sicher, dass der Streifen flach entlang der Passlinie in die nachgelagerten Prozesse eintritt.
Kreuzbogeneliminierung: Korrigiert die transversale Krümmung, die durch ungleichmäßige Kühlung und Schlitzkantenbelastungen verursacht wird, und verhindert das Reiben der Kantenführung.
Normalisierung der Streckgrenze: Homogenisiert den Streckgrenzpunkt über die Streifenbreite und reduziert ungleichmäßige Rückfederung während des Abbaus und der Fin-Pass-Walzenformung.
Architektur und Arbeitsprinzipien integrierter Eingabesysteme
Moderne Rohrfertigungslinien erfordern hohe Steifigkeit und kontinuierliche Zuführsynchronisation. Ein integrierter Dekoiers und Richtgeräts muss schwere Coil-Gewichte mit Mikron-genauen Positionierungstoleranzen ausbalancieren und Rohstreifenstärken von ultradünnen Präzisionswänden bis hin zu schweren strukturellen Rohrdicken verwalten.
Abwickelmechanik und Mandrel-Erweiterung
Die Dekoiereinheit stützt die Master-Coil und sorgt für eine kontinuierliche Ausrichtung der Mittelachse mit der Rohrwalzachse. Erweiterungsmechanismen nutzen typischerweise hydraulische Keil- oder Gliedertypsegmente, um den inneren Coil-Durchmesser sicher zu greifen, ohne die inneren Wicklungen zu beschädigen.
Die Rückenspannungsregelung bleibt eine primäre mechanische Variable. Unreguliertes Freilaufen erzeugt slack loops, die mechanische Stoßlasten bei der Walzenbeschleunigung induzieren, während übermäßige Spannung zu Streifenverjüngung und Dickenreduzierung führt. Moderne Systeme verwenden pneumatische Scheibenbremsen oder geschlossene Regel-AC-regenerative Antriebsmotoren, die das Drehmoment dynamisch anpassen, während der Coil-Durchmesser von der äußeren Wicklung zum Kern abnimmt.
Geometrie der Richtwalzen und Intermesh-Dynamik
Der Richtbereich besteht aus einer Eingangs-Zugwalzenanordnung, gefolgt von einer Bank versetzter Nivellierwalzen. Die mechanische Konfiguration beruht auf Walzendurchmesser, Walzenabstand und der Gesamtsteifigkeit der Maschine, um plastische Eindringung zu erreichen.
Walzenkonfiguration: Die Verarbeitung von leichten bis mittleren Stärken verwendet typischerweise 7 bis 11 Walzen, während schwere Wandstrukturen hohe Steifigkeit mit 5 bis 7 Walzenanordnungen erfordern, um erhöhte Abschnittsmoduli zu bewältigen.
Unterstützung der Arbeitswalzen: Um eine Durchbiegung der Walzen unter schweren Arbeitslasten zu verhindern, unterstützen präzise Backup-Walzenbaugruppen die Hauptarbeitswalzen und verhindern transversale Krümmungsvariationen.
Intermesh-Anpassung: Die Eingangswalzen dringen tief in das Band ein, um maximale plastische Dehnung (häufig zwischen 70 % und 80 %) zu erzeugen, während die Ausgangswalzen in der Nähe der Materialstreckgrenze positioniert sind, um ein absolut flaches Band in die Scher- und Endschweißmaschine zu liefern.
Metallurgische Überlegungen zur kontinuierlichen Bandnivellierung
Die Materialchemie diktiert die Einstellungen des Richtgeräts. Baustähle mit niedrigem Kohlenstoffgehalt weisen ausgeprägte Streckgrenzen mit hoher Dehnung auf, was standardmäßige Rückbiegeprofile erfordert. Hochfesten niedriglegierte (HSLA) Stähle und fortschrittliche dualphasen Grade zeigen hohe Streck-zu-Zug-Verhältnisse und ausgeprägte Verfestigungstendenzen.
Die Verarbeitung von hochfesten Materialien erfordert präzise Eindringprofile. Wenn das Walzenintermesh unzureichliche Dehnung anwendet, bleibt der Bandkern elastisch, was zu unvollständiger Spannungsfreisetzung und nachgelagertem Verdrehen der Rohre führt. Umgekehrt führt Überdehnung zur Verfestigung der Bandoberfläche, was die Formlasten in den Abbau-Ständen erhöht und Mikrorisse entlang der wärmebeeinflussten Zone während des Hochfrequenz-Induktionsschweißens fördert. Maschinen, die von SANSO entwickelt wurden, adressieren diese metallurgischen Variationen, indem sie motorisierte Walzenabstandsregelung mit digitalem Positionsfeedback integrieren, was den Bedienern ermöglicht, genaue Eindringparameter basierend auf den Wickelnummern und Zugfestigkeiten zu speichern und abzurufen.
Integration von Abwickler und Richtgerät mit nachgelagerten Rohrmühlenanlagen
Ein Abwickler und Richtgerät funktioniert nicht als isolierte Maschine; es fungiert als der führende Synchronisationsknoten für die gesamte kontinuierliche Produktionslinie. Eine reibungslose Integration mit Eingangsloop-Akkumulatoren, Scherenschweißmaschinen und Walzenformeinheiten bestimmt die Gesamteffizienz der Linie.
Ausrichtung der Durchlauflinie und Kantenführung
Zentrierabweichungen am Eingabetisch propagieren durch jeden Abbaustand. Schwerlast-Selbstzentrierende Wickelbeladewagen speisen das Abwickelmandrel, während hydraulische Seitenführungswalzen am Ausgang des Richtgeräts die Bandverfolgung entlang der theoretischen Walzenmitte innerhalb von Sub-Millimeter-Toleranzen aufrechterhalten. Diese geometrische Konsistenz verhindert eine ungleichmäßige Bandkantenpräsentation in der Induktionsschweißphase.
Speisung des Loop-Akkumulators und Geschwindigkeitskoordination
Kontinuierliche Rohrmühlen erfordern einen ununterbrochenen Betrieb während der Wickelwechsel. Der Abwickler und das Richtgerät müssen auf hohe Auszahlgeschwindigkeiten beschleunigen, um vertikale oder horizontale Spiralakkumulatoren wieder aufzufüllen, und dann sicher abbremsen, wenn der Wickelschwanz sich der Schere und der Endschweißmaschine nähert. Dynamische Frequenzumrichter, die über zentrale PLC-Netzwerke synchronisiert sind, koordinieren die Beschleunigungskurven der Linie, um Oberflächenkratzen zwischen Arbeitswalzen und Bandflächen während Geschwindigkeitsübergängen zu verhindern.
| Mechanischer Parameter | Dünnwandige Präzisionsrohrlinie | Dickwandige Strukturrohrlinie |
|---|---|---|
| Banddickenbereich | 0,5 mm – 2,0 mm | 4,0 mm – 16,0 mm |
| Walzendurchmesserbereich | 40 mm – 65 mm | 120 mm – 220 mm |
| Anzahl der Richtwalzen | 9 bis 13 Walzen | 5 bis 7 Walzen |
| Mandrel-Ausdehnungsbereich | 450 mm – 520 mm | 580 mm – 760 mm |
| Antriebsynchronisation | Duale AC-Servo-/Mikro-Spannungsregelung | Robuste AC-Vektorsteuerung mit hydraulischer Unterstützung |
Mechanische Wartungsprotokolle und Komponentenlebensdauer
Hohe kontinuierliche Liniengeschwindigkeiten setzen die Komponenten des Richtgeräts schwerem abrasivem Verschleiß und zyklischer mechanischer Ermüdung aus. Die Etablierung strenger Betriebswartungsroutinen bewahrt die Oberflächenqualität des Bandes und verhindert ungeplante Ausfallzeiten.
Oberflächenbehandlung der Arbeitswalzen: Die Arbeitswalzen des Richtgeräts werden typischerweise aus geschmiedeten Legierungsstählen wie GCr15 oder 42CrMo gefertigt, hochfrequent induktiv gehärtet auf HRC 60-62 und mit Hartverchromung versehen. Regelmäßige Inspektionen auf Oberflächenpitting, Walzenverglasung und Zunderansammlungen verhindern, dass Walzenmarkierungen auf hochwertige Rohroberflächen übertragen werden.
Schmierung der Lagerbaugruppen: Hochbelastbare sphärische Rollenlager, die die Hauptantriebswellen unterstützen, benötigen zentrale automatische Schmieranlagen. Da die Eingangsbereiche Metallzunder und Kühlmittelspritzer erzeugen, müssen Dichtungssysteme das Eindringen von Abrasivstoffen in die Lagergehäuse verhindern.
Hydraulische Spann- und Parallelitätskalibrierung: Im Laufe der Zeit kann mechanischer Verschleiß an Gleitblöcken und hydraulischen Schraubmechanismen zu einer Walzenneigung führen. Eine vierteljährliche Kalibrierung mit Präzisionsmessuhren stellt sicher, dass die oberen und unteren Walzenwellen über die gesamte Arbeitsbreite parallel bleiben.
In strukturellen Walzwerkumgebungen nutzen Produktionsanlagen SANSO-Eingangsverarbeitungssysteme, die mit schnellen Walzenwechselkassetten ausgestattet sind. Dieses Design ermöglicht es dem Wartungspersonal, komplette Walzenbänke für die Offline-Nachbearbeitung und Inspektion auszutauschen, ohne die Produktion des Walzwerks während der Werkzeugwechsel zu stoppen.
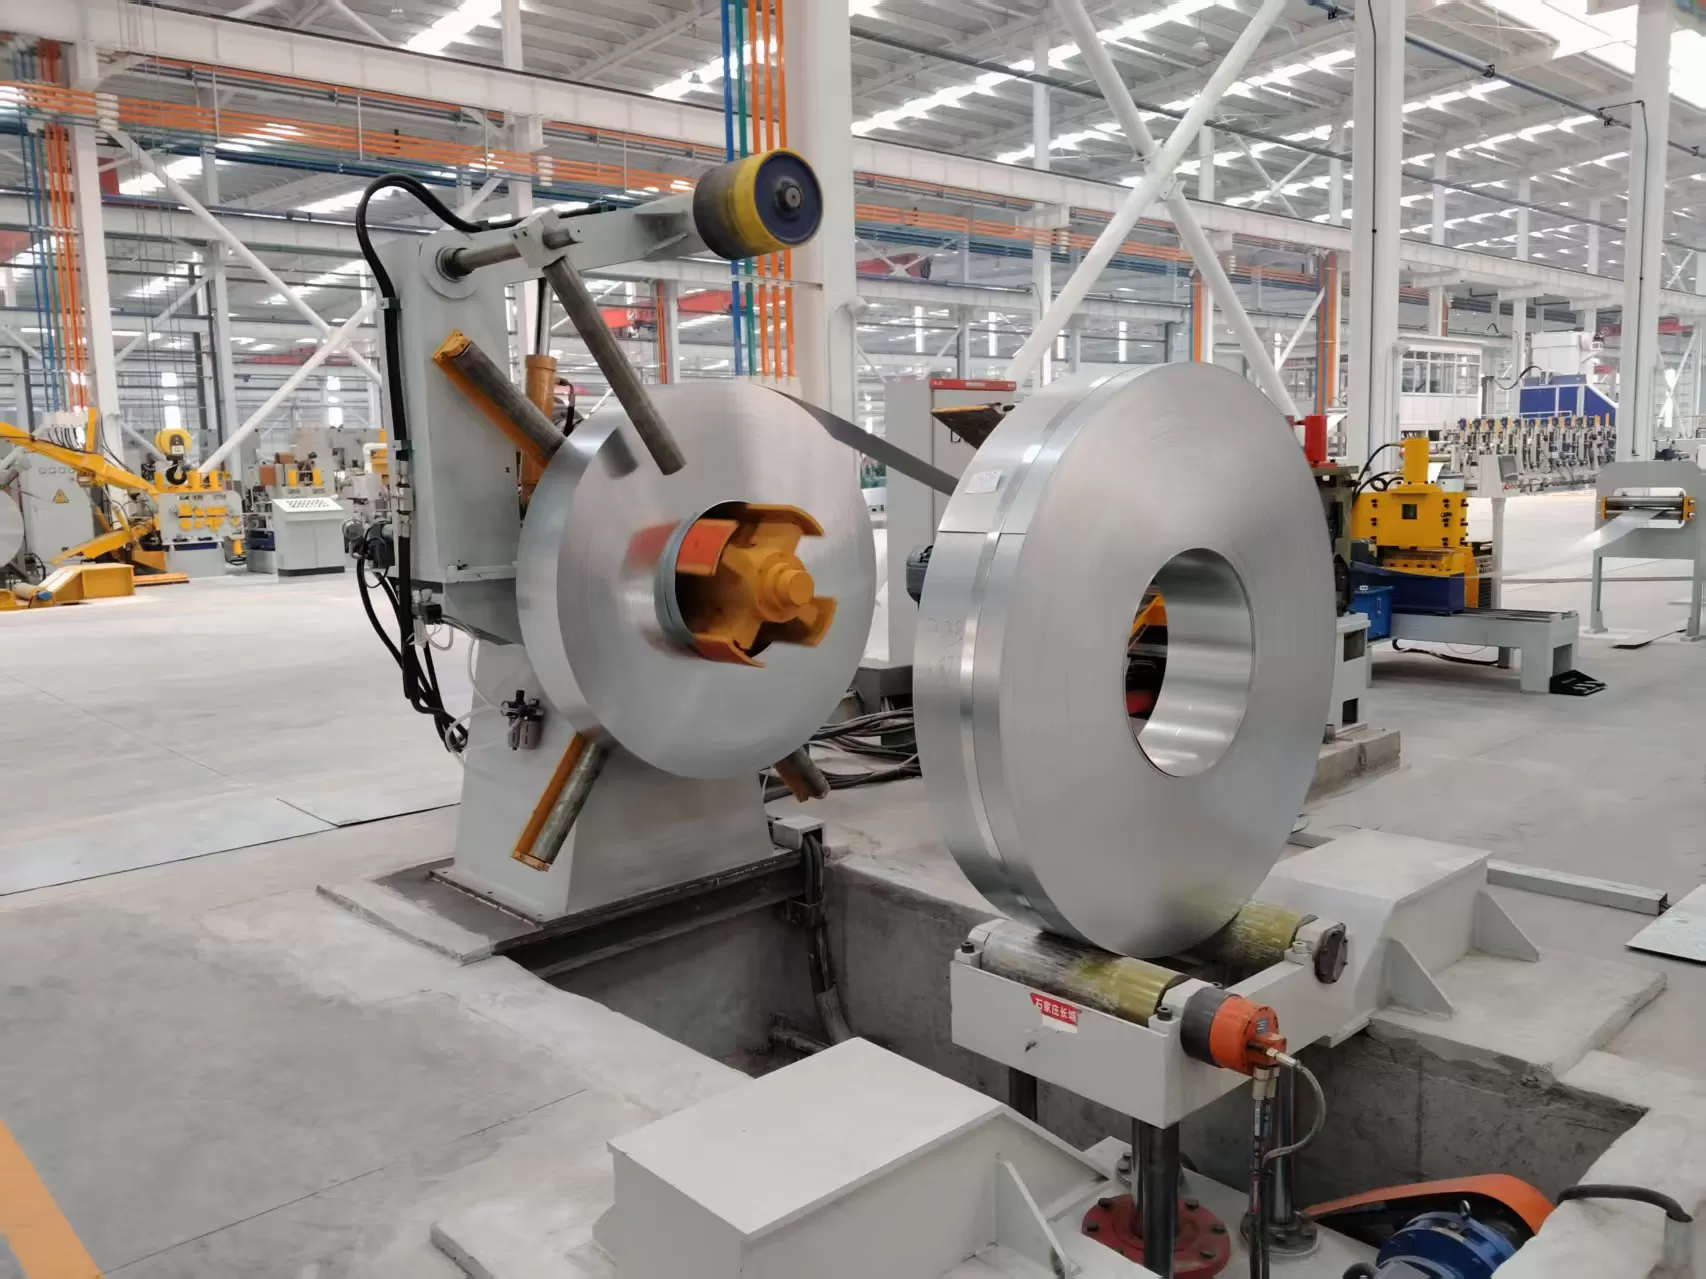
Wichtige Ingenieurfaktoren für die Auswahl des Layouts der Walzlinie
Die Auswahl der geeigneten Kombination aus Abwickler und Richtgerät erfordert eine gründliche Prüfung Ihrer Rohmaterialanforderungen, maximalen Coil-Gewichte und Platzbeschränkungen.
Einzelmandrel vs. Doppelkonus-Abwickler: Einzelmandrel-Einheiten eignen sich für kleine bis mittlere Coil-Gewichte mit hoher Umstellungsflexibilität. Doppelkonus- oder Doppelstummel-Abwickler sind für ultraleichte Coils über 20 metrische Tonnen erforderlich, um eine Durchbiegung der Auskragungswelle zu vermeiden.
Integriertes Richtgerät vs. Durchzugsrichtgerät: Durchzugsgeräte verlassen sich auf nachgeschaltete Formstände, um das Band zu ziehen, was zu Kantenstreckung und Linienrutsch auf schweren Dicken führen kann. Angetriebene Richtgeräte treiben jede Arbeitswalze über spezielle Verteilungsgetriebe an, was eine kontrollierte Abgabe ermöglicht, ohne mechanischen Widerstand auf das Formwalzwerk auszuüben.
Oberflächenschutz für empfindliche Legierungen: Bei der Verarbeitung von Edelstahl, Aluminium oder verzinktem Material verhindern polyurethanbeschichtete Haltewalzen und nicht markierende Backup-Lager das Abblättern von Zink und kosmetische Oberflächenkratzer.
Häufig gestellte Fragen
Was ist der funktionale Unterschied zwischen einer Nivelliermaschine und einem Standardrichtgerät?
Ein Standardrichtgerät verwendet eine geringere Anzahl an Walzen (typischerweise 5 bis 7 Walzen) und größere Walzendurchmesser, um hauptsächlich die longitudinale Coil-Set und den Querbogen zu entfernen. Ein Präzisionsnivellierer nutzt kleinere, eng beieinander liegende Walzen, die von mehrstufigen Backup-Lagern unterstützt werden, und wendet eine höhere plastische Verformung an, um komplexe Formfehler wie Mittelwellen und Randwellen zu beseitigen.
Wie beeinflusst eine unsachgemäße Penetration der Richtwalzen das Hochfrequenzrohrschweißen?
Unzureichende Penetration der Richtwalzen hinterlässt Restspannungen im Band. Wenn das Band durch die Abbau- und Fin-Pass-Passagen geht, verursachen diese ungleichmäßigen Spannungen, dass die Bandkanten ungleichmäßig anheben oder absinken. Diese Fehlanpassung erzeugt einen versetzten V-Winkel am Schweißpunkt, was zu ungleichmäßigen Schweißnähten, kalten Schweißungen und kompromittierter Nahtbruchfestigkeit führt.
Kann ein einzelner Abwickler und Richtgerät sowohl Kohlenstoffstahl- als auch hochfeste Legierungswickel verarbeiten?
Ja, vorausgesetzt, das Maschinenkonzept berücksichtigt das Material mit der höchsten Streckgrenze im Produktmix. Die Verarbeitung von hochfesten Stählen erfordert ein höheres Motor-Drehmoment, größere Durchmesser der Antriebswelle, erhöhte Steifigkeit des Maschinenrahmens und kleinere Walzenabstände, um die erforderliche Zone der plastischen Verformung zu erreichen, ohne die Maschinenbelastungswerte zu überschreiten.
Warum ist die Rückenspannungskontrolle während des Abwickelns notwendig?
Die Rückenspannung sorgt für eine positive Verbindung zwischen den Wicklungen des Coils und dem Mandrel. Ohne kontinuierliche Rückenspannung lockern sich innere Wicklungen (ein Zustand, der als Coil-Uhrfeder bezeichnet wird), was plötzlichen Bandrutsch, Oberflächenkratzer, Bandverfolgungsfehler und instabile Eingänge in die Richtwalzen verursacht.
Wie häufig sollten die Arbeitswalzen des Richtgeräts nachgeschliffen werden?
Die Nachschleifhäufigkeit hängt von den Oberflächenbedingungen des Bands (abgeschliffen im Vergleich zu nicht abgeschliffenen warmgewalzten Oberflächen) und dem Produktionsdurchsatz ab. Unter Standardbetrieb mit zwei Schichten, die warmgewalzten Kohlenstoffstahl verarbeiten, werden die Arbeitswalzen typischerweise alle 3 bis 6 Monate einer Ultraschallreinigung und -inspektion unterzogen, wobei das Nachschleifen der Oberfläche erfolgt, sobald die Oberflächenunrundheit 0,02 mm überschreitet.
Individuelle Konstruktion und Linienkonfiguration
Die Effizienz der Rohrherstellung beginnt mit einer präzisen Bandvorbereitung in der Abwickelphase. SANSO-Ingenieure entwerfen maßgeschneiderte Maschinen zur Vorbereitung von Hochleistungsbändern, die auf spezifische Fabriklayouts, Coil-Handhabungskapazitäten und komplexe metallurgische Anforderungen ausgelegt sind. Reichen Sie Ihre Coil-Abmessungen, Materialstreckgrenzen und Zielgeschwindigkeiten der Linie bei unserem Ingenieurteam ein, um eine detaillierte Layoutspezifikation und ein technisches Angebot für Ihre bevorstehende Mühleninstallation zu erhalten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
