
Accueil > Blogs > Préparation de bande de précision : Fondements techniques du dérouleur et redresseur moderne
Préparation de bande de précision : Fondements techniques du dérouleur et redresseur moderne
2026-08-24
La production de tubes et de tuyaux soudés en continu repose sur un comportement constant des matières premières. Les bobines maîtresses livrées directement des laminoirs à chaud ou à froid contiennent de fortes contraintes résiduelles, une courbure longitudinale connue sous le nom de déformation de la bobine, et des distorsions transversales telles que le déformation en arc. L'alimentation de la bande brute directement dans les passes de formage sans conditionnement entraîne un décalage des bords, des soudures asymétriques à haute fréquence et une usure prématurée des rouleaux. La combinaison d'un décoilage industriel et d'un redresseur dans la section d'entrée du laminoir stabilise la bande avant qu'elle n'entre dans les stands de déformation, dictant directement la précision dimensionnelle et l'intégrité des soudures tout au long du cycle de production.
Physique Mécanique de la Distorsion des Bobines et du Relâchement des Contraintes
La bande enroulée conserve une mémoire mécanique déterminée par la température d'enroulement, le rapport de réduction et les rapports de diamètre intérieur à extérieur. Lorsque l'acier est enroulé en paquets serrés, les fibres extérieures subissent une contrainte de traction tandis que les fibres intérieures subissent une déformation plastique de compression. À mesure que la bobine se déroule, ces forces non relâchées créent des caractéristiques de retour élastique irrégulières.
La correction de cette condition nécessite un pliage inverse cyclique. À mesure que la bande progresse à travers des rouleaux supérieurs et inférieurs alternés, le matériau est contraint au-delà de son point de rendement dans la zone de déformation plastique. En diminuant systématiquement l'amplitude de pliage à travers des stations de rouleaux successives, les gradients de contrainte internes s'équilibrent à travers la section transversale.
Correction de la Déformation de la Bobine : Neutralise la courbure longitudinale induite par les mandrins d'enroulement, garantissant que la bande entre dans le traitement en aval à plat le long de la ligne de passage.
Élimination de la Déformation en Arc : Corrige la courbure transversale causée par un refroidissement inégal et des contraintes sur les bords de coupe, empêchant le frottement des guides de bord.
Normalisation de la Contraintes de Rendement : Homogénéise le point de rendement sur la largeur de la bande, réduisant le retour élastique inégal lors de la déformation en rupture et du passage de finition.
Architecture et Principes de Fonctionnement des Systèmes d'Entrée Intégrés
Les lignes modernes de fabrication de tubes exigent une grande rigidité et une synchronisation d'alimentation continue. Un décoilage et redressement intégré doit équilibrer des poids de bobine lourds avec des tolérances de positionnement au niveau du micron, gérant des épaisseurs de bande brute allant des murs de précision ultra-fins aux épaisseurs de tuyaux structurels lourds.
Mécanique de Décoilage et Expansion du Mandrin
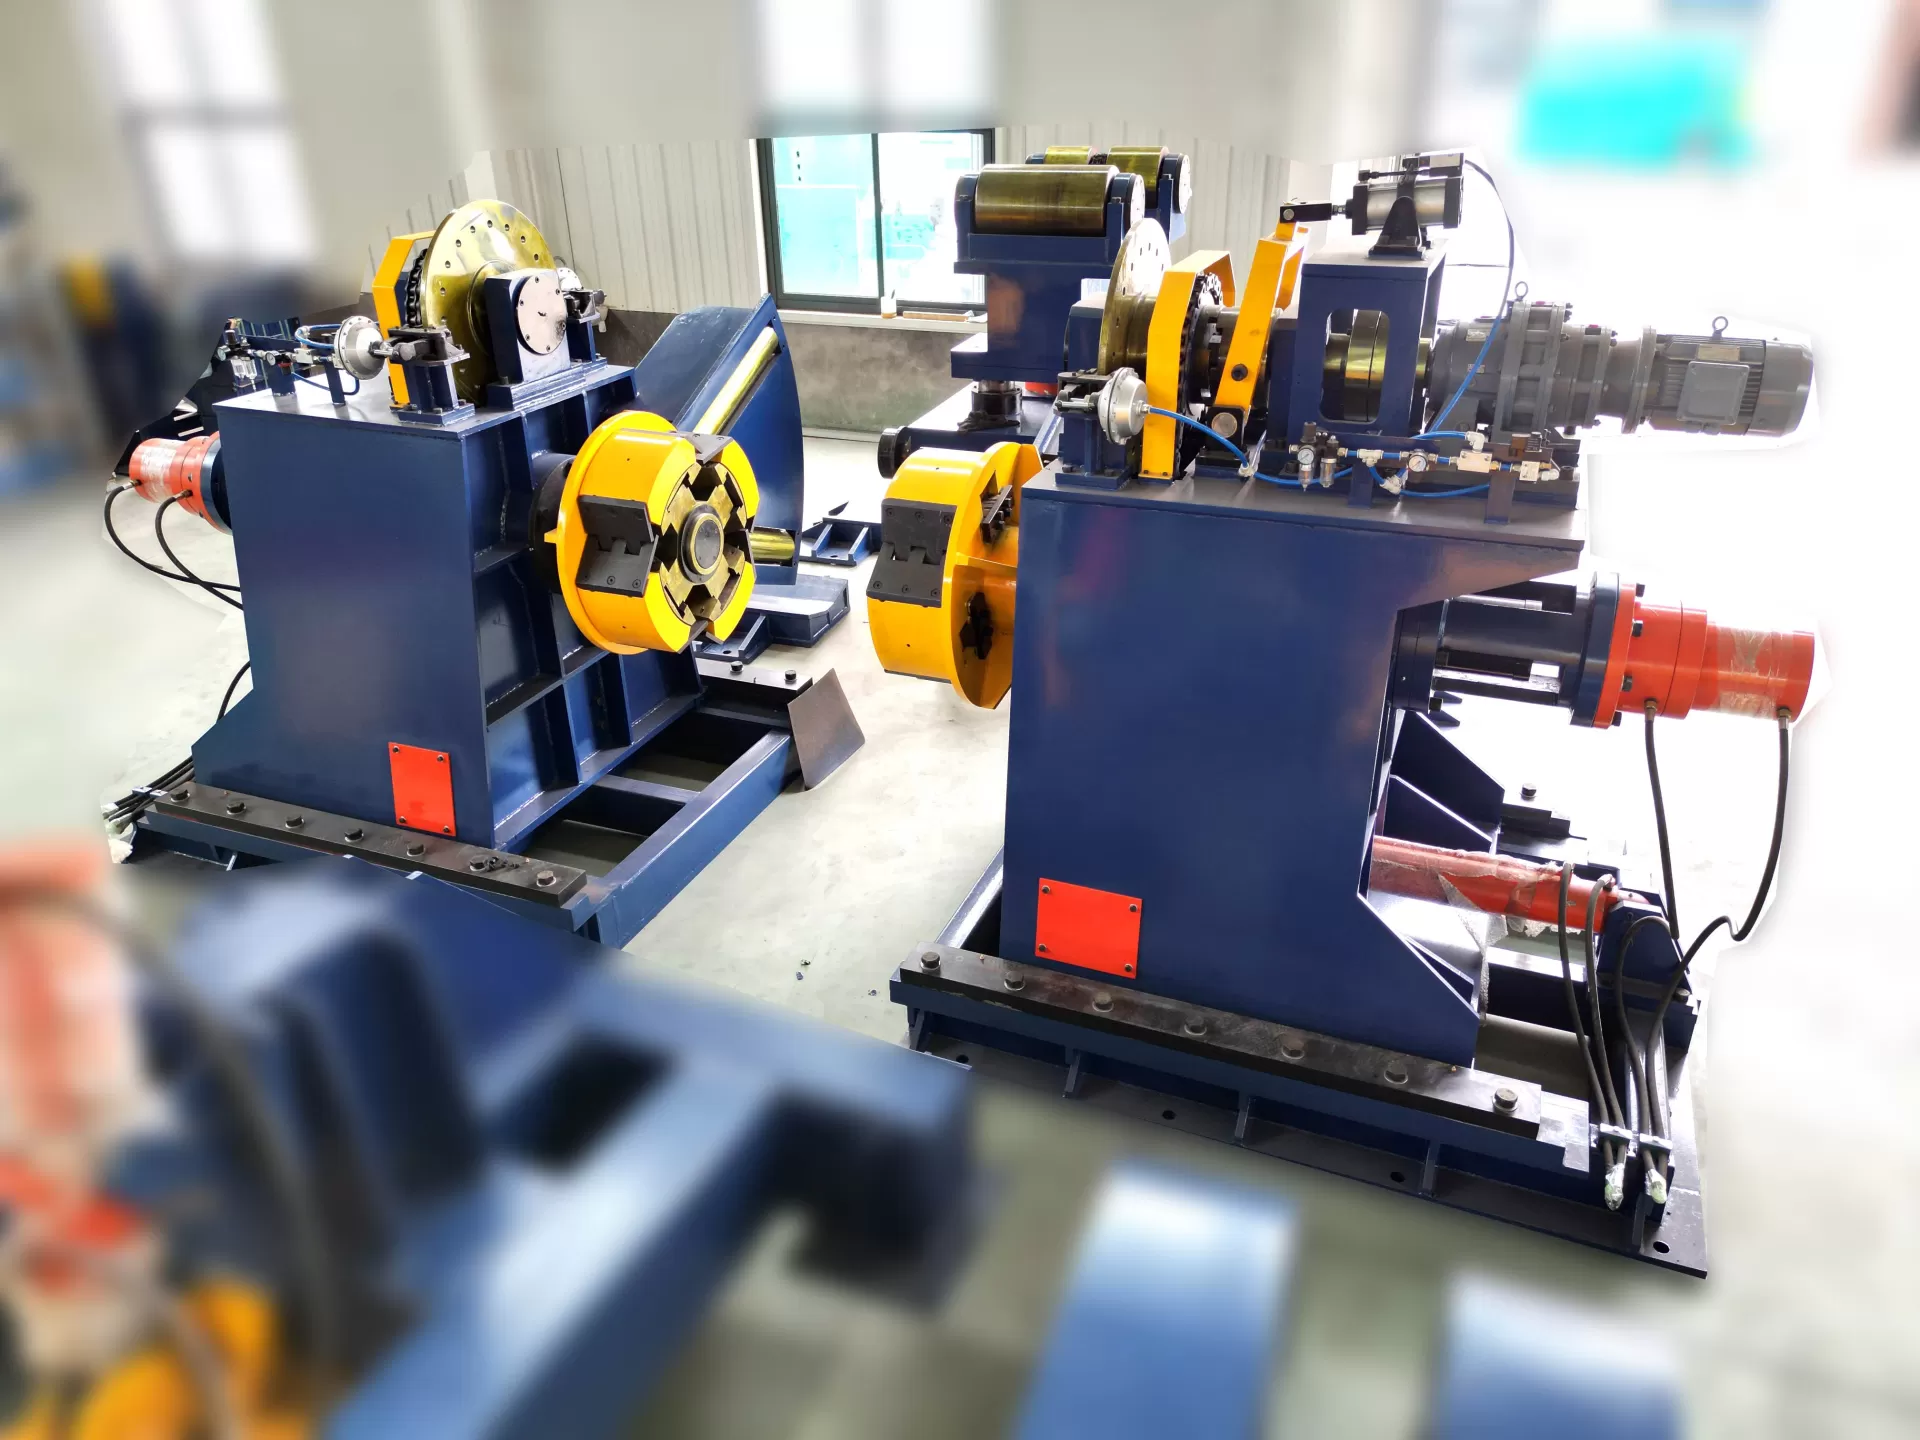
L'assemblage de décoilage supporte la bobine maîtresse, maintenant un alignement continu de la ligne centrale avec l'axe du laminoir. Les mécanismes d'expansion utilisent généralement des segments de type coin hydraulique ou de type lien pour saisir le diamètre interne de la bobine en toute sécurité sans endommager les enroulements internes.
Le contrôle de la tension arrière reste une variable mécanique primaire. Un fonctionnement libre non régulé crée des boucles lâches qui induisent des charges de choc mécanique lors de l'accélération du laminoir, tandis qu'une tension excessive provoque un étranglement de la bande et un amincissement de l'épaisseur. Les systèmes modernes emploient des freins à disque pneumatiques ou des moteurs à courant alternatif régénératifs en boucle fermée qui ajustent le couple dynamiquement à mesure que le diamètre de la bobine diminue de l'enroulement extérieur au noyau.
Géométrie des Rouleaux de Redressement et Dynamiques d'Emboîtement
La section de redressement se compose d'un ensemble de rouleaux de pincement d'entrée suivi d'une banque de rouleaux de nivellement décalés. La configuration mécanique repose sur le diamètre des rouleaux, le pas des rouleaux et la rigidité globale de la machine pour atteindre une pénétration plastique.
Configuration des rouleaux : Le traitement léger à moyen utilise généralement de 7 à 11 rouleaux, tandis que les grades structurels à paroi épaisse nécessitent des agencements de 5 à 7 rouleaux à haute rigidité avec des centres de rouleaux augmentés pour gérer un module de section élevé.
Soutien des rouleaux de travail : Pour prévenir la déflexion des rouleaux sous de lourdes charges de travail, des ensembles de rouleaux de secours de précision soutiennent les rouleaux de travail principaux, empêchant les variations de couronne transversale.
Ajustement de l'interpénétration : Les rouleaux d'entrée pénètrent profondément dans la bande pour produire une déformation plastique maximale (souvent entre 70 % et 80 %), tandis que les rouleaux de sortie sont positionnés près du seuil de rendement du matériau pour livrer une bande parfaitement plate dans le cisaillement et le soudeur de fin.
Considérations métallurgiques dans le nivellement continu de bandes
La chimie du matériau dicte les paramètres de configuration du redresseur. Les aciers structuraux à faible teneur en carbone présentent des points de rendement distincts avec une grande élasticité, nécessitant des profils de flexion inversés standard. Les aciers à haute résistance et faible alliage (HSLA) et les grades à double phase avancés présentent des rapports rendement/traction élevés et des tendances prononcées au durcissement par déformation.
Le traitement de matériaux à haut rendement exige des profils de pénétration précis. Si l'interpénétration des rouleaux applique une déformation insuffisante, le cœur de la bande reste élastique, entraînant un relâchement de contrainte incomplet et un torsion des tubes en aval. À l'inverse, une déformation excessive durcit la surface de la bande, augmentant les charges de formage dans les stands de déformation et favorisant les micro-fissures le long de la zone affectée par la chaleur lors du soudage par induction à haute fréquence. Les machines conçues par SANSO traitent ces variations métallurgiques en intégrant une régulation motorisée de l'écart des rouleaux avec rétroaction de position numérique, permettant aux opérateurs de stocker et de rappeler des paramètres de pénétration exacts basés sur les numéros de chaleur des bobines et les propriétés de traction.
Intégration du dérouleur et du redresseur avec les actifs de l'aciérie de tubes en aval
Un dérouleur et un redresseur ne fonctionnent pas comme une machine isolée ; ils agissent comme le nœud de synchronisation principal pour l'ensemble de la ligne de traitement continu. Une intégration fluide avec les accumulateurs de boucle d'entrée, les soudeurs de cisaillement, et les unités de formage de rouleaux régit l'efficacité globale de la ligne.
Alignement de la ligne de passage et guidage des bords
Les écarts de centrage à la table d'entrée se propagent à travers chaque stand de déformation. Des voitures de chargement de bobines auto-centrantes lourdes alimentent le mandrin du dérouleur, tandis que des rouleaux de guidage latéraux hydrauliques à la sortie du redresseur maintiennent le suivi de la bande le long de la ligne centrale théorique du laminoir dans des tolérances sub-millimétriques. Cette cohérence géométrique empêche une présentation inégale des bords de la bande à l'étape de soudage par induction.
Alimentation de l'accumulateur de boucle et coordination de la vitesse
Les aciéries de tubes continues nécessitent un fonctionnement ininterrompu lors des changements de bobines. Le dérouleur et le redresseur doivent accélérer à des vitesses de paiement élevées pour remplir les accumulateurs spiraux verticaux ou horizontaux, puis décélérer en toute sécurité à mesure que la queue de la bobine approche du cisaillement et du soudeur de fin. Des entraînements à fréquence variable dynamiques, synchronisés via des réseaux PLC centraux, coordonnent les courbes d'accélération de la ligne pour éviter les éraflures de surface entre les rouleaux de travail et les faces de la bande lors des transitions de vitesse.
| Paramètre Mécanique | Ligne de Tube de Précision à Paroi Fine | Ligne de Tube Structurel à Paroi Épaisse |
|---|---|---|
| Plage d'Épaisseur de Bande | 0,5 mm – 2,0 mm | 4,0 mm – 16,0 mm |
| Plage de Diamètre de Rouleau | 40 mm – 65 mm | 120 mm – 220 mm |
| Nombre de Rouleaux de Redressage | 9 à 13 Rouleaux | 5 à 7 Rouleaux |
| Plage d'Expansion de Mandrin | 450 mm – 520 mm | 580 mm – 760 mm |
| Synchronisation de Drive | Servo AC Double / Contrôle de Micro-Tension | AC Vector Haute Capacité avec Assistance Hydraulique |
Protocoles de Maintenance Mécanique et Longévité des Composants
Des vitesses de ligne continues élevées soumettent les composants de redressement à une usure abrasive sévère et à une fatigue mécanique cyclique. Établir des routines de maintenance opérationnelle strictes préserve la qualité de surface de la bande et empêche les temps d'arrêt imprévus.
Conditionnement de Surface des Rouleaux de Travail : Les rouleaux de travail de redressement sont généralement fabriqués à partir d'aciers alliés forgés tels que GCr15 ou 42CrMo, traités thermiquement par durcissement par induction haute fréquence à HRC 60-62, et finis par un plaquage en chrome dur. Une inspection régulière pour détecter les piqûres de surface, le vernissage des rouleaux et l'accumulation de calcaire empêche les marques de rouleaux de se transférer sur les surfaces de tuyaux de qualité supérieure.
Lubrification de l'Assemblage de Roulements : Les roulements à rouleaux sphériques à charge élevée soutenant les arbres de transmission principaux nécessitent des systèmes de lubrification automatique centralisés à graisse. Étant donné que les zones d'entrée génèrent des écailles métalliques et des projections de liquide de refroidissement, les systèmes d'étanchéité doivent empêcher l'entrée d'abrasifs dans les logements de roulements.
Calibration de Serrage Hydraulique et de Parallélisme : Au fil du temps, l'usure mécanique sur les blocs coulissants et les mécanismes de vissage hydraulique peut provoquer un inclinaison des rouleaux. Une calibration trimestrielle avec des indicateurs de cadran de précision garantit que les arbres de rouleaux supérieurs et inférieurs restent parallèles sur toute la largeur de la face de travail.
Dans les environnements de laminoir structurel, les installations de production utilisent des systèmes de traitement d'entrée SANSO conçus avec des cassettes de changement de rouleaux rapides. Ce design permet au personnel de maintenance de remplacer des banques de rouleaux complètes pour un re-affûtage et une inspection hors ligne sans arrêter la production du laminoir pendant les changements d'outils.
Facteurs Clés d'Ingénierie pour la Sélection de la Configuration de Ligne de Laminoir
La sélection de la combinaison appropriée de dérouleur et de redresseur nécessite un audit approfondi de vos spécifications de matière première, des poids de bobine maximum et des limitations d'espace au sol.
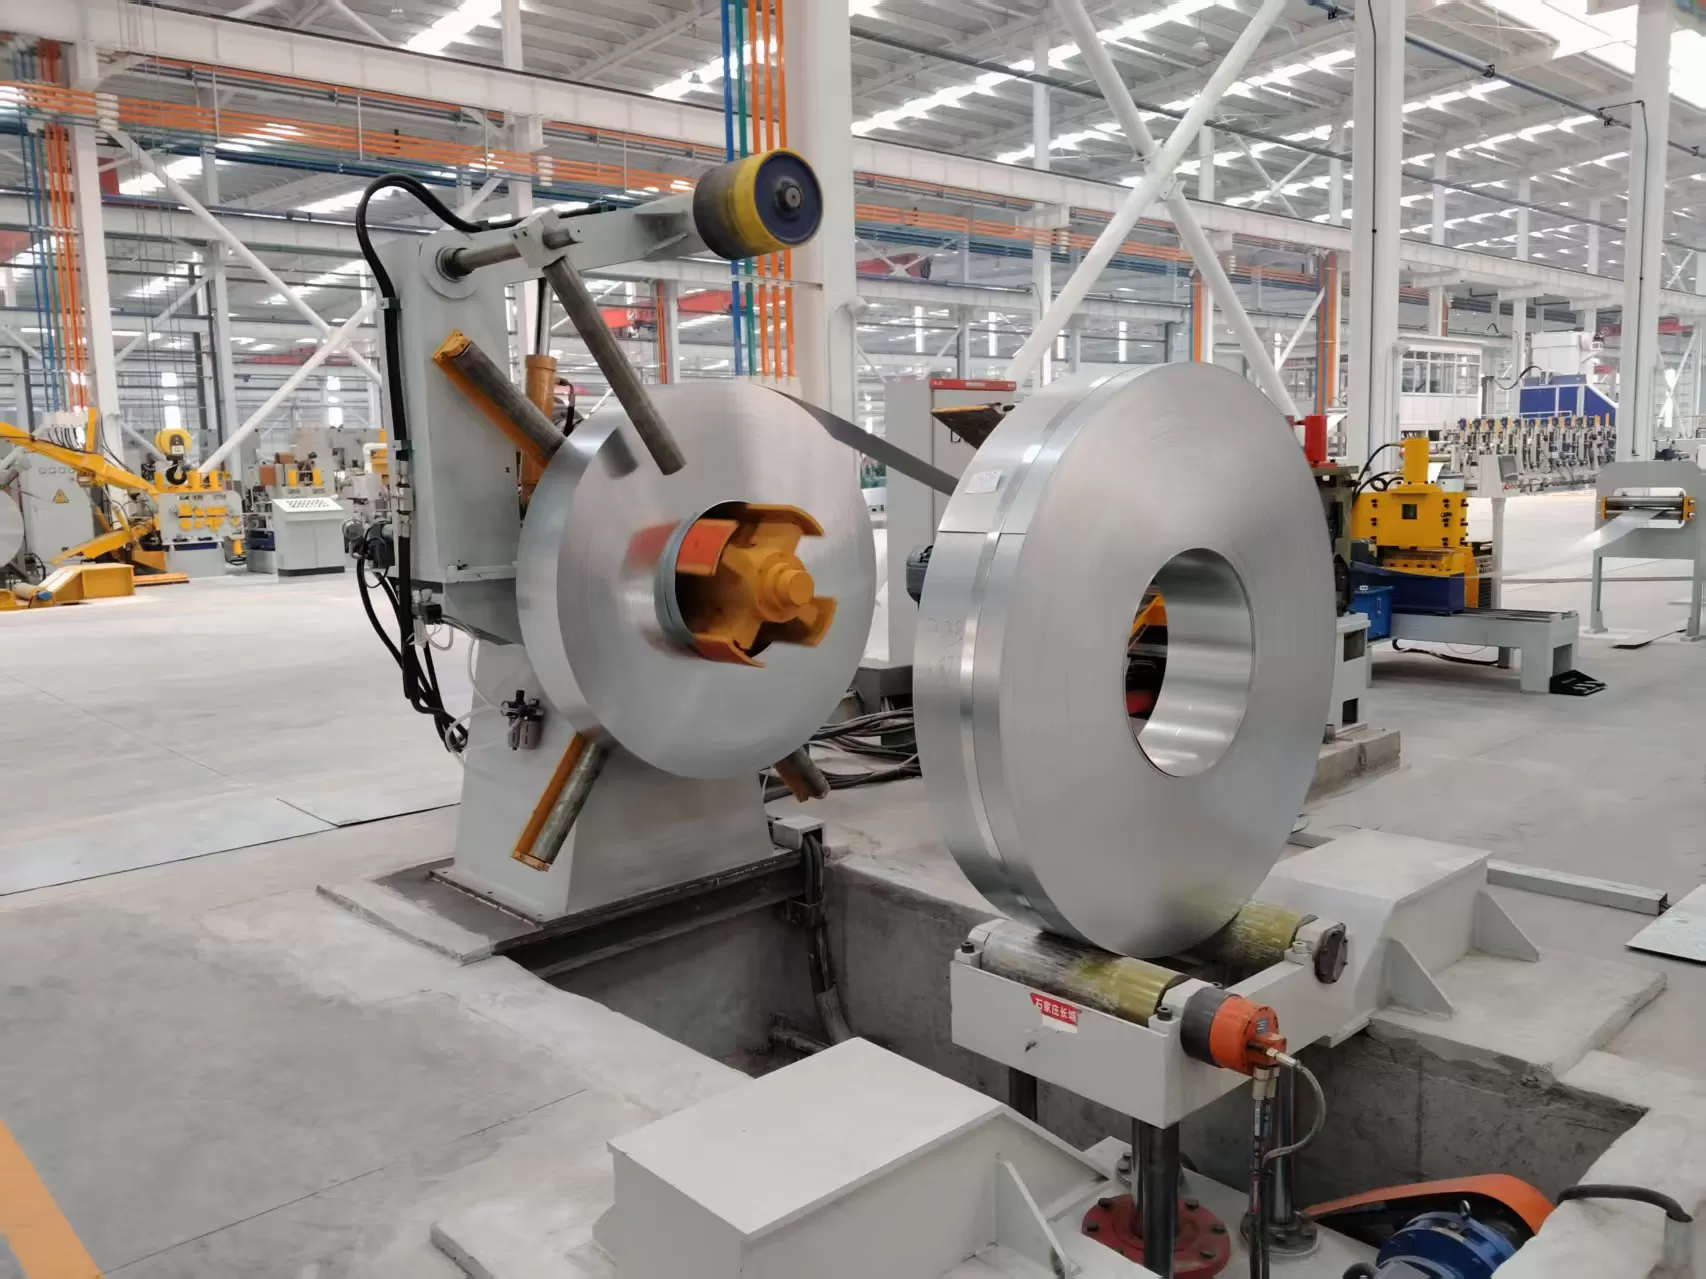
Dérouleur à Mandrin Unique vs. Dérouleur à Double Cones : Les unités à mandrin unique conviennent aux poids de bobine petits à moyens avec une grande flexibilité de changement. Les dérouleurs à double cône ou à double stub sont obligatoires pour les bobines ultra-lourdes dépassant 20 tonnes métriques afin d'éliminer la déflexion de l'arbre en porte-à-faux.
Redresseur Intégré vs. Redresseur à Tirage : Les unités à tirage s'appuient sur des postes de formage en aval pour tirer la bande, ce qui peut provoquer un étirement des bords et un glissement de ligne sur des épaisseurs lourdes. Les redresseurs entraînés alimentent chaque rouleau de travail via des réducteurs de distribution dédiés, fournissant un déroulement contrôlé sans exercer de traction mécanique sur le laminoir de formage.
Protection de surface pour alliages sensibles : Lors du traitement de l'acier inoxydable, de l'aluminium ou de matériaux galvanisés, des rouleaux de maintien revêtus de polyuréthane et des paliers de secours non marquants empêchent l'écaillage du zinc et les rayures cosmétiques sur la surface.
Questions Fréquemment Posées
Quelle est la différence fonctionnelle entre une machine de nivellement et un redresseur standard ?
Un redresseur standard utilise un nombre de rouleaux inférieur (généralement de 5 à 7 rouleaux) et des diamètres de rouleaux plus grands principalement pour éliminer le déformation longitudinale de la bobine et le gauchissement. Un nivellement de précision utilise des rouleaux plus petits, étroitement espacés, soutenus par des paliers de secours à plusieurs niveaux, appliquant une déformation plastique plus élevée pour éliminer les défauts de forme complexes tels que les plis centraux et les vagues de bord.
Comment une pénétration incorrecte des rouleaux de redresseur affecte-t-elle le soudage de tubes à haute fréquence ?
Une pénétration inadéquate des rouleaux de redresseur laisse des contraintes résiduelles à l'intérieur de la bande. Lorsque la bande passe à travers les passes de déformation et de finition, ces contraintes inégales provoquent un soulèvement ou une chute inégale des bords de la bande. Ce décalage crée un angle V décalé au point de soudure, provoquant des cordons de soudure inégaux, des soudures froides et une résistance à l'éclatement des coutures compromise.
Un seul décollage et redresseur peut-il gérer à la fois des bobines d'acier au carbone et des bobines d'alliage à haute résistance ?
Oui, à condition que la conception de la machine prenne en compte le matériau ayant la plus haute résistance à la traction dans le mélange de produits. Le traitement des aciers à haute résistance nécessite un couple moteur plus élevé, des diamètres d'arbre d'entraînement plus grands, une rigidité accrue du cadre de la machine et des pas de rouleau plus petits pour atteindre la zone de déformation plastique nécessaire sans dépasser les limites de stress de la machine.
Pourquoi le contrôle de la tension arrière est-il nécessaire lors du décoilage ?
La tension arrière maintient un engagement positif entre les enroulements de la bobine et le mandrin. Sans tension arrière continue, les enroulements intérieurs se desserrent (une condition connue sous le nom de ressort de bobine), ce qui provoque un glissement soudain de la bande, des rayures sur la surface, des erreurs de suivi de bande et une entrée instable dans les rouleaux de pincement du redresseur.
À quelle fréquence les rouleaux de travail du redresseur doivent-ils être réaffûtés ?
La fréquence de réaffûtage dépend des conditions de surface de la bande (telles que les surfaces laminées à chaud décapées par rapport à celles non décapées) et du débit de production. Dans le cadre d'opérations standard à deux équipes traitant de l'acier au carbone laminé à chaud, les rouleaux de travail subissent généralement un nettoyage et une inspection ultrasoniques tous les 3 à 6 mois, avec un réaffûtage de surface effectué une fois que l'excentricité de surface dépasse 0,02 mm.
Ingénierie Personnalisée et Configuration de Ligne
L'efficacité de la fabrication de tubes commence par un conditionnement précis de la bande à l'étape de décoilage. Les ingénieurs de SANSO conçoivent des machines de préparation de bande à haut rendement sur mesure, conçues pour répondre à des configurations spécifiques de plancher d'usine, des capacités de manutention de bobines et des exigences métallurgiques complexes. Soumettez les dimensions de votre bobine, les notes de rendement du matériau et les vitesses cibles de ligne à notre équipe d'ingénierie pour recevoir une spécification de mise en page détaillée et une proposition technique pour votre prochaine installation de laminoir.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
