
Industrielle Technik von Hochleistungs-Rohrmühlenlinien-Systemen
2026-07-11
Die Herstellung von metallischen Rohren und hohlen Strukturprofilen (HSS) dient als Rückgrat der globalen Infrastruktur, des Automobilbaus und der industriellen Möbelproduktion. Um die strengen Anforderungen dieser Sektoren zu erfüllen, hat sich die zeitgenössische Rohrmühlenlinie zu einer hochsynchronisierten Anordnung mechanischer und elektromagnetischer Systeme entwickelt. Für B2B-Hersteller besteht das Ziel nicht mehr nur darin, ein Rohr zu produzieren; es geht darum, mikroskopische Präzision in der Schweißintegrität, dimensionaler Genauigkeit und Oberflächenqualität zu erreichen, während eine hohe Durchsatzgeschwindigkeit aufrechterhalten wird.
Als Branchenführer im Design und der Herstellung fortschrittlicher Fertigungsanlagen hat SANSO beobachtet, dass der operationale Erfolg einer Anlage von der harmonischen Integration von Materialhandling, Formdynamik und Hochfrequenzschweißen abhängt. Diese Analyse bietet einen autoritativen Überblick über die mechanischen Prinzipien, häufige Branchenhindernisse und die fortschrittlichen Lösungen, die eine moderne Produktionsumgebung definieren.
Die sequenzielle Architektur eines kontinuierlichen Produktionssystems
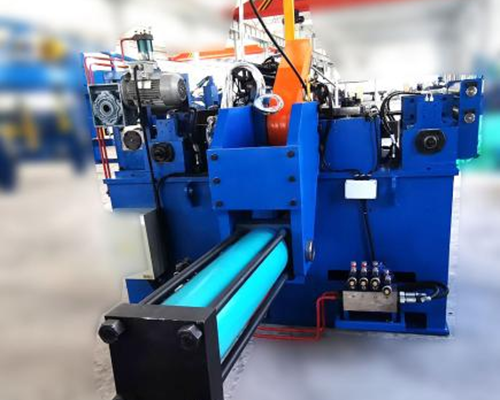
Eine ausgeklügelte Rohrmühlenlinie ist als kontinuierlicher Flussprozess strukturiert, der mit Rohmetallcoils beginnt und mit fertigen, auf Maß geschnittenen Strukturprofilen endet. Der Prozess ist in drei Hauptzonen unterteilt: den Eingangsbereich, den Form- und Schweißbereich sowie den Größen- und Fertigungsbereich. Jede Phase muss perfekt ausgerichtet sein, um Materialverformungen oder Linienstillstände zu verhindern.
Eingangsbereich: Materialvorbereitung und Kontinuität
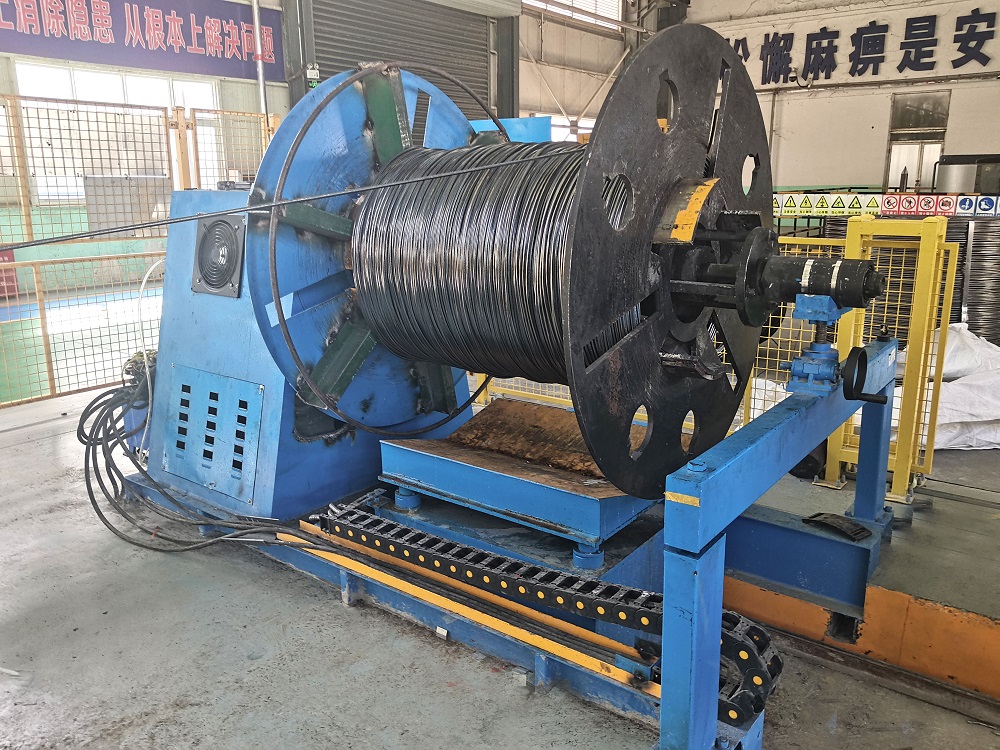
Die Reise beginnt mit dem Entwickler, der schwere Stahlcoils verarbeitet – oft warmgewalzten, kaltgewalzten oder verzinkten Stahl. Um sicherzustellen, dass die Mühle niemals stoppt, verbindet ein Scher- und Endenschweißer die Nachlaufkante eines ablaufenden Coils mit der Vorderkante eines neuen. Die grundlegendste Komponente für den Hochgeschwindigkeitsbetrieb ist der Puffer. Durch die Speicherung eines massiven Puffers von Bandmaterial ermöglicht der Puffer, dass der Eingangsbereich für das Schweißen pausieren kann, während der Rest der Linie mit voller Produktionsgeschwindigkeit weiterläuft. Ohne diesen Puffer würde der Start-Stopp-Zyklus zu inkonsistenter Schweißqualität und erheblichen Zeitverlusten führen.
Formzone: Das Blumenmuster und Stressmanagement
Im Formbereich formen eine Reihe von Walzständen das flache Band allmählich zu einem zylindrischen oder rechteckigen Profil. Dies wird durch Kaltwalzen erreicht. Ingenieure entwickeln das, was als "Blumenmuster" bekannt ist, das die theoretische Abfolge von Querschnittsänderungen beschreibt, die der Stahl an jedem Stand durchläuft. Wenn die Biegung in einem einzelnen Durchgang zu aggressiv ist, kann dies übermäßige Restspannungen induzieren, was zu Randwellen oder strukturellem Versagen im Endprodukt führen kann. SANSO ist darauf spezialisiert, diese Formsequenzen zu optimieren, um Materialermüdung zu minimieren und eine perfekte longitudinale Nahtausrichtung sicherzustellen.
Hochfrequenz-Induktionsschweißen (HFI) Mechanik
Die Integrität der Schweißnaht ist vielleicht der am stärksten geprüfte Aspekt einer Rohrmühlenlinie. Moderne Systeme nutzen hauptsächlich Hochfrequenz-Induktionsschweißen (HFI), das zwischen 200 kHz und 500 kHz arbeitet. Diese Technologie beruht auf dem Haut- und dem Näheffekt, um hochdichten Strom an den Rändern des geformten Bandes zu konzentrieren.
Wenn die Kanten ihre Schmiedetemperatur erreichen, werden sie von einem Satz von Quetschwalzen zusammengepresst. Dies ist ein Schmiedeverbund, kein Schmelzverbund, was bedeutet, dass kein Füllmaterial verwendet wird. Die entstehende Verbindung ist so stark wie das Grundmetall selbst. Nach dem Schweißen entfernt ein spezialisiertes Abtragwerkzeug den äußeren Grat (Falz), um eine glatte Oberfläche zu schaffen. Für Anwendungen im Flüssigkeitstransport oder in der Lebensmittelindustrie wird auch eine innere Abtragung durchgeführt, um einen völlig ungehinderten Innendurchmesser sicherzustellen.
Schlüsselfaktoren für die Schweißqualität:
Leistung des Impeders: Ein Ferrit-Impeder ist im Rohr positioniert, um den magnetischen Fluss zum Schweiß-V-Winkel zu lenken, wodurch Energieverluste durch den inneren Umfang des Rohrs verhindert werden.
V-Winkel-Kontrolle: Der Winkel, in dem die Streifenränder aufeinandertreffen, muss konstant sein. Abweichungen hier verursachen Schwankungen in der wärmebeeinflussten Zone (HAZ), was zu möglichen Nahtfehlern führen kann.
Quetschwalzen-Druck: Übermäßiger Druck kann „aufgeblähtes“ Metall zu aggressiv nach innen oder außen fließen lassen, während unzureichender Druck zu einem „Paste“-Schweiß mit schlechter mechanischer Festigkeit führt.
Kühlrate: Nach dem Schweißen durchläuft das Rohr eine Kühlwanne (Wasser oder Luft), um die Metallurgie zu stabilisieren, bevor es in die Größenstands eintritt.
Größenanpassung, Richten und Formgebungsstrategien
Sobald das Rohr geschweißt und gekühlt ist, gelangt es in den Größenanpassungsbereich. Dieser Teil der Rohrmühlenlinie erfüllt zwei wichtige Funktionen: Er bringt das Rohr auf seinen endgültigen Außendurchmesser (OD) und stellt dessen Rundheit oder Rechteckigkeit sicher. Dies ist ein Kaltbearbeitungsprozess, der die Streckgrenze des Materials leicht erhöht.
Nach der Größenanpassung durchläuft das Rohr einen Turkskopf-Richter. Diese Komponente besteht aus mehreren Walzenpaaren, die auf mehreren Achsen eingestellt werden können, um eventuelle Wölbungen, Krümmungen oder Verdrehungen zu korrigieren. Für B2B-Kunden, die automatisierte Laserbearbeitung oder robotergestütztes Schweißen an den fertigen Rohren nutzen, ist die Geradheit des Abschnitts ein unverhandelbares Anforderungsmerkmal. Jede Abweichung in der Geradheit kann erhebliche Fehler in nachfolgenden Fertigungsprozessen verursachen.
Bewältigung industrieller Schmerzpunkte und betrieblicher Herausforderungen
Den Betrieb einer Hochgeschwindigkeitsproduktionslinie zu managen, bedeutet, mehrere Variablen zu steuern, die die Effizienz beeinträchtigen können. Branchenführer müssen diese Schmerzpunkte durch robuste mechanische Konstruktion und proaktive Wartungsprotokolle angehen.
1. Werkzeugverschleiß und Oberflächenmarkierungen
Der kontinuierliche Kontakt zwischen dem Stahlband und den Walzen verursacht Reibung und Wärme, was zu Verschleiß führt. Dieser Verschleiß kann zu Oberflächenkratzern auf dem fertigen Produkt führen, was insbesondere für dekorative oder Automobilrohre problematisch ist. Lösung: Verwendung von hochgradigem Werkzeugstahl (wie D2 oder SKD11) und Implementierung fortschrittlicher Schmiersysteme zur Reduzierung von Reibung und Wärmeentwicklung.
2. Stillstand der Linie während Größenänderungen
Traditionelle Mühlen benötigen Stunden an Arbeitszeit, um Walzensätze für unterschiedliche Durchmesser auszutauschen. Dies ist ein signifikanter Engpass in einer „just-in-time“-Fertigung. Lösung: SANSO integriert gekuppelte Mühlendesigns, bei denen gesamte Abschnitte von Walzenständen gleichzeitig ausgetauscht werden können, wodurch die Umrüstzeiten von Stunden auf Minuten reduziert werden.
3. Materialinkonsistenz
Variationen in der chemischen Zusammensetzung oder Dicke der eingehenden Spule können zu Rückfederungsproblemen oder inkonsistenter Schweißqualität führen. Lösung: Fortschrittliche, PLC-gesteuerte Systeme, die die Linienzugspannung und die Schweißleistung in Echtzeit überwachen und sofortige Anpassungen vornehmen, um Materialschwankungen auszugleichen.
Erweiterte Anwendungsszenarien
Die Vielseitigkeit einer modernen Rohrmühlenlinie ermöglicht die Produktion einer breiten Palette von spezialisierten Produkten in verschiedenen Industriesektoren:
Bauingenieurwesen (HSS): Hochfeste quadratische und rechteckige Profile, die in Baugerüsten und Brücken verwendet werden. Diese erfordern eine Direktformtechnologie, um eine gleichmäßige Wandstärke an den Ecken sicherzustellen.
Automotive-Komponenten: Kraftstoffleitungen, Auspuffrohre und Chassis-Komponenten erfordern hochpräzises Schweißen und die Fähigkeit, aluminisierte oder rostfreie Stähle zu verarbeiten.
Energiesektor: API-Qualitätsrohre für den Transport von Öl und Gas erfordern strenge zerstörungsfreie Prüfungen (NDT), wie z.B. Wirbelstrom- oder Ultraschallprüfungen, die direkt in die Produktionslinie integriert sind.
Landwirtschaftliche Geräte: Robuste Rohre für Bewässerungssysteme und Maschinenrahmen erfordern hohe Haltbarkeit und Widerstandsfähigkeit gegenüber Umwelteinflüssen.
Direktformung vs. Rund-zu-Quadrat-Transformation
Bei der Produktion von quadratischen und rechteckigen Rohren gibt es zwei primäre Methoden. Die traditionelle Methode formt zunächst ein rundes Rohr und formt es dann in ein Quadrat um. Moderne Hochleistungslinien nutzen jedoch oft die "Direktquadratformung." Diese Methode biegt den Streifen direkt in die endgültige rechteckige Form. Dieser Ansatz reduziert erheblich die Belastung an den Ecken des Rohrs und sorgt für eine gleichmäßigere Wandstärke, die eine zwingende Anforderung für tragende Struktur-Anwendungen ist. Außerdem verringert es die Anzahl der benötigten Walzwerke und vereinfacht die gesamte Maschinenkonfiguration.
Die Rolle von Automatisierung und intelligenter Überwachung
Die Integration von Industrie 4.0-Prinzipien verändert die Art und Weise, wie Produktionslinien verwaltet werden. Moderne Systeme sind mit Sensoren ausgestattet, die Echtzeitdaten über Motorlast, Vibration und Temperatur liefern. Diese Informationen werden von einer zentralen Steuereinheit verarbeitet, um vorherzusagen, wann ein Bauteil wahrscheinlich ausfällt, was Wartung während geplanter Ausfallzeiten anstelle von Produktionsläufen ermöglicht. Darüber hinaus sorgen automatisierte Abbruchsysteme—ob mit Kaltkreissägen oder Fliegenden Sägen—dafür, dass jedes Stück auf eine präzise Länge mit einer gratfreien Oberfläche geschnitten wird, bereit für die sofortige Verpackung oder weitere Verarbeitung.
Langfristige Fertigungsstabilität etablieren
Die Auswahl einer hochwertigen Rohrmühlenlinie ist eine grundlegende Entscheidung, die die Wettbewerbsposition eines Unternehmens auf dem globalen Markt bestimmt. Durch die Fokussierung auf mechanische Steifigkeit, Präzision in den Formungsdurchgängen und fortschrittliche Schweißkontrollen können Hersteller sicherstellen, dass ihre Produkte die strengsten internationalen Standards erfüllen. Da die Nachfrage nach Materialien mit höherer Festigkeit und geringerem Gewicht weiter wächst, wird die Technologie hinter diesen Produktionslinien ein Grundpfeiler des industriellen Fortschritts bleiben. SANSO treibt weiterhin Innovationen in diesem Bereich voran und bietet die robusten Ingenieurlösungen, die für die nächste Generation der industriellen Fertigung erforderlich sind.
Häufig gestellte Fragen (FAQ)
Q1: Was sind die Hauptvorteile des HFI-Schweißens gegenüber traditionellem TIG-Schweißen in einer Rohrlinie?
A1: HFI-Schweißen ist erheblich schneller und ermöglicht Produktionsgeschwindigkeiten von über 100 Metern pro Minute, während TIG viel langsamer ist. HFI bietet auch eine schmalere wärmebeeinflusste Zone (HAZ), die mehr von den mechanischen Eigenschaften des Grundmetalls bewahrt und zu einer stärkeren Naht für industrielle Anwendungen führt.
Q2: Wie verbessert ein horizontaler Akkumulator die Mühlen-Effizienz?
A2: Ein horizontaler Akkumulator speichert ein großes Volumen des Stahlbands in einer spiralförmigen Konfiguration. Dies ermöglicht es der Mühle, mit voller Geschwindigkeit weiterzulaufen, während der Eingangsbereich gestoppt wird, um das Ende einer Spule mit der nächsten zu schweißen. Dies gewährleistet einen wirklich kontinuierlichen Prozess, maximiert die Betriebszeit und reduziert Materialverschwendung.
Q3: Kann eine einzige Mühle sowohl Kohlenstoffstahl als auch Edelstahl verarbeiten?
A3: Während es möglich ist, wird es ohne spezialisierte Walzmaterialien nicht empfohlen. Edelstahl ist viel abrasiver und neigt zu "Galling". Eine Mühle, die für beides ausgelegt ist, benötigt hochleistungsfähige beschichtete Walzen und unterschiedliche Schweißparameter, um eine Kontamination der Edelstahloberfläche zu verhindern.
Q4: Warum ist internes Abtragen für bestimmte Rohranwendungen notwendig?
A4: Internes Abtragen entfernt die Schweißnaht von der Innenseite des Rohrs. Dies ist notwendig für Rohre, die im Fluidtransport verwendet werden (um Turbulenzen zu verhindern), für Automobilanwendungen (für die Passform über anderen Teilen) und für jede Anwendung, bei der ein glatter Innendurchmesser für Sauberkeit oder mechanische Spielräume erforderlich ist.
Q5: Was ist der Vorteil von "Direktformen" für quadratische Rohre?
A5: Direktformen formt das Band direkt in ein Quadrat oder Rechteck. Dies reduziert die mechanische Belastung an den Ecken, verhindert das Ausdünnen des Materials an den Biegungen und führt oft zu einem dimensionsstabileren Produkt im Vergleich zur Methode der Rund-zu-Quadrat-Umwandlung.
Suchen Sie nach Möglichkeiten, Ihre industrielle Rohrproduktion mit fortschrittlicher Maschinenbau zu optimieren? Unser Team von Spezialisten steht bereit, um Ihnen die technischen Einblicke und die leistungsstarke Ausrüstung zu bieten, die erforderlich sind, um Ihre Produktionsziele zu übertreffen. Kontaktieren Sie uns noch heute für eine umfassende Beratung zu unseren neuesten Linienkonfigurationen. Jetzt anfragen
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
