
Startseite > Blogs > Die mechanischen Grundlagen von Hochleistungs-Stahlrohrmühlen-Produktionslinien
Die mechanischen Grundlagen von Hochleistungs-Stahlrohrmühlen-Produktionslinien
2026-07-11
Die Herstellung von hohlen Strukturprofilen (HSS) und industriellen Rohrleitungen hat sich von rudimentärem Schmiede-Schweißen zu hochautomatisierten, präzisionsgetriebenen Prozessen entwickelt. Im Mittelpunkt dieser Transformation steht die Stahlrohrmühle, eine komplexe Anordnung synchronisierter Maschinen, die dazu entworfen wurde, flache Metallstreifen in maßgenaue Rohre zu verwandeln. Für B2B Hersteller, die die Bau-, Automobil- und Energiesektoren beliefern, ist die Fähigkeit, enge Toleranzen bei maximaler Liniengeschwindigkeit aufrechtzuerhalten, der primäre Treiber des operationellen Erfolgs.
Als Branchenführer im Design und der Herstellung von Rohrverarbeitung Ausrüstungen hat SANSO beobachtet, dass die erfolgreichsten Anlagen die Synergie zwischen mechanischer Steifigkeit und Reaktionsfähigkeit des Steuerungssystems priorisieren. Dieser Artikel untersucht die ingenieurtechnischen Feinheiten der modernen Rohrproduktionslinie und erforscht die Variablen, die die Schweißqualität, die Oberflächenbeschaffenheit und die strukturelle Langlebigkeit bestimmen.
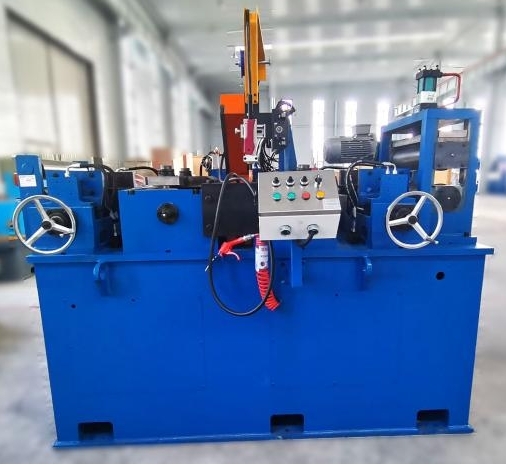
Mechanische Architektur: Der Eingangsbereich und die Materialvorbereitung
Die Reise eines Stahlrohrs beginnt im Eingangsbereich, wo rohe Coils aus warmgewalztem oder kaltgewalztem Stahl in das System eingeführt werden. Die Konsistenz dieses Zuführprozesses bestimmt die Stabilität des gesamten nachgelagerten Betriebs. Eine grundlegende Anforderung hier ist der Streifenverbinder und das Akkumulatorsystem. Ohne einen zuverlässigen Akkumulationsmechanismus muss die gesamte Linie während des Übergangs zwischen den Coils anhalten, was zu erheblichen Ausfallzeiten und inkonsistenter Schweißqualität an den Stop-Start-Punkten führt.
Die Rolle des Stahlrohrmühlen Akkumulators besteht darin, einen Puffer von Material bereitzustellen, der das Schweißen der nachfolgenden Kante eines Coils mit der vorderen Kante des nächsten ermöglicht, ohne den kontinuierlichen Fluss der Mühle zu unterbrechen. Horizontale Spiralakkumulatoren oder vertikale Korbtypen werden basierend auf der Streifenstärke und dem verfügbaren Platz ausgewählt. SANSO ist auf Hochleistungs-Akkumulationslösungen spezialisiert, die sicherstellen, dass der Streifen spannungsreguliert und frei von Oberflächenkratzern bleibt, was eine zwingende Anforderung für hochwertige Automobilanwendungen ist.
Grundlegende Komponenten des Eingangsbereichs:
Entwickler: Verwalten die Abwicklung des schweren Stahlcoils, oft mit doppelseitigen Designs für einen schnellen Wechsel.
Schneider und Endenschweißer: Schneidet die Streifenenden präzise und verbindet sie durch TIG- oder MIG-Schweißen, um ein kontinuierliches Band aufrechtzuerhalten.
Ebner: Begradigt den Streifen, um Coil-Verformungen und interne Spannungen zu beseitigen, und sorgt für eine gleichmäßige Zuführung in die Formungsdurchgänge.
Streifenrandfräsen: Bereitet die Ränder des Streifens vor, indem Oxide entfernt und ein perfektes geometrisches Profil für die Induktionsschweißphase sichergestellt wird.
Die Physik des Rollformens und der strukturellen Formgebung
Der Formungsbereich ist das Herz des mechanischen Prozesses. Hier wird der flache Streifen allmählich durch eine Reihe von Antriebsrollen und Führungsrollen in eine kreisförmige Form gebogen. Dieser Prozess, bekannt als Kaltrollformen, beruht auf einem sorgfältig berechneten "Blütenmuster" — der Sequenz der Querschnittsprofile, die der Streifen annimmt, während er durch jede Walze geht. Die Konstruktion dieser Sequenz ist ein Balanceakt; zu viel Spannung in einem einzigen Durchgang kann zu Randdehnung führen, während zu wenig dazu führen kann, dass der Streifen abdriftet, was zu einer schiefen Naht führt.
In einem Hochleistungs- Stahlrohrwerk initiieren die Abbau-Stände das primäre Biegen, gefolgt von den Fin-Pass-Ständen. Die Fin-Pass-Stände sind besonders wichtig, da sie eine zentrale "Finne" oder Klinge verwenden, die in die Naht passt und die Kanten präzise ausrichtet, bevor sie in den Schweißbereich eintreten. In dieser Phase wird die endgültige Maßgenauigkeit des Rohrs festgelegt. Moderne Werke integrieren jetzt "W-Forming" oder "Cage Forming" Konfigurationen, die die Anzahl der erforderlichen Walzenwechsel reduzieren und eine gleichmäßigere Spannungsverteilung über die Materialbreite bieten.
Hochfrequenz-Induktionsschweißen: Gewährleistung der Nahtintegrität
Sobald der Streifen zu einem offenen Rohr geformt wurde, müssen die Kanten verschmolzen werden. Die meisten modernen Linien nutzen das Hochfrequenz-Induktionsschweißen (HFI). Diese Methode basiert auf dem "Haut-Effekt" und dem "Nähe-Effekt" von Hochfrequenzstrom (typischerweise 200 kHz bis 500 kHz). Der Strom wird über eine Induktionsspule in die Rohroberfläche induziert, wodurch die Wärme an den Kanten des Streifens konzentriert wird. Während diese glühend heißen Kanten von den Quetschwalzen zusammengepresst werden, entsteht eine Schmiedenaht.
Der interne "Impeder"—gewöhnlich ein Ferritstab—ist hier ein grundlegendes Element. Er verhindert, dass der Strom um das Innere des Rohrs fließt, und zwingt ihn stattdessen, sich an den Kanten zu konzentrieren. Diese Effizienz ermöglicht es dem Stahlrohrwerk, Geschwindigkeiten von über 100 Metern pro Minute zu erreichen. Nach dem Schweißen wird der äußere (und manchmal innere) Schweißnaht oder "Flash" mit einem speziellen Abtragwerkzeug entfernt, wodurch eine glatte, durchgehende Oberfläche entsteht, die praktisch nicht von dem Grundmaterial zu unterscheiden ist.
Variablen, die die Schweißqualität beeinflussen:
Induktionsleistungsfrequenz: Höhere Frequenzen sind besser für dünnere Wände, während niedrigere Frequenzen eine tiefere Wärmepenetration für dickwandige Rohre bieten.
Quetschwalzen-Druck: Unzureichender Druck führt zu kalten Schweißungen oder "Paste"-Schweißungen, während übermäßiger Druck zu einer übergroßen inneren Naht und Metallermüdung führt.
Impeder-Kühlung: Ferrit verliert seine magnetischen Eigenschaften bei der Curie-Temperatur; daher ist eine Hochvolumen-Wasserkühlung eine Voraussetzung für den kontinuierlichen Betrieb.
Vee-Winkel: Der Winkel, in dem die Streifenenden aufeinandertreffen, muss konstant gehalten werden, um einen stabilen Schweißpunkt zu gewährleisten.
Größenanpassung, Richten und Finish-Betriebe
Nach dem Schweißen und der Luft-/Wasserkühlung ist das Rohr oft leicht überdimensioniert oder nicht rund aufgrund der thermischen Spannungen des Schweißprozesses. Das Größenanpassungswerk besteht aus mehreren Ständen, die den Durchmesser um einen kleinen Prozentsatz reduzieren und das Material auf seine endgültigen Spezifikationen "kaltverarbeiten". Dieser Abschnitt bestimmt auch die endgültige Form; durch die Verwendung unterschiedlicher Walzensätze kann ein rundes Rohr in diesem Stadium in ein quadratisches, rechteckiges oder ovales Profil umgewandelt werden.
Der Richten-Prozess folgt, typischerweise unter Verwendung eines Turkskopfes oder eines Mehrwalzenrichters. Dies beseitigt jede Wölbung, Krümmung oder Verdrehung, die während der Formungs- oder Kühlphasen entstanden sein könnte. Genauigkeit ist hier entscheidend für B2B-Kunden, die die Rohre in automatisierten CNC-Bearbeitungs- oder Laserschneidsystemen verwenden, wo selbst eine leichte Abweichung in der Geradheit Produktionsfehler verursachen kann. SANSO integriert in dieser Phase Präzisionsmesssensoren, um Echtzeit-Feedback zu Durchmesser und Ovalität zu liefern, was sofortige mechanische Anpassungen ermöglicht.
Adressierung häufiger Probleme in der Branche
Hersteller stehen vor mehreren wiederkehrenden Herausforderungen, die die Effizienz einer Stahlrohrmühle gefährden können. Das Verständnis dieser Probleme ist der erste Schritt zur Implementierung effektiver Ingenieurlösungen.
1. Materialinkonsistenz
Variationen in der Streckgrenze oder Dicke der eingehenden Spule können zu „Rückfederungs“-Problemen führen, bei denen das Rohr nach der Formgebung seine Form nicht hält. Lösung: Implementierung automatisierter Rollspaltanpassungssysteme, die Lastzellen verwenden, um Materialhärtevariationen in Echtzeit auszugleichen.
2. Kantenwelle und Schaufelbildung
Dies tritt auf, wenn die Streifenränder während der Abbau-Passagen mehr gestreckt werden als die Mitte. Lösung: Optimiertes Blüten-Design und der Einsatz von Seitenwalzenständern, um die Streifenränder während der Übergangsbereiche effektiver zu unterstützen.
3. Rollverschleiß und Wartung
Der kontinuierliche Kontakt mit abrasiven Stahloberflächen führt zu einem Verschleiß der Walzen, was zu Oberflächenmarkierungen auf den Rohren führt. Lösung: Verwendung von hochchromhaltigem oder D2-Werkzeugstahl für Walzen, oft mit speziellen Beschichtungen wie Hartmetall oder Chrombeschichtung, um die Lebensdauer zwischen den Nachschliffen zu verlängern.
Anwendungsszenarien und branchenspezifische Anforderungen
Die Konfiguration einer Mühle wird stark durch ihre beabsichtigte Produktion bestimmt. Eine Linie, die für dekorativen Edelstahl ausgelegt ist, wird sich erheblich von einer Linie unterscheiden, die für API-gemäße Öl- und Gasrohre gedacht ist.
Struktur und Bau: Diese Mühlen konzentrieren sich auf die Hochgeschwindigkeitsproduktion von quadratischen und rechteckigen Abschnitten. Die Maßtoleranz für den Eckradius ist eine zwingende Anforderung, um die Schweißbarkeit in Baugerüsten sicherzustellen.
Automotive Abgas- und Kraftstoffleitungen: Diese Anwendungen erfordern überlegene innere Abtragungen und hohe Korrosionsbeständigkeit. Die Mühle muss in der Lage sein, aluminisierte oder rostfreie Stähle zu verarbeiten, ohne die Beschichtungen zu beschädigen.
Öl und Gas (OCTG): Diese Leitungen sind durch hohe Wandstärken und die Notwendigkeit strenger Zerstörungsfreier Prüfungen (NDT) gekennzeichnet. Ultraschall- und Wirbelstromprüfsysteme sind oft direkt in die Linie integriert.
Präzisionsmechanische Rohre: Diese Rohre, die in Möbeln und Fahrrädern verwendet werden, erfordern eine hochwertige Oberflächenbearbeitung und extrem enge Ovalitäts-Toleranzen.
Integration von Automatisierung und Smart Manufacturing
Die moderne Fertigungsumgebung erfordert datengestützte Einblicke. Die hochwertigen Produktionslinien von heute sind mit SCADA (Supervisory Control and Data Acquisition)-Systemen ausgestattet, die alles überwachen, von dem Kilowattstundenverbrauch des Schweißgeräts bis zu den Vibrationspegeln der Walzenständerlager. Dies ermöglicht eine vorausschauende Wartung, bei der Komponenten ersetzt werden, bevor ein Ausfall eintritt, was die ungeplanten Ausfallzeiten drastisch reduziert.
Darüber hinaus sind Schnellwechselsysteme zu einer Standardanforderung geworden. Früher konnte der Wechsel einer Mühle von einem Durchmesser zu einem anderen eine ganze Schicht in Anspruch nehmen. Mit modernen Rafted-Mühlendesigns, bei denen ganze Sets von Walzenständern gleichzeitig mit Hilfe von Kranen ausgetauscht werden können, wurden die Umrüstzeiten auf unter 30 Minuten reduziert. Diese Agilität ermöglicht es B2B-Lieferanten, kleinere Losgrößen effizient in einer „just-in-time“-Lieferkette zu handhaben.
Die richtige mechanische Partnerschaft auswählen
Investieren in eine Stahlrohrmühle ist ein langfristiges strategisches Engagement. Die Qualität der Ingenieurtechnik bestimmt die Zuverlässigkeit der Produktion für die kommenden Jahre. Durch Fokussierung auf mechanische Steifigkeit, Präzision in den Formungsgängen und fortschrittliche Induktionsschweißkontrolle können Hersteller sicherstellen, dass sie in einem Sektor wettbewerbsfähig bleiben, der immer höhere Qualität verlangt. SANSO drängt weiterhin die Grenzen des Möglichen in der Rohrmühlen-Ingenieurtechnik und bietet die grundlegende Technologie, die die globale Infrastruktur antreibt.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen ERW- und HFI-Schweißen in einer Rohrmühle?
A1: ERW (Electric Resistance Welding) ist ein weit gefasster Begriff, der sowohl Niedrigfrequenz- als auch Hochfrequenzschweißen umfasst. HFI (High-Frequency Induction) ist ein spezifischer Typ von ERW, der eine Induktionsspule verwendet, um Wärme zu erzeugen, ohne physischen Kontakt mit dem Band. HFI wird aufgrund seiner höheren Effizienz und überlegenen Schweißqualität im Allgemeinen für moderne industrielle Anwendungen bevorzugt.
Q2: Warum wird der Akkumulator als Voraussetzung für Hochgeschwindigkeitsmühlen angesehen?
A2: Der Akkumulator speichert eine große Menge Bandmaterial, das in die Mühle eingeführt werden kann, während der Abwickler im Eingangsbereich gestoppt ist, um das Ende einer neuen Spule zu schweißen. Ohne ihn müsste die Mühle alle 20-40 Minuten anhalten, was zu Materialverschwendung und inkonsistenten Temperatureinstellungen an der Schweißnaht führen würde.
Q3: Kann eine einzige Mühle sowohl runde als auch quadratische Rohre produzieren?
A3: Ja. Die meisten Mühlen produzieren zuerst ein rundes Rohr und führen es dann durch einen „Größen- und Formungs“-Bereich. Durch den Wechsel der Walzen in diesem letzten Abschnitt kann das runde Rohr in quadratische, rechteckige oder andere Profilformen umgeformt werden, während die gleiche Schweißnaht beibehalten wird.
Q4: Wie verhindern Sie Rost im Inneren von Rohren, die in einer Mühle produziert werden?
A4: Während des Produktionsprozesses kann ein internes „Anti-Rost“-Sprühsystem nach dem Größenbereich integriert werden. Dies trägt eine dünne Schicht schützendes Öl oder Lack auf den Innendurchmesser des Rohrs auf. Darüber hinaus ist die Aufrechterhaltung einer trockenen und temperaturkontrollierten Umgebung für die Fertigwaren eine Standardanforderung.
Q5: Was ist „Scarfing“ und warum ist es notwendig?
A5: Wenn die Bandkanten während des Schweißens zusammengepresst werden, wird etwas geschmolzenes Metall herausgedrückt, was einen Grat sowohl auf der Innenseite als auch auf der Außenseite des Rohrs erzeugt. Scarfing ist der mechanische Prozess, bei dem ein Hartmetallwerkzeug verwendet wird, um dieses überschüssige Material abzuschaben, während es noch heiß ist, was zu einer glatten Oberfläche führt.
Suchen Sie nach Möglichkeiten, Ihre Produktionskapazität mit hochpräziser Rohrfertigungstechnologie zu erhöhen? Unser Ingenieurteam ist bereit, Ihnen maßgeschneiderte Lösungen anzubieten, die Ihren Durchsatz maximieren und strukturelle Exzellenz gewährleisten. Kontaktieren Sie uns noch heute für eine detaillierte Beratung zu unseren neuesten Mühlenkonfigurationen. Jetzt anfragen
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
