
Accueil > Blogs > Les Fondations Mécaniques des Lignes de Production de Tuyaux en Acier à Haute Efficacité
Les Fondations Mécaniques des Lignes de Production de Tuyaux en Acier à Haute Efficacité
2026-07-11
La fabrication de sections structurelles creuses (HSS) et de tuyauterie industrielle a progressé d'un soudage à la forge rudimentaire à des processus hautement automatisés et axés sur la précision. Au cœur de cette transformation se trouve le laminoir à tuyaux en acier, un assemblage complexe de machines synchronisées conçu pour transformer des bandes métalliques plates en tubes dimensionnellement précis. Pour les fabricants B2B fournissant les secteurs de la construction, de l'automobile et de l'énergie, la capacité de maintenir des tolérances serrées tout en maximisant la vitesse de ligne est le principal moteur du succès opérationnel.
En tant que leader de l'industrie dans la conception et la fabrication d'équipements de traitement des tubes, SANSO a observé que les installations les plus performantes privilégient la synergie entre la rigidité mécanique et la réactivité du système de contrôle. Cet article examine les complexités d'ingénierie de la ligne de production de tuyaux moderne, explorant les variables qui dictent la qualité du soudage, la finition de surface et la durabilité structurelle.
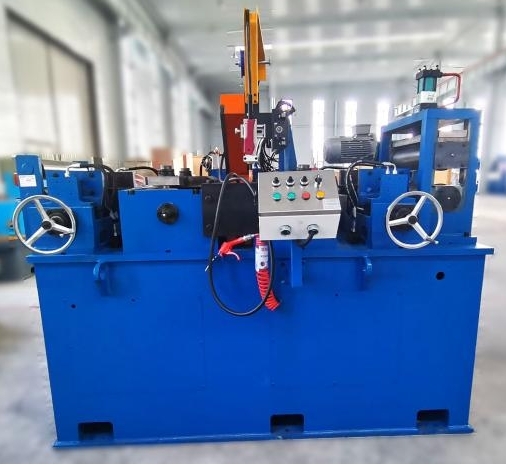
Architecture Mécanique : La Section d'Entrée et la Préparation des Matériaux
Le parcours d'un tube en acier commence à la section d'entrée, où des bobines brutes d'acier laminé à chaud ou à froid sont introduites dans le système. La constance de ce processus d'alimentation détermine la stabilité de l'ensemble de l'opération en aval. Une exigence fondamentale ici est le joint de bande et le système d'accumulateur. Sans un mécanisme d'accumulation fiable, toute la ligne doit s'arrêter pendant la transition entre les bobines, entraînant des temps d'arrêt significatifs et une qualité de soudage incohérente aux points d'arrêt-démarrage.
Le rôle de l'accumulateur du laminoir à tuyaux en acier est de fournir un tampon de matériau, permettant le soudage du bord arrière d'une bobine au bord avant de la suivante sans interrompre le flux continu du laminoir. Les accumulateurs en spirale horizontale ou en panier vertical sont sélectionnés en fonction de l'épaisseur de la bande et de l'espace disponible au sol. SANSO se spécialise dans des solutions d'accumulation à haute capacité qui garantissent que la bande reste régulée en tension et exempte de rayures de surface, ce qui est une exigence obligatoire pour les applications automobiles haut de gamme.
Composants Fondamentaux de la Section d'Entrée :
Dérouleur : Gère le déroulement de la bobine d'acier lourde, présentant souvent des conceptions à double tête pour un changement rapide.
Coupe et Soudage de Fin : Coupe précisément les extrémités de la bande et les joint par soudage TIG ou MIG pour maintenir un ruban continu.
Niveauur : Aplati la bande pour éliminer les déformations de la bobine et les contraintes internes, garantissant une alimentation uniforme dans les passes de formage.
Fraisage des Bords de Bande : Prépare les bords de la bande en éliminant les oxydes et en garantissant un profil géométrique parfait pour la phase de soudage par induction.
La Physique du Formage à Rouleaux et de la Mise en Forme Structurelle
La section de formage est le cœur du processus mécanique. Ici, la bande plate est progressivement pliée en une forme circulaire à travers une série de rouleaux d'entraînement et de rouleaux de renvoi. Ce processus, connu sous le nom de formage à froid, repose sur un « motif floral » soigneusement calculé — la séquence des profils de section transversale que la bande assume en passant à travers chaque poste. Concevoir cette séquence est un équilibre délicat ; trop de contrainte dans un seul passage peut entraîner un étirement des bords, tandis que trop peu peut provoquer une dérive de la bande, entraînant une couture de travers.
Dans un laminoir à tubes en acier haute performance, les stands de déformation initient le pliage primaire, suivi par les stands de passage de fin. Les stands de passage de fin sont particulièrement importants car ils utilisent une « aile » ou lame centrale qui s'insère dans la soudure, alignant précisément les bords avant qu'ils n'entrent dans la gorge de soudage. C'est à ce stade que la précision dimensionnelle finale du tube est établie. Les laminoirs avancés intègrent désormais des configurations de « W-Forming » ou de « Cage Forming », qui réduisent le nombre de changements de rouleaux nécessaires et fournissent une distribution de stress plus uniforme sur la largeur du matériau.
Soudage par induction haute fréquence : Assurer l'intégrité de la soudure
Une fois que la bande a été formée en un tube ouvert, les bords doivent être fusionnés. La plupart des lignes modernes utilisent le soudage par induction haute fréquence (HFI). Cette méthode repose sur l'« effet de peau » et l'« effet de proximité » de l'électricité haute fréquence (généralement de 200 kHz à 500 kHz). Le courant est induit dans la surface du tube via une bobine d'induction, concentrant la chaleur aux bords mêmes de la bande. Alors que ces bords incandescents sont pressés ensemble par les rouleaux de compression, une soudure forge est créée.
L'« impédance » interne — généralement une tige de ferrite — est un composant fondamental ici. Elle empêche le courant de circuler autour de l'intérieur du tube, forçant plutôt à le concentrer aux bords. Cette efficacité est ce qui permet au laminoir à tubes en acier d'atteindre des vitesses dépassant 100 mètres par minute. Après la soudure, le cordon de soudure externe (et parfois interne) ou « flash » est retiré à l'aide d'un outil de décalage spécialisé, laissant une surface lisse et continue qui est pratiquement indistinguable du métal de base.
Variables affectant la qualité de la soudure :
Fréquence de puissance d'induction : Des fréquences plus élevées sont meilleures pour les parois plus fines, tandis que des fréquences plus basses permettent une pénétration thermique plus profonde pour les tuyaux de forte épaisseur.
Pression des rouleaux de compression : Une pression insuffisante entraîne des soudures froides ou des soudures « pâte », tandis qu'une pression excessive entraîne un cordon interne surdimensionné et une fatigue du métal.
Refroidissement de l'impédance : Le ferrite perd ses propriétés magnétiques à la température de Curie ; par conséquent, un refroidissement à eau en grande quantité est une exigence pour un fonctionnement continu.
Angle Vee : L'angle auquel les bords de la bande se rencontrent doit être maintenu constant pour maintenir un point de soudage stable.
Opérations de dimensionnement, redressage et finition
Après le soudage et le refroidissement à l'air/eau, le tube est souvent légèrement surdimensionné ou hors de ronde en raison des contraintes thermiques du processus de soudage. Le laminoir de dimensionnement se compose de plusieurs stands qui réduisent le diamètre d'un petit pourcentage, « travaillant à froid » le matériau à ses dimensions finales spécifiées. Cette section détermine également la forme finale ; en utilisant différents ensembles de rouleaux, un tube circulaire peut être converti en un profil carré, rectangulaire ou ovale à ce stade.
Le processus de redressage suit, utilisant généralement un redresseur à tête turque ou un redresseur multi-rouleaux. Cela élimine toute courbure, cambrure ou torsion qui aurait pu être introduite pendant les phases de formation ou de refroidissement. La précision ici est vitale pour les clients B2B qui utilisent les tuyaux dans des systèmes d'usinage CNC automatisés ou de découpe laser, où même une légère déviation dans la rectitude peut causer des erreurs de production. SANSO intègre des capteurs de mesure de précision à ce stade pour fournir un retour d'information en temps réel sur le diamètre et l'ovalité, permettant des ajustements mécaniques immédiats.
Aborder les points de douleur courants de l'industrie
Les fabricants sont confrontés à plusieurs défis récurrents qui peuvent compromettre l'efficacité d'un laminoir à tubes en acier. Comprendre ces problèmes est la première étape vers la mise en œuvre de solutions d'ingénierie efficaces.
1. Incohérence des matériaux
La variation de la résistance à la traction ou de l'épaisseur de la bobine entrante peut entraîner des problèmes de "retour élastique", où le tube ne parvient pas à conserver sa forme après le formage. Solution : Mise en œuvre de systèmes d'ajustement automatique de l'écart des rouleaux utilisant des cellules de charge pour compenser les variations de dureté des matériaux en temps réel.
2. Vague de bord et ondulation
Cela se produit lorsque les bords de la bande sont étirés plus que le centre pendant les passes de déformation. Solution : Conception de fleur optimisée et utilisation de supports à rouleaux latéraux pour soutenir plus efficacement les bords de la bande tout au long des zones de transition.
3. Usure des rouleaux et maintenance
Le contact continu avec des surfaces en acier abrasives use les rouleaux, entraînant des marquages de surface sur les tuyaux. Solution : Utilisation d'acier à outils à haute teneur en chrome ou D2 pour les rouleaux, souvent avec des revêtements spécialisés comme le carbure de tungstène ou le chromage pour prolonger la durée de service entre les remeulages.
Scénarios d'application et exigences spécifiques à l'industrie
La configuration d'un laminoir est fortement dictée par sa production prévue. Une ligne conçue pour l'acier inoxydable ornemental aura un aspect significativement différent de celle destinée aux tuyaux pétroliers et gaziers de qualité API.
Structures et construction : Ces laminoirs se concentrent sur la production à grande vitesse de sections carrées et rectangulaires. La tolérance dimensionnelle pour le rayon de coin est une exigence obligatoire pour garantir la soudabilité dans les structures de bâtiment.
Systèmes d'échappement et de carburant automobile : Ces applications nécessitent un ébarbage interne supérieur et une haute résistance à la corrosion. Le laminoir doit être capable de traiter de l'acier aluminisé ou inoxydable sans endommager les revêtements.
Pétrole et gaz (OCTG) : Ces lignes se caractérisent par des épaisseurs de paroi importantes et la nécessité de tests non destructifs rigoureux (NDT). Les systèmes de tests ultrasoniques et à courant de Foucault sont souvent intégrés directement dans la ligne.
Tubage mécanique de précision : Utilisés dans le mobilier et les bicyclettes, ces tuyaux nécessitent une finition de surface de haute qualité et des tolérances d'ovalité extrêmement serrées.
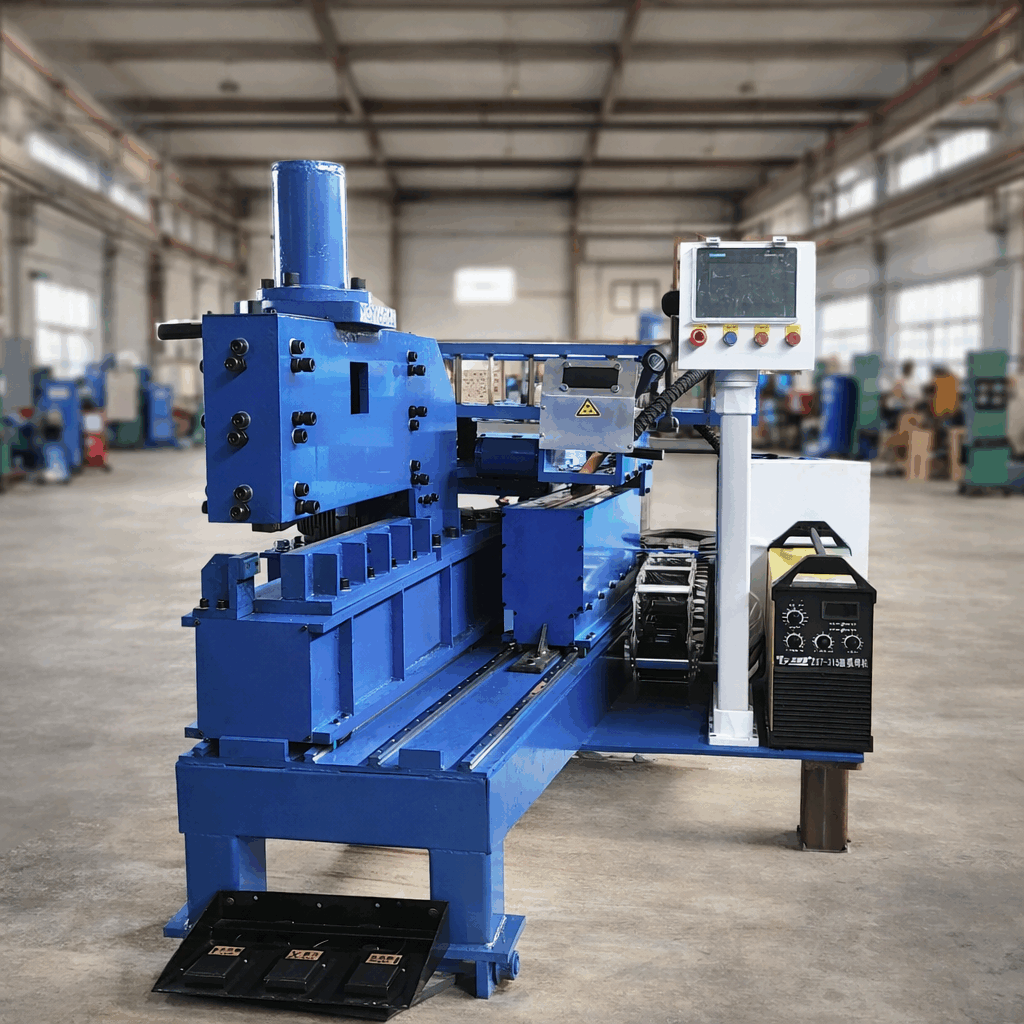
Intégration de l'automatisation et de la fabrication intelligente
L'environnement de fabrication moderne exige des informations basées sur les données. Les lignes de production haut de gamme d'aujourd'hui sont équipées de systèmes SCADA (Supervisory Control and Data Acquisition) qui surveillent tout, de la consommation en kilowattheures du soudeur aux niveaux de vibration des roulements de support de rouleaux. Cela permet une maintenance prédictive, où les composants sont remplacés avant qu'une défaillance ne se produise, réduisant ainsi considérablement les temps d'arrêt non planifiés.
De plus, les systèmes de changement rapide sont devenus une exigence standard. Par le passé, changer un laminoir d'un diamètre à un autre pouvait prendre toute une équipe. Avec les conceptions modernes de laminoirs, où des ensembles entiers de supports de rouleaux peuvent être échangés simultanément à l'aide de grues, les temps de changement ont été réduits à moins de 30 minutes. Cette agilité est ce qui permet aux fournisseurs B2B de gérer efficacement des tailles de lots plus petites dans une chaîne d'approvisionnement "juste à temps".
Sélectionner le bon partenaire mécanique
Investir dans un laminoir à tubes en acier est un engagement stratégique à long terme. La qualité de l'ingénierie dicte la fiabilité de la production pour les années à venir. En se concentrant sur la rigidité mécanique, la précision dans les passes de formage et le contrôle avancé de la soudure par induction, les fabricants peuvent s'assurer de rester compétitifs dans un secteur qui exige une qualité toujours croissante. SANSO continue de repousser les limites de ce qui est possible dans l'ingénierie de laminoirs à tubes, fournissant la technologie fondamentale qui alimente l'infrastructure mondiale.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la différence entre la soudure ERW et HFI dans un laminoir ?
A1 : ERW (soudure par résistance électrique) est un terme large qui inclut à la fois la soudure à basse fréquence et à haute fréquence. HFI (induction à haute fréquence) est un type spécifique d'ERW qui utilise une bobine d'induction pour générer de la chaleur sans contact physique avec la bande. HFI est généralement préféré pour les applications industrielles modernes en raison de son efficacité supérieure et de la qualité de soudure supérieure.
Q2 : Pourquoi l'accumulateur est-il considéré comme une exigence pour les laminoirs à grande vitesse ?
A2 : L'accumulateur stocke une grande quantité de matériau de bande qui peut être alimenté dans le laminoir pendant que le décoilage de la section d'entrée est arrêté pour souder l'extrémité d'une nouvelle bobine. Sans cela, le laminoir devrait s'arrêter toutes les 20 à 40 minutes, entraînant un gaspillage de matériau et des réglages de chaleur incohérents au niveau de la soudure.
Q3 : Un seul laminoir peut-il produire à la fois des tubes ronds et carrés ?
A3 : Oui. La plupart des laminoirs produisent d'abord un tube rond, puis le passent par une section de "dimensionnement et de mise en forme". En changeant les rouleaux dans cette section finale, le tube rond peut être remodelé en formes carrées, rectangulaires ou d'autres profils tout en maintenant la même soudure.
Q4 : Comment prévenir la rouille interne dans les tubes produits sur un laminoir ?
A4 : Pendant le processus de production, un système de pulvérisation interne "anti-rouille" peut être intégré après la section de dimensionnement. Cela applique une fine couche d'huile ou de laque protectrice sur le diamètre intérieur du tube. De plus, maintenir un environnement sec et contrôlé en température pour les produits finis est une exigence standard.
Q5 : Qu'est-ce que le "scarfing" et pourquoi est-il nécessaire ?
A5 : Lorsque les bords de la bande sont pressés ensemble pendant la soudure, un certain métal fondu est expulsé, créant un cordon à l'intérieur et à l'extérieur du tube. Le scarfing est le processus mécanique consistant à utiliser un outil en carbure pour enlever cet excès de matériau pendant qu'il est encore chaud, résultant en une surface lisse.
Vous cherchez à améliorer votre capacité de production avec une technologie de fabrication de tubes de haute précision ? Notre équipe d'ingénierie est prête à vous fournir des solutions sur mesure qui maximisent votre débit et garantissent l'excellence structurelle. Contactez-nous dès aujourd'hui pour une consultation détaillée sur nos dernières configurations de laminoirs. Demande Maintenant
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
