
Accueil > Blogs > 7 facteurs techniques influençant le prix des machines de fabrication de tubes : une perspective d'ingénierie pour les fabricants de tuyaux
7 facteurs techniques influençant le prix des machines de fabrication de tubes : une perspective d'ingénierie pour les fabricants de tuyaux
2026-07-11
Dans le secteur de la fabrication industrielle, en particulier dans l'industrie de la production de tuyaux en acier, les décisions d'approvisionnement sont guidées par la précision technique et la fiabilité de la production à long terme. Lors de l'évaluation du prix de la machine de tube, il est erroné de le considérer comme un chiffre fixe. Au lieu de cela, il doit être analysé comme un reflet de la complexité de l'ingénierie, des exigences métallurgiques et de l'intégration de systèmes de contrôle avancés. Un processus d'approvisionnement professionnel implique de disséquer les composants mécaniques et électroniques qui garantissent une épaisseur de paroi constante, une précision de diamètre et l'intégrité des soudures.
Des fabricants comme [SANSO] soulignent que la valeur d'une ligne de production réside dans sa capacité à maintenir des opérations à grande vitesse sans compromettre les propriétés structurelles du produit fini. Cet article examine les principaux moteurs techniques qui dictent l'investissement en capital requis pour les lignes de production de tubes en acier inoxydable et de soudage à haute fréquence (HF) modernes.
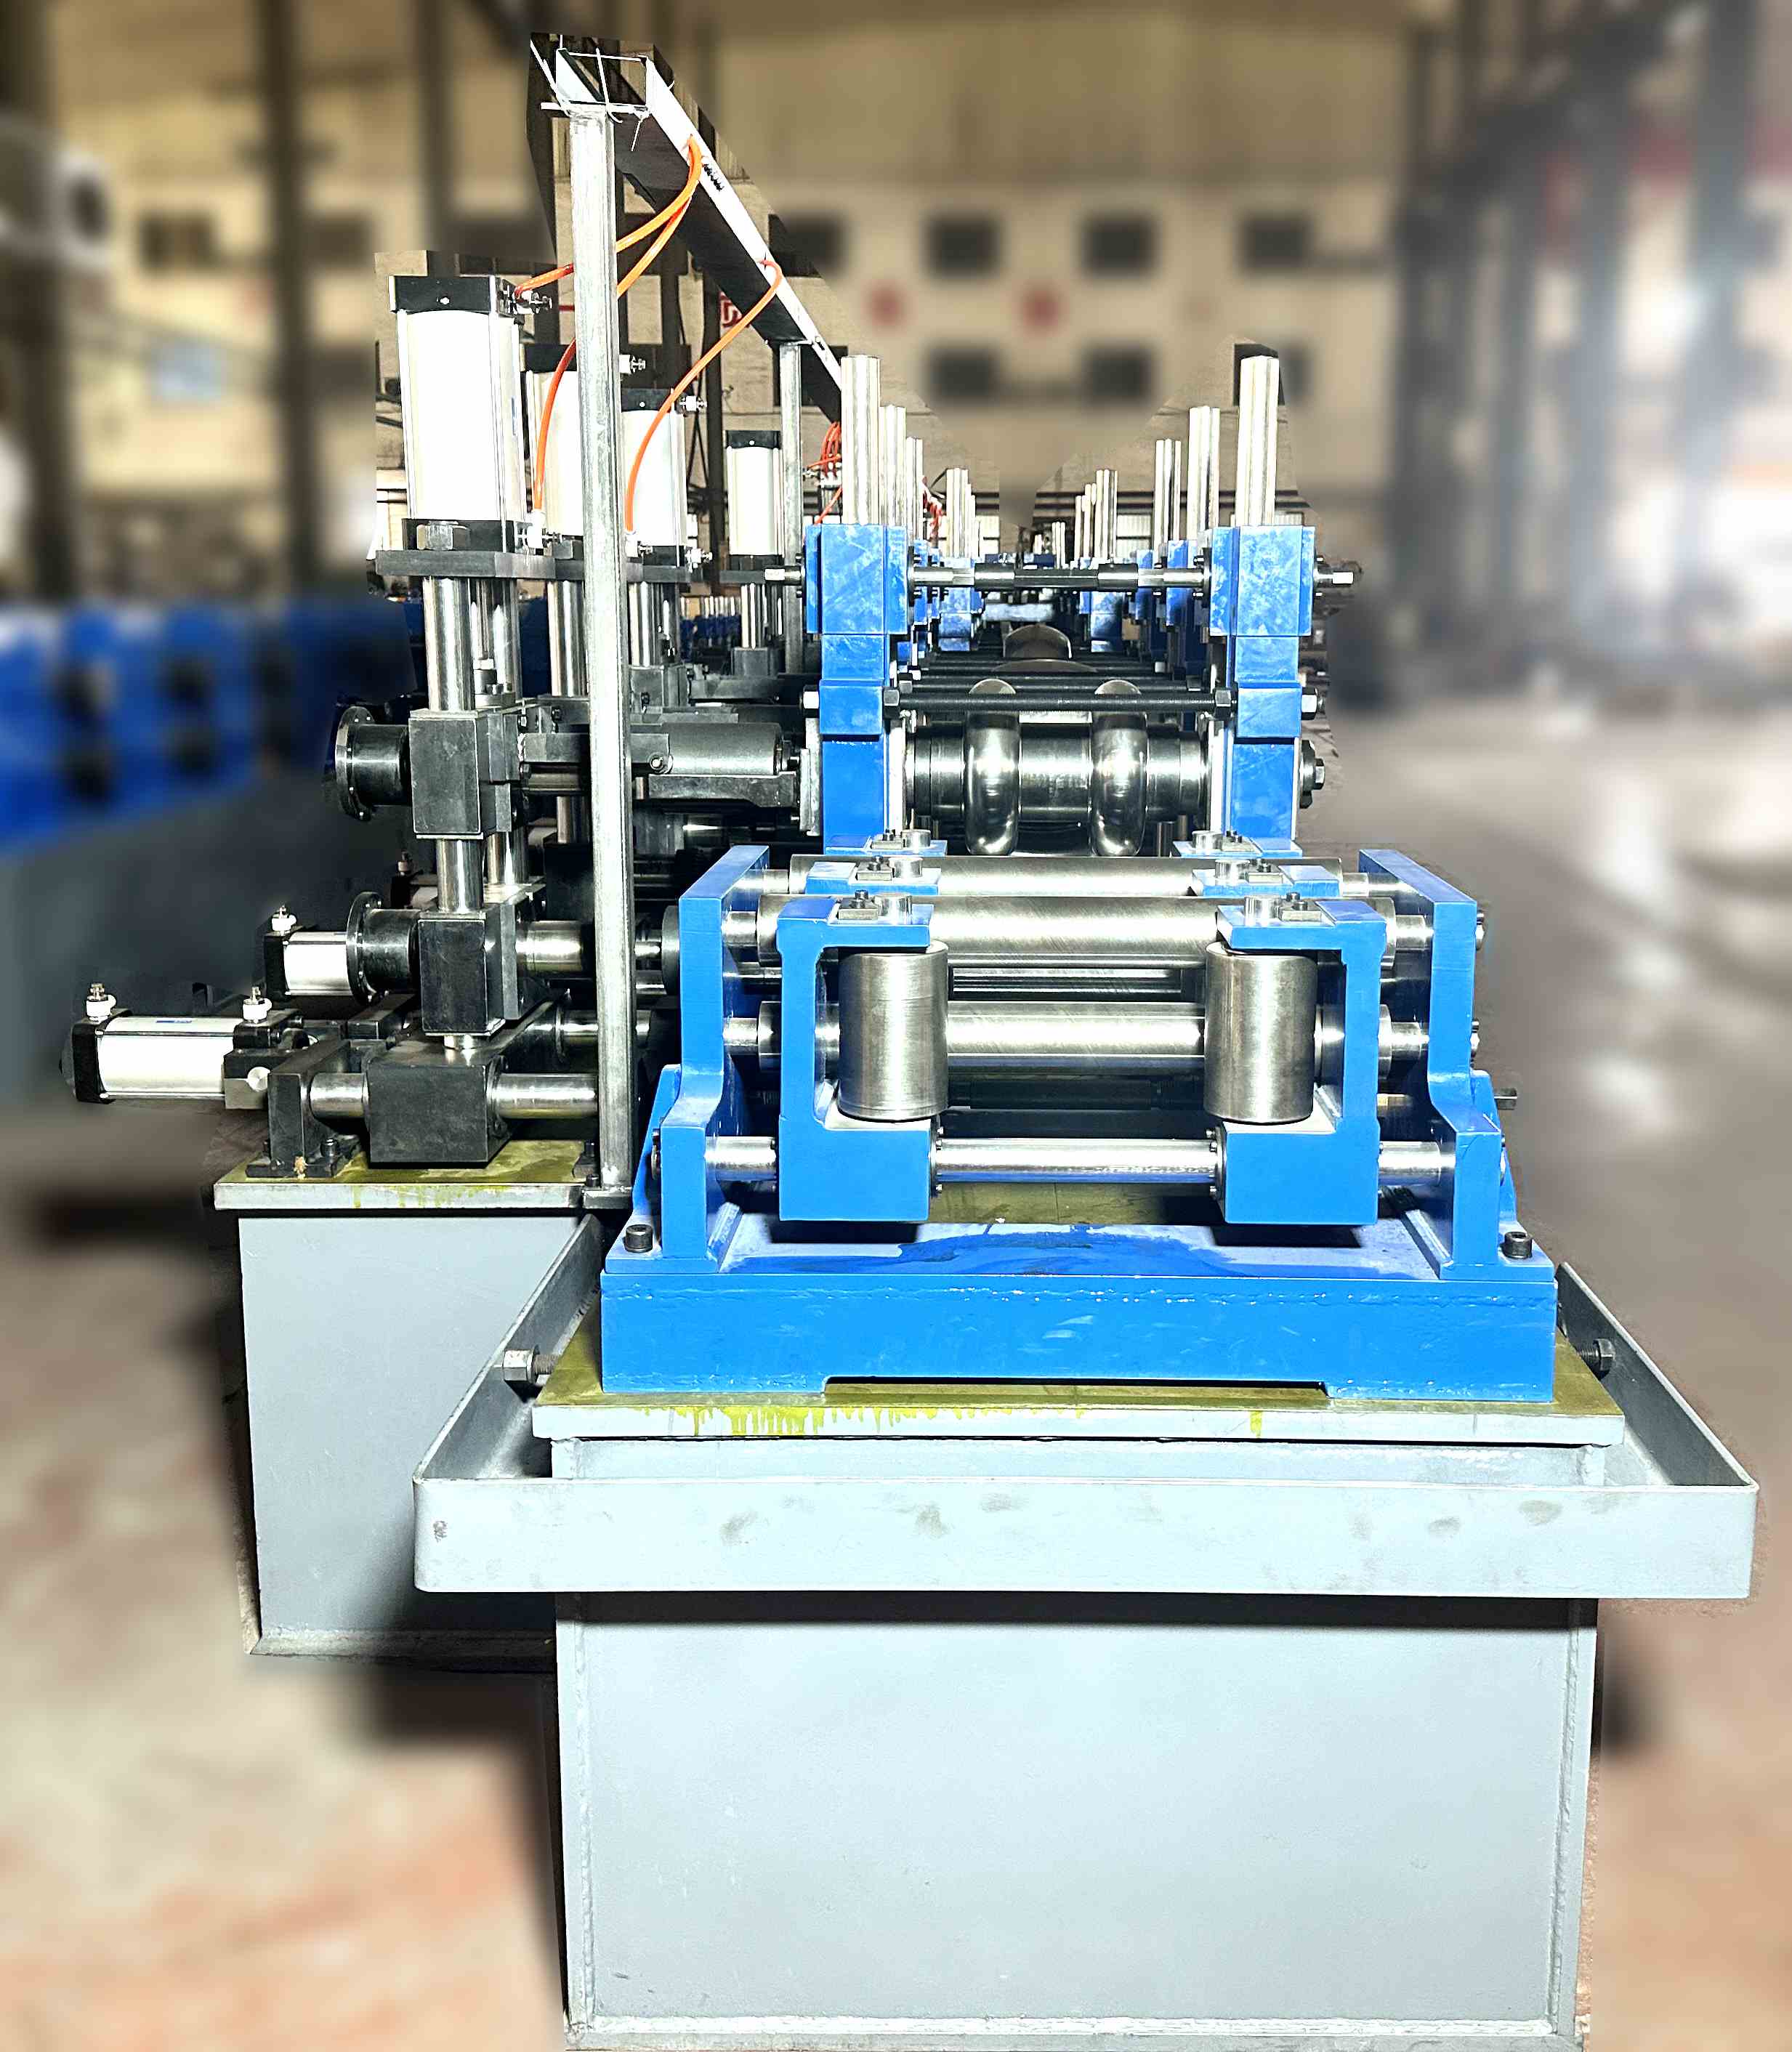
1. L'ingénierie mécanique de la section de formage
La section de formage est le cœur de tout tuyau. Le nombre de stands et la méthode de déformation influencent directement le prix de la machine de tube. Une ligne standard utilise une série de stands de décomposition, de stands de passage de finition et de stands de dimensionnement. Les laminoirs de haute précision nécessitent un plus grand nombre de stands pour garantir une déformation progressive de la bande d'acier, ce qui empêche le flambage des bords et les contraintes internes dans le matériau.
Des matériaux tels que l'acier à faible alliage à haute résistance (HSLA) nécessitent des stands de formage plus robustes avec une capacité de couple accrue. L'inclusion de la technologie "W-Forming" ou des systèmes de formage flexibles—où les rouleaux n'ont pas besoin d'être changés pour différentes tailles—ajoute une valeur technique significative. Ces systèmes utilisent des ajustements motorisés et un positionnement contrôlé par PLC pour réduire les temps d'arrêt. Bien que ces caractéristiques augmentent le coût d'acquisition initial, elles fournissent une solution nécessaire pour les installations traitant des productions en petites séries et de diamètres divers.
De plus, le matériau utilisé pour les rouleaux eux-mêmes (comme Cr12MoV ou D2 acier à outils) et leurs processus de traitement thermique sont des moteurs de coûts majeurs. Des rouleaux rectifiés de précision avec un plaquage en chrome dur garantissent la longévité et la qualité de surface, en particulier pour les tubes de qualité architecturale ou automobile.
2. Technologie de soudage à haute fréquence et gestion de l'énergie
L'unité de soudage est peut-être le composant le plus sensible sur le plan technologique de l'ensemble de la ligne. La production moderne de tuyaux repose fortement sur le soudage par induction à haute fréquence à état solide. Le prix de la machine de tube fluctue en fonction de la puissance en kilowatts (kW) et de la technologie utilisée dans l'alimentation électrique du soudeur—à savoir les composants MOSFET contre IGBT.
Technologie MOSFET : Connue pour son efficacité et sa fiabilité dans les plages de puissance plus petites, adaptée aux tuyaux à paroi plus fine.
Technologie IGBT : Fournit une densité de puissance plus élevée et est plus robuste pour les applications à épaisseur de paroi importante.
Les systèmes de soudage avancés incluent un contrôle automatique de la chaleur (AHC), qui synchronise la température de soudage avec la vitesse de la ligne. Cela empêche les "soudures froides" lors de la montée en puissance ou "la surchauffe" lors de la décélération. L'intégration de tels systèmes de contrôle électronique de précision nécessite une ingénierie sophistiquée, ce qui se reflète dans l'évaluation globale de la machine. [SANSO] intègre ces unités à haute fréquence pour garantir que la résistance de la soudure correspond au matériau de base, une exigence pour les tuyauteries sous pression.
3. Préparation de la bande et dynamique de l'accumulateur
La production continue est obligatoire pour maximiser le débit. Cela est réalisé grâce au système d'entrée de bande, composé d'un dérouleur, d'une cisaille et d'un soudeur à bout, et d'un accumulateur de bande. Le type d'accumulateur—qu'il soit en spirale horizontale, en cage verticale ou de style "floop"—impacte significativement le prix de la machine de tube.
Un accumulateur en spirale horizontale permet un fonctionnement à grande vitesse et protège la surface de la bande contre les rayures, ce qui est vital pour les bobines en acier inoxydable ou pré-peintes. L'ingénierie requise pour gérer la tension et la vitesse de la bande lorsqu'elle entre dans la section de formage est complexe. Si l'accumulateur n'est pas dimensionné correctement pour la vitesse maximale du laminoir, il devient un goulot d'étranglement, annulant les avantages d'une unité de soudage à grande vitesse. Les accumulateurs de haute capacité qui gèrent des bandes plus larges et des épaisseurs plus importantes nécessitent des cadres mécaniques plus lourds et des moteurs d'entraînement plus puissants.
4. Précision de dimensionnement et de redressement
Après le processus de soudage et de refroidissement, le tube doit être amené à ses dimensions finales et redressé. La section de dimensionnement se compose de plusieurs supports qui affinent le diamètre extérieur (OD) et garantissent que le tube est parfaitement rond ou façonné (en profils carrés ou rectangulaires). La sophistication des têtes de redressement Turk est un facteur majeur dans la spécification technique.
Les unités de redressement à quatre rouleaux ou à six rouleaux offrent un contrôle supérieur sur la courbure longitudinale et la torsion du tuyau. Pour les fabricants ciblant les industries automobile ou aérospatiale, les tolérances requises sont souvent dans la plage des microns. Atteindre ce niveau de précision nécessite des supports à haute rigidité et des blocs de roulement usinés de précision. Le travail d'ingénierie impliqué dans le calibrage de ces sections pour fonctionner en harmonie avec le système d'entraînement principal de la ligne est un élément clé de la structure tarifaire.
5. Systèmes de coupe : Scies à froid vs. Scies à friction
La méthode utilisée pour couper le tube fini à la longueur à la fin de la ligne affecte à la fois la qualité du produit et le prix de la machine de tube.
Scies à friction : Haute vitesse mais entraînent un bavure et une chaleur élevée à l'extrémité coupée. Elles sont courantes dans des applications de moindre précision.
Scies à froid (orbitales ou volantes) : Utilisent une lame TCT ou HSS pour couper le tube avec une finition propre, sans bavure. Elles fonctionnent à des RPM plus faibles mais nécessitent un contrôle de mouvement servo complexe pour suivre le tuyau en mouvement avec précision.
Une scie à froid volante à grande vitesse nécessite un contrôleur de mouvement sophistiqué (comme ceux de Siemens ou Mitsubishi) et des moteurs servo à haute réponse. La capacité de couper des tubes à des vitesses dépassant 100 mètres par minute tout en maintenant une tolérance de longueur de +/- 1 mm est un exploit d'ingénierie qui distingue les machines haut de gamme des équipements d'entrée de gamme.
6. Automatisation et intégration de l'industrie 4.0
Dans l'environnement de fabrication actuel, l'acquisition de données et la surveillance à distance sont devenues des exigences standard. L'intégration d'une interface homme-machine (IHM) complète permet aux opérateurs de surveiller les charges des moteurs, les températures de soudage et les vitesses de ligne en temps réel.
Les systèmes avancés produits par [SANSO] offrent des fonctionnalités telles que la gestion des recettes, où les paramètres pour différentes tailles de tubes sont stockés et peuvent être rappelés instantanément. Cela réduit les erreurs humaines et le temps de configuration. Le matériel requis pour cela — y compris les capteurs, les encodeurs et les PLC de qualité industrielle — ainsi que la programmation logicielle personnalisée, contribuent au prix de la machine de laminoir à tubes. Cependant, ce niveau d'automatisation garantit une qualité constante que les systèmes manuels ne peuvent pas reproduire.
7. Spécialisation des matériaux : Acier au carbone vs. Acier inoxydable
Les propriétés métallurgiques du matériau traité dictent la construction de la machine. Un laminoir conçu pour l'acier inoxydable nécessite plus de passes pour gérer les caractéristiques de durcissement par déformation du matériau. De plus, les laminoirs en acier inoxydable utilisent souvent le soudage TIG, Plasma ou Laser au lieu de l'induction HF, en fonction de l'épaisseur des parois et de l'utilisation prévue (par exemple, tubes de qualité alimentaire ou sanitaire).
Pour les lignes en acier inoxydable, chaque composant qui entre en contact avec la bande doit être conçu pour éviter la contamination. Cela implique souvent des matériaux de rouleaux spécialisés et des unités de recuit brillant intégrées dans la ligne pour restaurer la résistance à la corrosion de la zone de soudure. Les frais d'ingénierie pour la manipulation de matériaux spécialisés influencent significativement l'investissement total par rapport aux laminoirs ERW en acier au carbone standard.
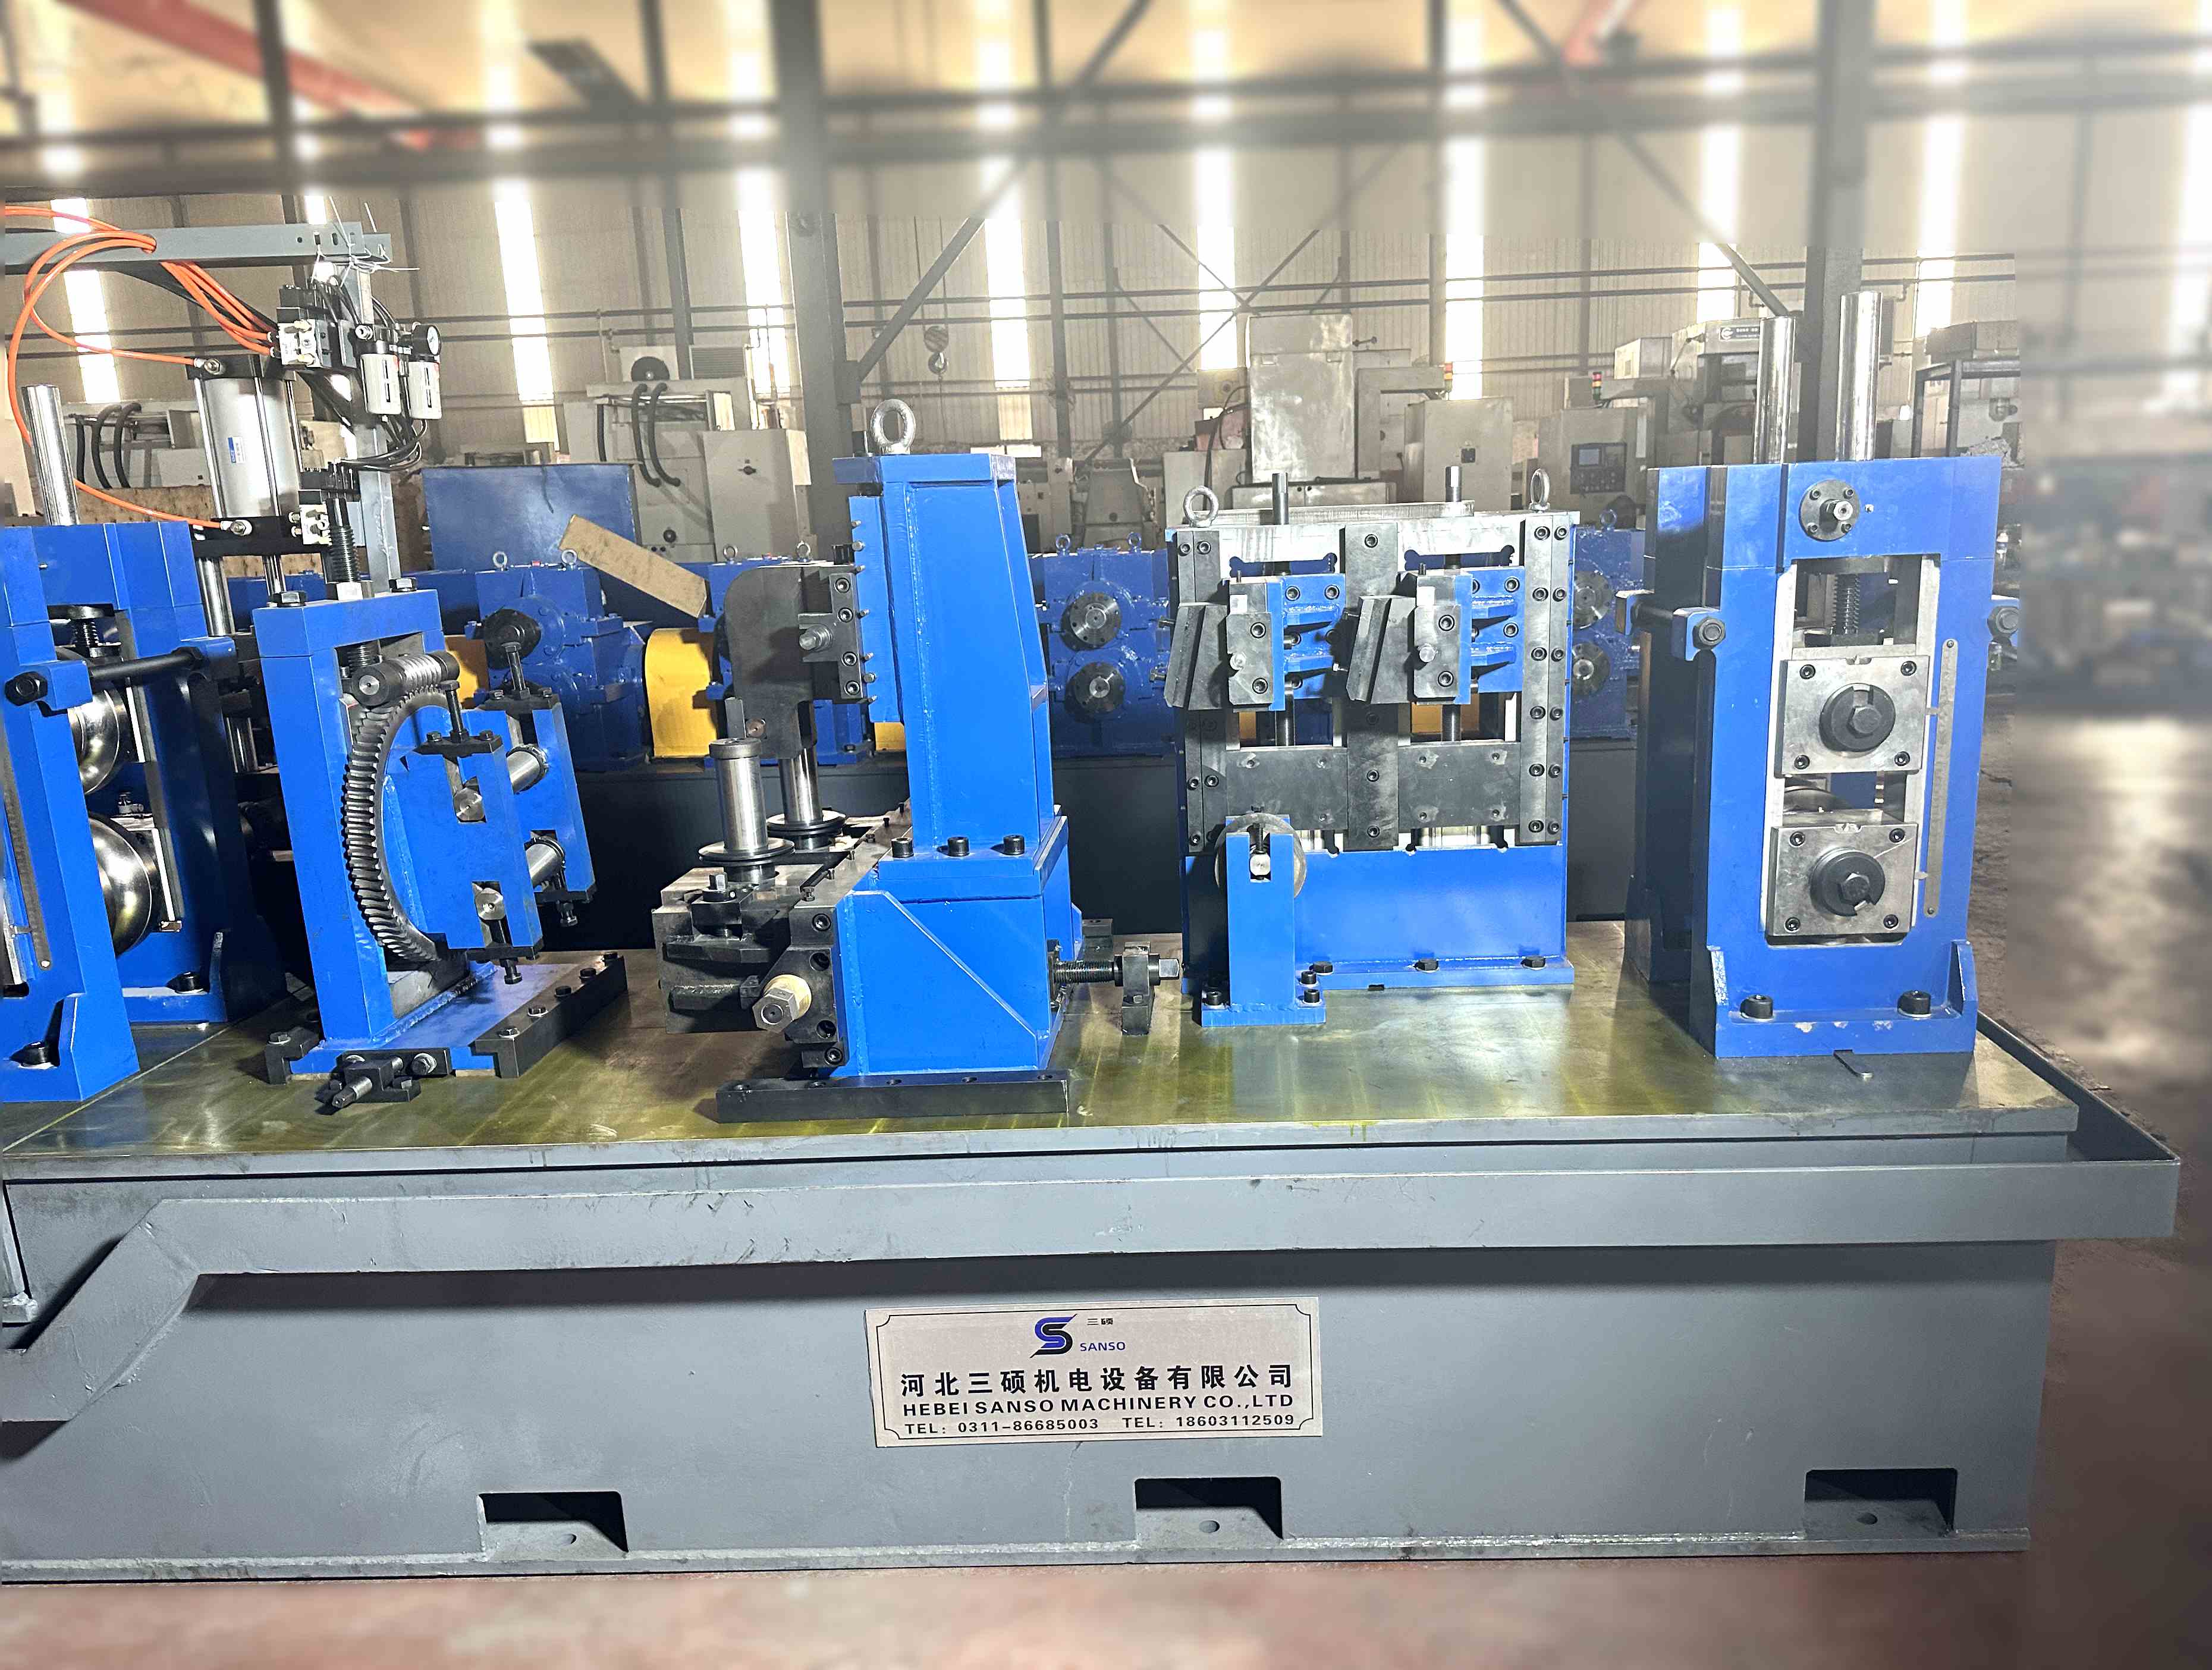
Répondre aux points de douleur de l'industrie
De nombreux fabricants de tubes rencontrent des taux de rebut élevés lors des changements de production et une qualité de soudure incohérente. Ces problèmes sont souvent le résultat d'un choix pour un prix de machine de laminoir à tubes inférieur sans tenir compte de la rigidité de la base du laminoir ou de la précision de la synchronisation de l'entraînement. Un laminoir bien conçu répond à ces points de douleur en fournissant une plateforme mécanique stable qui minimise les vibrations et les dérives thermiques.
En investissant dans des machines qui disposent de radeaux à changement rapide et d'un alignement automatisé, les fabricants peuvent réduire les temps d'arrêt de plusieurs heures à quelques minutes. Cette solution technique répond directement au besoin d'agilité dans un marché où les tailles de commandes diminuent et la personnalisation augmente.
Choisir un laminoir à tubes est une entreprise technique complexe qui nécessite une compréhension approfondie des tolérances mécaniques, de la physique du soudage et des capacités d'automatisation. Le prix de la machine de laminoir à tubes est un indicateur de la capacité de la machine à produire des sorties de haute qualité à des vitesses élevées avec une intervention minimale. Pour les fabricants professionnels, l'accent reste mis sur la précision des passes de formage, l'efficacité de l'unité de soudage et la fiabilité des systèmes de contrôle.
[SANSO] reste engagé à fournir des solutions haute performance qui répondent aux exigences rigoureuses de l'industrie mondiale des tubes et tuyaux. Si vous cherchez à améliorer vos capacités de production ou si vous avez besoin d'une consultation technique détaillée sur la meilleure configuration pour vos exigences spécifiques en matière de matériaux, nous vous invitons à contacter notre équipe d'ingénierie.
Questions Fréquemment Posées (FAQ)
Q1 : Comment l'épaisseur de la paroi du tuyau affecte-t-elle le prix de la machine à tube ?
A1 : L'épaisseur de la paroi détermine le couple requis et le diamètre des arbres dans les postes de formage et de dimensionnement. Des parois plus épaisses nécessitent des moteurs plus puissants, des réducteurs plus lourds et un cadre plus robuste pour gérer les forces de formage accrues, ce qui entraîne un prix plus élevé.
Q2 : Une scie à froid est-elle toujours meilleure qu'une scie à friction ?
A2 : Techniquement, une scie à froid fournit une coupe beaucoup plus propre, sans bavure, et ne modifie pas la structure du grain à l'extrémité du tube en raison de la chaleur. Cependant, elle est plus complexe et coûteuse. Pour les tuyaux structurels où la finition de l'extrémité est moins critique, une scie à friction peut suffire, mais pour des tubes industriels haut de gamme, une scie à froid est le choix professionnel.
Q3 : Une machine à tube peut-elle traiter à la fois de l'acier au carbone et de l'acier inoxydable ?
A3 : Bien que cela soit possible avec des modifications significatives, ce n'est pas idéal. L'acier inoxydable nécessite différentes technologies de soudage (TIG/Laser) et plus de postes de formage en raison de ses propriétés de durcissement par déformation. De plus, les rouleaux utilisés pour l'acier au carbone peuvent contaminer l'acier inoxydable, entraînant des problèmes de corrosion.
Q4 : Quel est l'avantage d'un soudeur HF à état solide par rapport à l'ancienne technologie de tube à vide ?
A4 : Les soudeurs à état solide (utilisant MOSFET ou IGBT) sont beaucoup plus énergétiquement efficaces, ont une empreinte plus petite et fournissent une sortie de puissance beaucoup plus stable. Cette stabilité est essentielle pour maintenir un cordon de soudure cohérent et réduire la zone affectée par la chaleur (HAZ).
Q5 : Comment l'automatisation impacte-t-elle le nombre d'opérateurs requis ?
A5 : Des niveaux élevés d'automatisation, y compris l'ajustement motorisé des rouleaux et la gestion des recettes basée sur PLC, permettent à un seul opérateur de gérer des sections du moulin qui nécessiteraient autrement plusieurs techniciens pour un ajustement et un suivi manuels.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
