
Accueil > Blogs > Ingénierie industrielle des systèmes de ligne de laminoir à tubes haute performance
Ingénierie industrielle des systèmes de ligne de laminoir à tubes haute performance
2026-07-11
La fabrication de tubes métalliques et de sections structurelles creuses (HSS) sert de colonne vertébrale à l'infrastructure mondiale, à l'ingénierie automobile et à la production de meubles industriels. Pour répondre aux exigences rigoureuses de ces secteurs, la ligne de tube mill contemporaine a évolué en un assemblage hautement synchronisé de systèmes mécaniques et électromagnétiques. Pour les fabricants B2B, l'objectif n'est plus simplement de produire un tube ; il s'agit d'atteindre une précision microscopique dans l'intégrité des soudures, la précision dimensionnelle et la qualité de surface tout en maintenant un débit à grande vitesse.
En tant que leader de l'industrie dans la conception et la fabrication d'équipements de fabrication avancés, SANSO a observé que le succès opérationnel d'une installation dépend de l'intégration harmonieuse de la manutention des matériaux, de la dynamique de formage et de la soudure haute fréquence. Cette analyse fournit un aperçu autoritaire des principes mécaniques, des obstacles courants de l'industrie et des solutions avancées qui définissent un environnement de production moderne.
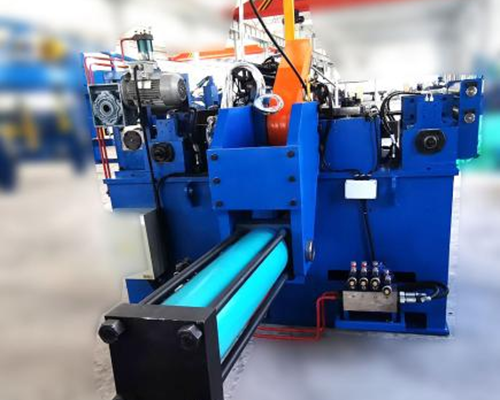
L'Architecture Séquentielle d'un Système de Production Continu
Une ligne de tube mill sophistiquée est structurée comme un processus de flux continu, commençant par des bobines de métal brut et se terminant par des sections structurelles finies, coupées à la longueur. Le processus est divisé en trois zones principales : la section d'entrée, la section de formage et de soudage, et la section de dimensionnement et de finition. Chaque étape doit être parfaitement alignée pour éviter la déformation des matériaux ou les arrêts de ligne.
Section d'Entrée : Préparation des Matériaux et Continuité
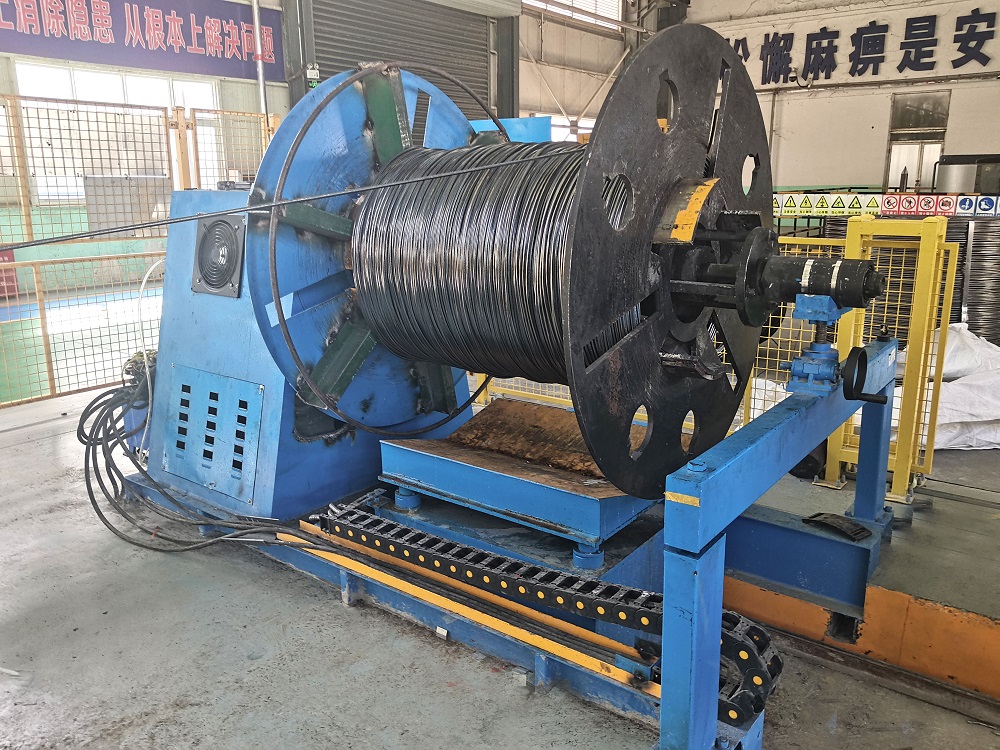
Le voyage commence avec le dérouleur, qui gère des bobines d'acier lourdes—souvent en acier laminé à chaud, laminé à froid ou galvanisé. Pour garantir que le mill ne s'arrête jamais, un cisaillement et un soudeur de fin relie le bord arrière d'une bobine en fin de vie au bord avant d'une nouvelle. Le composant le plus fondamental pour un fonctionnement à grande vitesse est l'accumulateur. En stockant un énorme tampon de matériau en bande, l'accumulateur permet à la section d'entrée de faire une pause pour le soudage pendant que le reste de la ligne continue à pleine vitesse de production. Sans ce tampon, le cycle de démarrage-arrêt conduirait à une qualité de soudure incohérente et à une perte de temps significative.
Zone de Formage : Le Design en Fleur et la Gestion du Stress
Dans la section de formage, une série de supports de rouleaux façonne progressivement la bande plate en un profil cylindrique ou rectangulaire. Cela est réalisé par le formage à froid. Les ingénieurs développent ce qui est connu sous le nom de "motif en fleur," qui est la séquence théorique des changements de section transversale que l'acier subit à chaque support. Si le pliage est trop agressif en un seul passage, cela peut induire un stress résiduel excessif, conduisant à des vagues sur les bords ou à une défaillance structurelle dans le produit final. SANSO se spécialise dans l'optimisation de ces séquences de formage pour minimiser la fatigue des matériaux et garantir un alignement parfait des coutures longitudinales.
Mécanique de Soudage par Induction Haute Fréquence (HFI)
L'intégrité de la soudure est peut-être l'aspect le plus scruté d'une ligne de tube mill. Les systèmes modernes utilisent principalement le soudage par induction haute fréquence (HFI), qui fonctionne entre 200 kHz et 500 kHz. Cette technologie repose sur l'effet de peau et l'effet de proximité pour concentrer un courant à haute densité aux bords mêmes de la bande formée.
À mesure que les bords atteignent leur température de forgeage, ils sont pressés ensemble par un ensemble de rouleaux de compression. Il s'agit d'une soudure par forgeage, et non d'une soudure par fusion, ce qui signifie qu'aucun matériau d'apport n'est utilisé. La liaison résultante est aussi solide que le métal de base lui-même. Après la soudure, un outil de dégrossissage spécialisé enlève le cordon externe (flash) pour créer une surface lisse. Pour les applications dans le transport de fluides ou l'industrie alimentaire, un dégrossissage interne est également effectué pour garantir un diamètre intérieur complètement dégagé.
Facteurs clés pour la qualité de la soudure :
Performance de l'impédance : Un impédant ferritique est positionné à l'intérieur du tube pour diriger le flux magnétique vers l'angle en V de la soudure, empêchant la perte d'énergie à travers la circonférence intérieure du tube.
Contrôle de l'angle en V : L'angle auquel les bords de la bande se rencontrent doit être constant. Des variations ici entraînent des fluctuations dans la zone affectée par la chaleur (HAZ), ce qui peut conduire à un échec potentiel de la couture.
Pression des rouleaux de compression : Une pression excessive peut provoquer un métal "déformé" qui s'écoule vers l'intérieur ou l'extérieur trop agressivement, tandis qu'une pression insuffisante entraîne une soudure "pâte" avec une faible résistance mécanique.
Vitesse de refroidissement : Après la soudure, le tube passe à travers une gouttière de refroidissement (eau ou air) pour stabiliser la métallurgie avant d'entrer dans les supports de dimensionnement.
Stratégies de dimensionnement, redressage et formage
Une fois le tube soudé et refroidi, il entre dans la section de dimensionnement. Cette partie de la ligne de tube mill remplit deux fonctions vitales : elle amène le tube à son diamètre extérieur final (OD) et assure sa circularité ou sa rectangulaire. Il s'agit d'un processus de travail à froid qui augmente légèrement la résistance à la traction du matériau.
Après le dimensionnement, le tube passe par un redresseur à tête turque. Ce composant se compose de plusieurs ensembles de rouleaux qui peuvent être ajustés sur plusieurs axes pour corriger toute courbure, cambrure ou torsion. Pour les clients B2B qui utilisent la découpe laser automatisée ou le soudage robotisé sur les tubes finis, la rectitude de la section est une exigence non négociable. Toute déviation dans la rectitude peut entraîner des erreurs significatives dans les processus de fabrication en aval.
Résoudre les points de douleur industriels et les défis opérationnels
Exploiter une ligne de production à grande vitesse implique de gérer plusieurs variables qui peuvent compromettre l'efficacité. Les leaders de l'industrie doivent aborder ces points de douleur par un design mécanique robuste et des protocoles de maintenance proactifs.
1. Usure des outils et marquage de surface
Le contact continu entre la bande d'acier et les rouleaux provoque des frottements et de la chaleur, entraînant une usure. Cette usure peut entraîner des rayures sur la surface du produit fini, ce qui est particulièrement problématique pour les tubes ornementaux ou automobiles. Solution : Utiliser de l'acier à outils de haute qualité (comme D2 ou SKD11) et mettre en œuvre des systèmes de lubrification avancés pour réduire les frottements et l'accumulation de chaleur.
2. Temps d'arrêt de la ligne lors des changements de taille
Les usines traditionnelles nécessitent des heures de travail pour échanger des ensembles de rouleaux pour différents diamètres. C'est un goulot d'étranglement significatif dans un environnement de fabrication "juste à temps". Solution : SANSO incorpore des conceptions de moulins flottants où des sections entières de supports de rouleaux peuvent être échangées simultanément, réduisant les temps de changement de plusieurs heures à quelques minutes.
3. Incohérence des matériaux
Les variations dans la composition chimique ou l'épaisseur de la bobine entrante peuvent entraîner des problèmes de retour à la forme ou une qualité de soudure incohérente. Solution : Des systèmes avancés contrôlés par PLC qui surveillent la tension de la ligne et la puissance de soudage en temps réel, effectuant des ajustements instantanés pour compenser les fluctuations de matériau.
Scénarios d'application avancés
La polyvalence d'une ligne de fabrication de tubes moderne permet la production d'une large gamme de produits spécialisés dans divers secteurs industriels :
Ingénierie structurelle (HSS) : Sections carrées et rectangulaires à haute résistance utilisées dans les structures de bâtiments et les ponts. Celles-ci nécessitent une technologie de formage direct pour garantir une épaisseur de paroi uniforme aux coins.
Composants automobiles : Les conduites de carburant, les tuyaux d'échappement et les composants de châssis nécessitent un soudage de haute précision et la capacité de traiter de l'acier aluminisé ou inoxydable.
Secteur de l'énergie : Les tuyaux de qualité API pour le transport de pétrole et de gaz nécessitent des tests non destructifs (NDT) rigoureux, tels que les tests par courants de Foucault ou ultrasoniques, intégrés directement dans la ligne de production.
Équipement agricole : Des tubes robustes pour les systèmes d'irrigation et les structures de machines nécessitent une grande durabilité et une résistance au stress environnemental.
Formage direct vs. Transformation rond-carré
Dans la production de tubes carrés et rectangulaires, il existe deux méthodologies principales. La méthode traditionnelle forme d'abord un tube rond puis le façonne en carré. Cependant, les lignes modernes à haute efficacité utilisent souvent le "Formage Carré Direct." Cette méthode plie la bande directement dans la forme rectangulaire finale. Cette approche réduit considérablement le stress aux coins du tube et fournit une épaisseur de paroi plus cohérente, ce qui est une exigence obligatoire pour les applications structurelles porteuses. Elle réduit également le nombre de jeux de rouleaux nécessaires, simplifiant la configuration globale de la machine.
Le rôle de l'automatisation et de la surveillance intelligente
L'intégration des principes de l'industrie 4.0 transforme la manière dont les lignes de production sont gérées. Les systèmes modernes sont équipés de capteurs qui fournissent des données en temps réel sur la charge du moteur, les vibrations et la température. Ces informations sont traitées par une unité de contrôle centrale pour prédire quand un composant est susceptible de tomber en panne, permettant une maintenance pendant les temps d'arrêt planifiés plutôt que pendant une production. De plus, les systèmes de coupure automatisés—qu'ils utilisent des scies à froid ou des scies volantes—garantissent que chaque pièce est coupée à une longueur précise avec une finition sans bavure, prête pour un emballage immédiat ou un traitement ultérieur.
Établir une stabilité de fabrication à long terme
Choisir une ligne de fabrication de tubes de haute qualité est une décision fondamentale qui détermine la position concurrentielle d'une entreprise sur le marché mondial. En se concentrant sur la rigidité mécanique, la précision des passes de formage et des contrôles de soudage avancés, les fabricants peuvent s'assurer que leur production répond aux normes internationales les plus strictes. Alors que la demande de matériaux plus résistants et plus légers continue de croître, la technologie derrière ces lignes de production restera un pilier du progrès industriel. SANSO continue de stimuler l'innovation dans ce domaine, fournissant les solutions d'ingénierie robustes nécessaires pour la prochaine génération de fabrication industrielle.
Questions Fréquemment Posées (FAQ)
Q1 : Quels sont les principaux avantages du soudage HFI par rapport au soudage TIG traditionnel dans une ligne de tubes ?
A1 : Le soudage HFI est significativement plus rapide, permettant des vitesses de production de plus de 100 mètres par minute, tandis que le TIG est beaucoup plus lent. HFI fournit également une zone affectée par la chaleur (HAZ) plus étroite, ce qui préserve davantage les propriétés mécaniques du métal de base et donne une couture plus solide pour les applications industrielles.
Q2 : Comment un accumulateur horizontal améliore-t-il l'efficacité du laminoir ?
A2 : Un accumulateur horizontal stocke un grand volume de la bande d'acier dans une configuration en spirale. Cela permet au laminoir de continuer à fonctionner à pleine vitesse pendant que la section d'entrée est arrêtée pour souder l'extrémité d'une bobine à la suivante. Cela garantit un processus véritablement continu, maximisant le temps de disponibilité et réduisant le gaspillage de matériel.
Q3 : Un seul laminoir peut-il traiter à la fois de l'acier au carbone et de l'acier inoxydable ?
A3 : Bien que cela soit possible, ce n'est pas recommandé sans matériaux de rouleaux spécialisés. L'acier inoxydable est beaucoup plus abrasif et sujet à la "galling". Un laminoir destiné aux deux devrait avoir des rouleaux revêtus haute performance et des paramètres de soudage différents pour éviter la contamination de la surface en acier inoxydable.
Q4 : Pourquoi le dégrossissage interne est-il nécessaire pour certaines applications de tuyaux ?
A4 : Le dégrossissage interne enlève le cordon de soudure de l'intérieur du tube. Cela est nécessaire pour les tuyaux utilisés dans le transport de fluides (pour éviter la turbulence), les applications automobiles (pour l'ajustement sur d'autres pièces) et toute application où un diamètre intérieur lisse est requis pour la propreté ou le dégagement mécanique.
Q5 : Quel est l'avantage de la "Formation Directe" pour les tubes carrés ?
A5 : La formation directe façonne la bande directement en un carré ou un rectangle. Cela réduit la contrainte mécanique sur les coins, empêche l'amincissement du matériau aux plis, et donne souvent un produit plus dimensionnellement stable par rapport à la méthode de conversion rond-carré.
Vous cherchez à optimiser votre production de tubes industriels avec une ingénierie mécanique avancée ? Notre équipe de spécialistes est prête à vous fournir les informations techniques et l'équipement haute performance nécessaires pour dépasser vos objectifs de production. Contactez-nous dès aujourd'hui pour une consultation complète sur nos dernières configurations de lignes. Demande maintenant
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
