
Accueil > Blogs > Le soudeur à cisaillement dans les laminoirs de tubes à haute fréquence : jonction de bandes de précision pour une production continue par soudage par résistance électrique
Le soudeur à cisaillement dans les laminoirs de tubes à haute fréquence : jonction de bandes de précision pour une production continue par soudage par résistance électrique
2026-07-11
Dans le soudage à résistance électrique moderne (ERW) tubes, les temps d'arrêt imprévus se traduisent directement par des longueurs rejetées et une productivité perdue. Le Soudage par cisaillement est l'appareil critique qui élimine les interruptions de changement de bobine en soudant à bout l'extrémité arrière d'une bande épuisée à l'arête avant d'une nouvelle bobine. Ce composant, lorsqu'il est conçu avec une technologie de soudage à cisaillement et à état solide de haute précision, garantit un approvisionnement homogène de la bande, protège les rouleaux de formage en aval et garantit une intégrité de soudure cohérente tout au long du tube. Sans un soudeur à cisaillement correctement réglé, un laminoir fait face à des ruptures fréquentes, des défauts de joint de soudure et des propriétés mécaniques variables dans le tube fini.
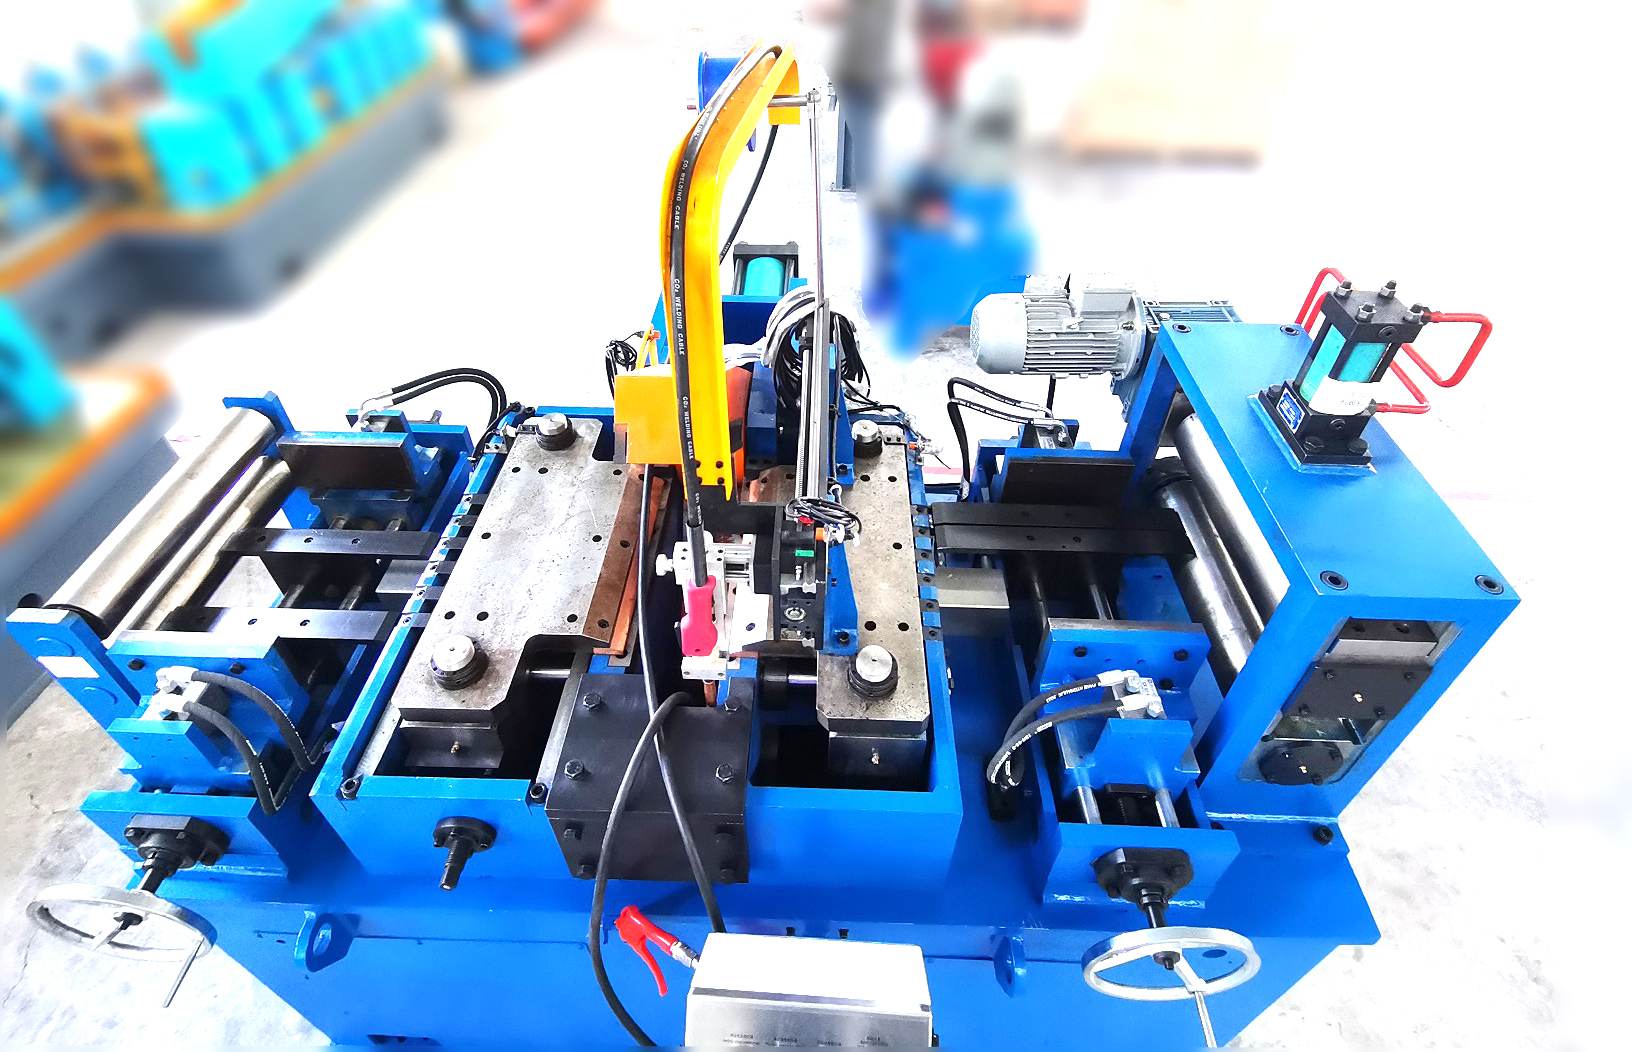
Anatomie d'un Soudage par Cisaillement Industriel : Sous-systèmes Principaux
Pour apprécier les exigences métallurgiques et mécaniques imposées à un Soudage par Cisaillement, il faut examiner ses quatre assemblages essentiels. Chacun influence directement la qualité du joint de bande qui doit ensuite passer à travers les rouleaux de formage et la bobine d'induction à haute fréquence.
1. Mécanisme de Cisaillement à Double Lame
Contrairement aux presses de coupe simples, un soudeur à cisaillement lourd utilise des lames opposées pour créer des extrémités de bande parfaitement carrées et sans bavures. L'écart entre les lames, l'angle de cisaillement et la pression hydraulique doivent être réglables pour des épaisseurs de bande allant de 1,5 mm à 12 mm. Les spécifications typiques de l'industrie exigent des jeux de lames inférieurs à 5 % de l'épaisseur du matériau pour éviter la déformation par travail à froid qui produit ensuite des zones dures dans la zone de soudure.
2. Système d'Alignement et de Serrage de la Bande
Le désalignement des deux extrémités de bande est la principale cause de joints à bout faibles. Les soudeurs à cisaillement avancés intègrent des guides latéraux hydrauliques et des pinces haut/bas avec un contrôle de pression indépendant. Ces pinces maintiennent les deux extrémités de bande rigidement pendant le cisaillement et le soudage ultérieur. Un désalignement de bord supérieur à 0,3 mm d'épaisseur sous 6 mm entraîne une fusion de racine incomplète et une déchirure de joint sous les contraintes de formage.
3. Interface de Soudage HF à État Solide
Alors que les soudeurs à cisaillement traditionnels peuvent utiliser le soudage à bout à éclat, les laminoirs à tubes à haute production intègrent un soudeur à haute fréquence (HF) à état solide spécifiquement pour le joint de bande. Cette approche délivre une chaleur concentrée avec une zone affectée par la chaleur (HAZ) minimale, réduisant l'oxydation et les exigences de meulage post-soudure. L'alimentation en puissance HF à état solide permet des séquences de temporisation précises : cycles de compression, de chauffage et de forge programmables en millisecondes.
4. Station de Meulage et d'Aplatissement Post-Soudure
Immédiatement après la solidification de la soudure, un outil de meulage interne et externe retire le cordon de soudure. Toute couronne restante doit être aplatie à une tolérance d'épaisseur de ±0,1 mm pour éviter de marquer les rouleaux de formage. Les soudeurs à cisaillement modernes incluent une lame de meulage automatisée avec retour de force pour ajuster la profondeur de coupe en temps réel.
Comment le Soudage par Cisaillement Impacte Directement la Qualité de la Soudure du Tube Final
La performance du Soudage par Cisaillement a un effet en cascade sur chaque étape subséquente de la production de tubes. Voici les modes de défaillance les plus critiques qui proviennent d'une préparation inadéquate des extrémités de bande.
Pénétration incomplète : Se produit lorsque les faces du joint à bout ne sont pas parfaitement carrées ou lorsque la pression de forge est insuffisante. La fermeture à froid résultante se propage le long du joint de soudure, provoquant des échecs lors des tests hydrostatiques.
Enfermement d'oxyde : Résulte d'une entrée de chaleur excessive ou d'un temps de soudure prolongé, créant des oxydes d'aluminium-fer sur des bandes galvanisées ou aluminisées. Ces inclusions agissent comme des sites d'initiation de fissures sous flexion.
Défauts de vagues sur les bords : Lorsque le cisaillement produit des bavures ou des micro-déchirures, les bords ne s'alignent pas correctement pendant le processus de soudage HF. Cela entraîne une apparence périodique « perlée » sur la surface du tube.
Épaisseur variable des parois au niveau de la soudure : Une pression de serrage qui n'est pas uniformément répartie fait qu'un bord de bande dépasse l'autre. Pendant le formage à rouleaux, cette zone devient une section mince localisée.
Les solutions à ces défauts nécessitent une approche au niveau des systèmes : intégration de la surveillance en temps réel des soudures, contrôle adaptatif de la force de serrage et validation régulière du parallélisme des lames de cisaillement. Les usines de tubes qui effectuent des vérifications d'alignement laser mensuelles sur leur soudeur à cisaillement signalent une réduction de 40 % des rejets liés à la soudure.
Contrôles de Processus Avancés pour le Soudage Automatisé à Cisaillement
Les usines de tubes modernes exigent un contrôle en boucle fermée des paramètres du soudeur à cisaillement. Les contrôleurs logiques programmables (PLC) avec des caméras de détection de bord automatisent désormais l'ensemble du cycle de jonction de bandes. Les variables de contrôle clés incluent :
Écart et chevauchement des lames de cisaillement (mesurés via des encodeurs linéaires)
Vitesse de cisaillement en montée ou en descente pour correspondre à l'épaisseur de la bande
Taux de montée du courant de soudage et temps de maintien (les soudeurs HF à état solide offrent une résolution de 0,1 ms)
Profil de force d'écrasement pendant la phase de forge, enregistré sous forme de courbe force/déplacement
Profondeur de pénétration de la lame de déchiquetage avec retour d'épaisseur ultrasonique
Les données de chaque cycle de soudure sont stockées pour la traçabilité. Lorsqu'un défaut en aval est détecté, les ingénieurs peuvent rejouer l'historique des paramètres du soudeur à cisaillement pour isoler les causes profondes. SANSO intègre ces contrôles adaptatifs dans ses packages d'automatisation d'usine de tubes, permettant une gestion complète des recettes pour différents grades de matériaux (par exemple, API 5L X42, acier inoxydable 304 ou grades automobiles galvanisés).
Stratégies de Maintenance pour Maximiser le Temps de Fonctionnement du Soudeur à Cisaillement
Même le soudeur à cisaillement le plus robuste nécessite une maintenance planifiée pour éviter des arrêts imprévus. Les données de terrain provenant d'usines à haut rendement (fonctionnant à 50–120 mètres par minute) montrent que 80 % des interventions d'urgence impliquent trois composants :
Lames de cisaillement : Remplacer ou aiguiser après chaque 800–1200 cisailles de bande, selon la dureté du matériau (par exemple, l'acier inoxydable 304 use les lames deux fois plus vite que l'acier doux).
Filtres du système hydraulique : L'huile contaminée provoque une force de serrage erratique. Changer les filtres tous les 2000 heures de fonctionnement et analyser les niveaux de particules d'huile chaque trimestre.
Alignement de l'électrode de soudage : Les électrodes en cuivre ou en molybdène utilisées dans le soudage HF à état solide doivent être resurfacées pour maintenir une distribution de courant uniforme. Une piqûre excessive crée un suivi de l'arc et un chauffage incohérent.
Les approches de maintenance prédictive, telles que la surveillance des vibrations sur la pompe hydraulique et l'imagerie thermique du transformateur de soudage, prolongent encore le temps moyen entre les pannes (MTBF). Documenter chaque intervention dans un CMMS (système de gestion de maintenance informatisé) permet aux opérateurs d'identifier les schémas d'usure spécifiques à leur modèle de soudeur à cisaillement.
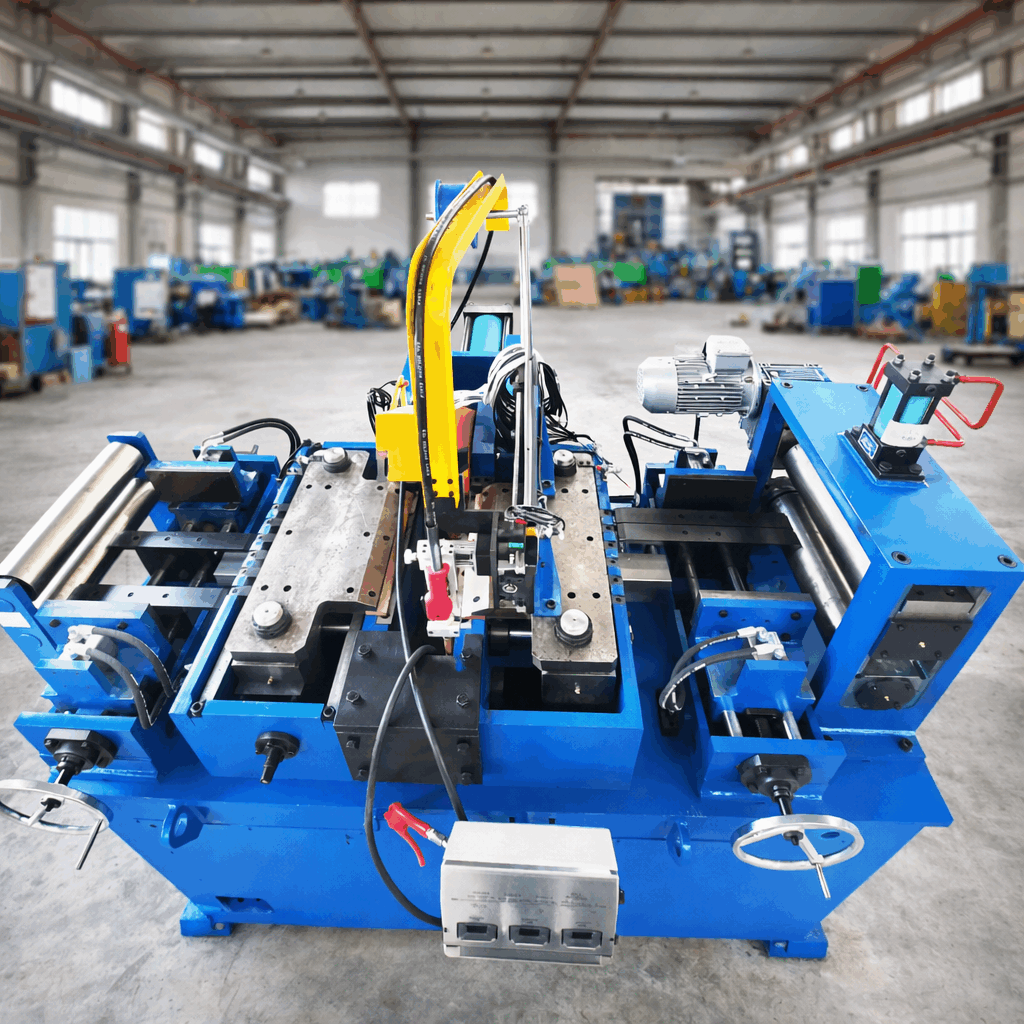
Intégration du soudeur à cisaillement avec une ligne de laminoir à tubes haute performance
Choisir un soudeur à cisaillement de manière isolée, sans tenir compte de l'dérouleur en amont et de l'accumulateur en aval, limite l'efficacité globale de la ligne. La configuration idéale synchronise la vitesse de la bande, le contrôle de la tension et la planification des soudures. Par exemple, lorsque l'accumulateur de bande atteint 80 % de sa capacité, le soudeur à cisaillement initie la séquence de jonction pendant une fenêtre de faible vitesse de ligne (par exemple, 15 m/min au lieu de 80 m/min), minimisant ainsi les fluctuations de vitesse.
SANSO conçoit ses lignes de laminoir à tubes avec un soudeur à cisaillement entièrement intégré et une source d'alimentation HF à état solide. Cette approche élimine les problèmes de compatibilité entre les soudeurs tiers et les contrôles de laminoir. Les opérateurs bénéficient d'une interface homme-machine (IHM) unifiée qui affiche la tension de la bande, les paramètres de soudage et la force de décalage sur un seul écran. Pour les applications en acier à haute résistance, SANSO propose une station de recuit post-soudage en option pour soulager les contraintes résiduelles au niveau du joint avant d'entrer dans la section de formage.
Questions Fréquemment Posées (FAQ) – Soudeur à Cisaillement dans les Laminoirs à Tubes
Q1 : Quels matériaux un soudeur à cisaillement moderne peut-il assembler pour la production de tubes ERW ?
A1 : Les soudeurs à cisaillement industriels sont conçus pour traiter l'acier au carbone laminé à chaud (S235JR à S700MC), les bandes laminées à froid, l'acier galvanisé (DX51D à DX54D) et les aciers inoxydables austénitiques (304, 316). Pour les matériaux galvanisés, le cycle de soudage doit inclure une courte séquence de préchauffage pour vaporiser le revêtement de zinc de la zone de soudure, empêchant la porosité. Certains unités avancées assemblent également des bandes d'aluminium (par exemple, 3003 ou 6061) pour des applications de tubes spécialisés, bien que cela nécessite des matériaux d'électrode modifiés et un blindage au gaz inerte.
Q2 : Comment le soudeur à cisaillement affecte-t-il le processus de soudage haute fréquence en aval ?
A2 : Le soudeur à cisaillement influence directement la cohérence des soudures HF car toute variation d'épaisseur, onde de bord ou inclusion d'oxyde au joint d'about perturbe le flux des courants de Foucault induits par la bobine haute fréquence. Même un changement d'étape de 0,2 mm dans l'épaisseur de la bande peut modifier l'ouverture de l'angle V, provoquant un déplacement latéral du point de soudure. Les soudeurs à cisaillement de qualité produisent un joint avec moins de 5 % de déviation d'épaisseur et une rugosité de surface Ra ≤ 3,2 µm pour assurer un transfert de courant fluide.
Q3 : Un soudeur à cisaillement peut-il être rétrofit sur une ligne de laminoir à tubes existante ?
A3 : Oui, le rétrofit est courant. Les exigences critiques sont un espace suffisant entre le dérouleur et l'accumulateur de bande, une interface de contrôle pour se synchroniser avec le PLC existant (Ethernet/IP ou Profibus), et une alimentation électrique adaptée à la vitesse de ligne du laminoir. Le rétrofit prend généralement 5 à 7 jours, y compris l'installation, la formation et les essais. Des fabricants comme SANSO proposent des unités de soudeur à cisaillement modulaires avec des cadres compacts conçus pour des agencements serrés.
Q4 : Quel est le temps de cycle typique pour une séquence de soudage à cisaillement entièrement automatisée ?
A4 : Pour des épaisseurs de bande comprises entre 2,0 mm et 6,0 mm, un soudeur à cisaillement moderne complète le cycle complet (cisaillement des deux extrémités, alignement, soudage, décalage et aplanissement) en 35 à 55 secondes. Un matériau plus épais (jusqu'à 12 mm) prolonge le temps de soudage en raison de besoins d'apport thermique plus élevés. Les laminoirs à grande vitesse s'appuient sur des accumulateurs de bande qui maintiennent 150 à 200 mètres de matériau pour assurer la production en aval pendant le cycle de soudage.
Q5 : À quelle fréquence les lames de cisaillement doivent-elles être remplacées pour maintenir la qualité de soudure ?
A5 : La fréquence de remplacement dépend des propriétés abrasives du matériau et du débit hebdomadaire. Comme référence, pour l'acier au carbone (HRC 40-50), reaffûtez les lames tous les 1000 cisailles ; pour l'acier inoxydable, tous les 600 cisailles. Les signes visuels incluent une bavure surélevée dépassant 0,15 mm ou un bord « plume » sur la surface coupée. De nombreuses opérations programment le remplacement des lames pendant les quarts de maintenance préventive hebdomadaires pour éviter les pannes en cours de production.
Optimiser votre laminoir à tubes continu avec le bon soudeur de cisaillement
Le soudeur de cisaillement n'est pas simplement un accessoire secondaire - c'est le gardien de la qualité de la bande entrant dans les zones de formation et de soudage. Les laminoirs qui négligent l'étalonnage du soudeur de cisaillement, la netteté des lames ou les protocoles d'alignement ont constamment des difficultés avec les anomalies de joint et des rendements de première passe inférieurs. À l'inverse, les producteurs de tubes qui mettent en œuvre un contrôle basé sur les données de leur soudeur de cisaillement, associé à une source d'alimentation HF à état solide, atteignent des efficacités de joint dépassant 95 % de la résistance du métal de base.
Les ingénieurs cherchant à moderniser une ligne existante ou à commander un nouveau laminoir à tubes doivent évaluer la précision de cisaillement du soudeur, la flexibilité de puissance de soudage et la compatibilité avec leur mélange de matériaux. Les fonctionnalités d'automatisation telles que le stockage de recettes pour plus de 50 grades de matériaux et le diagnostic à distance sont désormais standard dans les plateformes professionnelles.
Pour une consultation technique ou pour demander des spécifications détaillées pour intégrer un soudeur de cisaillement dans votre ligne de production de tubes, contactez l'équipe d'ingénierie de SANSO aujourd'hui. Fournissez vos dimensions de bande, grades de matériaux et taux de production cible pour recevoir une proposition personnalisée.
Envoyer une demande → Un de nos ingénieurs process senior répondra dans les 24 heures.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
