
Accueil > Blogs > Systèmes de laminage de tuyaux de précision : Formation, dimensionnement et stratégies de production à grand volume
Systèmes de laminage de tuyaux de précision : Formation, dimensionnement et stratégies de production à grand volume
2026-07-11
Le laminoir à tubes industriel représente la convergence de la formation mécanique, du soudage haute fréquence et du dimensionnement de précision. Que ce soit pour produire des sections creuses structurelles, des tubes de ligne pour les hydrocarbures ou des tubes mécaniques, la configuration d'un laminoir à tubes influence directement la cohérence de l'épaisseur des parois, l'intégrité des soudures et le temps de production. Cet article examine l'architecture mécanique des laminoirs à tubes modernes, en se concentrant sur la conception des passes de rouleaux, la préparation des bords de bande, la stabilisation de la zone de soudure et le dimensionnement post-soudure. Pour les ingénieurs d'usine et les responsables de production, comprendre l'interaction entre les forces de formation et le retour élastique du matériau est la première étape pour réduire les taux de rejet et atteindre des tolérances géométriques plus strictes.
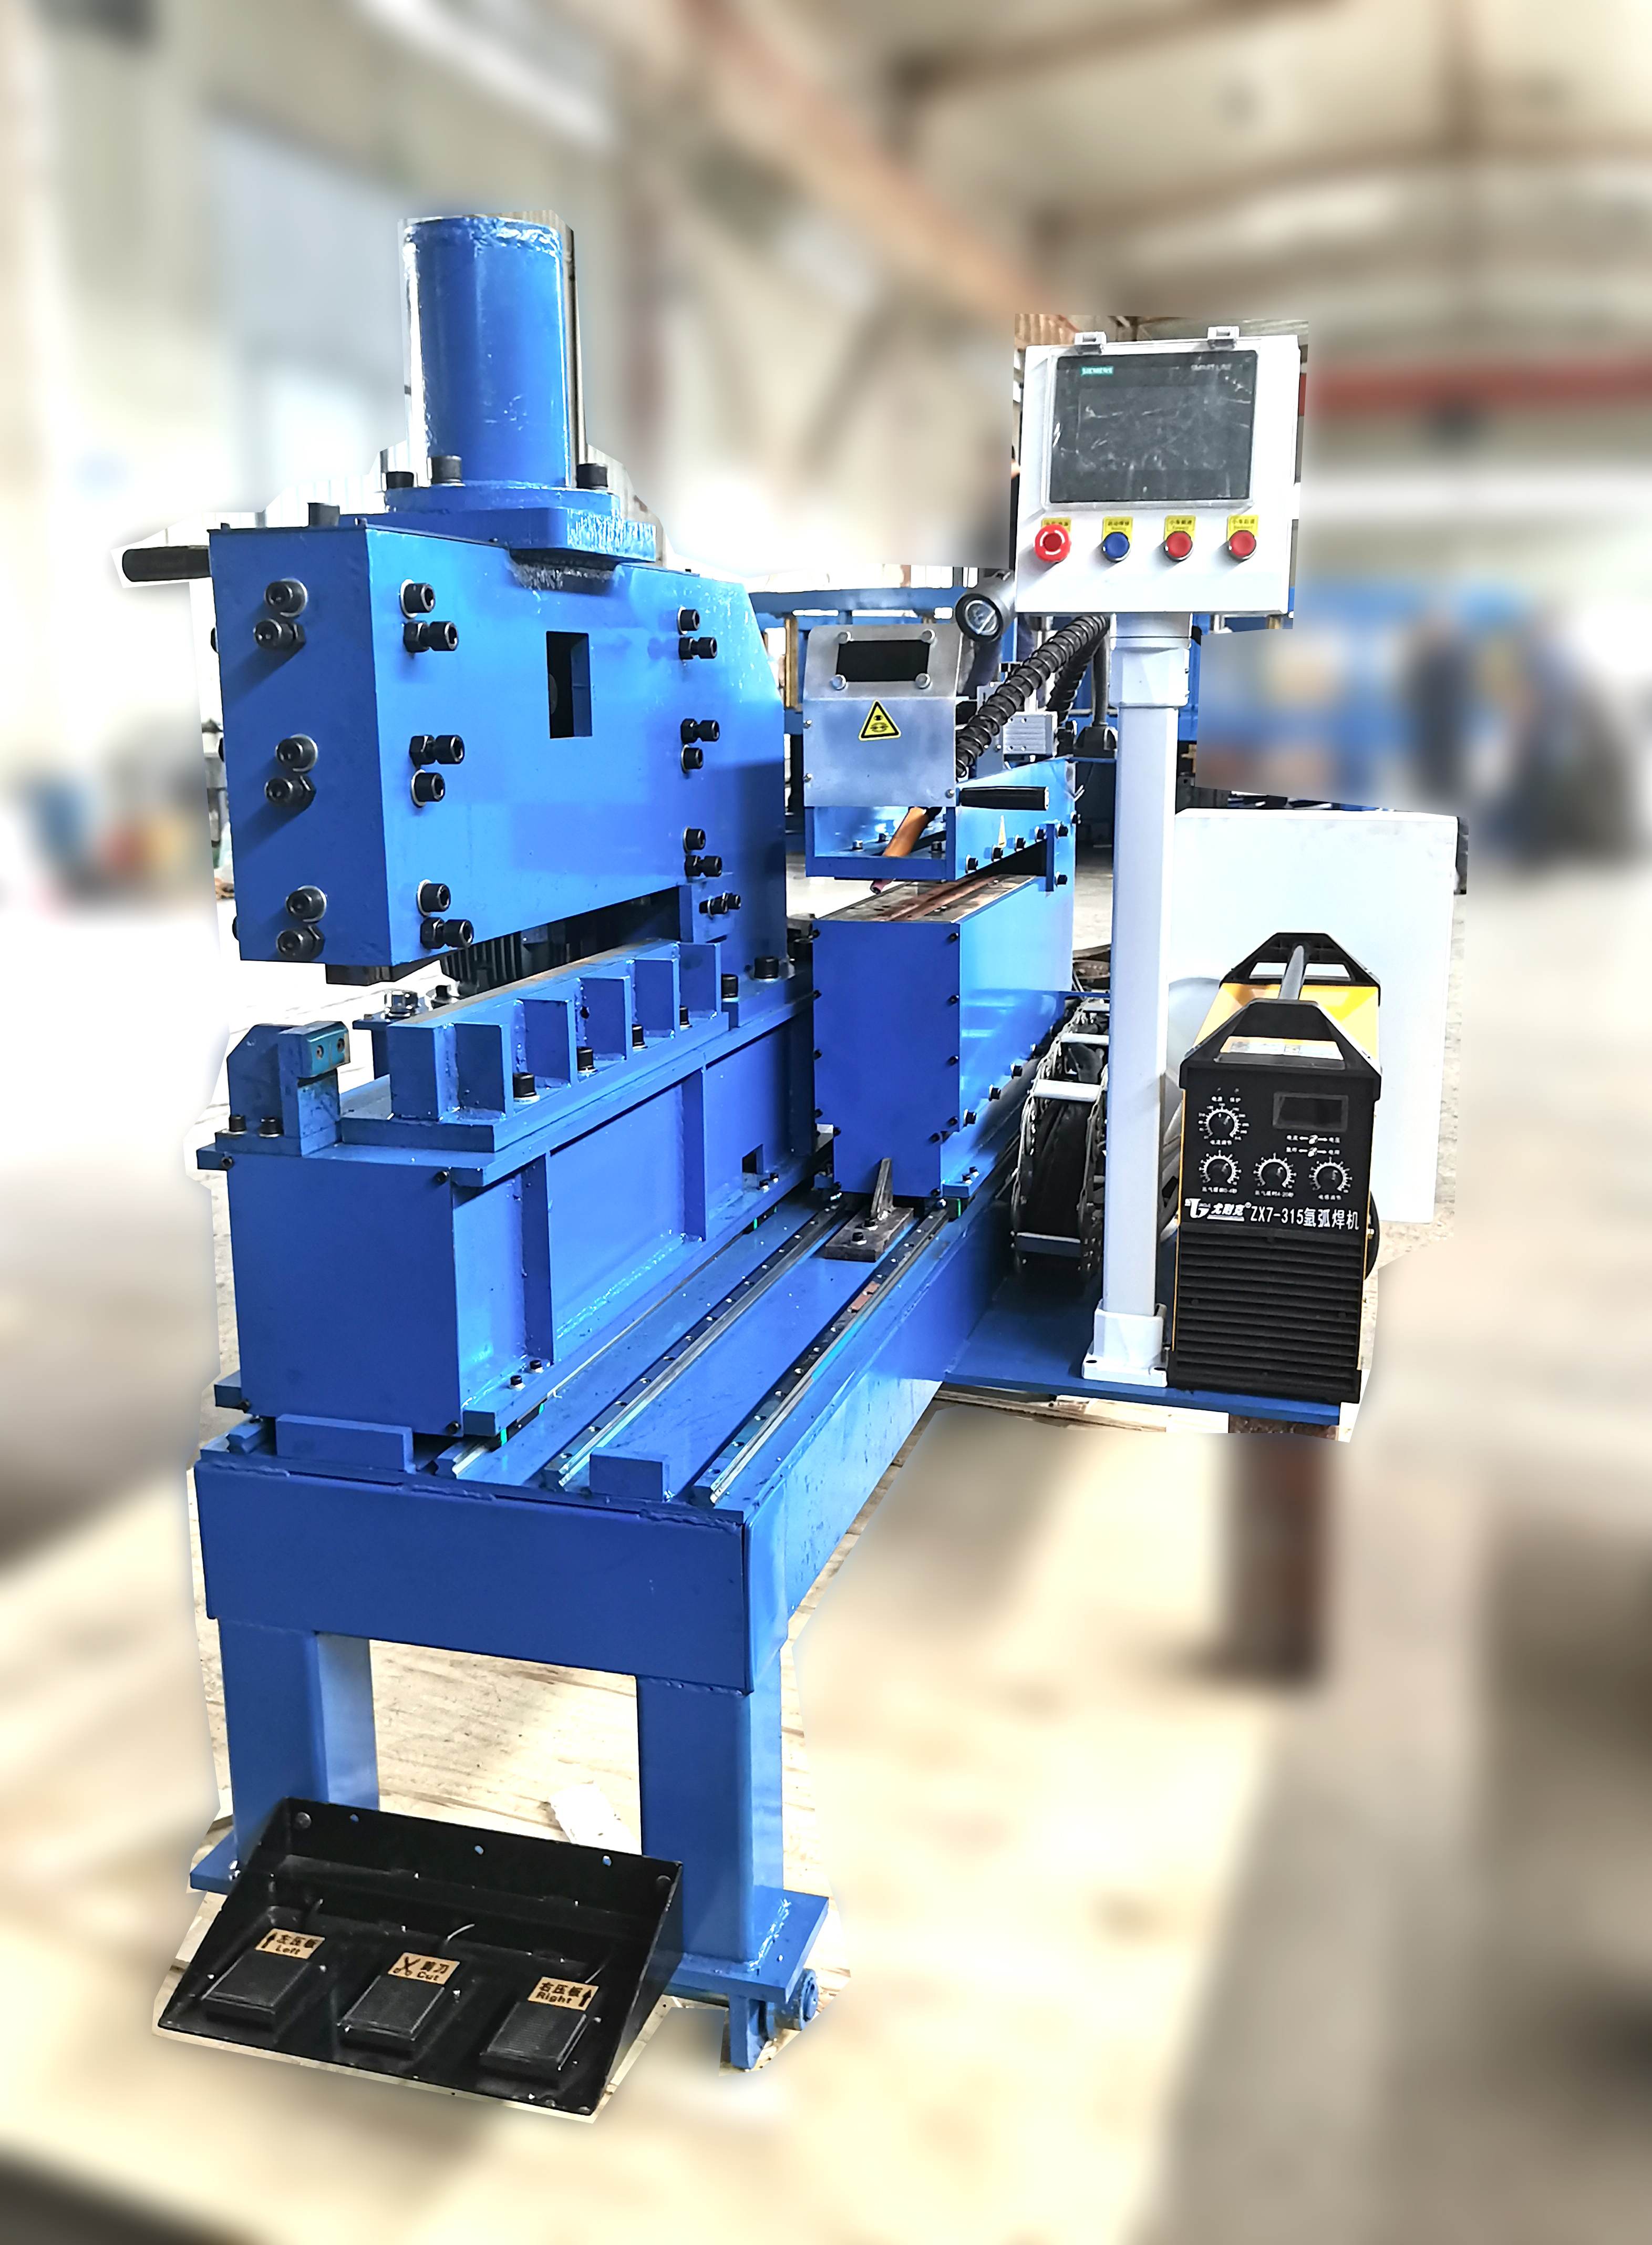
Composants Fondamentaux d'un Laminage de Tubes Haute Performance
Un laminoir à tubes entièrement intégré se compose de stations interdépendantes : dérouleur, redresseur de bande, cisaille/soudeur pour le jointage de bobines, accumulateur, section de formation (rouleaux de déformation, de regroupement, de passe de finition), boîte de soudage avec outils de chanfreinage, section de dimensionnement, unité de redressement, coupe volante et table de sortie. Chaque composant doit maintenir un alignement dans une tolérance de 0,05 mm sur toute la ligne de 40 mètres. Voici les sous-systèmes qui définissent la qualité de sortie dans un laminoir à tubes :
Supports de rouleaux de déformation : Passes de formation initiales avec des angles de courbure croissants (de la bande plate à la couture ouverte). Les ensembles de rouleaux de cage et les éléments de tête de turc contrôlent le suivi des bords de bande.
Groupe de finition : Rouleaux à écartement réduit qui amènent les bords de bande en alignement parallèle pour le soudage. Un contrôle précis de l'écart empêche les décalages de bord (défaut haut-bas).
Soudeur à induction haute fréquence : Source d'alimentation à état solide (200–600 kHz) avec des régulateurs d'impédance et magnétiques en temps réel. L'angle V de la soudure et l'apport de chaleur affectent directement la structure du grain dans la zone affectée par la chaleur.
Bloc de dimensionnement (multi-stands) : Réduit le diamètre extérieur après le soudage, élimine l'ovalité et confère la rectitude finale. Chaque stand comprend des rouleaux supérieurs, inférieurs et latéraux avec des réglages indépendants.
Boucle d'accumulateur : Configuration horizontale ou verticale qui découple l'alimentation de bande du processus de formation à grande vitesse. Essentiel pour le fonctionnement continu lors du jointage de bobines.
Pour les tubes à paroi épaisse (≥6 mm d'épaisseur) ou les matériaux à haute résistance (résistance à la traction > 450 MPa), le laminoir à tubes doit incorporer des supports de rouleaux supplémentaires avec des diamètres d'arbre plus grands (≥150 mm) pour résister à la déflexion de flexion. Sans une telle rigidité, la force de formation provoque un écartement des rouleaux, produisant des parois coniques — une cause fréquente d'échecs d'étanchéité en aval lors des tests hydrostatiques.
Aborder les Points de Douleur Persistants de l'Industrie dans les Opérations de Formage à Rouleaux
Même les lignes de production de tubes bien entretenues rencontrent des problèmes récurrents qui dégradent la qualité du produit final. Ces problèmes sont souvent enracinés dans l'usure mécanique, la variabilité des matériaux ou une logique de contrôle obsolète. Les obstacles les plus fréquents observés dans les opérations mondiales de laminoirs à tubes comprennent :
Vague de bord de bande (plissement des bords) : Causée par une compression excessive dans l'arc extérieur du tube formé. Ce défaut entraîne une pénétration inégale de la soudure et une formation intermittente de flash.
Décalage de la soudure (haut-bas) : Désalignement des bords de la bande avant le point de soudure. Résulte généralement de rouleaux de passe de finition usés ou d'un réglage incorrect des guides latéraux.
Déformation induite par des contraintes résiduelles : Après le dimensionnement, le tuyau se courbe latéralement en raison d'un refroidissement asymétrique ou d'une pression inégale dans l'écart des rouleaux. Nécessite des redresseurs à plusieurs rouleaux avec un réglage décalé.
Fluctuation de tension de l'accumulateur : Des changements soudains de la tension de la bande pendant la charge/décharge de l'accumulateur provoquent un serpentement de la bande et des dommages aux bords. Sans rouleaux de pincement à entraînement servo, les rayures de surface se propagent dans la zone de soudure.
Usure des outils de rouleau : Usure adhésive sur les surfaces des rouleaux lors de la formation d'aciers galvanisés ou tués à l'aluminium. Conduit à des marques longitudinales sur l'extérieur du tuyau et nécessite des rouleaux plaqués chrome ou revêtus de DLC.
Résoudre ces problèmes nécessite une analyse systématique des causes profondes plutôt que des ajustements réactifs. Par exemple, l'ondulation des bords est souvent éliminée en réduisant l'angle de pliage initial de 2° à 3° tout en augmentant la pression des rouleaux latéraux dans les stands de groupe. Le décalage de soudure peut être corrigé en installant des capteurs de bord laser qui renvoient des données aux vis de positionnement des rouleaux de passe de finition. De nombreuses lignes de laminage de tuyaux modernes intègrent désormais une surveillance en ligne de l'épaisseur de paroi (réseau ultrasonique) qui déclenche une compensation automatique de la vis de serrage avec une résolution de 0,01 mm — réduisant les déchets de 2,2 % à moins de 0,7 %.
Stratégies avancées de dimensionnement et de redressage pour une géométrie de tuyau précise
La section de dimensionnement d'un laminage de tuyaux détermine le diamètre extérieur final, la rondeur et la rectitude. Les stands verticaux/horizontaux à deux rouleaux traditionnels ont évolué vers des conceptions de tête turque à plusieurs rouleaux avec un réglage horizontal et vertical indépendant. Pour les tuyaux soudés à haute fréquence, le bloc de dimensionnement affecte également la microstructure de la soudure en imposant une légère réduction (généralement de 0,3 % à 0,8 % du diamètre extérieur) qui ferme toute porosité restante. Les paramètres clés pour l'optimisation du dimensionnement incluent :
Pourcentage de réduction par stand : Pour les tuyaux en acier au carbone (OD 60–168 mm), des réductions de 0,2 % à 0,4 % par stand sur 5 à 6 stands produisent une rondeur optimale sans surmener la soudure.
Parallélisme de l'écart des rouleaux : À l'aide de capteurs de niveau numériques, les rouleaux supérieur et inférieur doivent maintenir le parallélisme dans 0,02 mm/m ; toute déviation crée des marques en spirale et une ovalité.
Angle des rouleaux de redressage : Les redresseurs à plusieurs rouleaux (6 à 7 rouleaux) avec des angles de croisement entre 28° et 34° éliminent le moment de flexion résiduel. Pour les tuyaux à paroi mince (<2 mm), des angles plus bas (22°–26°) empêchent l'aplatissement.
Mesure en ligne : Les micromètres laser positionnés après le dernier stand de dimensionnement fournissent un retour d'information en boucle fermée pour ajuster les positions de serrage, maintenant une tolérance de diamètre extérieur de ±0,3 %.
Au-delà de la rondeur, le processus de redressage influence la résistance à la fatigue de la soudure. Un sur-redressage (cycles de flexion excessifs) peut induire des micro-fissures dans la zone affectée par la chaleur. SANSO a développé des unités de redressage avec des rouleaux à force limitée qui empêchent le surmenage — une caractéristique particulièrement précieuse pour les tuyaux de grade API 5L X70 où la ductilité est déjà limitée par la chimie de l'alliage.
Flux de Matériau et Intégration d'Accumulateurs dans le Laminage de Tuyaux Continu
Le fonctionnement continu d'un laminoir à tuyaux nécessite un accumulateur qui stocke la bande pendant le raccordement des bobines (typiquement 45–90 secondes). Les accumulateurs en boucle horizontale avec chariots et rouleaux de pincement sont préférés pour les bandes de forte épaisseur (≥4 mm) car ils fournissent une tension de retour constante de 1,5–3,0 kN. Cependant, des réglages de tension inappropriés provoquent deux défauts courants :
Surtension : Étire la bande, réduisant la largeur et créant un amincissement des bords. Cela entraîne un remplissage insuffisant du joint de soudure.
Sous-tension : Permet à la bande de dériver latéralement, causant des vagues sur les bords et un désalignement aux rouleaux de passage de finition.
Les contrôles modernes des accumulateurs intègrent des capteurs de centrage de bande laser et des boucles de rétroaction de couple moteur. Le système ajuste dynamiquement la pression des rouleaux de pincement et la vitesse du chariot pour maintenir la tension dans ±2 % du point de consigne. Cela améliore non seulement la cohérence des soudures mais prolonge également la durée de vie des outils de laminage en éliminant les événements de glissement soudains. SANSO intègre de tels contrôleurs d'accumulateurs adaptatifs dans ses conceptions de laminoirs à tuyaux, permettant un traitement stable des variations d'épaisseur de bande jusqu'à 0,3 mm sans intervention de l'opérateur.
Configurations Spécifiques aux Applications pour Laminages de Tuyaux
Différents segments d'utilisation finale imposent des exigences distinctes sur la configuration du laminoir à tuyaux. Comprendre ces profils aide les propriétaires de laminoirs à sélectionner des outils et des systèmes de surveillance appropriés :
Tuyau Carré & Rectangulaire Structurel (EN 10219, ASTM A500)
Nécessite une section de formage qui passe de la forme ronde à la forme carrée finale à travers des supports de tête de turc dédiés. Le joint de soudure doit être positionné à l'angle ou légèrement éloigné de l'angle pour éviter la concentration de stress. Les lignes de laminage de tuyaux pour RHS incluent souvent des rouleaux de redressement supplémentaires pour corriger la déviation du rayon d'angle (<1,5× épaisseur de paroi).
Tuyau de Ligne pour Pétrole & Gaz (API 5L PSL2)
Mandate 100 % NDT (ultrason ou courant de Foucault) après dimensionnement. Le laminoir doit incorporer une station de recuit de soudure (induction ou gaz) pour restaurer la ténacité. L'excentricité de l'épaisseur de paroi doit rester inférieure à 5 % de la valeur nominale — réalisable uniquement avec des supports de dimensionnement rigides et un retour d'information en temps réel.
Tube Mécanique de Précision (DIN 2393, EN 10305-2)
Exige une précision d'élimination de la perle interne (scarfing) de ±0,1 mm et une rugosité de surface Ra ≤ 1,6 µm. Les laminoirs à tuyaux servant ce secteur utilisent des outils de scarfing entraînés avec des inserts en carbure et des aspirateurs d'extraction de copeaux.
Chaque configuration implique des compromis entre la vitesse de production et la précision. Par exemple, augmenter la vitesse de formage de 40 m/min à 70 m/min réduit le coût par tonne mais nécessite un refroidissement plus agressif et une rigidité de rouleau plus élevée pour maintenir les tolérances. SANSO les ingénieurs aident les clients à équilibrer ces paramètres en fonction de leur portefeuille de produits cible.
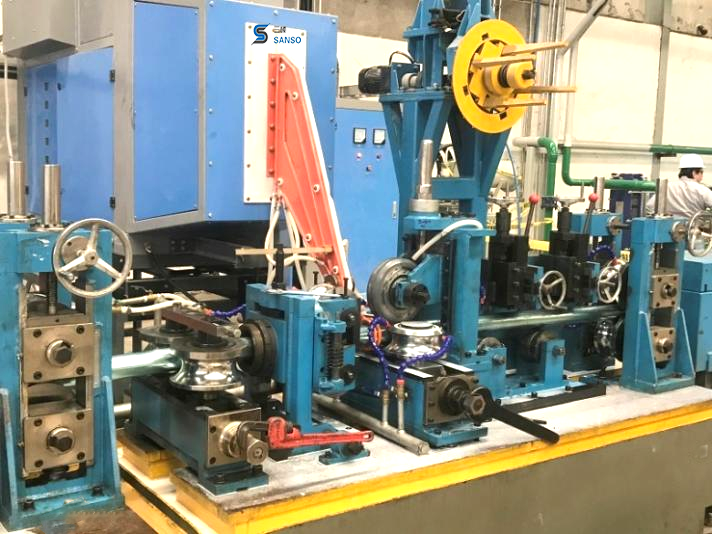
Protocoles de Maintenance pour Maintenir la Précision du Laminage de Tuyaux
Les plannings de maintenance préventive pour un laminoir à tuyaux vont au-delà de la lubrification et des changements de rouleaux. Les actions critiques incluent :
Vérification de l'alignement des arbres de rouleaux : Utilisez des outils de mesure laser tous les 1 500 heures de fonctionnement pour vérifier le parallélisme et la perpendicularité de chaque support. Une déviation >0,1 mm nécessite un calage ou un remplacement de cartouche de rouleau.
Mesure du contour de rouleau : Les projecteurs de profil optique ou les scanners de contact vérifient le rayon de formation après chaque 800 tonnes de production. Rebroyer lorsque la déviation dépasse 0,08 mm par rapport au profil nominal CAD.
Calibration de la bobine de soudage : La position d'impédance par rapport aux bords de la bande doit être vérifiée chaque semaine à l'aide d'un test de tube en cuivre factice. Un déplacement de ±1 mm modifie la distribution de chaleur de 15 %.
Analyse de l'huile de boîte de vitesses : Effectuer une spectrométrie et une ferrographie toutes les 2 000 heures pour détecter l'usure précoce des roulements dans le train d'entraînement principal.
La mise en œuvre de ces protocoles augmente le temps moyen entre les pannes (MTBF) de 400 heures à plus de 1 200 heures pour de nombreux composants de laminoir. SANSO fournit des interfaces de diagnostic à distance qui suivent ces indicateurs et alertent le personnel de l'usine lorsque les seuils sont atteints.
Conclusion : Maximiser le rendement de votre investissement dans un laminoir à tubes
Un laminoir à tubes bien conçu transforme la bande d'acier brut en tube soudé à haute intégrité avec des dimensions répétables et une résistance de soudure. Le succès dépend du contrôle de trois variables : la distribution de la force de formation (atteinte grâce à une conception optimisée du passage de rouleaux), l'apport de chaleur de soudure (via le contrôle de puissance d'induction en boucle fermée) et la pression de dimensionnement (par ajustement automatique multi-stand). En s'attaquant à des points de douleur courants comme l'ondulation des bords, le décalage de soudure et les fluctuations de tension, les opérateurs de laminoir peuvent atteindre des taux de rebut inférieurs à 1,5 % et une acceptation dimensionnelle supérieure à 98 %.
Pour les mises à niveau d'usine ou l'intégration de nouvelles lignes, travailler avec un constructeur de laminoir qui comprend à la fois la conception mécanique et le contrôle de processus en temps réel est décisif. SANSO propose des solutions de laminoir à tubes clés en main adaptées à votre mix de produits — des hollows structurels aux tuyaux de ligne API.
Prêt à améliorer la cohérence de votre production de tubes ? Soumettez vos spécifications et normes cibles via le formulaire de demande. Un spécialiste de la formation SANSO fournira une analyse de faisabilité détaillée dans les trois jours ouvrables.
Questions Fréquemment Posées (FAQ) – Ingénierie de Laminoir à Tubes
Q1 : Quelle est la plage de vitesse de formation typique pour un laminoir à tubes moderne
traitant des bandes d'acier au carbone ?
A1 : Pour des épaisseurs de paroi de 1,5 mm à 6 mm et des diamètres de 20 mm à 168 mm, les vitesses de formation varient généralement entre 40 m/min et 90 m/min. Des parois plus fines (≤2 mm) permettent
des vitesses allant jusqu'à 110 m/min, tandis que les parois épaisses (>8 mm) nécessitent 25–35 m/min pour
permettre une dissipation de chaleur suffisante après le soudage.
Q2 : Comment puis-je réduire le flash de joint de soudure sans sur-sciage et
endommager le métal de base ?
A2 : Utilisez un outil de sciage en boucle fermée avec une géométrie d'insertion en carbure adaptée au profil du cordon de soudure. Réglez
la hauteur de l'outil pour qu'il enlève seulement 75 %–85 % du flash externe, puis appliquez une
légère réduction de dimensionnement (0,2 % du OD) pour aplatir le flash restant. Cela évite
les marques de score qui agissent comme des points de contrainte.
Q3 : Quel matériau de rouleau est le meilleur pour le laminage de tubes en acier inoxydable afin
de prévenir le grippage ?
A3 : Pour l'acier inoxydable austénitique
(304/316), choisissez des rouleaux en acier à outils D2 avec un revêtement en dépôt physique de nitrure de chrome (CrN). Épaisseur du revêtement 4–6 μm, dureté 1800–2200
HV. Alternativement, les rouleaux en carbure de tungstène (89 % WC + liant cobalt) offrent
une excellente résistance à l'usure mais sont plus fragiles et nécessitent une manipulation soigneuse
lors des changements de rouleaux.
Q4 : À quelle fréquence les rouleaux de pincement de l'accumulateur doivent-ils être remplacés dans un laminoir à tubes continu ?
A4 : Remplacez les couvertures en caoutchouc des rouleaux de pincement tous les 3 000 à 4 000 heures de fonctionnement, ou lorsque la dureté de surface tombe en dessous de 70 Shore A. Les rouleaux de pincement en acier (rainurés ou nervurés) nécessitent une inspection des zones plates toutes les 1 500 heures ; le remplacement est nécessaire lorsque l'usure de la profondeur de rainure dépasse 0,3 mm.
Q5 : Un seul laminoir à tubes peut-il produire à la fois des sections rondes et carrées ?
A5 : Oui, en intervertissant les ensembles d'outils de formage et de dimensionnement. Cependant, la production carrée/rectangulaire nécessite un support de tête turque après la section de soudage, ainsi que des rouleaux de redressement latéraux supplémentaires. Le temps de conversion varie généralement de 6 à 12 heures selon la conception du laminoir. SANSO propose des systèmes de cartouches à changement rapide qui réduisent le temps de changement à 90 minutes.
Pour un devis personnalisé ou pour planifier un audit de ligne, veuillez envoyer votre demande ici. Incluez vos tailles de tubes cibles, matériaux et exigences de production mensuelles pour une proposition sur mesure.
article tags:
Related News
More Hot Articles
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
New Articles
Hot Tags
