
高性能管材轧机 | 精密焊接管制造解决方案
2026-07-11
在工业管材生产的苛刻世界中,管道管轧机的性能直接决定了产品的一致性、材料的产量和生产的正常运行时间。无论您是制造油气用的管线管、结构空心截面,还是精密机械管,轧机的设计——从成型站到焊接箱和定径段——必须在刚性与灵活性之间取得平衡。本文提供了现代管材铣削技术的深入分析,重点关注技术架构、材料行为和满足ASTM、API和EN标准的工艺优化。
十多年来,SANSO提供了集成蓄能器技术、高频感应焊机和闭环控制系统的重型管材成型生产线。他们的方法消除了常见的陷阱,如接缝偏差、边缘波动和残余应力。下面我们将分解核心组件、特定应用的考虑因素以及提升您的管道轧机效率的策略。
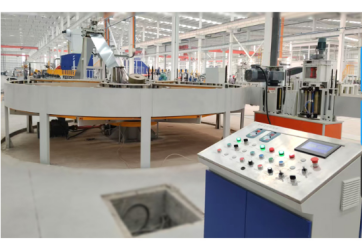
1. 现代管道管轧机的核心架构
完整的管材生产线包括几个相互依赖的区域。每个区域必须设计以处理材料等级、壁厚和最终直径公差。以下是高速管道管轧机中的基本站点:
卸卷机 & 带材准备:液压扩张心轴、边缘修整和带材引导系统,以确保平坦的进料。
蓄能器(回路塔):在卷材拼接期间提供连续操作;减少停机时间和带材张力变化。
成型段(破碎和精整道次):逐步成型的滚轧笼,逐渐将平带材成型为开放管。
焊接区:高频感应(HFI)或固态HF接触焊接;可选激光焊接用于不锈钢和特殊合金。
接缝退火和热处理:对焊接区进行归一化,以恢复耐腐蚀性和延展性。
定径和矫直:精整架以实现精确的外径圆度和弯曲控制。
切割系统:飞锯或旋转剪切,以在不停机的情况下实现准确的定长切割。
实时壁厚监测和焊缝检查的集成已成为现代轧机的标准。SANSO提供模块化升级,如自动焊接中心定位和带材边缘定位传感器,使轧机操作员能够在超过100米/分钟的速度下保持焊接完整性。
2. 技术深入分析:成型力、回弹与焊接完整性
2.1 卷成型力学与材料考虑
在设计管道轧管机时,工程师必须计算花型——带材的逐步横截面变形。高强度低合金(HSLA)钢和双相材料表现出更高的回弹,要求进行过度成型补偿。有限元分析(FEA)用于根据管道直径与壁厚的比率(D/t)确定确切的成型道次(通常为12到28)。D/t比率低于15时,需要更多的道次以避免边缘弯曲和角部皱纹。
此外,带材宽度公差直接影响成型稳定性。即使是±0.5毫米的变化也会导致焊接压缩不均。现代轧机采用伺服驱动的侧辊调整,自动修正进料带材的偏差。这种控制水平还减少了辊子的磨损,降低了维护频率。
2.2 高频焊接参数与缺陷预防
焊接区是任何管道轧管机中最关键的部分。高频焊接(100–500 kHz)使用V形收敛角度将电流集中在带材边缘。关键变量包括:
阻抗器设计与位置:影响加热均匀性和焊接速度限制。
挤压辊压力与几何形状:必须产生不超过过度变薄的挤压焊缝。
热输入控制:防止焊接不足(冷搭接)或焊接过度(烧穿)。
对于锅炉管或汽车结构件等关键应用,许多轧机操作员将其生产线与在线涡流检测(ECT)和超声波检测(UT)配对。这些传感器的数据可以在毫秒内反馈以调整焊接功率或辊子定位。
3. 行业特定解决方案与痛点
不同的最终用户细分对管道轧管机设计施加独特的限制。以下我们讨论三种常见场景以及先进的管道轧管机配置如何解决这些问题。
石油与天然气管道(API 5L X42–X80级)
痛点:焊缝处高韧性与低硬度变化。许多轧机在热影响区(HAZ)特性不一致方面面临挑战。
解决方案:集成在线正火线圈和遵循指定热循环的焊后冷却速率。自动焊接数据记录确保符合API 5L的可追溯性。
精密不锈钢管(食品与制药用AISI 304/316L)
痛点:成型过程中氧化和表面划伤。传统的轧辊材料可能会留下痕迹。
解决方案:使用硬化D2或陶瓷涂层的轧辊,并结合空气刀带材清洗。激光焊接(无填充料)产生光滑的焊缝,最小化后续的去毛刺操作。
结构方管与矩形管(EN 10219,ASTM A500)
痛点:成型后角半径变化和扭曲。标准轧机产生高残余扭转。
解决方案:多道次土耳其头成型单元和带有力反馈调整的在线校直块。这在12米长度内实现了±0.3毫米的角半径。
直接解决这些痛点可以降低拒绝率并提高首次通过率。 SANSO 提供定制的卷材工具设计和工艺模拟,在轧机调试之前消除对具有挑战性的轮廓的猜测。
4. 关键绩效指标与运营卓越
为了基准一个 管道轧管机,制造商应监控以下指标:
生产线正常运行时间 (%): 目标 >92%,包括卷材接头和工具更换。
废料率 (焊缝 & 带端): 碳钢低于 1.5%,不锈钢 <2.5%。
换模时间 (直径范围): 现代轧机使用快速更换的卡筒可在 45 分钟内完成。
每吨能耗 (kWh/t): 通过高效感应发电机和伺服驱动降低。
轧机自动化平台 (PLC + HMI 与 MES 连接) 实时记录这些 KPI,支持预测性维护。例如,成型支架上的振动传感器可以在影响管道几何形状之前检测到轧辊轴承的退化。同样,焊接功率趋势可以指示阻碍磨损,允许在计划的卷材更换期间进行更换。
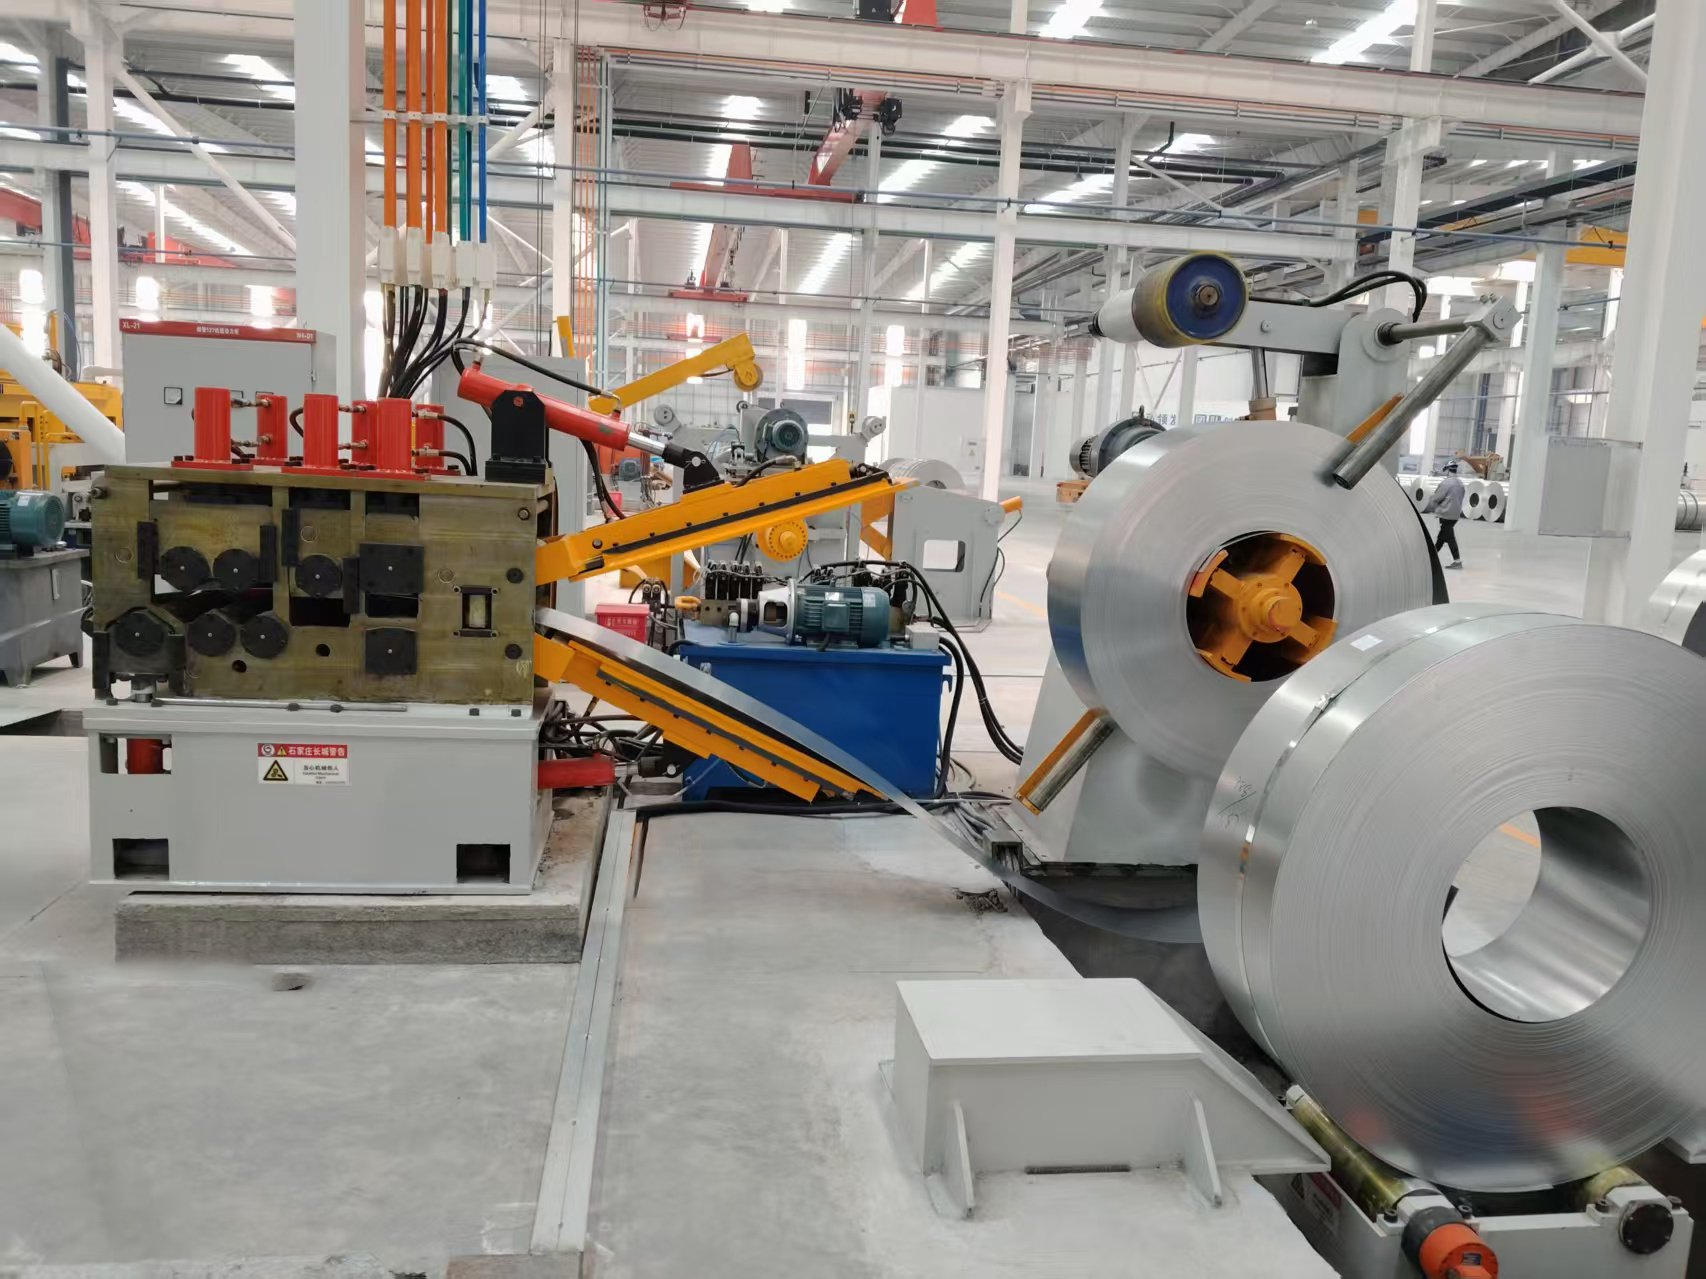
5. 未来趋势:数字化、激光焊接与轻量化
管道制造行业正朝着数据驱动的生产线转变。整个成型过程的数字双胞胎使工程师能够模拟轧辊调整并预测最终的管道椭圆度,而无需停止生产。激光焊接在薄壁管 (0.5 – 3 mm) 中越来越受到欢迎,因为它产生狭窄的热影响区并消除了刮削碎屑。同时,汽车和可再生能源行业对更薄但更强的管道 (例如,980 MPa 级钢) 的需求,要求轧机具备更高的成型力和精确的边缘准备。
此外,可持续制造现在推动轧机设计:循环冷却系统、减少润滑剂雾收集器和低噪音轧辊支架正成为标准配置。许多买家还要求能效高的感应焊接机,以减少每吨成品的二氧化碳足迹。
常见问题解答 (FAQ) – 管道轧管机选择与操作
Q1: 高频管道轧管机的典型壁厚范围是多少?
A1: 对于碳钢,高频轧机可以处理壁厚从 0.5 mm 到 12.7 mm,具体取决于管道直径。对于直径小于 60 mm 的管道,最大壁厚通常限制在 4 mm,而较大直径的轧机 (直径可达 610 mm) 可以处理更厚的壁。使用固态焊接机可确保即使在接近上限厚度时也能保持稳定的热输入。
Q2: 在连续管道轧管机上,成型轧辊应多久更换一次?
A2: 轧辊的使用寿命取决于材料的磨损性和生产量。对于普通钢,镀铬轧辊通常在重新成型之前可以使用 3,000–5,000 吨。对于镀锌或高硅钢,轧辊可能需要每 1,500–2,000 吨更换一次。实施自动润滑并在高应力通道上使用碳化钨插入件可以将轧辊的使用寿命延长 40%。
Q3: 同一台轧机可以生产圆形、方形和矩形管吗?
A3: 是的,如果轧机设计有多功能成型段和快速更换工具系统。圆形到方形的生产需要额外的尺寸调节头和专用的精整道次。许多现代生产线包括可拆卸的圆形和成型段的盒子,将换模时间减少到两个小时以内。然而,对于高产量的专用型材,单独的生产线更具经济性。
Q4: 哪种焊接方法最适合不锈钢管的生产?
A4: 对于奥氏体不锈钢(304/316L),使用高频焊接和激光焊接。高频焊接在较厚的壁(>1.5 mm)时具有成本效益,但需要仔细的去毛刺和钝化。激光焊接产生的焊缝平整,氧化最小,适合用于装饰性或卫生管。对于铁素体不锈钢,有时更倾向于使用TIG焊接以保持延展性。始终进行腐蚀测试(ASTM A262)以验证焊接质量。
Q5: 储存器如何提高管道轧机的效率?
A5: 储存器存储一圈带材,允许轧机在准备和焊接新卷材到前一卷材的尾端时继续运行。这消除了换卷时的停机,整体正常运行时间从约75%提高到超过92%。它还减少了在成型前可能扭曲带材的张力峰值。了解储存器集成的更多信息。
Q6: 推荐哪些传感器用于在线焊接检测?
A6: 结合涡流(ECT)用于表面缺陷,超声波(UT)用于内部缺陷,以及焊缝摄像头用于几何形状。对于API生产线,必须使用相控阵超声波。数据应输入统计过程控制(SPC)仪表板,以便立即调整焊接功率、挤压辊压力或带材对齐。
需要定制的管道轧机以满足您的生产目标吗?
我们的工程团队提供完整的生产线布局、辊工具设计和远程调试支持。无论您需要用于小直径精密管的紧凑型轧机,还是用于结构型材的高吨位生产线,SANSO都能提供在欧洲、东南亚和美洲有文档记录的性能的轧机解决方案。今天就请求可行性研究或报价。
直接询问: www.sansotubemill.com/contact
电子邮件: info@sansohftubemill.com
请将您的管材规格(材料、外径范围、壁厚、所需产量)发送给我们,我们将在48小时内回复技术方案。
文章标签:

