
Ingenieurhandbuch zur Ausrichtung und Bedienung von Rohrformungs-Walzwerken
2026-07-11
Die industrielle Rohrproduktion erfordert ein präzises Verständnis von Materialverformung, mechanischen Kräften und systemischer Ausrichtung. Um kontinuierlich hohle Abschnitte herzustellen, die den strukturellen Toleranzen entsprechen, müssen die Produktionsanlagen strenge Kontrollen über den kontinuierlichen Formungsprozess aufrechterhalten. Die Transformation eines flachen Metallstreifens in ein perfekt geschlossenes, geschweißtes Profil hängt von der synchronisierten Leistung einer Rollformrohrmühle ab.
Das Verständnis der Physik des Kaltrollformens und der mechanischen Dynamik des Hochfrequenz-Induktionsschweißens ist erforderlich, um die Effizienz der Linie zu optimieren und Profilfehler zu verhindern. Diese Analyse untersucht die sequenziellen Mechaniken des Rohrformens, diagnostiziert häufige Ausrichtungsprobleme und bietet technische Lösungen zur Maximierung der kontinuierlichen Betriebszeit.
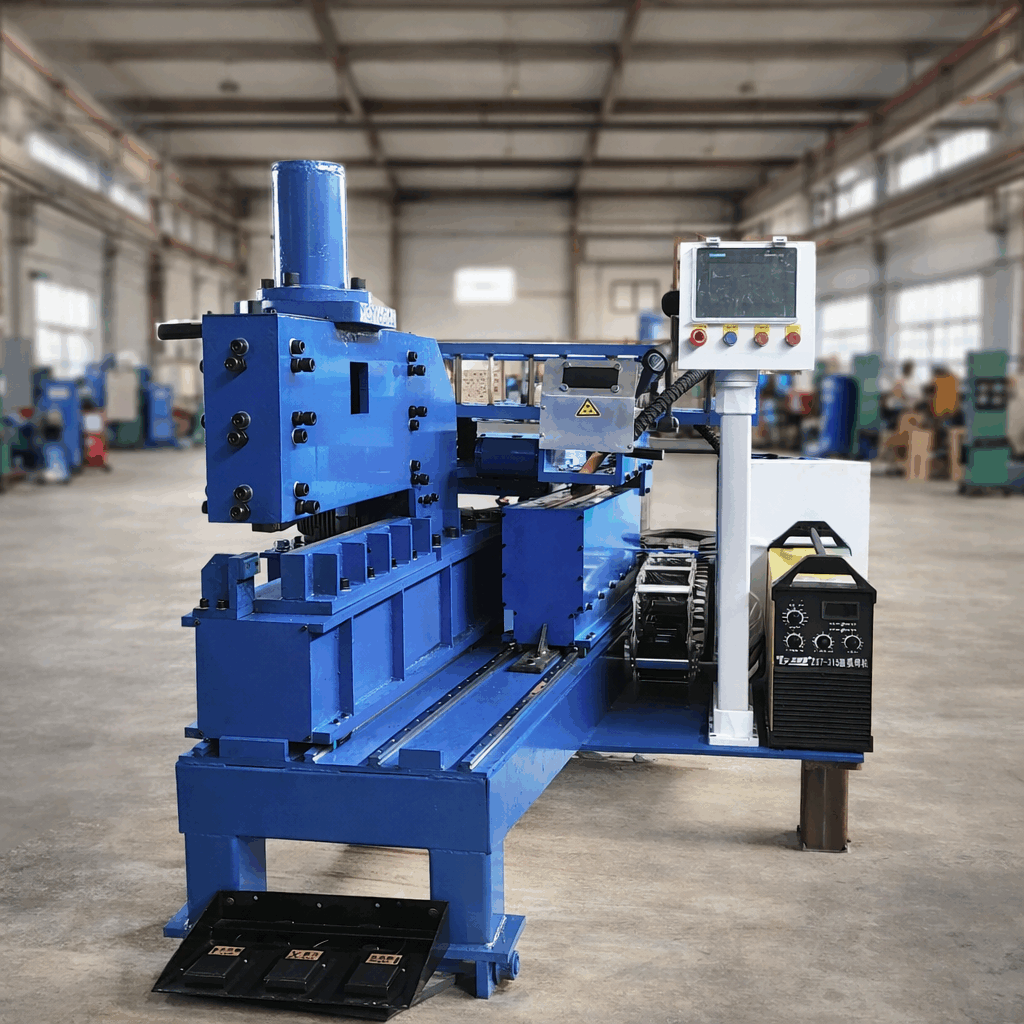
1. Die mechanischen Phasen des Kaltrollformens
Der kontinuierliche Kaltformprozess beruht auf einer Reihe von paarweise angetriebenen Walzen, die schrittweise einen flachen Metallstreifen in eine geschlossene zylindrische Form biegen. Jeder Walzenstand führt eine mathematisch berechnete Verformungsstufe durch, um sicherzustellen, dass das Material geformt wird, ohne seine endgültige Zugfestigkeit zu überschreiten. Diese Progression wird mit dem "Blüten-Design" entworfen, einer CAD-generierten Projektion der Querschnittsänderungen des Streifens an jedem einzelnen Stand.
Breakdown- und Vorbereitungsabschnitt
Die erste Phase einer Rollformrohrmühle-Linie ist der Breakdown-Abschnitt. Hier unterliegt der flache Streifen seiner primären Biegung. Die äußeren Kanten des Streifens werden nach unten oder oben gedrückt, um den anfänglichen Krümmungsradius festzulegen. Die Mitte des Streifens bleibt relativ flach, während die äußeren Ränder die primäre Verformung erhalten. Ein korrektes Walzenpassdesign in diesem Abschnitt verhindert eine Kantenstreckung – einen Zustand, bei dem die Streifenränder über ihr elastisches Limit hinaus verlängert werden, was zu welligen Kanten und einer schlechten Schweißpräsentation führt.
Fin-Pass-Kalibrierung
Unmittelbar vor der Schweißeinheit positioniert, verfügen die Fin-Pass-Stände über Walzen mit zentralen Klingen oder Finnen. Diese Finnen fahren innerhalb der offenen Naht des geformten Rohrs und erfüllen mehrere Funktionen:
Sie halten die seitliche Ausrichtung des Streifens präzise, um eine Rotation zu verhindern.
Sie polieren die Streifenränder und entfernen kleinere Schlitzrandunregelmäßigkeiten.
Sie kalibrieren die Streifenbreite präzise und kontrollieren den Konvergenzwinkel (Schweiß-V) bevor das Material in die Schweißstation eintritt.
Jede Druckschwankung im Fin-Pass-Bereich verändert direkt die Stabilität der nachfolgenden Schweißnaht. Daher sind robuste mechanische Anpassungen und starre Walzenstände erforderlich, um die Walzenpositionen zu fixieren.
2. Mechanik des Hochfrequenz-Induktionsschweißens
Sobald der Streifen in ein offenes zylindrisches Profil geformt wurde, muss die Naht kontinuierlich verbunden werden. Hochfrequenz-Induktionsschweißen (HFIW) ist der Branchenstandard für die Herstellung von Rohren mit hoher Geschwindigkeit. Dieser Prozess nutzt hochfrequenten Wechselstrom (typischerweise zwischen 200 kHz und 400 kHz), um die konvergierenden Kanten des Streifens auf einen plastischen, schmiedbaren Zustand zu erhitzen.
Eine Induktionsspule, die leicht stromaufwärts des Schweißpunkts positioniert ist, induziert einen Hochfrequenzstrom um den Umfang des offenen Rohrs. Aufgrund von zwei elektromagnetischen Phänomenen – dem Haut-Effekt und dem Näherungseffekt – konzentriert sich dieser Strom fast vollständig auf den äußeren Oberflächen und entlang der konvergierenden "V" geformten Kanten des Streifens. Diese Konzentration von Energie erhitzt nur die absoluten Kanten des Metalls, minimiert die wärmebeeinflusste Zone (HAZ) und bewahrt die mechanischen Eigenschaften des umgebenden Rohrkörpers.
Eine ordnungsgemäße Konstruktion der Quetschwalzenbaugruppe innerhalb eines Walzprofilrohrmühle hat direkten Einfluss auf die endgültige Schweißfestigkeit. Die Quetschwalzen üben eine starke mechanische Kraft aus, um die erhitzten Kanten zusammenzuschmieden. Diese Schmiedewirkung presst geschmolzenes Metall, Oxide und Verunreinigungen heraus und schafft eine feststoffliche Schweißverbindung. Das extrudierte Material, bekannt als die Innen- und Außen Schweißnaht, wird unmittelbar nach dem Schweißen mit stationären Hartmetall- Abschäummaschinen entfernt, um eine glatte Oberflächenbeschaffenheit zu gewährleisten.
3. Quetschwalzenkraft und Schweiß-Vee-Geometrie
Die Geometrie des Schweiß-Vee (der Öffnungswinkel, der durch die konvergierenden Streifenränder gebildet wird) ist ein wesentlicher Parameter bei HFIW. Wenn das Schweiß-Vee zu breit ist, wird der Weg des Stroms länger, was die elektrische Effizienz verringert und mehr Leistung erfordert, um die Schweißtemperatur zu erreichen. Wenn das Vee zu eng ist, kann es zu vorzeitigem Kontakt kommen, was zu lokalisierten Lichtbogen-Ausfällen und Schweißunterbrechungen führt.
Der Schmiededruck, der von den Quetschwalzen ausgeübt wird, muss sorgfältig an die Streckgrenze und Wandstärke des Materials angepasst werden. Unzureichender Schmiededruck führt zu einer gegossenen Schweißstruktur mit eingeschlossenen Oxiden, was zu Nahtspaltungen während nachfolgender Biege- oder Flare-Tests führt. Umgekehrt zwingt übermäßiger Druck zu viel plastifiziertes Material aus der Fuge, was die Schweißnaht schwächt und den Verschleiß der Quetschwalzen beschleunigt.
Um diesen starken radialen und axialen Kräften zu widerstehen, müssen die Quetschwalzenstände hochsteife Gehäuse aufweisen. Die Schwerlastgehäuse, die von SANSO entwickelt wurden, um die Wellenablenkung zu reduzieren, stellen sicher, dass der Schmiededruck auch unter kontinuierlichen, hochvolumigen Produktionsbedingungen konstant bleibt.
4. Ausrichtungsstandards und Werkzeugverschleißmanagement
Die Aufrechterhaltung einer stabilen, kontinuierlichen Linie erfordert eine präzise Ausrichtung über alle Form-, Schweiß- und Größenstände. Jede Fehlstellung der Walzen relativ zur theoretischen Mittellinie der Mühle führt zu unerwünschtem Verdrehen, Wölbung und Markierungen auf dem fertigen Rohr.
Standardverfahren für die Mühlenausrichtung
Bottom-Line-Verifizierung: Die unteren Walzen aller Stände müssen auf eine konsistente, ebene horizontale Ebene ausgerichtet sein. Diese "Bottom Line" dient als Referenzdatum für alle vertikalen Anpassungen der oberen Walzen.
Mittellinienkalibrierung: Ein Draht- oder Laserausrichtungssystem muss durch das genaue seitliche Zentrum jedes Walzenstands verlaufen, um sicherzustellen, dass es keine horizontale Versetzung vom Eingangsführer zum Abtrennungssystem gibt.
Wellenparallelität: Die Wellen der oberen und unteren Walzen müssen unter Last strikt parallel bleiben, um ungleichmäßiges Streifenverfolgen und asymmetrische Kantenverformung zu verhindern.
Werkzeugverschleiß ist eine natürliche Folge des kontinuierlichen Kontakts zwischen dem Stahlband und den Walzprofilen. Um die Verschleißraten zu reduzieren und Material aufzunehmen (bei dem kleine Partikel des Bandes an der Walzoberfläche haften und Oberflächenkratzer verursachen), verwenden Hersteller hochwertige Werkzeugstähle wie D2 oder Cr12MoV, die auf eine Härte von 58-62 HRC wärmebehandelt werden. Eine kontinuierliche Schmierung mit hocheffizienten, wasserlöslichen synthetischen Kühlschmierstoffen ist ebenfalls erforderlich, um die Reibung zu reduzieren und die Wärme abzuleiten, die während der Kaltverformung erzeugt wird.
5. Größenanpassung, Richten und Profilumwandlung
Nach den Schweiß- und Abtragungsprozessen durchläuft das Rohr eine Kühlrinne, in der Wassernebel seine Temperatur auf nahezu Umgebungsniveau senkt. Diese Kühlphase ist notwendig, bevor das Rohr in den Größenanpassungsbereich eintritt, da eine thermische Kontraktion andernfalls die Endmaße verändern würde.
Der Größenanpassungsbereich besteht typischerweise aus drei oder vier Größenanpassungsständen und einer oder zwei Türkischen Kopf-Einheiten. Die Hauptfunktion dieses Bereichs besteht darin, das gekühlte runde Rohr auf seinen endgültigen Außendurchmesser und die Rundheits-Toleranzen zu bringen. Zusätzlich ist der Größenanpassungsbereich verantwortlich für die Umwandlung von runden Mutterrohren in quadratische, rechteckige oder spezielle Profilformen.
Die Entwicklung der direkten quadratischen Walzprofil-Rohrmühle hat mehrere Prozessherausforderungen im Zusammenhang mit der Herstellung von Strukturprofilen gemildert. Traditionelle Methoden formen zuerst ein rundes Rohr und verformen es dann im Größenanpassungsbereich zu einem Quadrat. Dieser zweistufige Prozess kann Spannungen an den Ecken konzentrieren, was das Risiko von Rissen erhöht, insbesondere bei der Verarbeitung von hochfesten Stählen. Das direkte quadratische Formen gestaltet das Band direkt in ein quadratisches Profil, wodurch diese lokalen Spannungen vermieden und scharfkantigere, gleichmäßigere Ecken produziert werden.
Das Management des Rückfederungseffekts ist ein wichtiger Ingenieurfokus in dieser Phase. Rückfederung tritt auf, wenn die elastische Rückstellung des Stahls der plastischen Verformung entgegenwirkt, die von den Walzen aufgebracht wird. Werkzeugdesigner müssen das Profil über die Zieldimensionen hinaus überbiegen, um diese Rückstellung auszugleichen und sicherzustellen, dass das fertige Rohr die angegebenen Toleranzen nach dem Verlassen des letzten Standes erfüllt.
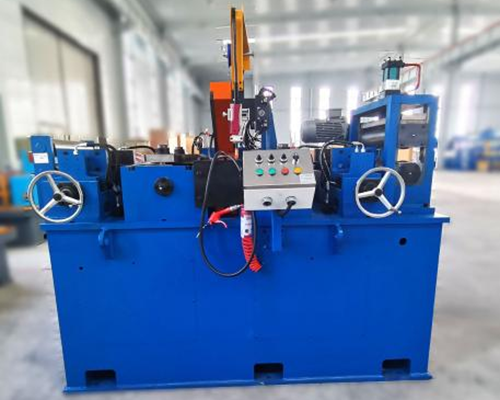
6. Verbesserung der Mühlenlaufzeit und Wechsel-Effizienz
Für hochkapazitive Produktionslinien ist die Minimierung der Ausfallzeiten während Produktwechsel ein großes betriebliches Problem. Traditionelle Werkzeugwechsel erfordern von den Bedienern, dass sie jede Walze manuell von ihrem Wellen entfernen, ein arbeitsintensiver Prozess, der die Mühle stundenlang offline halten kann.
Um diesen Engpass zu beheben, nutzen fortschrittliche Linien schnellwechselbare Systeme, wie z.B. gerüschte Walzstände. In einer gerüschten Mühlenkonfiguration sind die Formstände auf Unterplatten (Flöße) montiert, die von den Hauptantriebskupplungen getrennt und als eine Einheit mit einem Kran aus dem Mühlenbett herausgehoben werden können. Vorgefertigte Flöße mit dem neuen Werkzeugset werden dann an Ort und Stelle eingesetzt, was die Wechselzeit von Stunden auf Minuten reduziert.
Die schnellwechselbaren Floßsysteme, die von SANSO angeboten werden, optimieren die Wechselverfahren und ermöglichen es den Herstellern, schnell zwischen verschiedenen Profilabmessungen zu wechseln und die Gesamtanlageneffektivität zu schützen.
7. Schlüsselfaktoren bei der Gerätespezifikation
Bei der Auswahl oder Konfiguration einer neuen Produktionslinie müssen die Ingenieurabteilungen mehrere Systemparameter bewerten, um sicherzustellen, dass die Maschinen ihren spezifischen Materialbereich und die Produktionsziele erfüllen:
| Parameter | Primäre Ingenieurüberlegung | Auswirkung auf die Qualität |
|---|---|---|
| Schaftdurchmesser & Motorleistung | Mus maximalem Drehmoment und Durchbiegung widerstehen, wenn dicke Materialien geformt werden. | Verhindert Dickenvariationen und ungleichmäßige Formkalibrierung. |
| Schweißgeschwindigkeit und HF-Leistung | Höhere Geschwindigkeiten erfordern mehr kW Hochfrequenzleistung, um die Schmiedetemperatur zu erreichen. | Erhält eine gleichmäßige Schweißnaht ohne Kaltschweißungen oder Überhitzung. |
| Integration des Abschneidesystems | Fliegende Kaltschneider oder Kreissäge müssen mit der Geschwindigkeit der Walzlinie synchronisiert werden. | Stellt gratfreie Schnitte und genaue Längentoleranzen sicher. |
Eine genau konfigurierte Linie stellt sicher, dass die Verformungsenergie dem Streckgrenzwert des dicksten Wanddickenprofils entspricht, Überlastungen des Motors verhindert und stabile Laufgeschwindigkeiten über alle Produktionsläufe hinweg aufrechterhält.
Häufig gestellte Fragen (FAQ)
F1: Was verursacht instabiles Schweißen in der Hochfrequenzrohrproduktion?
A1: Instabiles Schweißen wird normalerweise durch Unregelmäßigkeiten im Schweiß-V-Winkel, inkonsistenter Bandkantenqualität oder schwankender Hochfrequenzleistung verursacht. Wenn die Bandkanten aufgrund übermäßiger Kantenstreckung im Formabschnitt wellig sind, verschiebt sich der V-Punkt, an dem die Kanten aufeinandertreffen, hin und her, was zu lokalisierten Kaltschweißungen oder Durchbrennen führt. Die Aufrechterhaltung der korrekten Fin-Pass-Einstellung und der Ausrichtung der Quetschrollen ist entscheidend, um den V-Punkt zu stabilisieren.
F2: Wie beeinflusst das Design des Walzpasses die Langlebigkeit der Werkzeuge?
A2: Ein gut gestaltetes Walzpass-Design verteilt die Verformungsbelastung gleichmäßig auf alle verfügbaren Formstände. Wenn ein einzelner Stand zu viel Arbeit verrichten muss, erfährt er hohe Reibung und Verschleiß. Ein richtiges Design begrenzt auch die relative Gleitgeschwindigkeit zwischen der Walzoberfläche und dem Stahlband, was die Hauptursache für abrasiven Verschleiß an den Werkzeugprofilen ist.
F3: Warum produziert eine direkte quadratische Rohrformmaschine bessere Eckenradien als traditionelle Größenmethoden?
A3: Das direkte quadratische Formen verteilt die Biegekräfte gleichmäßiger über die Breite des Bandes während der frühen Formungsphasen. Im Gegensatz dazu zwingt die traditionelle Größenmethode ein vollgeschweißtes rundes Rohr in ein Quadrat, was extreme lokale Spannungen an den Ecken erzeugt. Diese Eckenbelastung kann zu Materialverdünnung, Mikrorissen und ungleichmäßigen Eckenradien führen.
F4: Warum ist die Überprüfung der Walzausrichtung notwendig?
A4: Selbst geringfügige Fehlstellungen von wenigen Zehntelmillimetern können komplexe Spannungen in das Stahlband einführen. Dies führt zu strukturellen Defekten wie Rohrverdrehung (wo das quadratische Profil sich um seine Achse dreht), Wölbung (axiale Biegung) oder Oberflächenmarkierungen durch die Walzen. Regelmäßige Laserüberprüfungen der Mittellinie und der unteren Linie verhindern diese Probleme und reduzieren die Ausschussraten.
F5: Wie beeinflusst hochfester Stahl die Anforderungen an die Formmaschine?
A5: Hochfeste niedriglegierte (HSLA) Stähle haben hohe Streckgrenzen und ausgeprägte Rückfederungseigenschaften. Das Formen dieser Materialien erfordert erheblich höhere Motorleistungen, schwerere Schaftdurchmesser und verstärkte Gehäusestände, um den erhöhten Formkräften standzuhalten. Die Werkzeugprofile müssen auch spezielle Überbiegungsdesigns aufweisen, um die größere elastische Rückfederung des Materials auszugleichen.
Industriekooperation und Anfrage
Die Maximierung der Effizienz einer Hochfrequenz-Rohrlinie erfordert spezialisierte Ingenieurexpertise und hochpräzise Maschinen. Für Hersteller, die bestehende Linien aufrüsten oder eine neue hochpräzise Produktionsstätte einrichten möchten, laden wir Sie ein, sich mit den Ingenieurexperten von SANSO zu beraten, um maßgeschneiderte Anlagendesigns zu konfigurieren. Kontaktieren Sie noch heute unser Büro mit Ihren Material spezifikationen und Profilabmessungen, um ein umfassendes technisches Angebot zu erhalten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
