
Startseite > Blogs > 5 technische Faktoren für die Integration eines Abwicklers in geschweißte Rohrproduktionslinien
5 technische Faktoren für die Integration eines Abwicklers in geschweißte Rohrproduktionslinien
2026-07-11
Im Bereich der hochfrequent geschweißten Rohrherstellung bestimmt die Anfangsphase der Materialhandhabung die Stabilität und Präzision des gesamten nachgelagerten Prozesses. Die kontinuierliche Rohrfertigung erfordert eine gleichmäßige, kontrollierte und ausgerichtete Lieferung von Stahlband aus schweren Coils in die Formgebungsmaschine. Die Maschinen, die für die Verwaltung dieses Übergangs verantwortlich sind, sind die Auslaufrolle oder der Abwickler. Um eine konstante Vorschubgeschwindigkeit bei hoher Materialträgheit zu erreichen, sind tiefgehende strukturelle Ingenieurkenntnisse und präzise mechanische Synchronisation erforderlich.
Für industrielle Betriebe ist die Auswahl und Konfiguration der primären Bandabwicklungsmaschinen nicht nur eine Frage der Tragfähigkeit. Es beinhaltet die Analyse der Wechselwirkungen zwischen der Materialstreckgrenze, den Coil-Dimensionen, der Expansionsmechanik und der Spannungsregelung. Wenn sie in eine Produktionslinie mit hoher Kapazität integriert werden, fungiert der Abwickler als Anker des kontinuierlichen Vorschubzyklus und beeinflusst direkt die Leistung der Nivelliermaschinen, des Akkumulators und der Walzformstände.
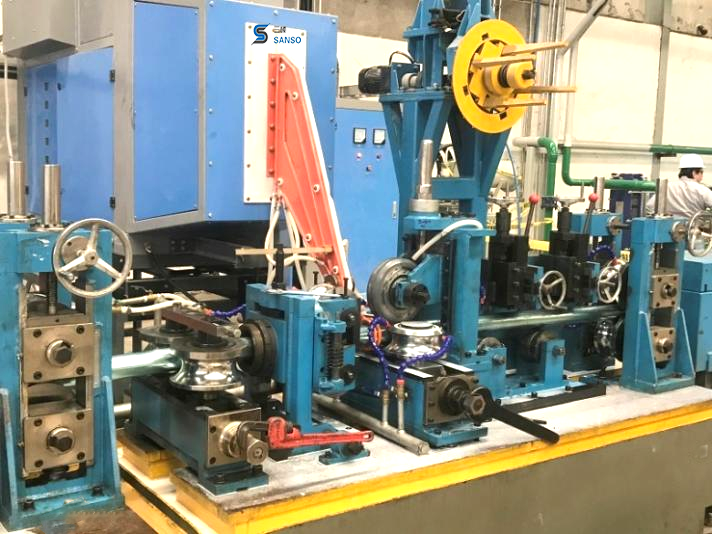
Die Rolle des Abwickelns in der Produktion von geschweißten Rohren
Während der Walzformungsphase unterliegt ein Stahlband einer progressiven plastischen Verformung, um ein rundes Profil vor dem Induktionsschweißen zu bilden. Wenn das Band mit strukturellen Spannungen, variabler Spannung oder seitlicher Fehlstellung in die Formwalzen eintritt, weist das resultierende Rohr Mängel wie Verdrehungen, seitliche Biegungen oder nicht übereinstimmende Schweißnähte auf. Die Kontrolle dieser Variablen beginnt bereits in der Coil-Eintrittsphase.
Stahlcoils kommen in der Verarbeitungsanlage fest gewickelt an und behalten erhebliche Restbiegungsspannungen, die allgemein als Coil-Set bezeichnet werden. Wenn sich die Coil abwickelt, wird diese gespeicherte Energie ungleichmäßig freigesetzt. Ohne präzise Rückspannung und physikalische Begrenzung kann das Material unter „Uhrfederung“ leiden, bei der sich die äußeren Wicklungen schnell und unkontrolliert ausdehnen. Dies schafft erhebliche betriebliche Gefahren und beschädigt die Bandkanten.
Um diese Probleme zu vermeiden, muss das Auslauf-System drei verschiedene betriebliche Funktionen erfüllen:
Den inneren Durchmesser der Coil sicher greifen, um ein Verrutschen während der Beschleunigungs- und Verzögerungsphasen zu verhindern.
Konstantes, einstellbares Bremsmoment bereitstellen, um die angemessene Rückspannung aufrechtzuerhalten und ein Durchhängen oder Überfahren des Bandes zu verhindern.
Die Bandmittelachse mit der Eintrittsführung des Scher- und Stoßschweißgeräts oder des Bandakkumulators ausgerichtet halten.
Mechanische Spezifikationen und strukturelle Ingenieurtechnik eines Abwicklers
Aus struktureller Sicht muss der Maschinenrahmen massive freitragende Lasten aushalten. Das Gewicht eines Standardstahlcoils kann je nach Walzwerk-Kapazität von 3 metrischen Tonnen bis über 20 metrische Tonnen reichen. Da diese Masse von einer einzigen Seite auf einem sich ausdehnenden Mandrel unterstützt wird, sind die Spindellager und das Gehäuse erheblichen Biegemomenten ausgesetzt.
Robuste Systeme verwenden eine massive geschmiedete Legierungsstahlspindel, die wärmebehandelt ist, um Ermüdungsbeständigkeit zu gewährleisten, und auf enge Toleranzen bearbeitet wird. Diese Spindel ist in einem schweren, spannungsentlasteten Stahlplattenrahmen untergebracht. Hersteller wie SANSO entwerfen diese strukturellen Komponenten, um die Durchbiegung unter maximaler Last zu minimieren, was notwendig ist, um eine präzise horizontale Ausrichtung mit nachgelagerten Nivelliergeräten aufrechtzuerhalten.
Je nach Produktionsvolumen und Linienkonfiguration setzen die Anlagen entweder Einzel- oder Doppelmandrel-Designs ein:
Einzel-Mandrel-Konfigurationen
Dieses Layout verfügt über eine sich ausdehnende Spindel, die auf einer stationären oder gleitenden Basis montiert ist. Es ist äußerst effektiv für Linien mit mittlerer Kapazität, bei denen die Umrüstzeiten von Coils die Gesamtproduktivität nicht einschränken. Die gesamte Einheit kann auf einem Untergestell montiert werden, das mit hydraulischen Positionierungszylindern ausgestattet ist, was eine aktive Seitenverschiebung zur Korrektur der Bandführung in Echtzeit ermöglicht.
Doppel-Mandrel-Konfigurationen
Allgemein als rotierende oder doppelte Entwickler bezeichnet, beinhaltet dieses Design zwei separate Mandrels, die auf einer zentralen Indexierungsplattform montiert sind. Während ein Mandrel die aktive Produktionslinie speist, kann das zweite Mandrel sicher mit einem neuen Coil beladen und vorbereitet werden. Sobald das aktive Coil erschöpft ist, dreht sich die Plattform um 180 Grad, und das frische Coil wird innerhalb von Minuten in die Zuführposition gebracht. Diese Konfiguration wird häufig in Hochfrequenzschweißanlagen eingesetzt, die mit Bandakkumulatoren ausgestattet sind, um kontinuierliche, ununterbrochene Zyklen zu betreiben.
Mandrel-Erweiterungsmechanik: Hydraulisch vs. Manuell
Das sichere Greifen der inneren Coil-Oberfläche ist entscheidend, um internes Rutschen zu verhindern, was das Material beschädigen oder unregelmäßige Spannung verursachen kann. Das Mandrel besteht aus segmentierten Blättern, die sich radial nach außen ausdehnen, um den inneren Durchmesser des Coils zu erfassen.
Manuelle Erweiterungsdesigns basieren auf einem mechanischen Keil- oder Schraubensystem. Der Bediener dreht eine Einstellschraube, die Schiebeblöcke entlang geneigter Flächen antreibt, um die Segmente nach außen zu drücken. Während sie kosteneffizient und zuverlässig für leichte Coils unter 3 Tonnen sind, sind manuelle Systeme körperlich anstrengend und fehlen die Klemmkraft, die für schwere industrielle Anwendungen erforderlich ist.
Für Hochleistungsumgebungen ist die hydraulische Expansion der Standard. In einem hydraulischen Entwickler wirkt ein rotierender Hydraulikzylinder, der am Ende der Hauptwelle montiert ist, auf eine zentrale Zugstange. Diese Zugstange zieht einen Keilerweiterungsmechanismus, der sich im Inneren des Mandrels befindet, und zwingt die äußeren Segmente mit konstantem radialem Druck nach außen. Dieser hydraulische Mechanismus bietet mehrere Verarbeitungs Vorteile:
Konstante radiale Kraft verhindert den inneren Coil-Kollaps oder die Deformation der inneren Stahlwicklungen.
Verstellbare Druckeinstellungen ermöglichen es den Bedienern, die Greifkraft an die Streckgrenze und Wanddicke des Coils anzupassen.
Schnelle Expansions- und Kontraktionszyklen reduzieren die Umrüstzeiten von Coils signifikant und verbessern die Gesamteffizienz der Anlage.
Um Variationen in den Abmessungen des Hauptcoils zu berücksichtigen, sind diese Mandrels so konstruiert, dass sie standardisierte innere Durchmesserbereiche abdecken, typischerweise 480 mm bis 520 mm. Für größere Coil-Spezifikationen werden schwere, aufschraubbare Adapterfüße oder Füllplatten an den Segmenten befestigt, wodurch der Arbeitsbereich der Expansion auf bis zu 610 mm oder mehr erweitert wird.
Spannungsregelung und dynamisches Bremsen
Während das Band durch die Formwalze fährt, darf die Auszahlrolle nicht frei drehen; dies würde zu Materialschleifen, Bandknicken und letztendlich zu Staus in der Linie führen. Ein kontrollierter Widerstand oder Rückspannung muss aufrechterhalten werden. Um diese Spannung zu erzeugen, ist ein koordiniertes Bremssystem erforderlich, das in der Lage ist, seine Ausgabe anzupassen, während der Durchmesser des Coils abnimmt.
Während eines Produktionslaufs schrumpft der äußere Durchmesser des Coils kontinuierlich, wodurch der Drehmomentarm reduziert wird. Wenn das Bremsmoment konstant bleibt, wird die tatsächliche Spannung, die von den nachgeschalteten Zuführrollen gezogen wird, proportional ansteigen. Um diesem physikalischen Verhalten entgegenzuwirken, integrieren industrielle Entwickler Stationen dynamische Spannungsregelsysteme.
Pneumatische Scheibenbremsen werden häufig für leichte bis mittelschwere Anwendungen eingesetzt. Diese Systeme verwenden proportionale Druckventile, die mit einem Spulen-Durchmesser-Tracking-Sensor verbunden sind, wie z.B. einem Ultraschall-Distanzmessgerät oder einem mechanischen Führungsarm. Wenn der Sensor eine Verringerung des Spulendurchmessers erkennt, reduziert das Steuersystem den pneumatischen Druck auf die Bremszangen, um die Bänder-Spannung stabil zu halten.
In Hochgeschwindigkeits-, schwerer Linien werden motorisierte Systeme mit regenerativen AC Antrieben oft bevorzugt. Hier fungiert der Motor als Generator, der kontrollierte Rückspannung liefert, während elektrische Energie ins Werkstromnetz zurückgeführt wird. Dieser Ansatz bietet präzise Kontrolle während der schnellen Beschleunigungs- und Notstopphasen des Rohrmühlen.
Minimierung von Betriebsgefahren und Probleme mit der Spulen-Ausrichtung
Der Umgang mit dickwandigen oder hochfesten Stahlspulen bringt mechanische Herausforderungen mit sich, die spezielle Hilfsgeräte erfordern. Hochfestes Kohlenstoffstahl zeigt eine starke Tendenz, sich schnell zu entrollen, wenn die Umreifungsbänder durchtrennt werden. Um dies sicher zu handhaben, wird ein schwerer Haltearm oder Dämpferarm über dem Mandrel positioniert.
Der Dämpferarm wird hydraulisch auf den Außendurchmesser der Spule abgesenkt. Ausgestattet mit einer motorisierten, polyurethanbeschichteten Pressrolle übt er konstanten nach unten gerichteten Druck aus, sodass der Bediener die Umreifungsbänder sicher schneiden kann. Die motorisierte Rolle hilft dann, die Vorderkante des Streifens in die Nivellierungseinheit einzufädeln.
Ein weiteres häufiges Problem ist die Materialfehlstellung oder Wölbung, bei der der Streifen sich entlang seiner Länge leicht krümmt. Wenn die Spule off-center auf dem Mandrel geladen wird, propagiert dieser Fehler entlang der Linie. Um dies zu lösen, wird die Entrollstation häufig mit einem automatisierten Spulenladewagen kombiniert. Der Spulenwagen hebt die Spule hydraulisch an, passt ihre Höhe an die Mittellinie des Mandrels an und bewegt sich horizontal, um die Spule auf die erweiterten Mandrelblätter zu schieben, um physische Schäden an den Maschinenkomponenten zu vermeiden.
Integration in Hochgeschwindigkeits-Rohrproduktionslinien
Die Effizienz einer hochfrequent geschweißten Rohrlinie, die von SANSO hergestellt wird, hängt von einer nahtlosen Integration zwischen dem Zuführbereich und der nachgeschalteten Schweißmühle ab. In einem modernen Setup arbeitet die Entrolleinheit nicht isoliert. Sie ist Teil eines synchronisierten Systems, das direkt mit dem Schleifenakkumulator und dem Haupt-PLC-Steuerpanel verbunden ist.
Beim Starten einer neuen Spule wird die Vorderkante durch einen Abzieh-Tisch und eine Vor-Nivellierungseinheit geleitet, die das Ende des Streifens abflacht, damit es an die Hinterkante der vorherigen Spule geschweißt werden kann. Der Scher- und Stoßschweißer schneidet beide Enden ab und schweißt sie zusammen, um einen kontinuierlichen Streifenfluss zu gewährleisten. Während dieser vorübergehenden Unterbrechung an der Schweißstation versorgt der nachgeschaltete Akkumulator weiterhin die aktive Formmühle, um Stop-Start-Fehler in der Schweißnaht des fertigen Rohrs zu verhindern.
Um sicherzustellen, dass diese kontinuierliche Sequenz zuverlässig funktioniert, überwachen Sensorarrays die Schleifentiefe in einem Schleifenbecken oder Akkumulator-Zuführturm. Diese Sensoren senden Echtzeit-Analogsignale an den Abrollantrieb, der automatisch die Drehgeschwindigkeit des Entrollers an die nachgelagerte Nachfrage anpasst, ohne den Stahlstreifen zu ruckeln oder zum Stillstand zu bringen.
Wichtige ingenieurtechnische Überlegungen zur Geräteauswahl
Bei der Spezifikation einer Abrollspule für eine Rohrfertigungsanlage sollten die Ingenieurteams mehrere Betriebsparameter bewerten, um die langfristige Zuverlässigkeit sicherzustellen:
| Parameter | Ingenieurtechnische Bedeutung | Standard Industriebereiche |
|---|---|---|
| Maximales Spulengewicht | Bestimmt die Dimensionierung der Spindellager und die Grenzen der Wellenverformung. | 3.000 kg bis 25.000 kg |
| Bandbreitenbereich | Definiert die axiale Länge der Wendelblätter und den strukturellen Fußabdruck. | 50 mm bis 1.600 mm |
| Materialdicke | Bestimmt das erforderliche Bremsmoment und die Notwendigkeit eines Haltearms. | 0,5 mm bis 16,0 mm |
| Wendel-Ausdehnungsbereich | Muss dem Innendurchmesser der ankommenden Walzspulen entsprechen. | Ø470mm – Ø520 mm (erweiterbar auf Ø610 mm) |
| Linie Geschwindigkeit Anpassung | Stellt die Synchronisation mit Hochgeschwindigkeits-Formwalzen ohne Schleifenverzögerung sicher. | Bis zu 120 Meter/Minute |
Durch die Ausrichtung dieser Parameter an den chemischen und physikalischen Eigenschaften der Zielstahlgüten können Rohrhersteller Probleme wie Wickelgleiten, Bandverformung und vorzeitigen mechanischen Verschleiß an den Spindellagern vermeiden.
Häufig gestellte Fragen
F1: Was ist der Hauptunterschied in der Struktur zwischen einem Decoiler und einem Abwickler?
A1: Während beide Begriffe in der Metallverarbeitungsindustrie häufig synonym verwendet werden, bezieht sich ein Decoiler oft auf eine einfachere, manchmal passive, nicht motorisierte Rolle, die vollständig auf die Zugkraft der nachgeschalteten Maschinen angewiesen ist. Im Gegensatz dazu verfügt eine industrielle Abrollrolle oder Entrollvorrichtung typischerweise über aktive Komponenten, wie integrierte hydraulische Expansionssysteme, dynamische pneumatische oder regenerative Bremssysteme und motorisierte Dämpferarme, um schwerere Wickelgewichte und die Integration von Hochgeschwindigkeits-Rohrmühlen sicher zu handhaben.
F2: Wie reguliert ein Schleifenregelsystem die Zuführgeschwindigkeit des Mandrels?
A2: Ein Schleifenregelsystem überwacht den slack-Bereich des Bands, der sich zwischen der Abrollstation und der ersten Zuführrolle oder dem Akkumulator befindet. Mit Hilfe von Ultraschall-Abstandssensoren, fotoelektrischen Arrays oder einem mechanischen Tänzerarm misst das System die Tiefe der Materialschleife. Diese Sensorausgabe wird von einer SPS verarbeitet, um den Bremsdruck oder den variablen Geschwindigkeitsantrieb Motor auf der Mandrel-Spindel anzupassen, um die Drehung zu beschleunigen oder zu verlangsamen und die Liniengeschwindigkeit anzupassen.
F3: Welche Methoden verhindern, dass hochfeste Stahlwickel vorzeitig entrollt werden?
A3: Um hochfeste Materialien sicher zu handhaben, sind Maschinen mit einem hydraulischen Dämpferarm (Haltearm) ausgestattet, der eine schwere, motorisierte Rolle direkt auf den Außendurchmesser der Wickel drückt. Diese physische Einschränkung hält die Wickelwicklungen fest zusammen, während die Stahlbandagen abgeschnitten werden. Zusätzlich werden robuste seitliche Führungsrollen und Abziehschaufeln verwendet, um die federnde äußere Wicklung in die Quetschrollen zu führen, ohne manuelle Handhabung.
F4: Wie wählt man den richtigen Mandrel-Expansionsbereich für unterschiedliche Wickelinnendurchmesser aus?
A4: Mandrels sind mit einem Basis-Expansionsbereich konstruiert, der typischerweise zwischen 470 mm und 520 mm über hydraulische Keilbetätigung arbeitet. Wenn ein Werk Wickel mit größeren Innendurchmessern, wie 610 mm, verarbeitet, installieren die Betreiber aufsteckbare Segmente oder Sektorplatten über den Standard-Mandrel-Blättern. Dies erweitert den äußeren Klemm-Durchmesser, während die volle strukturelle Steifigkeit und hydraulische Greifkraft erhalten bleibt.
F5: Warum ist Rückenspannung während der Entrollphase notwendig?
A5: Rückenspannung ist notwendig, da sie verhindert, dass das Stahlband schlaff wird, was zu seitlichem Wandern, Kantenschäden und Teleskopieren führen kann (wobei sich das Zentrum der Wickel horizontal nach außen schiebt). Eine konstante, kontrollierte Spannung sorgt dafür, dass das Material die Nivelliermaschine und die Formwalzen perfekt flach und ausgerichtet mit der Maschinenmitte betritt, was die Geometrie des geschweißten Rohrs direkt verbessert.
Technische Beratungen und Ingenieuranfragen
Die Auswahl der richtigen Materialhandhabungsmaschinen erfordert eine detaillierte Analyse Ihrer Produktionslinie, Materialanforderungen und Streckgrenzen. Das Ingenieurteam von SANSO ist spezialisiert auf die Gestaltung maßgeschneiderter Einzugssysteme für Rohrmühlen, einschließlich robuster Einzel- und Doppelkopf-Coil-Abwickelstationen, die auf Ihre spezifischen Betriebsziele zugeschnitten sind. Um Ihre Produktionsparameter zu besprechen oder um einen detaillierten technischen Vorschlag für ein Hochleistungs-Einzugsystem zu erhalten, reichen Sie bitte eine formelle Anfrage mit Ihren Coil-Dimensionen und Anforderungen an die Liniengeschwindigkeit ein.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
