
Startseite > Blogs > Warum benötigt Ihre geschweißte Rohrzuführung eine Hochleistungs-Abwickelmaschine?
Warum benötigt Ihre geschweißte Rohrzuführung eine Hochleistungs-Abwickelmaschine?
2026-07-11
Die Herstellung von kontinuierlich geschweißten Rohren erfordert hoch synchronisierte Maschinen, um flache Bandwickel in fertige zylindrische oder strukturelle Profile umzuwandeln. Der Betriebsrhythmus beginnt in der Eingangsphase, in der das Rohmaterial mit konsistenter Ausrichtung und Spannung in die Formwalzmaschine eingeführt werden muss. Eine falsche Einrichtung dieser Anfangsphase führt zu geometrischen Variationen, die sich im gesamten Rollformprozess ausbreiten. Der Einsatz einer hocheffizienten Abwickelmaschine in der Eingangsphase ist grundlegend für die Kontrolle des Bandes von Anfang an. Diese Ausrüstung unterstützt schwere Wickel von Blech, die sich im Inneren des Kerns ausdehnen, um das Material sicher zu greifen, während sie eine kontrollierte Rotation während der Zuführphase ermöglichen.
In Hochleistungswalzwerken bestimmen die Haltbarkeit der Ausrüstung und die betriebliche Zuverlässigkeit die Gesamtproduktivität. Die von SANSO entwickelten Systeme zur Handhabung von schweren Wickeln zeigen, wie strukturelle Steifigkeit und präzise Spannungsregelung Schäden an den Wickeln und Fehlstellungen der Zuführlinie verringern. Das Verständnis der ingenieurtechnischen Parameter, mechanischen Konfigurationen und der Physik der Materialhandhabung dieser Maschinen ermöglicht es den Fertigungsanlagen, den Durchsatz zu verbessern und enge Toleranzen bei den fertigen Rohrprodukten einzuhalten.
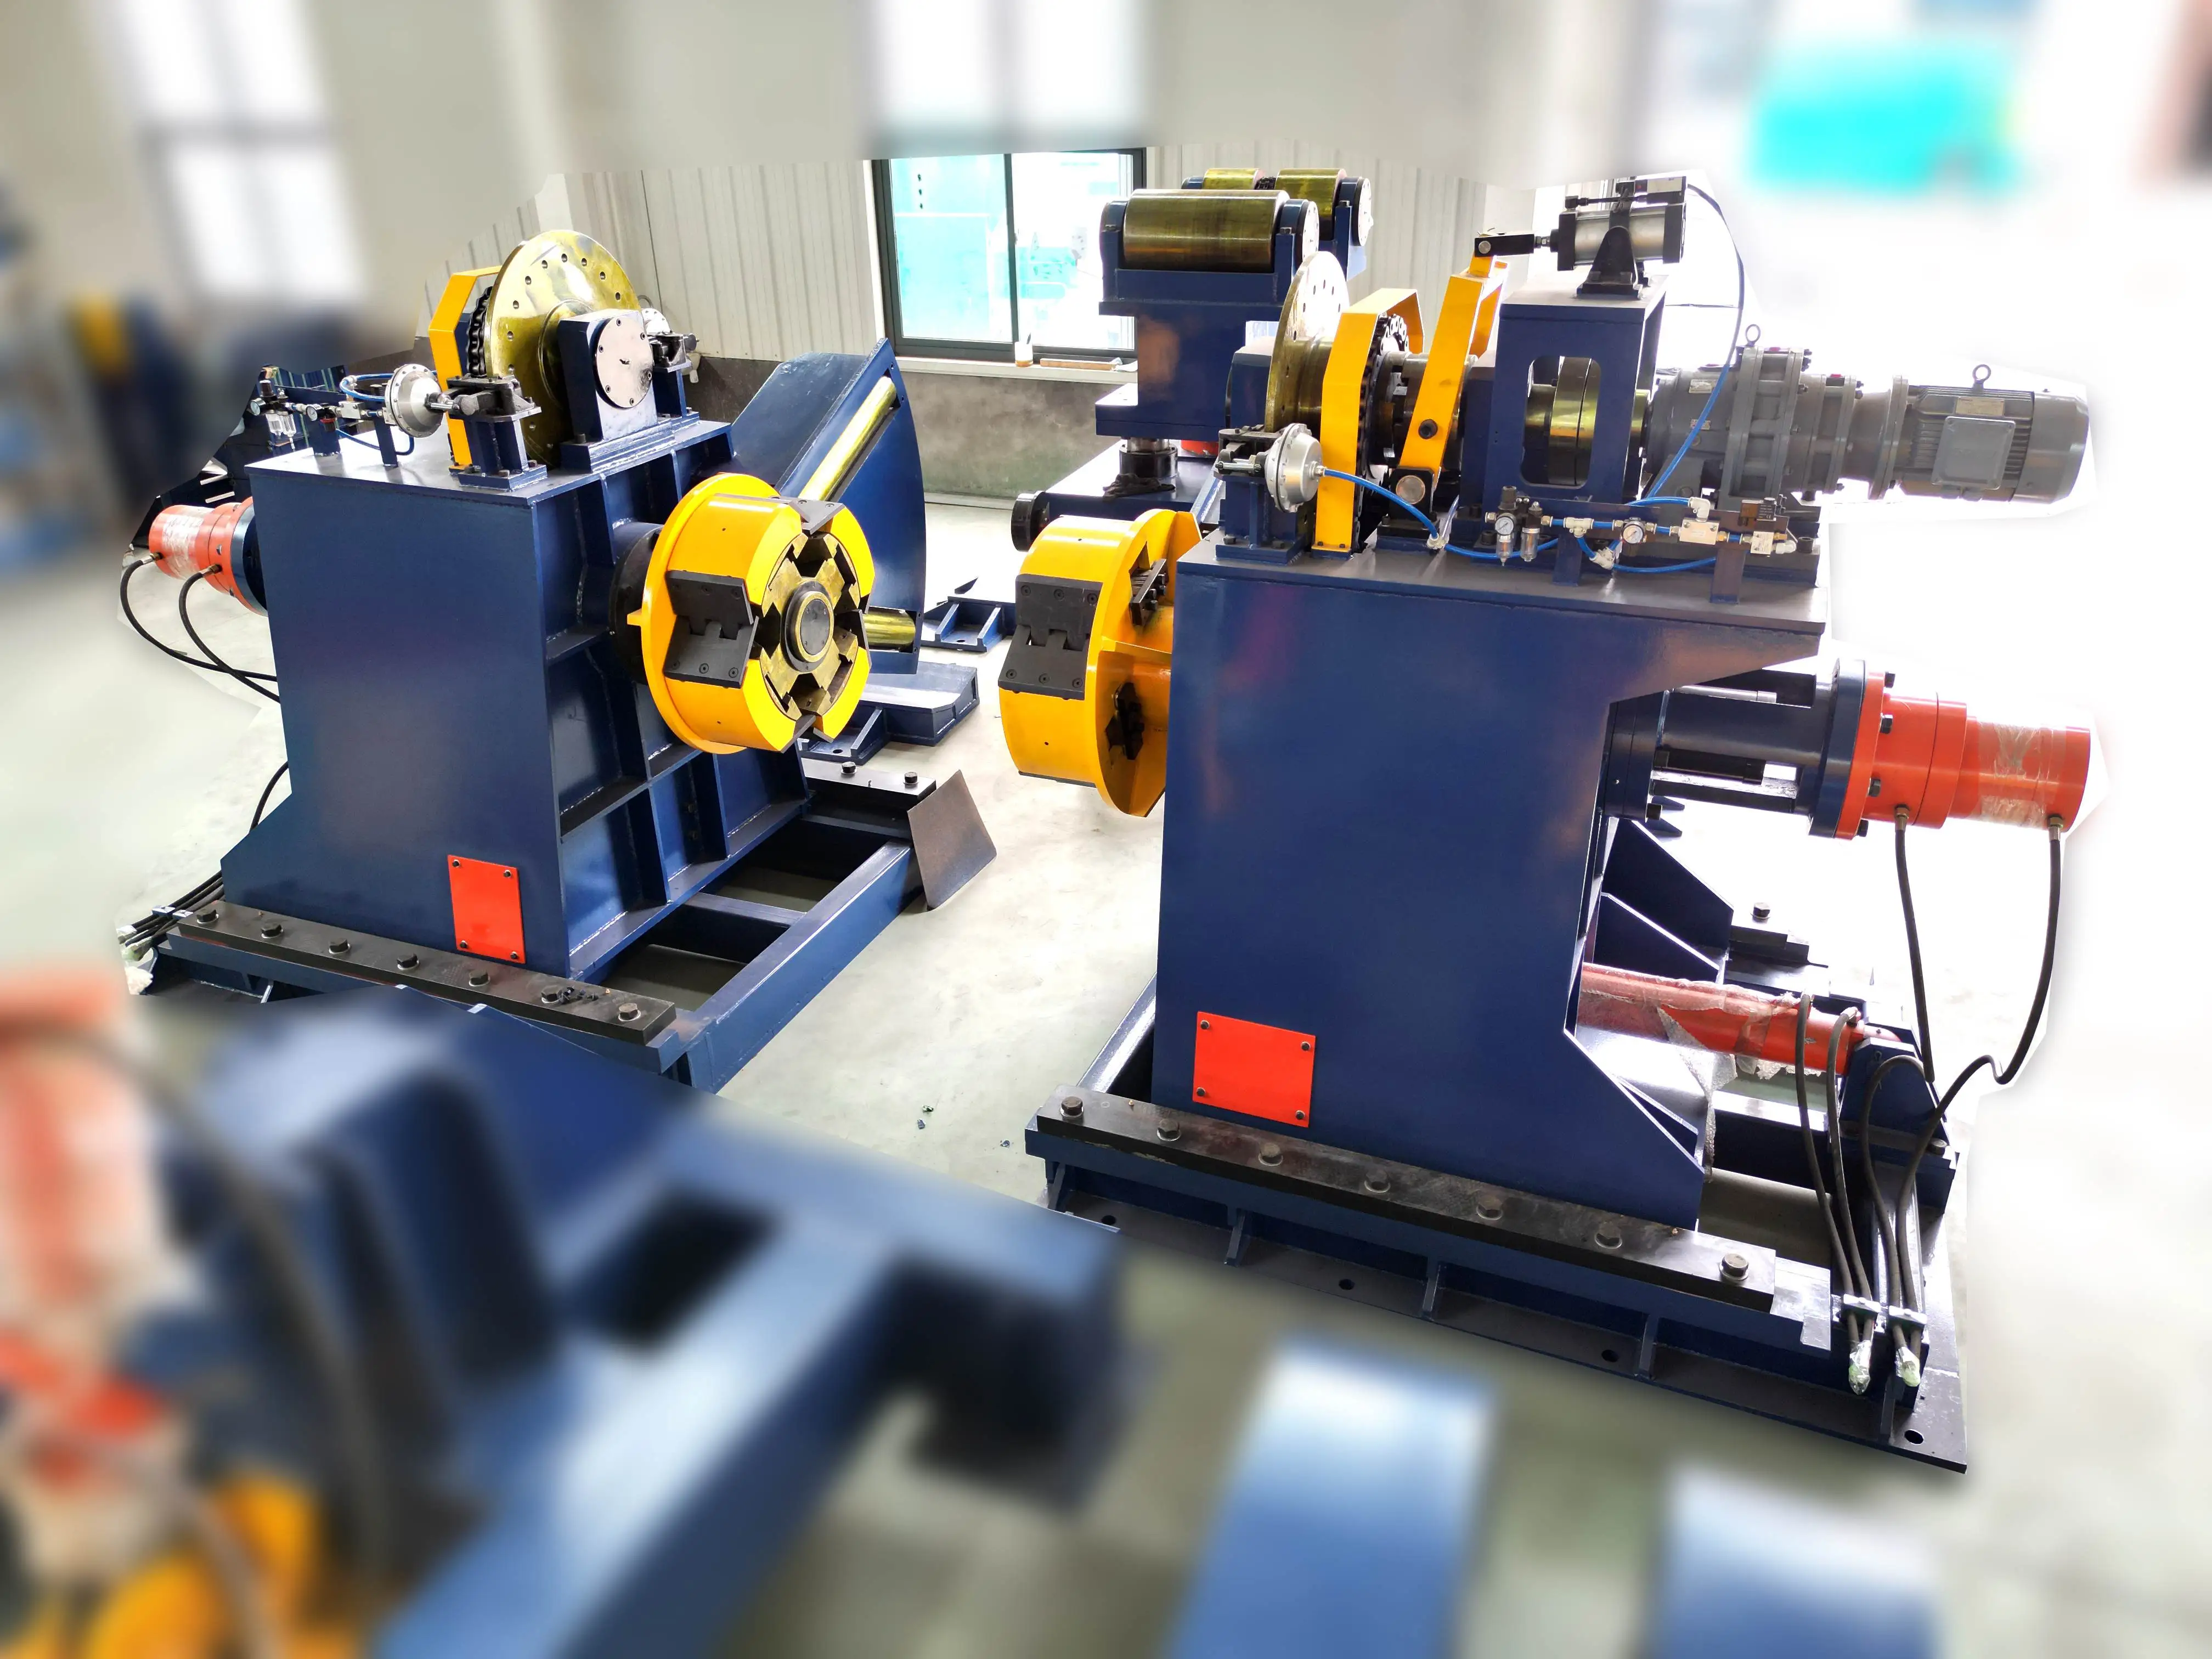
Die strukturelle Architektur von Wickelabgabesystemen
Die Hauptfunktion einer Abwickelmaschine besteht darin, das Metallband gleichmäßig in den Nivellierer oder die Richtmaschine zu führen, bevor es in die Formwalzen eintritt. Wenn die Wickel ohne kontrollierten Widerstand frei rotieren dürfen, können Zentrifugalkräfte und Restspannungen dazu führen, dass sich die äußeren Wicklungen schnell lockern, was zu einem Phänomen führt, das als „Uhrfederung“ bekannt ist. Umgekehrt kann übermäßiger Widerstand schmale Bänder dehnen oder ein Gleiten innerhalb der Formantriebswalzen verursachen. Um diese Probleme zu verhindern, verwenden moderne Eingangsleitungen schwere Wellen, robuste Lager und ausgeklügelte Bremssysteme.
Die Hauptspindel der Abgabewickel ist erheblichen Biegemomenten ausgesetzt, die durch die überhängende Last der Stahlwickel verursacht werden. Beispielsweise übt eine 15-Metrik-Tonnen-Wickel eine erhebliche nach unten gerichtete Kraft auf das nicht unterstützte Ende des Mandrels aus. Um diesen Kräften ohne Durchbiegung standzuhalten, wird die Welle aus hochfestem Legierungsstahl geschmiedet und von schweren doppelreihigen Kugelrollenlagern unterstützt. Diese strukturelle Steifigkeit minimiert die Wellenverlagerung und stellt sicher, dass die Wickel während der Rotation senkrecht zur Mittellinie der Formwalzmaschine bleibt.
Hydraulische Mandrel-Erweiterung versus mechanische Verbindungen
Um die Wickel auf der Spindel zu sichern, ist ein zuverlässiger Expansionsmechanismus erforderlich, der dem Innendurchmesser der Wickel entspricht. Dies wird entweder durch hydraulische Expansion oder mechanische Kegelverbindungen erreicht. Die Wahl zwischen diesen beiden Designs hängt vom Gewicht der Wickel, der Materialdicke und der Häufigkeit der Umstellungen ab.
Hydraulische Expansion: Verwendet einen zentralen Hydraulikzylinder, der auf keilförmige Schieber wirkt, um die Mandrel-Segmente nach außen zu drücken. Diese Konfiguration bietet eine gleichmäßige radiale Kraft entlang des gesamten inneren Umfangs der Wickel. Es ist die bevorzugte Methode für schwere Wickel, da der hydraulische Druck den Wickelkern aktiv gegen hohe Torsionskräfte während der Beschleunigung und des Bremsens hält.
Mechanische Kegelvergrößerung: Beruht auf manuellen oder motorisierten Schraubenzügen, um gegenüberliegende Kegel in die Coil-Enden zu bewegen. Während sie für leichtere Coils oder schmalere Streifenbreiten geeignet sind, können mechanische Systeme lokalisierte Spannungsanreicherung an den Coil-Kanten erfahren, was möglicherweise die inneren Wicklungen von dünnwandigen Materialien verformt.
Die Auswahl einer geeigneten Abwickelmaschine hängt stark vom maximalen Coil-Gewicht, dem Außendurchmesser und dem Bereich der Innendurchmesser ab, die vom Produktionszeitplan gefordert werden. Dual-Kegel-Konfigurationen werden oft für breite, schwere Stahlcoils eingesetzt, während einmandrelierte Auslegerdesigns Standard für mittlere bis leichte Rohrproduktionslinien sind, wo schnelles Seitenladen bevorzugt wird.
Mandrel-Design-Spezifikationen
| Parameter | Leichte Konfiguration | Schwere Konfiguration |
|---|---|---|
| Coil-Gewichtskapazität | 1.500 kg bis 5.000 kg | 10.000 kg bis 25.000 kg |
| Erweiterungsbereich | 450 mm – 520 mm | 508 mm – 610 mm (mit Adapter-Schuhen) |
| Bremssystem | Pneumatische Scheibenbremse | Hydraulische Mehrscheibenbremse / Regenerativer AC-Motor |
| Gewindetrieb | Manueller oder Hilfs-AC-Motor | Vollständig synchronisierter Frequenzumrichter (VFD) |
Umgang mit häufigen Abweichungen in der Zuführungslinie
Während der Hochgeschwindigkeits-Rohrformung können mehrere betriebliche Probleme im Eingangsbereich auftreten. Streifenfehlverfolgung, bei der das Metall seitlich von der Millenmittelachse abdriftet, verursacht eine ungleichmäßige Spannungsverteilung über die Formwalzen, was zu verdrehten Rohren oder vorzeitigem Rollverschleiß führt. Diese Abdrift wird oft durch eine nicht parallele Ausrichtung zwischen der Abwickelmaschine-Achse und dem ersten Eingangsführungsstand verursacht.
Die Ingenieurabteilung bei SANSO nutzt hochfesten Stahlrahmen und Präzisionsbearbeitung, um sicherzustellen, dass die Grundmontage des Abwicklungssystems mit der Millenachse ausgerichtet bleibt. Um Variationen in der Coil-Wicklungsqualität auszugleichen, integrieren einige fortschrittliche Zuführungslinien seitlich verschiebbare Basen. Diese Basen verwenden hydraulische Zylinder, um die gesamte Abwicklungsanordnung nach links oder rechts entlang linearer Führungsbahnen zu verschieben, geleitet von automatischen Kanten-Sensoren, die aktiv Abweichungen der Streifenposition in Echtzeit erkennen.
Umgang mit hochfesten und federnden Materialien
Die Verarbeitung von hochfesten, niedriglegierten (HSLA) Stählen oder dickwandigen Kohlenstoffstählen führt zu erheblichem mechanischen Widerstand. Wenn das Stahlband, das eine neue Coil sichert, durchtrennt wird, kann die gespeicherte elastische Energie in den äußeren Wicklungen zu einem gewaltsamen Abwickeln führen. Dies stellt Sicherheitsrisiken dar und kann nahegelegene Sensorarrays oder Zuführführungen beschädigen.
Um hochfeste Coils sicher zu handhaben, müssen schwere Zuführungssysteme mit einem Überarm-Halte-Rad ausgestattet sein, das auch als Dämpferarm bekannt ist. Dieser hydraulische Arm drückt eine schwere, polyurethanbeschichtete Rolle gegen den Außendurchmesser der Coil und hält den Druck nach unten aufrecht, während die Stahlbänder durchtrennt werden. Sobald das Band entfernt ist, führt das Halte-Rad die Vorderkante des Streifens in die Abziehplatte und die Quetschrollen, um zu verhindern, dass das Material vorzeitig seine gewickelte Form verliert.
Integration der Materialhandhabung: Spulenladewagen und Dämpferrollen
Die Minimierung der Umrüstzeiten hat für hoch effiziente Rohrproduktionslinien oberste Priorität. Die Zeit, die für das Heben einer neuen Spule mit einem Kran, das Zentrieren auf dem Mandrel und das manuelle Einfädeln des Bandes benötigt wird, verringert die Gesamteffektivität der Betriebsausrüstung. Ein integrierter Spulenladewagen löst diesen Engpass, indem er die nächste Spule bereitstellt, während die aktuelle noch verarbeitet wird.
Der Spulenwagen verfügt über eine V-förmige Wiege, die auf einem hydraulischen Scherenlift montiert ist und entlang von Bodenrails senkrecht zur Spindelachse fährt. Wenn die vorherige Spule fertig ist, kollabiert das leere Mandrel, der Spulenwagen bringt die neue Spule in Position, hebt sie an, um mit der Spindelmittelachse übereinzustimmen, und schiebt sie auf das Mandrel. Diese automatisierte Sequenz reduziert die Ladezeiten von zwanzig Minuten auf weniger als drei Minuten und schützt die Mandrelsegmente vor Aufprallschäden, die mit dem Heben durch den Kran verbunden sind.
Bei der Konfiguration einer schweren Abwickelmaschine konzentrieren sich Ingenieure darauf, die Geschwindigkeiten der Abwickelspindel und des Walzenförderers zu koordinieren. In passiven Abwickelkonfigurationen wird das Band vollständig von der Formmaschine oder dem Richtgerät gezogen, wobei eine pneumatische Bremse an der Spindel die Rückspannung bereitstellt. In aktiven Abwickelkonfigurationen treibt ein AC-Variable-Frequency-Motor die Spindel an, um das Band zuzuführen, und synchronisiert sich mit einem Schleifensteuerungssensor, der in einer Grube stromabwärts positioniert ist. Dieses Schleifensystem verhindert Spannungsspitzen, die das Band zu straff ziehen, und schützt empfindliche dünnwandige Materialien vor Dehnung.
Betriebliche Synchronisation und Sicherheitsintegration
Die betriebliche Stabilität der Abwickelmaschine hat direkte Auswirkungen auf die Maßgenauigkeit der nachfolgenden Formstufen. Schwankungen in der Spannung können zu Variationen im Außendurchmesser des geschweißten Rohrs führen, insbesondere während des Hochfrequenz-Induktionsschweißens, wo eine konsistente Schweißspaltpräsentation erforderlich ist. Folglich ermöglicht die Integration eines Schleifensteuerungssystems mit fotoelektrischen Sensoren oder Ultraschallwandlern, dass der Antriebsmotor seine Drehzahl kontinuierlich anpasst und eine konstante Kettenlinie aufrechterhält, bevor das Band in den Richtapparat eintritt.
Sicherheitssysteme müssen auch tief in das mechanische Design der Abwickellinie integriert werden. Not-Stopp-Sequenzen müssen die hochinertiale Rotation einer 20-Tonnen-Spule nahezu sofort stoppen. Dies erfordert pneumatische Scheibenbremsen oder regenerative Motorbremsen, die große Mengen kinetischer Energie ohne Nachlassen absorbieren können. Darüber hinaus verhindern verriegelte Schutzgeländer, druckempfindliche Matten und Lichtvorhänge, dass Bediener sich während des automatischen Betriebs der rotierenden Spindel oder der hydraulischen Dämpferrollen nähern.
Wichtige Ingenieurparameter für die Gerätespezifikation
Die Auswahl des richtigen Modells für eine Produktionsanlage für geschweißte Rohre erfordert die Analyse mehrerer mechanischer Faktoren. Die Spezifikation einer Maschine mit unzureichender Tragfähigkeit kann zu Ermüdungsbrüchen des Hauptlagergehäuses führen, während ein überdimensioniertes System möglicherweise nicht die Sensibilität aufweist, die erforderlich ist, um dünnwandige Materialien zu verarbeiten, ohne das Band zu verformen. Die Ingenieure der Anlage sollten die folgenden strukturellen Spezifikationen bewerten:
Maximales Spulengewicht und -breite: Bestimmt die physische Größe der Spindel, die Lagergröße und die Konstruktion des Grundrahmens.
Materialstreckgrenze und Dicke: Bestimmt die erforderliche Leistung des Einfädelantriebs, die Dimensionierung des hydraulischen Expansionszylinders und den Abwärtsdruck des Dämpferarms.
Leistungsfähigkeit der Liniengeschwindigkeit: Muss der maximalen Geschwindigkeit der Rohrformmaschine entsprechen oder diese übertreffen, die typischerweise zwischen 30 und 120 Metern pro Minute liegt.
Mandrel-Expansionsstil: Bestimmt durch die Frage, ob die inneren Kern-Durchmesser der eingehenden Coils einheitlich sind oder zwischen verschiedenen Stahl Lieferanten variieren.
Eine korrekte Ausrichtung zwischen der Coil-Verarbeitungsausrüstung und der nachfolgenden Formmaschine ist notwendig, um Kantenwellenfehler im Band zu verhindern. Regelmäßige Wartungspläne sollten die Ultraschallprüfung der Mandrel-Welle zur Erkennung von Mikrorissen, die Schmierung der Keilschieber zur Gewährleistung einer gleichmäßigen Expansion und die Inspektion des Bremsbelagverschleißes zur Garantie einer konstanten Halte- spannung während des Betriebs umfassen.
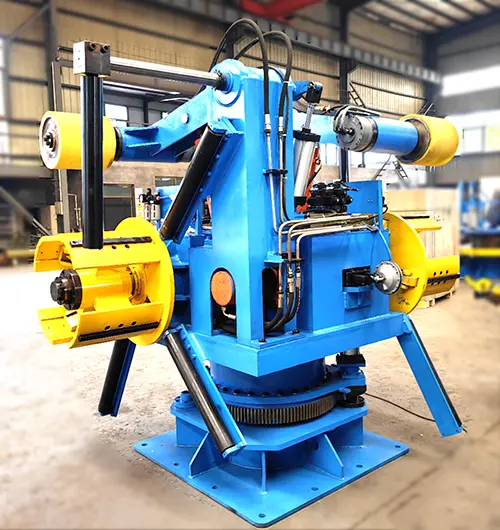
Anfrageleitfaden für Fertigungsanlagen
Industrielle Rohrhersteller, die stabile, robuste Bandzufuhrlösungen benötigen, sollten bewerten, wie die Ausrüstungsanordnung die Produktionseffizienz beeinflusst. Eine ordnungsgemäße Ausrüstungsspezifikation verhindert Abweichungen in der Zuführlinie, minimiert Materialverschwendung und reduziert mechanische Ausfallzeiten während des Coil-Wechsels. Das Ingenieurteam von SANSO unterstützt Anlagen weltweit, indem es Auszahl- und Coil-Handhabungslinien an spezifische Platz- beschränkungen und Materialparameter anpasst.
Um ein maßgeschneidertes technisches Angebot und detaillierte schematische Zeichnungen für Ihre spezifische Rohrmühlenlinie zu erhalten, reichen Sie bitte Ihre Fertigungsparameter, einschließlich maximalem Coil-Gewicht, Bandbreitenbereich, Wanddickenlimits und Materialzugfestigkeiten, an unsere Ingenieure zur professionellen Beratung ein.
Häufig gestellte Fragen
F1: Was ist der Hauptunterschied in der Struktur zwischen einer Einzelmandrel- und einer Doppelmandrel-Auszahlmaschine?
A1: Eine Einzelmandrel-Maschine verfügt über eine auf einer Seite gestützte Auslegerwelle, die ideal für Standardproduktionslinien ist, wo seitliches Laden schnell und bequem ist. Ein Doppelmandrel-System, oder rotierender Türme-Ausroller, verfügt über zwei separate Spindeln, die auf einer rotierenden Basis montiert sind. Dies ermöglicht es dem Bediener, eine neue Coil auf einer Seite zu laden, während die andere Spindel die Linie speist, wodurch die Stillstandszeiten beim Coil-Wechsel in Hochleistungsanlagen reduziert werden.
F2: Wie verhindert das Schleifenregelungssystem Spannungsspitzen im Band?
A2: Das Schleifenregelungssystem verwendet Ultraschall- oder fotoelektrische Sensoren, um die Tiefe der Schleifen im Graben zwischen der Auszahl-Einheit und dem Begradiger zu messen. Wenn die Schleife zu flach wird, was auf hohe Spannung hinweist, signalisiert der Sensor dem Frequenzumrichter (VFD), die Mandrel-Drehung zu beschleunigen. Wenn die Schleife zu tief wird, verlangsamt sich der Antrieb und hält eine konstante Kettenlinie aufrecht, die die Mühle von Spannungsschwankungen isoliert.
F3: Warum wird die hydraulische Mandrel-Expansion der manuellen mechanischen Expansion vorgezogen?
A3: Die hydraulische Expansion bietet eine gleichmäßige radiale Kraft entlang des inneren Durchmessers der Coil über ein zentrales Keilsystem, das von einer hydraulischen Energieeinheit betrieben wird. Dies gewährleistet einen sichereren Halt, der notwendig ist, um zu verhindern, dass schwere Coils unter hohem Bremsmoment rutschen. Die manuelle mechanische Expansion beruht auf Schrauben oder Verbindungen, die schwer konsistent bei schweren Lasten zu ziehen sind und im Laufe der Zeit anfälliger für mechanischen Verschleiß sind.
F4: Wie verbessert ein Dämpferarm die Sicherheit des Bedieners während des Einfädelns?
A4: Hochfeste Stahlcoils enthalten erhebliche elastische Rückfederenergie. Wenn die Verpackungsbänder ohne Einschränkung geschnitten werden, können die Bandenden heftig nach außen schnappen. Ein hydraulischer Dämpferarm drückt eine schwere Rolle gegen den äußeren Durchmesser der Coil und hält die äußeren Wicklungen sicher fest, während die Bänder geschnitten werden, und dreht sich dann langsam, um die Vorderkante sicher in die Eingangs-Zugrollen zu führen.
Q5: Welche Wartungsverfahren sind erforderlich, um Probleme mit der Mandrel-Ausrichtung zu verhindern?
A5: Regelmäßige Wartung erfordert das Schmieren der internen gleitenden Keile des Mandrels, um eine vollständige und gleichmäßige Erweiterung sicherzustellen. Darüber hinaus müssen Ingenieure die Hauptlager der Welle auf Spiel überprüfen, sicherstellen, dass die hydraulische Zylinder-Drehverbindung frei von Leckagen ist, und überprüfen, dass die Befestigungsbolzen, die die Maschinenbasis mit dem Fundament verbinden, gemäß den Spezifikationen angezogen bleiben, um seitliches Verschieben zu verhindern.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
