
Accueil > Blogs > Pourquoi votre ligne d'alimentation en tuyaux soudés nécessite-t-elle une machine dérouleur à haute capacité ?
Pourquoi votre ligne d'alimentation en tuyaux soudés nécessite-t-elle une machine dérouleur à haute capacité ?
2026-07-11
La fabrication de tuyaux soudés continus nécessite des machines hautement synchronisées pour transformer des bobines de bande plate en profils cylindriques ou structurels finis. Le rythme opérationnel commence à l'étape d'entrée, où la matière première doit être alimentée dans le laminoir avec un alignement et une tension constants. Une mauvaise configuration de cette phase initiale introduit des variations géométriques qui se propagent tout au long du processus de formage de rouleaux. L'utilisation d'une machine de décoilage hautement efficace à l'étape d'entrée est fondamentale pour maintenir le contrôle de la bande dès le départ. Cet équipement supporte de lourdes bobines de tôle, s'élargissant à l'intérieur du noyau pour saisir le matériau en toute sécurité tout en permettant une rotation contrôlée pendant la phase d'alimentation.
Dans les laminoirs à haute capacité, la durabilité de l'équipement et la fiabilité opérationnelle dictent la productivité globale. Les systèmes de manutention de bobines à forte épaisseur conçus par SANSO démontrent comment la rigidité structurelle et le contrôle précis de la tension atténuent les dommages aux bobines et le désalignement de la ligne d'alimentation. Comprendre les paramètres d'ingénierie, les configurations mécaniques et la physique de manutention des matériaux de ces machines permet aux installations de fabrication d'améliorer le débit et de maintenir des tolérances serrées sur les produits de tubes finis.
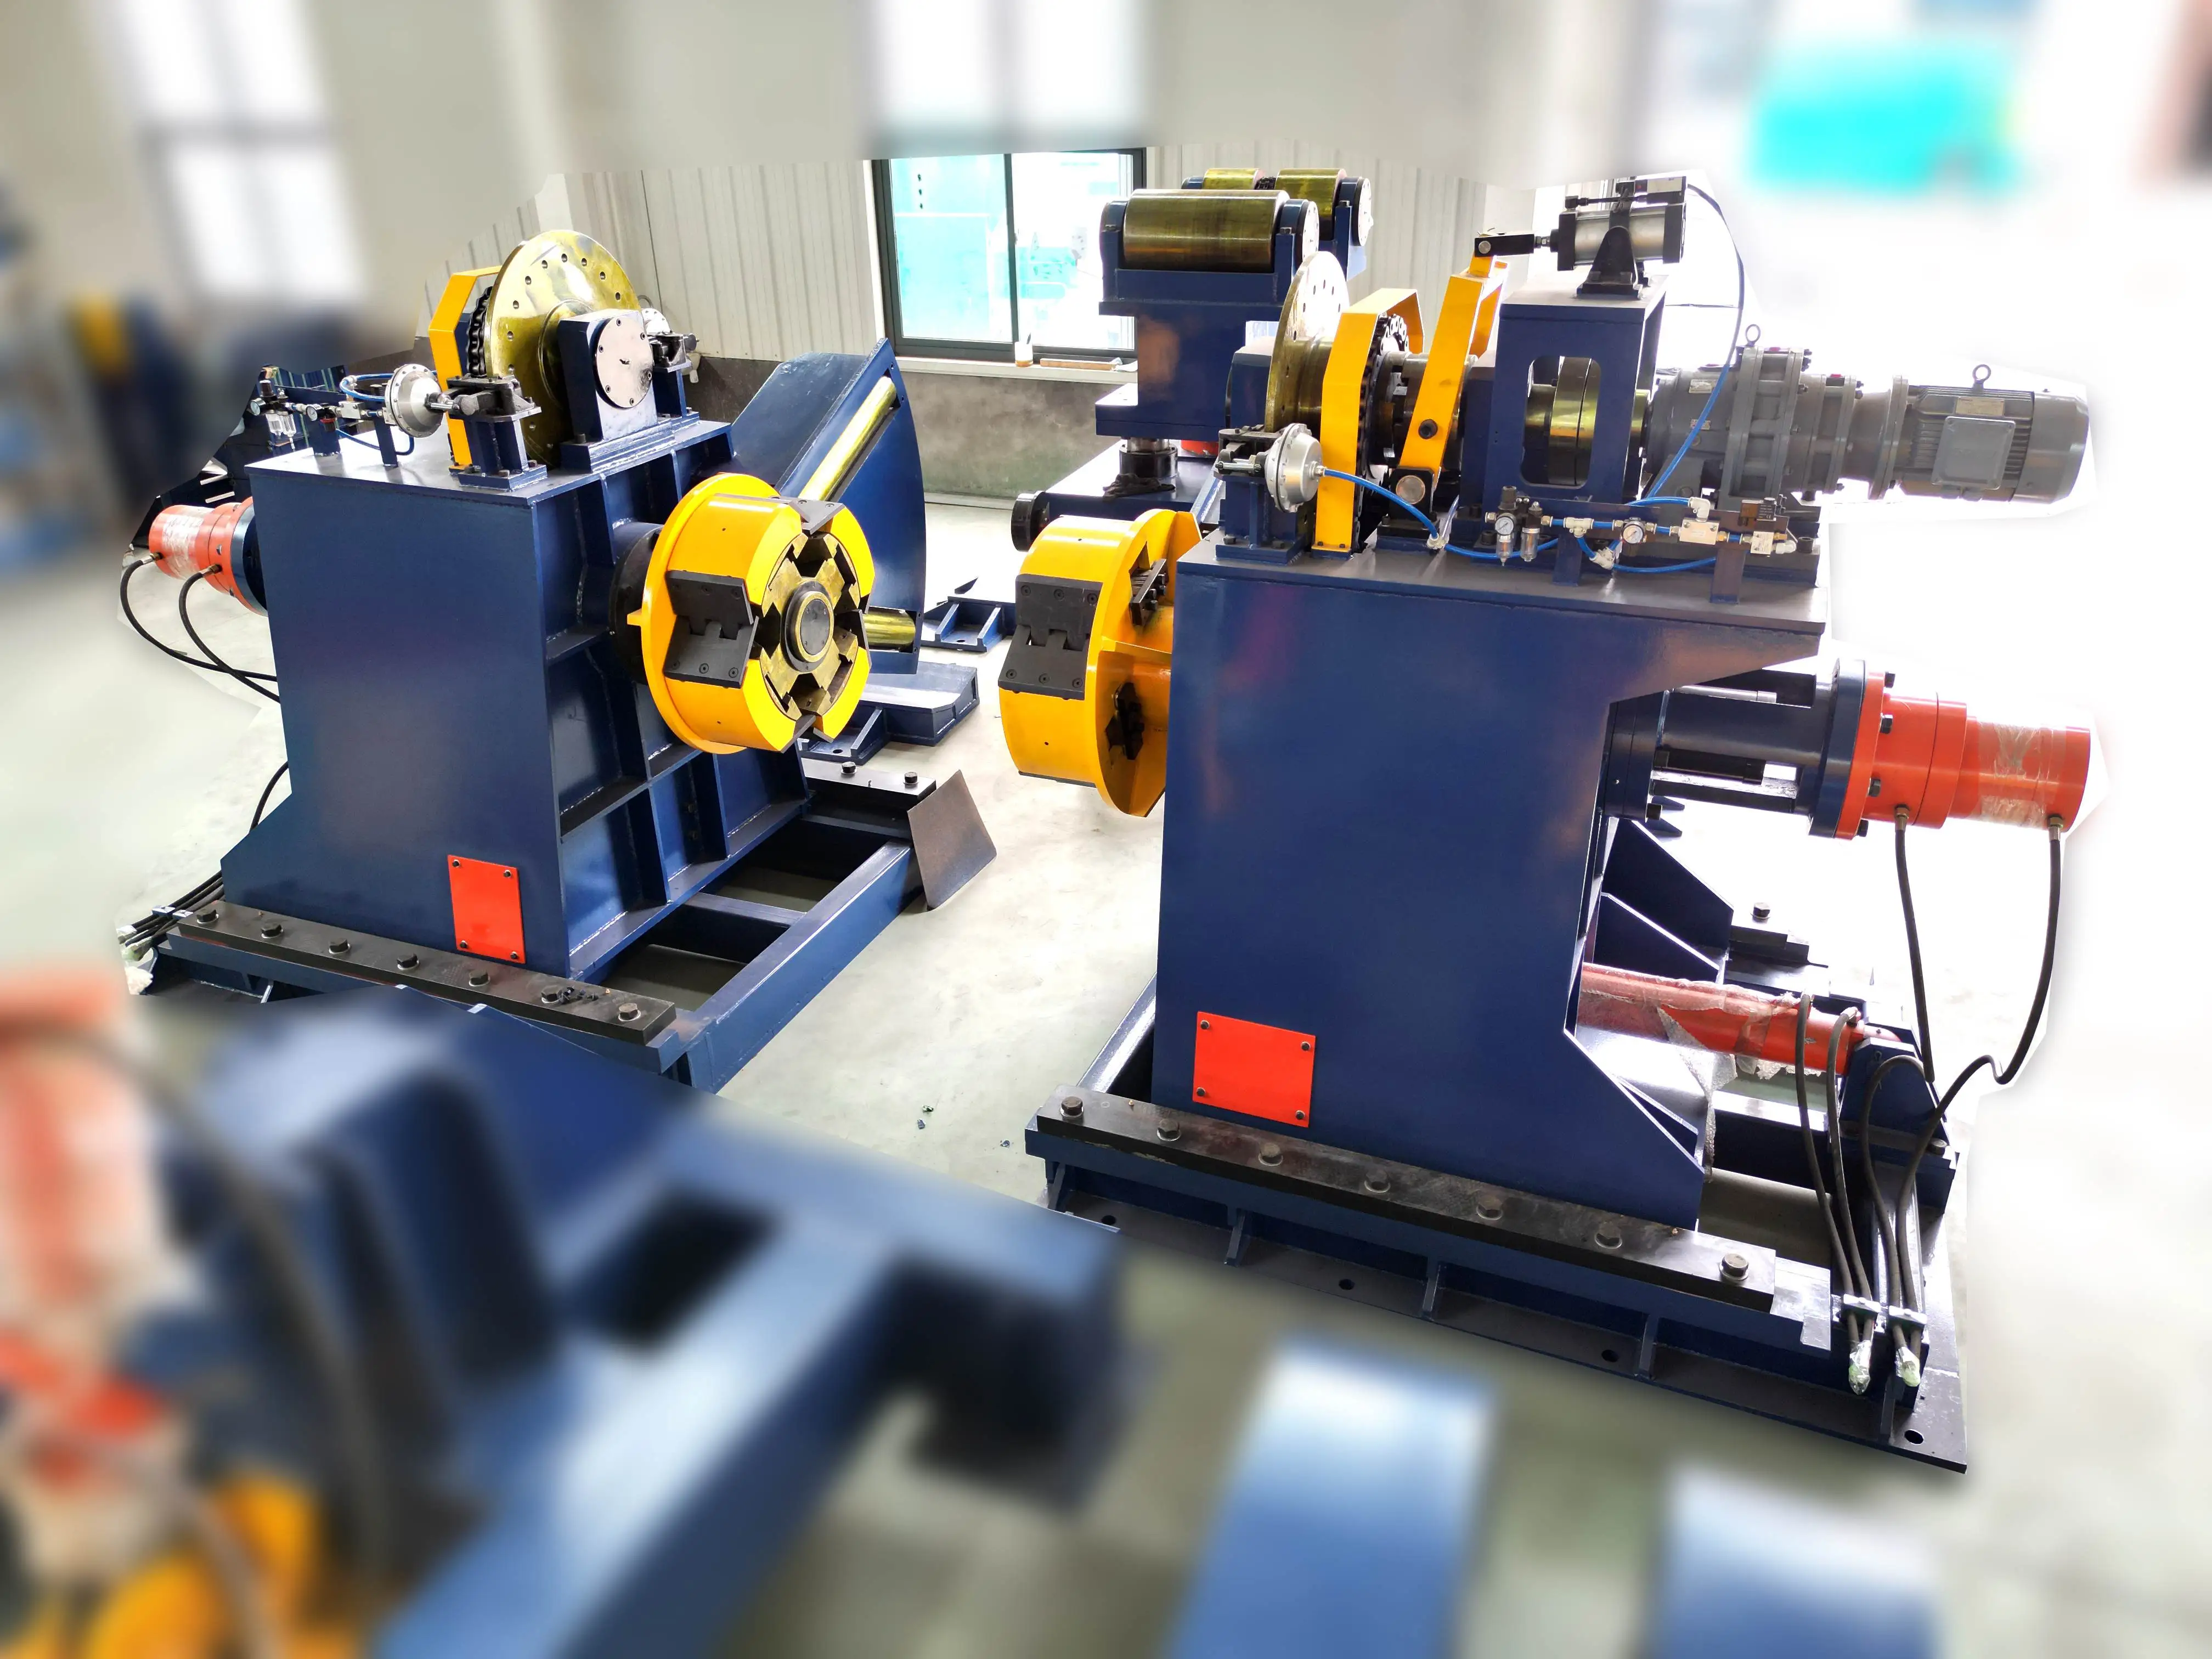
L'architecture structurelle des systèmes de décoilage
La fonction principale d'une machine de décoilage est de maintenir et d'alimenter la bande métallique en douceur dans le niveleur ou le redresseur avant qu'elle n'entre dans les rouleaux de formage. Si la bobine est autorisée à tourner librement sans résistance contrôlée, les forces centrifuges et les contraintes résiduelles peuvent provoquer un desserrage rapide des enroulements extérieurs, menant à un phénomène connu sous le nom de ressort de montre. À l'inverse, une résistance excessive peut étirer des bandes étroites ou provoquer un glissement au sein des rouleaux d'entraînement de formage. Pour prévenir ces problèmes, les lignes d'entrée modernes utilisent des arbres robustes, des roulements robustes et des systèmes de freinage sophistiqués.
Le mandrin principal du décoilage est soumis à des moments de flexion substantiels causés par la charge en porte-à-faux de la bobine d'acier. Par exemple, une bobine de 15 tonnes métriques exerce une force descendante significative sur l'extrémité non supportée du mandrin. Pour résister à ces forces sans déflexion, l'arbre est forgé en acier allié à haute résistance et soutenu par des roulements à rouleaux sphériques à double rangée robustes. Cette rigidité structurelle minimise le balancement de l'arbre, garantissant que la bobine reste perpendiculaire à l'axe central du laminoir pendant la rotation.
Expansion hydraulique du mandrin versus liaisons mécaniques
Fixer la bobine sur le mandrin nécessite un mécanisme d'expansion fiable qui correspond au diamètre interne de la bobine. Cela se fait soit par expansion hydraulique, soit par liaisons coniques mécaniques. Le choix entre ces deux conceptions dépend du poids des bobines, de l'épaisseur du matériau et de la fréquence des changements.
Expansion hydraulique : Utilise un cylindre hydraulique centralisé agissant sur des glissières en forme de coin pour pousser les segments du mandrin vers l'extérieur. Cette configuration fournit une force radiale uniforme le long de toute la circonférence intérieure de la bobine. C'est la méthode préférée pour les lourdes bobines, car la pression hydraulique maintient activement le noyau de la bobine contre de fortes forces de torsion pendant l'accélération et le freinage.
Expansion du cône mécanique : S'appuie sur des vérins à vis manuels ou motorisés pour déplacer les cônes opposés vers les extrémités de la bobine. Bien que adapté aux bobines plus légères ou aux largeurs de bande plus étroites, les systèmes mécaniques peuvent subir une concentration de stress localisée aux bords de la bobine, déformant potentiellement les enroulements internes de matériaux à faible épaisseur.
Le choix d'une machine de décoilage appropriée dépend fortement du poids maximum de la bobine, du diamètre extérieur et de la gamme de diamètres intérieurs requis par le calendrier de production. Les configurations à double cône sont souvent déployées pour les bobines d'acier larges et lourdes, tandis que les conceptions à mandrin unique en porte-à-faux sont standard pour les lignes de production de tuyaux de moyenne à légère capacité où un chargement latéral rapide est préféré.
Spécifications de conception du mandrin
| Paramètre | Configuration légère | Configuration lourde |
|---|---|---|
| Capacité de poids de la bobine | 1 500 kg à 5 000 kg | 10 000 kg à 25 000 kg |
| Plage d'expansion | 450 mm – 520 mm | 508 mm – 610 mm (avec chaussures adaptatrices) |
| Système de freinage | Frein à disque pneumatique | Moteur hydraulique multi-disques / Moteur AC régénératif |
| Entrainement de filetage | Moteur manuel ou auxiliaire AC | Entraînement à fréquence variable entièrement synchronisé (VFD) |
Gestion des écarts courants de ligne d'alimentation
Lors de la formation de tubes à grande vitesse, plusieurs problèmes opérationnels peuvent survenir à la section d'entrée. Le désalignement de la bande, où le métal dérive latéralement loin de l'axe du laminoir, provoque une distribution inégale du stress à travers les rouleaux de formation, entraînant des tubes tordus ou une usure prématurée des rouleaux. Cette dérive est souvent causée par un alignement non parallèle entre le décoilage et le premier support de guide d'entrée.
Le département d'ingénierie de SANSO utilise des cadres en acier à haut rendement et un usinage de précision pour s'assurer que l'assemblage de base du système de décoilage reste aligné avec l'axe du laminoir. Pour compenser les variations de qualité d'enroulement de la bobine, certaines lignes d'alimentation avancées intègrent des bases à décalage latéral. Ces bases utilisent des cylindres hydrauliques pour faire glisser l'ensemble du système de décoilage vers la gauche ou la droite le long de rails de guidage linéaires, guidés par des capteurs de détection de bord automatiques qui détectent activement les écarts de position de la bande en temps réel.
Gestion des matériaux à haute résistance et à retour élastique
Le traitement des aciers à haute résistance à faible alliage (HSLA) ou des aciers au carbone à paroi épaisse introduit une résistance mécanique significative. Lorsque la bande en acier sécurisant une nouvelle bobine est coupée, l'énergie élastique stockée dans les enroulements externes peut provoquer un déroulement violent. Cela pose des risques pour la sécurité et risque d'endommager les capteurs ou les guides d'alimentation à proximité.
Pour gérer en toute sécurité les bobines à haute résistance, les systèmes d'alimentation lourds doivent être équipés d'une roue de maintien à bras supérieur, également connue sous le nom de bras amortisseur. Ce bras hydraulique presse un rouleau lourd recouvert de polyuréthane contre le diamètre extérieur de la bobine, maintenant une pression vers le bas pendant que les bandes en acier sont coupées. Une fois la bande retirée, la roue de maintien guide le bord avant de la bande dans la plaque de pelage et les rouleaux de pincement, empêchant le matériau de perdre prématurément sa forme enroulée.
Intégration de la manutention des matériaux : voitures de chargement de bobines et rouleaux de snubber
Minimiser le temps de changement est une priorité majeure pour les lignes de production de tubes à haute efficacité. Le temps passé à soulever une nouvelle bobine avec une grue, à la centrer sur le mandrin et à enfileter manuellement la bande réduit l'efficacité opérationnelle globale de l'équipement. Une voiture de chargement de bobine intégrée résout ce goulot d'étranglement en préparant la prochaine bobine pendant que l'actuelle est encore en cours de traitement.
La voiture de bobine est dotée d'un berceau en forme de V monté sur un élévateur à ciseaux hydraulique, se déplaçant le long de rails au sol perpendiculaires à l'axe du mandrin. Lorsque la bobine précédente est terminée, le mandrin vide s'effondre, la voiture de bobine déplace la nouvelle bobine en position, la soulève pour l'aligner avec l'axe du mandrin, et la glisse sur le mandrin. Cette séquence automatisée réduit les temps de chargement de vingt minutes à moins de trois minutes, protégeant les segments du mandrin des dommages d'impact associés au chargement par grue aérienne.
Lors de la configuration d'une machine de débobinage robuste, les ingénieurs se concentrent sur la coordination des vitesses de l'axe de dévidage et de l'alimentation par rouleaux de pincement. Dans les configurations de dévidage passif, la bande est entièrement tirée par le laminoir ou le niveleur, avec un frein pneumatique sur l'axe fournissant la tension de retour. Dans les configurations de dévidage actif, un moteur à courant alternatif à fréquence variable entraîne l'axe pour alimenter la bande, se synchronisant avec un capteur de contrôle de boucle situé dans un puits en aval. Ce système de boucle empêche les pics de tension de tirer la bande trop fortement, protégeant les matériaux délicats à parois minces de l'étirement.
Synchronisation opérationnelle et intégration de la sécurité
La stabilité opérationnelle de la machine de débobinage impacte directement la précision dimensionnelle des étapes de formation suivantes. Les fluctuations de tension peuvent entraîner des variations dans le diamètre extérieur du tube soudé, en particulier lors du soudage par induction haute fréquence où une présentation constante de l'écart de soudure est nécessaire. Par conséquent, l'intégration d'un système de contrôle de boucle avec des capteurs photoélectriques ou des transducteurs ultrasoniques permet au moteur d'entraînement d'ajuster en continu sa vitesse de rotation, maintenant une boucle de catenary constante avant que la bande n'entre dans le redresseur.
Les systèmes de sécurité doivent également être profondément intégrés dans la conception mécanique de la ligne de dévidage. Les séquences d'arrêt d'urgence doivent arrêter presque instantanément la rotation à haute inertie d'une bobine de 20 tonnes. Cela nécessite des freins à disque à étrier pneumatiques ou un freinage moteur régénératif capable d'absorber de grandes quantités d'énergie cinétique sans s'estomper. De plus, des garde-corps verrouillables, des tapis sensibles à la pression et des rideaux lumineux empêchent les opérateurs de s'approcher de l'axe rotatif ou des rouleaux de pincement hydrauliques pendant le fonctionnement automatique.
Paramètres d'ingénierie clés pour la spécification de l'équipement
Choisir le bon modèle pour une installation de production de tubes soudés nécessite d'analyser plusieurs facteurs mécaniques. Spécifier une machine avec une capacité de charge insuffisante peut entraîner une défaillance par fatigue du boîtier principal du roulement, tandis qu'un système surdimensionné peut manquer de la sensibilité requise pour traiter des matériaux à parois minces sans provoquer de distorsion de la bande. Les ingénieurs de l'usine doivent évaluer les spécifications structurelles suivantes :
Poids et largeur maximum de la bobine : Détermine la taille physique de l'axe, la taille des roulements et la construction du cadre de base.
Résistance à la traction du matériau et plage d'épaisseur : Dictent la puissance requise du moteur de filetage, le dimensionnement du cylindre d'expansion hydraulique et la pression descendante du bras de snubber.
Capacité de vitesse de ligne : Doit correspondre ou dépasser la vitesse maximale du laminoir à tubes, généralement comprise entre 30 et 120 mètres par minute.
Style d'expansion de mandrin : Déterminé par la uniformité des diamètres du noyau intérieur des bobines entrantes ou leur variation entre différents fournisseurs d'acier.
Un alignement correct entre l'équipement de traitement des bobines et le laminoir suivant est nécessaire pour éviter les défauts de vagues sur les bords de la bande. Les programmes de maintenance réguliers doivent inclure des tests ultrasoniques de l'arbre de mandrin pour détecter les micro-fissures, la lubrification des glissières de coin pour assurer une expansion uniforme, et l'inspection de l'usure des plaquettes de frein pour garantir une tension de maintien constante pendant l'opération.
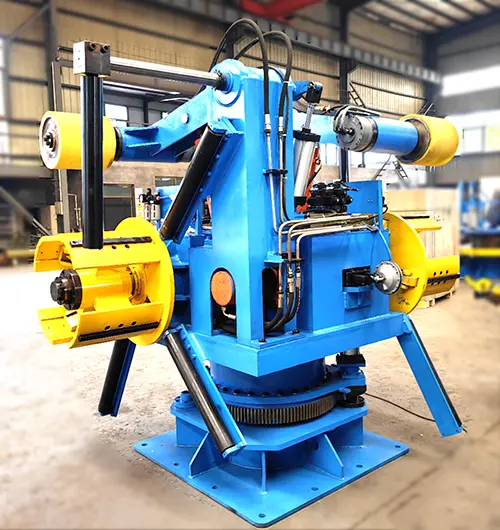
Guide d'enquête pour les installations de fabrication
Les fabricants de tuyaux industriels nécessitant des solutions d'alimentation de bande stables et robustes devraient évaluer comment la configuration de l'équipement impacte l'efficacité de production. Une spécification appropriée de l'équipement prévient les déviations de la ligne d'alimentation, minimise le gaspillage de matériel et réduit les temps d'arrêt mécaniques lors des changements de bobines. L'équipe d'ingénierie de SANSO assiste les installations à l'échelle mondiale en personnalisant les lignes de dévidage et de manutention des bobines pour s'adapter à des contraintes d'espace spécifiques et à des paramètres de matériel.
Pour recevoir une proposition technique sur mesure et des dessins schématiques détaillés pour votre ligne de laminoir à tubes spécifique, veuillez soumettre vos paramètres de fabrication, y compris le poids maximum de la bobine, la plage de largeur de bande, les limites d'épaisseur de paroi et les résistances à la traction des matériaux, à notre division d'ingénierie pour une consultation professionnelle.
Questions Fréquemment Posées
Q1 : Quelle est la principale différence structurelle entre une machine de dévidage à mandrin simple et à mandrin double ?
A1 : Une machine à mandrin simple dispose d'un arbre en porte-à-faux soutenu d'un côté, ce qui est idéal pour les lignes de production standard où le chargement latéral est rapide et pratique. Un système à mandrin double, ou dévidoir à tourelle rotative, dispose de deux broches séparées montées sur une base rotative. Cela permet à l'opérateur de charger une nouvelle bobine d'un côté pendant que l'autre broche alimente la ligne, réduisant ainsi le temps d'arrêt lors des changements de bobines dans les usines à haute production.
Q2 : Comment le système de contrôle de boucle prévient-il les pics de tension dans la bande ?
A2 : Le système de contrôle de boucle utilise des capteurs ultrasoniques ou photoélectriques pour mesurer la profondeur de la boucle de bande dans une fosse située entre l'unité de dévidage et le redresseur. Si la boucle devient trop peu profonde, indiquant une tension élevée, le capteur signale à l'entraînement à fréquence variable (VFD) d'accélérer la rotation du mandrin. Si la boucle devient trop profonde, l'entraînement ralentit, maintenant une boucle catenary constante qui isole le laminoir des variations de tension.
Q3 : Pourquoi l'expansion hydraulique du mandrin est-elle préférée à l'expansion mécanique manuelle ?
A3 : L'expansion hydraulique fournit une force radiale uniforme le long du diamètre intérieur de la bobine via un système de coin centralisé alimenté par une unité de puissance hydraulique. Cela assure une prise plus sécurisée, ce qui est nécessaire pour empêcher les lourdes bobines de glisser sous un couple de freinage élevé. L'expansion mécanique manuelle repose sur des vis ou des liaisons qui sont difficiles à serrer de manière cohérente sur des charges lourdes et sont plus sujettes à l'usure mécanique au fil du temps.
Q4 : Comment un bras de snubber améliore-t-il la sécurité de l'opérateur lors du filage ?
A4 : Les bobines en acier à haute résistance contiennent une énergie de rebond élastique significative. Si les bandes d'emballage sont coupées sans retenue, les extrémités de la bande peuvent fouetter violemment vers l'extérieur. Un bras de snubber hydraulique presse un rouleau lourd contre le diamètre extérieur de la bobine, maintenant fermement les enroulements extérieurs pendant que les bandes sont coupées, puis tourne lentement pour alimenter le bord d'attaque en toute sécurité dans les rouleaux de pincement d'entrée.
Q5 : Quelles procédures de maintenance sont nécessaires pour prévenir les problèmes d'alignement du mandrin ?
A5 : Un entretien régulier nécessite de lubrifier les coins glissants internes du mandrin pour assurer une expansion complète et uniforme. De plus, les ingénieurs doivent inspecter les roulements de l'arbre principal pour détecter tout jeu, vérifier que l'union rotative du cylindre hydraulique est exempte de fuites et s'assurer que les boulons de montage fixant la base de la machine à la fondation restent serrés selon les spécifications pour éviter tout déplacement latéral.
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
