
Startseite > Blogs > Verbesserung der Schweißnahtqualität und Erkennungsgenauigkeit mit Wirbelstromprüfung von Rohren
Verbesserung der Schweißnahtqualität und Erkennungsgenauigkeit mit Wirbelstromprüfung von Rohren
2026-08-20
Hochfrequenzinduktion (HFI) und laserverschweißte Rohrproduktion erfordern kontinuierliche, hochgeschwindigkeits Inspektionsmethoden, um strukturelle Mängel sofort nach dem Schweißprozess zu identifizieren. Unter den zerstörungsfreien Prüfmethoden (NDT) spielt die elektromagnetische Inspektion eine zentrale Rolle. Die Implementierung von Eddy Current Testing of Tubes ermöglicht es Herstellern, Oberflächen- und nahoberflächennahe Diskontinuitäten, Schweißnahtpinlöcher und dimensionale Variationen zu identifizieren, ohne den Produktionsworkflow zu unterbrechen.
Für industrielle Rohrhersteller verhindert die frühzeitige Erkennung von Mängeln nachgelagerte Verarbeitungsfehler und Materialverschwendung. Um eine konsistente Erkennungsgenauigkeit zu erreichen, ist es erforderlich, das Verhältnis zwischen den elektromagnetischen Eigenschaften des Materials, den Spulenanordnungen und den physikalischen Installationsparametern innerhalb der Rohrmühle zu verstehen.
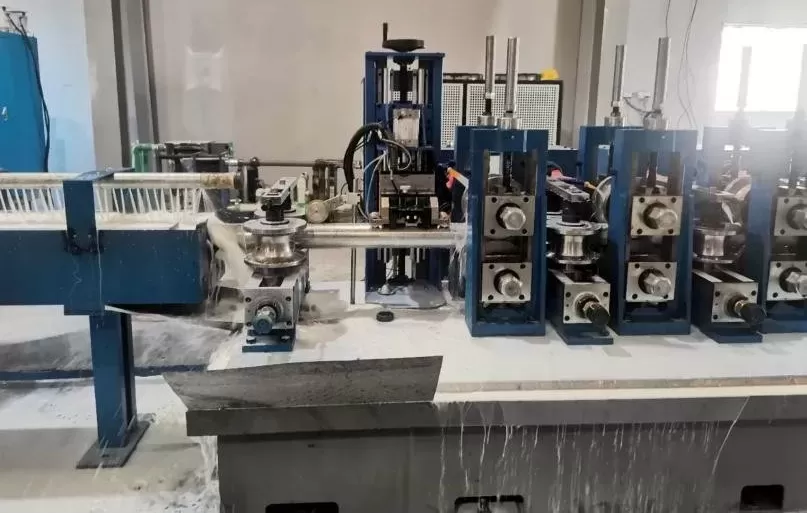
Funktionsprinzipien der elektromagnetischen Rohrinspektion
Die elektromagnetische Prüfung basiert auf dem Prinzip der elektromagnetischen Induktion. Ein Wechselstrom wird durch eine Erregerspule geleitet, wodurch ein primäres Magnetfeld um die Spule entsteht. Wenn ein leitendes Rohr durch dieses Feld oder in dessen Nähe passiert, werden Wirbelströme im Materialkreis induziert. Diese induzierten Ströme erzeugen ein sekundäres Magnetfeld, das dem primären Feld entgegenwirkt.
Jede strukturelle Variation, metallische Diskontinuität oder lokale Änderung der chemischen Zusammensetzung verändert den Fluss dieser Wirbelströme. Diese Störung verändert die gesamte elektromagnetische Impedanz des Spulensystems. Durch die Überwachung von Impedanzvariationen kann die Verarbeitungstechnik lokale Mängel genau lokalisieren. Die Tiefe, in die diese Ströme eindringen, wird durch die Hauttiefe-Gleichung bestimmt:
$$\delta = \frac{1}{\sqrt{\pi f \sigma \mu}}$$
Wo:
δ (Hauttiefe) ist die Tiefe, bei der die Stromdichte auf etwa 37 % ihres Oberflächenwerts absinkt.
f ist die Erregungsfrequenz der Prüfspule.
σ (Elektrische Leitfähigkeit) ist die Leitfähigkeit der Rohrlegierung.
μ (Magnetische Permeabilität) ist die magnetische Permeabilität der Rohrlegierung.
Die Auswahl geeigneter Erregungsfrequenzen ist notwendig, um die Eindringtiefe mit der Empfindlichkeit gegenüber kleinen Defekten auszubalancieren. Hohe Frequenzen bieten eine überlegene Empfindlichkeit für winzige Oberflächenrisse im Außendurchmesser (OD), leiden jedoch unter geringer Eindringtiefe. Niedrige Frequenzen dringen tiefer in die Rohrwand ein und ermöglichen die Erkennung von Anomalien im Innendurchmesser (ID), jedoch auf Kosten einer reduzierten Oberflächensensitivität.
Bei der Entwicklung von Inline-Lösungen konfiguriert SANSO Hochfrequenz-Rohrmühlen, um elektromagnetische Inspektionseinheiten unmittelbar nach dem Größenstand zu unterstützen. Diese Positionierung stellt sicher, dass alle Schweißfehler oder dimensionalen Inkonsistenzen vor der Schneidphase erfasst werden.
Sensoranordnungen und Spulenbaugruppen für Rohrmühlen
Die Implementierung von Eddy Current Testing of Tubes erfordert die Auswahl der richtigen Sensoranordnung basierend auf dem Rohrherstellungsprozess und den Zieldefekt-Spezifikationen. Die Branche nutzt drei primäre Spulenanordnungen:
Umgebende Spulen
Umgebende Spulen umschließen vollständig den äußeren Umfang des Rohres. Während das Rohr axial durch die Spulenanordnung bewegt wird, wird der gesamte Umfang gleichzeitig inspiziert. Diese Konfiguration ist äußerst effizient zur Erkennung von longitudinalen Rissen, transversalen Rissen, Pinholes und allgemeinen Rohmaterialfehlern. Allerdings sind umgebende Spulen empfindlich gegenüber Vibrationen und erfordern präzise Führungsmechanismen, um Abweichungen beim Abheben zu verhindern, die die Inspektionsdaten verfälschen könnten.
Sektor- oder Segmentspulen
Im Gegensatz zu umgebenden Spulen decken Sektor-Spulen nur einen Teil des Rohrumfangs ab. In der Produktion von geschweißten Rohren sind Sektor-Spulen direkt über der longitudinalen Schweißnaht positioniert. Diese fokussierte Scanning-Konfiguration optimiert das Signal-Rausch-Verhältnis, indem sie das stabile Grundmetall ignoriert und elektromagnetische Energie auf die wärmebeeinflusste Zone (HAZ) konzentriert. Diese gezielte Inspektion ist vorteilhaft zur Erkennung schweißspezifischer Mängel wie Kaltverschweißungen, Nähte und lokalisierte Porosität.
Probe- oder Bleistiftspulen
Bleistiftsonden scannen lokalisierte Bereiche und sind typischerweise auf rotierenden Köpfen für hochpräzise Fertigungslinien montiert oder werden in manuellen Verifikationsstationen verwendet. In der Hochgeschwindigkeitsproduktion von Rohren werden rotierende Probensysteme manchmal nach dem Größenabschnitt implementiert, um helikale Scanpfade bereitzustellen, die eine hohe Auflösung für Oberflächenmikrorisse bieten.
Zusätzlich zur physischen Geometrie bestimmen die elektrische Verbindung der Spulen die Detektionseigenschaften. Die primären Betriebsmodi umfassen:
Absolutmodus: Nutzt eine einzelne Detektionsspule, um absolute Änderungen der elektromagnetischen Eigenschaften zu messen. Dieser Modus eignet sich zur Erkennung allmählicher Variationen, wie Wanddickenänderungen oder langsamen Legierungsdrift.
Differentialmodus: Verwendet zwei benachbarte Spulen, die gegensätzlich gewickelt sind. Während das Rohr vorbeigleitet, vergleicht das System das Signal von einer Spule mit der anderen. Da allmähliche Änderungen beide Spulen gleichzeitig betreffen, ignoriert der Differentialmodus diese und konzentriert sich stattdessen auf plötzliche, lokalisierte Diskontinuitäten wie Risse oder Pinholes.
Überwindung metallurgischer und mechanischer Herausforderungen
Die Implementierung zuverlässiger inline Eddy Current Testing of Tubes erfordert die Berücksichtigung mehrerer materialbezogener Variablen, die die Signalqualität beeinträchtigen können. Kohlenstoffstahl und andere ferromagnetische Materialien stellen eine große Herausforderung dar, da sie eine hohe und variable magnetische Permeabilität aufweisen.
Lokalisierte Variationen in der Permeabilität erzeugen signifikantes Hintergrundrauschen, das tatsächliche Materialfehler maskiert. Um dieses Problem zu lösen, integrieren Inspektionssysteme magnetische Sättigungsjoch. Diese Joche setzen das Rohr einem starken Gleichstrom (DC) Magnetfeld aus, bevor es durch die Testspulen geht. Die magnetische Sättigung des Materials reduziert seine relative Permeabilität auf nahezu Eins, wodurch das ferromagnetische Rohr magnetisch wie ein nicht-ferromagnetisches Material (wie Edelstahl oder Kupfer) reagiert. Dies beseitigt das Permeabilitätsrauschen und ermöglicht es dem Testsystem, strukturelle Diskontinuitäten klar zu erkennen.
Ein weiteres großes Hindernis in der Fabrik ist mechanische Vibration. Während das Rohr von der Schweißsektion durch die Größenstände reist, können mechanische Fehlstellungen dazu führen, dass das Rohr innerhalb der Testspule springt oder sich verschiebt. Diese Verschiebung, bekannt als Abheben, verändert den Abstand zwischen der Spule und der Rohroberfläche und erzeugt Fehlalarmsignale. Industrielle Linienkonfigurationen, die von SANSO entworfen wurden, adressieren dies, indem sie robuste Führungsrollenbaugruppen und nicht-magnetische Stabilisierungshülsen verwenden, um das Rohr während der Inspektionszone zentriert zu halten.
Zusätzlich zeigt die wärmebeeinflusste Zone (HAZ) der Schweißnaht oft unterschiedliche elektrische und magnetische Eigenschaften im Vergleich zum Elternmetall aufgrund von lokalisierten thermischen Zyklen. Wenn die Prüfung unmittelbar nach dem Schweißen ohne ordnungsgemäße Kühlung erfolgt, können thermische Variationen die elektromagnetischen Signale verzerren. Wasserkühljacken und präzise Positionierung stromabwärts sind notwendig, um die Temperatur des Rohrs zu stabilisieren, bevor es das Prüfgebiet betritt.
Kalibrierungsstandards und Signalinterpretation
Um die Einhaltung internationaler Qualitätsstandards wie ASTM E309, ASTM E426 und ISO 10893-2 sicherzustellen, müssen Kalibrierungsverfahren regelmäßig durchgeführt werden. Die Kalibrierung umfasst das Durchleiten eines Referenzstandardrohrs, das künstliche Fehler enthält, durch das Inspektionssystem.
Zu den gängigen künstlichen Kalibrierungsstandards gehören:
Durchbohrte Löcher: Flachboden- oder Durchgangslöcher, die mit spezifizierten Durchmessern gebohrt werden, um Amplitudenschwellen für lokalisierten Materialverlust zu definieren.
Längs- und Quernotches: Präzise elektroerosiv bearbeitete (EDM) Kerben, die sowohl auf der inneren als auch auf der äußeren Oberfläche platziert werden, um Empfindlichkeitsstufen für Oberflächenrisse festzulegen.
Das vom Prüfgerät empfangene Signal wird auf einer Impedanzebene angezeigt, die sowohl die Signalamplitude als auch den Phasenwinkel darstellt. Die Phasenwinkelanalyse ist die primäre Methode zur Unterscheidung zwischen echten Materialfehlern und harmlosen Variablen wie Abheben oder Oberflächenrost.
Durch Anpassung des Phasenwinkels können die Bediener die Signalanzeige so drehen, dass das Abheben-Geräusch entlang einer horizontalen Achse auftritt, während echte Fehler-Signale vertikal projiziert werden. Diese Phasendifferenzierung verhindert falsche Ablehnungen und stellt sicher, dass nur Rohre mit strukturellen Hohlräumen, Rissen oder Schweißunterbrechungen zur Ablehnung markiert werden.
Hochgeschwindigkeits-Inline-Integration und Produktionslösungen
Die Integration von Eddy Current Testing of Tubes in eine kontinuierliche Mill erfordert eine Koordination zwischen dem mechanischen Rohrformer, der Schweißstation und der NDT- Instrumentierung. Die Inspektionseinheit wird typischerweise nach dem Größenabschnitt installiert, wo der endgültige Außendurchmesser und die Ovalität des Rohrs festgelegt werden.
Moderne Rohrfertigungslinien nutzen automatisierte Markierungs- und Sortiersysteme. Wenn die Inspektionseinheit ein Signal erkennt, das den voreingestellten Schwellenwert überschreitet, sendet sie ein Hochgeschwindigkeits- Signal an einen PLC (Programmable Logic Controller). Der PLC verfolgt die Position des Fehlers, während das Rohr vorwärts bewegt wird, und aktiviert einen automatischen Farbsprüher, um den genauen Standort des Fehlers zu markieren. Sobald das Rohr von der fliegenden Säge auf Länge geschnitten wird, leitet ein Sortiertor das markierte Rohr automatisch in eine separate Ablehntasche um.
Für hochkapazitive Fertigungsbetriebe integriert SANSO strukturelle mechanische Rahmen, präzise Führungsrollen und automatisierte Markierungssysteme direkt in ihre Rohrproduktionslinien. Diese strukturierte Anordnung gewährleistet, dass die Prüfgeräte unter stabilen physikalischen Bedingungen funktionieren, wodurch die falschen Ablehnungsraten gesenkt und der Durchsatz der Linie maximiert wird.
Häufig gestellte Fragen
Q1: Welche Materialien können mit der Wirbelstromprüfung untersucht werden?
A1: Diese Prüfmethoden sind für alle elektrisch leitenden Metalle geeignet. Dazu gehören nicht eisenhaltige Materialien wie Kupfer, Messing, Aluminium und austenitische rostfreie Stähle sowie eisenhaltige Materialien wie Kohlenstoffstähle, vorausgesetzt, es wird ein System zur magnetischen Sättigung verwendet, um Variationen der magnetischen Durchlässigkeit zu unterdrücken.
Q2: Kann die Wirbelstromprüfung Fehler sowohl an der Innenseite als auch an der Außenseite eines Rohrs erkennen?
A2: Ja, aber die Fähigkeit, innere Durchmesser (ID) Defekte zu erkennen, hängt von der Wandstärke des Rohres, der Materialleitfähigkeit und der Anregungsfrequenz ab. Bei dickeren Wänden sind niedrigere Prüfungsfrequenzen erforderlich, um das elektromagnetische Feld an die innere Oberfläche eindringen zu lassen, obwohl dies die allgemeine Empfindlichkeit gegenüber kleinen äußeren Durchmesser (OD) Fehlern verringert.
Q3: Was ist der Hauptunterschied zwischen absoluten und differentiellen Spulen bei der Rohrprüfung?
A3: Absolute Spulen messen die gesamten elektromagnetischen Eigenschaften eines einzelnen Bereichs, was sie ideal zur Erkennung allmählicher Variationen wie Wandverdünnung macht. Differentielle Spulen verwenden zwei gegensätzliche Wicklungen, um benachbarte Bereiche zu vergleichen, wodurch sie sehr empfindlich auf plötzliche, lokalisierte Defekte wie Pinholes und Risse reagieren, während sie allmähliche dimensionale Abweichungen ignorieren.
Q4: Warum ist magnetische Sättigung für die Prüfung von Kohlenstoffstahlrohren notwendig?
A4: Kohlenstoffstahl ist hochferromagnetisch, was bedeutet, dass seine magnetische Permeabilität aufgrund interner Spannungen und Variationen in der Kristallstruktur stark schwankt. Diese Variationen verursachen signifikantes elektromagnetisches Rauschen, das Defekte überdeckt. Ein magnetisches Sättigungsjoch wendet ein starkes DC-Magnetfeld an, um das Material zu sättigen, wodurch die Permeabilitätsschwankungen auf nahezu null reduziert werden und eine saubere Defekterkennung ermöglicht wird.
Q5: Wie beeinflusst die Liniengeschwindigkeit die Leistung von Wirbelstromprüfsystemen?
A5: Moderne Systeme können Rohre problemlos mit Geschwindigkeiten von mehreren hundert Metern pro Minute inspizieren. Hohe Geschwindigkeiten erfordern jedoch Hochfrequenzinstrumentierung, um eine ausreichende Abtastdichte entlang der Rohrlänge aufrechtzuerhalten. Eine präzise Synchronisation zwischen der Liniengeschwindigkeit, dem PLC-Tracking-System und dem Markierungsgerät ist notwendig, um defekte Abschnitte genau zu lokalisieren und abzulehnen.
Anfrage- und Unterstützungsweg
Für detaillierte technische Spezifikationen zur Integration von Rohrmühlen, Inline-Inspektionsoptionen oder maßgeschneiderten Fertigungslösungen richten Sie bitte Anfragen an unser technisches Support- und Vertriebsteam über unsere offiziellen Kommunikationskanäle:
Webportal: https://www.sansotubemill.com/
Produkt-Spezifikationen: https://www.sansotubemill.com/products.html
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
