
Startseite > Blogs > Wie stellt die Wirbelstromprüfung von Rohren die fehlerfreie Schweißnahtintegrität sicher?
Wie stellt die Wirbelstromprüfung von Rohren die fehlerfreie Schweißnahtintegrität sicher?
2026-07-11
Die Produktion von kontinuierlich geschweißten Rohren erfordert strenge Qualitätskontrollen. Die schnelle Geschwindigkeit moderner Form- und Schweißoperationen erfordert eine sofortige Erkennung von strukturellen Anomalien. In Hochleistungsrohrsektoren—von automobilen Strukturkomponenten bis hin zu Wärmetauschern—ist die Implementierung von Eddy Current Testing of Tubes zu einer Standardmethode zur Identifizierung von Oberflächen- und nahen Oberflächenfehlern geworden. Robuste Fertigungsumgebungen erfordern Maschinen, die diese Inspektionsmechanismen nahtlos integrieren. Um dies zu erreichen, entwerfen Maschinenhersteller wie SANSO Rohrmühlen mit robusten mechanischen Grundlagen, die Vibrationen minimieren und die Sensoranpassung optimieren.
Die Implementierung von zerstörungsfreier Prüfung (NDT) innerhalb einer kontinuierlichen Fertigungslinie erfordert ein Gleichgewicht zwischen elektromagnetischer Physik, mechanischer Präzision und Signalverarbeitung. Durch das Verständnis der zugrunde liegenden Mechanik der elektromagnetischen Induktion und wie verschiedene Rohrmaterialien auf induzierte Ströme reagieren, können Hersteller die Ausschussraten erheblich senken und die Einhaltung internationaler Strukturstandards aufrechterhalten.
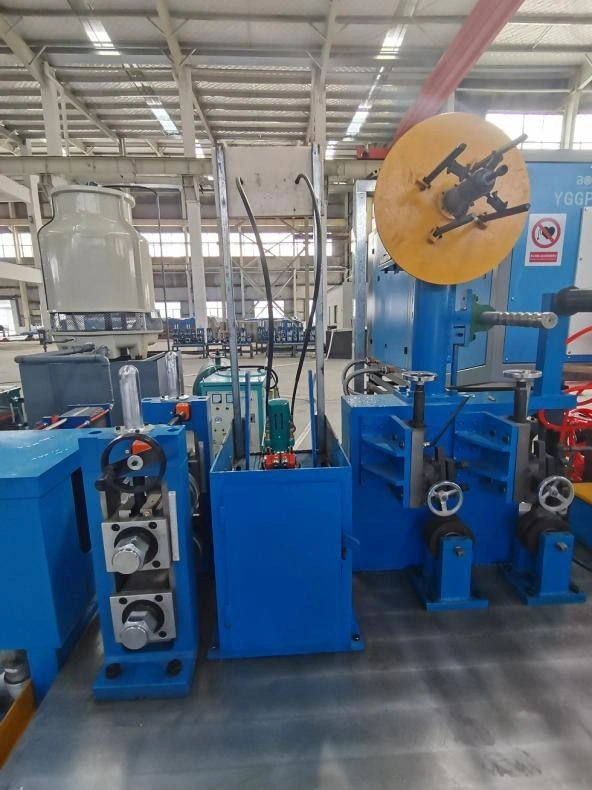
Die Physik der elektromagnetischen Induktion bei der Rohrprüfung
Wie Wirbelströme erzeugt werden
Diese elektromagnetische Inspektionsmethode basiert auf dem Prinzip der elektromagnetischen Induktion. Ein Wechselstrom, der durch eine Erregerspule fließt, erzeugt ein primäres Magnetfeld. Wenn dieses Feld in die Nähe eines leitenden Materials, wie einem Kohlenstoffstahl- oder Edelstahlrohr, gebracht wird, induziert es lokalisierte zirkuläre elektrische Ströme, die als Wirbelströme bekannt sind. Diese Ströme erzeugen ihr eigenes sekundäres Magnetfeld, das dem primären Feld entgegenwirkt, das von der Spule erzeugt wird.
Das Vorhandensein von strukturellen Variationen, wie lokalisierter Wandverdünnung, Löchern oder Unterbrechungen in der Schweißnaht, stört den Flussweg dieser induzierten Ströme. Diese Störung verändert die gesamte elektrische Impedanz des Spulensystems. Durch die Messung dieser Impedanzvariationen isoliert die Prüfausrüstung Fehlersignale von Hintergrundgeräuschen.
Impedanzflächenanalyse und Signalinterpretation
Moderne Diagnosesysteme zeigen diese Impedanzvariationen auf einer komplexen Impedanzfläche an, die durch Phasenwinkel- und Amplitudenänderungen gekennzeichnet ist. Der Phasenwinkel ist sehr informativ, da er den Bedienern ermöglicht, die Tiefe eines entdeckten Fehlers abzuschätzen. Oberflächenfehler ergeben unterschiedliche Phasenwinkel im Vergleich zu subsurface oder internen Mängeln, was präzise Diagnosen während der Hochgeschwindigkeitsproduktion ermöglicht. Durch das Setzen spezifischer Schwellenwerte auf der Impedanzfläche kann das System automatisch Sortiermechanismen oder Markierungsgeräte auslösen, wenn eine Anomalie akzeptable Grenzen überschreitet.
Unregelmäßigkeiten in der Schweißnaht und Produktionsherausforderungen
Hochfrequenzinduktions- (HFI) und Laser-Schweißprozesse arbeiten mit hohen Geschwindigkeiten, was manchmal mikroskopische Variationen in der Schweißzone einführen kann. Typische Schweißfehler umfassen:
Unvollständige Schweißfusion: Tritt auf, wenn die Streifenränder nicht die richtige Schweißtemperatur erreichen oder unzureichendem Druck der Quetschwalzen ausgesetzt sind.
Löcher: Kleine Gasblasen, die während der Erstarrung eingeschlossen werden, oft unsichtbar für das bloße Auge.
Längsrisse: Spannungsinduzierte Brüche, die entlang der wärmebeeinflussten Zone (HAZ) während der Abkühlphase auftreten.
Walzenmarken und mechanische Kerben: Verursacht durch nicht ausgerichtete Werkzeugelemente oder beschädigte Formwalzen.
Die manuelle Erkennung dieser Anomalien ist bei Produktionsgeschwindigkeiten von über 50 Metern pro Minute praktisch unmöglich. Darüber hinaus führt eine verzögerte Erkennung zu großen Mengen nicht konformer Materialien, was die Effizienz der Fertigungsanlage beeinträchtigt. Aus diesem Grund muss die automatisierte Inspektion unmittelbar nach dem Schweißkasten und den Größenabschnitten erfolgen.
Optimierung der Inline-Qualitätskontrolle mit Eddy Current Testing of Tubes
Spulenarchitekturen und Auswahl
Die Auswahl der geeigneten Spulenanordnung ist grundlegend für die Leistung von Eddy Current Testing of Tubes. Die Wahl hängt von der spezifischen Geometrie des Rohres und der vermuteten Ausrichtung der Defekte ab.
Umgebende Spulen: Diese Spulen umschließen den gesamten Umfang des Rohres. Sie sind sehr effektiv bei der Erkennung von transversalen Rissen, Pinholes und allgemeiner Wandverdünnung über den gesamten Körper. Sie sind jedoch weniger empfindlich gegenüber engen longitudinalen Defekten, die speziell in der Schweißnaht lokalisiert sind.
Segment- oder Sektor-Sonden: Direkt über dem Schweißnahtbereich positioniert. Diese konzentrieren den magnetischen Fluss genau auf die wärmebeeinflusste Zone und bieten eine überlegene Empfindlichkeit für longitudinale Schweißfehler, ohne von den Eigenschaften des Grundmetalls beeinflusst zu werden.
Frequenzabstimmung und Eindringtiefe
Die Frequenzauswahl wird durch den Haut-Effekt bestimmt. Die Eindringtiefe von Wirbelströmen ist umgekehrt proportional zur Quadratwurzel der Prüf- frequenz, der elektrischen Leitfähigkeit und der magnetischen Permeabilität des Metalls. Für nicht-magnetischen Edelstahl werden typischerweise höhere Frequenzen angewendet, um dünne Wände mit hoher Empfindlichkeit zu inspizieren. Im Gegensatz dazu erfordert Kohlenstoffstahl niedrigere Frequenzen, um magnetische Permeabilitätsbarrieren zu überwinden, oder die Verwendung von magnetischen Sättigungseinheiten, um das Material vorübergehend nicht-magnetisch zu machen. Dies stellt sicher, dass die Wirbelströme tief genug eindringen, um die inneren Wandoberflächen zu inspizieren.
Mechanische Integration in der Walzlinie
Die physikalische Umgebung eines Rohreswerks ist durch Vibrationen, thermische Schwankungen und die Anwesenheit von Kühlschmierstoffen gekennzeichnet. Diese Faktoren können signifikantes Signalrauschen einführen, was zu Fehlablehnungen führt. Die Integration der Sensoren erfordert eine hochstabile mechanische Plattform. Aus diesem Grund entwirft SANSO maßgeschneiderte, vibrationsgedämpfte Montagesockel, die direkt nach den Größenständen angebracht sind. Durch die Aufrechterhaltung eines konstanten Abstands (bekannt als Lift-off) zwischen der Sonde und dem sich bewegenden Rohr minimiert das System den Signalabfall.
Darüber hinaus ist eine nachgelagerte Entmagnetisierung erforderlich, wenn ferromagnetische Stähle getestet werden. Da der Sättigungsanker das Rohr während der Inspektion magnetisiert, muss eine Wechselstrom-Entmagnetisierungsspule unmittelbar nach dem Prüfkopf platziert werden, um die magnetische Neutralität des Materials vor der Schneidphase wiederherzustellen. Dies verhindert Probleme während nachfolgender Schneid-, Fasen- oder Schweißvorgänge in der nachgelagerten Verarbeitung.
Kalibrierungsstandards und Compliance-Protokolle
Eine zuverlässige Inspektion basiert auf einer ordnungsgemäßen Kalibrierung. Standards wie ASTM E309 (für ferromagnetische Rohre) und ASTM E426 (für nicht-magnetische Legierungen) regeln die standardisierten Verfahren für Eddy Current Testing of Tubes, um die Qualitätssicherung zu gewährleisten. Kalibrierungsstandards werden unter Verwendung von Referenzrohren aus demselben Material, mit denselben Abmessungen und thermischer Geschichte wie die Produktionscharge erstellt.
Durchbohrte Löcher: Durchlöcher mit präzisen Durchmessern werden gebohrt, um die Empfindlichkeit des Systems gegenüber volumetrischen Defekten wie Pinholes zu kalibrieren.
Längsnuten: Elektroerosiv bearbeitete (EDM) Nuten werden sowohl auf der äußeren als auch auf der inneren Oberfläche des Referenzrohrs platziert, um die Phasenwinkeleinstellungen für die Tiefenbewertung zu kalibrieren.
Regelmäßige Verifizierungsdurchläufe mit diesen Kalibrierstandards stellen sicher, dass das Inspektionssystem während langer Produktionsschichten innerhalb akzeptabler Toleranzgrenzen bleibt und stabile sowie wiederholbare Qualitätsdaten liefert.
Prozessoptimierung und Betriebsertrag
Eine gut integrierte Inspektionslinie tut mehr, als nur schlechtes Material abzulehnen. Sie bietet dem Walzwerksbetreiber Echtzeit-Feedback. Zum Beispiel könnte ein progressiver Anstieg der Signalamplitude bei einem bestimmten Phasenwinkel darauf hindeuten, dass die Schweißelektroden abnutzen oder dass die Formwalzen langsam die Ausrichtung verlieren. Durch die frühzeitige Identifizierung dieser Trends können die Betreiber Mikroanpassungen vornehmen, bevor größere Defekte auftreten. Branchenkonfigurationen von SANSO priorisieren kontinuierliches Datenlogging, sodass die Qualitätssicherungsteams die Wirbelstromsignale mit spezifischen Produktionsparametern für eine vollständige Chargenverfolgbarkeit korrelieren können.
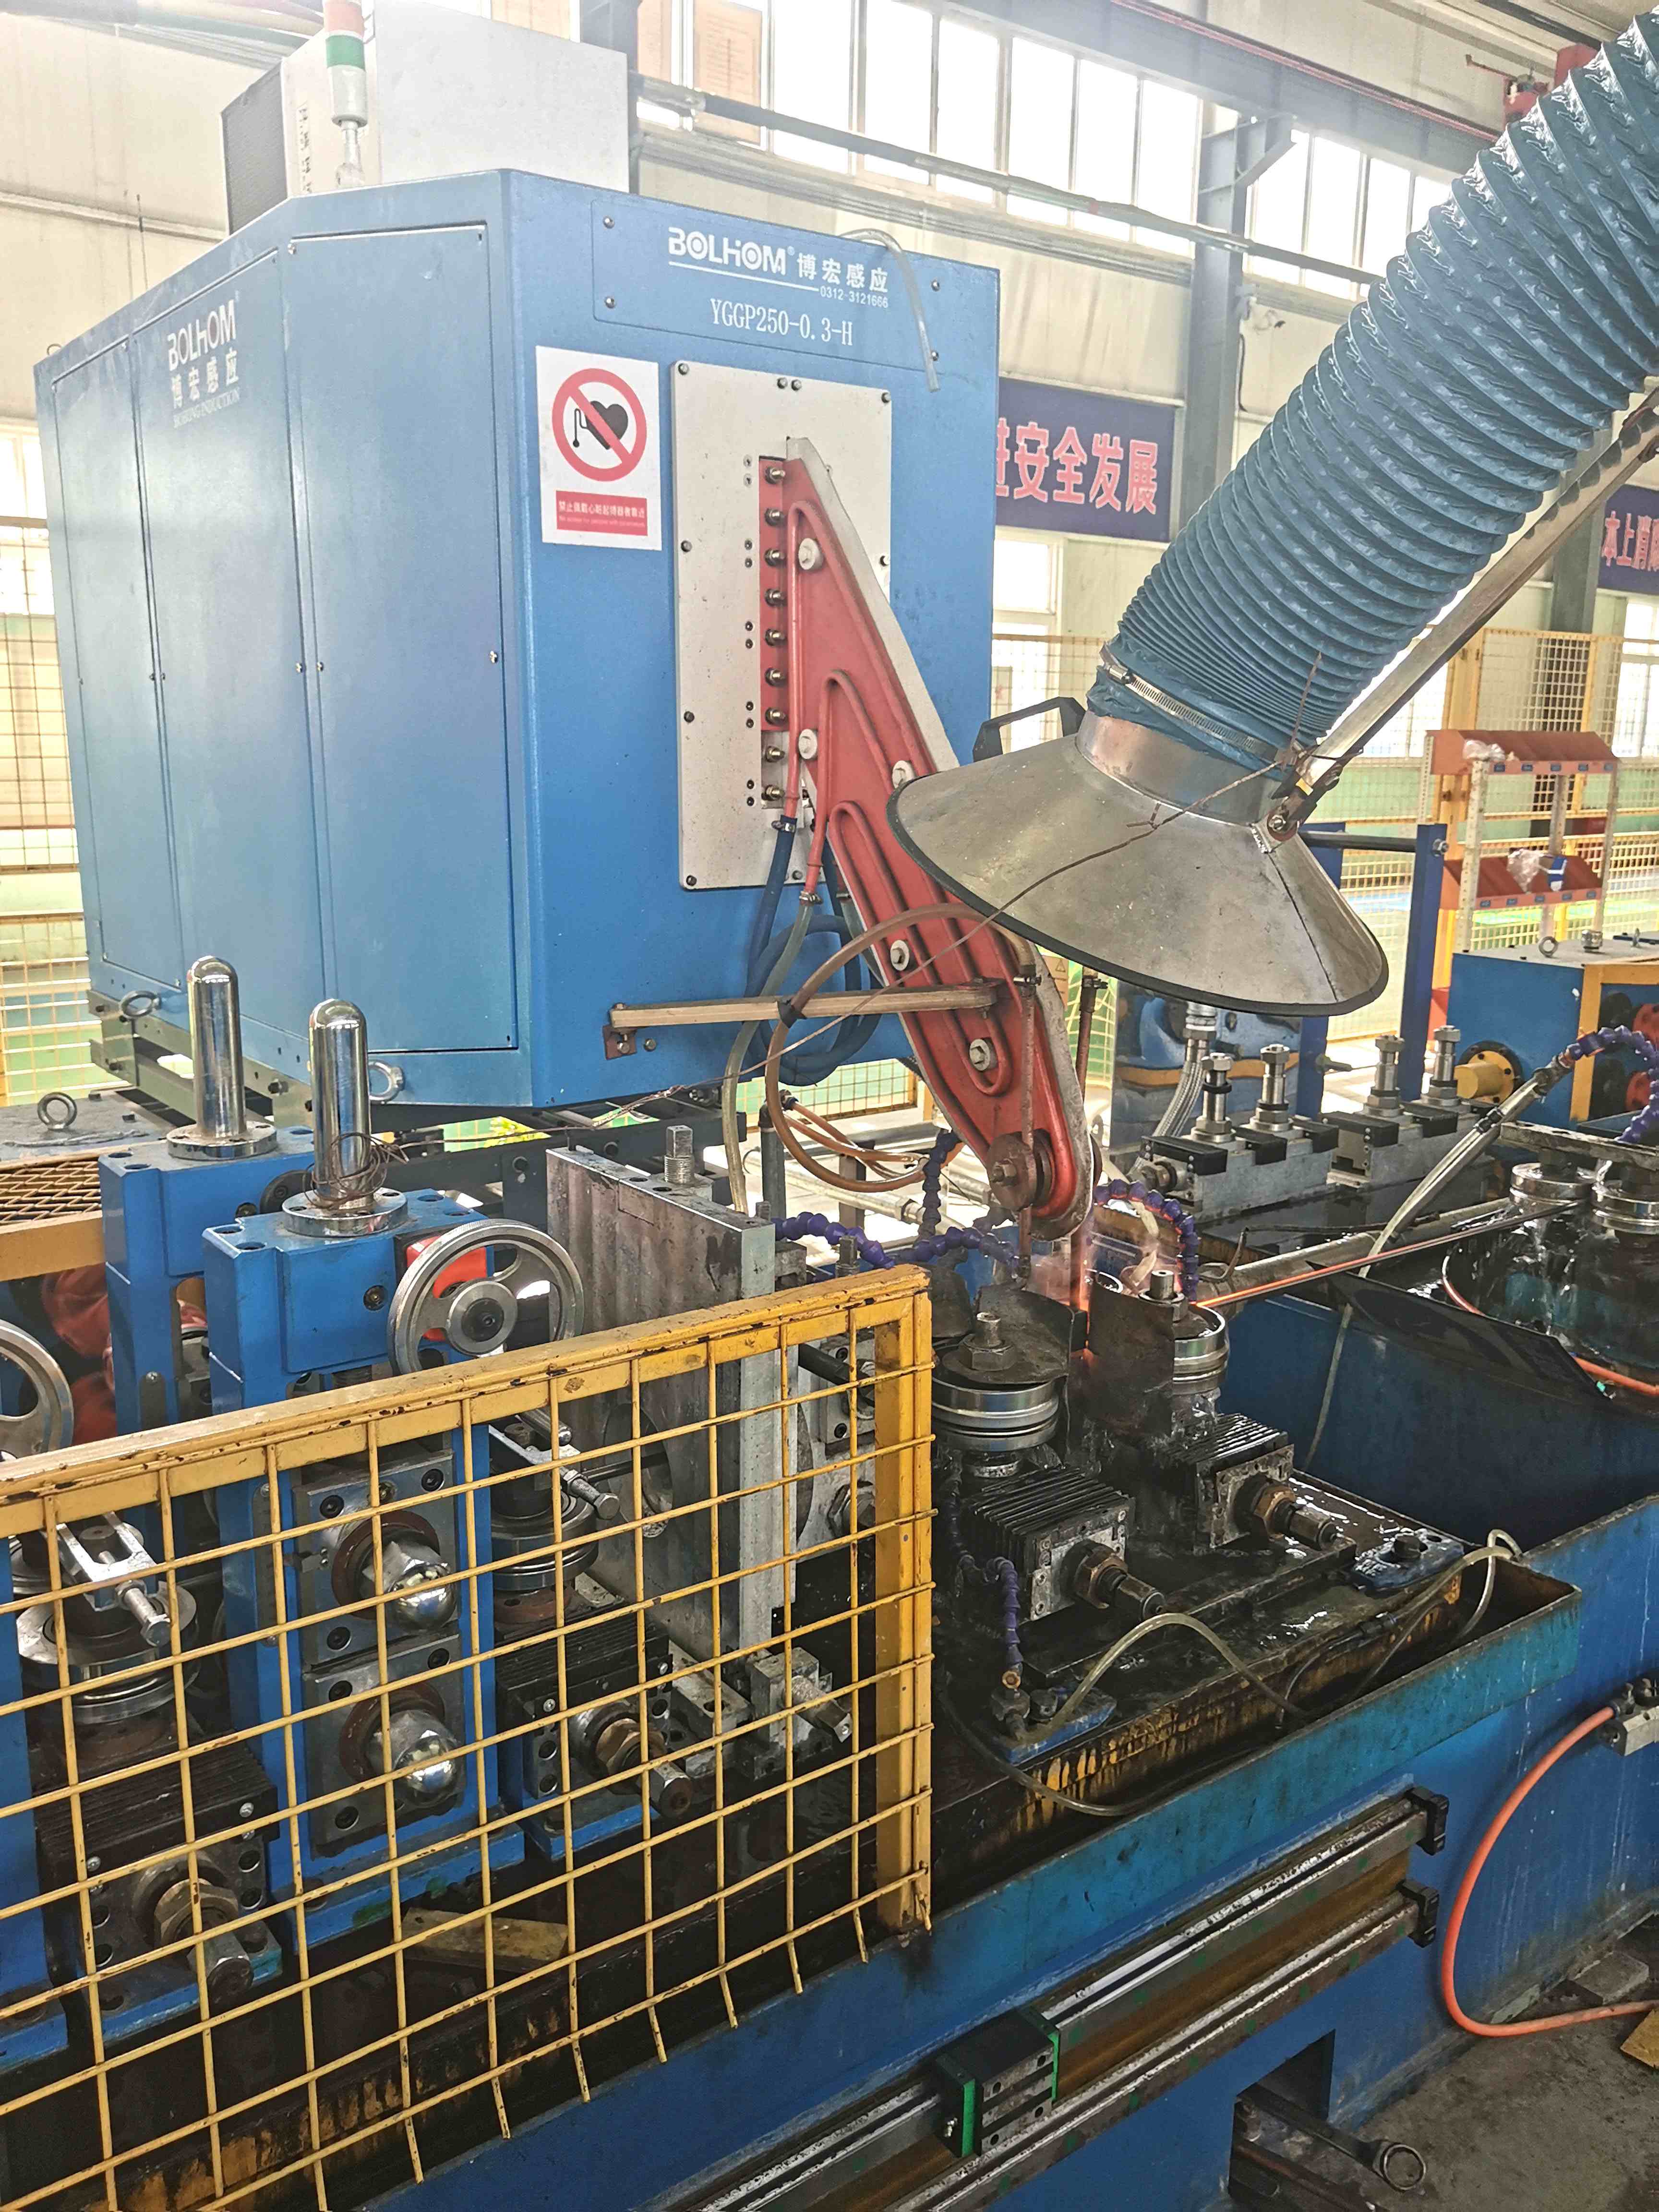
Betriebsberatung und Systemintegration
Die Auswahl und Konfiguration des richtigen zerstörungsfreien Prüfaufbaus erfordert ein tiefes Verständnis der Rohrmetallurgie, der Walzgeschwindigkeit und der mechanischen Stabilität. Wenn Sie planen, Ihre bestehende Produktionslinie aufzurüsten oder eine neue Hochgeschwindigkeitsrohrwalzwerkseinrichtung zu errichten, kann unser Ingenieurteam helfen. Wir bieten maßgeschneiderte Konfigurationen, die Hochleistungs-Wirbelstromprüfung von Rohren in Ihren Produktionsworkflow integrieren. Kontaktieren Sie heute unsere Spezialisten, um Ihre spezifischen Maßtoleranzen, Materialanforderungen und Liniengeschwindigkeitsanforderungen zu besprechen.
Häufig gestellte Fragen
Q1: Wie beeinflusst die magnetische Permeabilität die Inspektion von Kohlenstahlrohren?
A1: Ferromagnetische Materialien wie Kohlenstahl besitzen eine hohe und variable magnetische Permeabilität, die die Eindringtiefe der Wirbelströme erheblich einschränkt und massives Hintergrundrauschen erzeugt. Um dies zu lösen, wird ein magnetisches Sättigungsjoch verwendet, um das Material vorübergehend zu sättigen, wodurch seine relative Permeabilität nahe 1 liegt. Dies ermöglicht eine tiefere Feldpenetration und eine klare Defekterkennung.
Q2: Was ist "Lift-off" und wie beeinflusst es die Testgenauigkeit?
A2: Lift-off bezieht sich auf den physischen Abstand zwischen der Inspektionsspule und der Rohroberfläche. Variationen in diesem Abstand verändern die elektromagnetische Kopplung, was zu spurious Signalen führt, die tatsächliche Defekte überdecken können. Stabile mechanische Führungssysteme werden eingesetzt, um einen konstanten Lift-off während des Hochgeschwindigkeitsrohrtransports aufrechtzuerhalten.
Q3: Kann diese Methode Defekte an der Innenwand von dickwandigen Rohren erkennen?
A3: Die Fähigkeit hängt stark von der Hauttiefe-Gleichung ab. Für dickere Wände müssen niedrigere Testfrequenzen angewendet werden, um den Wirbelströmen das Eindringen zur inneren Oberfläche zu ermöglichen. Niedrigere Frequenzen verringern jedoch die Empfindlichkeit gegenüber kleinen Oberflächendefekten am äußeren Durchmesser. Eine ausgewogene Frequenzstrategie oder Mehrfrequenzsysteme werden oft für eine umfassende Abdeckung eingesetzt.
Q4: Wie schneidet die Wirbelstromprüfung im Vergleich zur Ultraschallprüfung für geschweißte Rohre ab?
A4: Die Wirbelstromprüfung eignet sich hervorragend für die schnelle, inline Oberflächen- und nahe Oberflächeninspektion, insbesondere zur Erkennung von Oberflächenrissen in Schweißnähten und Löchern, ohne dass ein flüssiger Kupplungsstoff erforderlich ist. Die Ultraschallprüfung, obwohl sie geeignet ist, um tiefere unterirdische und volumetrische Defekte in sehr dicken Wänden zu erkennen, benötigt typischerweise Wasser als Kupplungsstoff und arbeitet bei niedrigeren Liniengeschwindigkeiten.
Q5: Warum wird die Kalibrierung mit Referenzstandards vor jeder Produktionsschicht durchgeführt?
A5: Umweltvariablen wie Temperaturdrift, Spulenverschleiß und leichte Änderungen in der Walzenausrichtung können die Basislinien-Signale des Systems verändern. Die Kalibrierung mit einem Referenzrohr, das bekannte EDM-Nuten und gebohrte Löcher enthält, stellt sicher, dass die Phasen- und Amplitudeneinstellungen genau auf die tatsächlichen Defektgeometrien abgebildet werden, um die Inspektionszuverlässigkeit aufrechtzuerhalten.
Artikeltags:
Verwandte Nachrichten
More Kategorie
Beliebte Artikel
-
 Wie man den richtigen Abwickler für Ihr geschweißtes Rohrherstellungswerk auswählt
-
 Hochpräzisions-Abwickler- und Richtsysteme: Industrielle Auswahl- und Einrichtungsanleitung
-
 Fliegende Kaltkreissäge vs. Reibungssäge: Welche ist die richtige für Ihr Rohrwerk?
-
 ERW-Rohrmühle: Der vollständige Leitfaden für Technik und Prozesse
-
 Top 7 globale ERW-Rohrmühlenmaschinenhersteller: Wer baut die besten?
Neue Artikel
Beliebte Tags
