
Accueil > Blogs > Amélioration de la qualité des soudures et de la précision de détection avec le contrôle par courants de Foucault des tubes
Amélioration de la qualité des soudures et de la précision de détection avec le contrôle par courants de Foucault des tubes
2026-08-20
La production de tubes par induction haute fréquence (HFI) et soudage laser exige des méthodes d'inspection continues et à grande vitesse pour identifier immédiatement les défauts structurels après le processus de soudage. Parmi les méthodologies de test non destructif (NDT), l'inspection électromagnétique joue un rôle central. La mise en œuvre de l'Essai par Courants de Foucault des Tubes permet aux fabricants d'identifier les discontinuités de surface et de près de surface, les micro-perçages des soudures et les variations dimensionnelles sans interrompre le flux de production.
Pour les fabricants de tubes industriels, détecter les défauts tôt permet d'éviter les pannes de traitement en aval et le gaspillage de matériel. Obtenir une précision de détection cohérente nécessite de comprendre la relation entre les propriétés électromagnétiques des matériaux, les configurations de bobines et les paramètres d'installation physique au sein de la ligne de fabrication de tubes.
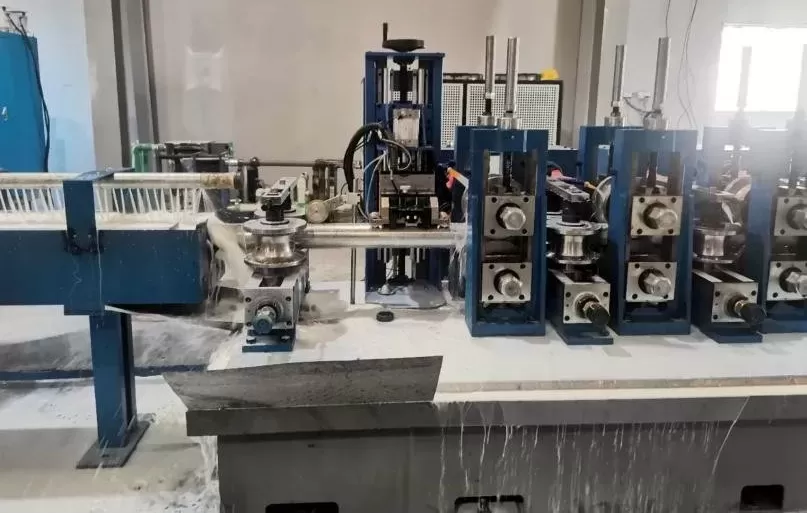
Principes de Fonctionnement de l'Inspection Électromagnétique des Tubes
Le test électromagnétique fonctionne sur le principe de l'induction électromagnétique. Un courant alternatif est passé à travers une bobine d'excitation, créant un champ magnétique primaire autour de la bobine. Lorsqu'un tube conducteur passe à travers ou près de ce champ, des courants de Foucault sont induits dans la boucle de matériau. Ces courants induits génèrent un champ magnétique secondaire qui s'oppose au champ primaire.
Toute variation structurelle, discontinuité métallique ou changement localisé dans la composition chimique modifie le flux de ces courants de Foucault. Cette perturbation change l'impédance électromagnétique globale du système de bobines. En surveillant les variations d'impédance, l'équipement de traitement peut localiser les défauts localisés. La profondeur à laquelle ces courants pénètrent est régie par l'équation de profondeur de peau :
$$\delta = \frac{1}{\sqrt{\pi f \sigma \mu}}$$
Où :
δ (Profondeur de Peau) est la profondeur à laquelle la densité de courant tombe à environ 37 % de sa valeur de surface.
f est la fréquence d'excitation de la bobine de test.
σ (Conductivité Électrique) est la conductivité de l'alliage de tube.
μ (Perméabilité Magnétique) est la perméabilité magnétique de l'alliage de tube.
Choisir des fréquences d'excitation appropriées est nécessaire pour équilibrer la profondeur de pénétration avec la sensibilité aux petits défauts. Les hautes fréquences offrent une sensibilité supérieure aux petites fissures de surface du diamètre extérieur (OD) mais souffrent d'une faible pénétration. Les basses fréquences pénètrent plus profondément dans la paroi du tube, permettant la détection des anomalies du diamètre intérieur (ID), bien que cela se fasse au prix d'une sensibilité de surface réduite.
Lors de l'ingénierie de solutions en ligne, SANSO configure des tubes à haute fréquence pour soutenir les unités d'inspection électromagnétique immédiatement après le poste de dimensionnement. Ce positionnement garantit que tout défaut de soudure ou incohérence dimensionnelle est capturé avant la phase de découpe.
Configurations de Capteurs et Assemblages de Bobines pour les Usines de Tubes
La mise en œuvre de l'Essai par Courants de Foucault des Tubes nécessite de sélectionner la configuration de capteur correcte en fonction du processus de fabrication des tubes et des spécifications des défauts cibles. L'industrie utilise trois arrangements de bobines principaux :
Bobines Englobantes
Les bobines englobantes entourent complètement la circonférence extérieure du tube. Alors que le tube se déplace axialement à travers l'ensemble de bobinage, l'ensemble de la circonférence est inspecté simultanément. Cette configuration est très efficace pour détecter les fissures longitudinales, les fissures transversales, les micro-perforations et les défauts généraux des matières premières. Cependant, les bobines englobantes sont sensibles aux vibrations et nécessitent des mécanismes de guidage précis pour empêcher les variations de décollage de fausser les données d'inspection.
Bobines Sectorielles ou Segmentaires
Contrairement aux bobines englobantes, les bobines sectorielles ne couvrent qu'une partie du périmètre du tube. Dans la production de tubes soudés, les bobines sectorielles sont positionnées directement au-dessus de la soudure longitudinale. Cette configuration de balayage ciblé optimise le rapport signal/bruit en ignorant le métal de base stable et en concentrant l'énergie électromagnétique sur la zone affectée par la chaleur (HAZ). Cette inspection ciblée est bénéfique pour détecter des défauts spécifiques aux soudures comme les soudures à froid, les points de couture et la porosité localisée.
Bobines Probes ou Crayon
Les sondes crayon scannent des zones localisées et sont généralement montées sur des têtes rotatives pour des lignes de finition de haute précision ou utilisées dans des stations de vérification manuelle. Dans la production de tubes en ligne à grande vitesse, des systèmes de sondes rotatives sont parfois mis en œuvre après la section de dimensionnement pour fournir des chemins de balayage hélicoïdaux, offrant une haute résolution pour les micro-fissures de surface.
En plus de la géométrie physique, la connexion électrique des bobines détermine les caractéristiques de détection. Les modes de fonctionnement principaux incluent :
Mode Absolu : Utilise une seule bobine de détection pour mesurer les changements absolus dans les propriétés électromagnétiques. Ce mode est adapté pour détecter des variations progressives, telles que des changements d'épaisseur de paroi ou un dérive lente des alliages.
Mode Différentiel : Emploie deux bobines adjacentes enroulées en opposition. Alors que le tube passe, le système compare le signal d'une bobine à l'autre. Comme les changements progressifs affectent les deux bobines simultanément, le mode différentiel les ignore, se concentrant plutôt sur des discontinuités soudaines et localisées comme des fissures ou des micro-perforations.
Surmonter les Défis Métallurgiques et Mécaniques
La mise en œuvre d'un Essai par Courant de Foucault des Tubes en ligne fiable implique de traiter plusieurs variables liées aux matériaux qui peuvent interférer avec la clarté du signal. L'acier au carbone et d'autres matériaux ferromagnétiques présentent un défi majeur en raison de leur perméabilité magnétique élevée et variable.
Les variations localisées de perméabilité génèrent un bruit de fond significatif, masquant les défauts réels du matériau. Pour résoudre ce problème, les systèmes d'inspection intègrent des jougs de saturation magnétique. Ces jougs soumettent le tube à un puissant champ magnétique à courant continu (CC) avant de passer à travers les bobines de test. La saturation magnétique du matériau réduit sa perméabilité relative à près de l'unité, faisant en sorte que le tube ferromagnétique se comporte magnétiquement comme un matériau non ferreux (tel que l'acier inoxydable ou le cuivre). Cela élimine le bruit de perméabilité, permettant au système de test de détecter clairement les discontinuités structurelles.
Un autre obstacle majeur sur le plancher de l'usine est la vibration mécanique. Alors que le tube se déplace de la section de soudage à travers les supports de dimensionnement, des désalignements mécaniques peuvent faire rebondir ou déplacer le tube à l'intérieur de la bobine de test. Ce déplacement, connu sous le nom de décollage, modifie la distance entre la bobine et la surface du tube, générant de faux signaux d'alarme. Les configurations de ligne industrielle conçues par SANSO abordent ce problème en utilisant des ensembles de rouleaux de guidage robustes et des manchons stabilisateurs non magnétiques pour garder le tube centré dans la zone d'inspection.
De plus, la zone affectée par la chaleur (HAZ) de la soudure présente souvent différentes propriétés électriques et magnétiques par rapport au métal de base en raison de cycles thermiques localisés. Si des tests sont effectués immédiatement après le soudage sans un refroidissement approprié, les variations thermiques peuvent déformer les signaux électromagnétiques. Des vestes de refroidissement à l'eau et un positionnement précis en aval sont nécessaires pour permettre à la température du tube de se stabiliser avant d'entrer dans le champ de test.
Normes de Calibration et Interprétation des Signaux
Pour garantir la conformité aux normes de qualité internationales telles que ASTM E309, ASTM E426, et ISO 10893-2, les procédures de calibration doivent être exécutées régulièrement. La calibration implique de faire passer un tube de référence contenant des défauts artificiels à travers le système d'inspection.
Les normes de calibration artificielles courantes incluent :
Orifices Forés : Orifices à fond plat ou à travers le mur forés à des diamètres spécifiés pour définir les seuils d'amplitude pour la perte de matériau localisée.
Notches Longitudinales et Transversales : Notches précises usinées par électro-érosion (EDM) placées sur les surfaces internes et externes pour établir les niveaux de sensibilité pour les fissures de surface.
Le signal reçu par l'équipement de test est affiché sur un plan d'impédance, représentant à la fois l'amplitude du signal et l'angle de phase. L'analyse de l'angle de phase est la méthode principale pour distinguer entre les véritables défauts de matériau et les variables inoffensives telles que le lift-off ou l'échelle de surface.
En ajustant l'angle de phase, les opérateurs peuvent faire pivoter l'affichage du signal de sorte que le bruit de lift-off se produise le long d'un axe horizontal, tandis que les véritables signaux de défaut se projettent verticalement. Cette discrimination de phase empêche les faux rejets et garantit que seuls les tubes avec des vides structurels, des fissures ou des discontinuités de soudure sont signalés pour rejet.
Intégration en Ligne à Grande Vitesse et Solutions de Production
Intégrer l'Essai par Courant de Foucault des Tubes dans un laminoir continu nécessite une coordination entre le formeur de tube mécanique, la station de soudage, et l'instrumentation NDT. L'unité d'inspection est généralement installée après la section de dimensionnement, où le diamètre extérieur final et l'ovalité du tube sont établis.
Les lignes de fabrication de tubes modernes utilisent des systèmes de marquage et de tri automatisés. Lorsque l'unité d'inspection détecte un signal qui dépasse le seuil préétabli, elle envoie un signal à haute vitesse à un PLC (Contrôleur Logique Programmable). Le PLC suit la position du défaut à mesure que le tube avance, activant un pulvérisateur de peinture automatique pour marquer l'emplacement exact du défaut. Une fois que le tube est coupé à la longueur par la scie volante, une porte de tri dévie automatiquement le tube marqué vers un compartiment de rejet séparé.
Pour les opérations de fabrication à haute capacité, SANSO intègre des cadres mécaniques structurels, des rouleaux de guidage précis, et des systèmes de marquage automatisés directement dans leurs lignes de production de tubes. Cette configuration structurée garantit que l'équipement de test fonctionne dans des conditions physiques stables, réduisant les taux de faux rejets et maximisant le débit de la ligne.
Questions Fréquemment Posées
Q1 : Quels matériaux peuvent être inspectés à l'aide de l'essai par courant de foucault ?
A1 : Cette méthode de test est adaptée à tous les métaux conducteurs électriques. Cela inclut des matériaux non ferreux tels que le cuivre, le laiton, l'aluminium, et les aciers inoxydables austénitiques, ainsi que des matériaux ferreux comme les aciers au carbone, à condition qu'un système de saturation magnétique soit utilisé pour supprimer les variations de perméabilité magnétique.
Q2 : L'essai par courant de foucault peut-il détecter des défauts à l'intérieur et à l'extérieur d'un tube ?
A2 : Oui, mais la capacité à détecter les défauts de diamètre intérieur (DI) dépend de l'épaisseur de la paroi du tube, de la conductivité du matériau et de la fréquence d'excitation. Pour des parois plus épaisses, des fréquences de test plus basses sont nécessaires pour permettre au champ électromagnétique de pénétrer jusqu'à la surface intérieure, bien que cela réduise la sensibilité globale aux petits défauts de diamètre extérieur (DE).
Q3 : Quelle est la principale différence entre les bobines absolues et différentielles dans les tests de tubes ?
A3 : Les bobines absolues mesurent les propriétés électromagnétiques totales d'une seule zone, ce qui les rend idéales pour détecter des variations progressives comme l'amincissement des parois. Les bobines différentielles utilisent deux enroulements opposés pour comparer des zones adjacentes, ce qui les rend très sensibles aux défauts soudains et localisés comme les micro-perforations et les fissures tout en ignorant les dérives dimensionnelles progressives.
Q4 : Pourquoi la saturation magnétique est-elle nécessaire pour tester les tubes en acier au carbone ?
A4 : L'acier au carbone est hautement ferromagnétique, ce qui signifie que sa perméabilité magnétique varie largement à travers le matériau en raison des contraintes internes et des variations de la structure cristalline. Ces variations provoquent un bruit électromagnétique significatif qui masque les défauts. Un joug de saturation magnétique applique un champ magnétique continu fort pour saturer le matériau, réduisant les fluctuations de perméabilité à près de zéro et permettant une détection claire des signaux de défauts.
Q5 : Comment la vitesse de ligne affecte-t-elle la performance des systèmes de test par courants de Foucault ?
A5 : Les systèmes modernes peuvent facilement inspecter des tubes à des vitesses dépassant plusieurs centaines de mètres par minute. Cependant, des vitesses élevées nécessitent une instrumentation haute fréquence pour maintenir une densité d'échantillonnage suffisante le long de la longueur du tube. Une synchronisation précise entre la vitesse de ligne, le système de suivi PLC et le dispositif de marquage est nécessaire pour localiser et rejeter avec précision les sections défectueuses.
Demande et chemin de support
Pour des spécifications techniques détaillées concernant l'intégration des usines de tubes, les options d'inspection en ligne ou les solutions de fabrication sur mesure, veuillez adresser vos demandes à notre équipe de support technique et de vente via nos canaux de communication officiels :
Portail Web : https://www.sansotubemill.com/
Spécifications du produit : https://www.sansotubemill.com/products.html
tags d'article:
Actualités connexes
More Articles populaires
-
 Comment choisir le bon dérouleur de bobine pour votre usine de fabrication de tuyaux soudés
-
 Systèmes de Dérouleur et Redresseur de Haute Précision : Guide de Sélection et d'Installation Industrielle
-
 Scie à froid volante vs. scie à friction : laquelle est la meilleure pour votre moulin à tubes ?
-
 Laminoir à tubes ERW : Le guide complet d'ingénierie et de processus
-
 Top 7 fabricants mondiaux de machines de moulin à tubes ERW : Qui construit le meilleur ?
Nouveaux articles
Tags populaires
